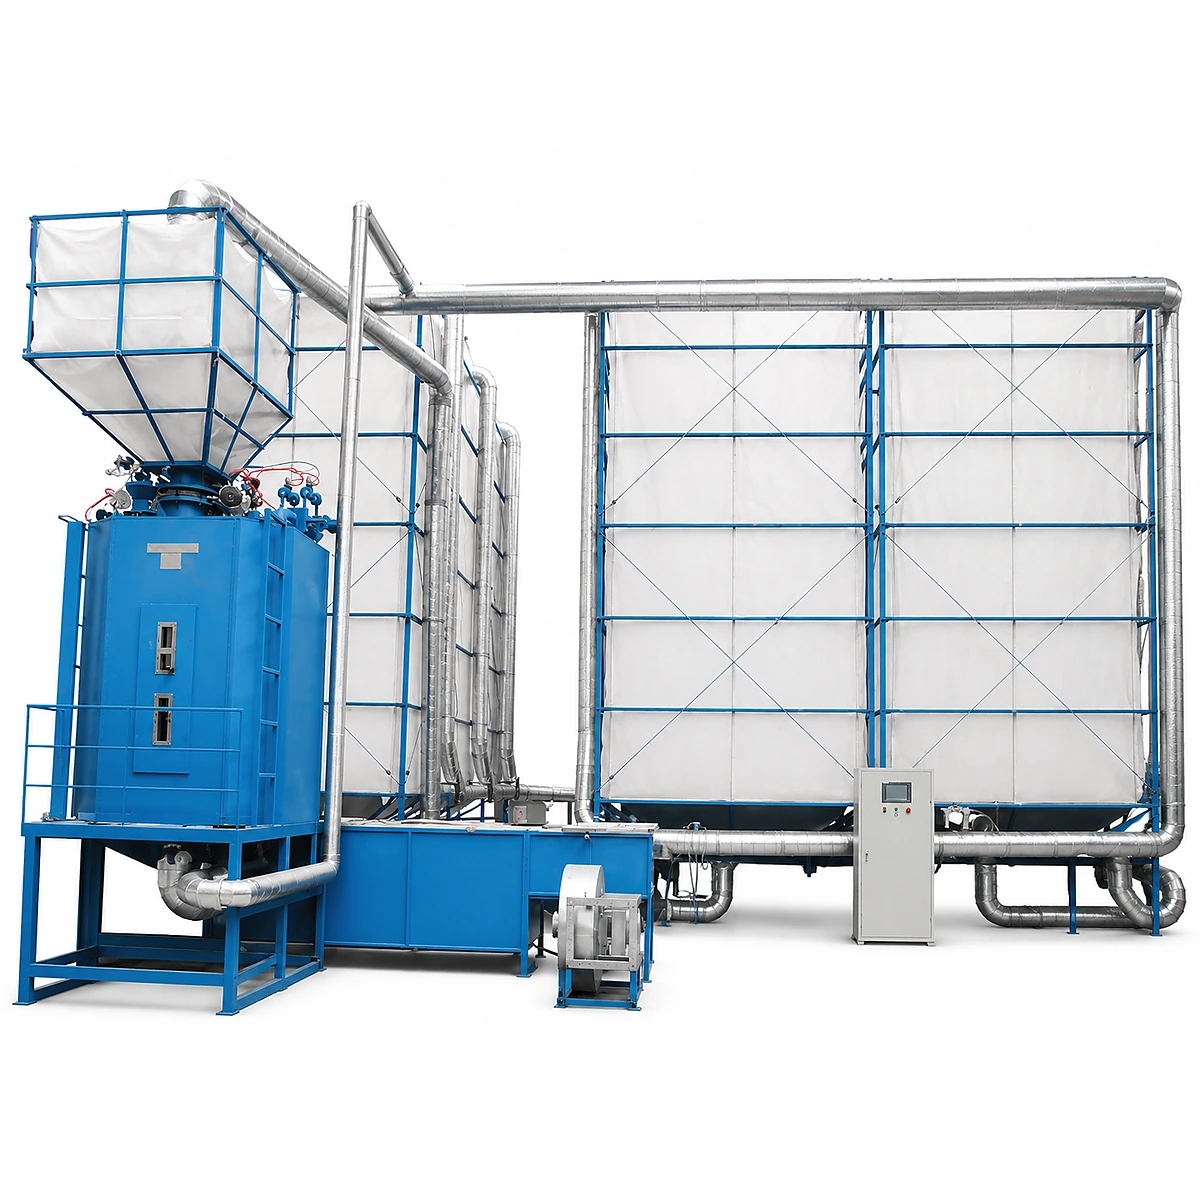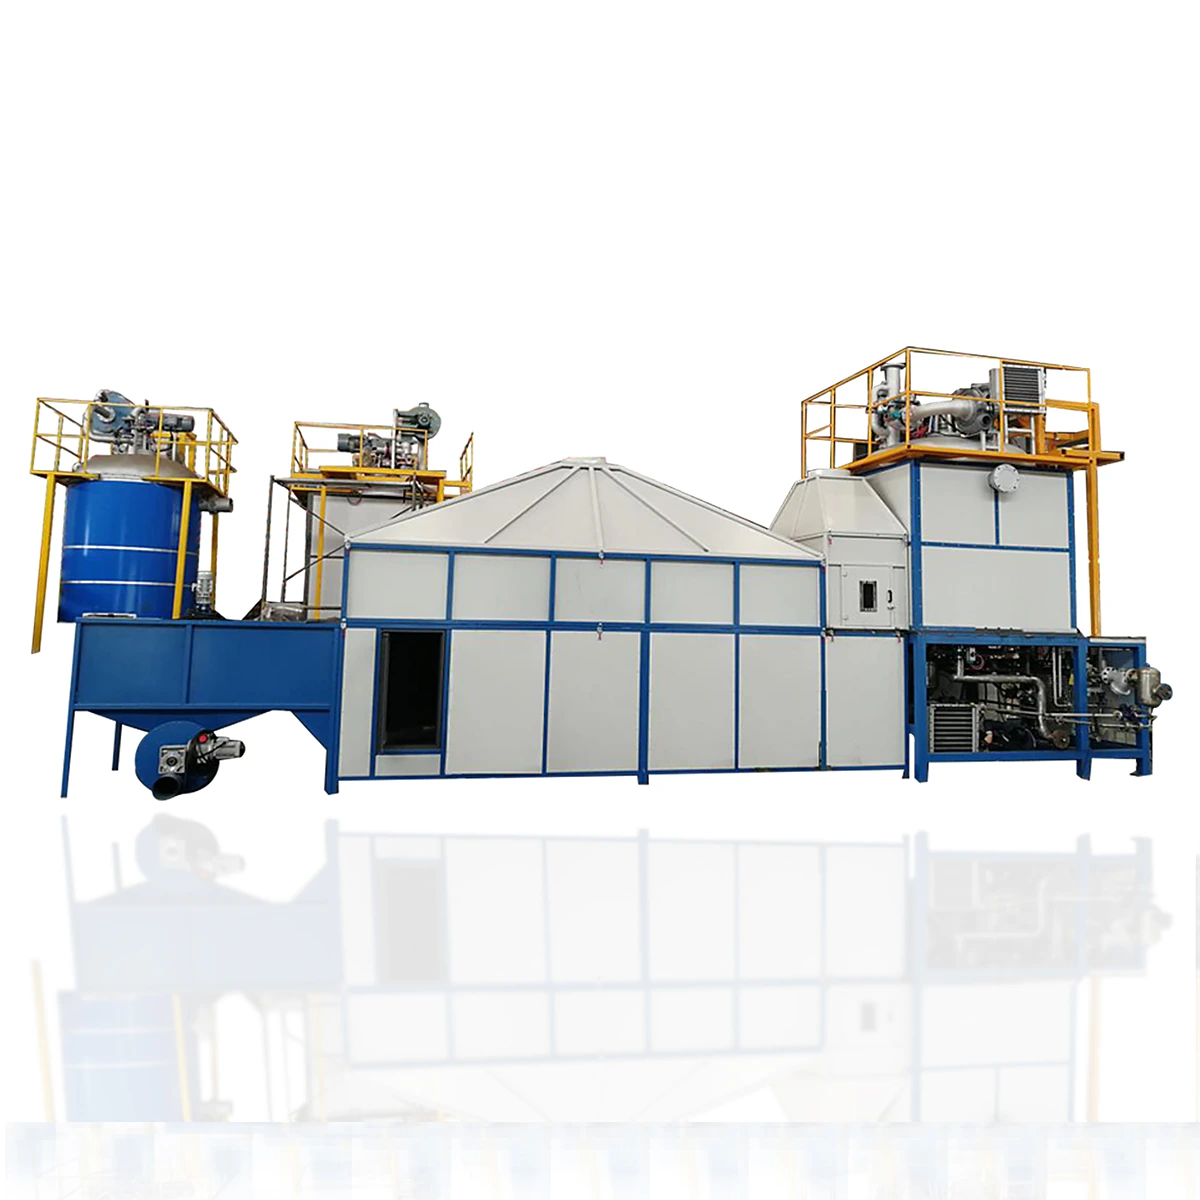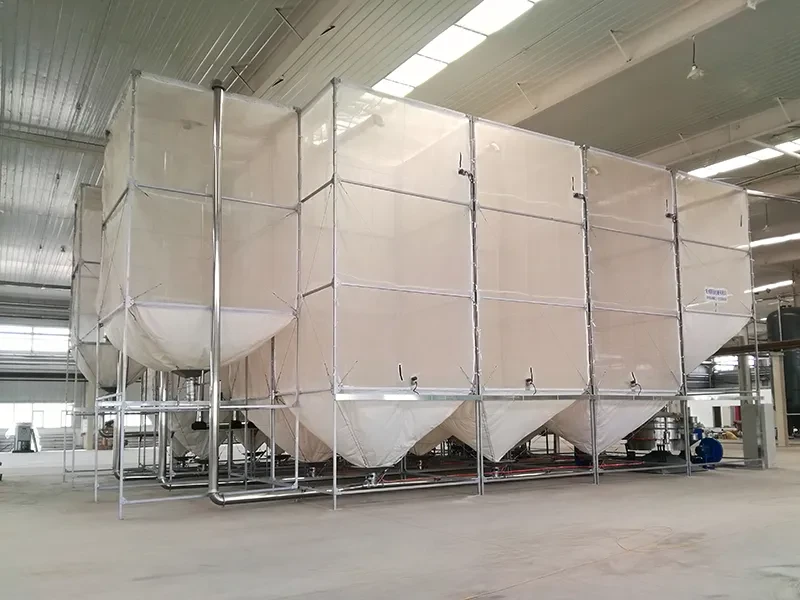
Un silo de maturation EPS (aging silo, aussi appelé silo de mûrissement ou de séchage) est une cuve verticale où les billes de polystyrène pré-expansées reposent 8 à 24 heures pour que l'air diffuse dans les cellules et que le pentane résiduel s'échappe. Il se situe entre le pré-expanseur et la machine de moulage de blocs. Le supprimer fait grimper le taux de rebut des blocs à 5–12 % au lieu de moins de 1 %.
Pendant la maturation, l'air remplace la vapeur en condensation à l'intérieur de chaque cellule tandis que le pentane résiduel s'échappe, stabilisant les billes pour qu'elles fusionnent uniformément sous pression de vapeur. Si le silo est mal dimensionné, trop humide ou vidé trop tôt, vous obtenez des blocs mous, des défauts de surface, et des taux de rebut qui coûtent 8 000 à 25 000 $ par an en matière gaspillée. Les silos de maturation accumulant de la vapeur de pentane inflammable, ils doivent également être conçus et ventilés selon les normes OSHA sur les liquides inflammables (29 CFR 1910.106).
Un système de silos EPS bien conçu garantit une maturation uniforme des billes sur tout le volume, délivre les billes à la machine de moulage à une humidité et une pression constantes, et occupe un minimum de surface au sol pour votre capacité de production. Ce guide couvre le dimensionnement de votre silo, les trois principaux types de construction, et les cinq erreurs les plus courantes qui ruinent la qualité des billes en aval. (Vous connaissez déjà votre volume et voulez directement le nombre d'unités ? Consultez combien de silos de maturation votre usine a réellement besoin.)
Pourquoi les silos de maturation sont indispensables (pas optionnels)
Après la pré-expansion, les billes d'EPS sont chaudes, humides et contiennent un vide partiel à l'intérieur de chaque cellule. Si vous moulez ces billes immédiatement, trois problèmes surviennent :
- Fusion médiocre : les cellules ne se sont pas stabilisées — la pression de vapeur pendant le moulage les écrase de façon inégale, créant des points faibles dans les blocs finis
- Retrait : les billes insuffisamment mûries rétrécissent de 3 à 8 % après démoulage, provoquant des rebuts dimensionnels
- Défauts de surface : l'excès d'humidité piégé entre les billes empêche une fusion inter-billes correcte, laissant des vides visibles sur les surfaces coupées
Les données de l'industrie montrent qu'une maturation adéquate (minimum 8 heures pour une densité standard de 15–25 kg/m³) réduit le taux de rebut des blocs de 5–12 % à moins de 1 %. Pour une usine à volume moyen produisant 100 blocs par jour à une valeur moyenne de 45 $/bloc, cela représente 16 000 à 45 000 $ d'économies annuelles grâce à la seule maturation.
Comment dimensionner votre silo EPS : formule en 3 étapes
Des silos sous-dimensionnés vous forcent à précipiter la maturation ou à faire tourner des équipes doublées. Des silos surdimensionnés gaspillent du capital et de la surface au sol. Voici la formule de dimensionnement standard de l'industrie :
Étape 1 : Calculer le volume de billes journalier
Production journalière de blocs (m³) × 1,05 (facteur de perte de découpe) = besoin journalier en billes
Exemple : 30 blocs × 4,8 m³/bloc × 1,05 = 151,2 m³/jour
Étape 2 : Appliquer le facteur de temps de maturation
Volume de billes × (heures de maturation ÷ 24) = volume de silo minimal
Exemple : 151,2 × (12 ÷ 24) = 75,6 m³ minimum
Étape 3 : Ajouter une marge de sécurité (1,3–1,5×)
Minimum × 1,4 = capacité de silo recommandée
Exemple : 75,6 × 1,4 = 105,8 m³ de capacité totale de silo
Pour la plupart des usines, cela se traduit par 4 à 8 unités de silo individuelles de 15 à 30 m³ chacune, permettant de faire mûrir séparément différents grades de densité et de faire tourner le stock selon le principe premier entré, premier sorti. Si vous préférez lire la réponse dans un tableau plutôt que de faire le calcul, le tableau de dimensionnement ci-dessous répertorie cinq niveaux de production courants déjà calculés.
Trois types de construction de silos EPS
1. Silos en toile treillis (les plus courants)
Toile de polypropylène tissé respirante tendue sur un cadre en acier soudé. Le treillis permet la circulation de l'air tout en contenant les billes légères. Coût : 800 à 2 500 $ par unité (15–30 m³).
- Avantages : coût le plus bas, excellente ventilation, inspection visuelle facile du niveau de remplissage, remplacement simple de la toile (durée de vie de 5 à 7 ans)
- Inconvénients : installation intérieure obligatoire (les UV dégradent la toile), limité à 2–3 grades de densité sans unités dédiées, poussière due à l'usure de la toile
- Idéal pour : les usines EPS standard produisant 1 à 3 grades de densité en intérieur
2. Silos à panneaux d'acier (haut volume)
Panneaux en acier galvanisé ou inoxydable à parois perforées pour la circulation d'air, généralement en configuration cylindrique ou carrée. Coût : 3 000 à 12 000 $ par unité (20–80 m³).
- Avantages : durée de vie de 20 ans et plus, installation extérieure possible, capteurs de niveau et surveillance de température intégrés, meilleure résistance au feu
- Inconvénients : coût initial plus élevé, nécessite une étude de fondation, risque de condensation en climat froid sans isolation
- Idéal pour : les usines produisant >200 m³/jour ou nécessitant un stockage extérieur en raison de contraintes de surface au sol
3. Systèmes de silos automatiques (pilotés par automate)
Systèmes intégrés avec vannes de remplissage/vidange automatiques, capteurs de niveau, minuteries de maturation et connexions de transport pneumatique — le tout géré par un automate central. Notre système ES-AUTO en est un exemple typique. Coût : 15 000 à 45 000 $ pour une installation complète de 6 à 8 unités.
- Avantages : zéro intervention manuelle, respect du FIFO par logiciel, alarmes de temps de maturation empêchant les billes insuffisamment mûries d'atteindre le moulage, enregistrement de données pour la traçabilité qualité, main-d'œuvre réduite (1 opérateur peut gérer 8+ silos)
- Inconvénients : investissement initial le plus élevé, nécessite une expertise en programmation d'automate pour la mise en service, entretien des capteurs
- Idéal pour : les usines visant une certification qualité ISO 9001, les opérations fonctionnant 24h/24 et 7j/7, ou les usines à main-d'œuvre qualifiée limitée
5 erreurs de silo qui ruinent la qualité des billes
Erreur n°1 : temps de maturation insuffisant
Faire passer les billes en 4 à 6 heures pour tenir la pression de production semble efficace mais crée des défauts de fusion qui se multiplient en aval. Solution : fixez un minimum strict de 8 heures pour les grades standard (15–25 kg/m³) et de 12 à 16 heures pour les grades basse densité inférieurs à 15 kg/m³. Les systèmes automatiques avec verrouillage de vidange évitent totalement cette erreur.
Erreur n°2 : surmaturation au-delà de 48 heures
Les billes stockées trop longtemps perdent leur pression cellulaire interne à mesure que le pentane continue de s'échapper. Après 48 heures, les billes deviennent « mortes » — elles ne se dilatent plus davantage pendant le moulage et produisent des blocs présentant une résistance mécanique inférieure de 10 à 20 %. Solution : mettez en place une rotation FIFO. Étiquetez les lots de silo avec l'heure de remplissage. Les systèmes automatiques signalent les stocks trop mûris.
Erreur n°3 : accumulation d'humidité en climat humide
Dans les régions à humidité relative >70 %, la condensation se forme à l'intérieur des silos et recouvre les billes d'un excès d'eau. Cela provoque des problèmes de pénétration de vapeur pendant le moulage. Solution : installez une circulation d'air déshumidifié (souffleurs d'air sec) à la base du silo. Visez 40 à 60 % d'humidité relative à l'intérieur du silo. Les silos en acier sous climat tropical doivent inclure une ventilation de toiture ou des ventilateurs à air forcé.
Erreur n°4 : mélange de grades de densité
Ajouter des billes fraîchement expansées à 12 kg/m³ par-dessus des billes partiellement mûries à 20 kg/m³ crée des blocs incohérents où différentes zones présentent des propriétés différentes. Solution : dédiez des silos spécifiques à des plages de densité spécifiques. Codez par couleur ou étiquetez chaque unité. Un minimum de 4 silos permet 2 densités × 2 lots (un en maturation, un alimentant la machine de moulage).
Erreur n°5 : mauvaise conception du transport pneumatique
Des coudes de tuyauterie serrés, des souffleurs sous-dimensionnés ou des distances de transport excessives (au-delà de 50 mètres) endommagent les billes pendant le transport du pré-expanseur vers le silo. Les billes cassées créent une poussière fine qui colmate le treillis du silo et réduit le débit d'air. Solution : utilisez des tuyaux de 200 à 300 mm de diamètre avec des coudes à grand rayon (rayon minimum de 5× le diamètre du tuyau). Maintenez la distance totale de transport sous 40 mètres si possible. Installez des séparateurs cycloniques avant les silos pour éliminer la poussière de billes cassées.
Bonnes pratiques d'implantation des silos
Positionnez les silos entre le pré-expanseur et la machine de moulage de blocs selon un flux linéaire. La disposition idéale :
- Hauteur libre sous plafond minimale : 5 à 7 mètres dégagés (les silos mesurent généralement 3,5 à 5 m de haut, plus 1 à 2 m de dégagement pour les lignes pneumatiques de remplissage par le haut)
- Espacement d'accès : 0,8 à 1,2 m entre silos pour l'inspection et le remplacement de la toile
- Séparation incendie : les billes d'EPS contiennent du pentane (un gaz inflammable). Maintenez une séparation de 3 mètres ou plus par rapport aux sources d'inflammation. Installez des détecteurs de fumée au-dessus de chaque batterie de silos
- Charge au sol : des silos pleins à basse densité (12 kg/m³) imposent une charge au sol de 0,3 à 0,5 tonne/m² — les sols industriels standard le supportent facilement, mais vérifiez pour les installations à plusieurs niveaux
Tableau de dimensionnement des silos de maturation EPS (référence rapide)
Chaque ligne ci-dessous applique déjà la formule des étapes 1 à 3 (production journalière de blocs × 1,05 de perte de découpe × heures de maturation ÷ 24 × 1,4 de marge de sécurité). Utilisez directement la formule si votre production se situe entre ces lignes.
| Production journalière de blocs | Densité des billes | Temps de maturation | Volume de silo minimal | Capacité recommandée (1,4×) | Répartition typique des unités |
|---|---|---|---|---|---|
| 30 m³/jour | 15–25 kg/m³ | 12 h | 15,8 m³ | 22 m³ | 2 unités |
| 60 m³/jour | 15–25 kg/m³ | 12 h | 31,5 m³ | 44 m³ | 3 unités |
| 60 m³/jour | <15 kg/m³ | 18 h | 47,3 m³ | 66 m³ | 4 unités |
| 144 m³/jour (30 blocs) | 15–25 kg/m³ | 12 h | 75,6 m³ | 106 m³ | 4–6 unités |
| 240 m³/jour | 15–25 kg/m³ | 12 h | 126 m³ | 176 m³ | 6–8 unités |
Les billes à basse densité (moins de 15 kg/m³) nécessitent la fenêtre plus longue de 12 à 24 heures, ce qui explique pourquoi la même production de 60 m³/jour requiert 50 % de volume de silo en plus à la ligne 3 par rapport à la ligne 2. Répartissez le total sur plusieurs unités plutôt que d'acheter une seule grande cuve — vous avez besoin d'au moins un silo en cours de remplissage pendant qu'un autre alimente la machine de moulage, en plus de la séparation par grade de densité.
Comment choisir : matrice de décision
| Facteur | Toile treillis | Panneaux d'acier | Automatique (automate) |
|---|---|---|---|
| Budget par unité | 800–2 500 $ | 3 000–12 000 $ | 15K–45K $ (système) |
| Durée de vie | 5–7 ans | 20 ans et plus | 15 ans et plus |
| Production journalière optimale | <150 m³ | 150–500 m³ | >200 m³ |
| Besoin en main-d'œuvre | Remplissage/vérification manuels | Semi-manuel | 1 opérateur / 8+ silos |
| Traçabilité qualité | Registres manuels | Manuel + capteurs | Enregistrement numérique complet |
| Intérieur/extérieur | Intérieur uniquement | Les deux | Les deux |
Questions fréquentes
Qu'est-ce qu'un silo de maturation EPS ?
Un silo de maturation EPS est une cuve verticale qui contient des billes de polystyrène pré-expansées pendant 8 à 24 heures pour que l'air pénètre dans les cellules et que le pentane résiduel s'échappe. Il se situe entre le pré-expanseur et la machine de moulage de blocs, et est également appelé silo de mûrissement ou de séchage.
Quelle est la différence entre un silo de maturation et un silo de stockage ?
Les deux termes sont utilisés indifféremment dans le métier, mais la fonction diffère. La maturation est la fenêtre de 8 à 24 heures qui amène les billes à un état stable et moulable ; le stockage est tout ce qui est conservé au-delà de cette fenêtre. Passé environ 48 heures, les billes perdent leur pression cellulaire interne et deviennent « mortes » — elles ne se dilatent plus pendant le moulage et donnent des blocs présentant une résistance mécanique inférieure de 10 à 20 %. Un silo de stockage sans rotation FIFO est donc un risque qualité, pas une capacité supplémentaire.
Combien de temps les billes d'EPS doivent-elles mûrir dans un silo avant le moulage ?
Les billes de densité standard (15–25 kg/m³) nécessitent un minimum de 8 à 12 heures. Les billes basse densité (moins de 15 kg/m³) nécessitent 12 à 24 heures. Le temps exact dépend de la température ambiante, de l'humidité et de la qualité de bloc visée. Les systèmes de silos automatiques imposent ces minimums avec des verrouillages de vidange pour empêcher les billes insuffisamment mûries d'atteindre la machine de moulage.
De quelle taille de silo ai-je besoin pour ma ligne de production EPS ?
Utilisez la formule : production journalière de blocs (m³) × (heures de maturation ÷ 24) × facteur de sécurité 1,4. Une usine produisant 30 blocs standard par jour (144 m³ de volume total) avec une maturation de 12 heures nécessite environ 106 m³ de capacité totale de silo, généralement répartie sur 4 à 8 unités individuelles pour la séparation par densité et la rotation FIFO.
Puis-je utiliser des silos EPS à l'extérieur ?
Les silos à panneaux d'acier et les systèmes automatiques peuvent être installés à l'extérieur avec une protection météo adaptée (auvent de toiture, écrans anti-pluie sur les orifices de vidange). Les silos en toile treillis doivent être installés en intérieur car le rayonnement UV dégrade la toile en polypropylène en 12 à 18 mois d'exposition directe au soleil. Les installations extérieures en climat froid nécessitent une isolation ou une circulation d'air chauffé pour éviter la condensation.
Comment prévenir le risque d'incendie dans le stockage en silo EPS ?
Les billes d'EPS contiennent du pentane résiduel (un gaz inflammable) qui se dégage pendant la maturation. Maintenez une bonne ventilation (minimum 6 renouvellements d'air par heure dans la zone des silos), installez des équipements électriques antidéflagrants, maintenez toutes les sources d'inflammation à 3 mètres ou plus des silos, et installez des détecteurs de fumée/chaleur au-dessus de chaque batterie de silos. De nombreux assureurs exigent des systèmes de sprinklers pour les zones de silos stockant plus de 200 m³ de billes expansées.