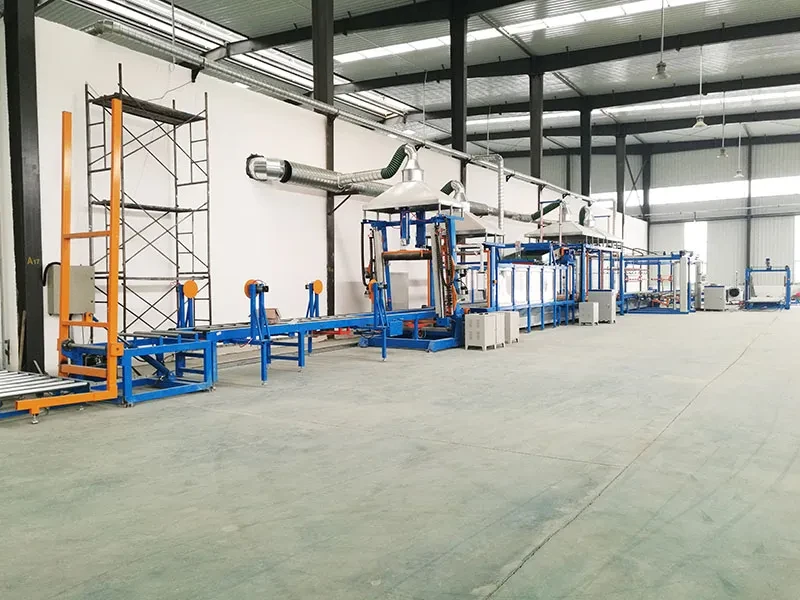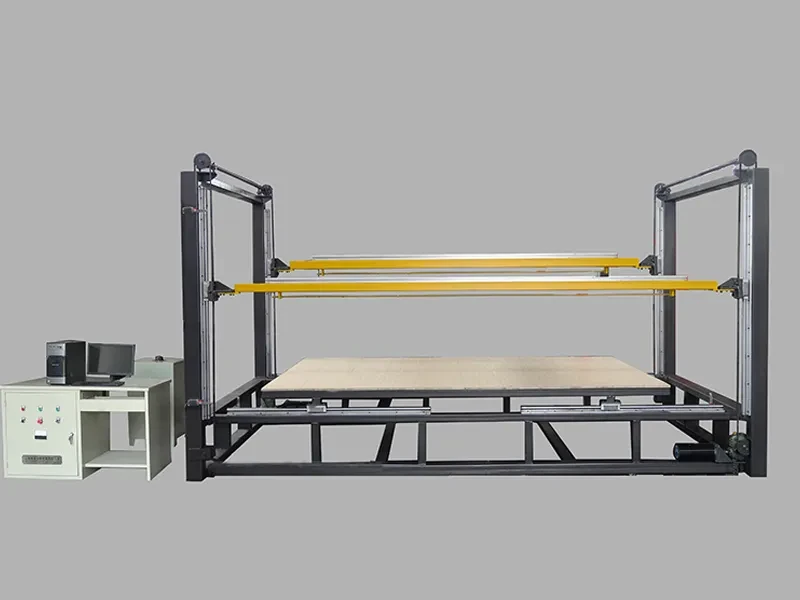
Une machine CNC pour EPS convient aux contours variables, petites séries et formes importées depuis la CAO ; une ligne multi-fils convient aux plaques planes répétitives à haut débit. Sur les configurations ChinaEps, le CNC positionne à ±0,1 mm et avance à 50–500 mm/min, tandis que la SPB coupe à 1–1,5 m/min avec jusqu'à 60 fils et une tolérance d'épaisseur de ±0,3 mm. Le mix produit, et non le plus petit chiffre de tolérance, doit décider l'achat.
Les deux utilisent un fil résistif chauffé, mais traitent des goulots différents. Le CNC déplace un ou quelques fils selon un contour programmé. La ligne multi-fils fait passer un bloc dans un banc parallèle et produit des dizaines de plaques en une passe.
Décision en 30 secondes
| Commandes dominantes | Choix | Raison |
|---|---|---|
| Isolation, âmes sandwich, plaques d'emballage standard | Multi-fils | Jusqu'à 60 fils coupent plusieurs épaisseurs simultanément. |
| Corniches, lettres, cônes, calages ou modèles variables | CNC | Un fichier DXF/G-code change la trajectoire sans reconstruire le banc. |
| Plus de 70% de plaques et activité récurrente de profils | Les deux | La ligne protège le débit ; le CNC absorbe les commandes variables. |
| Plaques planes en plusieurs épaisseurs, sans courbes | Multi-fils automatique | 60 fils sont positionnés en 2–4 minutes. |
Classez les 50 dernières commandes payées par géométrie, taille de lot et changements. Des rectangles orientent vers la ligne multi-fils EPS ; un profil différent par commande vers la découpeuse CNC à fil chaud.
Ce que fait réellement chaque machine
Le CNC convertit un contour numérique en mouvement coordonné. La configuration ChinaEps utilise servomoteurs et vis à billes sur trois ou quatre axes, accepte DXF/G-code et affiche le parcours sur l'IHM. Les courses sont de 2 000–4 000 mm en X, 1 000–2 000 mm en Y et 500–1 200 mm en Z.
La ligne multi-fils transforme un bloc en plaques parallèles. La SPB accepte des blocs longs de 2 000–6 000 mm, larges et hauts jusqu'à 1 260 mm. La tête positionne jusqu'à 60 fils en 2–4 minutes.
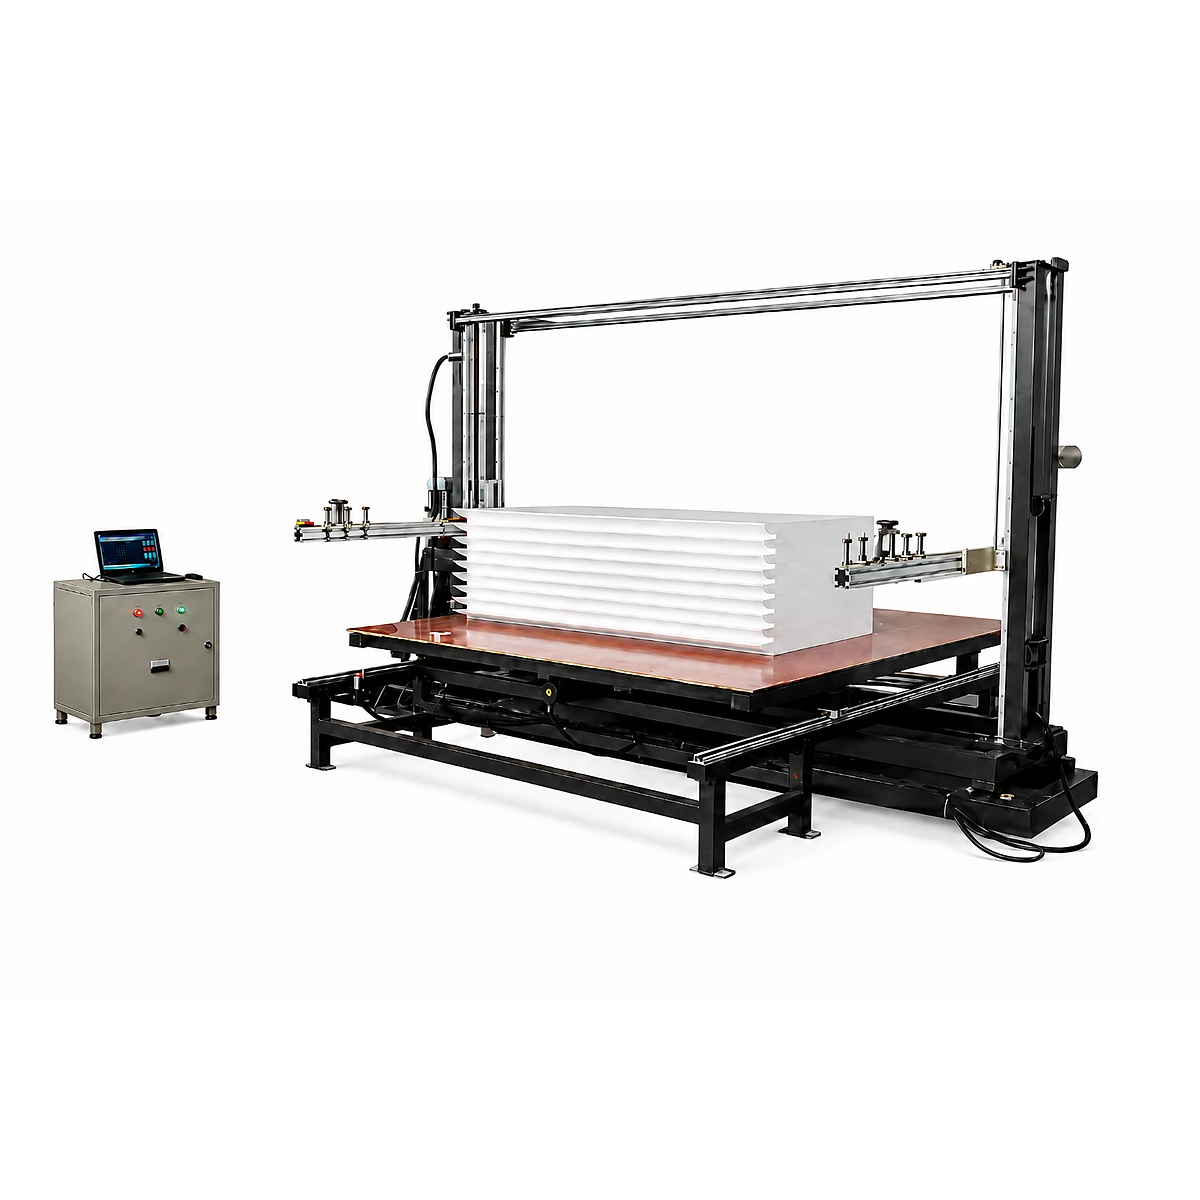
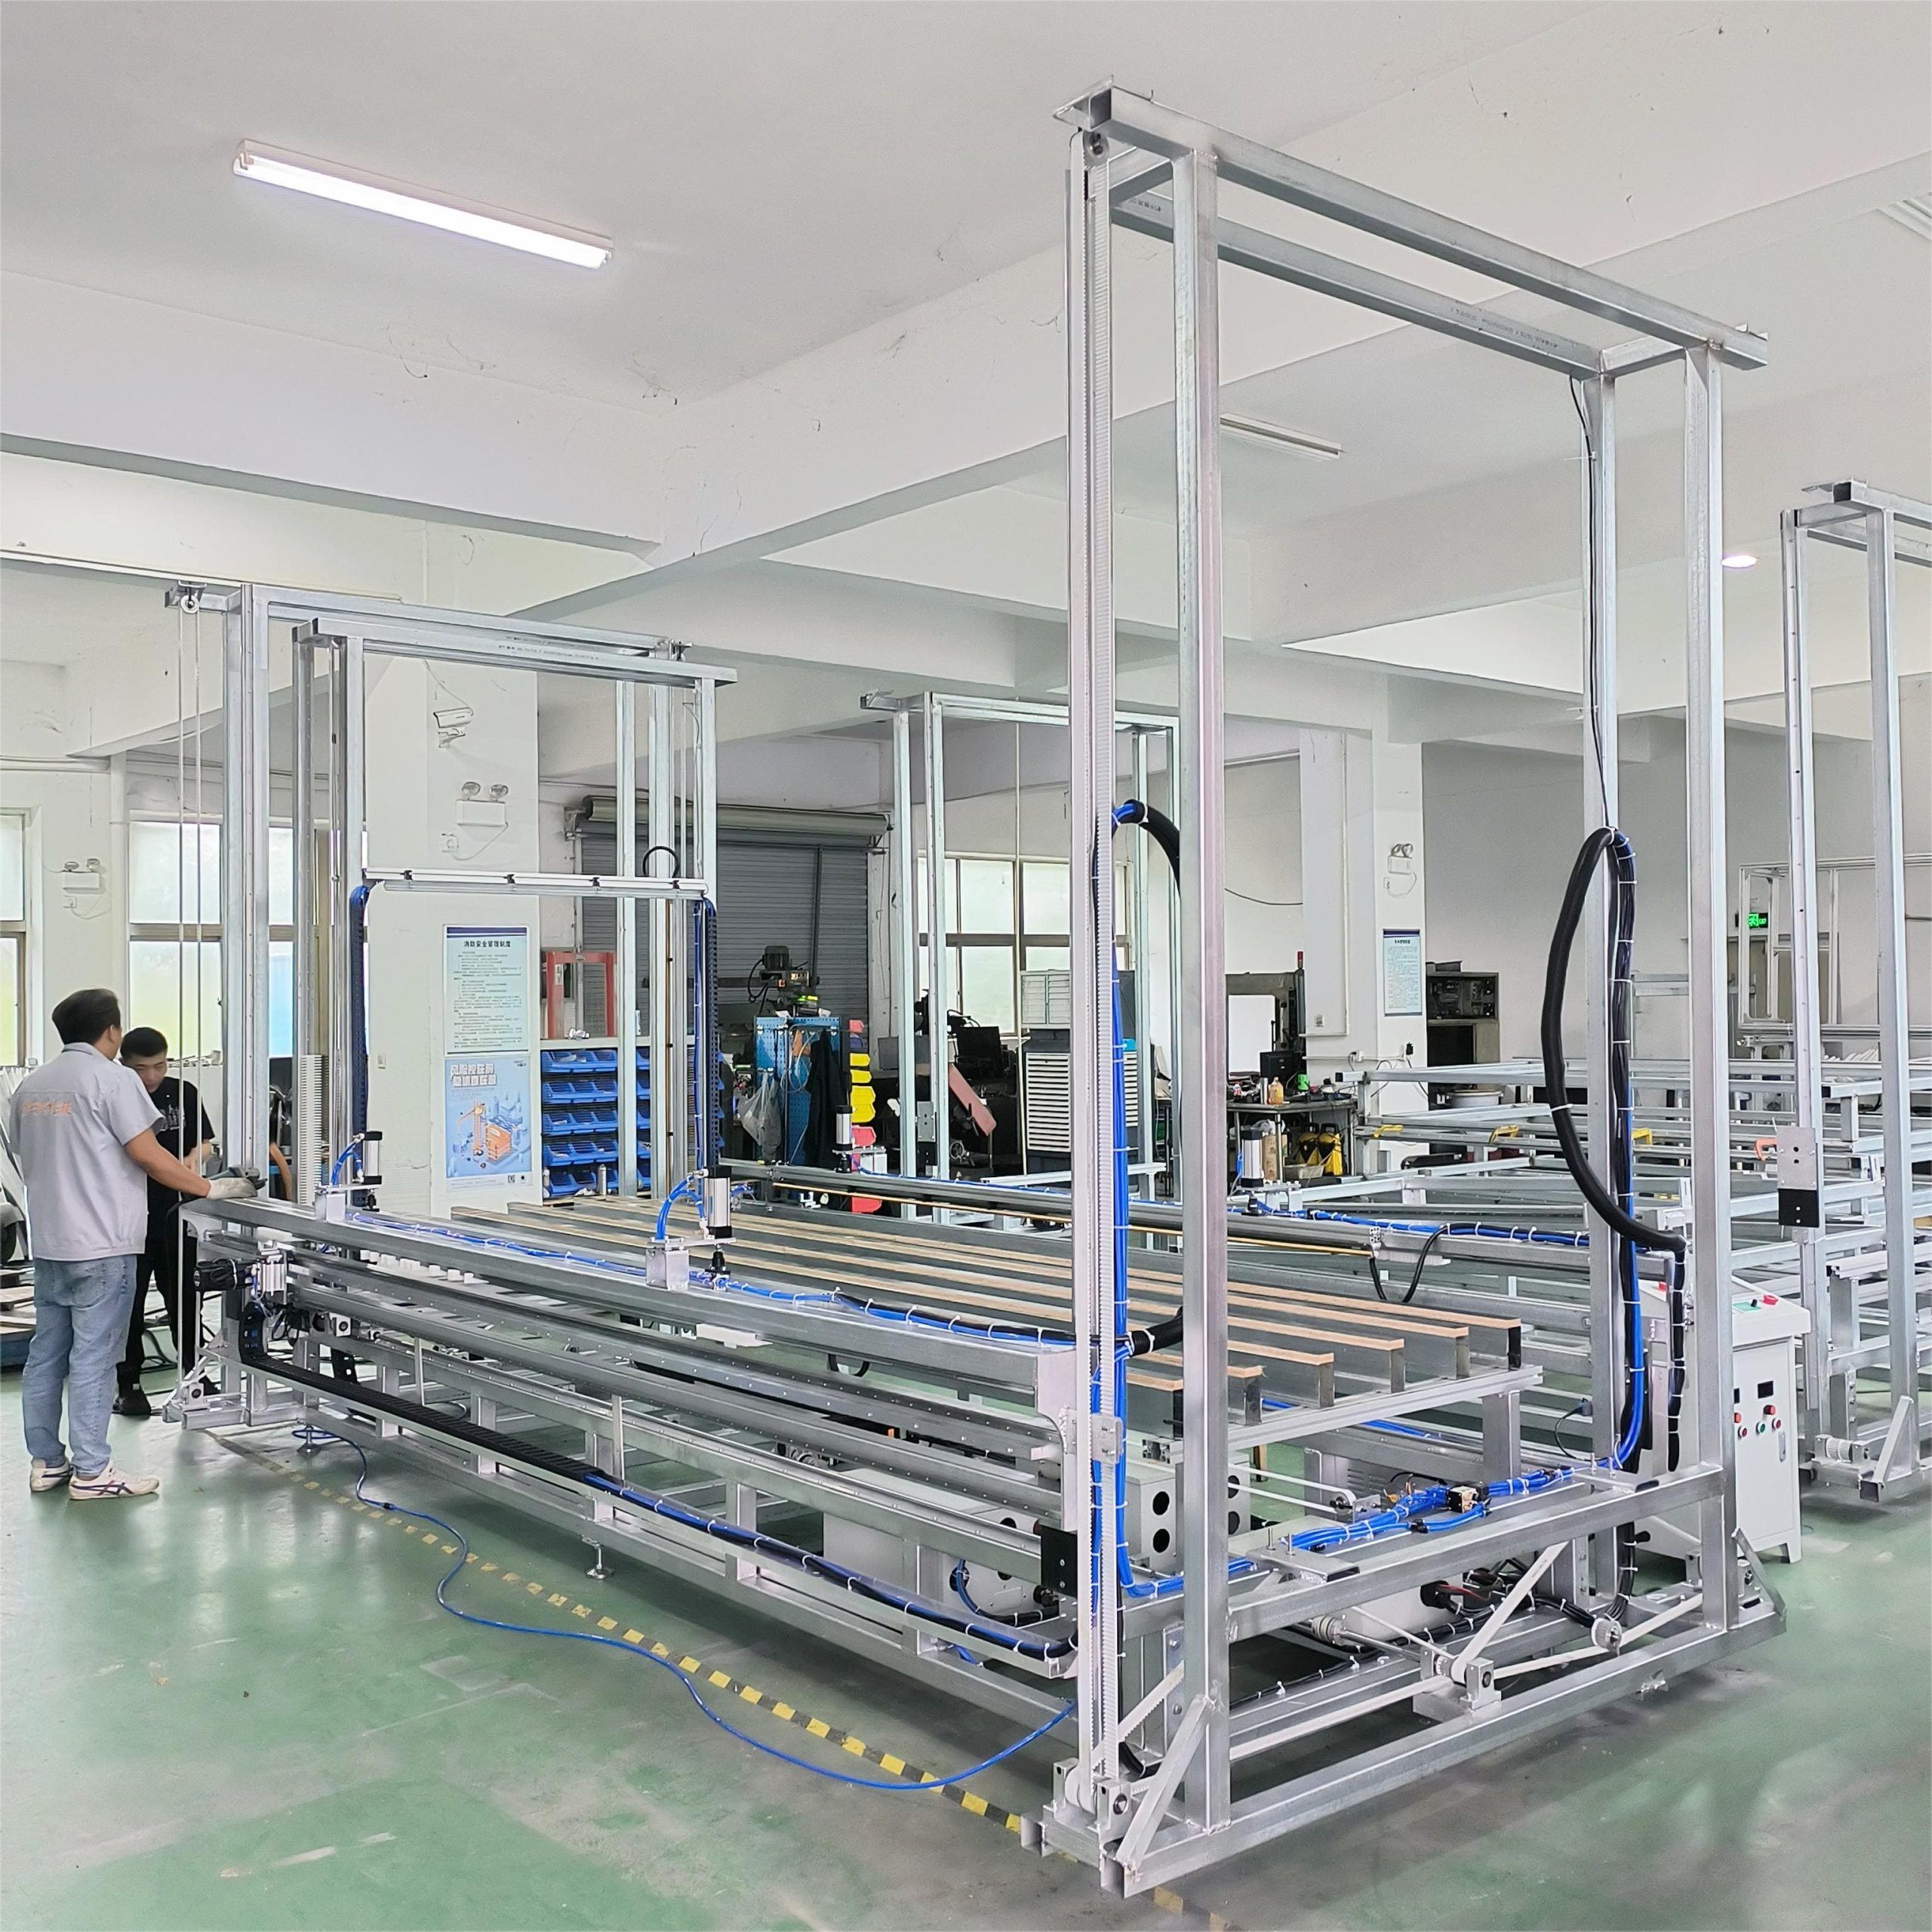
Comparaison des spécifications
| Facteur | CNC EPS | SPB multi-fils | Conséquence |
|---|---|---|---|
| Produit | Contours 2D et cônes 3D limités | Plaques, délignage et coupe en longueur | Choisir selon la géométrie vendable. |
| Mouvement | 3–4 axes servo, parcours numérique | Convoyeur et cadres horizontal, vertical, transversal | Le CNC change de fichier ; la ligne d'espacement. |
| Vitesse | 50–500 mm/min | 1–1,5 m/min sur EPS 30 kg/m³ | La ligne va 2–30 fois plus vite et coupe en parallèle. |
| Précision | Position ±0,1 mm ; répétabilité ±0,05 mm | Épaisseur ±0,3 mm | Mesures différentes : tester la pièce. |
| Détail | Rayon intérieur 5 mm avec fil 0,3 mm | Plaque dès 10 mm ; coupes droites | Le CNC vaut son coût lorsque le rayon compte. |
| Fils | Un ou quelques fils, 0,3–0,5 mm | Jusqu'à 60, 0,4–0,7 mm | Le parallélisme réduit le coût des plaques. |
| Puissance | 6–10 kW | 32 kW chauffage + 11 kW moteurs | Comparer les kWh par unité acceptée. |
| Changement | Charger et vérifier DXF/G-code | Replacer les fils en 2–4 minutes | Forme : CNC ; épaisseur seule : multi-fils. |
La précision d'axe CNC ne garantit pas la tolérance finale. Flèche du fil, trait thermique, densité, stabilité du bloc et avance influencent la pièce. Inscrivez dessin et méthode de mesure au test d'acceptation.
Débit : pourquoi le nombre de fils change le calcul
Une ligne multi-fils ne se déplace pas seulement plus vite : elle réalise plusieurs coupes simultanées. À 1,2 m/min avec 40 fils horizontaux, le bloc avance de 72 mètres par heure pendant que 40 limites de plaques sont créées. Un CNC à 300 mm/min parcourt 18 mètres de trajectoire, avant les changements de direction et la manutention.
Pour le CNC, divisez la longueur de parcours par l'avance validée, puis ajoutez chargement et contrôle. Pour la ligne, utilisez longueur du bloc, vitesse, coupes simultanées et emballage. Le guide température-vitesse du fil EPS explique la charge thermique.
Changement : forme et épaisseur ne sont pas le même problème
Le CNC gagne quand le contour change ; le multi-fils automatique quand seule l'épaisseur change. L'opérateur CNC vérifie échelle, origine, entrée et direction, puis valide la première pièce. La tête SPB place 60 fils en 2–4 minutes, suffisant pour alterner 20, 30 et 50 mm.
Coût : comparer la production vendable
Les fourchettes de planification ChinaEps sont de 18 000–45 000 US$ pour le CNC et 30 000–90 000 US$ pour les lignes SPB/SPQ, hors transport, installation et utilités. Ce ne sont pas des offres : courses, automatisation, protection, réglage et emballage modifient le prix.
| Coût | CNC | Multi-fils |
|---|---|---|
| Main-d'œuvre | CAO/FAO, première pièce, manutention | Chargement, supervision, fils, emballage |
| Consommables | Fil 0,3–0,5 mm | Nombreux fils 0,4–0,7 mm, davantage de sortie |
| Chutes | Imbrication et entrées | Plan de plaques et délignage |
| Valeur | Géométrie sur mesure et petites séries | Faible coût sur plaques répétées |
Envoyez douze mois de commandes —bloc, dessin, lot, fréquence— par le formulaire technique. Nous pouvons répartir les familles de produits entre machines.
Grille de sélection pratique
- Géométrie. Plus de 80% du revenu en plaques : multi-fils. Le profil est le produit : CNC.
- Changements. Séparez épaisseur et contour.
- Parcours. Utilisez longueur, avance prouvée, manutention et emballage.
- Acceptation. Fixez grade, densité, âge, tolérance, points et échantillons.
- Goulot. Comptez CAO, chargement, récupération, extraction, fils et arrêts.
Flux de choix
Contour courbe ou variable ? Oui → CNC. Non → plaques répétées au-delà de 200 m³/jour ? Oui → multi-fils. Demande régulière des deux ? Protégez la ligne de plaques et ajoutez une cellule CNC.
Acceptation avec le produit de l'acheteur
Pour le CNC, testez la plus longue droite, le plus petit rayon et un changement de direction à densité réelle. Pour le multi-fils, coupez un bloc complet avec le nombre prévu et mesurez bords et centre sur trois blocs successifs.
Protection et extraction sont obligatoires. Les recommandations OSHA sur la protection des machines traitent des organes mobiles. L'EPS peut retenir du pentane inflammable ; le guide NIOSH du n-pentane donne une limite inférieure d'explosivité de 1,5% et une exposition recommandée de 120 ppm.
Questions fréquentes
Le CNC est-il plus rapide que le multi-fils ?
Non pour les plaques. Le CNC suit 50–500 mm/min ; la SPB atteint 1–1,5 m/min avec jusqu'à 60 fils. Le CNC change de forme plus vite.
Quelle machine est la plus précise ?
Le CNC positionne à ±0,1 mm et répète à ±0,05 mm ; le multi-fils annonce ±0,3 mm d'épaisseur. Exigez une pièce test.
Le multi-fils peut-il couper des courbes ?
Ses bancs principaux coupent droit. Arcs, corniches, lettres et cônes relèvent du CNC.
Le CNC peut-il remplacer une ligne de plaques ?
Il peut couper droit, mais trace séquentiellement alors que le banc crée de nombreuses plaques à la fois.
Quand faut-il les deux ?
Quand les commandes de plaques doivent continuer et qu'une demande fiable de profils existe.
Quelles données transmettre ?
Bloc conditionné, grade, densité, dessins, tolérance, lots, changements, volume, emballage et utilités.
Règle d'achat
Si la forme change par commande, achetez la souplesse CNC. Si elle reste rectangulaire et le volume se répète, achetez le parallélisme multi-fils. Si les deux flux sont rentables, ne forcez pas une machine à compromettre l'autre. Consultez le guide complet des machines de découpe EPS.
Envoyez trois dessins, les quantités mensuelles et le bloc. ChinaEps fournira répartition, calcul de capacité et plan d'acceptation. Demander une recommandation →