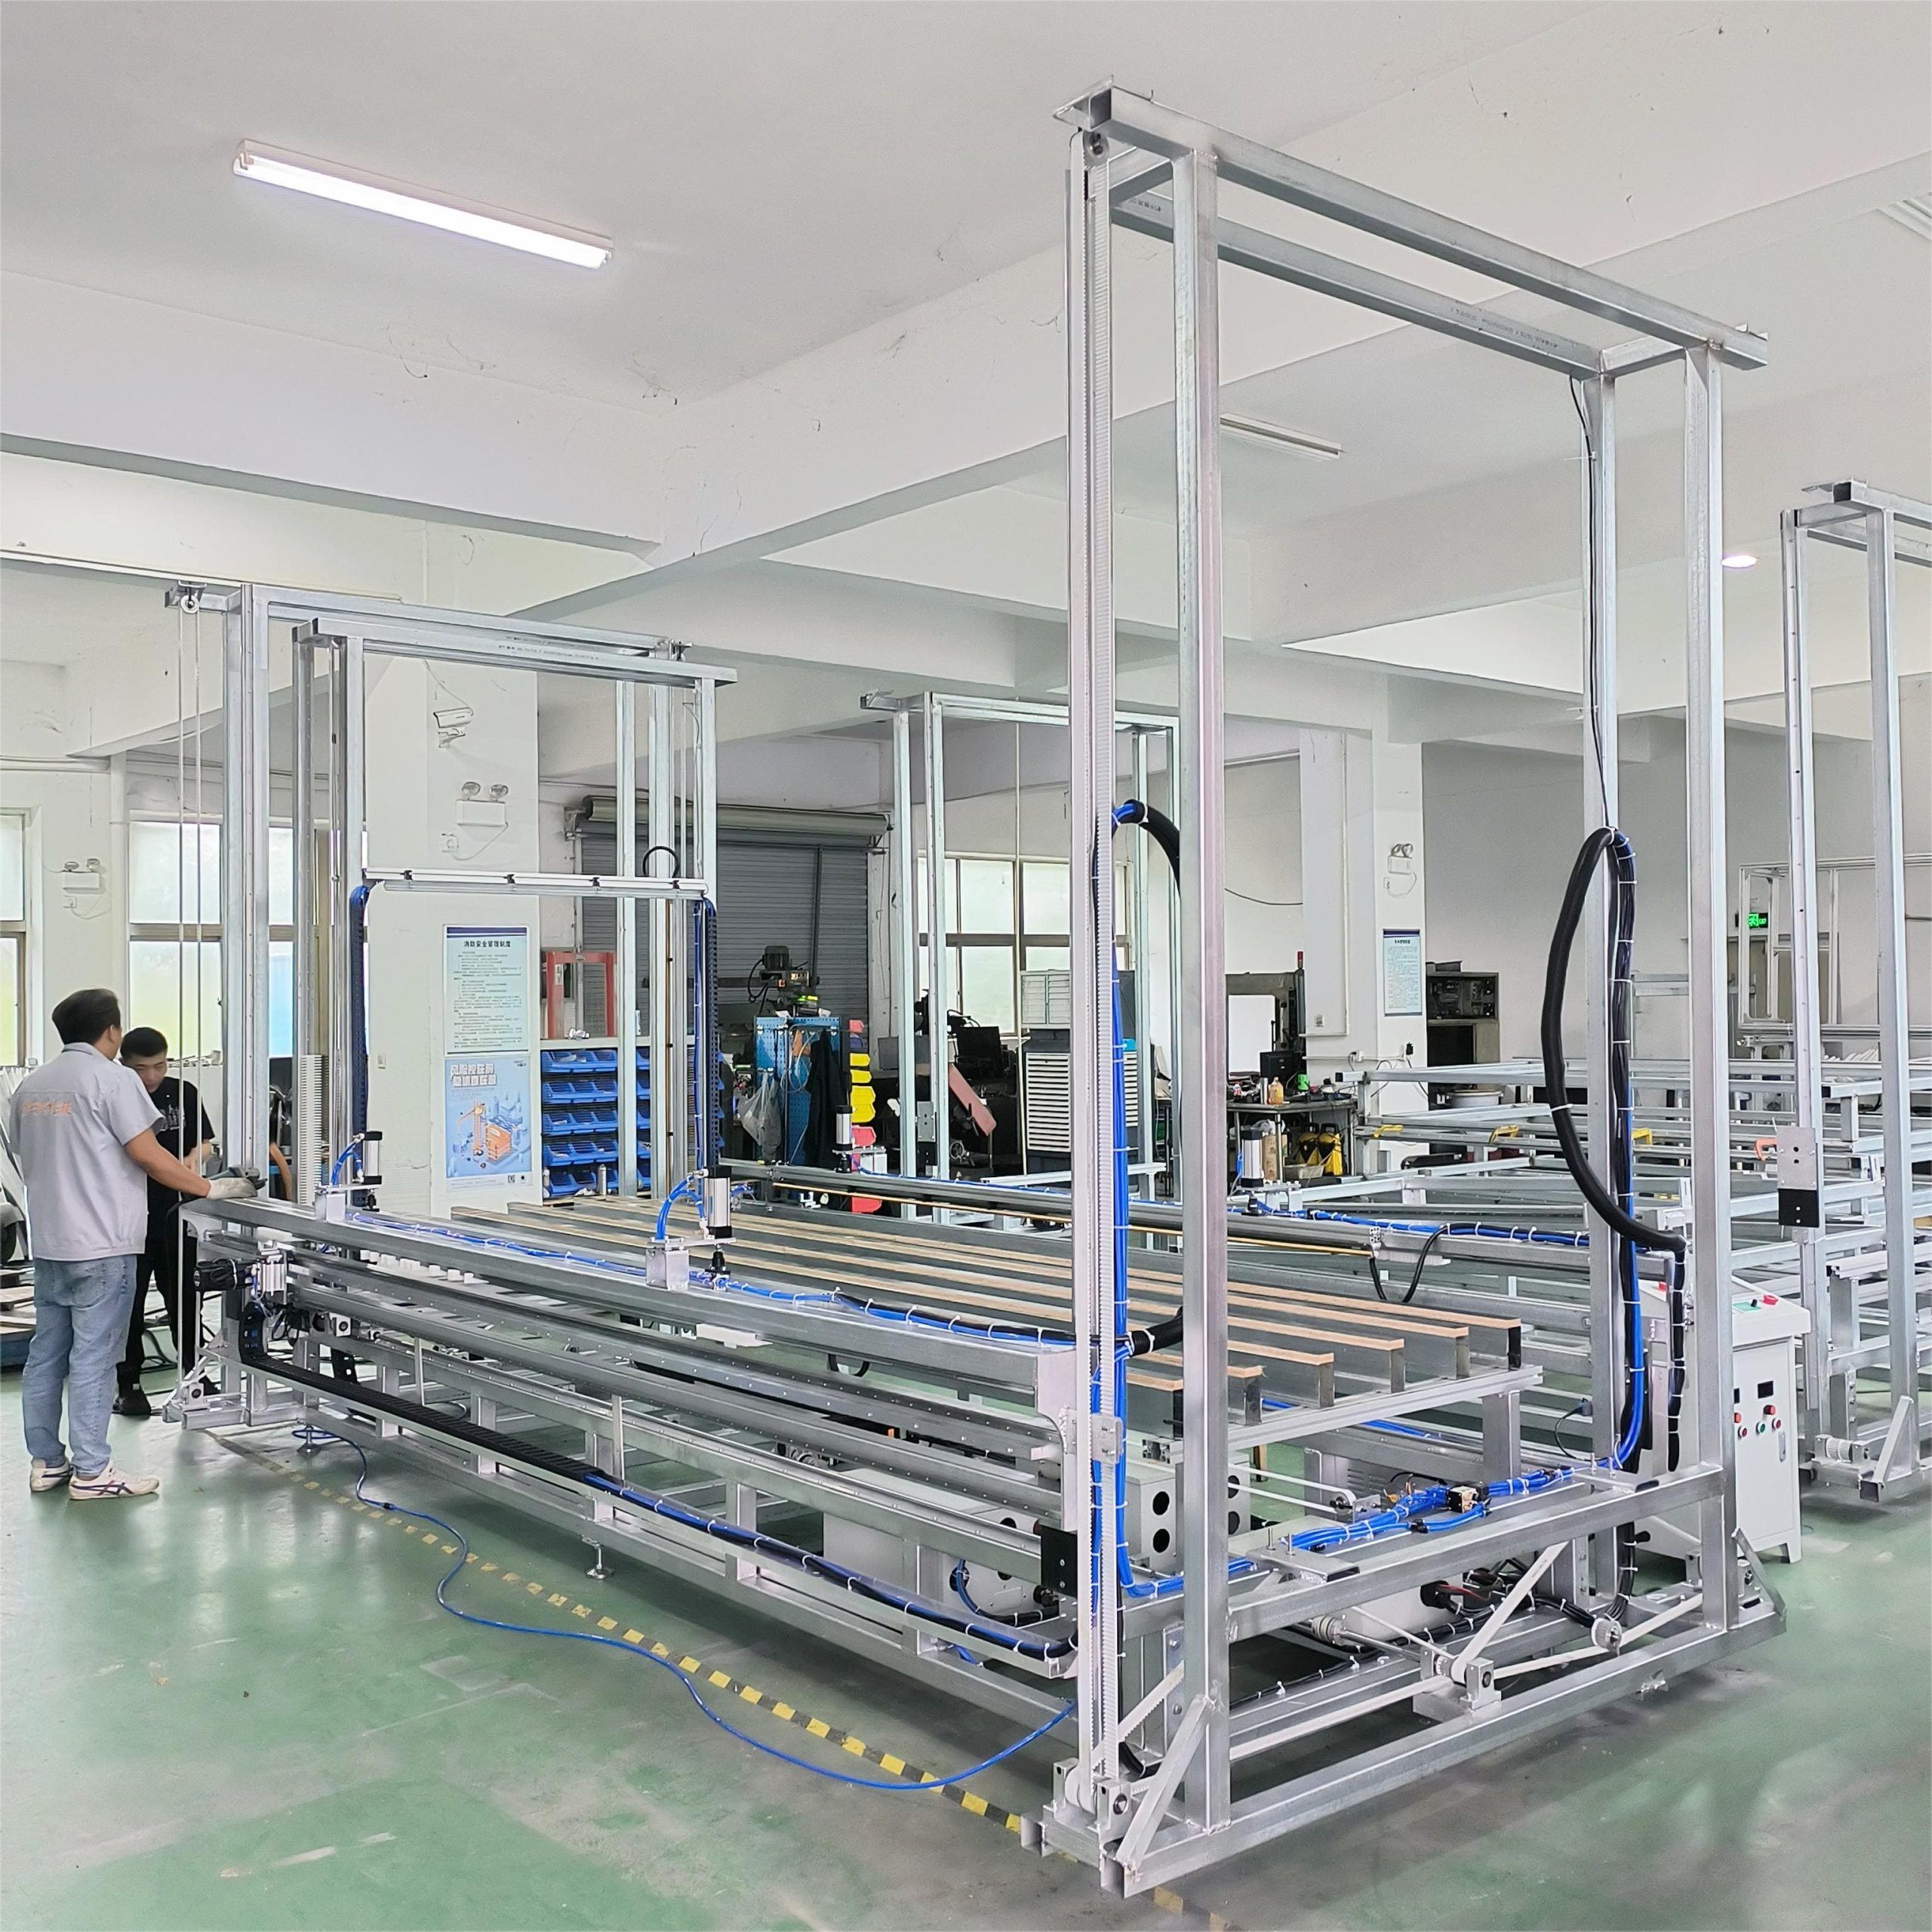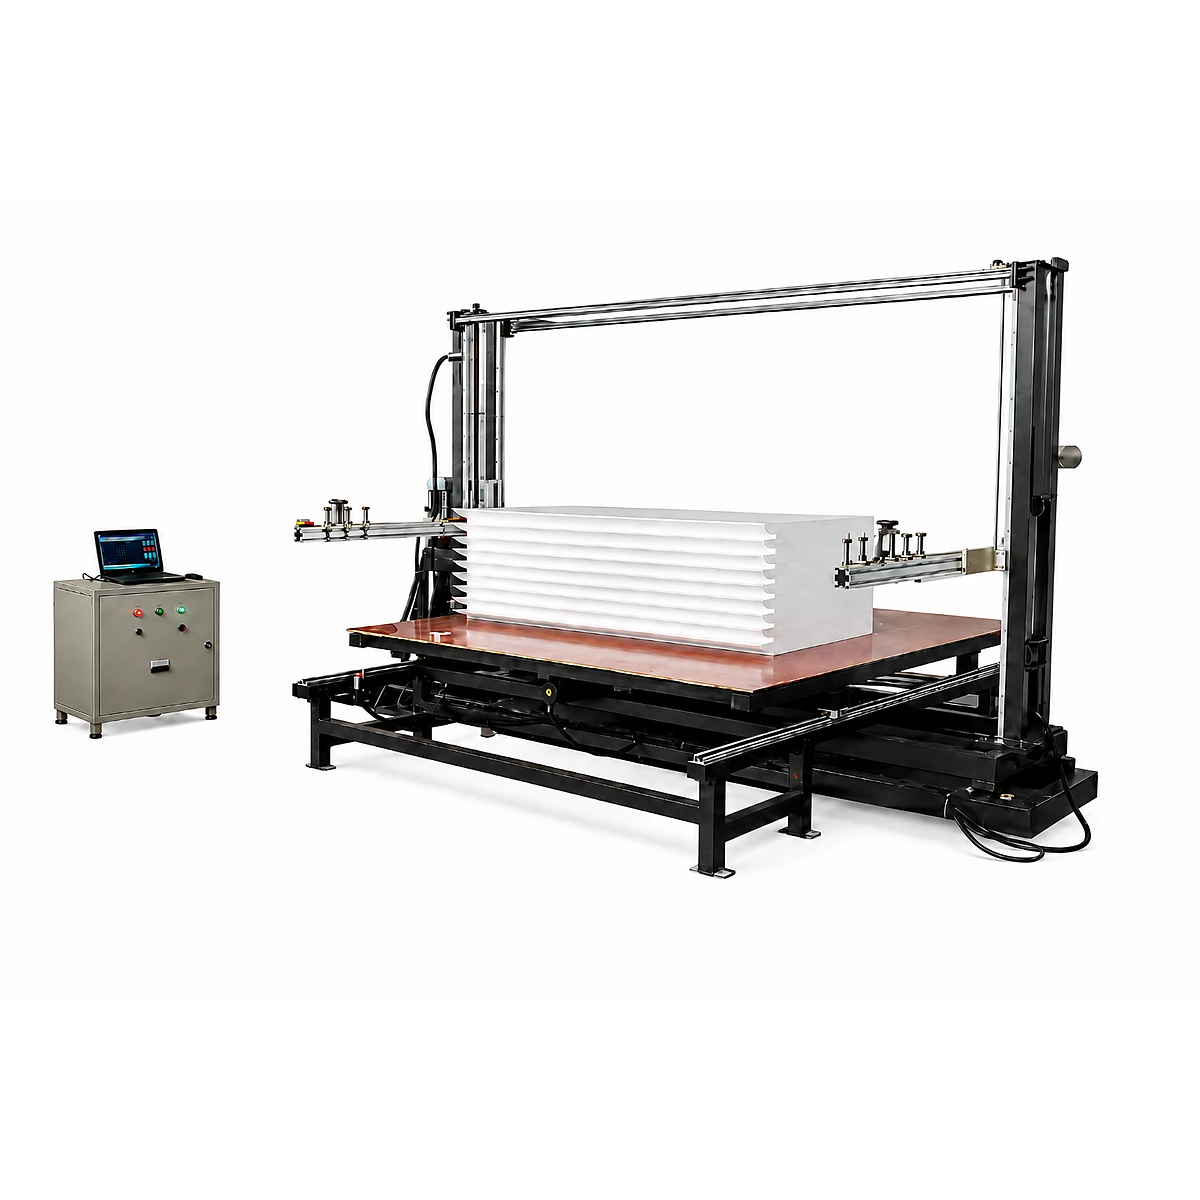
En découpe EPS au fil chaud, température et vitesse d'avance constituent un seul réglage. Le fil doit fournir assez de chaleur par millimètre pour ramollir un passage étroit, tout en avançant avant que le trait absorbe encore de la chaleur et s'élargisse. Un fil cintré avec arrachement de billes indique trop peu de chaleur pour la vitesse ; un trait large, une face vitrifiée ou beaucoup de fumée indiquent un excès.
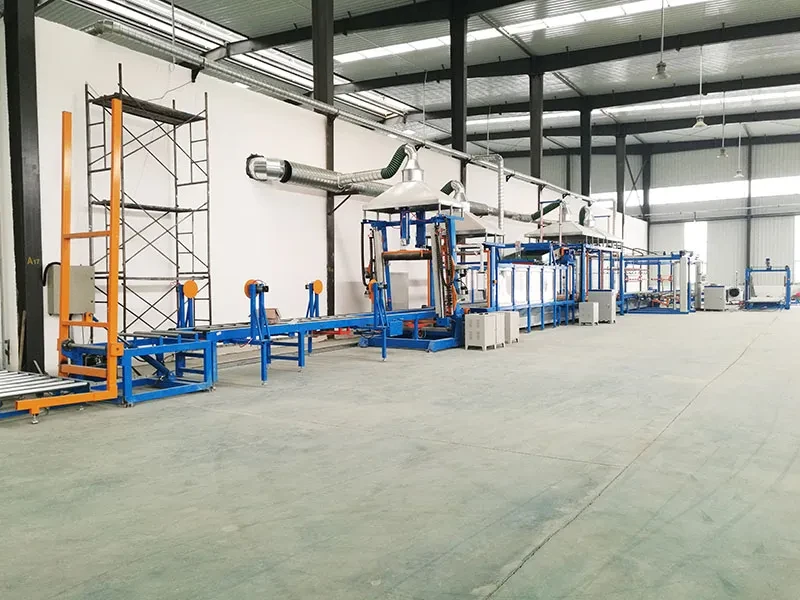
Ce guide concerne la mise en service d'une ligne EPS multifil ou d'une découpeuse CNC à fil chaud. Il n'existe pas de température universelle : diamètre et longueur chauffée, densité, âge du bloc, additifs, tension et nombre de fils actifs modifient la charge.
Pourquoi la température seule ne définit pas la coupe
Le courant chauffe le fil nickel-chrome par résistance. La mousse en mouvement retire de la chaleur ; le châssis, les bornes et l'air en dissipent aussi. De nombreuses machines régulent courant ou puissance au lieu de mesurer le point le plus chaud de chaque fil. La plage générale est 150–300°C ; la bonne recette emploie la plus faible chaleur stable qui coupe sans traînée à la vitesse requise.
| Condition | Signe | Première action |
|---|---|---|
| Chaleur/mm insuffisante | Fil en retard, vibrations ou billes arrachées | Réduire la vitesse, puis augmenter la chaleur si nécessaire |
| Fenêtre stable | Face continue, fil aligné, dimensions conformes | Enregistrer recette et matière |
| Chaleur/mm excessive | Trait large, brillance, détail arrondi, plus de fumée | Réduire la chaleur |
| Défaut de tension | Panneau en coin ou centre courbé | Corriger la mécanique avant la recette |
La vitesse change la chaleur fournie par millimètre
À puissance constante, doubler la vitesse divise approximativement par deux le temps de chauffe de chaque millimètre. Plus vite demande généralement plus de chaleur ; plus lentement en demande moins. Densité ou épaisseur supérieure peut exiger davantage de chaleur ou une avance moindre. La référence du système oscillant SPQ est 1,8–2,0 m/min à 15 kg/m³, mais elle doit être requalifiée sur une autre machine ou matière.
Cinq entrées qui déplacent le réglage
- Densité et grade : démarrer l'EPS graphite 5–10°C sous l'EPS blanc de même densité, puis vérifier ; nettoyer 10–15% plus souvent.
- Âge du bloc : un bloc chaud ou non conditionné peut se rétracter après coupe et simuler une erreur machine.
- Diamètre et longueur : un fil épais résiste à la flexion mais augmente le trait minimal. Voir le guide du fil de coupe EPS.
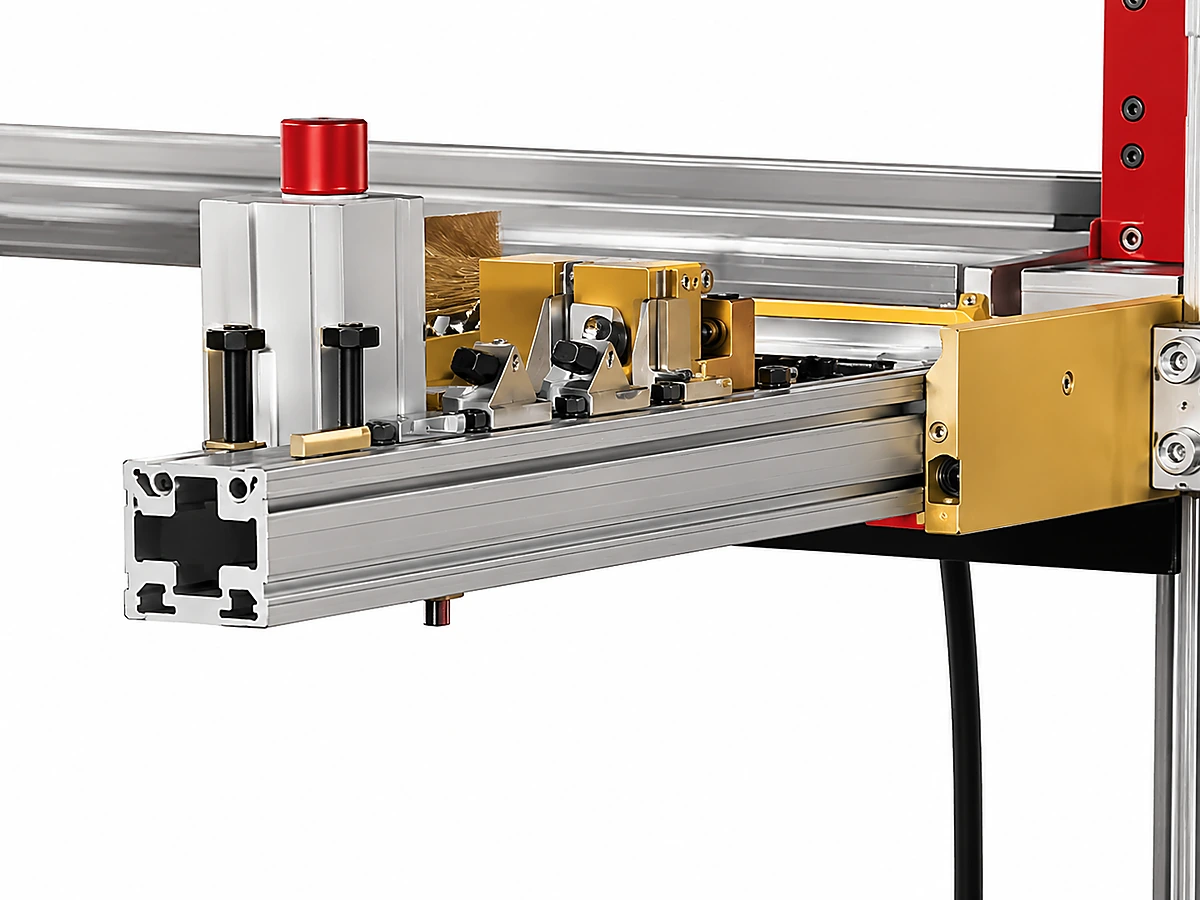
- Tension et guides : la température ne corrige pas un fil lâche. Contrôler ressorts, bornes et alignement.
- Fils actifs : une recette sur dix fils n'est pas validée sur soixante ; mesurer courant et tension à pleine charge.
Méthode d'essai en six étapes
- Noter grade, densité, dimensions, conditionnement, épaisseur et tolérance.
- À froid, contrôler diamètre, tension, guides, protections et extraction.
- Partir du manuel ou d'une recette approuvée pour la même matière, jamais du maximum.
- Stabiliser le fil et couper une pièce pleine longueur à vitesse modérée.
- Après refroidissement, mesurer entrée, centre et sortie des deux côtés ; noter courbure, brillance et billes libres.
- Modifier une seule variable. Répéter au moins trois coupes au réglage candidat.
| Symptôme | Cause probable | Direction |
|---|---|---|
| Face rugueuse | Peu de chaleur/mm | Ralentir, puis chauffer si besoin |
| Trait large et brillant | Chaleur excessive/mm | Réduire la chaleur |
| Bords justes, centre épais | Courbure ou faible tension | Corriger la mécanique |
| Dérive progressive | Résidu ou dérive thermique | Nettoyer et inspecter |
Sécurité et réception
Le fil est un élément électrique chaud dans une machine mobile, et l'EPS peut retenir du pentane. Respecter consignation, protections et extraction. Voir les consignes OSHA sur les protecteurs et la fiche NIOSH du pentane.
La réception doit fixer grade, densité, âge et taille du bloc, fil et nombre actif, plan, vitesse, condition électrique, extraction, échantillons et mesures aux bords et au centre. Comparez les classes dans le guide des machines de coupe EPS.
Questions fréquentes
Quelle température pour une découpeuse EPS ?
Elle travaille couramment dans 150–300°C. Utilisez la plus faible chaleur stable qui coupe sans traînée et tient les dimensions.
Pourquoi le fil se courbe-t-il en arrière ?
La mousse résiste plus vite qu'elle ne ramollit. Contrôlez tension, propreté et puissance ; ralentissez avant d'ajouter de la chaleur.
Un fil plus chaud coupe-t-il toujours plus vite ?
Non. Il peut élargir le trait, vitrifier la face, augmenter les fumées et raccourcir sa durée de vie.
Combien de coupes valident une recette ?
Après exploration, réalisez au moins trois coupes pleine longueur répétées et mesurez entrée, centre et sortie.
Envoyez le produit, pas seulement une vitesse
Envoyez grade, densité, bloc conditionné, plan, volume journalier, tolérance et surface via le formulaire technique. Sans ces données, une vitesse n'est pas une garantie de production.