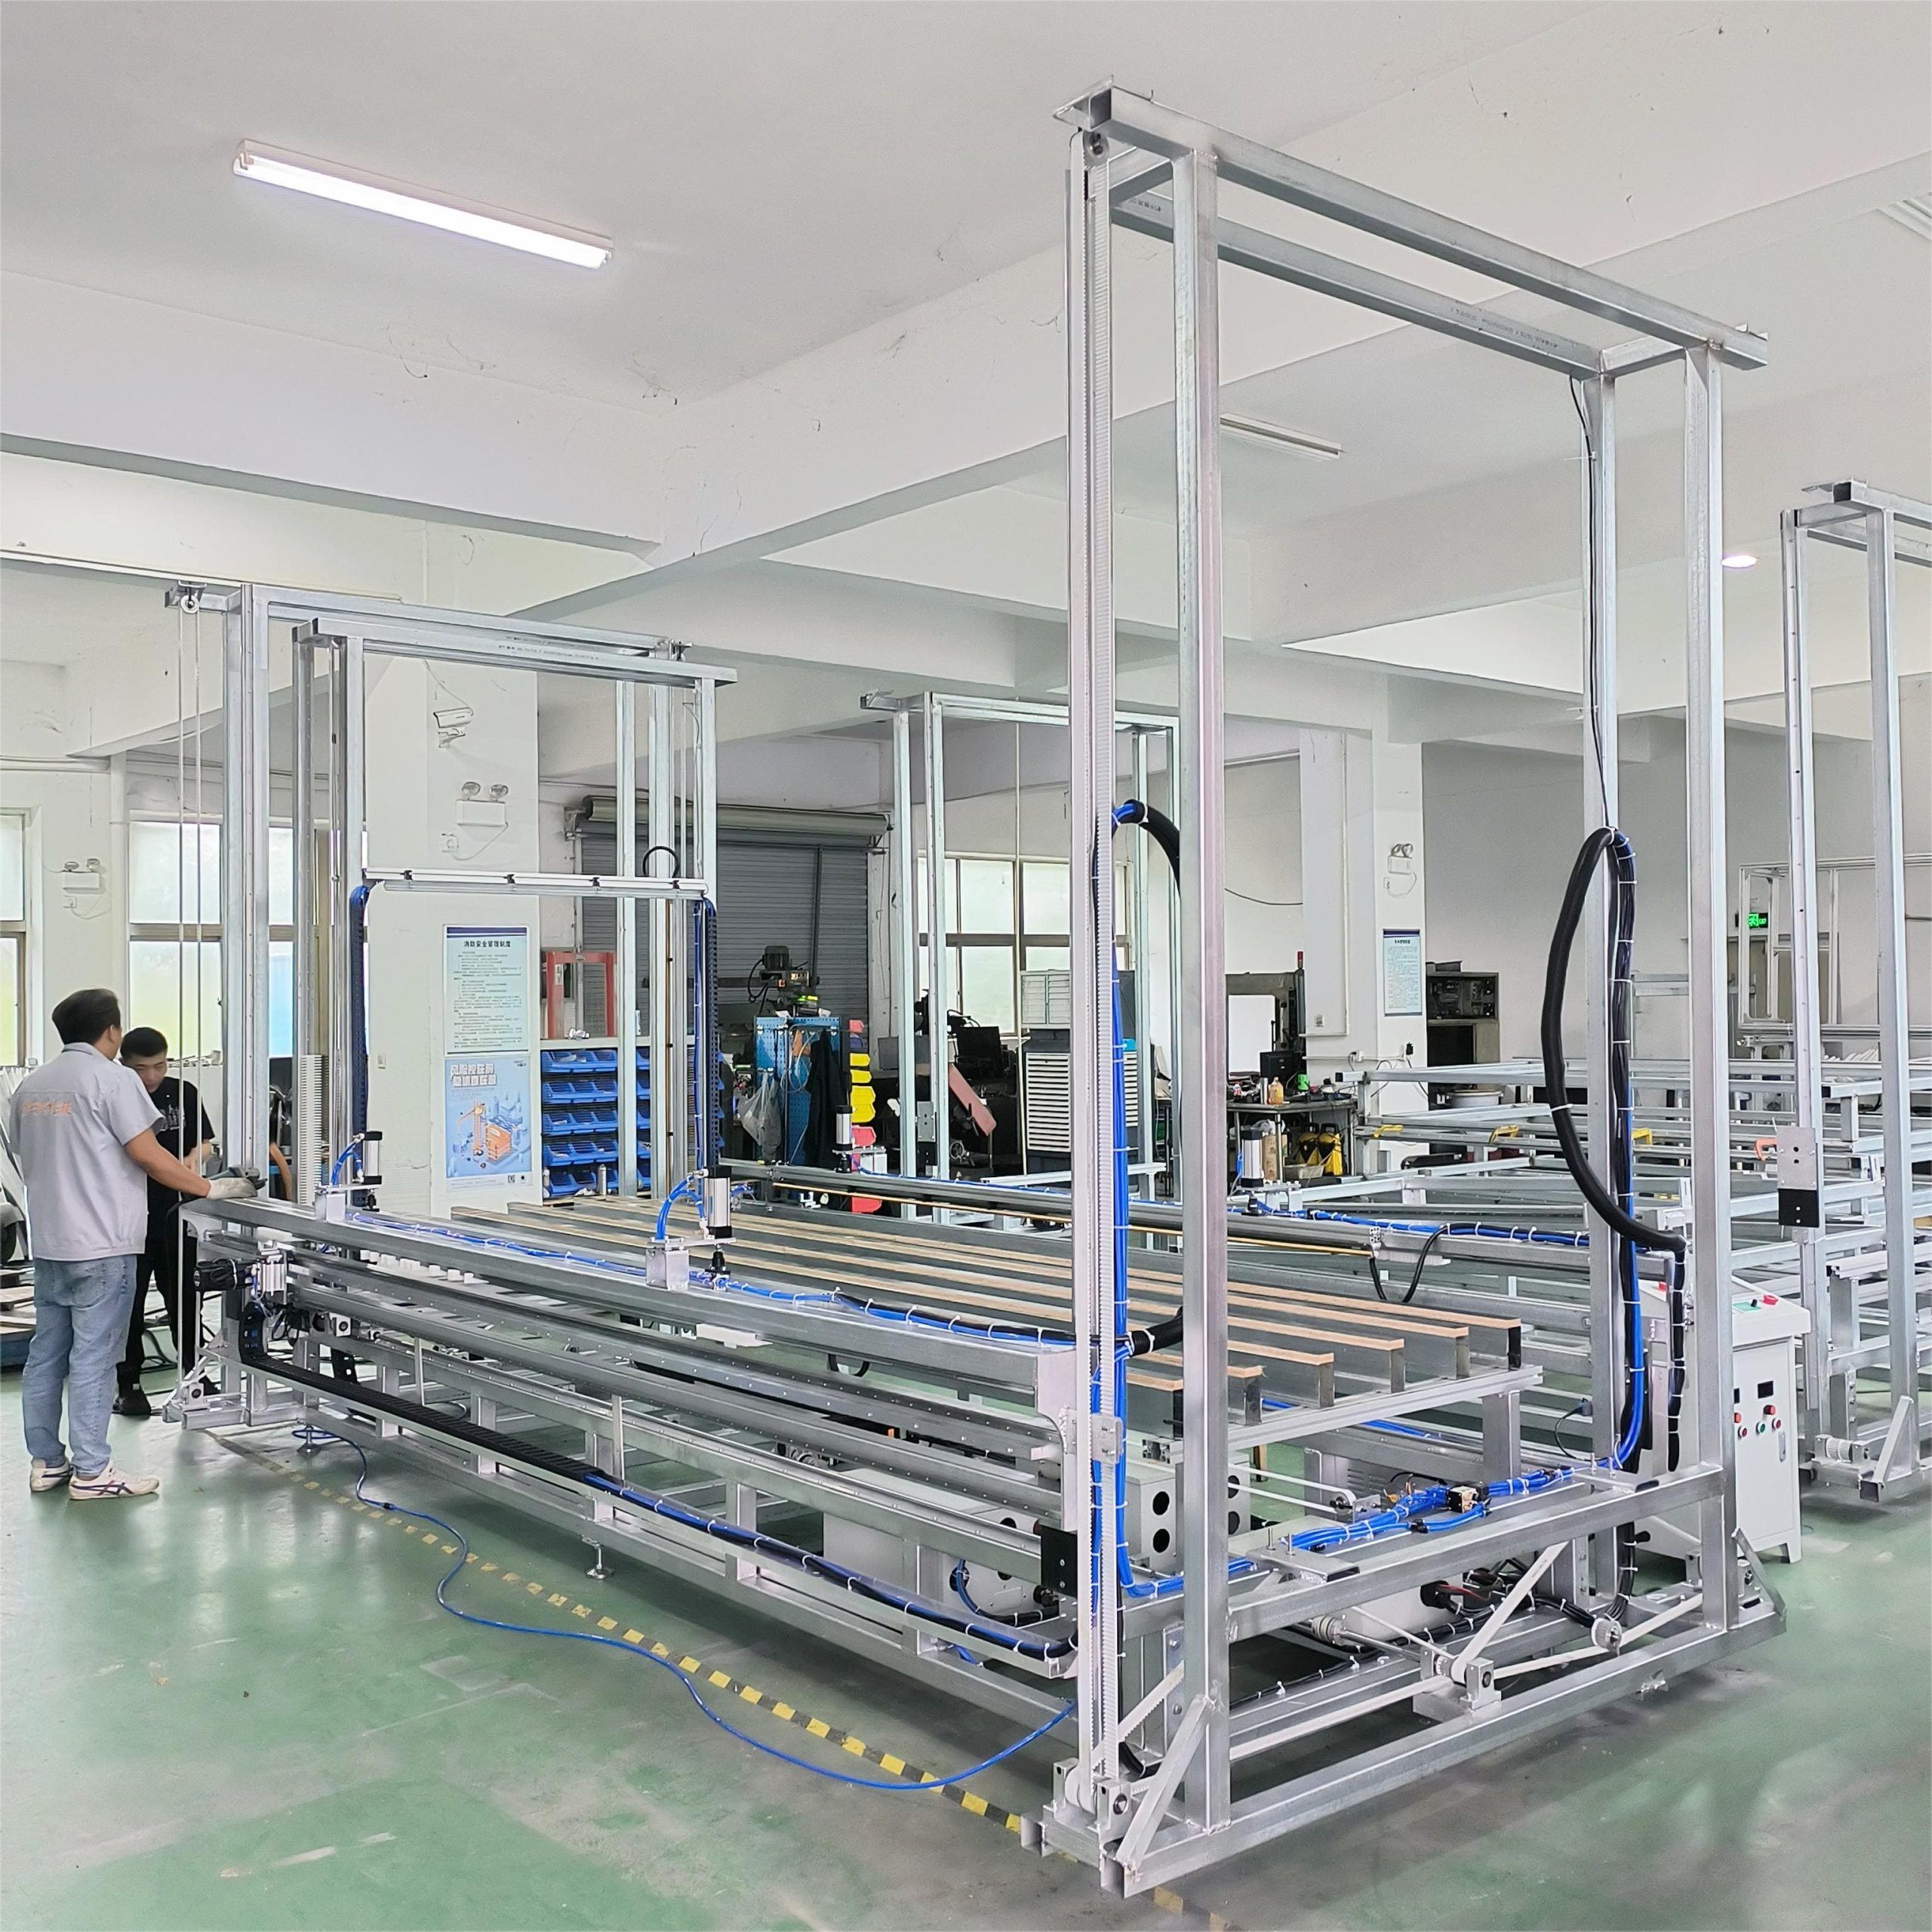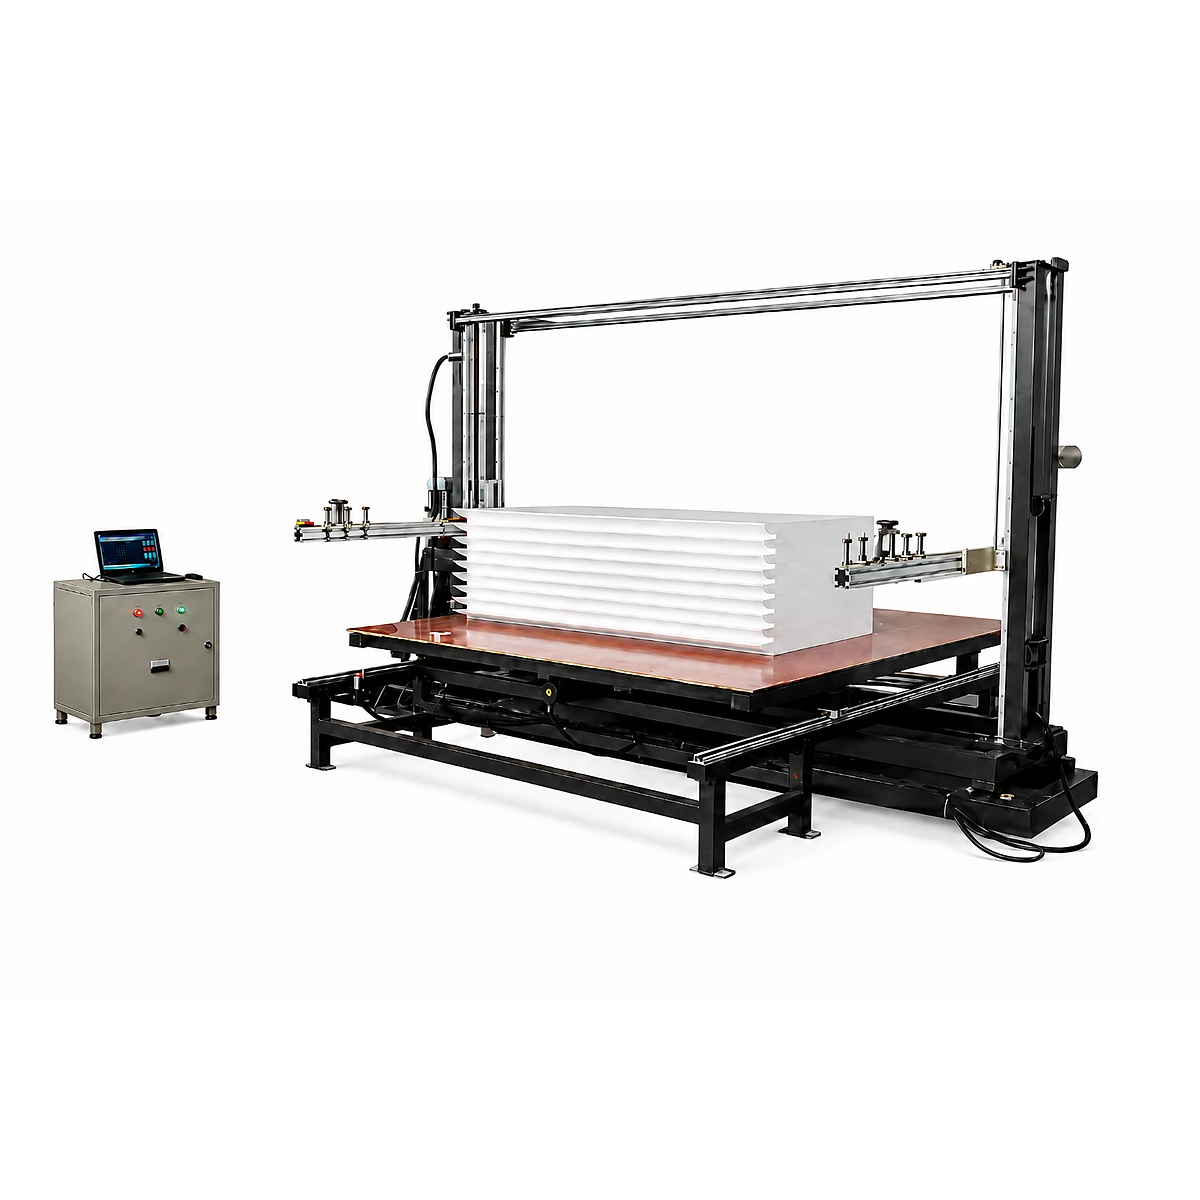
En el corte EPS con hilo caliente, temperatura y velocidad de avance forman un solo ajuste. El hilo debe aportar suficiente calor por milímetro para ablandar una trayectoria estrecha, pero avanzar antes de que el kerf siga absorbiendo calor y se ensanche. Un hilo arqueado con perlas arrancadas indica poco calor para la velocidad; un kerf ancho, una cara vidriada o humo intenso indican exceso.
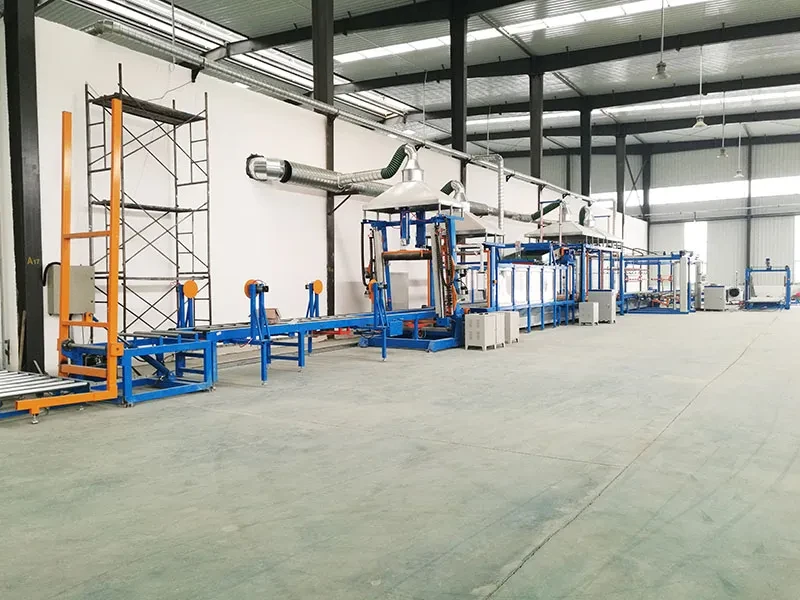
Esta guía sirve para poner en marcha una línea multihilo EPS o una cortadora CNC de hilo caliente. No existe una temperatura universal: cambian el diámetro y longitud del hilo, densidad, edad del bloque, aditivos, tensión y número de hilos activos.
Por qué la temperatura no define por sí sola el corte
La corriente calienta el hilo de níquel-cromo por resistencia. La espuma en movimiento extrae ese calor y el bastidor, los terminales y el aire disipan otra parte. Muchas máquinas regulan corriente o potencia en vez de medir el punto más caliente de cada hilo. El rango general es 150–300°C; la receta correcta es el menor calor estable que corta sin arrastre a la velocidad necesaria.
| Condición | Señal | Primera acción |
|---|---|---|
| Poco calor/mm | El hilo se atrasa, vibra o arranca perlas | Bajar una etapa la velocidad; después subir calor si persiste |
| Ventana estable | Cara continua, hilo alineado y medidas conformes | Registrar receta y material |
| Demasiado calor/mm | Kerf ancho, brillo, detalle redondeado, más humo | Bajar calor |
| Fallo de tensión | Espesor en cuña o centro curvado | Corregir mecánica antes de la receta |
La velocidad cambia el calor aportado por milímetro
Con potencia constante, duplicar la velocidad reduce aproximadamente a la mitad el tiempo de calentamiento de cada milímetro. Al aumentar velocidad suele hacer falta más calor; al reducirla, menos. Mayor densidad o espesor puede exigir más calor o menor avance. La referencia del sistema oscilante SPQ es 1,8–2,0 m/min a 15 kg/m³, pero no se transfiere sin prueba a otra máquina o material.
Cinco entradas que cambian el ajuste
- Densidad y grado: el EPS de grafito se inicia normalmente 5–10°C por debajo del EPS blanco de igual densidad y se verifica; el residuo exige limpiar 10–15% más a menudo.
- Edad del bloque: un bloque caliente o sin acondicionar puede contraerse después y simular un error de corte.
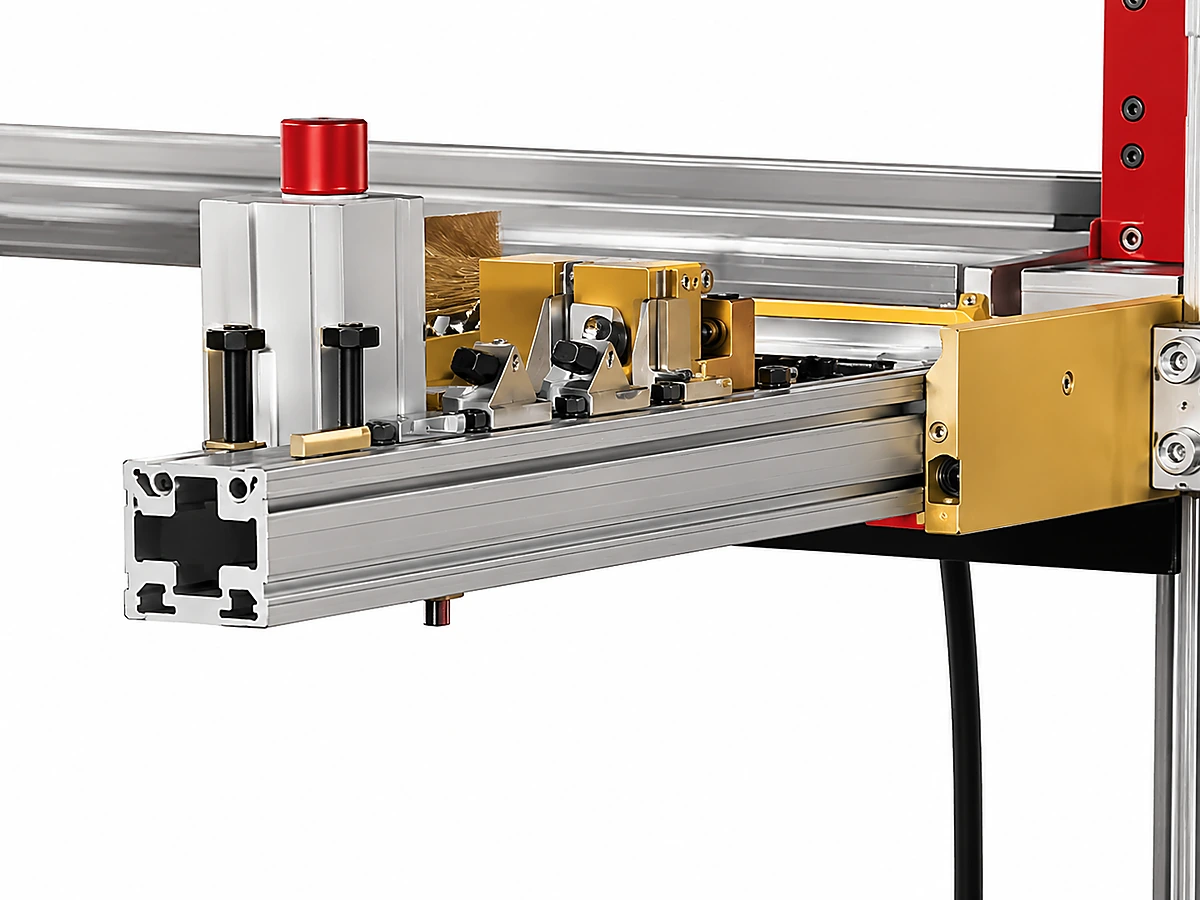
- Diámetro y longitud: un hilo grueso resiste la flexión, pero crea un kerf mínimo mayor. Consulte la guía del hilo de corte EPS.
- Tensión y guías: la temperatura no corrige un hilo flojo. Revise resortes, terminales y alineación.
- Hilos activos: una receta con diez hilos no está validada con sesenta; mida corriente y tensión bajo carga completa.
Método de prueba en seis pasos
- Registre grado, densidad, dimensiones, acondicionamiento, espesor y tolerancia.
- En frío, confirme diámetro, tensión, guías, protecciones y extracción.
- Empiece con el manual o una receta aprobada para el mismo material, nunca con el máximo.
- Estabilice el hilo y corte una muestra de longitud completa a velocidad moderada.
- Tras enfriar, mida entrada, centro y salida de ambos lados; observe arco, brillo y perlas sueltas.
- Cambie una sola variable. Haga al menos tres cortes repetidos en el ajuste candidato.
| Síntoma | Causa probable | Dirección |
|---|---|---|
| Cara rugosa | Poco calor/mm | Bajar avance; luego calor si hace falta |
| Kerf ancho y brillo | Exceso de calor/mm | Bajar calor |
| Bordes correctos, centro grueso | Arco o poca tensión | Corregir mecánica |
| Deriva gradual | Residuo o deriva térmica | Limpiar e inspeccionar |
Seguridad y aceptación
El hilo es un elemento eléctrico caliente dentro de una máquina móvil, y el EPS puede retener pentano. Respete bloqueo, protecciones y extracción. Consulte la guía de protección de máquinas OSHA y la ficha de pentano NIOSH.
La aceptación debe fijar grado, densidad medida, edad y tamaño del bloque, hilo y cantidad activa, plano, velocidad, condición eléctrica, extracción, muestras y medidas en bordes y centro. Compare clases de equipos en la guía de máquinas de corte EPS.
Preguntas frecuentes
¿Qué temperatura usa una cortadora EPS?
Normalmente trabaja dentro de 150–300°C. Use el menor calor estable que corte sin arrastre y mantenga las medidas.
¿Por qué se curva el hilo hacia atrás?
La espuma resiste más rápido de lo que se ablanda. Revise tensión, suciedad y potencia; reduzca avance antes de subir calor.
¿Más calor siempre corta más rápido?
No. Puede ensanchar el kerf, vidriar la cara, aumentar humo y reducir la vida del hilo.
¿Cuántos cortes aprueban una receta?
Tras explorar, haga al menos tres cortes completos repetidos y mida entrada, centro y salida.
Envíe el producto, no sólo una velocidad
Envíe grado, densidad, bloque acondicionado, plano, volumen diario, tolerancia y superficie mediante el formulario de ingeniería. Sin esos datos, una cifra de velocidad no es garantía de producción.