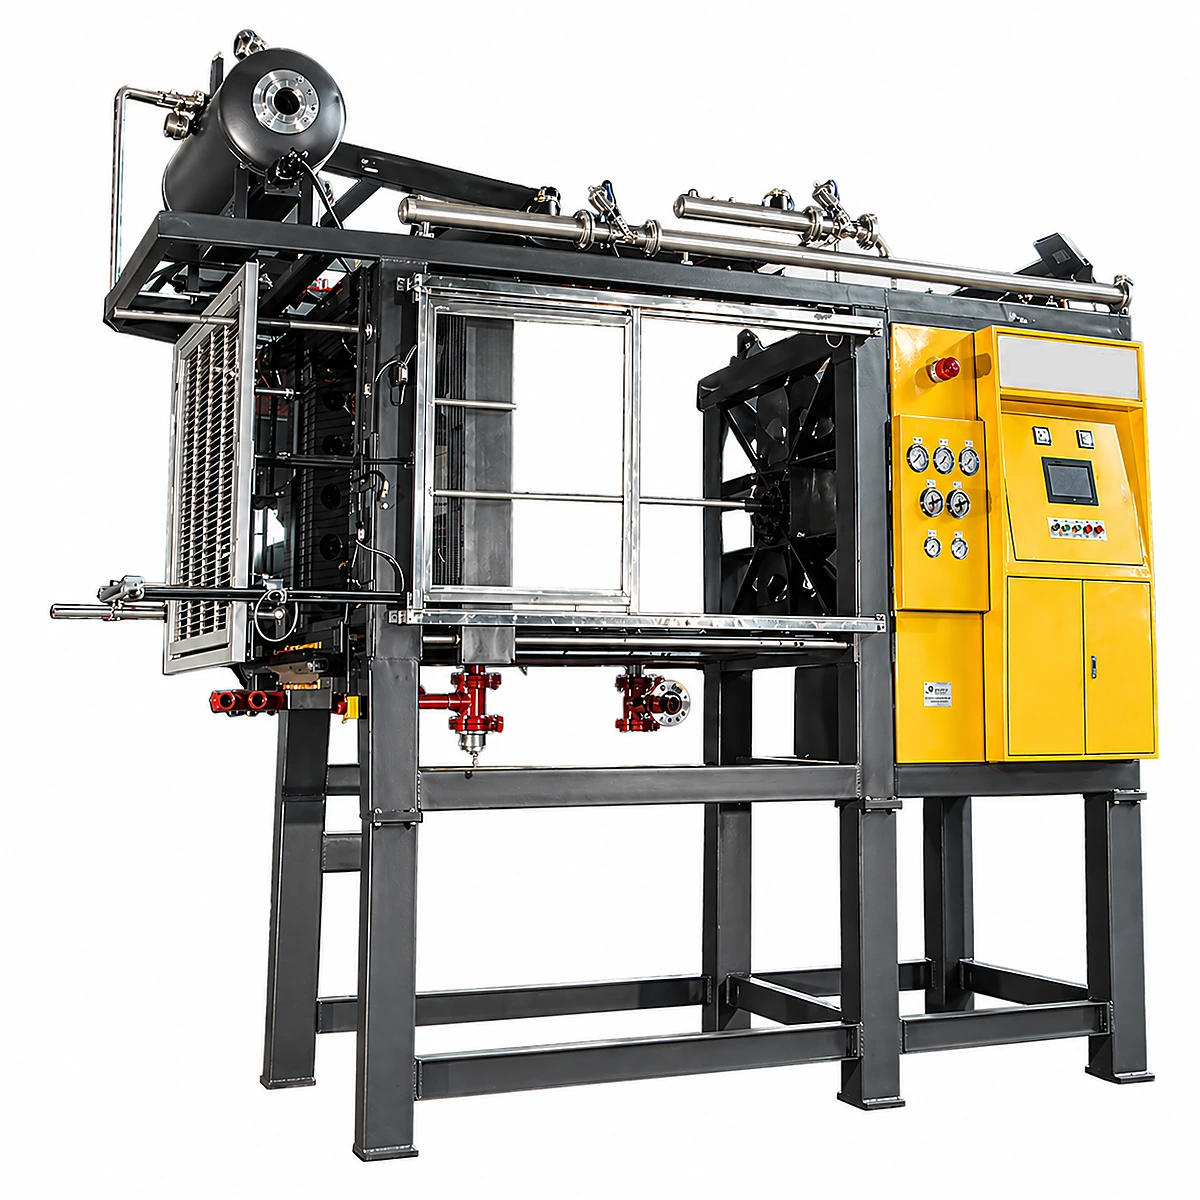
Uma máquina de moldagem por forma de EPS produz peças de espuma acabadas — caixas de peixe, embalagens de eletrônicos, blocos ICF, forros de capacete — diretamente em moldes personalizados, sem corte secundário. Equipada com ferramental de caixas, esta é a máquina vendida como máquina de moldagem de caixas de espuma: mesma platina, câmara de vapor e sistema de controle, apenas um conjunto de cavidades diferente. Os preços variam de US$ 25.000–45.000 para a SM-1000 (platina de 1.000×800 mm) a US$ 55.000–90.000 para a SM-1400 (1.400×1.200 mm). Especificações-chave para comparar: tamanho da platina (determina as dimensões máximas da peça), tempo de ciclo (45–90 seg), consumo de vapor (15–30 kg/ciclo) e nível de automação. A moldagem por forma é a melhor opção quando você produz >5.000 peças idênticas/mês; para volumes menores ou mudanças frequentes de design, a moldagem de blocos + corte CNC é mais econômica.
Como as peças moldadas por forma frequentemente atendem aplicações de food service e embalagem de proteção, os compradores devem confirmar que o grau da resina atende às normas de embalagem de contato com alimentos da FDA para o mercado de destino e comprar de um fabricante certificado ISO 9001.
As máquinas de moldagem por forma de EPS são o motor por trás de uma vasta gama de produtos do dia a dia — desde os insertos de espuma personalizados que protegem sua nova televisão durante o transporte, até as caixas isotérmicas de peixe que mantêm frutos do mar frescos ao longo de milhares de quilômetros de cadeia fria, passando pelos blocos ICF que estão revolucionando a construção com eficiência energética. Diferente das máquinas de moldagem de blocos, que produzem grandes blocos retangulares para corte posterior, as máquinas de moldagem por forma produzem peças acabadas diretamente em moldes personalizados, saindo da máquina prontas para uso, sem necessidade de processamento secundário.
Para fabricantes que avaliam a compra de uma máquina de moldagem por forma de EPS, a decisão envolve equilibrar diversas especificações técnicas com os requisitos da aplicação e as restrições de orçamento. Uma máquina excelente para produção de caixas de peixe pode ser totalmente inadequada para peças automotivas de EPP. Este guia de compra oferece a base técnica e os conselhos práticos necessários para fazer uma escolha bem informada, seja para equipar uma nova fábrica ou adicionar capacidade a uma operação existente.
Como Funciona a Moldagem por Forma: O Ciclo de Produção
Entender o processo de moldagem por forma é essencial para avaliar as especificações da máquina de forma inteligente. Cada ciclo consiste em quatro estágios fundamentais, e o design da máquina influencia diretamente a velocidade, a qualidade e a eficiência energética de cada estágio.
Estágio 1: Preenchimento
As pérolas de EPS pré-expandidas e maturadas são transportadas pneumaticamente dos silos de maturação para a cavidade do molde por meio de pistolas de preenchimento (também chamadas de injetores). O número e o posicionamento das pistolas de preenchimento são críticos — geometrias de molde complexas, com seções finas, cavidades profundas ou espessuras de parede variáveis, exigem mais pistolas de preenchimento posicionadas estrategicamente para garantir a distribuição uniforme das pérolas. O preenchimento insuficiente ou desigual causa vazios, pontos fracos e densidade inconsistente na peça acabada. As máquinas modernas usam pressão de ar de preenchimento ajustável e sequenciamento programável das pistolas de preenchimento para otimizar esse estágio.
Estágio 2: Aquecimento a Vapor (Fusão)
O vapor é injetado na cavidade do molde em uma sequência cuidadosamente controlada. Primeiro, uma fase de purga desloca o ar do leito de pérolas. Em seguida, a vaporização cruzada passa o vapor através das pérolas de uma metade do molde para a outra (e depois em sentido inverso), aquecendo e expandindo ainda mais as pérolas para que se fundam. Por fim, uma fase de autoclave aplica pressão de vapor em ambos os lados simultaneamente, completando a fusão. O tempo total de vapor, a pressão e a sequência determinam diretamente a resistência mecânica, o acabamento superficial e a densidade da peça acabada. É aqui que a qualidade do sistema de controle da máquina mais importa — o timing preciso das válvulas de vapor (medido em décimos de segundo) pode ser a diferença entre uma fusão perfeita e uma peça sub-fundida (esfarelenta) ou super-fundida (empenada, de alta densidade).
Estágio 3: Resfriamento
Após a fusão, a peça deve ser resfriada até estar dimensionalmente estável o suficiente para ser ejetada sem empenar ou se expandir mais. O resfriamento é feito pulverizando água na parte externa das paredes do molde e, em máquinas economizadoras de energia, aplicando vácuo na cavidade do molde. O resfriamento a vácuo é significativamente mais rápido do que o resfriamento apenas com água (reduzindo o tempo de resfriamento em 30–50%) e também reduz o teor de umidade da peça acabada. O estágio de resfriamento é tipicamente a fase mais longa do ciclo e, portanto, o principal alvo para otimização do tempo de ciclo.
Estágio 4: Ejeção
O molde abre e a peça acabada é ejetada usando ejetores mecânicos (pinos empurradores) e/ou sopro de ar. A peça cai em uma esteira transportadora ou em um recipiente de coleta. A máquina então fecha o molde e o ciclo se repete. O design do sistema de ejeção afeta a qualidade da superfície da peça (marcas de ejetor) e a confiabilidade do ciclo (as peças precisam se soltar de forma limpa a cada ciclo, sem grudar).
Fatores do Tempo de Ciclo
O tempo total de ciclo para moldagem por forma varia tipicamente de 60 segundos para peças de parede fina e baixa densidade (como insertos simples de embalagem) a mais de 180 segundos para peças de parede espessa e alta densidade (como blocos ICF ou embalagens pesadas). Os principais fatores que afetam o tempo de ciclo são:
- Espessura da parede da peça: Paredes mais espessas exigem maior penetração de vapor e tempos de resfriamento mais longos. Dobrar a espessura da parede pode mais do que dobrar o tempo de ciclo.
- Densidade alvo: Peças de densidade mais alta exigem mais energia de vapor e resfriamento mais longo.
- Design do molde: Moldes bem projetados, com ventilação de vapor eficiente, distribuição uniforme de vapor e boa cobertura de água de resfriamento, ciclam mais rápido.
- Capacidade da máquina: A taxa de fornecimento de vapor, a capacidade de vácuo e a vazão de água de resfriamento definem os limites superiores de quão rápido o ciclo pode rodar.
- Material: O EPP (Polipropileno Expandido) exige temperaturas e pressões de vapor significativamente mais altas do que o EPS, resultando em tempos de ciclo mais longos.
Especificações-Chave a Avaliar
Ao comparar máquinas de moldagem por forma de EPS de diferentes fabricantes, foque nestas especificações críticas. Cada uma delas afeta diretamente sua capacidade de produção, a qualidade do produto ou o custo operacional.
Tamanho da Platina (Área de Fixação do Molde)
O tamanho da platina determina o tamanho máximo de molde que a máquina pode aceitar, o que, por sua vez, determina o tamanho máximo da peça (ou o número de cavidades para moldes multicavidade). As dimensões da platina são especificadas como largura × altura.
| Tamanho da Platina (mm) | Aplicações Típicas | Classe de Máquina |
|---|---|---|
| 800 × 600 | Pequenos insertos de embalagem, copos, itens especiais pequenos | Pequena |
| 1.000 × 800 | Embalagem média, caixas de peixe pequenas, embalagem de produtos eletrônicos | Pequena–Média |
| 1.200 × 1.000 | Caixas de peixe, caixas térmicas, embalagem média, blocos ICF | Média |
| 1.400 × 1.200 | Caixas de peixe grandes, embalagem multicavidade, blocos ICF, peças automotivas | Média–Grande |
| 1.600 × 1.200 | Embalagem grande, peças industriais, produção multicavidade | Grande |
| 1.800 × 1.400 e acima | Peças muito grandes, moldes de produção com alto número de cavidades | Extra Grande |
Orientação de seleção: Escolha um tamanho de platina que acomode seu maior molde planejado mais uma margem de pelo menos 100 mm de cada lado para os dispositivos de fixação do molde. Se você prevê produtos futuros que exigirão moldes maiores, subir uma classe geralmente vale o custo adicional modesto. No entanto, rodar moldes pequenos em uma máquina superdimensionada desperdiça energia (aquecendo e resfriando área de platina não utilizada), então combine a máquina com sua faixa de produtos dominante.
Força de Fechamento
Durante a fase de aquecimento a vapor, a pressão interna aumenta dentro da cavidade do molde à medida que as pérolas se expandem. O sistema de fechamento deve manter as metades do molde unidas contra essa pressão para evitar que o molde abra (o que causaria rebarba — excesso de material vazando na linha de partição — e poderia danificar o molde ou produzir peças defeituosas).
Como calcular a força de fechamento necessária: Força de fechamento mínima (kN) = Pressão máxima da cavidade (bar) × Área projetada do molde (cm²) / 10. Para produção padrão de EPS, a pressão máxima da cavidade durante a fase de autoclave é tipicamente de 0,8–1,2 bar. Para EPP, a pressão da cavidade é mais alta e aumenta com a densidade alvo e a espessura da parede, em vez de ficar em um único valor fixo — confirme o número em relação à sua peça específica antes de dimensionar o fechamento, e não substitua pelo valor do EPS. Por exemplo, um molde com 12.000 cm² de área projetada rodando EPS a 1,0 bar exige: 1,0 × 12.000 / 10 = 1.200 kN de força de fechamento mínima. Aplique sempre um fator de segurança de 1,2–1,5 acima do mínimo calculado.
Consumo de Vapor
O vapor é o maior custo operacional variável na moldagem por forma. As máquinas variam significativamente em sua eficiência de vapor, dependendo do design da câmara do molde, da distribuição de vapor, do isolamento e de recursos de economia de energia, como o resfriamento a vácuo (que reduz a quantidade de vapor necessária por ciclo ao reduzir o uso de água de resfriamento e a formação de condensado).
O consumo típico de vapor para moldagem por forma de EPS varia de 40 a 80 kg por metro cúbico de produto acabado, dependendo da geometria da peça, densidade e eficiência da máquina. Máquinas economizadoras de energia com resfriamento a vácuo podem reduzir isso em 20–35% em comparação com máquinas convencionais. Para uma análise detalhada dos custos de vapor e estratégias de otimização, veja nosso guia sobre Otimização de Custo de Vapor e Energia na Produção de EPS.
Tempo de Ciclo
O tempo de ciclo determina diretamente a produção e, portanto, o potencial de receita por máquina. Uma máquina que cicla 20% mais rápido produz 20% mais peças por turno — uma vantagem econômica significativa ao longo da vida útil da máquina. Os fatores sob controle do fabricante da máquina que afetam o tempo de ciclo incluem:
- Taxa de fornecimento de vapor: Válvulas e portas de vapor maiores fornecem vapor mais rápido, reduzindo o tempo de aquecimento.
- Capacidade do sistema de vácuo: Tanques de vácuo e bombas maiores removem a umidade e reduzem a pressão mais rapidamente, encurtando o tempo de resfriamento.
- Vazão de água de resfriamento: Taxas de fluxo de água mais altas aceleram o resfriamento do molde.
- Velocidade de abertura/fechamento do molde: O design do sistema hidráulico determina a rapidez com que as platinas se movem.
- Tempo de resposta do sistema de controle: Tempos de varredura do CLP e velocidades de acionamento das válvulas mais rápidos permitem um controle de processo mais preciso e transições mais curtas entre as fases.
Nível de Automação
Manual: O operador inicia manualmente cada fase do ciclo, ajusta parâmetros e remove as peças. Adequado apenas para produção de volume muito baixo ou prototipagem. Raramente usado na produção comercial atual.
Semiautomático: A máquina executa o ciclo completo automaticamente assim que o operador o inicia. O operador carrega/descarrega insertos (se houver) e monitora a qualidade. Esta é a configuração mais comum para produções de pequeno a médio porte.
Totalmente automático: A máquina cicla continuamente sem intervenção do operador. As peças são ejetadas em esteiras transportadoras e contadas automaticamente. Sistemas robóticos podem lidar com o empilhamento de peças, embalagem ou carregamento de insertos. Essencial para produção de alto volume (caixas de peixe, blocos ICF, embalagens de commodity) onde o custo de mão de obra por peça precisa ser minimizado.
Sistema de Controle
O CLP (Controlador Lógico Programável) e a IHM (Interface Homem-Máquina) são o cérebro da máquina de moldagem por forma. O sistema de controle gerencia o timing preciso das fases de preenchimento, vapor, resfriamento e ejeção, armazena receitas para diferentes produtos, monitora parâmetros de processo e registra dados de produção.
A marca do CLP importa: Marcas premium de CLP — Siemens (série S7-1200 ou S7-1500), Mitsubishi (série Q ou iQ-R) ou Omron (série NJ/NX) — oferecem velocidades de processamento mais rápidas, melhor confiabilidade, programação mais fácil para sequências complexas e disponibilidade mundial de peças de reposição e técnicos de serviço. Máquinas equipadas com marcas de CLP menos conhecidas podem ser mais baratas inicialmente, mas podem gerar dores de cabeça com a disponibilidade de peças de reposição, dificuldade em encontrar técnicos qualificados para diagnóstico e limitações na sofisticação do controle de processo. Este não é o lugar para cortar custos.
A IHM deve ser uma tela touchscreen industrial (mínimo de 7 polegadas, preferencialmente 10–15 polegadas) exibindo dados de processo em tempo real, gerenciamento de receitas, histórico de alarmes e lembretes de manutenção. A capacidade de monitoramento remoto via conexão Ethernet é cada vez mais valiosa para a gestão da produção e para que o fabricante do equipamento forneça suporte de diagnóstico remoto.
Tipos de Máquina
Configuração Horizontal vs. Vertical
Máquinas horizontais têm a abertura do molde em um plano horizontal (a platina móvel se desloca horizontalmente). Esta é a configuração mais comum para moldagem por forma de EPS. As vantagens incluem ejeção fácil das peças (a gravidade auxilia), trocas de molde simples e melhor visibilidade para os operadores.
Máquinas verticais têm a abertura do molde em um plano vertical (a platina móvel se desloca verticalmente). São usadas principalmente em aplicações específicas onde o preenchimento assistido pela gravidade é vantajoso (preenchimento pelo topo em cavidades profundas) ou onde o espaço de chão é limitado. Máquinas verticais são menos comuns na produção padrão de EPS.
Para a maioria das aplicações de moldagem por forma de EPS, as máquinas horizontais são a escolha padrão e recomendada.
Máquinas Padrão vs. Economizadoras de Energia (Resfriamento a Vácuo)
Máquinas padrão resfriam o molde e a peça usando apenas pulverização de água. Isso é eficaz, mas relativamente lento, e o excesso de água cria umidade na peça acabada, o que pode exigir um período de secagem antes da embalagem.
Máquinas economizadoras de energia incorporam resfriamento a vácuo além da pulverização de água. Após a fase de pulverização de água, uma bomba de vácuo evacua a cavidade do molde, evaporando rapidamente a umidade residual da superfície da peça. Essa mudança de fase absorve calor com muita eficiência, acelerando o resfriamento. Os benefícios incluem redução de 30–50% no tempo de resfriamento (e, portanto, no tempo total de ciclo), redução de 20–35% no consumo de vapor por peça (porque menos condensado se forma), menor teor de umidade nas peças acabadas e redução significativa no custo geral de energia por peça.
O custo adicional do sistema de vácuo (tanque de vácuo, bomba de vácuo, tubulação e válvulas) é tipicamente recuperado em 6–18 meses por meio da economia de energia e do aumento da produção. Para qualquer volume de produção acima da escala de hobby, máquinas economizadoras de energia com resfriamento a vácuo são fortemente recomendadas.
EPS vs. EPP: Diferenças de Capacidade nas Máquinas de Moldagem por Forma
Uma máquina de moldagem por forma de EPP é construída sobre a mesma platina, câmara de vapor e sistema de controle das máquinas de EPS descritas ao longo deste guia — a diferença é que sua estrutura de molde, câmaras de vapor e sistema de fechamento são dimensionados para a faixa de pressão e temperatura mais alta do EPP, em vez da linha de base do EPS. Compradores que buscam uma máquina de moldagem por forma de EPP estão, na prática, avaliando a mesma classe de equipamento aqui coberta, com apenas uma capacidade adicional a conferir.
Máquinas de EPS (Poliestireno Expandido) operam com pressões de vapor de 0,8–1,2 bar e temperaturas em torno de 100–110 graus Celsius. Isso é padrão na indústria.
O EPP (Polipropileno Expandido) exige pressões e temperaturas de vapor significativamente mais altas (aproximadamente 130–155 graus Celsius) do que o EPS, devido ao ponto de fusão mais alto do polipropileno. A pressão exigida não é um valor único fixo — ela aumenta com a densidade e a espessura da parede da peça, e os números informados também dependem de onde são medidos, já que a pressão na caldeira, na entrada da máquina e no jato do molde é lida de forma diferente. Máquinas projetadas para EPP devem ter estruturas de molde e platinas reforçadas para lidar com as forças de fechamento mais altas, câmaras de vapor e tubulação de pressão mais alta, sistemas de fechamento mais potentes e capacidade de resfriamento aprimorada.
Uma máquina com capacidade para EPP sempre pode rodar EPS, mas uma máquina que não é dimensionada para a pressão e temperatura do EPP não pode ser forçada a operar em serviço de EPP apenas ajustando configurações — a estrutura do molde, a platina, as câmaras de vapor e o sistema de fechamento precisam ter a classificação mais alta já embutida. A margem de segurança necessária escala com a densidade e a espessura de parede de EPP que você está mirando. Se você planeja produzir produtos de EPP agora ou no futuro, especifique a capacidade de EPP dimensionada para sua densidade alvo desde o início; atualizar uma máquina somente para EPS após a compra geralmente é impraticável e antieconômico.
Seleção de Máquina Específica por Aplicação
Diferentes produtos de EPS/EPP têm diferentes requisitos de produção. Aqui está o que priorizar ao selecionar uma máquina para as aplicações mais comuns.
Caixas de Peixe e Caixas Térmicas: Os Requisitos Compartilhados da Máquina
Caixas de peixe e caixas térmicas estão entre os produtos de moldagem por forma de EPS de maior volume globalmente. Os principais critérios de seleção incluem:
- Tempo de ciclo rápido: Estes são produtos de commodity com margens estreitas, então a velocidade de produção é crítica. O resfriamento a vácuo é essencial. Mire tempos de ciclo de 60–90 segundos para caixas de peixe padrão.
- Moldes multicavidade: Rodar 2, 4 ou até 6 caixas de peixe por ciclo melhora drasticamente a produtividade. Escolha um tamanho de platina grande o suficiente para ferramental multicavidade — tipicamente 1.200 × 1.000 mm ou 1.400 × 1.200 mm.
- Automação total: A produção de caixas de peixe em alto volume exige ciclagem totalmente automática, com ejeção por esteira e sistemas automáticos de empilhamento/contagem.
- Higiene: Para aplicações de contato com alimentos, a máquina e os materiais do molde devem atender às normas de segurança alimentar do seu mercado. Câmaras de vapor de aço inoxidável ou revestimentos próprios para alimentos podem ser exigidos.
- Durabilidade: A produção de caixas de peixe frequentemente roda 20+ horas por dia, 6–7 dias por semana. A máquina deve ser construída para operação contínua e pesada, com componentes hidráulicos premium, rolamentos superdimensionados e construção em aço de alta espessura.
Máquina de Moldagem de Caixas Térmicas EPS: Onde as Caixas Isoladas Divergem
Uma máquina de moldagem de caixas térmicas EPS é o mesmo moldador por forma descrito acima, equipado com um molde de caixa térmica. O que muda não é a classe da máquina, mas sim qual requisito define a espessura da parede — e em uma caixa térmica esse requisito é térmico, não estrutural. Essa única diferença desloca sua parede para a extremidade mais espessa da faixa de caixas, e a espessura da parede é a variável que determina o tempo de ciclo.
Em uma caixa de peixe, a parede é dimensionada para suportar carga de gelo e empilhamento em paletes. Em uma caixa térmica — entrega de alimentos, transporte de amostras médicas, cadeia fria de vacinas —, a parede é dimensionada para manter uma temperatura por um número declarado de horas, e a caixa é tão boa quanto seu pior caminho de condução. Três consequências decorrem disso, e todas valem a pena ser resolvidas antes de especificar o molde.
A espessura da parede é uma especificação térmica, então fica no topo da faixa. A resistência térmica é simplesmente a espessura dividida pela condutividade. Usando a condutividade do EPS branco publicada em nosso guia de EPS grafite — λ de aproximadamente 0,036–0,038 W/(m·K) —, a parede sozinha contribui com:
| Espessura da parede | Resistência térmica da parede (m²·K/W) | Onde essa parede se encaixa na faixa de caixas |
|---|---|---|
| 30 mm | 0,79–0,83 | Formatos de 10–20 L, transporte curto |
| 40 mm | 1,05–1,11 | 40 e 60 L, a parede de caixa térmica comum |
| 50 mm | 1,32–1,39 | Formatos de 100 L para transporte longo e congelados |
Leia essa tabela pelo que ela é: condução apenas pela parede. Não é um tempo de retenção. O tempo de retenção depende da massa e temperatura inicial da carga, da temperatura ambiente, do refrigerante embalado, do encaixe da tampa e da frequência com que a caixa é aberta — nada disso é um parâmetro de máquina, e nada disso um fornecedor de máquina pode cotar para você. Qualquer um que cote um tempo de retenção garantido apenas com base na espessura da parede está vendendo, não fazendo engenharia. Defina sua meta de tempo de retenção com um teste com carga em sua própria carga e rota, deixe esse teste definir a parede, e só então especifique o molde.
A parede espessa é o que muda os números da sua máquina. Conforme estabelecido nos fatores do tempo de ciclo acima, dobrar a espessura da parede pode mais do que dobrar o tempo de ciclo, porque o vapor precisa penetrar mais fundo e a peça precisa resfriar por mais tempo. Uma caixa térmica especificada em 40–50 mm, portanto, cicla mais devagar do que as caixas de parede fina em que os números diários da seção de formatos de caixa se baseiam, e roda menos cavidades por platina pelo mesmo motivo que uma caixa de 100 L. Se você está orçando uma linha de caixas térmicas com números de caixas/dia emprestados da produção de caixas de peixe, incorpore essa penalidade antes de dimensionar a planta — caso contrário, o déficit aparece depois da comissioning, quando é um problema de molde e platina, não de planilha.
Duas decisões de design de molde são específicas para caixas isoladas. Primeiro, a drenagem: caixas de peixe são comumente moldadas com fundo perfurado e um tampão de drenagem, exigido pelas regras de importação da UE; uma caixa térmica precisa ser selada, então essa geometria precisa ser deliberadamente removida em vez de herdada de um molde de caixa de peixe. Segundo, a interface da tampa: em uma caixa térmica, o assento da tampa é uma junta térmica tanto quanto mecânica, e um assento escalonado ou rebaixado é o que impede que o caminho de condução mais curto passe direto pela folga. Ambas são decisões de design de molde, o que explica exatamente por que o molde, e não o modelo da máquina, é onde um programa de caixa térmica se sustenta ou fracassa.
Tudo o mais é transferível. A mesma SM-1200 que roda caixas de peixe roda caixas térmicas — sua faixa de densidade de 15–50 kg/m³ cobre ambas, e a troca de molde no mesmo formato leva cerca de 45 minutos, contra 4–6 horas quando a platina e a tubulação de vapor precisam ser reconfiguradas para um formato diferente. Para usos de contato alimentar e médico, confirme o grau de pérola em relação às normas de embalagem de contato com alimentos da FDA para seu mercado de destino, e especifique o material conforme ASTM C578 para que as propriedades térmicas e de compressão em sua ficha técnica sejam verificáveis, e não apenas afirmadas.
Blocos ICF (Fôrmas Isolantes de Concreto)
Os blocos ICF são peças grandes e geometricamente complexas, com recursos de encaixe que exigem tolerâncias dimensionais rígidas. Os principais critérios de seleção incluem:
- Precisão dimensional: Os blocos ICF precisam encaixar com precisão no canteiro de obras. O paralelismo e a rigidez da platina da máquina são críticos. Procure máquinas com platinas guiadas em quatro pontos e deflexão mínima sob carga de fechamento.
- Platina grande: Os blocos ICF geralmente medem 1.200 × 300 × 250 mm ou mais. A produção multicavidade de blocos ICF requer platinas de pelo menos 1.400 × 1.200 mm.
- Capacidade de densidade mais alta: Os blocos ICF são normalmente produzidos a 25–35 kg/m³ (mais alto que o EPS de embalagem padrão) para desempenho estrutural. A máquina deve fornecer vapor suficiente para fusão completa nessas densidades.
- Fusão consistente: Os recursos de encaixe e as estruturas de nervura dos blocos ICF exigem excelente distribuição de vapor por todo o molde para garantir fusão uniforme. Sequenciamento avançado das válvulas de vapor e controle de vapor multizona são vantajosos.
Insertos de Embalagem (Eletrônicos, Eletrodomésticos, Industrial)
Insertos de embalagem são berços e almofadas personalizados, moldados sob medida, projetados para proteger produtos específicos durante o transporte. O moldador é uma máquina dentro de uma planta maior — a página configuração de máquina e linha de moldagem de embalagens EPS dimensiona o pré-expansor, os silos, os moldadores e as utilidades entre si em escala de 1, 2 e 4 máquinas. Os principais critérios de seleção incluem:
- Versatilidade: Um fabricante de embalagens normalmente produz centenas de designs de peças diferentes para diferentes clientes. Trocas rápidas de molde (abaixo de 30 minutos) são importantes. Sistemas de fixação de molde de troca rápida economizam tempo significativo de produção.
- Armazenamento de receitas: O sistema de controle deve armazenar pelo menos 100–200 receitas de produtos para troca em um toque entre produtos. Cada receita registra os parâmetros ideais de preenchimento, vapor, resfriamento e ejeção para aquela peça específica.
- Tamanho de platina moderado: A maioria dos insertos de embalagem cabe em platinas de 1.000 × 800 mm ou 1.200 × 1.000 mm. O superdimensionamento é menos benéfico aqui, porque cada produto tem dimensões de molde diferentes.
- Qualidade de superfície: Embalagens premium de eletrônicos exigem superfícies lisas e sem marcas. O sistema de ejeção da máquina deve ser ajustável para evitar marcas de ejetor visíveis em superfícies cosméticas.
Peças Automotivas (EPP)
As peças automotivas em EPP — núcleos de para-choques, proteção de impacto lateral, núcleos de encosto de cabeça, insertos de caixa de ferramentas e organizadores de porta-malas — representam a aplicação de maior valor para a tecnologia de moldagem por forma. Os principais critérios de seleção incluem:
- Capacidade de EPP: Isso é inegociável. As peças automotivas de EPP estão na extremidade alta da faixa de densidade e espessura de parede, então confirme se a pressão de vapor nominal da máquina cobre a densidade específica da sua peça — não apenas uma classificação geral de EPP — e que a construção é reforçada em toda a extensão.
- Controle de precisão: Peças automotivas têm tolerâncias de densidade rígidas (frequentemente ±1 kg/m³) e especificações dimensionais. Sistemas de controle CLP premium (Siemens S7-1500 ou equivalente) com controle de vapor e resfriamento multizona são necessários.
- Rastreabilidade: As montadoras automotivas exigem cada vez mais rastreabilidade de peças — registrando parâmetros de processo para cada ciclo e vinculando-os a lotes de produção específicos. O sistema de controle da máquina deve suportar registro e exportação de dados.
- Consistência: Auditorias de qualificação automotiva (PPAP, SPC) exigem estabilidade de processo comprovada. Máquinas com tolerâncias mecânicas rígidas, posicionamento hidráulico repetível e controle de vapor preciso passam mais facilmente nessas auditorias.
- Eficiência energética: As peças automotivas de EPP consomem significativamente mais energia por peça do que os produtos de EPS, devido às pressões de vapor mais altas. Resfriamento a vácuo e sistemas de recuperação de vapor oferecem economia de custo substancial nos volumes de produção automotiva.
Máquinas de Moldagem de Caixas de Espuma: Configuração por Formato de Caixa
Uma máquina de moldagem de caixas de espuma é uma máquina de moldagem por forma de EPS equipada com um conjunto de cavidades de caixa. As pérolas pré-expandidas preenchem o molde, o vapor a 0,8–1,2 bar as funde, água e vácuo resfriam a peça, e os ejetores liberam uma caixa acabada — tipicamente em 60–90 segundos. Nada na máquina é específico para caixas: o molde é. O tamanho da platina e o número de cavidades definem sua produção, não o modelo da máquina.
Isso importa comercialmente, porque compradores em busca de uma "máquina de moldagem de caixas de espuma" geralmente estão especificando um produto antes de especificar uma máquina. O formato de caixa que você pretende vender — e o mercado para o qual você vende — define a espessura da parede e a densidade, que definem o molde, que define a platina mínima. Trabalhe nessa ordem e você compra apenas uma vez.
| Formato de caixa | Espessura da parede | Densidade alvo | Platina mínima | Margem multicavidade |
|---|---|---|---|---|
| 10–20 L isca, varejo, transporte curto |
30 mm | 18–22 g/L | 1.200 × 1.000 mm | Mais alta — menor pegada por caixa, então mais cavidades por ciclo |
| 40 L a caixa padrão global |
40 mm | 18–22 g/L | 1.200 × 1.000 mm | Moderada |
| 60 L captura maior, paletizada |
40 mm | 18–22 g/L | 1.400 × 1.200 mm | Baixa |
| 100 L transporte longo, congelado |
50 mm | 25–30 g/L | 1.400 × 1.200 mm | Cavidade única na maioria dos ferramentais |
Os valores de volume, parede e densidade acima seguem a tabela de especificação de caixas em nosso guia de custo e mercado de caixas de peixe, que também mapeia formatos para mercados compradores — a Índia prefere 20 e 40 L, a Indonésia 40 e 60 L, o Vietnã 40 L, e a América Latina 60 e 100 L. Uma vez fixado o formato, o resto da planta decorre dele: a página linha de produção de caixas de peixe EPS traz a configuração de 20 itens, a demanda de vapor/ar comprimido/água de resfriamento e o carregamento de contêineres para construções de 1, 2 e 4 máquinas. Duas decisões de geometria pertencem à fase de design do molde, não depois: se a caixa é empilhável com tampa de trava (o que decide a economia de transporte de retorno) e se o fundo é sólido ou perfurado com tampão de drenagem, já que fundos perfurados são exigidos pelas regras de importação da UE.
Qual Produção Você Deve Esperar?
A produção segue a platina e o número de cavidades, não o nome do modelo. Nos três níveis de equipamento, uma linha de caixas roda aproximadamente 4.000–6.000 caixas/dia no nível de entrada, 6.000–9.000 no nível intermediário, e 9.000–12.000+ no nível industrial — mas orce 70–85% da capacidade nominal, que é onde a produção real fica depois de contabilizadas as trocas de molde e a maturidade do operador.
A espessura da parede é a variável mais frequentemente subestimada. Uma parede de 50 mm não cicla como uma parede de 30 mm: dobrar a espessura da parede pode mais do que dobrar o tempo de ciclo. É por isso que a caixa de 100 L para transporte longo é o único formato capaz de empurrar um ciclo confortável de 60–90 segundos até a extremidade de 180 segundos da faixa de moldagem por forma, e por que uma fábrica planejando vender tanto caixas de 20 L quanto de 100 L deve dimensionar sua platina e seu fornecimento de vapor para o caso de 100 L.
Máquina de Moldagem de Caixas de Peixe EPS: O Que Realmente Muda
Uma máquina de moldagem de caixas de peixe EPS não é uma classe de máquina separada — é um moldador por forma especificado em torno de um molde de caixa de peixe. A máquina é idêntica; o molde, a platina que ele precisa e a densidade que você roda são o que a aplicação determina. Compradores em busca de uma quase sempre estão na caixa padrão de 40 L, que se enquadra em uma platina de 1.200 × 1.000 mm a 18–22 g/L e parede de 40 mm — a segunda linha da tabela acima.
Três coisas mudam de fato quando você se compromete especificamente com caixas de peixe, e vale a pena cotá-las antes de assinar:
- A densidade é fixada pela cadeia fria, não pela sua meta de custo. Caixas de peixe carregam gelo e se empilham molhadas. A faixa de 18–22 g/L acima é o piso para uma caixa que sobrevive à paletização; baixar para 15 g/L para economizar no custo das pérolas produz caixas que se esmagam em trânsito. Para transporte longo congelado a 100 L, a tabela já coloca você em 25–30 g/L.
- A drenagem e a fusão dos cantos determinam sua taxa de rejeição. Os cantos da caixa de peixe são a seção mais espessa e a última a fundir. Esta é a restrição de tempo de ciclo discutida acima — rodar o ciclo de 60–90 segundos abaixo do tempo aparece como cantos esfarelentos, não como um defeito de superfície visível.
- O número de cavidades é onde está o dinheiro. Como o volume da caixa escala mais rápido que a área da platina, uma caixa de 20 L pode rodar várias cavidades na mesma platina onde uma caixa de 100 L roda apenas uma. A produção por máquina é definida pelas cavidades por ciclo, não pelo número do modelo da máquina.
Para o equipamento periférico — dimensionamento do pré-expansor, silos de maturação, demanda de vapor e carregamento de contêineres —, veja a página de configuração da linha de produção de caixas de peixe EPS, e custo da linha de caixas de peixe EPS por nível para as faixas de CapEx.
Linha de Máquinas de Moldagem por Forma da ChinaEps
A ChinaEps oferece uma gama de máquinas de moldagem por forma projetadas para confiabilidade, eficiência energética e qualidade consistente de peças em aplicações que vão de embalagens a automotivo. Nossa linha principal inclui três modelos dimensionados para diferentes requisitos de produção.
| Especificação | SM-1000 | SM-1200 | SM-1400 |
|---|---|---|---|
| Tamanho da Platina (mm) | 1.000 × 800 | 1.200 × 1.000 | 1.400 × 1.200 |
| Profundidade do Molde (mm) | 200–500 | 200–600 | 250–700 |
| Força de Fechamento (kN) | 800 | 1.200 | 1.800 |
| Pressão de Vapor (bar) | 0,8–1,5 | 0,8–1,5 | 0,8–3,5 |
| Pistolas de Preenchimento (máx.) | 16 | 24 | 32 |
| Pinos Ejetores (máx.) | 12 | 20 | 28 |
| Resfriamento a Vácuo | Opcional | Padrão | Padrão |
| Controle CLP | Siemens S7-1200 | Siemens S7-1500 | Siemens S7-1500 |
| IHM | Touchscreen de 10" | Touchscreen de 12" | Touchscreen de 15" |
| Armazenamento de Receitas | 100 | 200 | 500 |
| Capacidade para EPP | Não | Opcional | Sim |
| Melhor Para | Insertos de embalagem, peças pequenas, startups | Caixas de peixe, caixas térmicas, ICF, embalagem geral | Peças grandes, produção multicavidade, EPP automotivo |
Todos os três modelos apresentam estruturas robustas de aço soldado, superfícies de platina retificadas de precisão, sistemas hidráulicos proporcionais para movimento suave e preciso das platinas, distribuição de vapor multizona, recuperação integrada de condensado e capacidade de diagnóstico remoto via Ethernet. Visite as páginas individuais dos produtos para especificações detalhadas, desenhos dimensionais e opções de configuração: SM-1000, SM-1200, SM-1400.
Considerações sobre o Molde
O molde é tão importante quanto a máquina — possivelmente mais, já que a qualidade do molde determina diretamente a qualidade da peça, o tempo de ciclo e o custo por peça. Ao orçar uma operação de moldagem por forma, dedique atenção e investimento sérios ao design e à fabricação do molde.
Materiais do Molde
Alumínio fundido: O material de molde mais comum para moldagem por forma de EPS. O alumínio oferece excelente condutividade térmica (aquecimento e resfriamento rápidos), boa usinabilidade, peso relativamente baixo e durabilidade adequada para a maioria dos volumes de produção. Moldes de alumínio fundido são adequados para produções de até aproximadamente 500.000–1.000.000 de ciclos, dependendo da complexidade da peça e da manutenção.
Alumínio usinado: Usinados por CNC a partir de tarugo de alumínio sólido, esses moldes oferecem tolerâncias dimensionais mais rígidas e melhor acabamento superficial do que o alumínio fundido. Custam mais, mas são preferidos para aplicações que exigem alta precisão (blocos ICF, peças automotivas) ou qualidade superficial superior (embalagens visíveis).
Aço: Usado para produção de altíssimo volume (milhões de ciclos) ou processamento de EPP, onde as pressões e temperaturas de vapor mais altas degradariam prematuramente os moldes de alumínio. Moldes de aço são mais pesados, mais caros e têm menor condutividade térmica (tempos de ciclo mais longos), mas oferecem a maior vida útil.
Fatores de Custo do Molde
O custo do molde é influenciado pelo tamanho e complexidade da peça, número de cavidades, material (alumínio vs. aço), requisitos de tolerância, requisitos de acabamento superficial, design de ventilação de vapor e complexidade do sistema de ejeção. Como orientação geral, um molde simples de cavidade única para embalagem de EPS em alumínio fundido fica na extremidade mais baixa da faixa de custo, enquanto um molde complexo de caixa de peixe multicavidade ou um molde automotivo de EPP fica bem acima, dadas as cavidades adicionais, as tolerâncias mais rígidas e a construção em aço. Entre em contato conosco com o desenho da sua peça para uma cotação firme do molde.
Importância da Qualidade do Molde
Tentar economizar comprando moldes baratos e mal projetados é um dos erros mais comuns e caros na moldagem por forma de EPS. Um molde de baixa qualidade causa tempos de ciclo mais longos (distribuição de vapor e resfriamento ruins), qualidade de peça inconsistente (variações de densidade, fusão incompleta, defeitos de superfície), taxas de refugo mais altas, paradas de produção frequentes para ajustes de molde e falha prematura do molde.
Trabalhe sempre com fabricantes de moldes experientes que entendam os requisitos do processo de EPS/EPP. A ChinaEps pode fornecer moldes projetados especificamente para nossas máquinas e seus produtos — visite nossa página de produtos para detalhes sobre nossas capacidades de design e fabricação de moldes.
Erros Comuns ao Comprar uma Máquina de Moldagem por Forma
Depois de trabalhar com centenas de fabricantes de EPS em todo o mundo, observamos os mesmos erros de compra se repetindo com frequência. Evitá-los economizará dinheiro e frustração significativos.
Erro 1: Subdimensionar a Máquina
Os compradores frequentemente selecionam uma máquina com base em seu maior produto atual, sem margem para crescimento. Quando um novo cliente exige um molde ligeiramente maior, a máquina não consegue acomodá-lo, e uma venda é perdida — ou pior, uma segunda máquina precisa ser comprada prematuramente. Considere sempre seu roteiro de produtos para os próximos 3–5 anos ao selecionar o tamanho da platina e a força de fechamento. Subir um tamanho acima do seu mínimo atual costuma ser um investimento sábio.
Erro 2: Ignorar os Requisitos do Sistema de Vapor
A máquina de moldagem por forma só é tão boa quanto o fornecimento de vapor que a alimenta. Uma máquina de alto desempenho conectada a uma caldeira subdimensionada por meio de tubos longos e sem isolamento entregará tempos de ciclo decepcionantes e qualidade inconsistente. Antes de comprar a máquina, verifique se a capacidade da caldeira, o dimensionamento das tubulações e o sistema de distribuição de vapor conseguem entregar o fluxo de vapor necessário na pressão necessária para a máquina. Se for atualizar o sistema de vapor, inclua esse custo no orçamento do investimento na máquina, não como uma reflexão posterior.
Erro 3: Escolher com Base Apenas no Preço (Especialmente o CLP)
A máquina mais barata do mercado raramente é o melhor custo-benefício. Máquinas com sistemas CLP baratos, aço de bitola fina, componentes hidráulicos subdimensionados e software de controle básico podem economizar 15–20% no preço de compra, mas normalmente custam mais ao longo de sua vida útil devido ao maior consumo de energia, quebras mais frequentes, tempos de ciclo mais lentos e dificuldade em encontrar suporte de serviço qualificado. O CLP em particular não é o lugar para cortar custos — um CLP Siemens ou Mitsubishi custa moderadamente mais do que uma marca genérica, mas oferece confiabilidade, controle de processo e suporte global de serviço dramaticamente melhores.
Erro 4: Nenhum Plano de Peças de Reposição
As máquinas de moldagem por forma de EPS operam em condições adversas — vapor, calor, umidade e ciclagem contínua. Peças de desgaste (vedações, pontas de pistola de preenchimento, sedes de válvula, pinos ejetores) precisam de substituição regular. Se você não estocar peças de reposição críticas, uma única vedação desgastada pode paralisar a produção por dias ou semanas enquanto as peças são enviadas pelo fabricante. Antes da máquina ser enviada, solicite uma lista de peças de reposição recomendadas ao fabricante e compre pelo menos um estoque de 6 meses de consumíveis e das peças de desgaste mais críticas. Este pequeno investimento inicial fornece um enorme seguro de continuidade da produção.
Erro 5: Negligenciar a Qualidade do Molde
Como discutido na seção do molde acima, investir em uma máquina premium e depois equipá-la com um molde barato é como colocar pneus gastos em um carro esportivo. Orce adequadamente para design e fabricação profissional do molde. Um molde bem feito produzirá peças melhores, ciclará mais rápido e durará mais — justificando amplamente o custo inicial mais alto.
Erro 6: Não Avaliar o Suporte Pós-Venda
Durante o processo de compra, tudo funciona perfeitamente. O verdadeiro teste vem 18 meses depois, quando um cilindro hidráulico desenvolve um vazamento às 2h da manhã durante a alta temporada. Quão responsivo é o fabricante? Ele mantém um estoque de peças? Consegue fornecer suporte de diagnóstico remoto? Tem engenheiros de serviço em sua região? Essas perguntas importam enormemente para a confiabilidade de longo prazo da sua produção. Peça referências de clientes existentes em sua região e entre em contato com eles sobre sua experiência de pós-venda antes de tomar sua decisão de compra.
Obtenha Orientação Especializada para a Seleção da Sua Máquina
Selecionar a máquina de moldagem por forma de EPS certa é uma decisão que impactará sua capacidade de produção, qualidade do produto, custos operacionais e lucratividade pelos próximos anos. O investimento em fazer a escolha certa — avaliando as especificações cuidadosamente, combinando a máquina com suas aplicações e selecionando um fabricante com forte suporte pós-venda — rende dividendos ao longo da vida útil de 15–20 anos da máquina.
A ChinaEps traz décadas de experiência em engenharia de aplicação para cada conversa de seleção de máquina. Não vendemos simplesmente máquinas — projetamos soluções completas de produção adaptadas aos seus produtos específicos, volumes de produção e planos de crescimento. Nossa equipe analisará os requisitos do seu produto, recomendará a configuração de máquina ideal, projetará seus moldes, planejará o layout da sua fábrica e apoiará você durante a instalação, comissionamento e produção contínua.
Pronto para discutir seus requisitos de moldagem por forma? Entre em contato com nossa equipe de engenharia de aplicação com detalhes sobre seus produtos-alvo, volumes de produção e cronograma. Forneceremos uma recomendação detalhada de máquina com especificações, preços e prazo de entrega — sem compromisso.
Perguntas Frequentes
O que é uma máquina de moldagem de caixas de espuma?
Uma máquina de moldagem de caixas de espuma é uma máquina de moldagem por forma de EPS equipada com ferramental de caixas. As pérolas pré-expandidas preenchem a cavidade, o vapor a 0,8–1,2 bar as funde, água e vácuo resfriam a peça, e os ejetores liberam uma caixa acabada — tipicamente em 60–90 segundos. Nada na própria máquina é específico para caixas: trocar o molde converte a mesma máquina para forros de capacete, blocos ICF ou insertos de embalagem.
Preciso de uma máquina de moldagem de caixas de espuma diferente para cada tamanho de caixa?
Não — você precisa de um molde diferente. Uma única máquina roda todos os formatos de caixa que cabem em sua platina, e o armazenamento de receitas (100 a 500 receitas, dependendo do modelo) guarda os parâmetros de preenchimento, vapor, resfriamento e ejeção para cada produto. Você só sobe de tamanho de máquina quando a própria caixa, ou o número de cavidades que você quer por ciclo, ultrapassa a platina.
Uma máquina de moldagem de caixas térmicas EPS é diferente de uma máquina de moldagem de caixas de peixe?
Não — é o mesmo moldador por forma com um molde diferente. O que difere é qual requisito define a parede: em uma caixa de peixe a parede é estrutural, em uma caixa térmica é térmica, o que geralmente coloca uma caixa térmica na extremidade de 40–50 mm da faixa. Isso importa comercialmente porque a espessura da parede determina o tempo de ciclo — dobrar a espessura da parede pode mais do que dobrar o ciclo — então uma linha de caixas térmicas não atingirá os números de caixas por dia cotados para formatos de parede fina. Dois detalhes de molde também são específicos para caixas isoladas: sem fundo perfurado nem tampão de drenagem, e um assento de tampa escalonado para que a junta não seja o caminho de condução mais curto.
Qual é a diferença entre uma máquina de moldagem por forma e uma máquina de moldagem de blocos?
Uma máquina de moldagem de blocos produz grandes blocos retangulares de EPS (tipicamente até 6.000 × 1.200 × 1.000 mm) que são posteriormente cortados em chapas ou formas personalizadas usando máquinas de corte a fio quente. Uma máquina de moldagem por forma produz peças acabadas diretamente em moldes personalizados — a peça sai da máquina em sua forma final, sem necessidade de corte secundário. A moldagem de blocos é mais eficiente para produzir placas de isolamento planas, enquanto a moldagem por forma é necessária para formas 3D complexas, como insertos de embalagem, caixas de peixe e blocos ICF.
Qual é o tempo de ciclo típico de uma máquina de moldagem por forma de EPS?
Os tempos de ciclo variam amplamente dependendo do produto. Peças de parede fina e baixa densidade (pequenos insertos de embalagem) podem ciclar em 60–80 segundos. Caixas de peixe padrão tipicamente ciclam em 70–100 segundos. Produtos de parede espessa e alta densidade (blocos ICF, embalagens pesadas) podem exigir 120–180 segundos ou mais. Produtos de EPP geralmente ciclam 20–40% mais devagar que produtos de EPS comparáveis, devido às temperaturas de processamento mais altas. Máquinas com sistemas de resfriamento a vácuo alcançam tempos de resfriamento 30–50% mais curtos em comparação com máquinas de resfriamento apenas com água.
O que é uma máquina de moldagem por forma de EPP?
Uma máquina de moldagem por forma de EPP é um moldador por forma — a mesma platina, câmara de vapor, e estágios de preenchimento, resfriamento e ejeção descritos ao longo deste guia — construída com estrutura de molde, câmaras de vapor, tubulação e sistema de fechamento dimensionados para a faixa de processamento mais alta do EPP: aproximadamente 130–155 graus Celsius e pressão de vapor que vai de cerca de 2,5 bar até 4,0 bar ou mais para peças de grau automotivo, contra a linha de base de 0,8–1,2 bar e 100–110 graus Celsius do EPS. Não é um modelo de máquina separado; é um moldador por forma de classe EPS especificado com construção classificada para EPP desde o início.
Uma mesma máquina pode produzir produtos de EPS e EPP?
Somente se a máquina for especificamente projetada para processamento de EPP. O EPP precisa de pressão de vapor significativamente mais alta do que os 0,8–1,2 bar usados para EPS padrão, e a pressão exigida aumenta com a densidade da peça e a espessura da parede de EPP, em vez de ficar em um único valor fixo. Uma máquina com capacidade para EPP tem estrutura reforçada, câmaras de vapor e tubulação classificadas para pressão mais alta e sistemas de fechamento mais potentes. Uma máquina com capacidade para EPP sempre pode rodar EPS (em pressões mais baixas), mas uma máquina não classificada para a pressão do EPP não pode ser usada com segurança ou eficácia para isso. Se você planeja processar EPP agora ou no futuro, especifique a capacidade de EPP dimensionada para sua densidade alvo no momento da compra.
Quanto custa uma máquina de moldagem por forma de EPS?
Os preços variam por tamanho de máquina, configuração e fabricante. Como faixa geral para máquinas fabricadas na China (que oferecem excelente custo-benefício): o preço escala com o tamanho da platina, subindo de máquinas pequenas (platina de 1.000 × 800 mm) para máquinas médias (1.200 × 1.000 mm) e máquinas grandes (1.400 × 1.200 mm e acima). Configurações com capacidade para EPP e pacotes de automação total aumentam o preço base. Entre em contato conosco com seu tamanho de platina alvo e requisitos de produção para uma cotação firme. Máquinas fabricadas na Europa com especificações comparáveis custam tipicamente de 2 a 4 vezes mais. O preço da máquina é apenas parte do investimento total — considere moldes, fornecimento de vapor, equipamento auxiliar e instalação.
Como escolho entre uma máquina pequena e uma grande?
Baseie sua decisão em sua faixa de produtos e planos de crescimento, não apenas em seu volume atual. Uma máquina ligeiramente maior do que suas necessidades atuais oferece flexibilidade para aceitar moldes maiores, rodar ferramental multicavidade para maior produção e assumir novos produtos sem comprar equipamento adicional. No entanto, superdimensionar significativamente desperdiça energia e capital. A melhor abordagem é discutir sua lista de produtos e seu plano de negócios de 3–5 anos com o fabricante da máquina, para que ele possa recomendar o tamanho ideal para sua situação.
Que manutenção uma máquina de moldagem por forma exige?
A manutenção diária inclui verificar o nível e a temperatura do óleo hidráulico, inspecionar as pontas das pistolas de preenchimento quanto ao desgaste, verificar o funcionamento do purgador de vapor, limpar as ranhuras de ventilação do molde e inspecionar os pinos ejetores. As tarefas semanais incluem lubrificar trilhos-guia e tirantes, verificar vazamentos de ar no sistema de vácuo e inspecionar conexões elétricas. As tarefas mensais incluem análise de filtragem do óleo hidráulico, inspeção das válvulas de vapor e verificações de calibração. As revisões anuais devem incluir uma manutenção completa do sistema hidráulico, inspeção da câmara de vapor e substituição de todas as vedações e gaxetas desgastadas. Seguir o cronograma de manutenção preventiva do fabricante é o fator mais importante para maximizar a vida útil da máquina e minimizar o tempo de inatividade não planejado.
Uma máquina de moldagem de caixas de peixe EPS é diferente de uma máquina de moldagem por forma padrão?
Não. É a mesma máquina com um molde de caixa de peixe instalado. O que a aplicação determina é o tamanho mínimo da platina (1.200 × 1.000 mm para a caixa padrão de 40 L, 1.400 × 1.200 mm em 60–100 L), a faixa de densidade (18–22 g/L para transporte com gelo, 25–30 g/L para transporte longo congelado), e o número de cavidades que define sua produção diária. Especifique primeiro o formato de caixa, depois o molde, depois a máquina — nessa ordem você compra apenas uma vez.
Leituras Relacionadas
- EPS Fish Box Production Line: Complete Guide 2026 (Índia, Indonésia, Vietnã) — Leitura complementar no mesmo cluster.