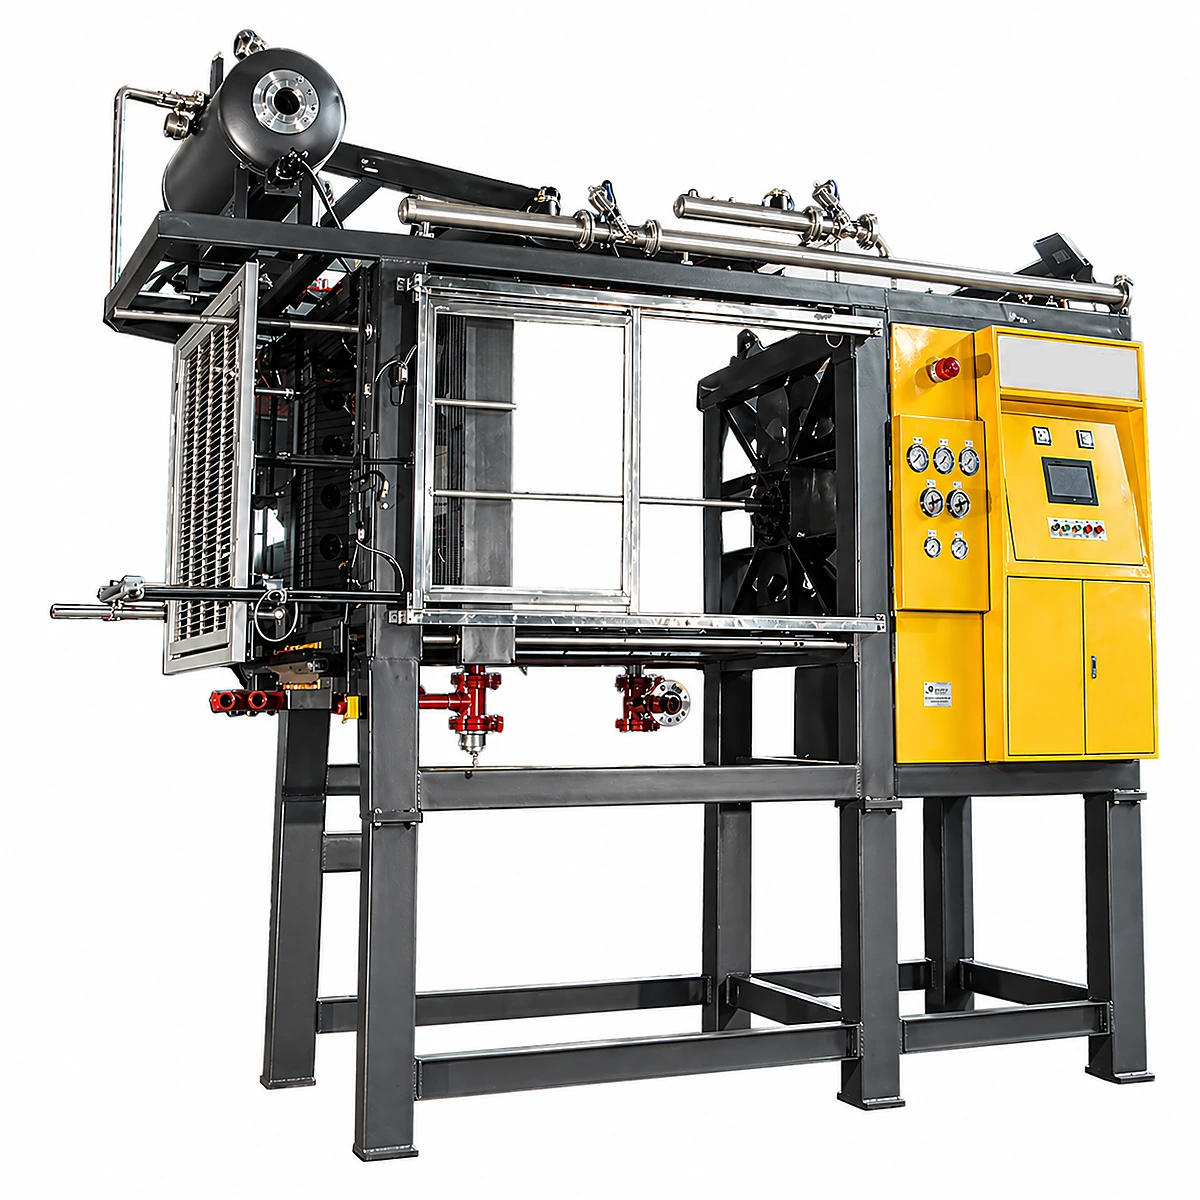
Una máquina de moldeo de piezas EPS produce piezas de espuma terminadas —cajas de pescado, embalaje de electrónica, bloques ICF, forros de casco— directamente en moldes a medida, sin corte secundario. Equipada con utillaje de cajas, esta es la máquina que se vende como máquina de moldeo de cajas de espuma: misma platina, cámara de vapor y sistema de control, distinto juego de cavidades. Los precios van de 25.000–45.000 $ para la SM-1000 (platina de 1.000×800 mm) a 55.000–90.000 $ para la SM-1400 (1.400×1.200 mm). Especificaciones clave a comparar: tamaño de platina (determina las dimensiones máximas de pieza), tiempo de ciclo (45–90 s), consumo de vapor (15–30 kg/ciclo) y nivel de automatización. El moldeo de piezas conviene cuando se producen >5.000 piezas idénticas al mes; para volúmenes menores o cambios de diseño frecuentes, el moldeo de bloques + corte CNC resulta más rentable.
Como las piezas moldeadas por conformado suelen usarse en aplicaciones de hostelería alimentaria y embalaje protector, el comprador debe confirmar que el grado de resina cumple las normas de envases en contacto con alimentos de la FDA del mercado de destino y aprovisionarse de un fabricante certificado ISO 9001.
Las máquinas de moldeo de piezas EPS son el motor detrás de una enorme variedad de productos cotidianos: desde los insertos de espuma a medida que protegen su nuevo televisor durante el transporte, hasta las cajas de pescado aisladas que mantienen el marisco fresco a lo largo de miles de kilómetros de cadena de frío, pasando por los bloques ICF que están revolucionando la construcción energéticamente eficiente. A diferencia de las moldeadoras de bloques, que producen grandes bloques rectangulares para su corte posterior, las moldeadoras de piezas producen piezas terminadas directamente en moldes a medida, que salen de la máquina listas para usar sin necesidad de procesado secundario.
Para los fabricantes que evalúan la compra de una máquina de moldeo de piezas EPS, la decisión implica equilibrar numerosas especificaciones técnicas frente a los requisitos de la aplicación y las limitaciones de presupuesto. Una máquina excelente para producir cajas de pescado puede ser completamente inadecuada para piezas de EPP de automoción. Esta guía de compra ofrece la base técnica y los consejos prácticos necesarios para hacer una selección informada, ya sea que esté equipando una fábrica nueva o ampliando la capacidad de una operación existente.
Cómo funciona el moldeo de piezas: el ciclo de producción
Entender el proceso de moldeo de piezas es esencial para evaluar las especificaciones de una máquina con criterio. Cada ciclo consta de cuatro etapas fundamentales, y el diseño de la máquina influye directamente en la velocidad, la calidad y la eficiencia energética de cada una.
Etapa 1: Llenado
Las perlas de EPS preexpandidas y maduradas se transportan neumáticamente desde los silos de maduración hasta la cavidad del molde a través de pistolas de llenado (también llamadas inyectores). El número y la disposición de las pistolas de llenado son críticos: las geometrías de molde complejas con secciones finas, cavidades profundas o espesores de pared variables requieren más pistolas colocadas estratégicamente para garantizar una distribución uniforme de las perlas. Un llenado insuficiente o desigual provoca huecos, puntos débiles y densidad inconsistente en la pieza terminada. Las máquinas modernas usan presión de llenado ajustable y secuenciación programable de las pistolas para optimizar esta etapa.
Etapa 2: Calentamiento con vapor (fusión)
El vapor se inyecta en la cavidad del molde siguiendo una secuencia cuidadosamente controlada. Primero, una fase de purga desplaza el aire del lecho de perlas. Después, el vapor cruzado pasa vapor a través de las perlas de una mitad del molde a la otra (y viceversa), calentando y expandiendo aún más las perlas para que se fusionen entre sí. Por último, una fase de autoclave aplica presión de vapor a ambos lados simultáneamente, completando la fusión. El tiempo total de vapor, la presión y la secuencia determinan directamente la resistencia mecánica, el acabado superficial y la densidad de la pieza terminada. Aquí es donde más importa la calidad del sistema de control de la máquina: una temporización precisa de las válvulas de vapor (medida en décimas de segundo) puede marcar la diferencia entre una fusión perfecta y una pieza mal fusionada (desmenuzable) o sobrefusionada (deformada, de densidad excesiva).
Etapa 3: Enfriamiento
Tras la fusión, la pieza debe enfriarse hasta que sea lo bastante estable dimensionalmente como para expulsarla sin que se deforme ni siga expandiéndose. El enfriamiento se consigue rociando agua sobre las paredes exteriores del molde y, en las máquinas de ahorro energético, aplicando vacío a la cavidad del molde. El enfriamiento por vacío es notablemente más rápido que el enfriamiento solo con agua (reduce el tiempo de enfriamiento entre un 30 y un 50%) y además reduce el contenido de humedad de la pieza terminada. La etapa de enfriamiento suele ser la más larga del ciclo y, por tanto, el principal objetivo para optimizar el tiempo de ciclo.
Etapa 4: Expulsión
El molde se abre y la pieza terminada se expulsa mediante expulsores mecánicos (pasadores) y/o soplado de aire. La pieza cae sobre una cinta transportadora o en un contenedor de recogida. La máquina cierra entonces el molde y el ciclo se repite. El diseño del sistema de expulsión afecta a la calidad superficial de la pieza (marcas de expulsor) y a la fiabilidad del ciclo (las piezas deben soltarse limpiamente en cada ciclo sin quedarse pegadas).
Factores del tiempo de ciclo
El tiempo de ciclo total del moldeo de piezas suele oscilar entre 60 segundos para piezas de pared fina y baja densidad (como insertos de embalaje sencillos) y más de 180 segundos para piezas de pared gruesa y alta densidad (como bloques ICF o embalaje de alta resistencia). Los factores principales que afectan al tiempo de ciclo son:
- Espesor de pared de la pieza: las paredes más gruesas requieren mayor penetración de vapor y tiempos de enfriamiento más largos. Duplicar el espesor de pared puede más que duplicar el tiempo de ciclo.
- Densidad objetivo: las piezas de mayor densidad requieren más aporte de energía de vapor y enfriamiento más largo.
- Diseño del molde: los moldes bien diseñados, con una ventilación de vapor eficiente, distribución uniforme del vapor y buena cobertura del agua de refrigeración, ciclan más rápido.
- Capacidad de la máquina: el caudal de vapor, la capacidad de vacío y el caudal de agua de refrigeración marcan el límite superior de la velocidad del ciclo.
- Material: el EPP (polipropileno expandido) exige temperaturas y presiones de vapor considerablemente más altas que el EPS, lo que alarga los tiempos de ciclo.
Especificaciones clave a evaluar
Al comparar máquinas de moldeo de piezas EPS de distintos fabricantes, concéntrese en estas especificaciones críticas. Cada una impacta directamente en su capacidad de producción, la calidad del producto o el coste operativo.
Tamaño de platina (área de montaje del molde)
El tamaño de platina determina el tamaño máximo de molde que admite la máquina, lo que a su vez determina el tamaño máximo de pieza (o el número de cavidades para moldes multicavidad). Las dimensiones de platina se especifican como ancho × alto.
| Tamaño de platina (mm) | Aplicaciones típicas | Clase de máquina |
|---|---|---|
| 800 × 600 | Insertos de embalaje pequeños, vasos, artículos especiales pequeños | Pequeña |
| 1.000 × 800 | Embalaje mediano, cajas de pescado pequeñas, embalaje de productos electrónicos | Pequeña-mediana |
| 1.200 × 1.000 | Cajas de pescado, neveras, embalaje mediano, bloques ICF | Mediana |
| 1.400 × 1.200 | Cajas de pescado grandes, embalaje multicavidad, bloques ICF, piezas de automoción | Mediana-grande |
| 1.600 × 1.200 | Embalaje grande, piezas industriales, producción multicavidad | Grande |
| 1.800 × 1.400 y superior | Piezas muy grandes, moldes de producción con alto número de cavidades | Extra grande |
Orientación de selección: elija un tamaño de platina que admita su molde más grande previsto, más un margen de al menos 100 mm por cada lado para los útiles de sujeción del molde. Si prevé futuros productos que requieran moldes más grandes, subir una clase de tamaño suele merecer el coste adicional moderado. Sin embargo, ejecutar moldes pequeños en una máquina sobredimensionada desperdicia energía (al calentar y enfriar área de platina sin usar), así que ajuste la máquina a su gama de productos dominante.
Fuerza de cierre
Durante la fase de calentamiento con vapor, se genera presión interna dentro de la cavidad del molde a medida que las perlas se expanden. El sistema de cierre debe mantener unidas las mitades del molde frente a esta presión para evitar que el molde se abra (lo que provocaría rebaba —exceso de material que se escapa por la línea de partición— y podría dañar el molde o producir piezas defectuosas).
Cómo calcular la fuerza de cierre requerida: Fuerza de cierre mínima (kN) = Presión máxima de cavidad (bar) × Área proyectada del molde (cm²) / 10. En producción estándar de EPS, la presión máxima de cavidad durante la fase de autoclave es típicamente de 0,8–1,2 bar. Para el EPP, la presión de cavidad es más alta y aumenta con la densidad objetivo y el espesor de pared en lugar de mantenerse en una cifra fija: confirme el valor con su pieza concreta antes de dimensionar el cierre, y no sustituya la cifra del EPS. Por ejemplo, un molde con 12.000 cm² de área proyectada que produce EPS a 1,0 bar requiere: 1,0 × 12.000 / 10 = 1.200 kN de fuerza de cierre mínima. Aplique siempre un factor de seguridad de 1,2–1,5 sobre el mínimo calculado.
Consumo de vapor
El vapor es el mayor coste operativo variable en el moldeo de piezas. Las máquinas varían significativamente en su eficiencia de vapor según el diseño de la cámara del molde, la distribución del vapor, el aislamiento y si incorporan funciones de ahorro energético como el enfriamiento por vacío (que reduce la cantidad de vapor necesaria por ciclo al reducir el consumo de agua de refrigeración y la formación de condensado).
El consumo de vapor típico del moldeo de piezas EPS va de 40 a 80 kg por metro cúbico de producto terminado, según la geometría de la pieza, la densidad y la eficiencia de la máquina. Las máquinas de ahorro energético con enfriamiento por vacío pueden reducirlo entre un 20 y un 35% frente a las máquinas convencionales. Para un análisis detallado de los costes de vapor y las estrategias de optimización, consulte nuestra guía sobre optimización del coste de vapor y energía en la producción de EPS.
Tiempo de ciclo
El tiempo de ciclo determina directamente la producción y, por tanto, el potencial de ingresos por máquina. Una máquina que cicla un 20% más rápido produce un 20% más de piezas por turno, una ventaja económica significativa a lo largo de la vida útil de la máquina. Los factores bajo control del fabricante que afectan al tiempo de ciclo incluyen:
- Caudal de vapor: las válvulas y conductos de vapor más grandes entregan vapor más rápido, reduciendo el tiempo de calentamiento.
- Capacidad del sistema de vacío: los tanques y bombas de vacío más grandes eliminan la humedad y reducen la presión más rápido, acortando el tiempo de enfriamiento.
- Caudal de agua de refrigeración: caudales de agua más altos aceleran el enfriamiento del molde.
- Velocidad de apertura/cierre del molde: el diseño del sistema hidráulico determina la rapidez con la que se mueven las platinas.
- Tiempo de respuesta del sistema de control: los tiempos de escaneo del PLC y la velocidad de accionamiento de las válvulas más rápidos permiten un control de proceso más ajustado y transiciones más cortas entre fases.
Nivel de automatización
Manual: el operario inicia manualmente cada fase del ciclo, ajusta los parámetros y retira las piezas. Solo adecuado para producción de muy bajo volumen o prototipado. Hoy en día es poco frecuente en producción comercial.
Semiautomático: la máquina ejecuta el ciclo completo automáticamente una vez que el operario lo inicia. El operario carga/descarga insertos (si los hay) y supervisa la calidad. Es la configuración más habitual para producciones de pequeño y mediano volumen.
Totalmente automático: la máquina cicla de forma continua sin intervención del operario. Las piezas se expulsan sobre cintas transportadoras y se cuentan automáticamente. Sistemas robotizados pueden encargarse del apilado de piezas, el embalaje o la carga de insertos. Imprescindible en producción de alto volumen (cajas de pescado, bloques ICF, embalaje básico) donde el coste de mano de obra por pieza debe minimizarse.
Sistema de control
El PLC (controlador lógico programable) y el HMI (interfaz hombre-máquina) son el cerebro de la moldeadora de piezas. El sistema de control gestiona la temporización precisa de las fases de llenado, vapor, enfriamiento y expulsión, almacena recetas para distintos productos, supervisa los parámetros del proceso y registra los datos de producción.
La marca del PLC importa: las marcas de PLC de gama alta —Siemens (series S7-1200 o S7-1500), Mitsubishi (series Q o iQ-R) u Omron (series NJ/NX)— ofrecen mayor velocidad de procesamiento, mejor fiabilidad, programación más sencilla para secuencias complejas y disponibilidad mundial de repuestos e ingenieros de servicio. Las máquinas equipadas con marcas de PLC menos conocidas pueden ser más baratas al principio, pero pueden generar problemas de disponibilidad de repuestos, dificultad para encontrar técnicos cualificados para el diagnóstico y limitaciones en la sofisticación del control de proceso. Este no es el sitio donde recortar costes.
El HMI debería ser una pantalla táctil industrial (mínimo 7 pulgadas, preferible 10–15 pulgadas) que muestre datos de proceso en tiempo real, gestión de recetas, historial de alarmas y recordatorios de mantenimiento. La capacidad de monitorización remota vía Ethernet es cada vez más valiosa para la gestión de producción y para que el fabricante del equipo ofrezca soporte de diagnóstico remoto.
Tipos de máquina
Configuración horizontal frente a vertical
Las máquinas horizontales tienen la apertura del molde en un plano horizontal (la platina móvil se desplaza horizontalmente). Es la configuración más habitual para el moldeo de piezas EPS. Sus ventajas incluyen una expulsión de pieza sencilla (la gravedad ayuda), cambios de molde directos y mejor visibilidad para los operarios.
Las máquinas verticales tienen la apertura del molde en un plano vertical (la platina móvil se desplaza verticalmente). Se usan principalmente en aplicaciones específicas donde el llenado asistido por gravedad resulta ventajoso (llenado desde arriba en cavidades profundas) o donde el espacio en planta es limitado. Las máquinas verticales son menos comunes en la producción estándar de EPS.
Para la mayoría de las aplicaciones de moldeo de piezas EPS, las máquinas horizontales son la opción estándar y recomendada.
Máquinas estándar frente a máquinas de ahorro energético (enfriamiento por vacío)
Las máquinas estándar enfrían el molde y la pieza usando solo rociado de agua. Es eficaz, pero relativamente lento, y el exceso de agua genera humedad en la pieza terminada que puede necesitar un periodo de secado antes de embalar.
Las máquinas de ahorro energético incorporan enfriamiento por vacío además del rociado de agua. Tras la fase de rociado de agua, una bomba de vacío evacúa la cavidad del molde, evaporando rápidamente la humedad residual de la superficie de la pieza. Este cambio de fase absorbe calor con mucha eficiencia, acelerando el enfriamiento. Entre sus beneficios: reducción del 30–50% en el tiempo de enfriamiento (y por tanto del tiempo de ciclo total), reducción del 20–35% en el consumo de vapor por pieza (porque se forma menos condensado), menor contenido de humedad en las piezas terminadas y una reducción significativa del coste energético global por pieza.
El coste adicional del sistema de vacío (tanque de vacío, bomba de vacío, tuberías y válvulas) suele recuperarse en 6–18 meses gracias al ahorro energético y al aumento de producción. Para cualquier volumen de producción por encima de escala de aficionado, se recomiendan firmemente las máquinas de ahorro energético con enfriamiento por vacío.
EPS frente a EPP: diferencias de capacidad entre moldeadoras de piezas
Una moldeadora de piezas EPP se construye sobre la misma platina, cámara de vapor y sistema de control que las máquinas EPS descritas a lo largo de esta guía; la diferencia es que su marco de molde, cámaras de vapor y sistema de cierre están dimensionados para el rango de presión y temperatura más alto del EPP, en lugar del estándar del EPS. Los compradores que buscan una moldeadora de piezas EPP están, en la práctica, evaluando la misma clase de equipo cubierta aquí, con una casilla de capacidad adicional que marcar.
Las máquinas de EPS (poliestireno expandido) operan a presiones de vapor de 0,8–1,2 bar y temperaturas de alrededor de 100–110 grados Celsius. Es el estándar en la industria.
El EPP (polipropileno expandido) exige presiones y temperaturas de vapor considerablemente más altas (aproximadamente 130–155 grados Celsius) que el EPS, debido al punto de fusión más alto del polipropileno. La presión requerida no es una cifra fija: aumenta con la densidad y el espesor de pared de la pieza, y las cifras indicadas también dependen de dónde se midan, ya que la presión en la caldera, en la entrada de la máquina y en el chorro del molde se lee de forma distinta. Las máquinas diseñadas para EPP deben tener marcos de molde y platinas reforzados para soportar las fuerzas de cierre más altas, cámaras de vapor y tuberías clasificadas para la presión aumentada, sistemas de cierre más potentes y mayor capacidad de enfriamiento.
Una máquina con capacidad EPP siempre puede procesar EPS, pero una máquina no clasificada para la presión y temperatura del EPP no puede forzarse al servicio de EPP simplemente ajustando parámetros: el marco de molde, la platina, las cámaras de vapor y el sistema de cierre necesitan todos la clasificación más alta ya integrada. Cuánto margen se necesita escala con la densidad y el espesor de pared de EPP objetivo. Si planea producir productos de EPP ahora o en el futuro, especifique capacidad EPP clasificada para su densidad objetivo desde el principio; actualizar una máquina exclusiva de EPS después de la compra suele ser impracticable y antieconómico.
Selección de máquina según la aplicación
Los distintos productos de EPS/EPP tienen requisitos de producción distintos. Esto es lo que hay que priorizar al seleccionar una máquina para las aplicaciones más comunes.
Cajas de pescado y neveras: los requisitos de máquina compartidos
Las cajas de pescado y las neveras se encuentran entre los productos de moldeo de piezas EPS de mayor volumen a nivel mundial. Los criterios clave de selección incluyen:
- Tiempo de ciclo rápido: son productos básicos de margen reducido, por lo que la velocidad de producción es crítica. El enfriamiento por vacío es esencial. Objetivo: tiempos de ciclo de 60–90 segundos para cajas de pescado estándar.
- Moldes multicavidad: ejecutar 2, 4 o incluso 6 cajas de pescado por ciclo mejora drásticamente la productividad. Elija un tamaño de platina lo bastante grande para utillaje multicavidad, típicamente 1.200 × 1.000 mm o 1.400 × 1.200 mm.
- Automatización total: la producción de cajas de pescado de alto volumen requiere ciclado totalmente automático con expulsión por cinta transportadora y sistemas automáticos de apilado y conteo.
- Higiene: para aplicaciones en contacto con alimentos, la máquina y los materiales del molde deben cumplir las normas de seguridad alimentaria de su mercado. Pueden requerirse cámaras de vapor de acero inoxidable o recubrimientos aptos para alimentos.
- Durabilidad: la producción de cajas de pescado suele funcionar más de 20 horas al día, 6–7 días a la semana. La máquina debe estar construida para operación continua y exigente, con componentes hidráulicos de gama alta, rodamientos sobredimensionados y construcción en acero de gran espesor.
Máquina de moldeo de neveras de EPS: dónde divergen las cajas aisladas
Una máquina de moldeo de neveras de EPS es la misma moldeadora de piezas descrita arriba, equipada con un molde de nevera. Lo que cambia no es la clase de máquina, sino qué requisito fija el espesor de pared —y en una nevera ese requisito es térmico, no estructural. Esa única diferencia lleva la pared al extremo grueso del rango de cajas, y el espesor de pared es la variable que impulsa el tiempo de ciclo.
En una caja de pescado, la pared se dimensiona para soportar la carga de hielo y la paletización. En una nevera —reparto de comida, transporte de muestras médicas, cadena de frío de vacunas— la pared se dimensiona para mantener una temperatura durante un número determinado de horas, y la caja es tan buena como su peor vía de conducción. De ahí se derivan tres consecuencias, y las tres merecen resolverse antes de especificar el molde.
El espesor de pared es una especificación térmica, así que se sitúa en la parte alta del rango. La resistencia térmica es simplemente el espesor dividido entre la conductividad. Usando la conductividad del EPS blanco publicada en nuestra guía de EPS grafito —λ de aproximadamente 0,036–0,038 W/(m·K)—, la pared por sí sola aporta:
| Espesor de pared | Resistencia térmica de la pared (m²·K/W) | Dónde se sitúa esta pared en el rango de cajas |
|---|---|---|
| 30 mm | 0,79–0,83 | Formatos de 10–20 L, trayectos cortos |
| 40 mm | 1,05–1,11 | 40 y 60 L, la pared de nevera habitual |
| 50 mm | 1,32–1,39 | Formatos de 100 L, larga distancia y congelado |
Lea esa tabla por lo que es: conducción a través de la pared únicamente. No es un tiempo de retención. El tiempo de retención depende de la masa de la carga y su temperatura inicial, la temperatura ambiente, el refrigerante que se cargue, el ajuste de la tapa y la frecuencia de apertura de la caja, ninguno de los cuales es un parámetro de máquina y ninguno puede cotizarlo un proveedor de maquinaria. Cualquiera que le cotice un tiempo de retención garantizado a partir solo del espesor de pared está vendiendo, no diseñando. Fije su objetivo de tiempo de retención con una prueba con carga real en su propia carga útil y ruta, deje que esa prueba determine la pared, y solo entonces especifique el molde.
La pared gruesa es lo que cambia sus cálculos de máquina. Como se expuso en los factores del tiempo de ciclo más arriba, duplicar el espesor de pared puede más que duplicar el tiempo de ciclo, porque el vapor debe penetrar más y la pieza debe enfriarse más tiempo. Una nevera especificada a 40–50 mm ciclará por tanto más lento que las cajas de pared fina sobre las que se construyen las cifras de producción diaria de la sección de formatos de caja, y ejecutará menos cavidades por platina por la misma razón que una caja de 100 L. Si está presupuestando una línea de neveras con cifras de cajas por día tomadas de la producción de cajas de pescado, incorpore esa penalización antes de dimensionar la planta; de lo contrario, el déficit aparecerá tras la puesta en marcha, cuando será un problema de molde y platina en lugar de un problema de hoja de cálculo.
Dos decisiones de diseño de molde son específicas de las cajas aisladas. Primero, el drenaje: las cajas de pescado suelen moldearse con fondo perforado y tapón de drenaje, requerido según las normas de importación de la UE; una nevera debe estar sellada, así que esa geometría debe eliminarse deliberadamente en lugar de heredarse de un molde de caja de pescado. Segundo, la interfaz de la tapa: en una nevera, el asiento de la tapa es una junta térmica tanto como mecánica, y un asiento escalonado o rebajado es lo que impide que la vía de conducción más corta atraviese directamente el hueco. Ambas son decisiones de diseño de molde, precisamente por lo que el molde, y no el modelo de máquina, es donde un programa de neveras triunfa o fracasa.
Todo lo demás se traslada sin cambios. La misma SM-1200 que produce cajas de pescado produce neveras —su rango de densidad de 15–50 kg/m³ abarca ambas—, y un cambio de molde del mismo formato lleva unos 45 minutos, frente a 4–6 horas cuando hay que reconfigurar la platina y la tubería de vapor para un formato distinto. Para usos en contacto con alimentos y médicos, confirme el grado de perla frente a las normas de envases en contacto con alimentos de la FDA de su mercado de destino, y especifique el material según ASTM C578 para que las propiedades térmicas y de compresión de su ficha técnica sean verificables y no simplemente afirmadas.
Bloques ICF (encofrados aislantes de hormigón)
Los bloques ICF son piezas grandes y geométricamente complejas con características de encaje que exigen tolerancias dimensionales estrictas. Los criterios clave de selección incluyen:
- Precisión dimensional: los bloques ICF deben encajar con precisión en la obra. El paralelismo y la rigidez de la platina de la máquina son críticos. Busque máquinas con platinas guiadas en cuatro puntos y deflexión mínima bajo carga de cierre.
- Platina de gran tamaño: los bloques ICF suelen medir 1.200 × 300 × 250 mm o más. La producción multicavidad de bloques ICF requiere platinas de al menos 1.400 × 1.200 mm.
- Mayor capacidad de densidad: los bloques ICF se producen típicamente a 25–35 kg/m³ (más alto que el EPS de embalaje estándar) por su rendimiento estructural. La máquina debe suministrar vapor suficiente para una fusión completa a estas densidades.
- Fusión consistente: las características de encaje y las estructuras de nervadura de los bloques ICF requieren una excelente distribución de vapor en todo el molde para garantizar una fusión uniforme. Una secuenciación avanzada de válvulas de vapor y un control de vapor multizona resultan ventajosos.
Insertos de embalaje (electrónica, electrodomésticos, industrial)
Los insertos de embalaje son cunas y amortiguadores con forma a medida diseñados para proteger productos específicos durante el transporte. La moldeadora es una máquina dentro de una planta más grande: la página de configuración de máquina y línea de moldeo de embalaje EPS dimensiona la preexpansora, los silos, las moldeadoras y las instalaciones entre sí a escala de 1, 2 y 4 máquinas. Los criterios clave de selección incluyen:
- Versatilidad: un fabricante de embalaje suele producir cientos de diseños de piezas distintos para diferentes clientes. Los cambios rápidos de molde (menos de 30 minutos) son importantes. Los sistemas de sujeción de molde de cambio rápido ahorran un tiempo de producción significativo.
- Almacenamiento de recetas: el sistema de control debe almacenar al menos 100–200 recetas de producto para el cambio entre productos con una sola pulsación. Cada receta registra los parámetros óptimos de llenado, vapor, enfriamiento y expulsión para esa pieza concreta.
- Tamaño de platina moderado: la mayoría de los insertos de embalaje caben en platinas de 1.000 × 800 mm o 1.200 × 1.000 mm. Sobredimensionar es menos beneficioso aquí porque cada producto tiene dimensiones de molde distintas.
- Calidad superficial: el embalaje de electrónica premium requiere superficies lisas y sin marcas. El sistema de expulsión de la máquina debe ser ajustable para evitar marcas de expulsor visibles en superficies estéticas.
Piezas de automoción (EPP)
Las piezas de EPP para automoción —núcleos de parachoques, protección contra impacto lateral, núcleos de reposacabezas, insertos de caja de herramientas y organizadores de maletero— representan la aplicación de mayor valor para la tecnología de moldeo de piezas. Los criterios clave de selección incluyen:
- Capacidad EPP: esto no es negociable. Las piezas de EPP de automoción se sitúan en el extremo alto del rango de densidad y espesor de pared, así que confirme que la presión de vapor nominal de la máquina cubre la densidad específica de su pieza —no solo una clasificación EPP genérica—, y que la construcción está reforzada en todo el conjunto.
- Control de precisión: las piezas de automoción tienen tolerancias de densidad estrictas (a menudo ±1 kg/m³) y especificaciones dimensionales. Se requieren sistemas de control PLC de gama alta (Siemens S7-1500 o equivalente) con control multizona de vapor y enfriamiento.
- Trazabilidad: los fabricantes de automoción exigen cada vez más la trazabilidad de piezas —registrar los parámetros de proceso de cada ciclo y vincularlos a lotes de producción específicos. El sistema de control de la máquina debe admitir el registro y la exportación de datos.
- Consistencia: las auditorías de homologación de automoción (PPAP, SPC) requieren estabilidad de proceso demostrada. Las máquinas con tolerancias mecánicas estrictas, posicionamiento hidráulico repetible y control de vapor preciso pasan estas auditorías con más facilidad.
- Eficiencia energética: las piezas de EPP de automoción consumen considerablemente más energía por pieza que los productos de EPS debido a las presiones de vapor más altas. El enfriamiento por vacío y los sistemas de recuperación de vapor ofrecen ahorros de costes sustanciales a volúmenes de producción de automoción.
Máquinas de moldeo de cajas de espuma: configuración por formato de caja
Una máquina de moldeo de cajas de espuma es una máquina de moldeo de piezas EPS equipada con un juego de cavidades para cajas. Las perlas preexpandidas llenan el molde, el vapor a 0,8–1,2 bar las fusiona, el agua y el vacío enfrían la pieza, y los expulsores liberan una caja terminada —típicamente en 60–90 segundos. Nada en la máquina es específico para cajas: el molde sí lo es. El tamaño de platina y el número de cavidades deciden su producción, no el nombre del modelo.
Esto importa comercialmente, porque los compradores que buscan una "máquina de moldeo de cajas de espuma" suelen estar especificando un producto antes de especificar una máquina. El formato de caja que se pretende vender —y el mercado al que se vende— fija el espesor de pared y la densidad, que fijan el molde, que fija la platina mínima. Trabaje en ese orden y compre una sola vez.
| Formato de caja | Espesor de pared | Densidad objetivo | Platina mínima | Margen multicavidad |
|---|---|---|---|---|
| 10–20 L cebo, minorista, trayecto corto |
30 mm | 18–22 g/L | 1.200 × 1.000 mm | El más alto —menor huella por caja, así que más cavidades por ciclo |
| 40 L la caja estándar mundial |
40 mm | 18–22 g/L | 1.200 × 1.000 mm | Moderado |
| 60 L capturas mayores, paletizado |
40 mm | 18–22 g/L | 1.400 × 1.200 mm | Bajo |
| 100 L larga distancia, congelado |
50 mm | 25–30 g/L | 1.400 × 1.200 mm | Cavidad única en la mayoría del utillaje |
Las cifras de volumen, pared y densidad de arriba siguen la tabla de especificaciones de caja de nuestra guía de coste y mercado de cajas de pescado, que también mapea formatos a mercados compradores —India prefiere 20 y 40 L, Indonesia 40 y 60 L, Vietnam 40 L, y Latinoamérica 60 y 100 L. Una vez fijado el formato, el resto de la planta se deriva de él: la página de línea de producción de cajas de pescado EPS recoge la configuración de 20 elementos, la demanda de vapor, aire comprimido y agua de refrigeración, y la carga en contenedor para configuraciones de 1, 2 y 4 máquinas. Dos decisiones de geometría corresponden a la fase de diseño del molde, no después: si la caja es apilable con tapa de cierre (lo que decide la economía del transporte de retorno) y si el fondo es macizo o perforado con tapón de drenaje, ya que los fondos perforados son obligatorios según las normas de importación de la UE.
¿Qué producción cabe esperar?
La producción depende de la platina y del número de cavidades, no del nombre del modelo. En los tres niveles de equipo, una línea de cajas produce aproximadamente 4.000–6.000 cajas/día en el nivel de entrada, 6.000–9.000 en el nivel medio, y 9.000–12.000+ en el nivel industrial —pero presupueste sobre el 70–85% de la capacidad nominal, que es donde se sitúa la producción real una vez contabilizados los cambios de molde y la madurez del operario.
El espesor de pared es la variable que más a menudo se subestima. Una pared de 50 mm no ciclea como una de 30 mm: duplicar el espesor de pared puede más que duplicar el tiempo de ciclo. Por eso la caja de 100 L de larga distancia es el único formato capaz de llevar un cómodo ciclo de 60–90 segundos hacia el extremo de 180 segundos del rango de moldeo de piezas, y por qué una fábrica que planea vender tanto cajas de 20 L como de 100 L debería dimensionar su platina y su suministro de vapor para el caso de 100 L.
Máquina de moldeo de cajas de pescado EPS: lo que realmente cambia
Una máquina de moldeo de cajas de pescado EPS no es una clase de máquina distinta: es una moldeadora de piezas especificada en torno a un molde de caja de pescado. La máquina es idéntica; el molde, la platina que necesita y la densidad a la que se produce son lo que dicta la aplicación. Quienes buscan una casi siempre se sitúan en la caja estándar de 40 L, que corresponde a una platina de 1.200 × 1.000 mm a 18–22 g/L y una pared de 40 mm —la segunda fila de la tabla anterior.
Tres cosas sí cambian al decantarse específicamente por las cajas de pescado, y merece la pena presupuestarlas antes de firmar:
- La densidad la fija la cadena de frío, no su objetivo de coste. Las cajas de pescado transportan hielo y se apilan mojadas. La banda de 18–22 g/L de arriba es el mínimo para una caja que sobrevive a la paletización; bajar a 15 g/L para ahorrar en perla produce cajas que se aplastan en tránsito. Para larga distancia congelada a 100 L, la tabla ya sitúa en 25–30 g/L.
- El drenaje y la fusión de esquinas determinan su tasa de rechazo. Las esquinas de las cajas de pescado son la sección más gruesa y la última en fusionar. Esta es la limitación del tiempo de ciclo comentada arriba: acortar el ciclo de 60–90 segundos se manifiesta como esquinas desmenuzables, no como un defecto superficial visible.
- El número de cavidades es donde está el dinero. Como el volumen de caja escala más rápido que el área de platina, una caja de 20 L puede correr varias cavidades en la misma platina donde una caja de 100 L corre una. La producción por máquina la fija el número de cavidades por ciclo, no el número de modelo de la máquina.
Para el equipo circundante —dimensionado de la preexpansora, silos de maduración, demanda de vapor y carga de contenedor—, véase la página de configuración de la línea de producción de cajas de pescado EPS, y coste de línea de cajas de pescado EPS por nivel para las bandas de CapEx.
Gama de moldeadoras de piezas ChinaEps
ChinaEps ofrece una gama de moldeadoras de piezas diseñadas para la fiabilidad, la eficiencia energética y la calidad de pieza consistente en aplicaciones que van del embalaje a la automoción. Nuestra gama principal incluye tres modelos dimensionados para distintos requisitos de producción.
| Especificación | SM-1000 | SM-1200 | SM-1400 |
|---|---|---|---|
| Tamaño de platina (mm) | 1.000 × 800 | 1.200 × 1.000 | 1.400 × 1.200 |
| Profundidad de molde (mm) | 200–500 | 200–600 | 250–700 |
| Fuerza de cierre (kN) | 800 | 1.200 | 1.800 |
| Presión de vapor (bar) | 0,8–1,5 | 0,8–1,5 | 0,8–3,5 |
| Pistolas de llenado (máx.) | 16 | 24 | 32 |
| Pasadores expulsores (máx.) | 12 | 20 | 28 |
| Enfriamiento por vacío | Opcional | Estándar | Estándar |
| Control PLC | Siemens S7-1200 | Siemens S7-1500 | Siemens S7-1500 |
| HMI | Pantalla táctil de 10" | Pantalla táctil de 12" | Pantalla táctil de 15" |
| Almacenamiento de recetas | 100 | 200 | 500 |
| Capacidad EPP | No | Opcional | Sí |
| Recomendada para | Insertos de embalaje, piezas pequeñas, empresas nuevas | Cajas de pescado, neveras, ICF, embalaje general | Piezas grandes, producción multicavidad, EPP de automoción |
Los tres modelos cuentan con bastidores de acero soldado de gran resistencia, superficies de platina rectificadas con precisión, sistemas hidráulicos proporcionales para un movimiento de platina suave y preciso, distribución de vapor multizona, recuperación de condensado integrada y capacidad de diagnóstico remoto vía Ethernet. Visite las páginas de producto individuales para especificaciones detalladas, planos dimensionales y opciones de configuración: SM-1000, SM-1200, SM-1400.
Consideraciones sobre el molde
El molde es tan importante como la máquina, quizá más, ya que la calidad del molde determina directamente la calidad de la pieza, el tiempo de ciclo y el coste por pieza. Al presupuestar una operación de moldeo de piezas, dedique una atención e inversión serias al diseño y fabricación del molde.
Materiales de molde
Aluminio fundido: el material de molde más común para el moldeo de piezas EPS. El aluminio ofrece excelente conductividad térmica (calentamiento y enfriamiento rápidos), buena mecanizabilidad, peso relativamente bajo y durabilidad adecuada para la mayoría de los volúmenes de producción. Los moldes de aluminio fundido son adecuados para tiradas de producción de hasta aproximadamente 500.000–1.000.000 ciclos, según la complejidad de la pieza y el mantenimiento.
Aluminio mecanizado: mecanizado por CNC a partir de un bloque de aluminio macizo, estos moldes ofrecen tolerancias dimensionales más ajustadas y mejor acabado superficial que el aluminio fundido. Cuestan más, pero se prefieren para aplicaciones que requieren alta precisión (bloques ICF, piezas de automoción) o calidad superficial superior (embalaje visible).
Acero: se usa para producción de volumen muy alto (millones de ciclos) o para procesar EPP, donde las presiones y temperaturas de vapor más altas degradarían los moldes de aluminio prematuramente. Los moldes de acero son más pesados, más caros y tienen menor conductividad térmica (ciclos más largos), pero ofrecen la vida útil más larga.
Factores del coste del molde
El coste del molde depende del tamaño y la complejidad de la pieza, el número de cavidades, el material (aluminio frente a acero), los requisitos de tolerancia, los requisitos de acabado superficial, el diseño de ventilación de vapor y la complejidad del sistema de expulsión. Como guía aproximada, un molde sencillo de una sola cavidad para embalaje EPS en aluminio fundido se sitúa en el extremo bajo del rango de coste, mientras que un molde multicavidad complejo para cajas de pescado o un molde de EPP de automoción se sitúa bien por encima, dadas las cavidades adicionales, las tolerancias más ajustadas y la construcción en acero. Contáctenos con el plano de su pieza para una cotización firme de molde.
Importancia de la calidad del molde
Intentar ahorrar dinero comprando moldes baratos y mal diseñados es uno de los errores más comunes y costosos en el moldeo de piezas EPS. Un molde de mala calidad causa tiempos de ciclo más largos (mala distribución de vapor y enfriamiento), calidad de pieza inconsistente (variaciones de densidad, fusión incompleta, defectos superficiales), tasas de rechazo más altas, paradas de producción frecuentes por ajustes del molde y fallo prematuro del molde.
Trabaje siempre con fabricantes de moldes experimentados que entiendan los requisitos del proceso EPS/EPP. ChinaEps puede suministrar moldes diseñados específicamente para nuestras máquinas y sus productos; visite nuestra página de productos para más detalles sobre nuestras capacidades de diseño y fabricación de moldes.
Errores comunes al comprar una moldeadora de piezas
Tras trabajar con cientos de fabricantes de EPS en todo el mundo, hemos observado que los mismos errores de compra se repiten con frecuencia. Evitarlos le ahorrará dinero y frustración considerables.
Error 1: Subdimensionar la máquina
Los compradores suelen seleccionar una máquina en función de su producto más grande actual, sin margen para crecer. Cuando un cliente nuevo requiere un molde ligeramente más grande, la máquina no puede admitirlo y se pierde una venta, o peor, hay que comprar una segunda máquina prematuramente. Considere siempre su hoja de ruta de producto en los próximos 3–5 años al seleccionar el tamaño de platina y la fuerza de cierre. Elegir un tamaño más grande que su mínimo actual suele ser una inversión acertada.
Error 2: Ignorar los requisitos del sistema de vapor
La moldeadora de piezas es tan buena como el suministro de vapor que la alimenta. Una máquina de alto rendimiento conectada a una caldera subdimensionada a través de tuberías largas y sin aislar dará tiempos de ciclo decepcionantes y calidad inconsistente. Antes de comprar la máquina, verifique que la capacidad de su caldera, el dimensionado de las tuberías y el sistema de distribución de vapor pueden entregar el caudal de vapor requerido a la presión requerida hasta la máquina. Si va a actualizar el sistema de vapor, incluya este coste en su presupuesto de inversión en máquina, no como una idea tardía.
Error 3: Elegir solo por precio (especialmente el PLC)
La máquina más barata del mercado rara vez es la mejor relación calidad-precio. Las máquinas con sistemas PLC baratos, acero de calibre fino, componentes hidráulicos subdimensionados y software de control básico pueden ahorrar un 15–20% en el precio de compra, pero suelen costar más a lo largo de su vida útil por un mayor consumo energético, averías más frecuentes, tiempos de ciclo más lentos y dificultad para encontrar soporte técnico cualificado. El PLC en particular no es el sitio donde recortar costes: un PLC Siemens o Mitsubishi cuesta modestamente más que una marca genérica, pero ofrece una fiabilidad, un control de proceso y un soporte de servicio global drásticamente mejores.
Error 4: No tener un plan de repuestos
Las máquinas de moldeo de piezas EPS operan en condiciones exigentes: vapor, calor, humedad y ciclado continuo. Las piezas de desgaste (juntas, puntas de pistola de llenado, asientos de válvula, pasadores expulsores) necesitan reposición regular. Si no dispone de repuestos críticos en stock, una sola junta desgastada puede detener la producción durante días o semanas mientras se envían las piezas desde el fabricante. Antes de que la máquina se envíe, solicite al fabricante una lista de repuestos recomendados y adquiera al menos un inventario de 6 meses de consumibles y las piezas de desgaste más críticas. Esta pequeña inversión inicial proporciona un enorme seguro de continuidad de producción.
Error 5: Descuidar la calidad del molde
Como se comentó en la sección de moldes más arriba, invertir en una máquina premium y luego equiparla con un molde barato es como poner neumáticos gastados en un coche deportivo. Presupueste adecuadamente el diseño y la fabricación profesional del molde. Un molde bien hecho producirá mejores piezas, ciclará más rápido y durará más, justificando con creces el mayor coste inicial.
Error 6: No evaluar el soporte posventa
Durante el proceso de compra, todo funciona perfectamente. La verdadera prueba llega 18 meses después, cuando un cilindro hidráulico desarrolla una fuga a las 2 de la madrugada en plena temporada alta. ¿Qué tan receptivo es el fabricante? ¿Mantiene un inventario de repuestos? ¿Puede ofrecer soporte de diagnóstico remoto? ¿Tiene ingenieros de servicio en su región? Estas preguntas importan enormemente para su fiabilidad de producción a largo plazo. Pida referencias de clientes existentes en su región y contáctelos sobre su experiencia posventa antes de tomar su decisión de compra.
Obtenga asesoramiento experto para la selección de su máquina
Seleccionar la máquina de moldeo de piezas EPS adecuada es una decisión que impactará su capacidad de producción, la calidad del producto, los costes operativos y la rentabilidad durante años. La inversión en tomar la decisión correcta —evaluar las especificaciones cuidadosamente, ajustar la máquina a sus aplicaciones y seleccionar un fabricante con un fuerte soporte posventa— da sus frutos a lo largo de los 15–20 años de vida operativa de la máquina.
ChinaEps aporta décadas de experiencia en ingeniería de aplicaciones a cada conversación de selección de máquina. No nos limitamos a vender máquinas: diseñamos soluciones de producción completas a medida de sus productos específicos, volúmenes de producción y planes de crecimiento. Nuestro equipo analizará sus requisitos de producto, recomendará la configuración óptima de máquina, diseñará sus moldes, planificará el diseño de su fábrica y le acompañará durante la instalación, la puesta en marcha y la producción continua.
¿Listo para hablar de sus requisitos de moldeo de piezas? Contacte con nuestro equipo de ingeniería de aplicaciones con los detalles de sus productos objetivo, volúmenes de producción y plazos. Le proporcionaremos una recomendación de máquina detallada con especificaciones, precios y plazo de entrega, sin compromiso.
Preguntas Frecuentes
¿Qué es una máquina de moldeo de cajas de espuma?
Una máquina de moldeo de cajas de espuma es una máquina de moldeo de piezas EPS equipada con utillaje de cajas. Las perlas preexpandidas llenan la cavidad, el vapor a 0,8–1,2 bar las fusiona, el agua y el vacío enfrían la pieza, y los expulsores liberan una caja terminada, típicamente en 60–90 segundos. Nada en la máquina en sí es específico para cajas: cambiar el molde convierte la misma máquina en forros de casco, bloques ICF o insertos de embalaje.
¿Necesito una máquina de moldeo de cajas de espuma distinta para cada tamaño de caja?
No, necesita un molde distinto. Una máquina produce cualquier formato de caja que quepa en su platina, y el almacenamiento de recetas (de 100 a 500 recetas según el modelo) guarda los ajustes de llenado, vapor, enfriamiento y expulsión de cada producto. Solo sube de tamaño de máquina cuando la propia caja, o el número de cavidades que desea por ciclo, supera la platina.
¿Es distinta una máquina de moldeo de neveras de EPS de una máquina de moldeo de cajas de pescado?
No —es la misma moldeadora de piezas con un molde distinto. Lo que difiere es qué requisito fija la pared: en una caja de pescado la pared es estructural, en una nevera es térmica, lo que suele situar a una nevera en el extremo de 40–50 mm del rango. Esto importa comercialmente porque el espesor de pared impulsa el tiempo de ciclo —duplicar el espesor de pared puede más que duplicar el ciclo—, así que una línea de neveras no alcanzará las cifras de cajas por día citadas para formatos de pared fina. Dos detalles de molde también son específicos de las cajas aisladas: sin fondo perforado ni tapón de drenaje, y un asiento de tapa escalonado para que la junta no sea la vía de conducción más corta.
¿Cuál es la diferencia entre una máquina de moldeo de piezas y una máquina de moldeo de bloques?
Una máquina de moldeo de bloques produce grandes bloques rectangulares de EPS (típicamente hasta 6.000 × 1.200 × 1.000 mm) que después se cortan en láminas o formas a medida mediante máquinas de corte por hilo caliente. Una máquina de moldeo de piezas produce piezas terminadas directamente en moldes a medida: la pieza sale de la máquina con su forma final sin necesidad de corte secundario. El moldeo de bloques es más eficiente para producir tableros de aislamiento planos, mientras que el moldeo de piezas es necesario para formas 3D complejas como insertos de embalaje, cajas de pescado y bloques ICF.
¿Cuál es el tiempo de ciclo típico de una máquina de moldeo de piezas EPS?
Los tiempos de ciclo varían ampliamente según el producto. Las piezas de pared fina y baja densidad (pequeños insertos de embalaje) pueden ciclar en 60–80 segundos. Las cajas de pescado estándar suelen ciclar en 70–100 segundos. Los productos de pared gruesa y alta densidad (bloques ICF, embalaje de alta resistencia) pueden requerir 120–180 segundos o más. Los productos de EPP generalmente ciclan un 20–40% más lento que los productos de EPS comparables debido a las temperaturas de proceso más altas. Las máquinas con sistemas de enfriamiento por vacío logran tiempos de enfriamiento un 30–50% más cortos que las máquinas de enfriamiento solo con agua.
¿Qué es una máquina de moldeo de piezas EPP?
Una máquina de moldeo de piezas EPP es una moldeadora de piezas —la misma platina, cámara de vapor, y etapas de llenado, enfriamiento y expulsión descritas a lo largo de esta guía— construida con un marco de molde, cámaras de vapor, tuberías y sistema de cierre clasificados para el rango de proceso más alto del EPP: aproximadamente 130–155 grados Celsius y una presión de vapor que va de unos 2,5 bar hasta 4,0 bar o más para piezas de grado automoción, frente a la línea base de 0,8–1,2 bar y 100–110 grados Celsius del EPS. No es un modelo de máquina distinto; es una moldeadora de piezas de clase EPS especificada con construcción clasificada para EPP desde el principio.
¿Puede una misma máquina producir tanto productos de EPS como de EPP?
Solo si la máquina está diseñada específicamente para procesar EPP. El EPP necesita una presión de vapor considerablemente más alta que la de 0,8–1,2 bar usada para EPS estándar, y la presión requerida aumenta con la densidad y el espesor de pared de la pieza de EPP en lugar de mantenerse en una cifra fija. Una máquina con capacidad EPP tiene estructura reforzada, cámaras de vapor y tuberías clasificadas para mayor presión, y sistemas de cierre más potentes. Una máquina con capacidad EPP siempre puede procesar EPS (a presiones más bajas), pero una máquina no clasificada para la presión del EPP no puede usarse de forma segura o eficaz para ello. Si planea procesar EPP ahora o en el futuro, especifique capacidad EPP clasificada para su densidad objetivo en el momento de la compra.
¿Cuánto cuesta una máquina de moldeo de piezas EPS?
Los precios varían según el tamaño de la máquina, la configuración y el fabricante. Como rango general para las máquinas fabricadas en China (que ofrecen un excelente rendimiento por precio): el precio escala con el tamaño de platina, subiendo desde máquinas pequeñas (platina de 1.000 × 800 mm) hasta máquinas medianas (1.200 × 1.000 mm) y grandes (1.400 × 1.200 mm y superiores). Las configuraciones con capacidad EPP y los paquetes de automatización total incrementan el precio base. Contáctenos con su tamaño de platina objetivo y sus requisitos de producción para una cotización firme. Las máquinas fabricadas en Europa con especificaciones comparables suelen costar entre 2 y 4 veces más. El precio de la máquina es solo una parte de la inversión total: incluya los moldes, el suministro de vapor, el equipo auxiliar y la instalación.
¿Cómo elijo entre una máquina pequeña y una grande?
Base su decisión en su gama de productos y planes de crecimiento, no solo en su volumen actual. Una máquina ligeramente más grande que sus necesidades actuales ofrece flexibilidad para admitir moldes más grandes, ejecutar utillaje multicavidad para mayor producción y asumir nuevos productos sin comprar equipo adicional. Sin embargo, sobredimensionar significativamente desperdicia energía y capital. El mejor enfoque es discutir su lista de productos y su plan de negocio a 3–5 años con el fabricante de la máquina para que pueda recomendar el tamaño óptimo para su situación.
¿Qué mantenimiento requiere una máquina de moldeo de piezas?
El mantenimiento diario incluye comprobar el nivel y la temperatura del aceite hidráulico, inspeccionar las puntas de las pistolas de llenado por desgaste, verificar el funcionamiento de los purgadores de vapor, limpiar las ranuras de ventilación del molde e inspeccionar los pasadores expulsores. Las tareas semanales incluyen lubricar los raíles guía y las barras de unión, comprobar fugas de aire en el sistema de vacío e inspeccionar las conexiones eléctricas. Las tareas mensuales incluyen análisis de filtración del aceite hidráulico, inspección de válvulas de vapor y comprobaciones de calibración. Las revisiones anuales deben incluir un servicio completo del sistema hidráulico, inspección de la cámara de vapor y sustitución de todas las juntas y empaquetaduras desgastadas. Seguir el programa de mantenimiento preventivo del fabricante es el factor individual más importante para maximizar la vida útil de la máquina y minimizar el tiempo de inactividad no planificado.
¿Es distinta una máquina de moldeo de cajas de pescado EPS de una moldeadora de piezas estándar?
No. Es la misma máquina con un molde de caja de pescado instalado. Lo que dicta la aplicación es el tamaño mínimo de platina (1.200 × 1.000 mm para la caja estándar de 40 L, 1.400 × 1.200 mm a 60–100 L), la banda de densidad (18–22 g/L para transporte con hielo, 25–30 g/L para larga distancia congelada) y el número de cavidades que fija su producción diaria. Especifique primero el formato de caja, luego el molde y luego la máquina; en ese orden compra una sola vez.
Lecturas relacionadas
- Línea de producción de cajas de pescado EPS: guía completa 2026 (India, Indonesia, Vietnam) — Lectura ampliada del mismo clúster.