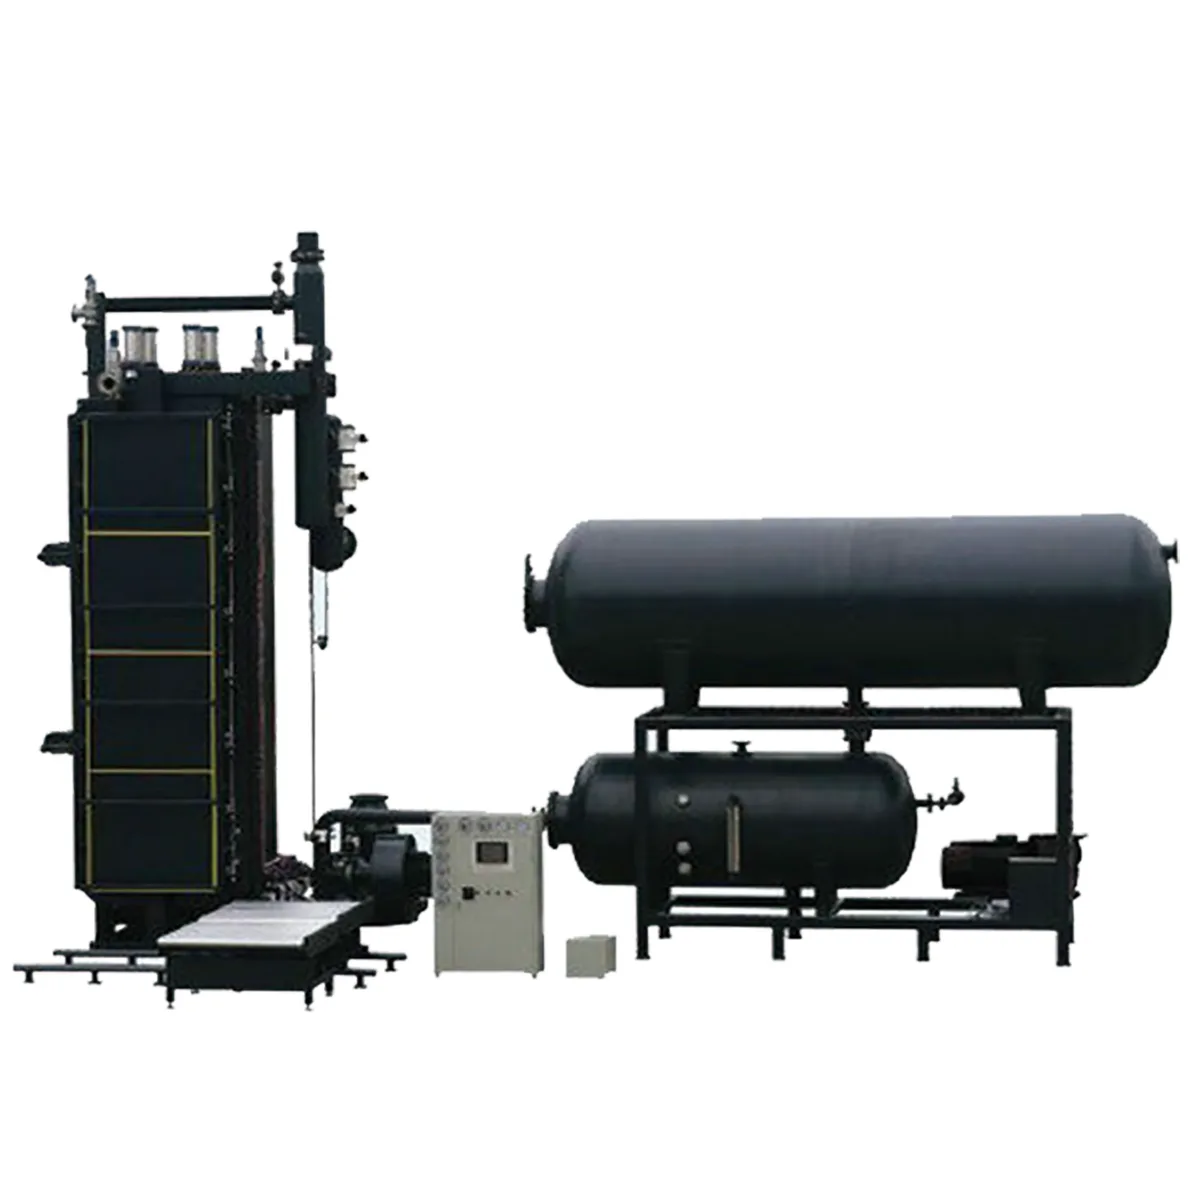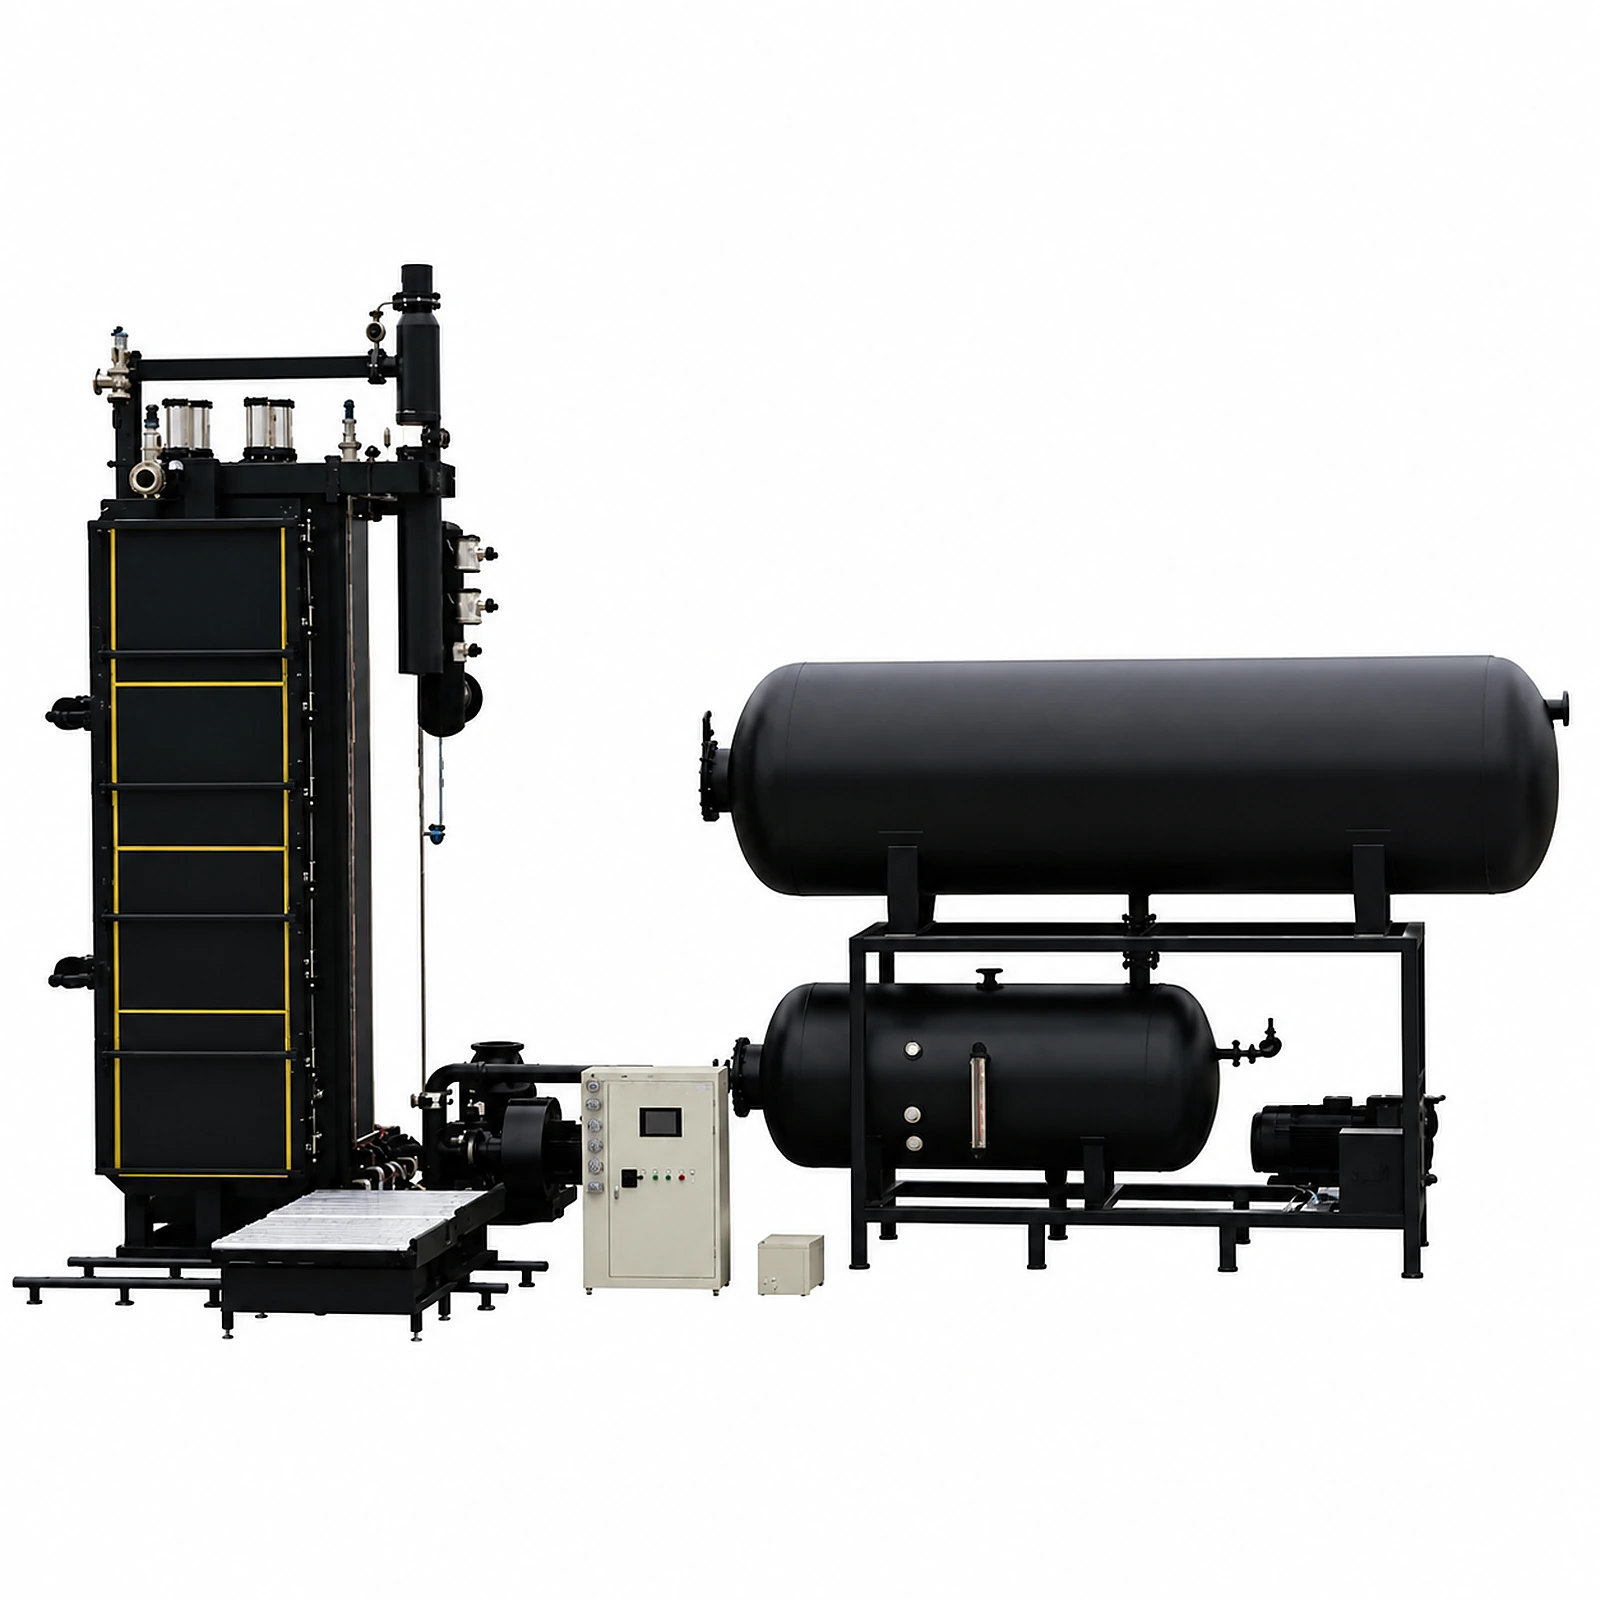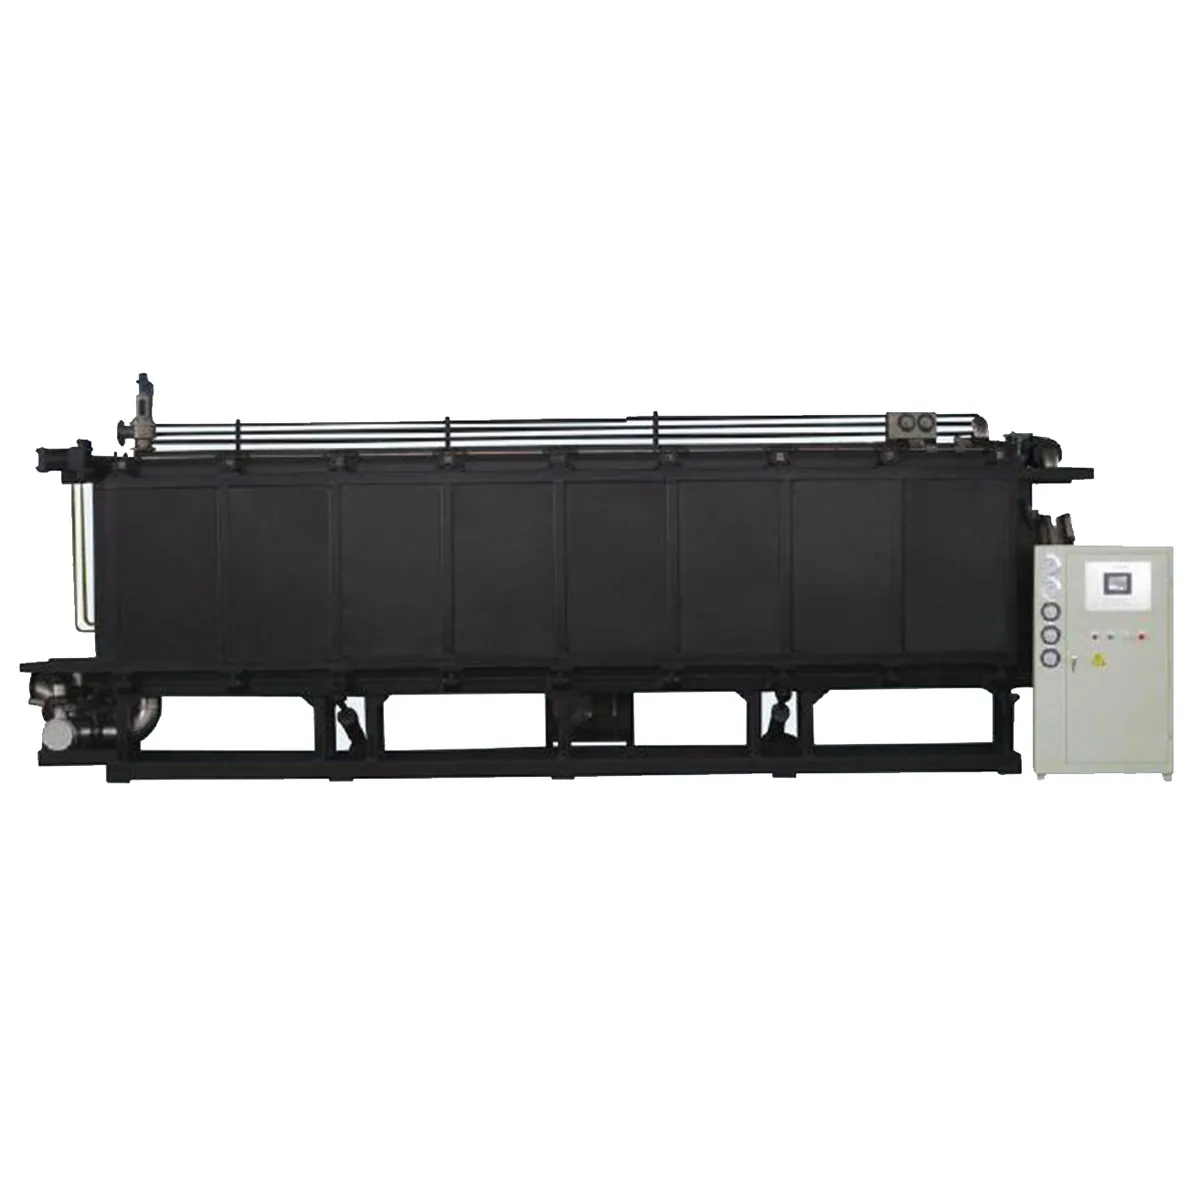
Un arrêt non planifié sur une mouleuse de blocs EPS coûte 2 000 $–5 000 $ par jour. Un calendrier de maintenance structuré quotidien-hebdomadaire-mensuel réduit les pannes de 60–70%, avec en complément un dépannage pour les systèmes de vapeur, hydraulique et de vide.
Une mouleuse de blocs EPS est le cœur de toute installation de production de polystyrène expansé, chargée de fusionner des billes pré-expansées en gros blocs qui sont ensuite découpés en feuilles, panneaux et formes personnalisées. Ces machines fonctionnent dans des conditions exigeantes — pressions de vapeur de 0,08-0,15 MPa, températures dépassant 100°C, et nombres de cycles atteignant plus de 100 000 par an dans les usines actives. Sans un programme de maintenance structuré, les mouleuses de blocs subissent une usure accélérée, une qualité de produit en baisse, et des arrêts non planifiés pouvant coûter 2 000 $–5 000 $ par jour de production perdue. Une routine de maintenance disciplinée maintient également la ligne conforme aux exigences de consignation/verrouillage OSHA (contrôle des énergies dangereuses) et de protection des machines chaque fois que des techniciens interviennent sur les vannes de vapeur, les moules, ou les systèmes hydrauliques.
Un programme de maintenance structuré pour les mouleuses de blocs EPS comprend des vérifications quotidiennes (15–20 min : purgeurs de vapeur, drains, joints), un entretien hebdomadaire (1–2 h : hydraulique, lubrification, vide), une maintenance mensuelle à l'arrêt (4–6 h : surfaces de moule, nettoyage des buses, remplacement des joints), et une révision annuelle. Selon les références du secteur de la transformation des plastiques, la maintenance préventive réduit les arrêts non planifiés de 60–70% et prolonge la durée de vie de la machine de 5 à 8 ans au-delà de la référence de base.
Ce guide fournit un cadre de maintenance complet pour les mouleuses de blocs EPS, couvrant les procédures quotidiennes à annuelles, les scénarios de dépannage courants, la gestion des pièces de rechange, et les protocoles de sécurité. Que vous exploitiez une BM-1200, une BM-1200 (4 tailles), ou une BM-1200 (4 tailles), ces pratiques vous aideront à maximiser la durée de vie de la machine, à maintenir une qualité de produit constante, et à minimiser les coûts d'exploitation.
Maintenance Quotidienne (15-20 Minutes)
La maintenance quotidienne constitue la base de votre programme de maintenance préventive. Ces vérifications rapides doivent être effectuées au début de chaque équipe et ne prennent que 15-20 minutes pour un opérateur expérimenté.
- Inspection des purgeurs de vapeur : Vérifiez que tous les purgeurs de vapeur fonctionnent correctement en contrôlant les températures de décharge. Un purgeur fonctionnant correctement doit décharger le condensat à 5-10°C en dessous de la température de la vapeur. Les purgeurs défaillants gaspillent 10-15% de l'énergie de la vapeur et provoquent un chauffage inégal.
- Vannes de vidange : Ouvrez brièvement toutes les vannes de vidange de cavité et de chemise pour évacuer le condensat accumulé. Le condensat résiduel provoque un refroidissement localisé qui entraîne des variations de densité de 2-5 kg/m³ au sein du même bloc.
- Contrôle de la pression d'air : Vérifiez que l'alimentation en air comprimé est à 0,6-0,8 MPa. Une pression d'air faible entraîne des mouvements de moule lents et une éjection incomplète, pouvant endommager les blocs et augmenter le temps de cycle de 10-20 secondes.
- Inspection visuelle des joints : Vérifiez tous les joints de fermeture du moule pour détecter les fuites de vapeur. Même de petites fuites visibles sous forme de filets de vapeur représentent des pertes d'énergie de 3-8% et s'aggraveront rapidement si elles ne sont pas traitées.
- Système d'alimentation en matière : Vérifiez les pistolets de remplissage pour détecter les obstructions. Des pistolets de remplissage obstrués créent des zones non remplies (vides) dans le bloc, générant des taux de déchets de 5-10%. Une ligne de recyclage dédiée peut récupérer ces chutes et réduire les coûts de matière première.
- Dispositifs de sécurité : Testez les boutons d'arrêt d'urgence et les verrouillages de sécurité. Ne contournez jamais les systèmes de sécurité pour gagner du temps — le risque de blessure grave dépasse largement tout bénéfice de production.
Maintenance Hebdomadaire (1-2 Heures)
La maintenance hebdomadaire traite les pièces d'usure et les vérifications système qui n'ont pas besoin d'attention quotidienne mais ne devraient pas attendre les intervalles de service mensuels.
- Système hydraulique : Vérifiez le niveau et la couleur de l'huile hydraulique. L'huile doit être ambre claire — une huile foncée ou laiteuse indique une contamination. La pression hydraulique doit être de 12-16 MPa pour le serrage du moule. Faites l'appoint avec de l'huile hydraulique ISO VG 46 selon les besoins.
- Lubrification : Graissez tous les guides linéaires, tirants, et articulations mobiles à l'aide de graisse EP2 à base de lithium. Un manque de lubrification accélère l'usure des tirants, entraînant un désalignement du moule qui provoque une variation d'épaisseur de 1-3 mm sur toute la face du bloc.
- Fonctionnement des vannes de vapeur : Actionnez manuellement toutes les vannes de vapeur pour vérifier la course complète d'ouverture/fermeture. Les vannes qui ne se ferment pas complètement gaspillent en continu de la vapeur, et le coût énergétique mensuel supplémentaire varie selon la taille de la vanne et la pression de vapeur — contactez ChinaEps si vous avez besoin d'aide pour quantifier l'impact sur votre usine.
- Système de vide : Vérifiez le niveau d'huile de la pompe à vide, les raccords de la ligne de vide, et la pression de vide (elle doit atteindre -0,06 à -0,08 MPa en 10 secondes). Un vide médiocre prolonge le temps de refroidissement de 20-40%, réduisant significativement la production journalière.
- Retour du condensat : Vérifiez que le condensat retourne au réservoir d'alimentation de la chaudière. La perte de condensat gaspille à la fois l'eau et l'énergie thermique qu'elle contient, augmentant la consommation de combustible de la chaudière de 8-12%.
- Sauvegarde du système de contrôle : Vérifiez que les programmes de l'automate et les paramètres de recette sont sauvegardés. Une panne du système de contrôle sans sauvegarde peut nécessiter 2 à 3 jours pour être reprogrammée, entraînant des pertes de production catastrophiques.
Maintenance Mensuelle (4-6 Heures)
La maintenance mensuelle nécessite l'arrêt et le refroidissement de la machine. Programmez-la pendant les pauses de production planifiées pour minimiser l'impact de l'arrêt.
- Inspection de la surface du moule : Inspectez toutes les surfaces intérieures du moule pour détecter l'accumulation de tartre, la corrosion, ou les dommages. Des dépôts de tartre côté vapeur aussi fins que 0,5 mm réduisent l'efficacité du transfert de chaleur de 10-15%, augmentant la consommation de vapeur et le temps de cycle. Éliminez le tartre à l'aide de détartrants chimiques appropriés (solutions à base d'acide phosphorique à 5-10% de concentration) ou par grattage mécanique pour les dépôts importants.
- Nettoyage des buses de vapeur : Retirez et nettoyez toutes les buses de vapeur (également appelées évents ou évents de noyau). Les buses obstruées sont la cause la plus courante d'une mauvaise fusion des billes et d'une densité de bloc inégale. Un moule de bloc typique contient 2 000-5 000 buses de vapeur qui doivent laisser passer la vapeur librement. Remplacez toute buse fissurée, corrodée, ou impossible à nettoyer.
- Évaluation du remplacement des joints : Inspectez tous les joints de fermeture du moule, joints de dilatation, et joints de porte. Les joints en silicone durent généralement 6 à 12 mois dans des conditions normales. Remplacez les joints présentant des signes de compression permanente, de fissuration, ou de coupure par la vapeur. Un jeu complet de joints pour une BM-1200 (4 tailles) coûte bien moins cher que l'énergie gaspillée par des joints qui fuient sur plusieurs mois — contactez ChinaEps pour connaître le prix actuel du jeu de joints.
- Entretien du système hydraulique : Vérifiez les flexibles hydrauliques pour détecter fissures, gonflements, ou suintements. Remplacez immédiatement tout flexible suspect — une défaillance de flexible hydraulique pendant le fonctionnement peut projeter de l'huile à haute pression, créant à la fois un danger pour la sécurité et un incident environnemental. Filtrez l'huile hydraulique ou remplacez-la si une contamination est détectée (nombre de particules au-dessus de la classe de propreté ISO 18/15).
- Connexions électriques : Resserrez toutes les connexions d'alimentation et vérifiez l'isolation des câbles pour détecter les dommages thermiques, en particulier près des lignes de vapeur où les températures dépassent régulièrement 100°C. Les connexions desserrées provoquent des arcs électriques pouvant endommager les contacteurs et les automates, et les coûts de remplacement varient selon le composant — contactez ChinaEps pour les prix actuels des pièces détachées.
- Étalonnage : Vérifiez les manomètres, capteurs de température, et capteurs de position par rapport aux normes de référence. Une dérive de capteur de 5-10% est courante sur 6-12 mois et affecte directement la qualité et la constance du bloc.
Besoin de pièces détachées ou de support technique ?
ChinaEps stocke les pièces à forte usure (buses de vapeur, joints, composants hydrauliques) dans des entrepôts partenaires à São Paulo et Lima pour une livraison en 5–10 jours. Nous assurons également le support des machines tierces. Demandez une liste de pièces ou une consultation de maintenance →
Maintenance Annuelle (1-2 Jours)
La maintenance annuelle est une révision complète qui doit être effectuée pendant un arrêt planifié. C'est un investissement de 1-2 jours qui prolonge la durée de vie de la machine de plusieurs années et prévient le déclin progressif des performances qui survient lorsque la maintenance majeure est reportée.
- Révision complète du moule : Retirez toutes les buses de vapeur, nettoyez et inspectez toutes les plaques du moule, vérifiez l'épaisseur des plaques pour détecter l'érosion (l'épaisseur minimale varie selon le modèle, typiquement 6-8 mm pour les plaques principales), et remplacez tous les joints. Réinstallez les buses avec de nouveaux joints d'étanchéité.
- Révision du vérin hydraulique : Inspectez les tiges des vérins hydrauliques pour détecter rayures ou piqûres, remplacez tous les joints de vérin, et vérifiez l'état de l'alésage du vérin. Une tige rayée détruira les nouveaux joints en quelques semaines, donc tout dommage visible nécessite le remplacement de la tige ou un rechromage (le prix dépend du diamètre et de la longueur de la tige — contactez ChinaEps pour un devis).
- Révision du système de vapeur : Remplacez tous les purgeurs de vapeur, vérifiez et remplacez les vannes de vapeur présentant une érosion interne, inspectez toute la tuyauterie de vapeur pour détecter l'amincissement (un contrôle d'épaisseur par ultrasons est recommandé pour les tuyaux de plus de 5 ans), et détartrez l'ensemble du système de distribution de vapeur.
- Révision du système électrique : Effectuez une thermographie de toutes les connexions électriques sous charge pour identifier les points chauds. Remplacez tout contacteur présentant des dommages d'arc. Mettez à jour le firmware de l'automate si des mises à jour du fabricant sont disponibles. Testez tous les circuits de sécurité et documentez les résultats.
- Alignement mécanique : Vérifiez le parallélisme des plateaux de moule (il doit être dans une plage de 0,5 mm sur toute la face du moule). Un désalignement provoque une épaisseur de bloc inégale et une usure accélérée des joints. Réalignez à l'aide de cales selon les besoins. Vérifiez les écrous des tirants pour une tension appropriée à l'aide d'une clé dynamométrique.
Problèmes Courants et Dépannage
Densité de Bloc Inégale
La variation de densité est le problème de qualité le plus fréquemment signalé, où différentes zones du même bloc présentent des différences de densité supérieures à 2-3 kg/m³. Les causes courantes incluent :
- Buses de vapeur obstruées : La cause la plus courante. Même 10-15% de buses obstruées peuvent créer des points froids où les billes ne se dilatent pas ou ne fusionnent pas correctement. Solution : Nettoyez ou remplacez les buses affectées. Mettez en place une inspection mensuelle des buses.
- Remplissage insuffisant : Si le système d'alimentation en matière ne distribue pas les billes uniformément, certaines zones seront sous-remplies. Vérifiez les positions des pistolets de remplissage et la pression d'air (elle doit être de 0,3-0,5 MPa au pistolet de remplissage). Ajoutez des points de remplissage si la géométrie du moule crée des angles morts.
- Accumulation de condensat : Du condensat stagnant dans la cavité du moule crée des zones froides localisées. Vérifiez que les vannes de vidange fonctionnent et sont positionnées aux points les plus bas de la cavité. Installez des drains supplémentaires si nécessaire.
- Fluctuation de la pression d'alimentation en vapeur : Des variations supérieures à ±0,01 MPa pendant la phase d'injection de vapeur provoquent une expansion incohérente des billes. Installez un régulateur de pression près de la machine et assurez-vous que la chaudière peut maintenir une sortie stable pendant les pics de demande.
Mauvaise Fusion des Billes
Une mauvaise fusion signifie que les billes peuvent être facilement séparées plutôt que de se rompre à travers les parois des billes. Cela réduit la résistance du bloc de 30-50% et crée des problèmes de découpe. Les causes incluent :
- Pression ou durée de vapeur insuffisante : La phase de vaporisation doit fournir suffisamment d'énergie pour la fusion complète de la surface des billes. Augmentez le temps de vapeur de 5-10 secondes ou la pression de vapeur de 0,01-0,02 MPa progressivement jusqu'à amélioration de la fusion.
- Billes vieillies : Les billes pré-expansées stockées trop longtemps (plus de 48 heures sans conditions de silo appropriées) perdent leur pression interne et ne fusionnent pas correctement. Utilisez les billes dans les 24 heures suivant la pré-expansion lorsque c'est possible.
- Faible humidité des billes : Les billes nécessitent 2-4% d'humidité de surface pour une pénétration et une fusion correctes de la vapeur. Si votre usine se trouve dans un climat sec (moins de 40% d'humidité relative), envisagez d'humidifier les silos de maturation.
Consommation Excessive de Vapeur
Si votre consommation de vapeur par bloc a augmenté de plus de 15% par rapport à la référence, examinez ces causes potentielles :
- Fuites de vapeur : Parcourez l'ensemble du système de distribution de vapeur avec la machine sous pression et marquez tous les points de fuite. Une fuite de vapeur de 3 mm de diamètre à 0,1 MPa gaspille environ 25 kg de vapeur par heure — un coût qui s'accumule rapidement sur une journée complète de production et varie selon les prix locaux de l'énergie.
- Purgeurs de vapeur défaillants : Un purgeur de vapeur bloqué en position ouverte gaspille 40-80 kg de vapeur par heure. Testez tous les purgeurs à l'aide d'un détecteur à ultrasons ou d'une mesure de température.
- Accumulation de tartre : Le tartre interne sur les plaques du moule agit comme isolant, nécessitant plus de vapeur et des temps de cycle plus longs pour atteindre la même fusion des billes. Détartrez le moule à la prochaine occasion de maintenance.
- Défaillance du système de vide : Si le système de vide n'élimine pas efficacement la vapeur et l'humidité pendant la phase de refroidissement, une partie de l'énergie de vapeur est gaspillée à réchauffer le condensat lors du cycle suivant.
Résumé du Calendrier de Maintenance
| Fréquence | Tâche | Temps Requis | Outils/Pièces Clés |
|---|---|---|---|
| Quotidien | Contrôle des purgeurs de vapeur, purge des drains, pression d'air, inspection des joints, contrôle du pistolet de remplissage, test de sécurité | 15-20 min | Thermomètre infrarouge, manomètre |
| Hebdomadaire | Huile hydraulique, lubrification, actionnement des vannes, système de vide, retour du condensat, sauvegarde de l'automate | 1-2 heures | Pistolet à graisse, huile hydraulique, multimètre |
| Mensuel | Nettoyage de la surface du moule, entretien des buses, évaluation des joints, flexibles hydrauliques, électricité, étalonnage | 4-6 heures | Détartrant, outils pour buses, kit de joints, jauges de référence |
| Annuel | Révision complète du moule, révision hydraulique, révision du système de vapeur, révision électrique, alignement | 1-2 jours | Kit de joints complet, jeu de buses, joints de vérin, clé dynamométrique, outils d'alignement |
Pièces de Rechange à Conserver en Stock
Les arrêts non planifiés sont le plus souvent causés non pas par la panne elle-même mais par le temps nécessaire pour obtenir les pièces de remplacement. Le maintien d'un stock stratégique de pièces de rechange réduit les arrêts de 60-80%. Voici les pièces de rechange critiques que toute exploitation de moulage de blocs EPS devrait stocker :
- Buses de vapeur (évents de noyau) : Conservez 500-1 000 pièces en stock (10-20% du total installé). Ce sont les pièces de rechange à plus forte consommation. Coût : sur devis.
- Joints de fermeture du moule : Au moins 2 jeux complets de joints. Les joints en silicone se dégradent de manière imprévisible et doivent être remplacés immédiatement en cas de fuite. Coût : sur devis, par jeu, pour les machines de taille moyenne.
- Vannes de vapeur : 1-2 pièces de chaque taille utilisée sur votre machine. Une vanne de vapeur défaillante arrête immédiatement la production. Coût : sur devis, selon la taille.
- Joints hydrauliques : Kits de joints complets pour tous les vérins hydrauliques. Coût : sur devis, par kit de vérin.
- Purgeurs de vapeur : 2-3 purgeurs complets prêts à être échangés. Coût : sur devis.
- Ensembles de pistolet de remplissage : 2-4 ensembles complets. Coût : sur devis.
- Modules E/S d'automate : 1 de chaque type utilisé dans votre armoire de commande. Un module E/S défaillant est une cause fréquente d'arrêt de la durée d'une équipe complète. Coût : sur devis.
- Contacteurs et relais : 2-3 de chaque type utilisé. Ce sont des composants électriques à forte usure dans les environnements de vapeur. Coût : sur devis.
L'investissement total pour un inventaire complet de pièces de rechange pour une BM-1200 (4 tailles) varie selon la configuration — contactez ChinaEps pour un devis détaillé. Cet inventaire s'amortit généralement dès le premier arrêt non planifié évité.
Procédures de Sécurité
Les mouleuses de blocs EPS présentent plusieurs dangers nécessitant des protocoles de sécurité stricts. La vapeur à 0,1 MPa et 120°C provoque des brûlures graves instantanées au contact. Les systèmes hydrauliques fonctionnent à 12-16 MPa, et une fuite en épingle peut pénétrer la peau. Les plateaux de moule mobiles, pesant plusieurs tonnes, peuvent écraser tout ce qui se trouve sur leur trajectoire.
- Consignation/Verrouillage (LOTO) : Effectuez toujours une consignation complète avant tout travail de maintenance. Cela signifie isoler les sources d'énergie de vapeur, d'air comprimé, hydraulique, et électrique. Vérifiez l'état d'énergie zéro avant d'entrer dans la zone du moule. Chaque agent de maintenance doit apposer son propre cadenas personnel.
- Précautions relatives au système de vapeur : N'ouvrez jamais de vannes ou de raccords de vapeur avant que le système n'ait refroidi en dessous de 50°C. Portez des gants résistants à la chaleur (classés jusqu'à 250°C) et une protection faciale lorsque vous travaillez près de systèmes de vapeur sous pression.
- Sécurité hydraulique : N'utilisez jamais votre main pour vérifier les fuites hydrauliques — utilisez un morceau de carton. L'huile hydraulique à 16 MPa peut pénétrer la peau et causer des blessures graves. Relâchez toute la pression hydraulique avant de débrancher les flexibles.
- Espace confiné : Entrer dans la cavité du moule pour inspection ou nettoyage constitue une entrée en espace confiné. Suivez les procédures d'espace confiné de votre installation, y compris les tests d'atmosphère, une personne de surveillance, et l'équipement de sauvetage.
- Équipement de protection individuelle : L'EPI requis pour la maintenance des mouleuses de blocs comprend des chaussures de sécurité, des gants résistants à la chaleur, des lunettes de sécurité, une protection auditive (l'échappement de vapeur peut dépasser 100 dB), et un casque de sécurité en travaillant sous le moule.
Garantie et Support ChinaEps
Toutes les mouleuses de blocs ChinaEps — y compris la BM-1200, la BM-1200 (4 tailles), et la BM-1200 (4 tailles) — sont accompagnées d'une garantie complète de 5 ans couvrant tous les composants majeurs, y compris les plaques de moule, les vérins hydrauliques, les systèmes de commande, et les composants de distribution de vapeur. Notre garantie est soutenue par :
- Support technique à distance 24 heures sur 24 : Nos ingénieurs peuvent se connecter à distance à l'automate de votre machine (avec votre autorisation) pour diagnostiquer les problèmes et ajuster les paramètres en temps réel, résolvant 70-80% des problèmes techniques sans visite sur site.
- Approvisionnement mondial en pièces détachées : Nous maintenons des entrepôts en Chine, en Turquie, et en Asie du Sud-Est avec des inventaires complets de pièces détachées. Les pièces standard sont expédiées sous 24-48 heures, avec une livraison vers la plupart des sites mondiaux en 5-10 jours ouvrables.
- Mise en service et formation sur site : Chaque achat de machine comprend l'installation sur site, la mise en service, et la formation des opérateurs par nos ingénieurs de terrain. La formation couvre le fonctionnement quotidien, la maintenance de base, et les procédures de dépannage.
- Contrats de maintenance préventive : Pour les clients préférant une maintenance externalisée, nous proposons des contrats de service annuels comprenant deux visites de maintenance programmées, des tarifs prioritaires sur les pièces détachées (remise de 15-20%), et une intervention d'urgence garantie sur site sous 48 heures.
Questions Fréquentes
À quelle fréquence une mouleuse de blocs EPS doit-elle être entretenue ?
Les opérateurs doivent effectuer une inspection et un nettoyage de base à chaque équipe, avec des tâches de maintenance hebdomadaires, mensuelles, et annuelles structurées et programmées à l'avance. L'intervalle exact dépend de l'intensité de la production, de la qualité de la vapeur, du traitement de l'eau, et de l'état des pièces d'usure telles que les joints et les vannes.
Quelles pièces tombent en panne le plus souvent sur une mouleuse de blocs ?
Les éléments à forte usure comprennent généralement les joints de porte, les vannes de vapeur, les purgeurs de vapeur, les composants pneumatiques, les joints hydrauliques, et les composants de commutation électrique. Le maintien de ces éléments en stock réduit fortement les arrêts lorsqu'une défaillance survient pendant la production.
Quelle est la plus grande erreur de maintenance commise par les propriétaires d'usines ?
L'erreur la plus courante consiste à faire fonctionner la machine jusqu'à ce qu'une panne force l'arrêt au lieu de suivre une maintenance préventive. Des problèmes mineurs comme des fuites de vapeur, un mauvais drainage du condensat, et des joints usés deviennent souvent des pertes de production coûteuses s'ils sont ignorés.
Une mauvaise maintenance peut-elle affecter la qualité des blocs d'EPS ?
Oui. Une densité incohérente, une mauvaise fusion, des temps de cycle plus longs, des blocs déformés, et une consommation d'énergie croissante sont souvent liés à des problèmes de maintenance tels que des orifices de vapeur obstrués, des joints qui fuient, une hydraulique instable, ou des composants de commande défectueux.
Besoin de support de maintenance ou de pièces détachées pour votre mouleuse de blocs EPS ? Que vous exploitiez un équipement ChinaEps ou une autre marque, notre équipe technique peut vous aider pour le dépannage, l'approvisionnement en pièces détachées, et le développement d'un programme de maintenance. Contactez-nous dès aujourd'hui pour une assistance experte — nous répondons sous 24 heures.
Lectures Complémentaires
- Mouleuse de Blocs EPS BM-1200 (4 tailles) : Spécifications, Capacité et Prix 2026 (80 000 $–110 000 $) — Lecture étendue dans le même cluster.
- ROI des Billes EPS à Cycle Rapide : Des Cycles 20-30% Plus Rapides Sont-ils Réellement Rentables ? — Lecture étendue dans le même cluster.