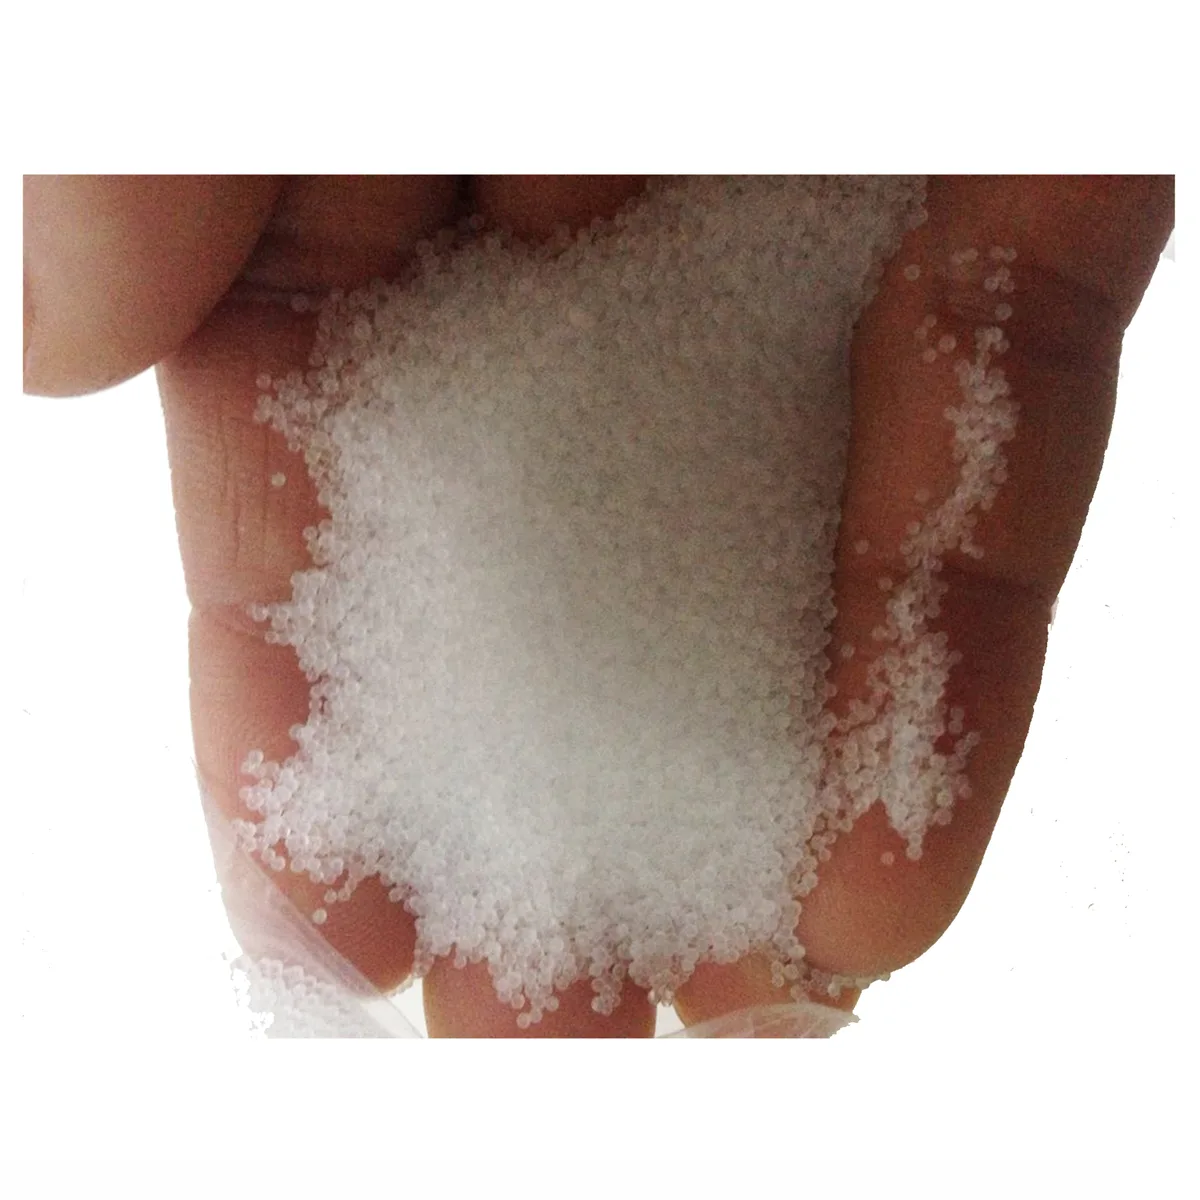
Un lot de billes d'EPS pré-expansées nécessite un minimum de 8–12 heures dans un silo de maturation avant de pouvoir être moulé, et la plupart des usines visent 18–24 heures pour un résultat de fusion stable. La fenêtre se déplace selon la densité, la température et l'humidité, et elle a aussi une limite supérieure : les billes laissées en stockage au-delà de 72–96 heures perdent leur capacité d'expansion et commencent à rétrécir après le démoulage plutôt que pendant celui-ci. Voici pourquoi cette attente existe, comment elle change selon la plage de densité que nous vendons, et les cinq erreurs de maturation qui apparaissent le plus souvent dans les données de rejet de blocs que nos clients nous envoient.
1. Pourquoi une Bille Fraîchement Expansée Ne Peut Pas Aller Directement dans le Moule
Une bille sort du pré-expanseur avec de l'air à l'intérieur de ses cellules à une pression inférieure à la pression atmosphérique. La vapeur se condense au fur et à mesure que la bille refroidit, et une partie de l'agent gonflant pentane diffuse vers l'extérieur à travers les parois cellulaires plus vite que l'air extérieur ne diffuse vers l'intérieur. Le résultat est une bille légèrement affaissée sous son propre vide interne — elle a l'air et le poids corrects, mais elle a perdu la capacité de récupération dont elle a besoin pour fusionner avec ses voisines sous pression de vapeur dans le moule de bloc ou de forme.
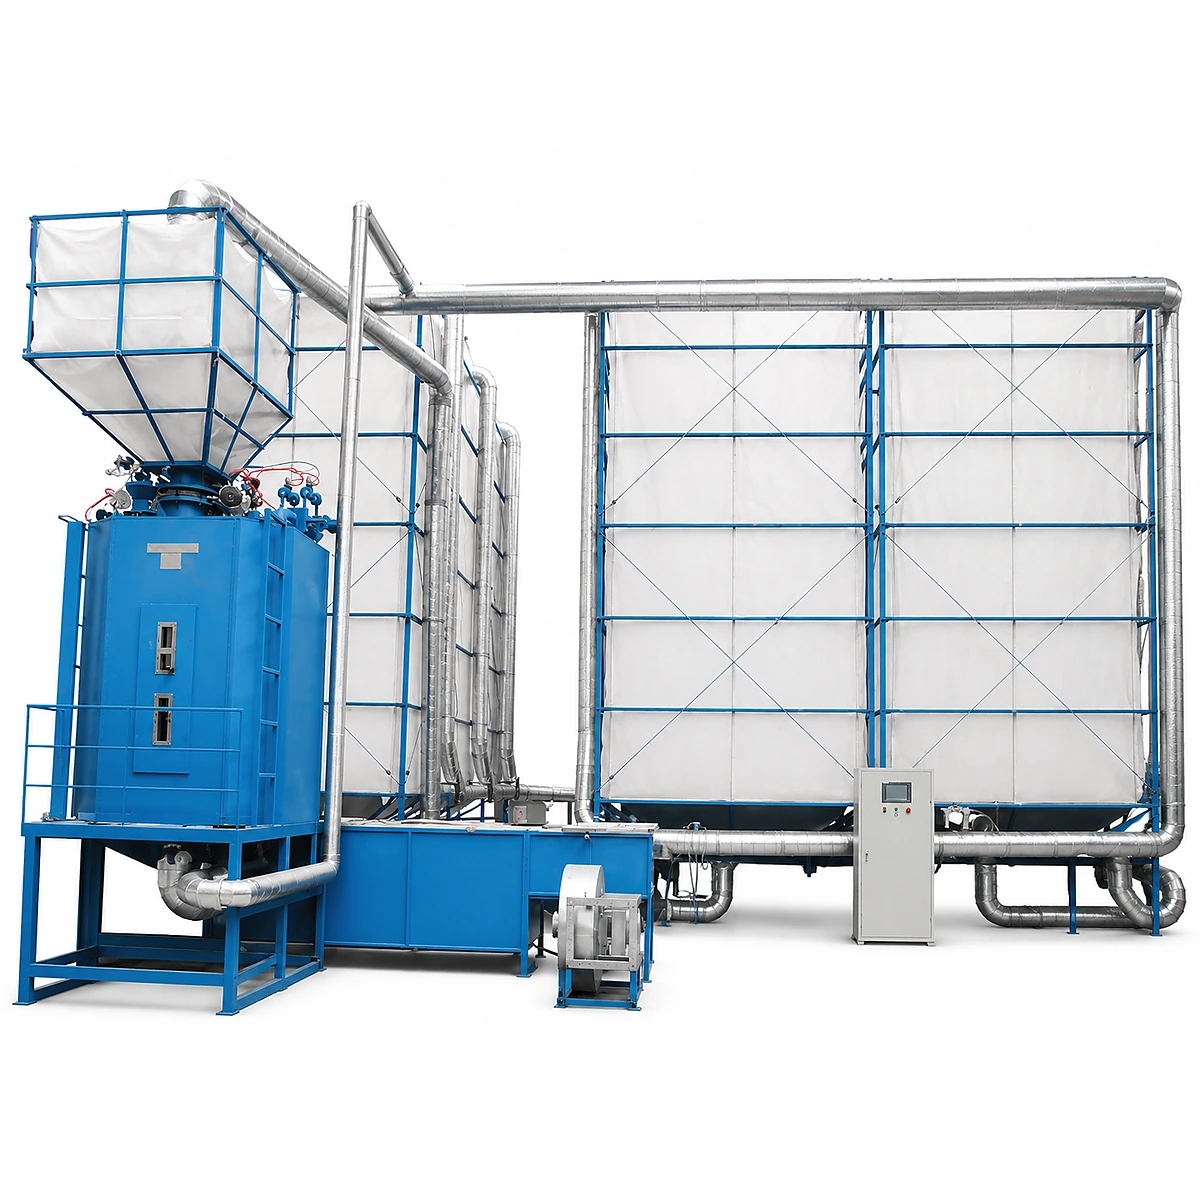
La maturation est simplement le temps qu'il faut à l'air atmosphérique pour rentrer dans les cellules et équilibrer cette pression. Notre procédé EPS en six étapes place cette étape entre la pré-expansion et le moulage précisément pour cette raison : sautez-la, et la machine de moulage tente de fusionner des billes qui ne peuvent plus se dilater davantage.
Les billes elles-mêmes sortent d'un pré-expanseur discontinu ou continu en portant déjà la densité et le taux d'expansion fixés par la recette ; la maturation ne change pas la densité, elle ne fait que restaurer la préparation mécanique dont le moule a besoin. Notre comparaison entre pré-expanseur discontinu et continu couvre comment les deux types de pré-expanseur affectent ce qui arrive au silo en premier lieu.
2. La Fenêtre de Maturation par Densité Cible
L'épaisseur de paroi et le nombre de cellules déterminent la vitesse à laquelle une bille se repressurise, donc la fenêtre n'est pas un chiffre unique pour toute la plage de densité. Les chiffres ci-dessous sont la plage opérationnelle autour de laquelle nos silos de maturation sont construits, confirmée par des données de taux de rejet issues de lignes de production clients.
| Densité Cible | Minimum Avant Moulage | Fenêtre Idéale | Retester Après |
|---|---|---|---|
| 8–12 kg/m³ (caisses à poisson, plateaux à faible densité) | 6–8 heures | 18–24 heures | 60 heures |
| 15–20 kg/m³ (emballage général, panneau standard) | 10–14 heures | 20–28 heures | 72 heures |
| 25–35 kg/m³ (inserts techniques, panneau isolant) | 14–20 heures | 24–36 heures | 90 heures |
Les billes à faible densité ont des parois cellulaires plus fines, donc l'air rentre plus vite et le minimum est plus court en termes absolus — le contraire de ce que supposent la plupart des acheteurs débutants. Les billes à haute densité contiennent plus de résine par cellule et mettent plus de temps à se repressuriser, mais elles tolèrent aussi un séjour plus long dans le silo avant de devenir périmées. C'est la même logique de densité que notre guide de dimensionnement de pré-expanseur utilise pour le temps de cycle et la demande en vapeur ; le temps de maturation est la variable suivante que la densité détermine.
3. Ce que Font les Billes Sous-Maturées dans le Moule
Mouler un lot avant qu'il n'atteigne le temps de maturation minimum est la cause la plus fréquente des défauts de fusion que couvre notre guide de contrôle qualité. Les billes n'ont pas retrouvé assez de pression interne pour se presser les unes contre les autres et fermer les espaces entre elles, donc le bloc sort avec des frontières de billes visibles, des surfaces déchirées à la découpe, et une résistance à la compression plus faible que la même densité moulée à partir d'un stock correctement maturé. Les clients exploitant des silos FIFO avec moins de 8 heures de tampon signalent ce défaut sur 5–12% des blocs ; la solution est presque toujours plus de capacité de maturation, pas un réglage de la machine de moulage.
4. Ce que Font les Billes Sur-Maturées
Le mode de défaillance à l'autre bout de la fenêtre est plus discret et plus facile à manquer. Les billes stockées au-delà d'environ 72–96 heures continuent à perdre du pentane et de l'humidité même après l'équilibrage de la pression interne, et les parois cellulaires perdent une partie de l'élasticité qu'elles avaient à l'heure 24. Les blocs moulés à partir de stock périmé fusionnent correctement à l'inspection initiale mais rétrécissent de 1–2% de plus que le stock frais dans les jours suivants, ce qui se manifeste par des panneaux voilés ou des pièces hors tolérance après leur expédition. Les silos sans contrôle du temps de résidence ont tendance à développer ce problème dans la couche inférieure, où les billes les plus anciennes séjournent le plus longtemps.
5. Distinguer les Billes Sous-Maturées, Correctement Maturées et Sur-Maturées
Le défaut produit par un lot dépend du côté de la fenêtre depuis lequel il a quitté le silo. Voici la checklist que nous utilisons avec les clients lorsqu'une machine de moulage de blocs produit des rejets et que la cause n'est pas évidente à partir des seuls réglages de la machine.
| Symptôme | Sous-maturée (sous le minimum) | Correctement maturée | Sur-maturée (au-delà du maximum) |
|---|---|---|---|
| Fusion des billes | Frontières de billes visibles, surface déchirée à la découpe | Rupture lisse à travers les billes, pas autour d'elles | Fusionne correctement au début, s'affaiblit avec les jours |
| Stabilité dimensionnelle | Rétrécissement immédiat ou aspect spongieux après démoulage | Tient la tolérance après démoulage | Rétrécit de 1–2% de plus que le stock frais en quelques jours |
| Test manuel de compression | Les billes restent partiellement aplaties après relâchement | Les billes reprennent leur forme en environ une seconde | La récupération est normale mais la surface des billes semble sèche |
| Cause la plus probable | Temps ou capacité de résidence en silo insuffisant | — | Pas de décharge FIFO, ou arrêt de ligne retenant un lot trop longtemps |
6. La Température et l'Humidité Déplacent les Deux Extrémités de la Fenêtre
La plage de 8–72 heures ci-dessus suppose un silo à 20–25°C et une humidité modérée, ce qui est la base de notre guide de dimensionnement de silo de maturation. Sortez de cette plage et le minimum comme le maximum se déplacent avec elle :
- En dessous de 15°C : la diffusion de l'air dans les cellules ralentit d'environ 30–40%, repoussant le temps de maturation minimum de plusieurs heures. Une production hivernale sans salle de silo chauffée est la cause la plus courante du « même recette qui a soudainement besoin de plus de maturation ».
- Au-dessus de 70% d'humidité relative : l'absorption d'humidité s'accélère, ce qui raccourcit le maximum sûr avant que les billes ne deviennent périmées et augmente le risque de condensation dans les silos en tissu.
- Air chaud et sec : accélère le temps minimum mais accélère aussi la perte de pentane, donc la fenêtre se rétrécit des deux côtés au lieu de simplement se déplacer plus tard.
C'est pourquoi les silos pilotés par automate avec des temps de remplissage enregistrés surpassent un simple bac ouvert en termes de constance : le contrôleur impose le minimum avant qu'un lot puisse être prélevé et signale tout ce qui approche du maximum, quel qu'ait été le temps cette semaine-là.
7. Comment Vérifier si un Lot Est Réellement Prêt
Deux méthodes couvrent la plupart des sites de production :
- Suivi du temps de résidence. La méthode fiable pour toute ligne exploitant plus d'une densité : un automate ou un registre manuel enregistre quand chaque lot est entré dans le silo et bloque son prélèvement jusqu'à ce que le minimum pour sa densité soit écoulé. C'est l'approche intégrée dans notre système de silo de maturation ES-AUTO, qui achemine chaque densité vers son propre bac et impose une décharge FIFO.
- Vérification manuelle de la résilience. Pressez une poignée de billes entre le pouce et l'index et relâchez. Les billes correctement maturées retrouvent leur forme d'origine en environ une seconde ; les billes sous-maturées restent partiellement aplaties. C'est une vérification rapide sur le terrain mais elle dépend de l'opérateur et ne détecte pas le stock sur-maturé, donc elle devrait appuyer le contrôle du temps de résidence, pas le remplacer.
8. Cinq Erreurs de Maturation que Nous Constatons dans les Demandes Clients
- Un silo pour chaque densité. Des billes de densités différentes ne peuvent pas partager un bac sans mélanger le mauvais lot dans le mauvais moule. Chaque densité de la gamme de produits a besoin de son propre groupe de maturation, dimensionné selon le volume journalier de cette densité.
- Aucun enregistrement du temps de résidence. Un bac ouvert dont les billes sont pelletées depuis le fond n'a aucun moyen de garantir une maturation minimale, et les billes les plus anciennes sont généralement prélevées en dernier, pas en premier.
- Dimensionner le silo pour le jour moyen, pas pour le changement de production le plus rapide. Un silo construit pour 24 heures de maturation sur un volume moyen fonctionne en dessous du minimum les jours où la production s'emballe, car les billes supplémentaires compriment le temps de résidence disponible pour toutes celles déjà dans le bac.
- Ignorer la pièce, pas seulement le silo. Un silo bien conçu dans un hangar non chauffé mature quand même lentement en hiver. Le contrôle de la température appartient à la pièce où se trouve le silo, pas seulement à la cuve elle-même.
- Traiter le maximum comme une limite souple. Les billes retenues « juste un peu au-delà » de 72–96 heures parce que la ligne de moulage était à l'arrêt n'échouent pas de manière spectaculaire — elles fusionnent, sont expédiées, et rétrécissent hors tolérance des jours plus tard, ce qui est un problème plus difficile à retracer jusqu'au silo.
9. Ce qu'il Faut Nous Envoyer Avant que Nous Recommandions une Configuration de Silo
Avec ces cinq éléments, nous pouvons dimensionner un groupe de silos de maturation en une seule réponse :
- Chaque densité cible que vous exploitez et son volume journalier de billes en m³.
- Équipes par jour et si le volume de sortie varie selon le jour de la semaine.
- Plage de température ambiante dans la zone de production, et si la salle du silo est chauffée.
- Si vous suivez actuellement l'âge des lots, ou dépendez de vérifications visuelles/manuelles.
- Taux de rejet de blocs actuel, si vous en avez un, afin que nous puissions signaler si la capacité de maturation en est la cause probable.
Questions Fréquentes
Quel est le temps de maturation minimum pour les billes d'EPS avant moulage ?
6–8 heures pour les billes à faible densité (8–12 kg/m³) et 14–20 heures pour les qualités techniques à haute densité (25–35 kg/m³), mesurées à 20–25°C. Mouler avant le minimum laisse les billes sous vide interne, ce qui se manifeste par des frontières de billes visibles et des surfaces déchirées après découpe.
Les billes d'EPS peuvent-elles être moulées directement depuis le pré-expanseur, en sautant le silo ?
Pas pour le moulage standard de blocs ou de formes. La bille a besoin de temps pour que l'air atmosphérique rentre dans ses cellules avant de pouvoir fusionner avec ses voisines sous vapeur. Sauter la maturation est la cause la plus fréquente des défauts de fusion que nous constatons signalés dans les données qualité des lignes clientes.
Combien de temps les billes d'EPS peuvent-elles rester dans un silo de maturation avant de se dégrader ?
Environ 60 heures pour les billes à faible densité et jusqu'à 90 heures pour les qualités techniques à haute densité avant que la perte de pentane et d'humidité ne commence à réduire la qualité de fusion. Les blocs moulés à partir de stock périmé passent souvent l'inspection initiale puis rétrécissent de 1–2% de plus que le stock frais dans les jours suivants.
Le temps de maturation change-t-il avec la densité des billes ?
Oui, et dans la direction opposée à celle que la plupart des acheteurs attendent. Les billes à faible densité ont des parois cellulaires plus fines, donc l'air rentre plus vite et le temps de maturation minimum est plus court. Les billes à haute densité mettent plus de temps à atteindre la préparation minimale mais tolèrent aussi un séjour plus long en stockage avant de se dégrader.
Comment le temps froid affecte-t-il la maturation des billes d'EPS ?
En dessous d'environ 15°C, la diffusion de l'air dans les cellules ralentit d'environ 30–40%, ce qui repousse le temps de maturation minimum de plusieurs heures. Une salle de silo non chauffée est la raison la plus courante pour laquelle une recette qui maturait de manière fiable en été a soudainement besoin de plus de temps en hiver.
Comment savoir si un lot de billes est prêt à mouler ?
Suivez le temps de résidence depuis le remplissage du silo jusqu'au prélèvement et imposez le minimum pour cette densité — la méthode que notre système de silo ES-AUTO automatise avec des bacs FIFO pilotés par automate. Une vérification manuelle de la résilience (presser et relâcher une poignée de billes ; les billes correctement maturées reprennent leur forme en une seconde) fonctionne comme un secours de terrain mais ne devrait pas remplacer le suivi du temps, car elle ne peut pas détecter le stock sur-maturé.
Toutes les lignes de moulage d'EPS ont-elles besoin d'un silo de maturation dédié ?
Toute ligne dépassant des volumes d'essai en a besoin, oui. Un seul bac ouvert peut fonctionner à très faible production, mais il ne peut garantir une maturation minimale par lot ni séparer les densités, et selon la norme d'isolation EPS de l'American Society for Testing and Materials (ASTM C578), les spécifications de stabilité dimensionnelle supposent que les billes ont été correctement conditionnées avant moulage — une affirmation qu'un bac non géré ne peut soutenir lors d'un audit.
Envoyez-nous Vos Densités et Nous Dimensionnerons le Silo de Maturation
Utilisez le formulaire de contact pour nous envoyer les densités que vous exploitez, le volume journalier par densité, et la plage de température de la salle de votre silo. Nous répondrons avec le nombre de groupes de silos, la fenêtre de maturation par densité, et si votre taux de rejet actuel pointe vers un déficit de capacité de maturation plutôt qu'un problème de moulage. La page du système de silo de maturation ES-AUTO contient les détails d'acheminement par automate et FIFO, et l'European Manufacturers of EPS (EUMEPS) publie des orientations de production plus larges si vous souhaitez une deuxième source sur les pratiques de conditionnement avant de spécifier un système.