La fabrication EPS (mousse de polystyrène expansé) commence par le chauffage à la vapeur de billes de polystyrène expansible contenant 5–7% de pentane, puis leur maturation pendant 6–24 heures. Les billes suivent ensuite l'une de deux voies : la voie blocs utilise le moulage de blocs, 24–72 heures de stabilisation et la découpe ; la voie moulage de formes produit directement des pièces finies à partir des billes maturées, sans passer par la découpe de blocs.
L'EPS est l'un des plastiques d'emballage et d'isolation les plus produits au monde — l'agence américaine EPA suit les volumes de polystyrène dans les déchets solides municipaux — comprendre précisément son procédé de fabrication est donc la première étape pour le produire efficacement et le recycler de façon responsable.
Que vous évaluiez un investissement dans la fabrication d'EPS ou que vous souhaitiez simplement comprendre comment sont fabriqués les produits en mousse qui vous entourent, ce guide détaille chaque étape de production avec les températures, pressions et équipements précis mis en jeu.
Étape 1 : Matière première — billes de polystyrène expansible
La production d'EPS commence avec de minuscules billes de polystyrène transparentes (0,3-2,5 mm de diamètre) contenant du pentane gazeux dissous comme agent moussant. Ces billes sont produites par polymérisation en suspension du monomère styrène. La teneur en pentane (généralement 5 à 7 % en poids) est ce qui les rend « expansibles » — sous l'effet de la chaleur, le pentane se vaporise et gonfle chaque bille en une sphère de mousse à cellules fermées.
Les principaux grades de billes comprennent :
- EPS blanc standard — isolation générale et emballage (plage de densité 10-30 kg/m³)
- EPS ignifugé — applications de construction exigeant une classification au feu DIN 4102-B1 ou EN 13501
- EPS graphite (gris) — performance thermique supérieure de 20 % pour panneaux d'isolation haut de gamme
- EPS à cycle rapide — cycles de moulage plus courts pour les usines à haut volume (20 à 30 % plus rapide)
Le coût des billes brutes varie de 1 200 à 2 000 $/tonne selon le grade et la localisation du fournisseur, les billes d'origine chinoise étant généralement 15 à 25 % moins chères que les prix européens.
Étape 2 : Pré-expansion
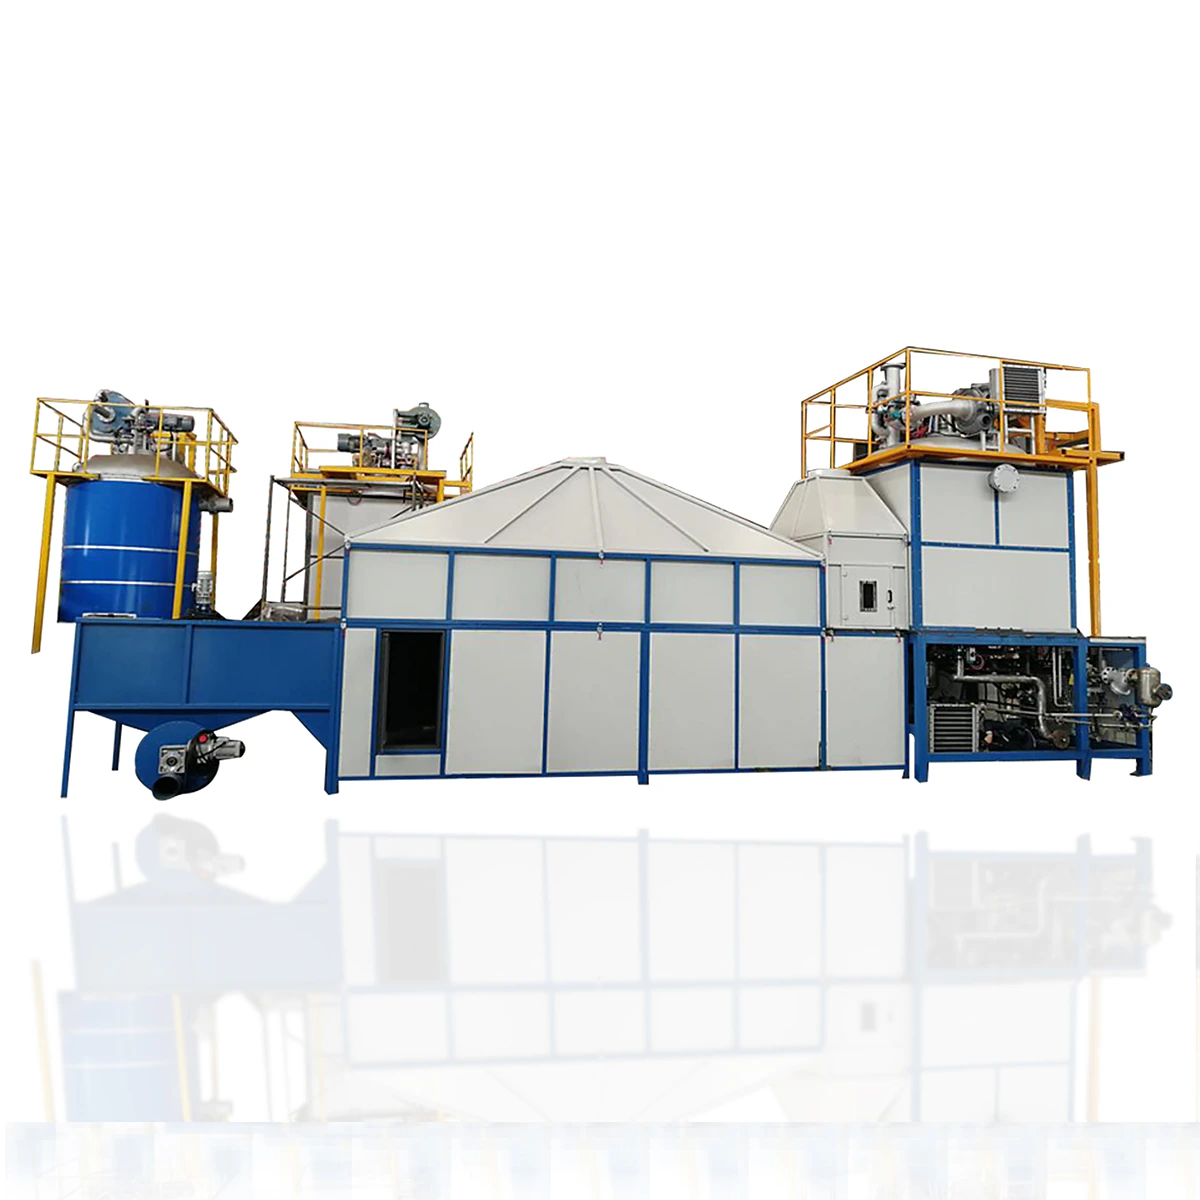
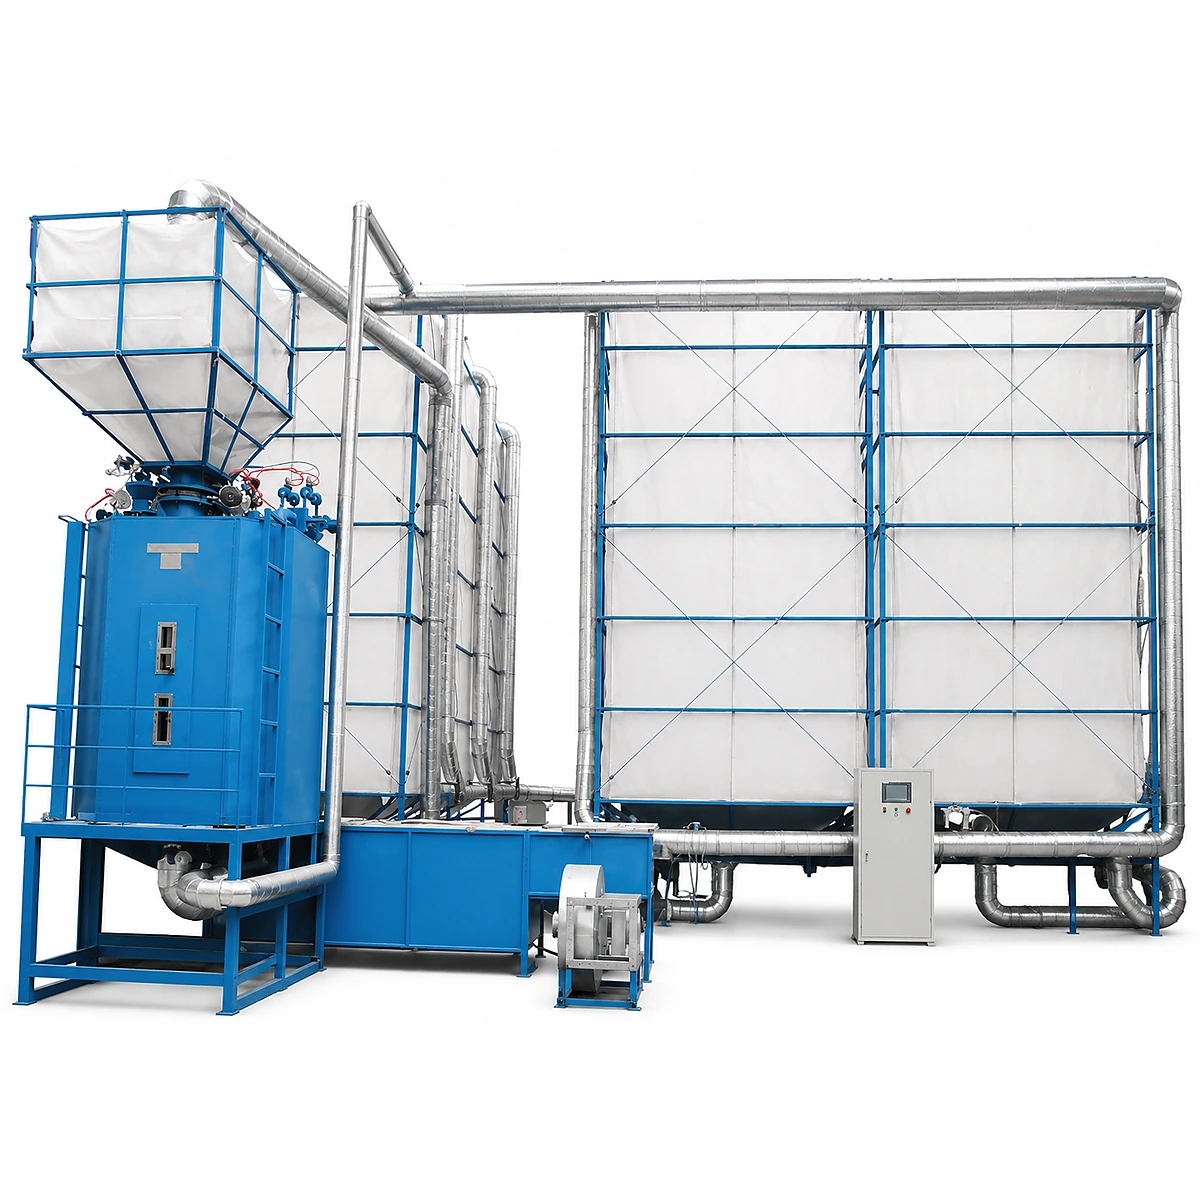
Les billes brutes sont introduites dans un pré-expanseur où la vapeur saturée (95-105 °C, 0,02-0,05 MPa) les chauffe pendant 60 à 180 secondes. Le pentane se vaporise, gonflant chaque bille de 40 à 80 fois son volume initial. La densité cible est contrôlée en ajustant la température de vapeur et le temps d'exposition — plus de vapeur = densité plus faible = mousse plus légère.
Deux types de pré-expanseurs sont utilisés :
- Pré-expanseurs discontinus (batch) — traitent des quantités fixes par cycle, avec une constance de densité de ±0,5 kg/m³. Adaptés aux usines de moins de 3 000 kg/jour.
- Pré-expanseurs continus — alimentation constante, offrant un débit supérieur de 30 à 50 %. Adaptés aux usines de plus de 3 000 kg/jour.
Après expansion, les billes sont transportées pneumatiquement vers un sécheur à lit fluidisé qui élimine l'humidité de surface en 2 à 5 minutes avant leur transfert vers les silos de stockage.
Étape 3 : Maturation (stockage en silo)
Les billes fraîchement expansées sont instables — la vapeur de pentane qu'elles contiennent crée une dépression partielle en refroidissant et en se condensant. Les billes doivent reposer dans un silo de maturation EPS pendant 6 à 24 heures (12 heures étant la norme habituelle du secteur), pendant que :
- l'air se diffuse dans les cellules, équilibrant la pression interne
- le pentane résiduel s'échappe (passant d'environ 3 % à moins de 1 %)
- le taux d'humidité descend sous 1 %
Sauter ou raccourcir l'étape de maturation entraîne des blocs mous, une fusion insuffisante entre les billes et des défauts de surface qui augmentent le taux de rebut de 10 à 20 %.
Voie A, étape 4 : Moulage de blocs
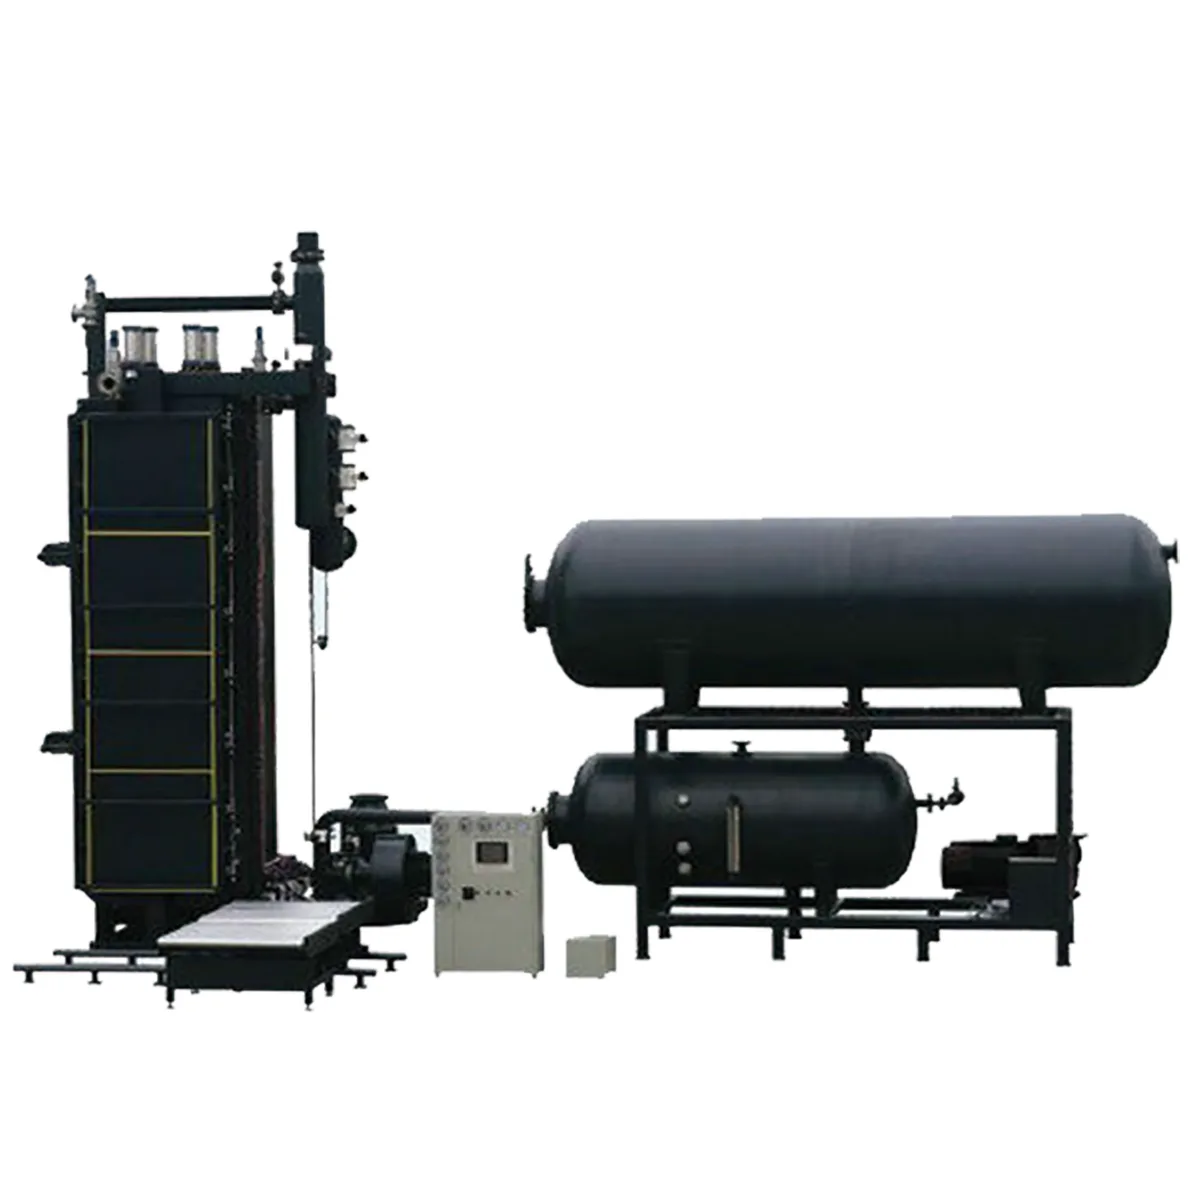
Les billes maturées sont injectées pneumatiquement dans une machine de moulage de blocs — une grande chambre rectangulaire aux parois perforées. Le cycle de moulage comprend 4 phases :
- Remplissage (15-30 sec) — la pression d'air pousse les billes dans chaque recoin du moule
- Vapeur (20-45 sec) — de la vapeur à 0,08-0,15 MPa traverse les billes, ramollissant leur surface pour que les billes adjacentes fusionnent de façon permanente
- Refroidissement (60-180 sec) — la pulvérisation d'eau et le refroidissement sous vide stabilisent le bloc (c'est la phase la plus longue et le principal goulot d'étranglement)
- Éjection (10-15 sec) — le moule s'ouvre et éjecte un bloc terminé
Un bloc standard mesure 4 000 × 1 200 × 1 000 mm (4,8 m³). À une densité de 18 kg/m³, un bloc pèse environ 86 kg. Les machines modernes produisent 8 à 15 blocs/heure selon la densité et l'efficacité du système de refroidissement. La consommation de vapeur représente généralement 35 à 50 % du coût d'exploitation total.
Voie A, étape 5 : Stabilisation et découpe
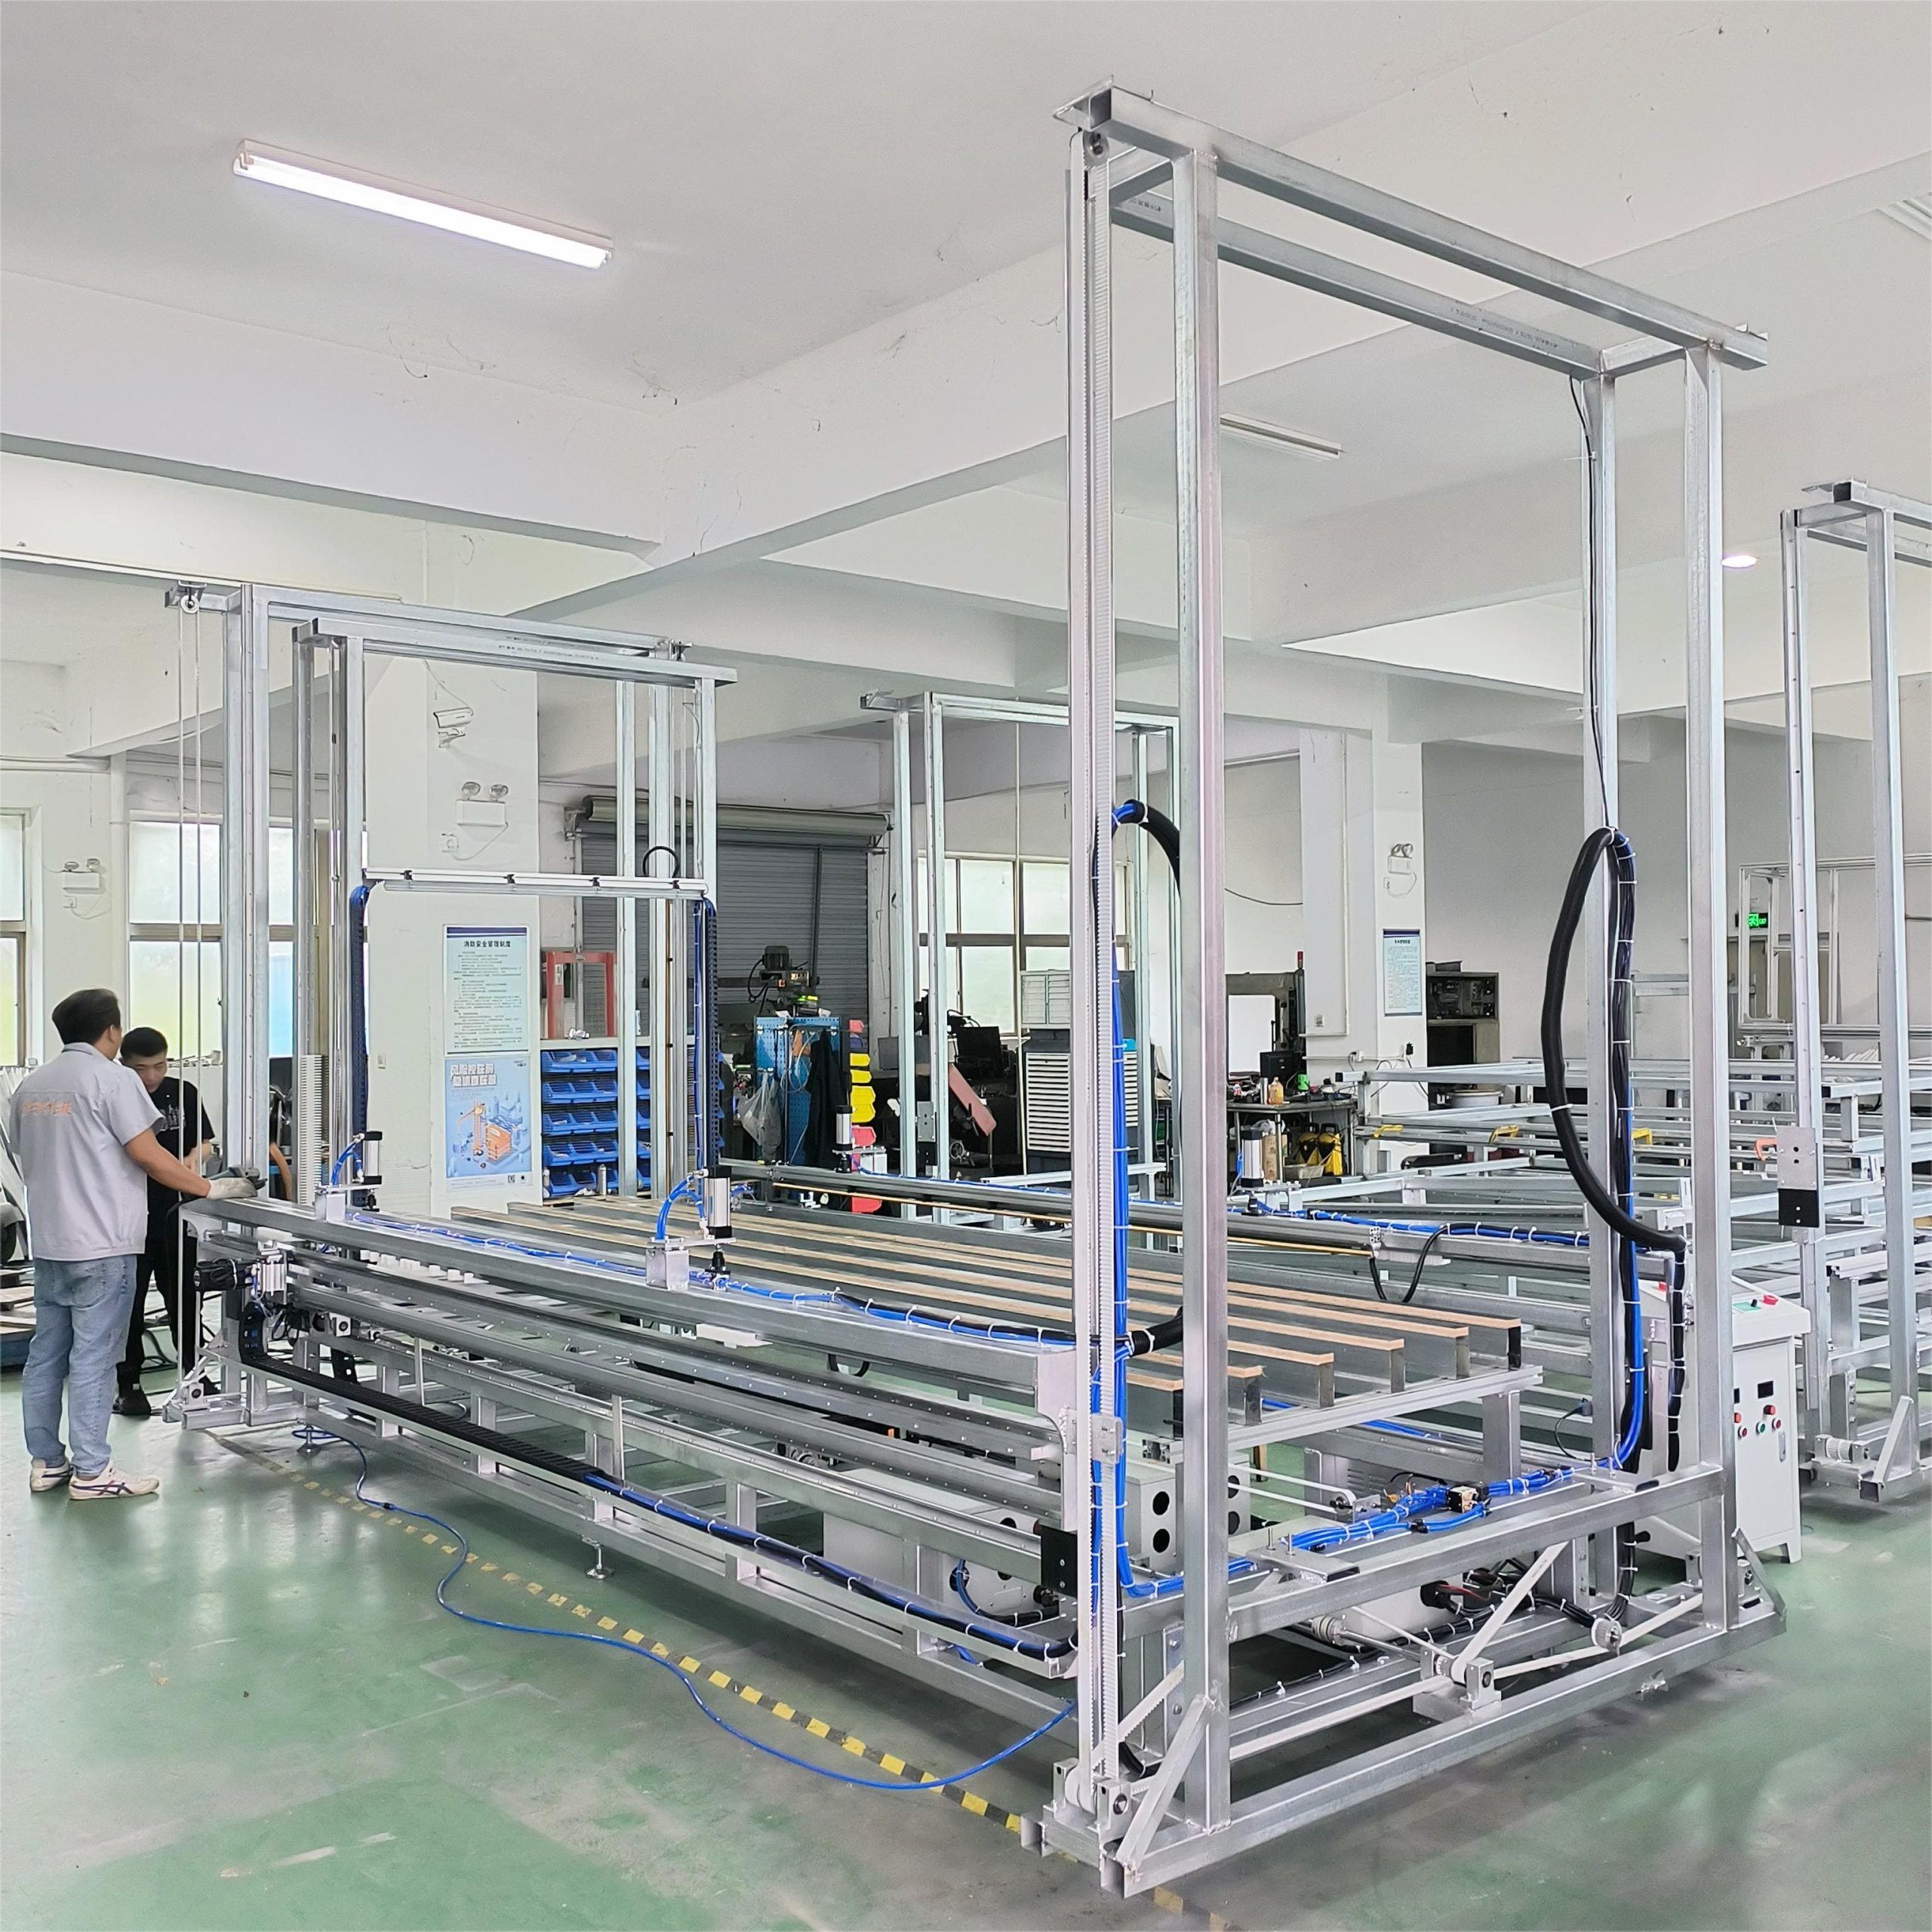
Les blocs moulés sont stockés pendant 24 à 72 heures pour leur stabilisation dimensionnelle finale, puis découpés en produits finis à l'aide de machines de découpe EPS :
- Découpe au fil chaud — un fil de nichrome chauffé fond l'EPS pour des coupes droites (feuilles, panneaux). Vitesse : 3-8 m/min, précision : ±1 mm.
- Lignes de découpe automatiques — systèmes multi-fils qui débitent un bloc entier en 10 à 50 feuilles en une seule passe. Précision : ±0,5 mm.
- Découpe de formes CNC — fil chaud à commande numérique pour profils 3D complexes (moulures architecturales, emballages sur mesure). Précision : ±0,5 mm.
Les chutes de découpe (généralement 5 à 15 % du volume du bloc) sont broyées et réintroduites dans la ligne de production ou transformées en granulés d'EPS recyclé.
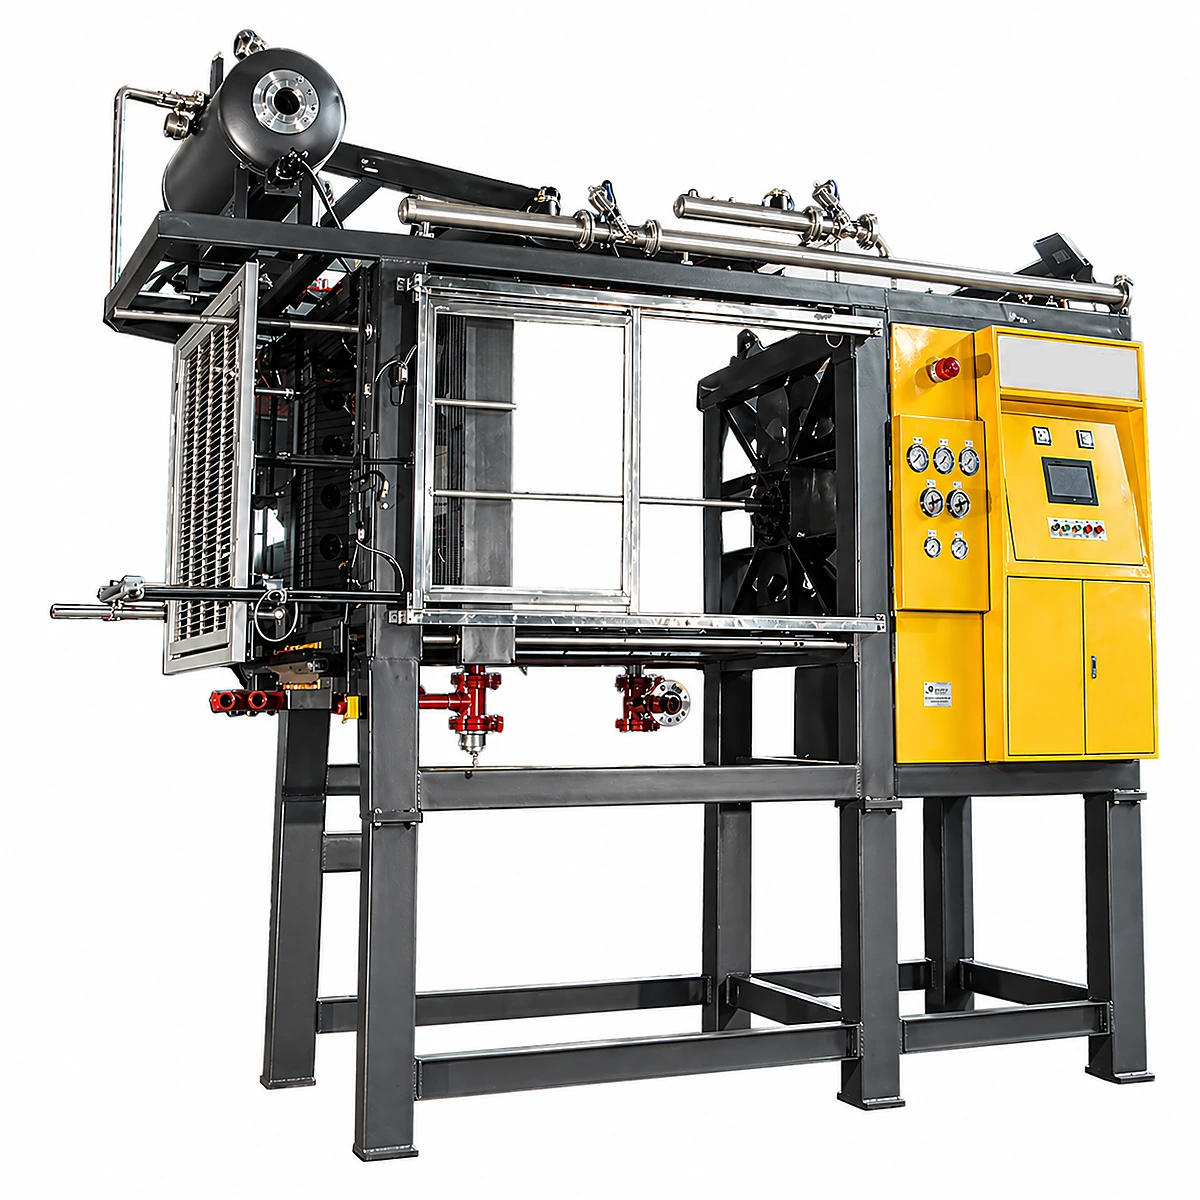
Voie B : Moulage de formes (sans découpe de blocs)
Pour les produits exigeant des géométries précises — caisses à poisson, doublures de casque, emballages d'électroménager, blocs ICF — une machine de moulage de formes produit des pièces finies directement à partir des billes maturées, sans passer par la voie moulage de blocs + découpe. Les billes sont injectées dans un moule en aluminium sur mesure et fusionnées à la vapeur en 45 à 90 secondes par cycle. Le moulage de formes devient économique au-delà de 5 000 pièces identiques par mois.
Le procédé de fabrication de l'EPS partage donc la pré-expansion et la maturation avant de se diviser en deux voies de production; le moulage de formes est une alternative au moulage de blocs et à la découpe, et non une sixième étape consécutive. L'EPP utilise des équipements de préparation et des réglages différents.
Ligne de production EPS complète : équipements et investissement
Une ligne EPS complète associe généralement un pré-expanseur, des silos de maturation, une machine de moulage de blocs et une ligne de découpe ou une machine de moulage de formes, ainsi que les systèmes de recyclage et les utilités. L'ensemble exact dépend des produits visés: blocs et panneaux découpés, pièces moulées directement, ou les deux.
| Étape | Équipement | Fourchette d'investissement | Spécification clé |
|---|---|---|---|
| Pré-expansion | Pré-expanseur (PE-900 à PE-2000) | 18 000-55 000 $ | 150-1 500 kg/h |
| Maturation | Système de silos (grillage/acier) | 5 000-25 000 $ | Capacité 50-500 m³ |
| Moulage de blocs | Machine de moulage de blocs (BM-1200 à BM-1200 (4 tailles)) | 35 000-120 000 $ | 8-15 blocs/h |
| Découpe | Fil chaud / CNC / Ligne automatique | 12 000-90 000 $ | Précision ±0,5-1 mm |
| Moulage de formes (optionnel) | Machine de moulage de formes (SM-1000 à SM-1400) | 25 000-90 000 $ | 45-90 sec/cycle |
| Recyclage | Broyeur + compacteur à froid / granulateur | 8 000-45 000 $ | 50-300 kg/h |
Investissement total pour une ligne complète dans une usine de taille moyenne (2 000-4 000 kg/jour) : 150 000-350 000 $. Consultez notre guide complet de mise en place d'usine pour une planification détaillée et le calcul du retour sur investissement.
Questions fréquentes
Combien de temps faut-il pour fabriquer de la mousse EPS de A à Z ?
Le délai dépend de la voie. Les deux comprennent 60–180 secondes de pré-expansion et 6–24 heures de maturation. Le moulage direct utilise ensuite des cycles de 45–90 secondes, plus le refroidissement et la manutention. La voie blocs exige aussi 24–72 heures de stabilisation avant la découpe, soit environ 30–96 heures des billes au produit découpé, hors moulage et manutention.
Quelle température est nécessaire pour fabriquer de la mousse EPS ?
La pré-expansion nécessite une vapeur à 95-105 °C. Le moulage de blocs utilise une pression de vapeur légèrement supérieure (0,08-0,15 MPa, correspondant à 100-112 °C). L'EPS se ramollit à 80 °C et se déforme au-delà de 100 °C, ce qui explique pourquoi le contrôle de la température de vapeur est essentiel à la qualité du produit.
La fabrication d'EPS est-elle nuisible pour l'environnement ?
La production moderne d'EPS utilise le pentane (et non des CFC ou des HCFC) comme agent moussant — le pentane a un potentiel d'appauvrissement de la couche d'ozone nul. La consommation d'énergie est relativement faible par rapport aux autres plastiques (l'EPS est composé à 98 % d'air en volume). Les déchets de production sont recyclables à 100 % sur site. La principale préoccupation environnementale concerne la fin de vie, traitée grâce au recyclage mécanique en granulés destinés à la réutilisation.
Quelle est la différence entre l'EPS et le Styrofoam ?
« Styrofoam » est un nom de marque déposée (détenue par DuPont, anciennement Dow Chemical) désignant le polystyrène extrudé (XPS), un produit différent fabriqué par un procédé d'extrusion continue. Ce que la plupart des gens appellent « styrofoam » est en réalité de l'EPS — du polystyrène expansé fabriqué par le procédé de moulage de billes décrit dans cet article. L'EPS présente une structure de billes visible ; le XPS a une section transversale lisse et uniforme.
Combien coûte la production d'une tonne de mousse EPS ?
Le coût de production varie selon la densité et l'échelle : matière première (1 200-2 000 $/tonne de billes) + énergie vapeur (80-150 $/tonne d'EPS fini à 18 kg/m³) + électricité (30-60 $/tonne) + main-d'œuvre (20-50 $/tonne). Coût de production total : environ 1 400-2 300 $/tonne, pour des marges brutes de 35 à 55 % sur les produits finis vendus entre 2 500 et 4 500 $/tonne.
Peut-on fabriquer de l'EPS sans pentane ?
Le pentane est actuellement le seul agent moussant commercialement viable pour l'EPS fabriqué par le procédé de billes. La recherche sur des alternatives moussées au CO2 ou à l'eau se poursuit, mais aucune n'a atteint, à ce jour en 2026, le niveau de contrôle de densité et de qualité de structure cellulaire requis pour une production commerciale. Tous les grands producteurs de billes d'EPS (BASF, INEOS, Loyal, Xingda) utilisent le pentane.
Tableau de sélection pour acheteurs
| Besoin | Option | Limite à confirmer |
|---|---|---|
| Panneaux isolants | Moulage de blocs + découpe | Définir L×l×E, densité, m³/jour et grade feu |
| Profils décoratifs | Moulage de blocs + CNC | Définir enveloppe, fichier CAO, tolérance et pièces/jour |
| Caisses à poisson ou emballages | Moulage de formes | Définir plan/échantillon, cavités, cycle et pièces/jour |
Limites de paramètres à inscrire dans la demande de prix
Les valeurs publiées sont des enveloppes machine, pas des maxima simultanés. L’offre doit fixer densité et grade de billes, pression et stabilité vapeur, température d’eau de refroidissement, air comprimé, tension/fréquence et méthode de réception. La capacité garantie doit reprendre ces conditions.
Trois voies d’achat : équipement, moule et matière première
- Équipement:Demandez la configuration de ligne, le bilan des utilités et la base de réception.
- Moule:Envoyez plan, échantillon ou fichier 3D pour valider cavités et refroidissement.
- Matière première:Demandez le grade, le MOQ et les conditions du COA par lot.
Pour une proposition réelle, envoyez produit et dimensions, densité, production journalière/mensuelle, tension/fréquence et capacité chaudière. Nous répondrons avec équipement, périmètre moule/matière, utilités et base de réception.→