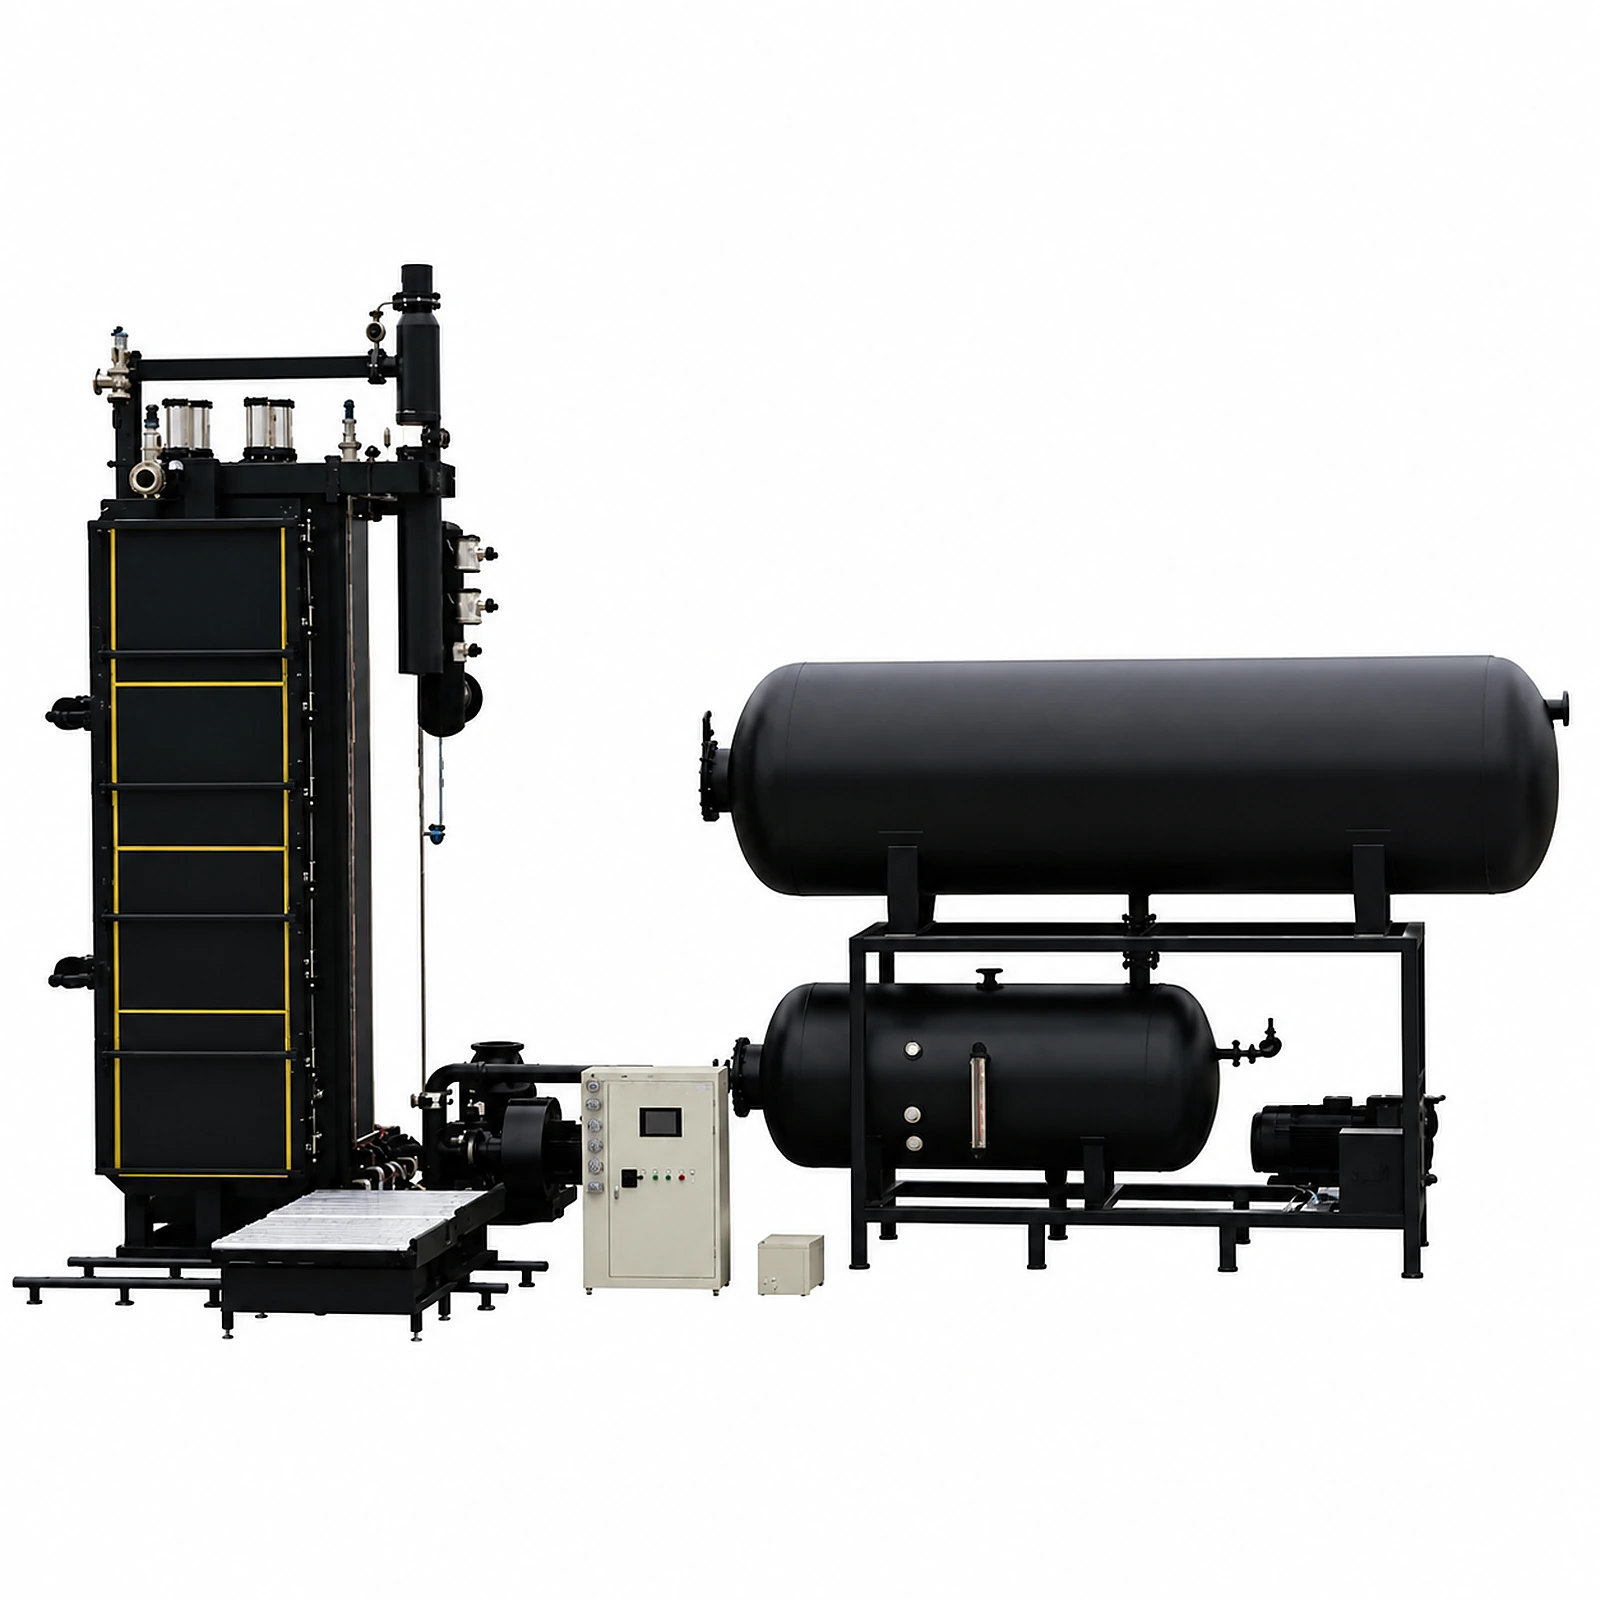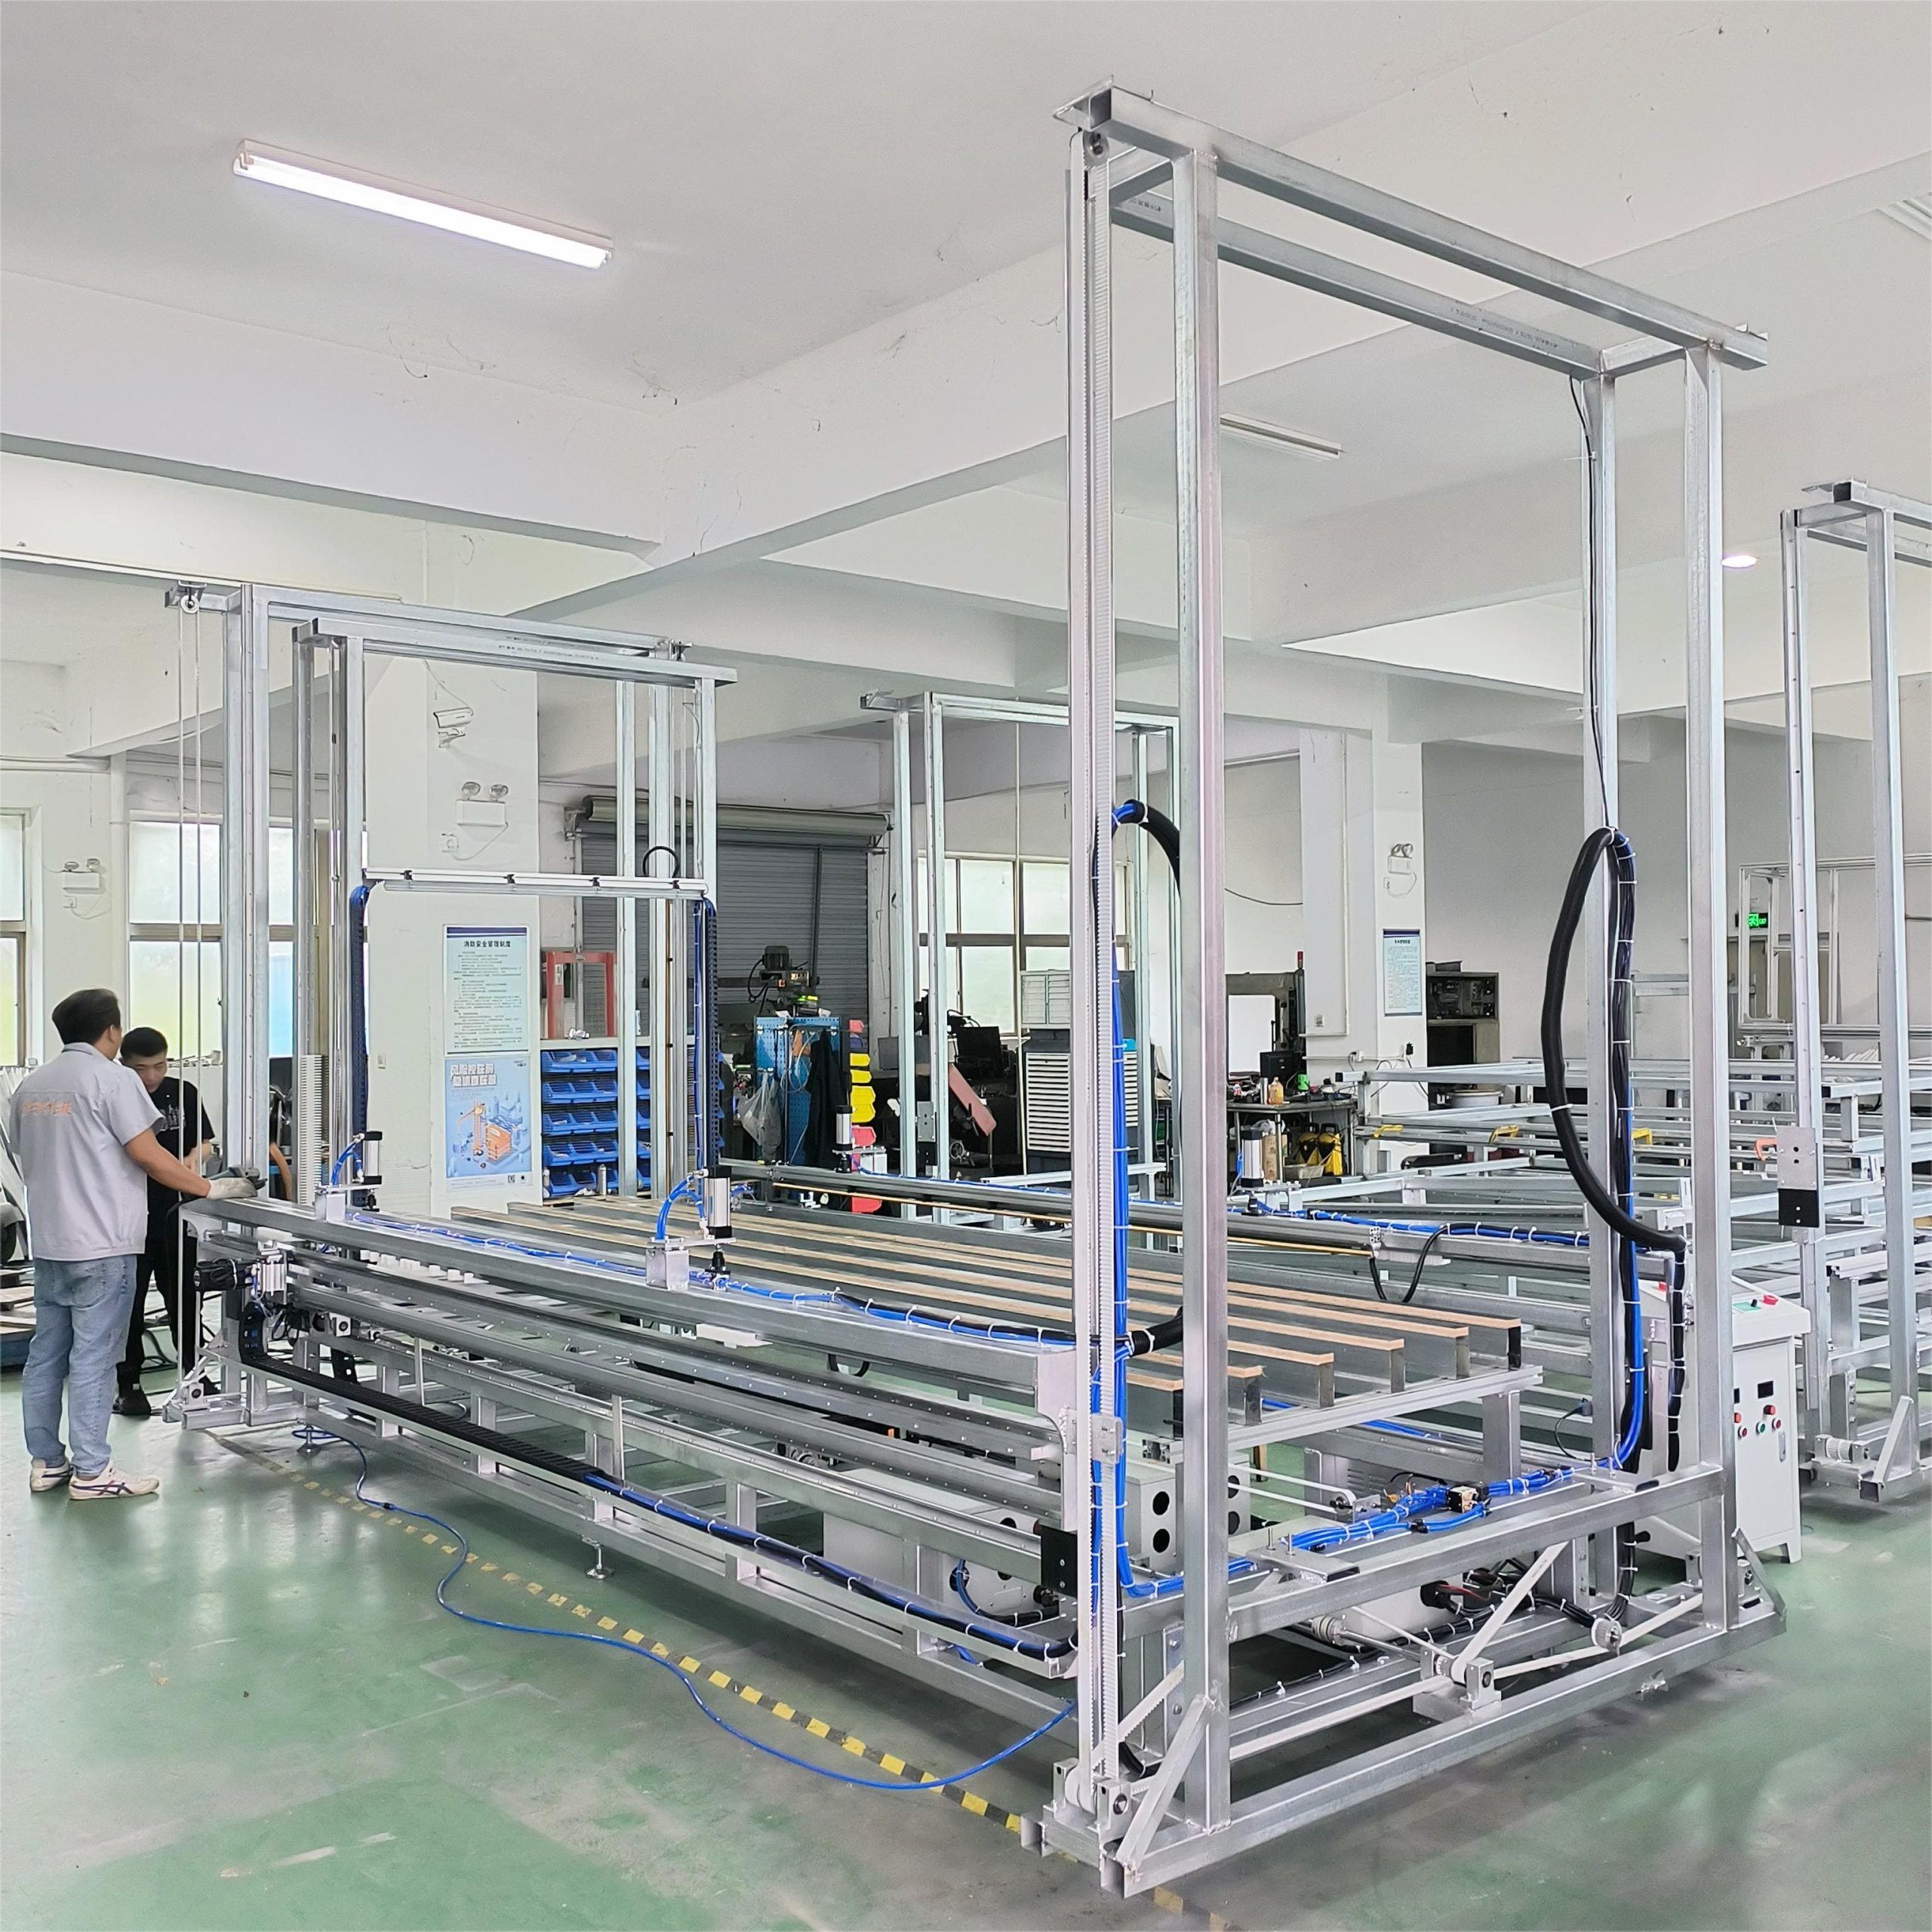
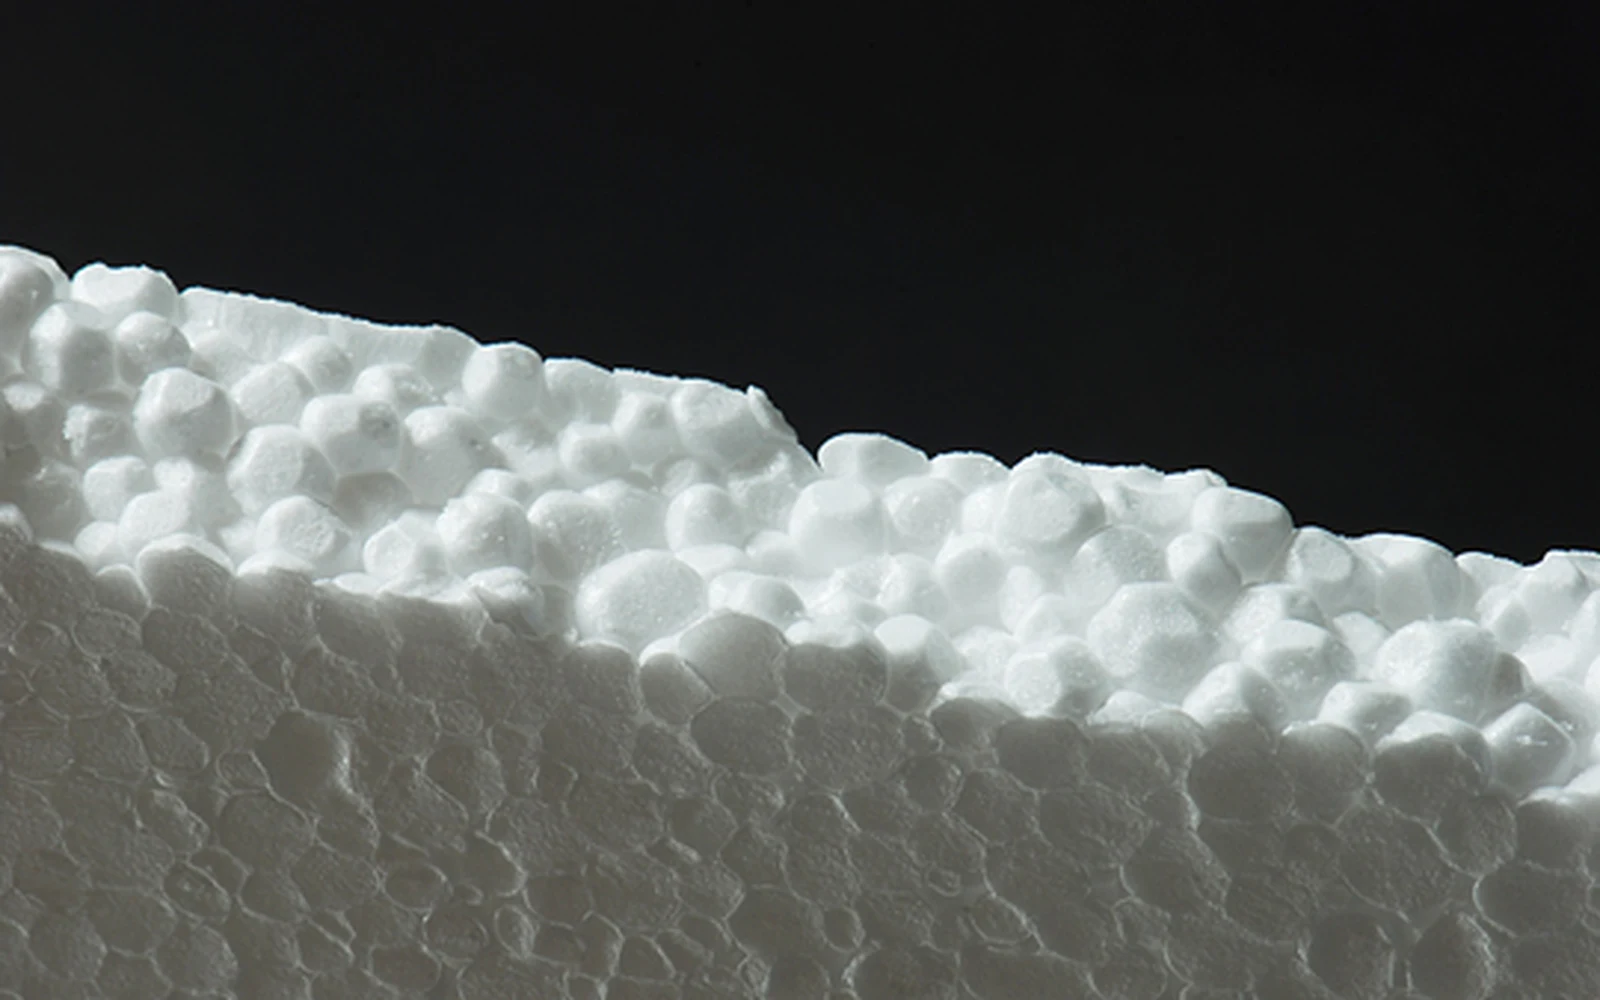
Um bloco EPS é um grande lingote retangular de poliestireno expandido, produzido pela fusão de pérolas pré-expandidas com vapor saturado dentro de um molde e depois cortado em produto acabado numa linha de fio quente. É um produto intermediário, não um produto final. A geometria do bloco vai de 1.200 × 600 × 300 mm numa moldadora horizontal compacta até 6.000 mm de comprimento numa moldadora vertical, com densidades de aproximadamente 4–45 kg/m³. Esses dois números — tamanho e densidade — decidem quase tudo sobre aquilo em que o bloco pode ser transformado.
Uma nota de escopo antes de mais nada, porque evita uma consulta desperdiçada: a ChinaEps fabrica as máquinas que moldam e cortam blocos de EPS. Não vendemos blocos acabados. Se precisa de um bloco entregue numa obra, o seu fornecedor é um transformador local de EPS. Se o seu plano é tornar-se esse transformador, esta página cobre o que a maioria das cotações de máquinas ignora — o que aquilo que você vai fabricar realmente é, e quais das suas propriedades ficam fixadas pela escolha de máquina desde o primeiro dia.
1. O que é um bloco EPS, fisicamente
O poliestireno expansível chega como uma pérola de resina contendo 5–7% de pentano em peso. Essa pérola é expandida com vapor num pré-expansor até atingir a densidade aparente alvo, e depois mantida num silo de maturação durante 8–24 horas para que o ar se difunda para dentro das células e o pentano residual desça para 2–3%. Só então é soprada para dentro de um molde de bloco e fundida.
A fusão é a etapa que transforma um bloco num bloco. O vapor saturado a baixa pressão amolece a superfície das pérolas até que se soldem entre si; as paredes da cavidade definem a geometria. O resultado é um lingote de célula fechada que costuma ter 95–98% de ar em volume. Tudo o que vem depois — placa isolante, paredes de caixas de peixe, formas ICF, preenchimento de geofoam — é esse mesmo lingote com material removido dele.
Três consequências derivam disto, e são a razão pela qual a especificação do bloco importa mais do que os compradores esperam:
- Não é possível acrescentar material depois. Toda dimensão final tem de caber dentro do bloco que foi moldado. O tamanho do bloco é um teto rígido para o tamanho do produto.
- A densidade é definida no pré-expansor, não na moldadora. A moldadora funde a densidade aparente que lhe for fornecida. Um bloco que sai leve demais não se corrige com mais tempo de vapor.
- O bloco não é estável na desmoldagem. Uma contração pós-desmoldagem de 0,3–0,5% é normal e esperada. Cortar antes de assentar produz placas que saem de tolerância já na palete.
2. Tamanhos padrão de bloco EPS
Não existe um único tamanho de bloco padrão a nível mundial. A geometria do bloco é definida pela cavidade do molde, e o tamanho da cavidade é uma decisão de máquina. A tabela abaixo apresenta as geometrias reais produzidas pelas três configurações de moldadora de blocos que fabricamos, que cobrem a maior parte do que o mercado de exportação movimenta.
| Configuração | Tamanho do bloco (C × L × A) | Volume do bloco | Faixa de densidade | Uso típico |
|---|---|---|---|---|
| BM-1200 horizontal | 1.200 × 600 × 300 mm | 0,216 m³ | 8–30 kg/m³ | Estoque de bloco para embalagem, transformadores de pequena escala |
| BM-1400 horizontal | 1.400 × 800 × 400 mm (inserto de cavidade até 600 mm de altura) | 0,448 m³ | 10–35 kg/m³ | Fábricas de placa e ICF de capacidade média |
| SPB-LZ vertical | 600–1.200 L × 1.200 P × 2.000–6.000 altura | até 8,64 m³ | 4–35 kg/m³ | Placa isolante longa, painel de parede, geofoam |
Duas notas práticas para ler uma especificação de tamanho:
Blocos longos são uma decisão de rendimento, não de prestígio. Um bloco de 6.000 mm não é simplesmente "melhor". Ele gera menos aparas de extremidade por metro cúbico e serve bem para tiragens longas de placa, mas exige comprimento de galpão, ponte rolante ou transportador para movimentar cerca de 170 kg de espuma a 20 kg/m³, e uma linha de corte dimensionada para esse comprimento. A nossa linha de corte multifio aceita blocos de 2.000–6.000 mm de comprimento, 1.000–1.260 mm de largura e 500–1.260 mm de altura — confira esse envelope contra a moldadora antes de fechar qualquer uma das duas máquinas.
O molde, não a estrutura da máquina, define o tamanho. Insertos de cavidade alteram a geometria do bloco sem alterar a máquina. Na BM-1400, a troca de inserto que leva o bloco de 400 mm para 600 mm de altura é um trabalho de 4–6 horas. Se espera atender dois mercados com formatos de bloco diferentes, orce a segunda cavidade no momento do pedido original, não dois anos depois.
3. Densidade do bloco EPS e o que ela proporciona
A densidade é o número único que determina o valor de um bloco e em que ele pode legalmente ser vendido. É medida como densidade aparente sob a ISO 845, e é ela que determina a resistência à compressão, testada sob a ASTM D1621.
| Densidade | Pressão de vapor de moldagem | Produto final típico |
|---|---|---|
| Abaixo de 15 kg/m³ | 0,06–0,08 MPa | Espuma de transporte de uso único, preenchimento de vazios |
| 15–25 kg/m³ | 0,08–0,10 MPa | Placa isolante EIFS e de cobertura, núcleo de painel sanduíche |
| Acima de 25 kg/m³ | 0,10–0,15 MPa | Formas ICF, preenchimento de geofoam, embalagem estrutural e de uso pesado |
Há duas coisas que os compradores costumam entender mal aqui.
A variação de densidade importa mais do que o valor nominal. Uma linha que mantém ±0,8 kg/m³ de bloco a bloco atende a uma especificação de isolamento; uma que oscila ±3 kg/m³ falha com a mesma média. Para produção de placa, mantenha ±1 kg/m³ ou a retração sairá da especificação. Peça ao fornecedor da máquina o dado de variação, não a faixa.
Os graus retardantes de chama e de grafite mudam o requisito da máquina, não apenas o preço da pérola. Os graus FR precisam de uma pressão de vapor 5–10% maior para a mesma densidade alvo e de pelo menos 12 horas de maturação em vez de 6. No corte, a espuma FR e de grafite densa precisa de fio mais grosso e mais potência de aquecimento — a nossa linha premium opera com fio de nicromo de 0,4–0,7 mm a 32 kW exatamente por esse motivo, e cobre 12–45 kg/m³. Uma linha de corte especificada para EPS branco de 20 kg/m³ vai vergar os fios com placa FR de 40 kg/m³. Consulte o guia de graus retardantes de chama antes de fechar um contrato de pérola.
4. As normas que regem os blocos EPS
Um bloco isolado raramente é certificado. O que é certificado é o produto cortado dele, contra a especificação do seu mercado de destino. Três normas importam para a maioria dos exportadores:
- ASTM C578 — a especificação norte-americana para isolamento térmico rígido de poliestireno celular. Define classes de densidade e resistência à compressão, e os limites de estabilidade dimensional que o bloco tem de cumprir após a cura.
- EN 13163 — a norma de produto europeia para isolamento térmico EPS fabricado industrialmente. Designações europeias como EPS 100 / 150 / 200 referem-se à tensão de compressão a 10% de deformação em kPa, não à densidade. Isso confunde compradores que assumem que EPS 100 designa uma densidade. A EN 13163 também define a tolerância dimensional com a qual trabalham a maioria das fábricas de placa, de ±2 mm.
- ASTM D6817/D6817M — a especificação para geofoam de poliestireno celular rígido, cobrindo tipos, propriedades físicas e dimensões para preenchimento em obras de engenharia civil. O geofoam é a única aplicação em que é o próprio bloco, e não um produto cortado, que é embarcado.
A versão prática: decida a norma de destino antes de comprar o molde. Uma cavidade dimensionada para um mercado que trabalha com larguras de placa de 600 mm é a cavidade errada para um que trabalha em chapas de 4 pés, e o molde não é a parte barata de trocar.
5. Do bloco ao produto: a aritmética do rendimento
A economia do bloco é decidida na linha de corte, e os números são simples o bastante para calcular antes de se comprometer com uma máquina. As restrições abaixo são os limites reais da nossa linha multifio.
| Restrição de corte | Valor | O que limita |
|---|---|---|
| Tolerância de espessura | ±0,3 mm | Se as placas passam a verificação de ±2 mm da EN 13163 com margem |
| Corte horizontal mínimo | 10 mm | Placa mais fina que se pode fatiar de um bloco |
| Corte vertical / transversal mínimo | 200 mm / 300 mm | Menor peça que se pode seccionar sem uma moldadora de peças |
| Velocidade de corte | 1–1,5 m/min a 30 kg/m³ | Rendimento da linha; espuma mais densa corta mais devagar |
| Diâmetro do fio | 0,4–0,7 mm | Perda de material por corte; fio mais grosso para alta densidade |
| Recuperação de aparas | 95–98% | Quanto do resíduo retorna ao processo em vez de virar descarte |
Exemplo resolvido. Considere um bloco de 6.000 × 1.200 × 1.200 mm a 20 kg/m³, cortado em placa isolante de 50 mm:
- Volume do bloco: 6,0 × 1,2 × 1,2 = 8,64 m³. Massa do bloco: 8,64 × 20 = 173 kg — dimensione o equipamento de manuseio para isso, não para um bloco de embalagem de 3 kg.
- Placas ao longo da dimensão de 1.200 mm a 50 mm: 1.200 ÷ 50 = 24 fatias antes do corte do fio. Com fio de 0,7 mm, 23 cortes removem cerca de 16 mm no total, então a última fatia sai curta — na prática planeja-se 23 placas completas e uma apara.
- Passagem de corte num bloco de 6.000 mm a 1–1,5 m/min: 4–6 minutos, mais o ajuste dos fios. Reposicionar 60 fios é um trabalho automatizado de 2–4 minutos na nossa linha premium e muito mais demorado manualmente numa estrutura básica — é aí que a diferença de rendimento entre uma linha de corte barata e uma cara realmente aparece.
- Planejamento de material: aplique um fator de perda de corte de 1,05 sobre o volume do bloco ao dimensionar a capacidade do silo e a compra de pérola, e reencaminhe as aparas por um circuito de reciclagem para manter o índice de recuperação de 95–98%.
Se o seu produto precisa de um formato em vez de uma fatia — caixa de peixe, forro de capacete, inserto contornado — a moldagem de blocos é o caminho totalmente errado. Isso é uma decisão de moldagem de peças, e cortar um bloco para chegar lá desperdiça mais material do que economiza.
6. Por que os blocos descansam antes de serem cortados
Um bloco recém-desmoldado está quente, úmido e ainda em movimento. Uma retração pós-desmoldagem de 0,3–0,5% é normal; o limite de qualidade aceito é 0,5% em qualquer dimensão. Pérolas de alta expansão a 50–80× encolhem mais do que pérolas padrão de 40–50× e precisam de mais tempo para assentar.
Cortar cedo demais é um dos erros mais baratos de cometer e um dos mais caros de descobrir, porque as placas saem da linha dentro da tolerância e saem de tolerância no armazém. Vale a pena nomear dois modos de falha relacionados, já que ambos são visíveis no bloco antes de serem visíveis no produto:
- Umidade retida. Uma maturação de pérola curta ou uma drenagem de molde bloqueada deixa vapor condensado no bloco. Em climas úmidos, estenda a maturação para 12–24 horas em vez das 6–12 que um clima seco tolera.
- Pentano retido. Pérolas moldadas com 5% ou mais de pentano residual produzem blocos que liberam gases durante o armazenamento. Isso é um risco de incêndio e explosão num armazém fechado, não apenas um incômodo de qualidade. Maturar até 2–3% antes da moldagem é o controle.
O guia de controle de qualidade de EPS cobre o conjunto completo de defeitos e os testes que detectam cada um.
7. Comprar blocos versus produzi-los
A maioria das pessoas que procura blocos EPS quer comprar alguns, e a resposta para elas é curta: contacte um transformador de EPS regional, especifique densidade e dimensão contra a ASTM C578 ou EN 13163, e peça a declaração de estabilidade dimensional. Blocos são volumosos e baratos por quilo, então o frete domina o preço entregue e um fornecedor local quase sempre vence.
Produzi-los é uma questão diferente, e o limiar honesto é o volume. A moldagem de blocos só faz sentido quando se consome espuma suficiente para que o frete dos blocos acabados supere o custo de operar a própria linha — por isso os compradores de equipamento que vemos costumam ser transformadores que já compram blocos e viram essa conta de frete crescer. Se essa é a sua situação, a sequência é entender o processo, depois dimensionar a linha contra o seu mix de produto real, e depois planejar a fábrica. O guia de fornecimento na China cobre a verificação de fornecedores.
Perguntas Frequentes
Qual é o tamanho padrão de um bloco EPS?
Não existe um padrão universal. O tamanho do bloco é definido pela cavidade do molde. As configurações de exportação comuns vão de 1.200 × 600 × 300 mm em moldadoras horizontais compactas até 1.400 × 800 × 400 mm em máquinas de capacidade média, chegando a 6.000 mm de comprimento em moldadoras verticais. As convenções regionais diferem porque seguem os tamanhos de placa acabada que cada mercado vende.
Quanto pesa um bloco EPS?
Multiplique o volume pela densidade. Um bloco de 1.200 × 600 × 300 mm (0,216 m³) a 15 kg/m³ pesa cerca de 3,2 kg. Um bloco de 6.000 × 1.200 × 1.200 mm (8,64 m³) a 20 kg/m³ pesa cerca de 173 kg. A faixa entre formatos de bloco normais cobre aproximadamente duas ordens de grandeza, razão pela qual o equipamento de manuseio precisa ser especificado contra o bloco, não contra "espuma" em geral.
Qual densidade deve ter um bloco EPS?
Depende inteiramente do produto final. Abaixo de 15 kg/m³ para embalagem de uso único, 15–25 kg/m³ para placa isolante e núcleos de painel, acima de 25 kg/m³ para ICF, geofoam e embalagem estrutural. Especifique contra a norma de destino em vez de contra um número de densidade isolado, porque a ASTM C578 e a EN 13163 classificam por desempenho mecânico, não por massa.
Por que os blocos EPS precisam maturar antes de serem cortados?
Um bloco desmoldado retrai 0,3–0,5% ao esfriar e secar, e o limite de qualidade aceito é 0,5% em qualquer dimensão. Cortar antes de ele estabilizar produz placa que mede corretamente na linha e sai de tolerância depois. Umidade residual e pentano residual também precisam de tempo para deixar o bloco — a questão do pentano é de segurança de armazenamento, não apenas de qualidade.
A ChinaEps vende blocos EPS?
Não. Fabricamos o equipamento que os produz — pré-expansores, moldadoras de blocos horizontais e verticais, linhas de corte multifio e sistemas de reciclagem — e fornecemos matéria-prima EPS e EPP. Se precisa de blocos acabados, compre de um transformador da sua região; o frete torna o fornecimento de blocos a longa distância economicamente inviável. Se o seu plano é produzir blocos, podemos dimensionar a linha contra o seu mix de produto alvo.
Qual é a diferença entre um bloco EPS e uma placa EPS?
A placa é cortada do bloco. Um bloco é o intermediário moldado; placas, chapas, formas ICF e peças de embalagem são o que uma linha de fio quente fabrica a partir dele. É também por isso que a tolerância da placa é uma especificação da linha de corte, e não de moldagem — uma linha de corte de ±0,3 mm dá margem confortável frente à tolerância dimensional de ±2 mm com que as fábricas de placa normalmente trabalham.