Linha de produção de 6 etapas de pérolas a placas isolantes acabadas. Moldadora BM-1200 (4 sizes) no centro — $150K inicial a $500K industrial. Detalhamento de custos, padrões de qualidade (EN 13163/ASTM C578), retorno em 1,4–2,4 anos e 6 perguntas frequentes.
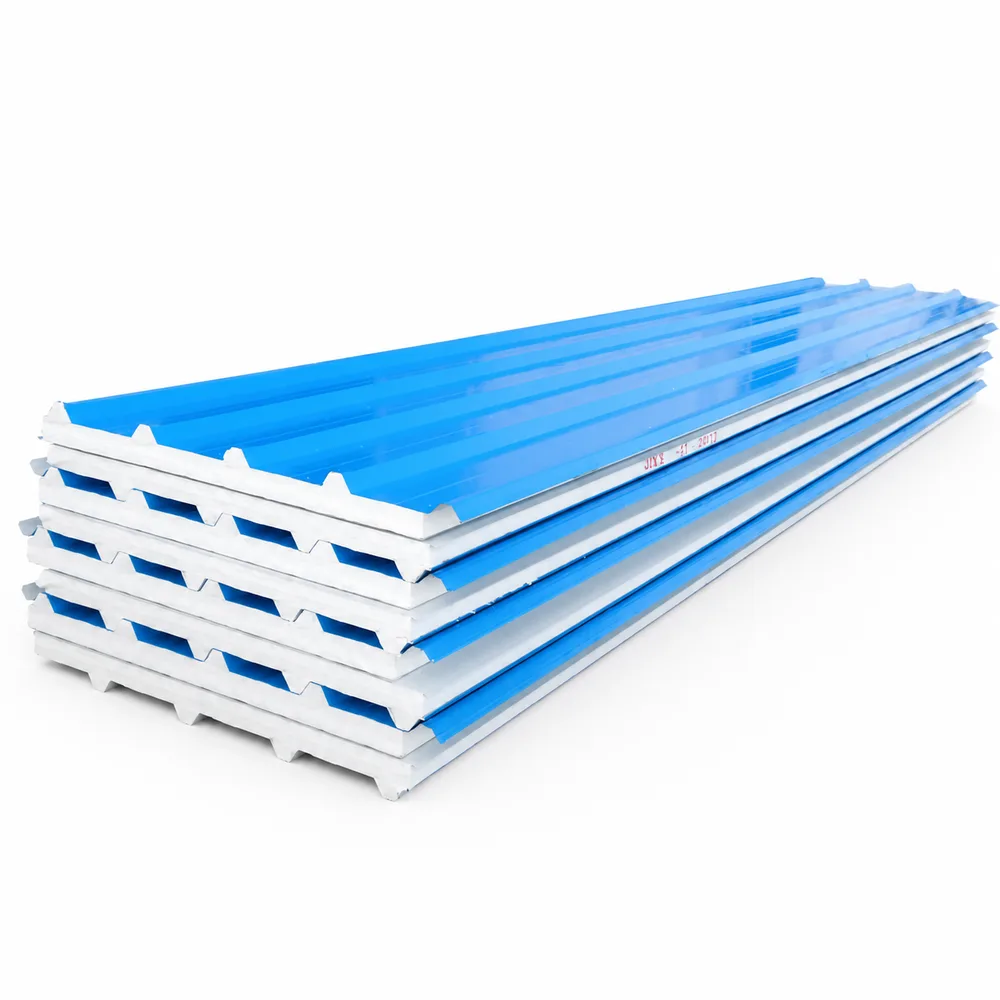
Uma linha de produção de placas isolantes de EPS converte pérolas cruas de poliestireno em placas de espuma rígida (ASTM C578) usadas no isolamento de paredes, telhados e pisos para construção residencial, comercial e industrial. O mercado global de isolamento de EPS superou US$ 18 bilhões em 2025, crescendo 5,2% ao ano, impulsionado pelo endurecimento dos códigos energéticos de construção na Europa, América do Norte e Oriente Médio. Montar uma linha de produção exige 6 máquinas trabalhando em sequência, um investimento de US$ 150.000–US$ 500.000 dependendo da escala, e 800–2.000 m² de área de fábrica.
Uma linha completa de produção de placas isolantes de EPS tem 6 estágios: pré-expansão → maturação da pérola (6–24 horas) → moldagem de blocos → maturação do bloco (12–72 horas) → corte em placas → embalagem. A moldadora BM-1200 (4 sizes) é a escolha mais popular para fábricas de isolamento de escala média, produzindo 8–12 blocos por hora com tempos de ciclo de 5–7 minutos. O custo total dos equipamentos varia de US$ 150K para uma linha inicial de 3.000 m³/ano a mais de US$ 500K para uma operação industrial de 30.000 m³/ano.
Este guia percorre cada estágio da linha de produção, cobre a seleção de equipamentos por meta de produção, detalha os custos reais e inclui uma calculadora de ROI para você avaliar a rentabilidade antes de fazer seu primeiro pedido.
O processo de produção de placas isolantes de EPS em 6 estágios
Cada estágio da linha de produção tem requisitos específicos de equipamento e pontos de controle de qualidade. Pular ou subinvestir em qualquer estágio cria gargalos que reduzem sua produção total e a qualidade da placa.
Estágio 1: Pré-expansão
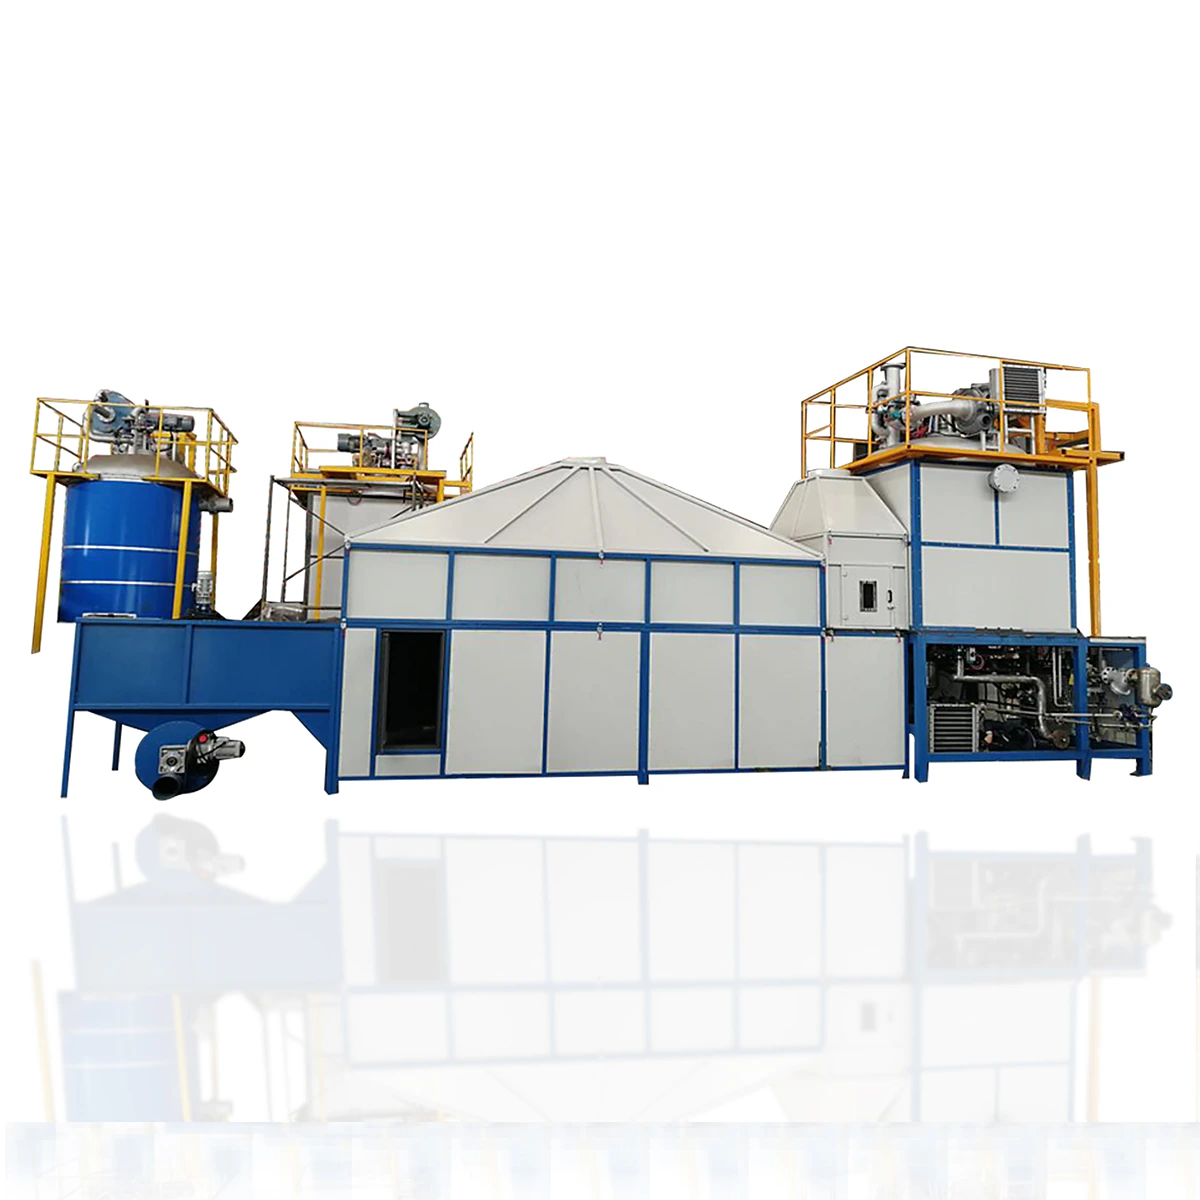
Pérolas cruas de EPS (0,5–1,5 mm de diâmetro) entram na pré-expansora, onde vapor a 95–105°C faz com que o agente de expansão de pentano dentro de cada pérola expanda o poliestireno de 40 a 80 vezes seu volume original. A densidade-alvo para placas isolantes é tipicamente de 12–25 kg/m³, sendo que densidades mais baixas fornecem melhor isolamento térmico, mas menor resistência à compressão. Uma pré-expansora PE-1400 processa 200–300 kg/h de pérolas expandidas, suficiente para alimentar uma BM-1200 (4 sizes) em operação contínua.
Estágio 2: Maturação da pérola (primeira maturação)
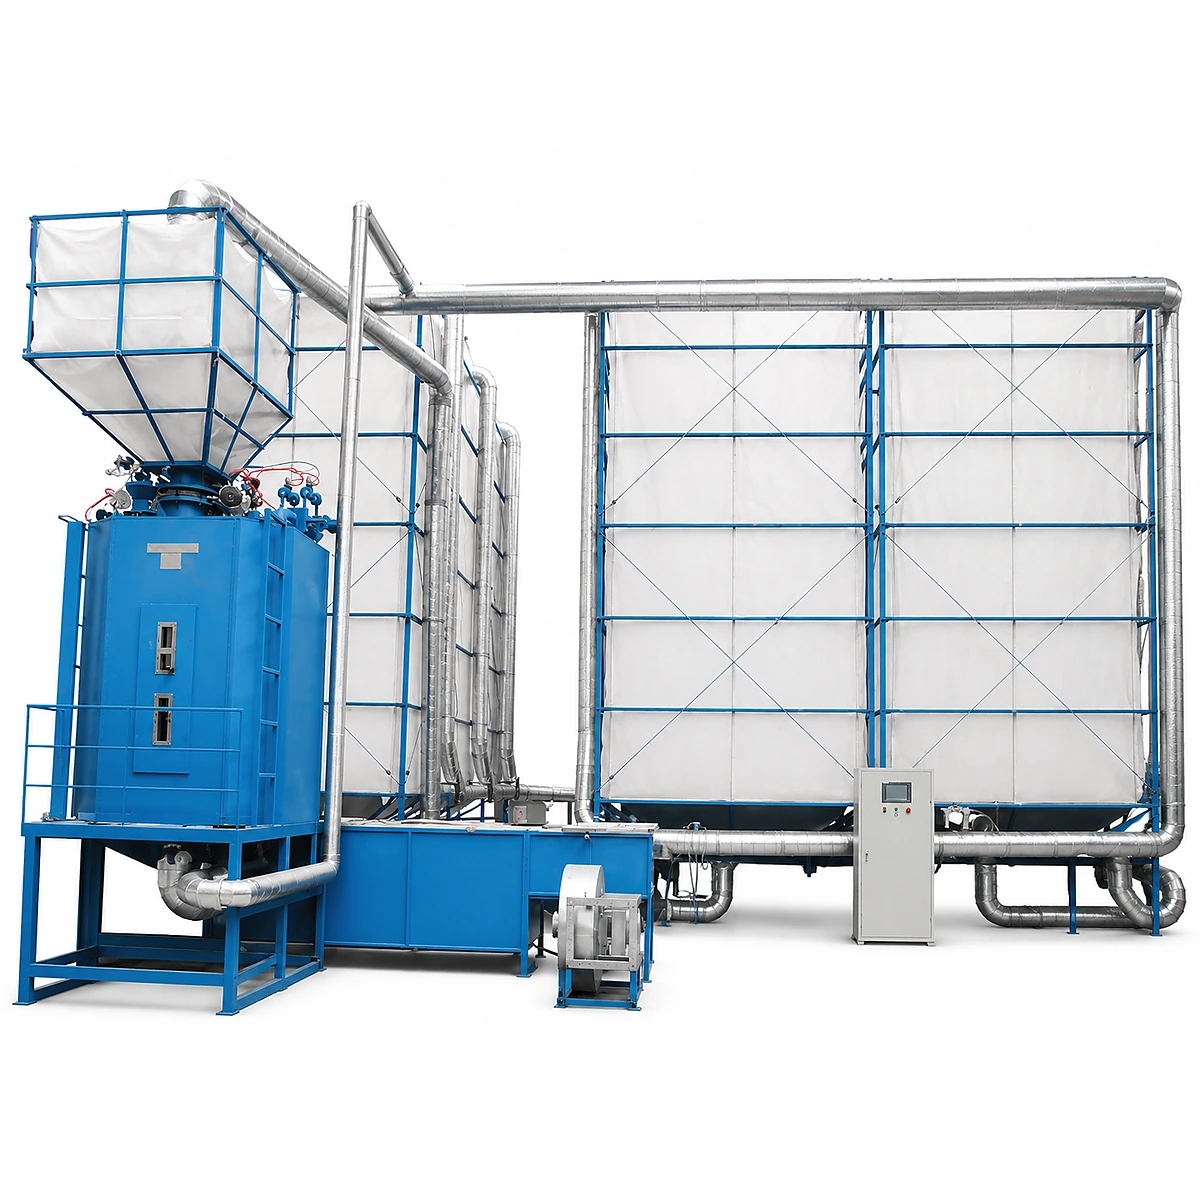
As pérolas recém-expandidas são transportadas pneumaticamente para os silos de maturação, onde descansam por 6 a 24 horas. Durante a maturação, o pentano residual escapa, o ar substitui o vapor dentro de cada célula e as pérolas atingem o equilíbrio com a pressão atmosférica. Esta etapa é crítica para a qualidade da placa isolante — pérolas com maturação insuficiente produzem blocos com vazios internos, acabamento de superfície ruim e condutividade térmica inconsistente. A maioria das fábricas de isolamento usa de 4 a 8 silos de tela com capacidade de 15–30 m³ cada, organizados por grau de densidade para rotação FIFO.
Estágio 3: Moldagem de blocos
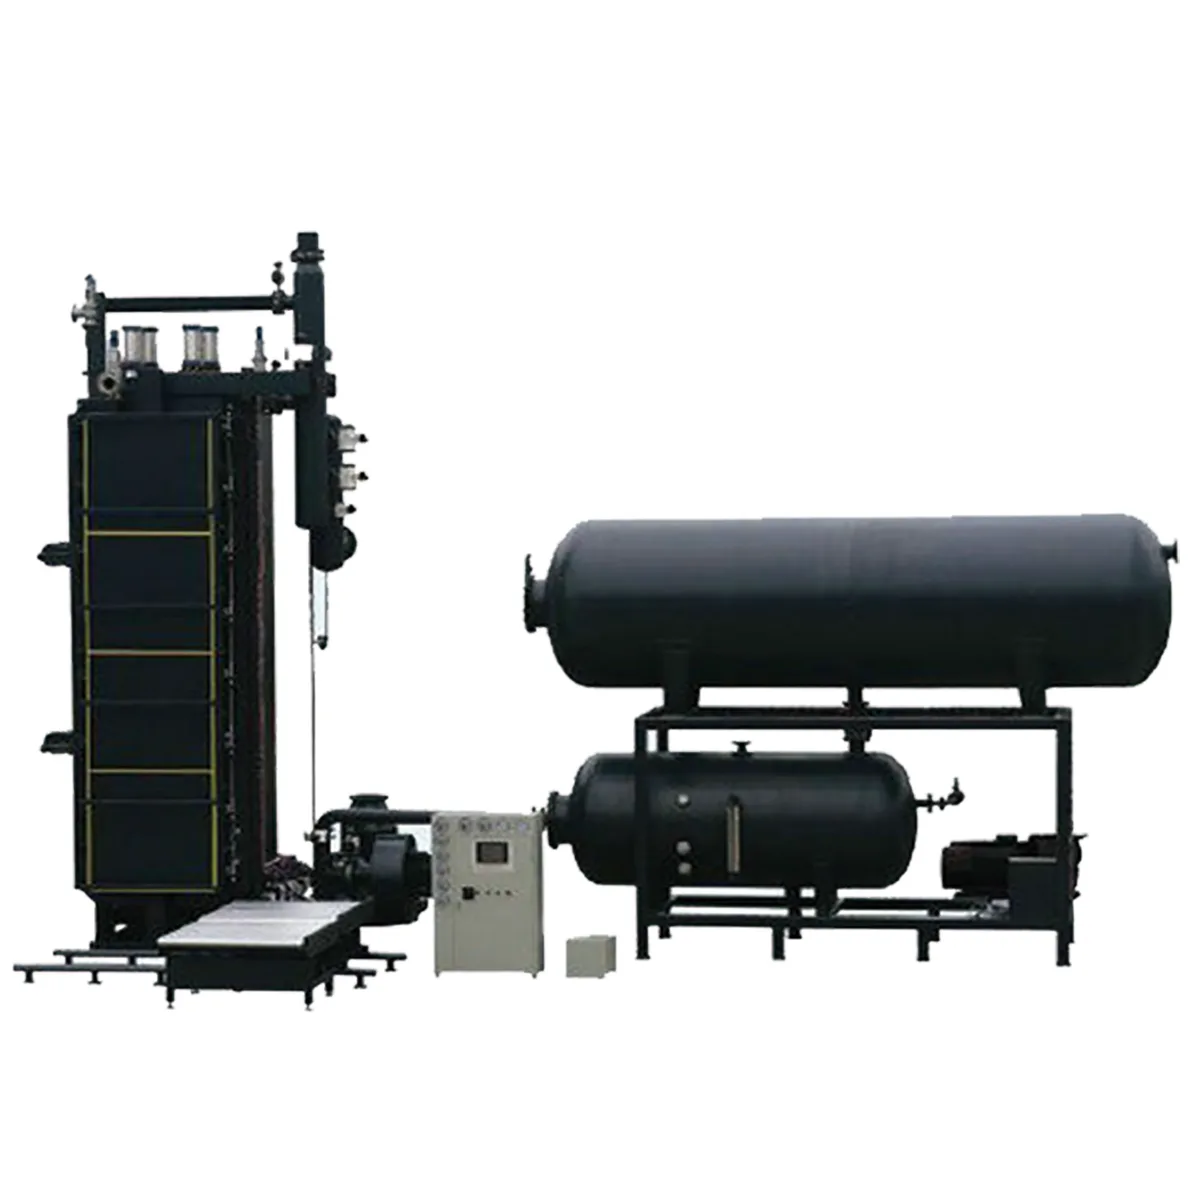
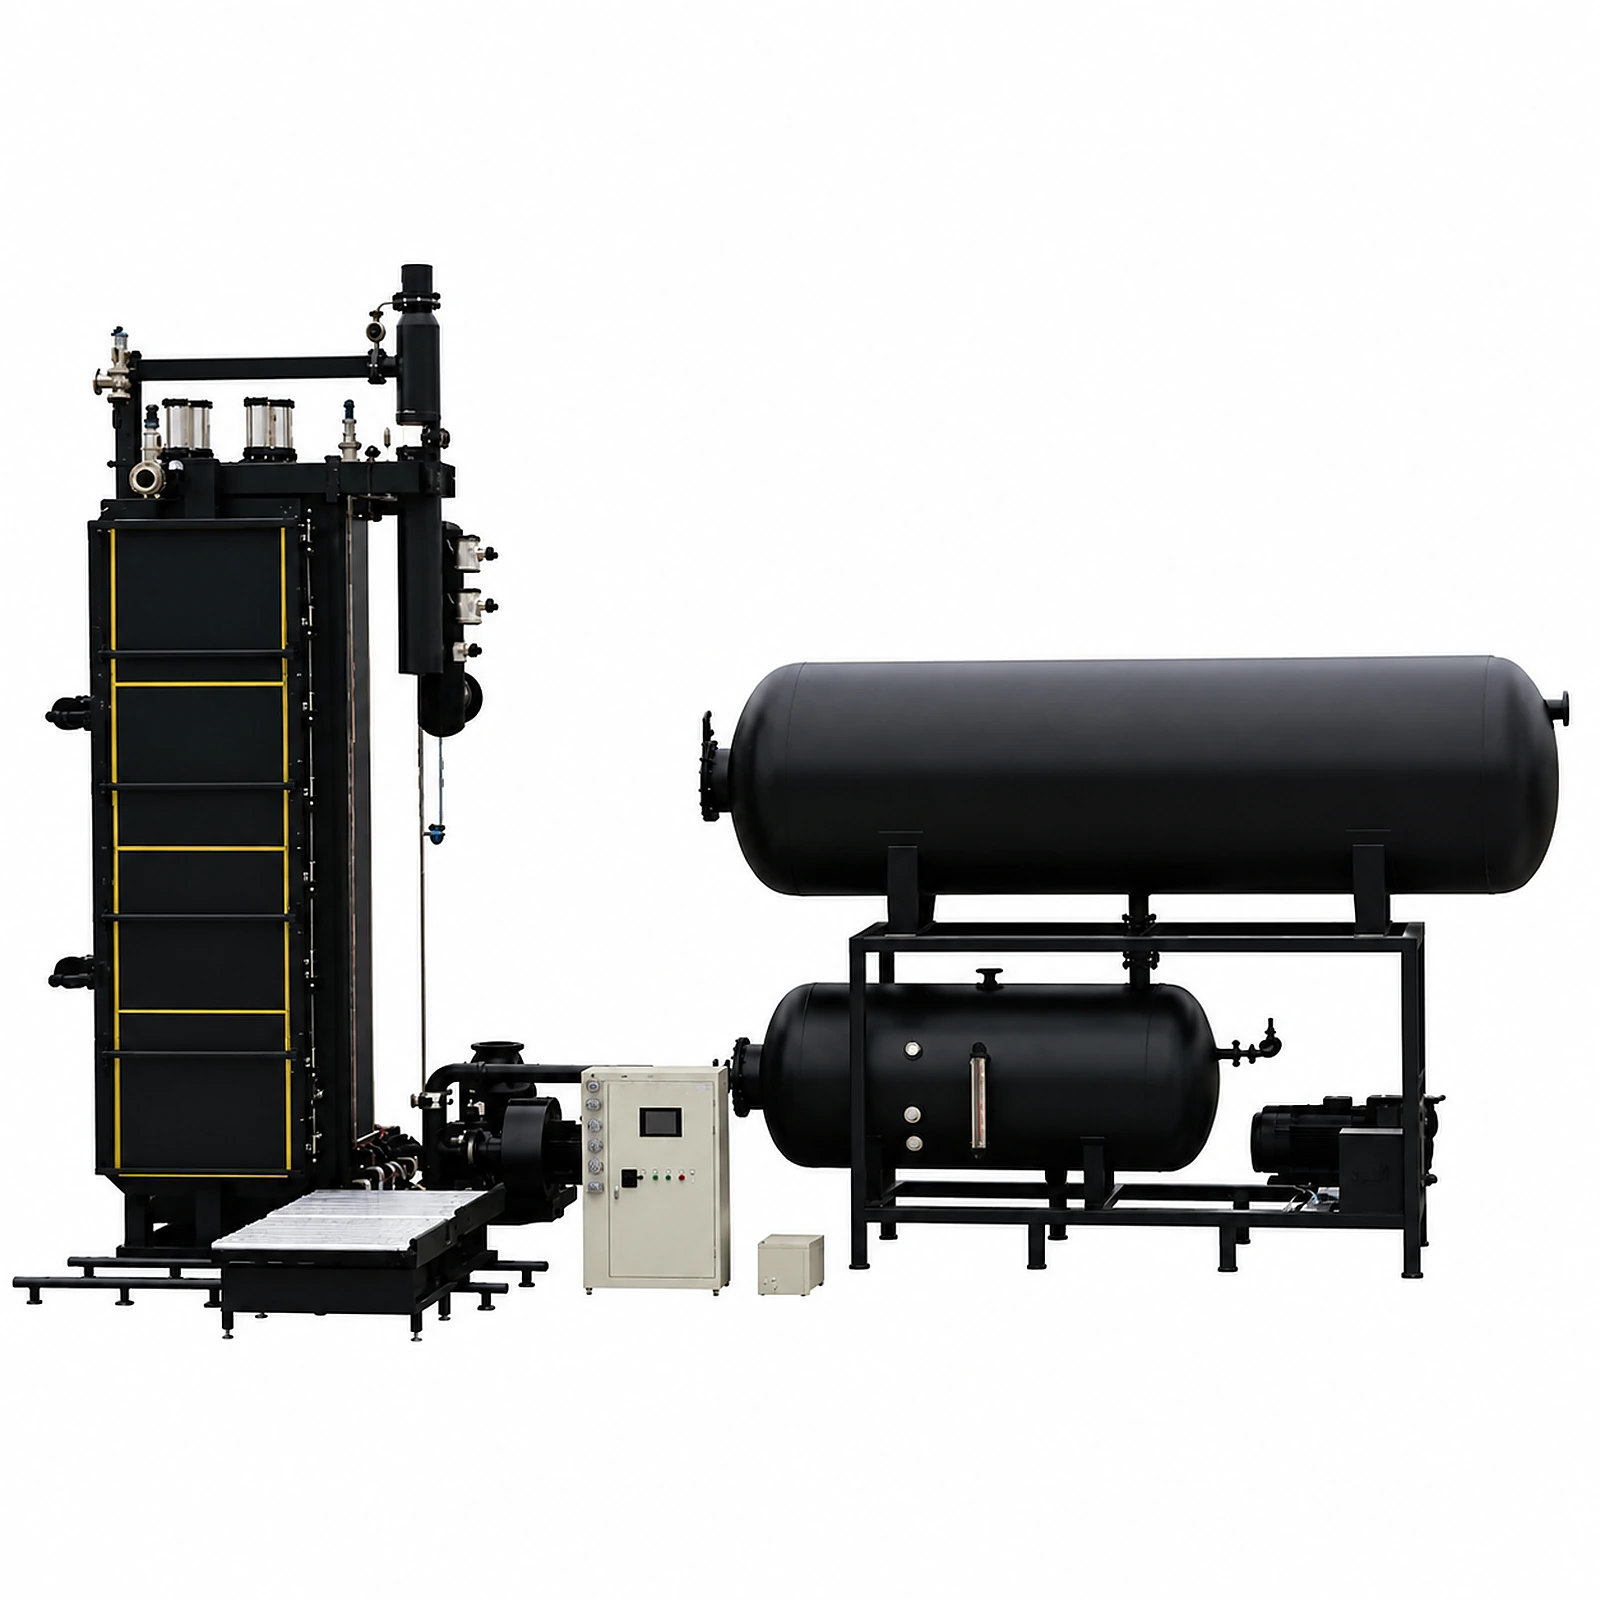
Este é o núcleo da linha de produção. As pérolas maturadas são injetadas na cavidade do molde de bloco usando ar comprimido e, em seguida, fundidas com vapor a 0,08–0,12 MPa. A BM-1200 (4 sizes) produz blocos de 1.400 × 800 × 400 mm (0,448 m³ por bloco) com automação por CLP Siemens, resfriamento a vácuo para ciclos 30% mais rápidos e densidade ajustável de 8–30 kg/m³. Para operações de isolamento maiores, a BM-1200 (4 sizes) (blocos de 1.600 × 1.000 × 500 mm, 0,8 m³) ou a BM-1200 (4 sizes) oferecem maior produção por ciclo.
Estágio 4: Maturação do bloco (segunda maturação)
Blocos recém-moldados contêm umidade residual e diferenciais de pressão interna. Eles devem maturar por 12–72 horas em uma área de armazenamento ventilada antes do corte. Cortar os blocos cedo demais causa empenamento, instabilidade dimensional e defeitos de superfície que fazem as placas falharem nos testes de tolerância de espessura. A área de maturação precisa de aproximadamente 3 vezes a produção diária de blocos em espaço — para uma BM-1200 (4 sizes) produzindo 80 blocos/dia, você precisa de espaço para 240 blocos (cerca de 200 m² com empilhamento).
Estágio 5: Corte
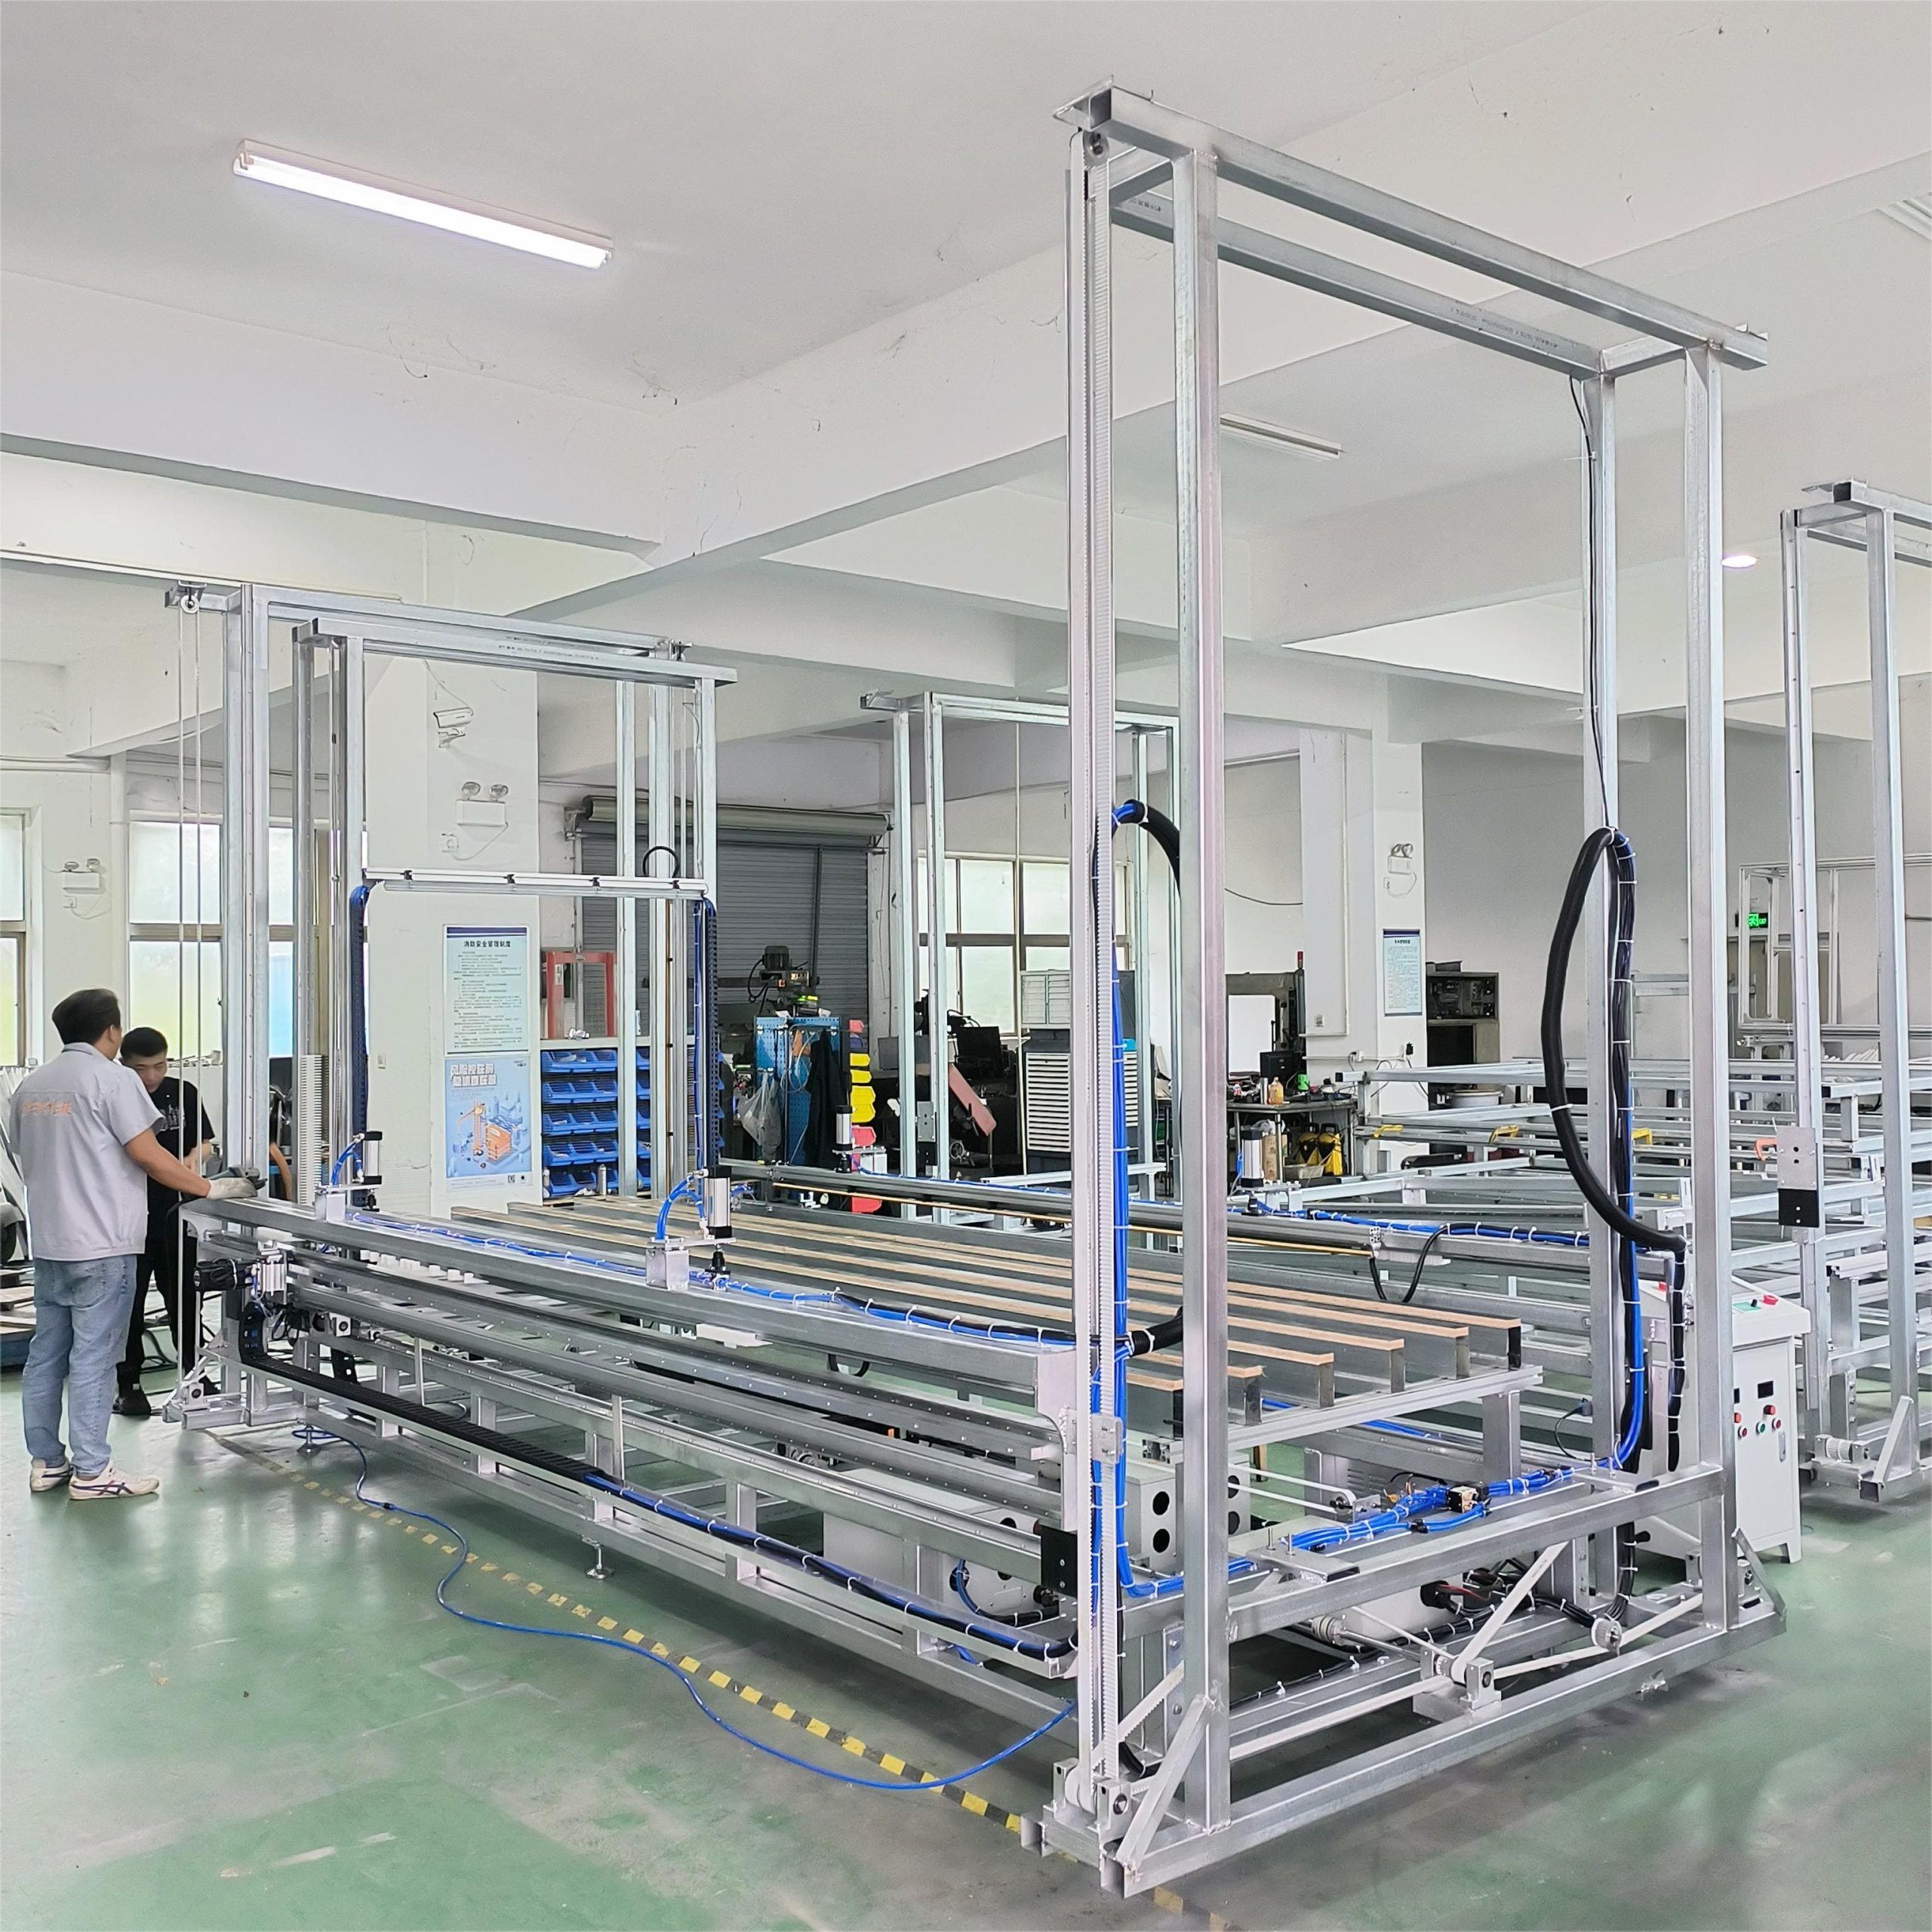
Os blocos maturados são cortados em placas da espessura necessária (tipicamente 20–200 mm para aplicações de isolamento) usando máquinas de corte de EPS a fio quente. Uma CM-4000 processa blocos de até 4.000 mm de comprimento com precisão de ±0,5 mm. Para fábricas de isolamento de alto volume, uma linha de corte multifio pode fatiar um bloco inteiro em 10–20 placas em uma única passagem, reduzindo o tempo de processamento em 80% em comparação com máquinas de fio único. O acabamento de bordas e o perfilamento de superfície (macho-fêmea, sobreposição) podem ser adicionados como operações de corte secundárias.
Estágio 6: Embalagem e paletização
As placas acabadas são empilhadas, envolvidas em filme de PE ou cintadas, e paletizadas para envio. As máquinas de empilhamento automático reduzem a mão de obra de 4 trabalhadores para 1 operador. As dimensões da placa, densidade e condutividade térmica são impressas em cada pacote para rastreabilidade e conformidade com o código de construção.
Seleção de equipamentos por escala de produção
A combinação correta de equipamentos depende da sua meta de produção anual. Aqui estão três configurações comprovadas usadas por nossos clientes:
| Componente | Inicial (3.000 m³/ano) | Média (10.000 m³/ano) | Industrial (30.000 m³/ano) |
|---|---|---|---|
| Pré-expansora | PE-900 | PE-1400 | PE-2000 |
| Silos de maturação | 4 × 15 m³ | 6 × 25 m³ | 8 × 30 m³ |
| Moldadora de blocos | BM-1200 | BM-1200 (4 sizes) | BM-1200 (4 sizes) |
| Máquina de corte | CM-2000 (fio único) | CM-4000 (multifio) | CM-6000 + linha SPQ |
| Produção diária (blocos) | 12–15 | 40–60 | 120–180 |
| Produção diária de placas | ~80 m³ | ~280 m³ | ~850 m³ |
| Área de fábrica | 800 m² | 1.500 m² | 3.000 m² |
| Custo total de equipamentos | US$ 150K–US$ 200K | US$ 280K–US$ 380K | US$ 450K–US$ 600K |
| Trabalhadores necessários | 4–6 | 8–12 | 15–25 |
A configuração de escala média, construída em torno da BM-1200 (4 sizes), é o ponto de partida mais comum para novos fabricantes de placas isolantes. Ela equilibra o custo de investimento (US$ 280K–US$ 380K) com a capacidade de produção (10.000 m³/ano) e deixa espaço para adicionar uma segunda moldadora de blocos e dobrar a capacidade sem substituir a pré-expansora ou o equipamento de corte.
Detalhamento de custos: o que você realmente paga
O equipamento representa apenas 40–55% do custo total de inicialização. Aqui está um detalhamento realista de custo total para uma linha de escala média (baseada em BM-1200 (4 sizes), meta de 10.000 m³/ano):
| Categoria de custo | Faixa | % do total |
|---|---|---|
| Equipamento (CIF porto) | US$ 280K–US$ 380K | 45% |
| Caldeira de vapor (2–4 ton/h) | US$ 40K–US$ 80K | 10% |
| Compressor de ar (1,0 m³/min) | US$ 8K–US$ 15K | 2% |
| Instalação elétrica | US$ 15K–US$ 30K | 4% |
| Edifício da fábrica/reforma | US$ 80K–US$ 200K | 25% |
| Estoque de matéria-prima (3 meses) | US$ 50K–US$ 80K | 10% |
| Comissionamento e treinamento | US$ 10K–US$ 15K | 2% |
| Certificação (CE/código de incêndio local) | US$ 5K–US$ 15K | 2% |
| Total de inicialização | US$ 488K–US$ 815K | 100% |
A caldeira de vapor costuma ser o segundo maior custo individual depois da moldadora de blocos. Escolha gás natural em vez de diesel onde disponível — caldeiras a gás reduzem os custos de energia de vapor em 25–35% e têm requisitos de manutenção menores. Reserve US$ 2.000–US$ 4.000/mês para pérolas cruas de EPS aos preços de mercado atuais (US$ 1.100–US$ 1.400 por tonelada, grau padrão).
Padrões de qualidade de placa isolante que você deve atender
Vender placas isolantes de EPS em mercados de construção regulamentados exige atender a padrões de desempenho específicos. Placas não conformes não podem ser usadas em projetos de construção licenciados, o que efetivamente bloqueia seu acesso ao mercado.
| Padrão | Região | Requisitos-chave |
|---|---|---|
| EN 13163 | Europa (marcação CE) | Condutividade térmica ≤ 0,038 W/mK, estabilidade dimensional, resistência à compressão de 60–200 kPa |
| ASTM C578 | América do Norte | Tipo I (15 kg/m³, 69 kPa) a Tipo XIV (32 kg/m³, 173 kPa), valor R por polegada |
| GB/T 10801.1 | China | 6 graus de densidade (Classe I: 30 kg/m³ a Classe VI: 15 kg/m³), classificação de fogo B1/B2 |
| SASO / GSO | Oriente Médio (GCC) | Retardante de chama obrigatório, tolerância de espessura ±2 mm, tolerância de densidade ±10% |
Para atender consistentemente a esses padrões, sua moldadora de blocos deve manter a variação de densidade dentro de ±1,0 kg/m³ em todo o bloco — a BM-1200 (4 sizes) alcança isso por meio de sua distribuição de vapor controlada por CLP Siemens e sistema de resfriamento a vácuo. Use pérolas de EPS retardantes de chama (contendo hexabromociclododecano ou aditivos FR poliméricos) para mercados que exigem placas isolantes com classificação de fogo, o que é obrigatório na UE, nos países do GCC e na maioria das jurisdições dos EUA para aplicações de parede e telhado.
Calculadora de ROI: quando o investimento se paga?
Para uma linha de escala média BM-1200 (4 sizes) produzindo 10.000 m³ de placas isolantes por ano:
- Investimento total: US$ 650.000 (estimativa de faixa média incluindo o edifício)
- Custo anual de matéria-prima: US$ 180.000 (pérolas de EPS a US$ 1.200/tonelada, 150 toneladas/ano)
- Custo anual de energia: US$ 48.000 (vapor + eletricidade, operação de 16 horas/dia)
- Custo anual de mão de obra: US$ 96.000 (10 trabalhadores a US$ 800/mês em média)
- Custo operacional anual total: US$ 324.000
- Receita anual: US$ 600.000–US$ 800.000 (placas isolantes a US$ 60–US$ 80/m³, o preço de atacado varia por região)
- Lucro bruto anual: US$ 276.000–US$ 476.000
- Período de retorno: 1,4–2,4 anos
Esses números assumem 280 dias de produção por ano com 75% de utilização de capacidade no ano 1 (conservador — a maioria das fábricas atinge 85%+ até o ano 2). Regiões com preços de placa isolante mais altos (Europa: US$ 90–US$ 120/m³, Oriente Médio: US$ 70–US$ 95/m³) proporcionam retorno mais rápido. Para cálculos de ROI detalhados incluindo depreciação e cenários de financiamento, veja nosso guia de investimento dedicado.
5 erros críticos que atrapalham novas linhas de placas isolantes
- Subdimensionar a caldeira de vapor. A moldadora de blocos é o maior consumidor de vapor em pico — uma BM-1200 (4 sizes) precisa de 45–55 kg de vapor por ciclo. Uma caldeira de 1 ton/h não consegue sustentar a moldagem contínua em velocidade máxima. Dimensione sua caldeira em 1,5 vez a demanda de pico da moldadora de blocos (mínimo de 2 ton/h para uma BM-1200 (4 sizes)).
- Pular a segunda maturação. Cortar os blocos dentro de 6 horas após a moldagem economiza tempo, mas produz placas que empenam 2–5 mm em 48 horas. Os clientes rejeitarão placas empenadas, e sua reputação sofre. Reserve espaço e tempo para 24–72 horas de maturação do bloco.
- Ignorar os códigos de incêndio locais. Placas de EPS padrão (não retardantes de chama) não podem ser vendidas para isolamento de construção na maioria dos mercados regulamentados. Se seu mercado-alvo exige placas com classificação de fogo, você precisa de pérolas cruas retardantes de chama desde o Dia 1 — adaptar depois significa descartar o estoque existente.
- Planejamento de produção com densidade única. Novos operadores frequentemente planejam apenas um grau de densidade. Na prática, os mercados de construção exigem de 3 a 5 graus de densidade (15, 18, 20, 25, 30 kg/m³) para diferentes aplicações (paredes versus telhados versus pisos versus abaixo do nível do solo). Sua pré-expansora e sistema de silos devem suportar mudanças rápidas de densidade.
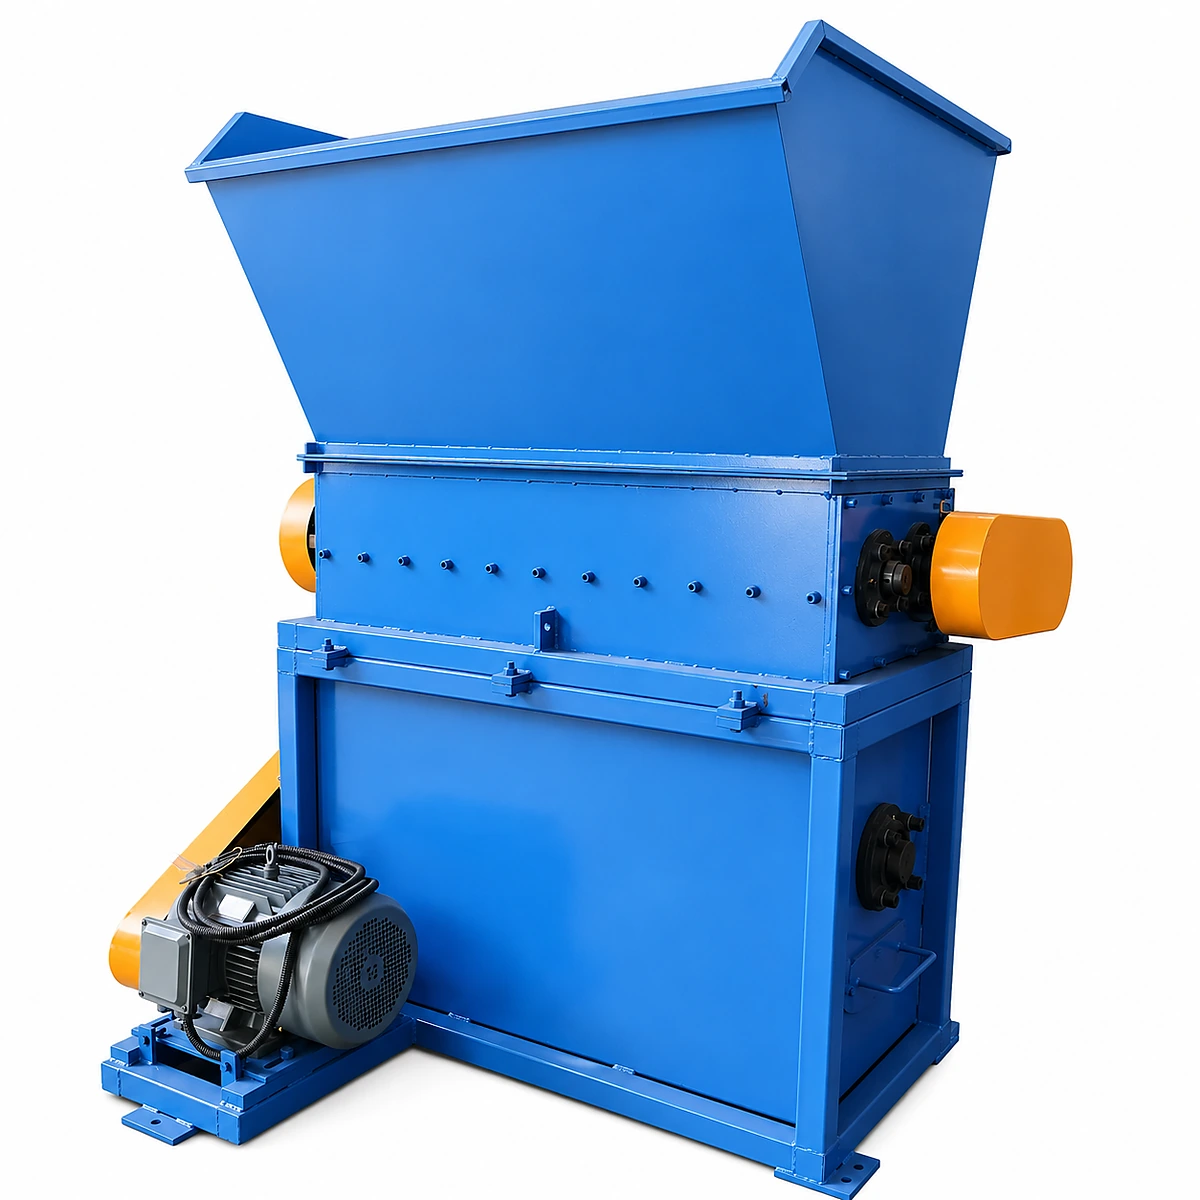
- Nenhum sistema de reciclagem para aparas. As operações de corte geram 10–15% de resíduo (aparas de borda e sobras). Sem um triturador de reciclagem, esse resíduo é dinheiro na lixeira. Um triturador RC-200 básico (US$ 8K–US$ 12K) se paga em 3–6 meses ao reincorporar as aparas trituradas de volta à moldadora de blocos em uma proporção de mistura de até 20%.
Layout da linha de produção: otimizando o fluxo de material
O layout ideal de fábrica segue um fluxo linear do recebimento de matéria-prima até o envio de placas acabadas, minimizando o tráfego de empilhadeiras e o manuseio manual:
- Zona 1 (150 m²): armazenamento de pérola crua + sala da pré-expansora (ventilada, com detecção de gás pentano)
- Zona 2 (200 m²): área dos silos de maturação (estrutura aberta lateralmente, ventilação natural, 6+ trocas de ar/hora)
- Zona 3 (300 m²): galpão de moldagem de blocos (suprimento de vapor, ar comprimido, painéis elétricos)
- Zona 4 (400 m²): área de maturação e armazenamento de blocos (coberta, ventilada, prateleiras de empilhamento)
- Zona 5 (250 m²): sala de corte (climatizada para tensão de fio e qualidade de corte consistentes)
- Zona 6 (200 m²): depósito de embalagem e produtos acabados (com acesso a doca de carregamento)
Total: 1.500 m² para uma linha BM-1200 (4 sizes) de escala média. Adicione 200–300 m² para escritórios, oficina de manutenção e sala de caldeiras. A estação de reciclagem (triturador + funil de remistura) se encaixa na Zona 3, ao lado da moldadora de blocos.
Perguntas frequentes
Quantas placas isolantes um bloco de EPS produz?
Um bloco padrão da BM-1200 (4 sizes) (1.400 × 800 × 400 mm) pode ser cortado em 4 placas a 100 mm de espessura, 8 placas a 50 mm, ou 20 placas a 20 mm de espessura. A 50 mm de espessura (a mais comum para isolamento de parede), um bloco rende 8 placas de 1.400 × 800 mm (0,896 m² cada), totalizando 7,17 m² de isolamento por bloco antes do acabamento de bordas.
Qual é o investimento mínimo para iniciar um negócio de placas isolantes de EPS?
O investimento mínimo viável é de aproximadamente US$ 150.000–US$ 200.000 apenas em equipamentos (pré-expansora PE-900, 4 silos, moldadora de blocos BM-1200, cortadora CM-2000). Incluindo edifício, utilidades e estoque de matéria-prima de 3 meses, reserve US$ 300.000–US$ 450.000 no total. Esta configuração inicial produz aproximadamente 3.000 m³ de placas por ano, adequada para mercados de construção locais.
Posso usar a mesma linha de produção tanto para placas isolantes quanto para blocos de embalagem?
Sim. O mesmo equipamento processa ambos os produtos. As principais diferenças são a densidade-alvo (isolamento: 12–25 kg/m³, embalagem: 15–30 kg/m³) e os padrões de corte. Muitos fabricantes produzem placas isolantes durante o pico da temporada de construção (primavera até outono) e mudam para blocos de embalagem durante os meses de inverno para manter a utilização acima de 80% durante todo o ano.
Quanto tempo leva para comissionar uma linha de produção de placas isolantes de EPS?
A instalação do equipamento leva de 2 a 4 semanas com nossa equipe de comissionamento no local. Adicione de 1 a 2 semanas para treinamento de operadores (cobrindo controle de densidade, parâmetros de vapor e testes de qualidade). O tempo total desde a entrega do equipamento até as primeiras placas com qualidade de produção é tipicamente de 4 a 6 semanas. Fornecemos suporte de comissionamento gratuito e 12 meses de assistência técnica remota via módulo de diagnóstico 4G/WiFi opcional.
Qual condutividade térmica posso alcançar com pérolas de EPS padrão?
Placas isolantes de EPS padrão alcançam condutividade térmica de 0,035–0,040 W/mK em densidades de 15–25 kg/m³. Usar pérolas de EPS reforçadas com grafite (EPS cinza) reduz isso para 0,030–0,032 W/mK, proporcionando isolamento 20% melhor na mesma espessura — ou isolamento equivalente com placas 20% mais finas. A BM-1200 (4 sizes) é compatível com pérolas de EPS padrão, retardantes de chama e de grafite sem modificações no equipamento. Cortar essas placas mais densas é uma consideração separada — o EPS grafite e o de grau retardante de chama Classe B1 geram mais atrito no fio e poeira combustível do que o EPS padrão, portanto fábricas de placas de grafite/RC de alto volume usam uma linha de corte específica para grau grafite e retardante de chama em vez de uma cortadora multifio padrão.
Preciso de licenças ambientais para uma fábrica de placas isolantes de EPS?
Os requisitos variam por jurisdição, mas tipicamente incluem: licenças de emissão de ar (para o desgaseamento de pentano durante a pré-expansão e a maturação — os níveis são baixos, mas regulamentados), certificação de segurança contra incêndio (o armazenamento de EPS exige sistemas específicos de combate a incêndio), licenças de ruído (o corte e o transporte pneumático geram 75–85 dB) e licenças de descarte de águas residuais se usar resfriamento úmido. A maioria dos países classifica a fabricação de placas de EPS como indústria de baixo impacto ambiental, e as licenças podem ser obtidas em 2–8 semanas junto com as licenças de construção.
Leituras relacionadas
- EPS grafite para Passivhaus: o guia completo — Leitura ampliada do mesmo cluster.
- EPE vs. espuma EPS: diferenças, chapas e custo — Por que a placa rígida de EPS, e não a espuma macia de polietileno, é o material de isolamento, com comparações de absorção de água e de fogo.