Línea de producción de 6 etapas desde perlas hasta placas aislantes. Bloquera BM-1200 (4 sizes) como núcleo — $150K inicial a $500K industrial. Desglose de costos, normas de calidad (EN 13163/ASTM C578), retorno en 1,4–2,4 años y 6 preguntas frecuentes.
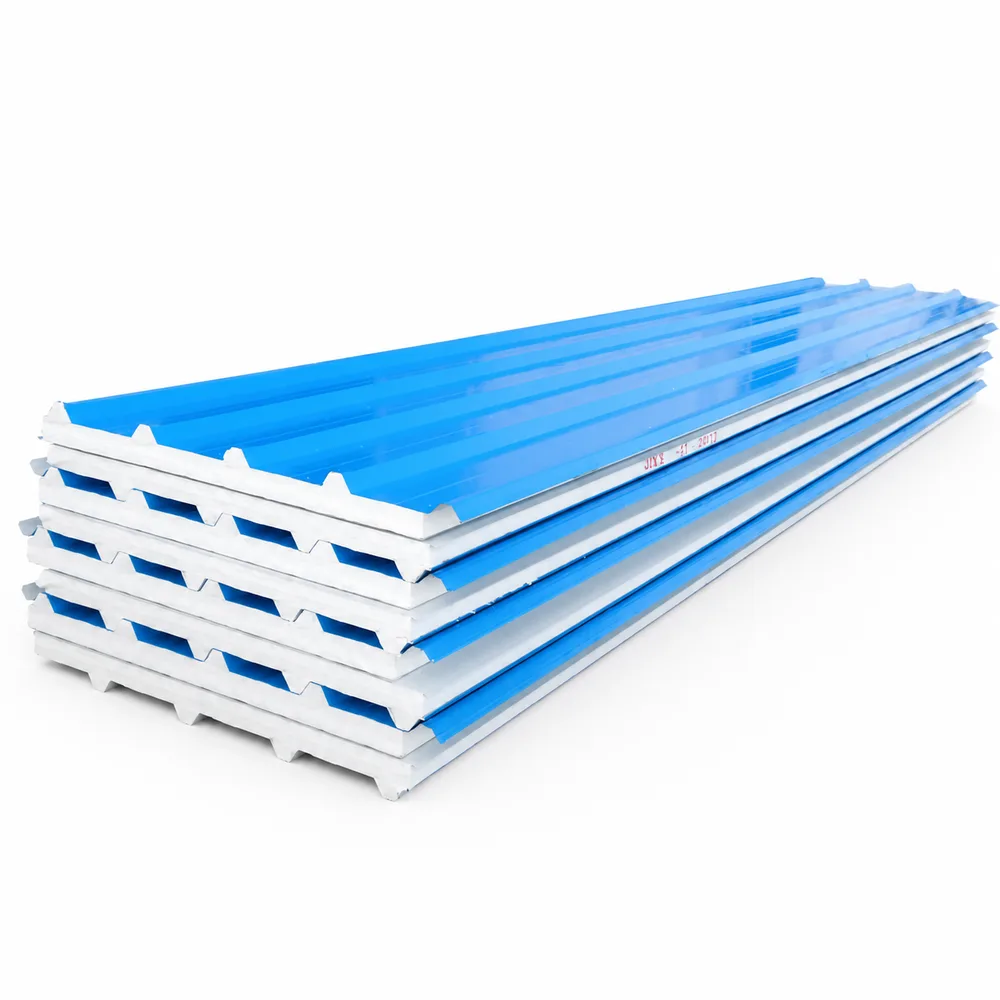
Una línea de producción de placas aislantes de EPS convierte perlas crudas de poliestireno en placas de espuma rígida (ASTM C578) usadas en el aislamiento de muros, cubiertas y suelos para construcción residencial, comercial e industrial. El mercado global de aislamiento de EPS superó los 18.000 millones de dólares en 2025, creciendo un 5,2% anual, impulsado por el endurecimiento de los códigos energéticos de edificación en Europa, Norteamérica y Oriente Medio. Montar una línea de producción requiere 6 máquinas trabajando en secuencia, una inversión de $150.000–$500.000 según la escala, y 800–2.000 m² de superficie de fábrica.
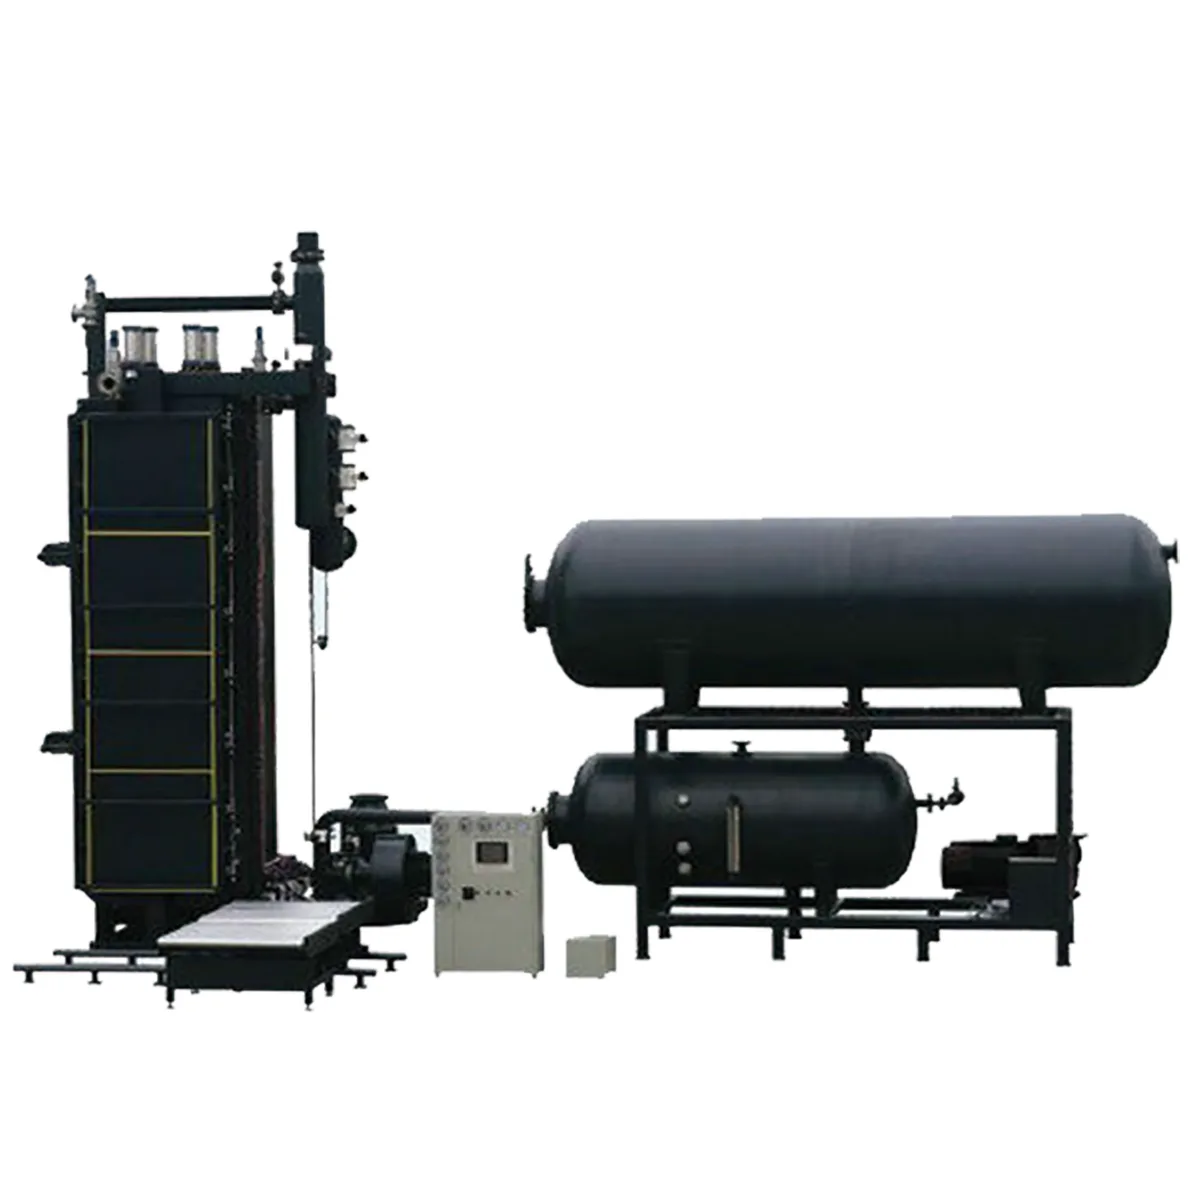
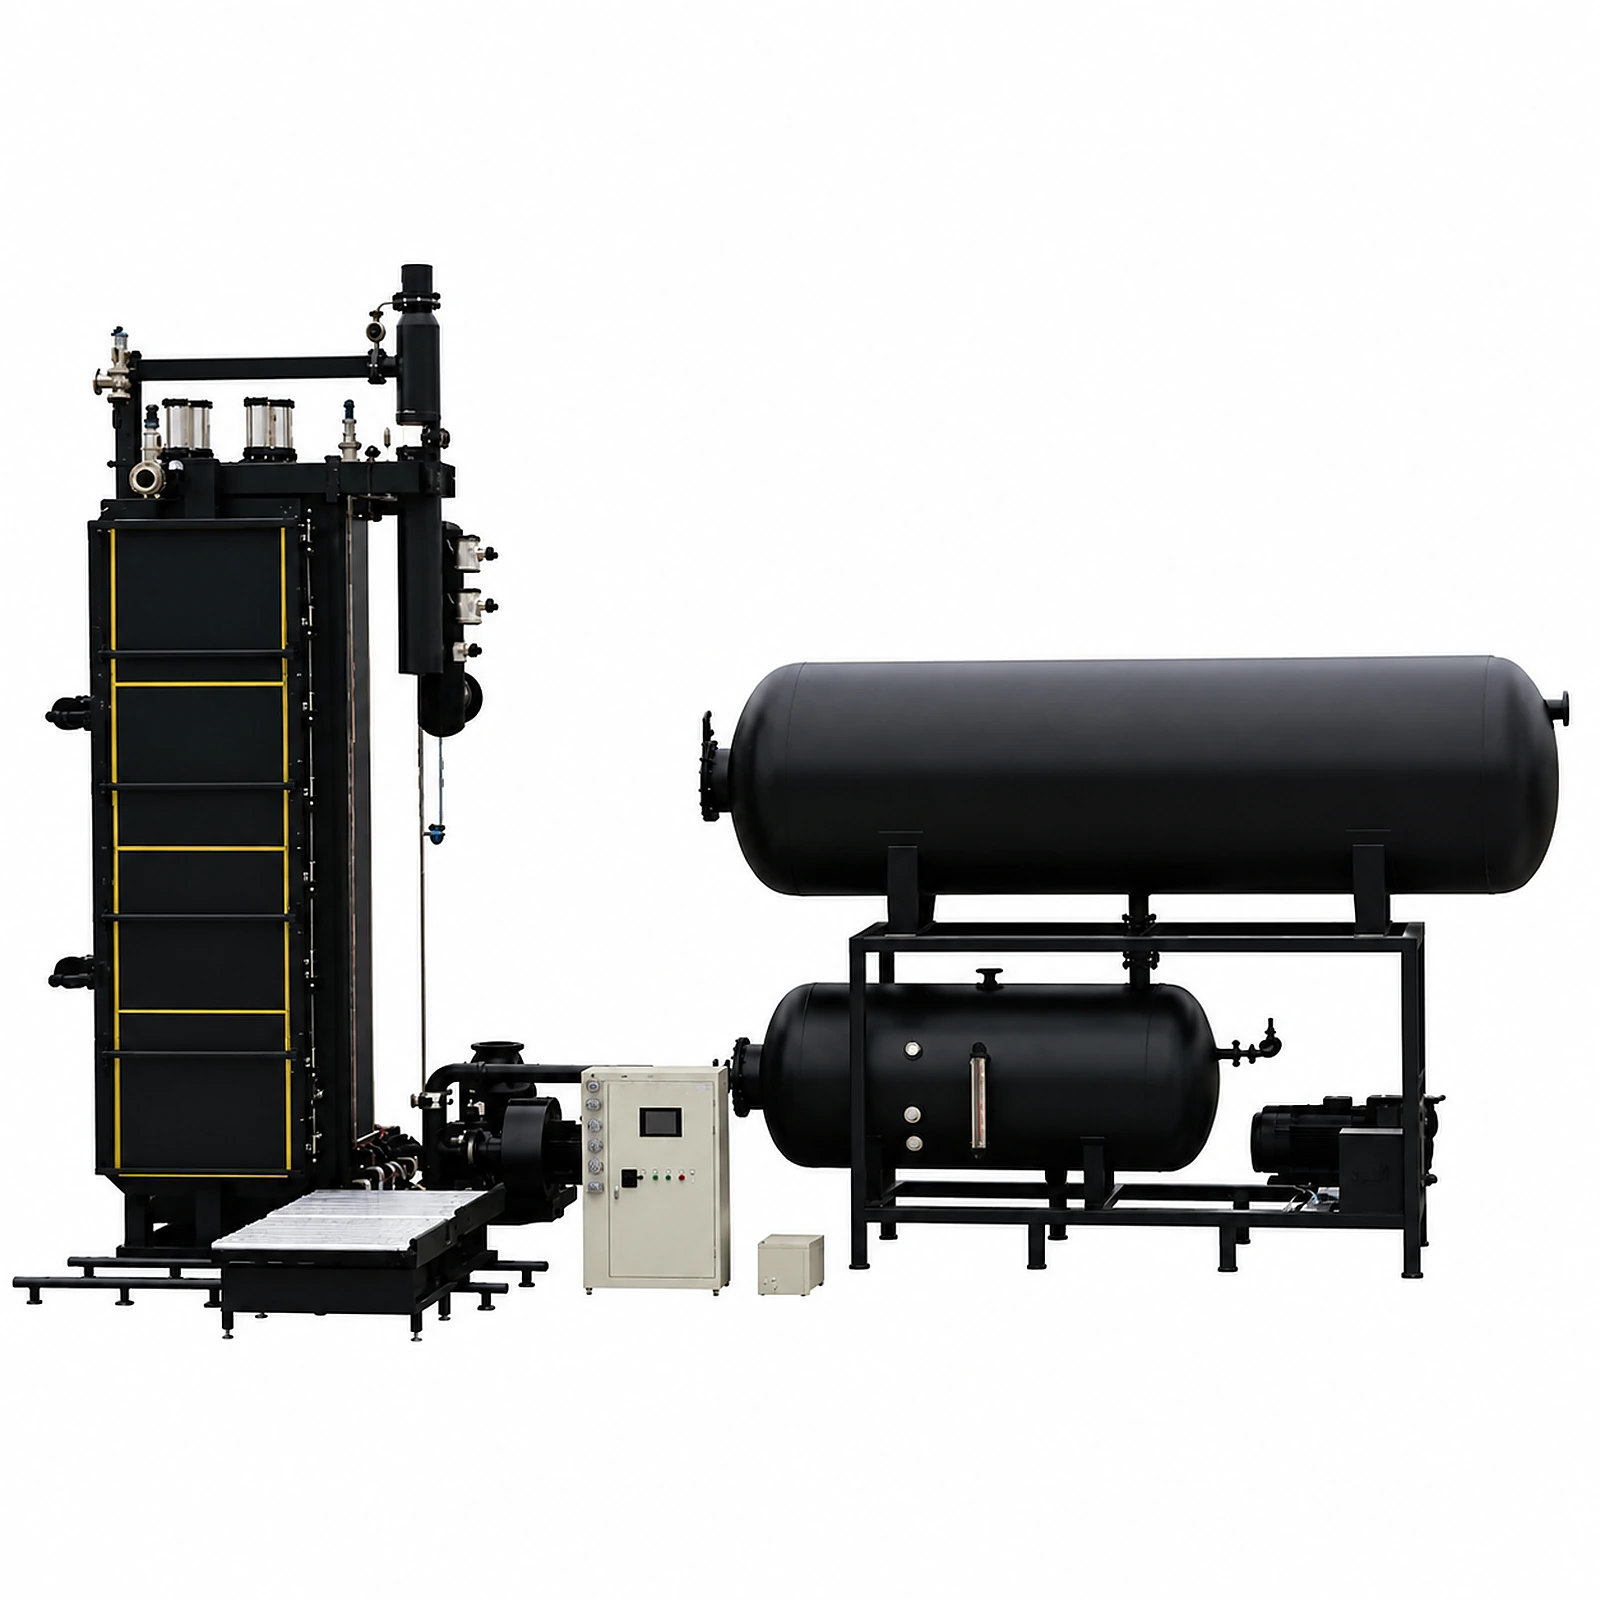
Una línea completa de producción de placas aislantes de EPS tiene 6 etapas: preexpansión → maduración de perla (6–24 horas) → moldeo de bloques → maduración del bloque (12–72 horas) → corte en placas → embalaje. La bloquera BM-1200 (4 sizes) es la opción más popular para plantas de aislamiento de escala media, produciendo 8–12 bloques por hora con tiempos de ciclo de 5–7 minutos. El coste total de los equipos va desde $150K para una línea inicial de 3.000 m³/año hasta más de $500K para una operación industrial de 30.000 m³/año.
Esta guía recorre cada etapa de la línea de producción, cubre la selección de equipos según el objetivo de producción, desglosa los costes reales e incluye una calculadora de ROI para que pueda evaluar la rentabilidad antes de realizar su primer pedido.
El proceso de producción de placas aislantes de EPS en 6 etapas
Cada etapa de la línea de producción tiene requisitos de equipo específicos y puntos de control de calidad. Saltarse o subinvertir en cualquier etapa crea cuellos de botella que reducen la producción total y la calidad de la placa.
Etapa 1: Preexpansión
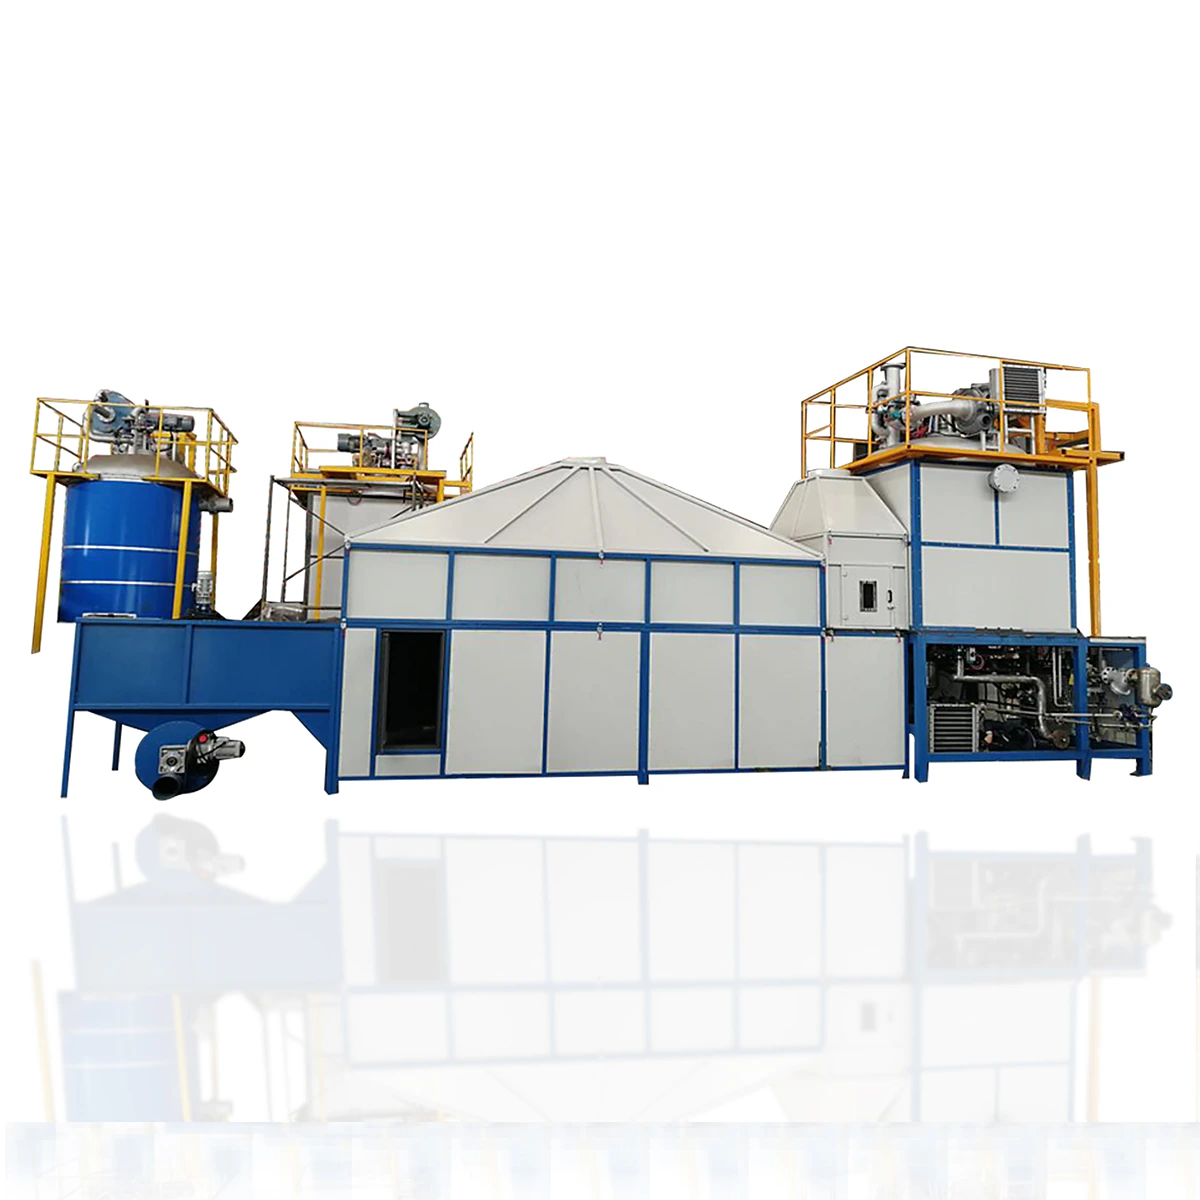
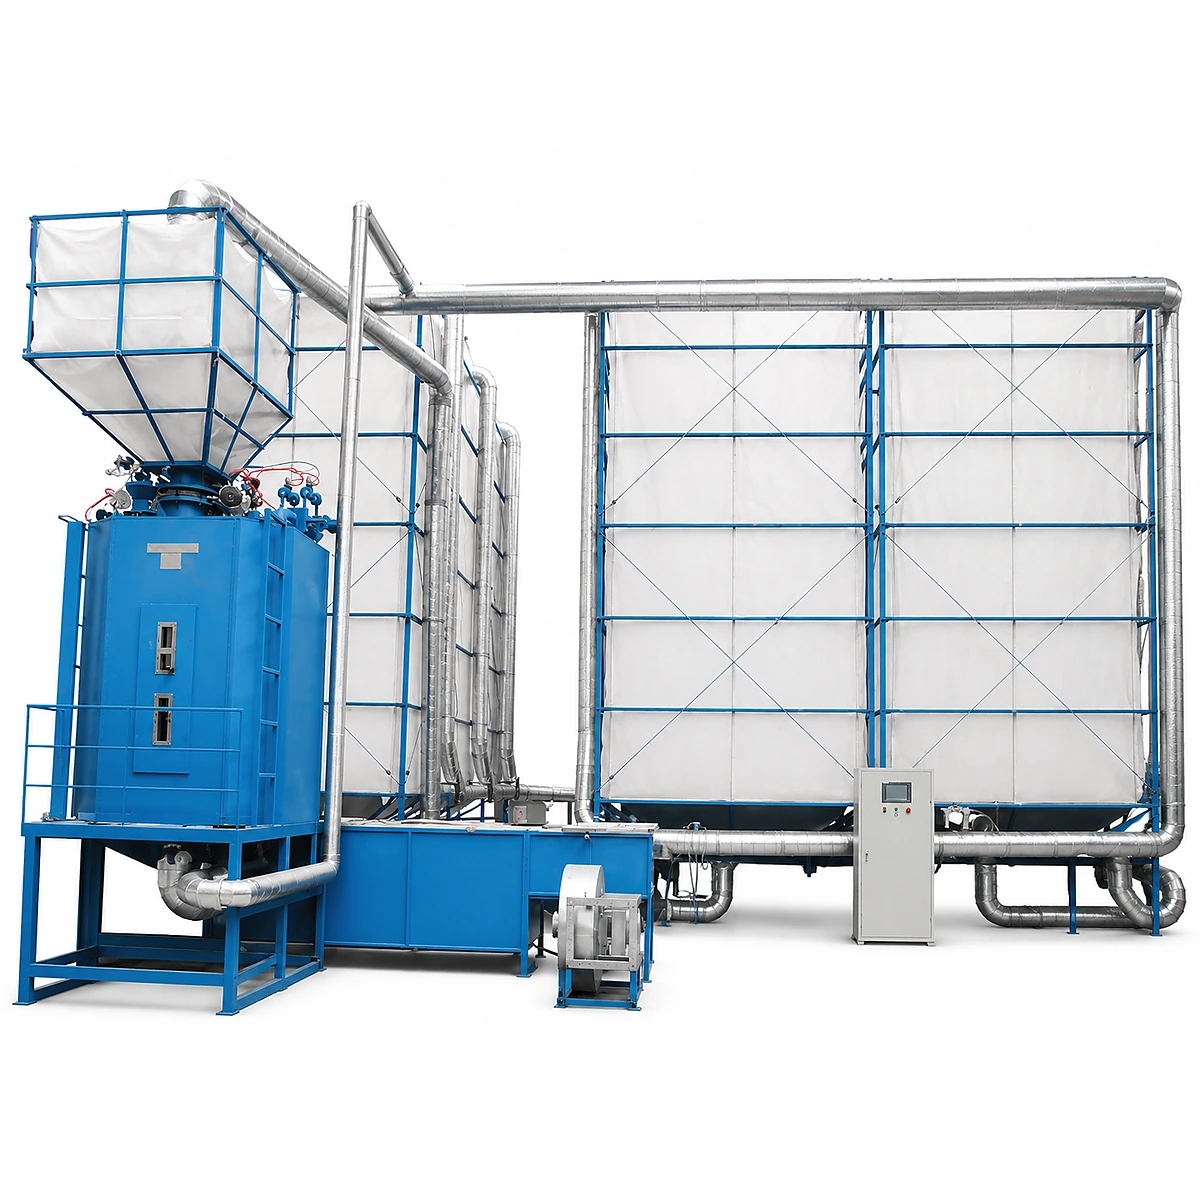
Las perlas crudas de EPS (0,5–1,5 mm de diámetro) entran en la preexpansora, donde vapor a 95–105°C hace que el agente espumante de pentano en el interior de cada perla expanda el poliestireno de 40 a 80 veces su volumen original. La densidad objetivo para placas de aislamiento es típicamente de 12–25 kg/m³, con densidades más bajas que proporcionan mejor aislamiento térmico pero menor resistencia a compresión. Una preexpansora PE-1400 gestiona 200–300 kg/h de perlas expandidas, suficiente para alimentar una BM-1200 (4 sizes) funcionando de forma continua.
Etapa 2: Maduración de la perla (primera maduración)
Las perlas recién expandidas se transportan neumáticamente a los silos de maduración donde reposan de 6 a 24 horas. Durante la maduración, el pentano residual escapa, el aire sustituye al vapor dentro de cada celda y las perlas alcanzan el equilibrio con la presión atmosférica. Este paso es crítico para la calidad de la placa aislante — las perlas insuficientemente maduradas producen bloques con huecos internos, mal acabado superficial y conductividad térmica inconsistente. La mayoría de las plantas de aislamiento usan de 4 a 8 silos de malla con capacidad de 15–30 m³ cada uno, organizados por grado de densidad para la rotación FIFO.
Etapa 3: Moldeo de bloques
Este es el núcleo de la línea de producción. Las perlas maduradas se inyectan en la cavidad del molde de bloque con aire comprimido y luego se fusionan con vapor a 0,08–0,12 MPa. La BM-1200 (4 sizes) produce bloques de 1.400 × 800 × 400 mm (0,448 m³ por bloque) con automatización PLC Siemens, enfriamiento por vacío para ciclos un 30% más rápidos y densidad ajustable de 8–30 kg/m³. Para operaciones de aislamiento más grandes, la BM-1200 (4 sizes) (bloques de 1.600 × 1.000 × 500 mm, 0,8 m³) o la BM-1200 (4 sizes) ofrecen mayor producción por ciclo.
Etapa 4: Maduración del bloque (segunda maduración)
Los bloques recién moldeados contienen humedad residual y diferenciales de presión interna. Deben madurar 12–72 horas en un área de almacenamiento ventilada antes de cortarse. Cortar los bloques demasiado pronto causa alabeo, inestabilidad dimensional y defectos de superficie que hacen que las placas fallen las pruebas de tolerancia de espesor. El área de maduración necesita aproximadamente 3 veces la producción diaria de bloques en superficie — para una BM-1200 (4 sizes) que produce 80 bloques/día, necesita espacio para 240 bloques (unos 200 m² con apilado).
Etapa 5: Corte
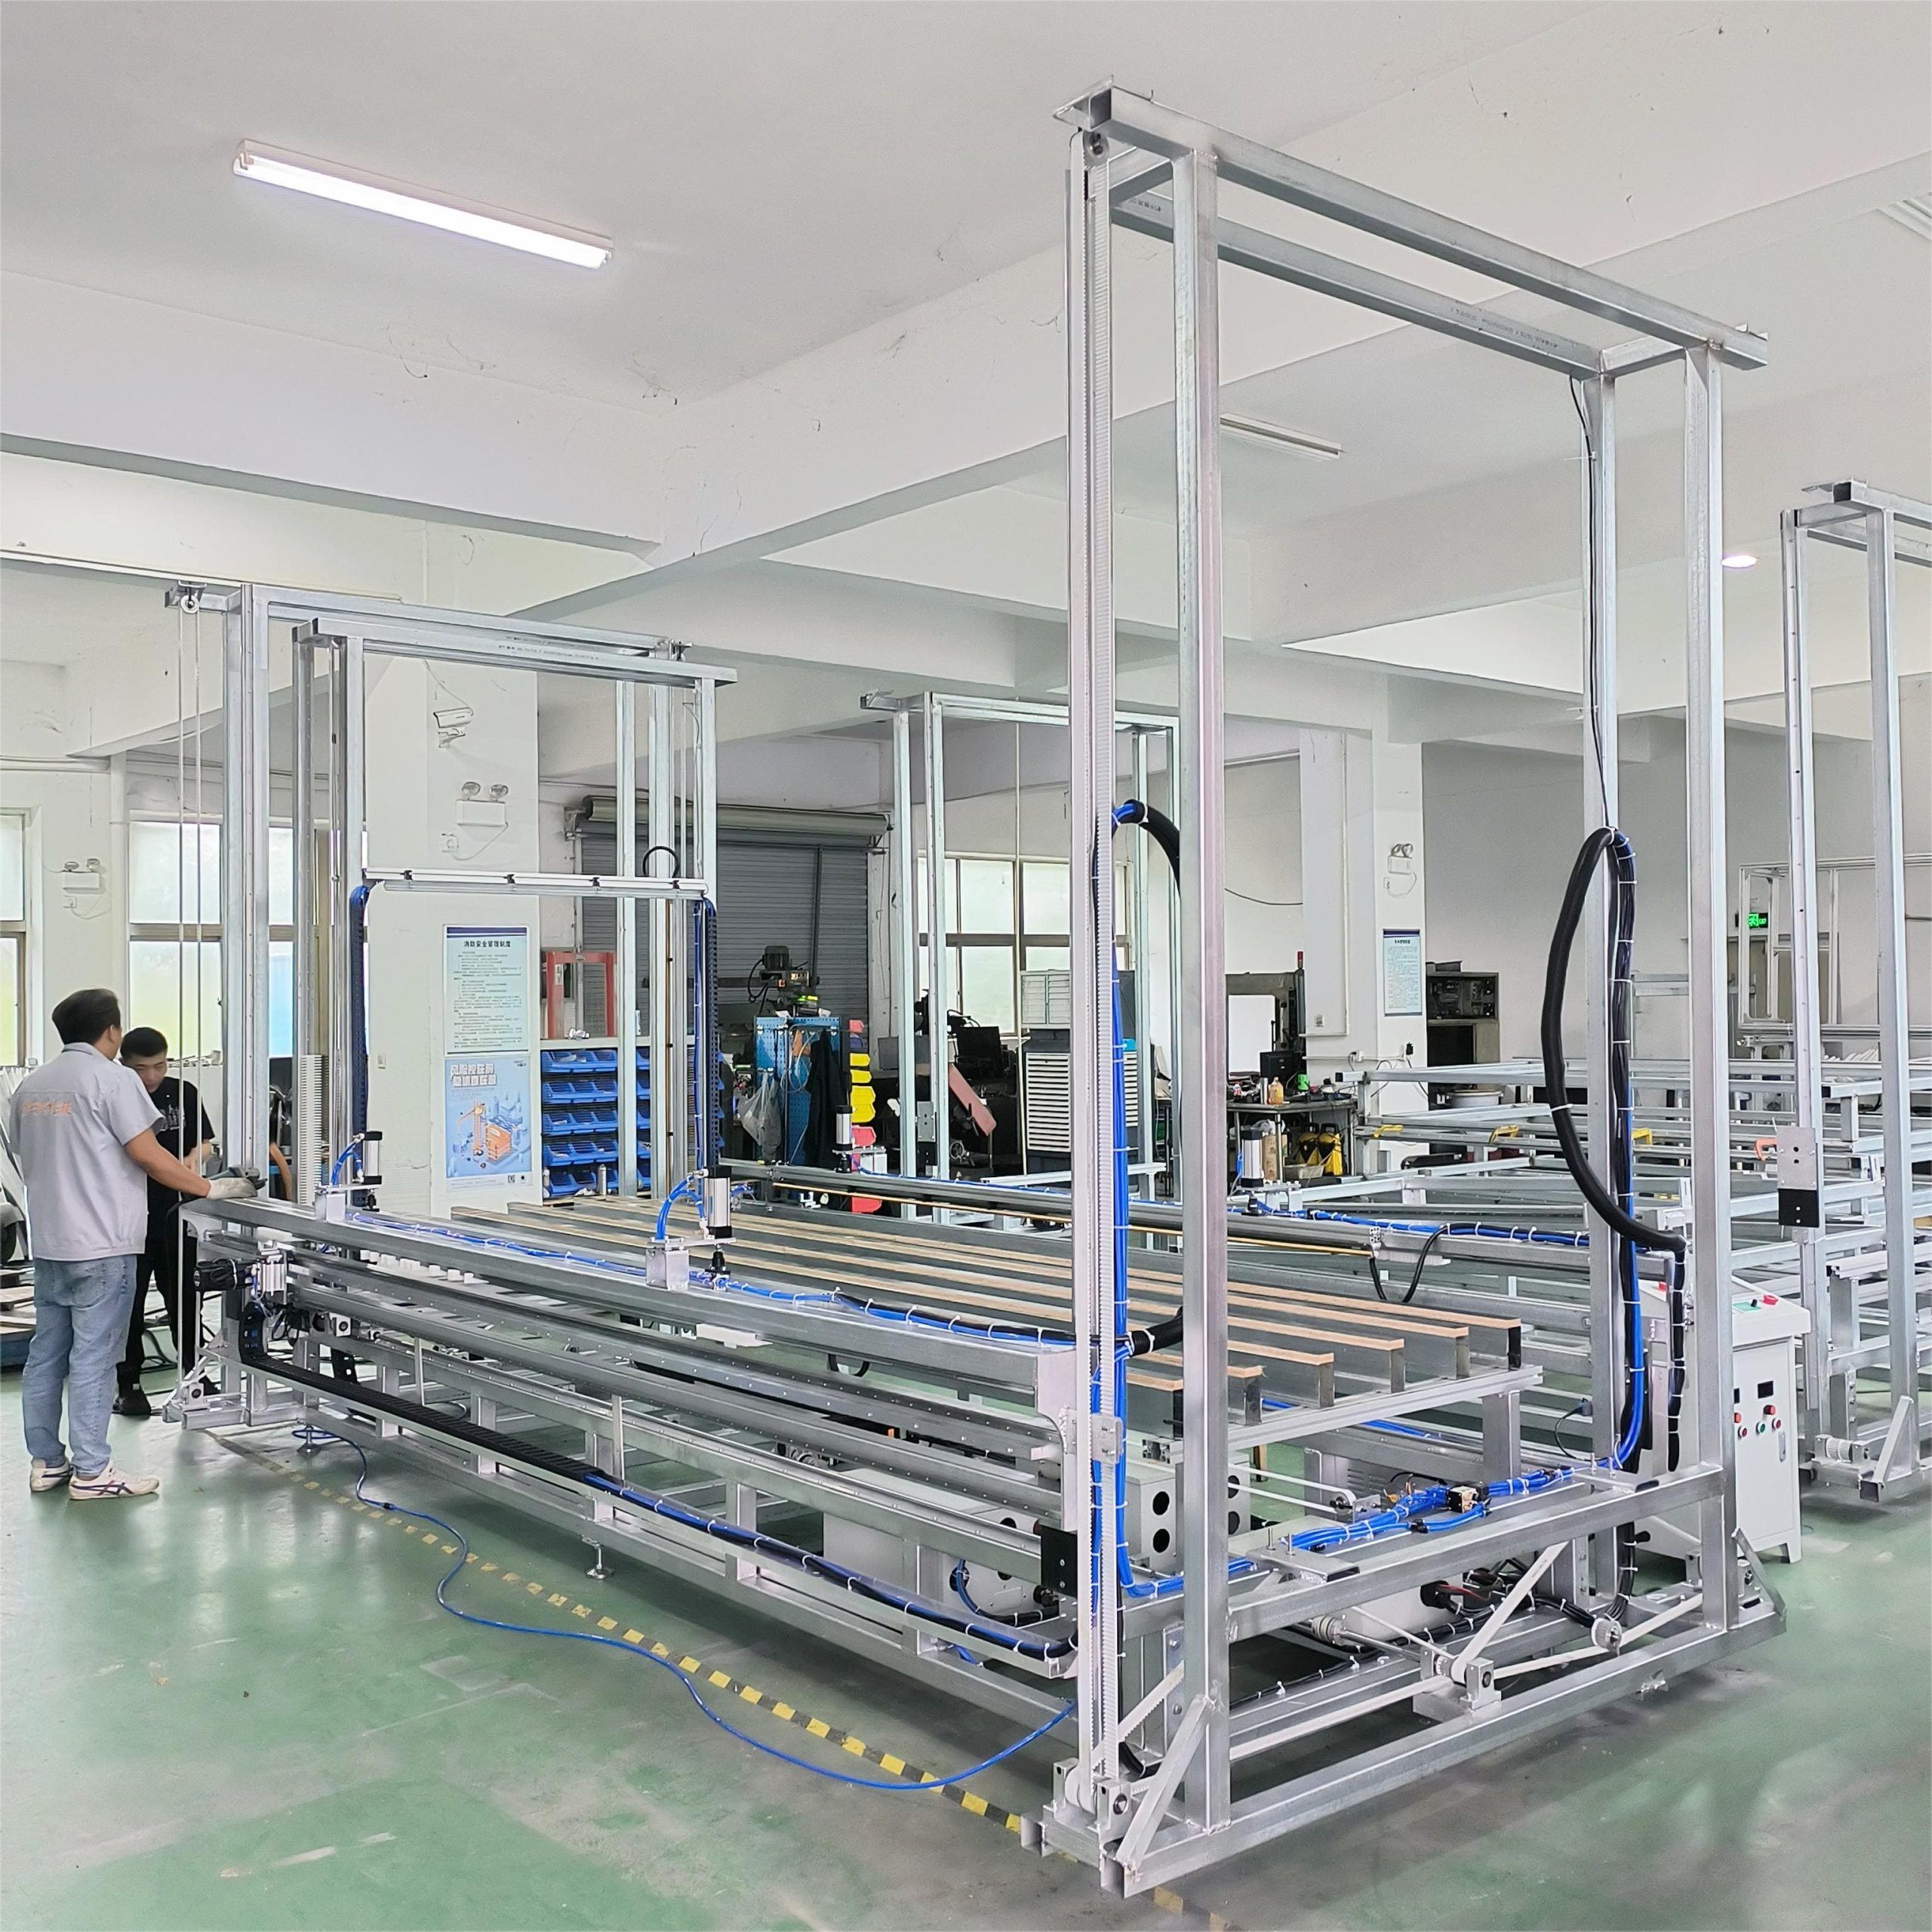
Los bloques madurados se cortan en placas del espesor requerido (típicamente 20–200 mm para aplicaciones de aislamiento) usando máquinas de corte de EPS por hilo caliente. Una CM-4000 maneja bloques de hasta 4.000 mm de largo con precisión de ±0,5 mm. Para plantas de aislamiento de alto volumen, una línea de corte multihilo puede rebanar un bloque entero en 10–20 placas en una sola pasada, recortando el tiempo de procesamiento un 80% frente a las máquinas de un solo hilo. El recorte de bordes y el perfilado de superficie (machihembrado, solape) pueden añadirse como operaciones de corte secundarias.
Etapa 6: Embalaje y paletizado
Las placas terminadas se apilan, se envuelven en film de PE o se flejan, y se paletizan para su envío. Las máquinas de apilado automático reducen la mano de obra de 4 trabajadores a 1 operario. Las dimensiones de la placa, la densidad y la conductividad térmica se imprimen en cada paquete para trazabilidad y cumplimiento del código de construcción.
Selección de equipos según la escala de producción
La combinación de equipos adecuada depende de su objetivo de producción anual. Aquí tiene tres configuraciones probadas usadas por nuestros clientes:
| Componente | Inicial (3.000 m³/año) | Media (10.000 m³/año) | Industrial (30.000 m³/año) |
|---|---|---|---|
| Preexpansora | PE-900 | PE-1400 | PE-2000 |
| Silos de maduración | 4 × 15 m³ | 6 × 25 m³ | 8 × 30 m³ |
| Bloquera | BM-1200 | BM-1200 (4 sizes) | BM-1200 (4 sizes) |
| Máquina de corte | CM-2000 (hilo único) | CM-4000 (multihilo) | CM-6000 + línea SPQ |
| Producción diaria (bloques) | 12–15 | 40–60 | 120–180 |
| Producción diaria de placas | ~80 m³ | ~280 m³ | ~850 m³ |
| Superficie | 800 m² | 1.500 m² | 3.000 m² |
| Coste total de equipos | $150K–$200K | $280K–$380K | $450K–$600K |
| Trabajadores necesarios | 4–6 | 8–12 | 15–25 |
La configuración de escala media, construida en torno a la BM-1200 (4 sizes), es el punto de partida más habitual para los nuevos fabricantes de placas aislantes. Equilibra el coste de inversión ($280K–$380K) con la capacidad de producción (10.000 m³/año) y deja margen para añadir una segunda bloquera y duplicar la capacidad sin sustituir la preexpansora ni el equipo de corte.
Desglose de costes: lo que realmente paga
El equipo es solo el 40–55% del coste total de arranque. Aquí tiene un desglose realista de costes completos para una línea de escala media (basada en BM-1200 (4 sizes), objetivo de 10.000 m³/año):
| Categoría de coste | Rango | % del total |
|---|---|---|
| Equipos (CIF puerto) | $280K–$380K | 45% |
| Caldera de vapor (2–4 ton/h) | $40K–$80K | 10% |
| Compresor de aire (1,0 m³/min) | $8K–$15K | 2% |
| Instalación eléctrica | $15K–$30K | 4% |
| Edificio de fábrica/reforma | $80K–$200K | 25% |
| Inventario de materia prima (3 meses) | $50K–$80K | 10% |
| Puesta en marcha y formación | $10K–$15K | 2% |
| Certificación (CE/código de fuego local) | $5K–$15K | 2% |
| Total de arranque | $488K–$815K | 100% |
La caldera de vapor suele ser el segundo mayor coste individual después de la bloquera. Elija gas natural en lugar de diésel donde esté disponible — las calderas a gas reducen los costes de energía de vapor en un 25–35% y tienen menores requisitos de mantenimiento. Presupueste $2.000–$4.000/mes para perla cruda de EPS a los precios de mercado actuales ($1.100–$1.400 por tonelada, grado estándar).
Normas de calidad de placa aislante que debe cumplir
Vender placas aislantes de EPS en mercados de construcción regulados requiere cumplir normas de rendimiento específicas. Las placas no conformes no pueden usarse en proyectos de construcción con permiso, lo que efectivamente le bloquea el acceso al mercado.
| Norma | Región | Requisitos clave |
|---|---|---|
| EN 13163 | Europa (marcado CE) | Conductividad térmica ≤ 0,038 W/mK, estabilidad dimensional, resistencia a compresión de 60–200 kPa |
| ASTM C578 | Norteamérica | Tipo I (15 kg/m³, 69 kPa) a Tipo XIV (32 kg/m³, 173 kPa), valor R por pulgada |
| GB/T 10801.1 | China | 6 grados de densidad (Clase I: 30 kg/m³ a Clase VI: 15 kg/m³), clasificación de fuego B1/B2 |
| SASO / GSO | Oriente Medio (GCC) | Ignífugo obligatorio, tolerancia de espesor ±2 mm, tolerancia de densidad ±10% |
Para cumplir estas normas de forma consistente, su bloquera debe mantener la variación de densidad dentro de ±1,0 kg/m³ en todo el bloque — la BM-1200 (4 sizes) lo logra mediante su distribución de vapor controlada por PLC Siemens y su sistema de enfriamiento por vacío. Use perlas de EPS ignífugas (que contienen hexabromociclododecano o aditivos FR poliméricos) para mercados que requieren placas aislantes con clasificación de fuego, obligatorio en la UE, los países del GCC y la mayoría de las jurisdicciones de EE. UU. para aplicaciones de muro y cubierta.
Calculadora de ROI: ¿cuándo se amortiza la inversión?
Para una línea de escala media BM-1200 (4 sizes) que produce 10.000 m³ de placas aislantes al año:
- Inversión total: $650.000 (estimación de rango medio incluyendo edificio)
- Coste anual de materia prima: $180.000 (perla de EPS a $1.200/tonelada, 150 toneladas/año)
- Coste anual de energía: $48.000 (vapor + electricidad, operación de 16 horas/día)
- Coste anual de mano de obra: $96.000 (10 trabajadores a $800/mes de media)
- Coste operativo anual total: $324.000
- Ingresos anuales: $600.000–$800.000 (placas aislantes a $60–$80/m³, el precio mayorista varía según la región)
- Beneficio bruto anual: $276.000–$476.000
- Periodo de retorno: 1,4–2,4 años
Estas cifras asumen 280 días de producción al año con un 75% de utilización de capacidad en el año 1 (conservador — la mayoría de las plantas alcanzan el 85%+ en el año 2). Las regiones con precios de placa aislante más altos (Europa: $90–$120/m³, Oriente Medio: $70–$95/m³) ofrecen un retorno más rápido. Para cálculos de ROI detallados que incluyan depreciación y escenarios de financiación, consulte nuestra guía de inversión dedicada.
5 errores críticos que descarrilan las nuevas líneas de placas aislantes
- Infradimensionar la caldera de vapor. La bloquera es el mayor consumidor de vapor en horas punta — una BM-1200 (4 sizes) necesita 45–55 kg de vapor por ciclo. Una caldera de 1 ton/h no puede sostener el moldeo continuo a plena velocidad. Dimensione su caldera a 1,5 veces la demanda pico de la bloquera (mínimo 2 ton/h para una BM-1200 (4 sizes)).
- Saltarse la segunda maduración. Cortar los bloques dentro de las 6 horas siguientes al moldeo ahorra tiempo pero produce placas que se alabean 2–5 mm en 48 horas. Los clientes rechazarán las placas alabeadas, y su reputación se resiente. Presupueste espacio y tiempo para 24–72 horas de maduración del bloque.
- Ignorar los códigos de fuego locales. Las placas de EPS estándar (no ignífugas) no pueden venderse para aislamiento de construcción en la mayoría de mercados regulados. Si su mercado objetivo requiere placas con clasificación de fuego, necesita perlas crudas ignífugas desde el primer día — adaptarlo más tarde significa desechar el inventario existente.
- Planificación de producción de densidad única. Los nuevos operadores a menudo planifican solo un grado de densidad. En la práctica, los mercados de construcción demandan de 3 a 5 grados de densidad (15, 18, 20, 25, 30 kg/m³) para distintas aplicaciones (muros frente a cubiertas frente a suelos frente a bajo rasante). Su preexpansora y su sistema de silos deben soportar cambios rápidos de densidad.
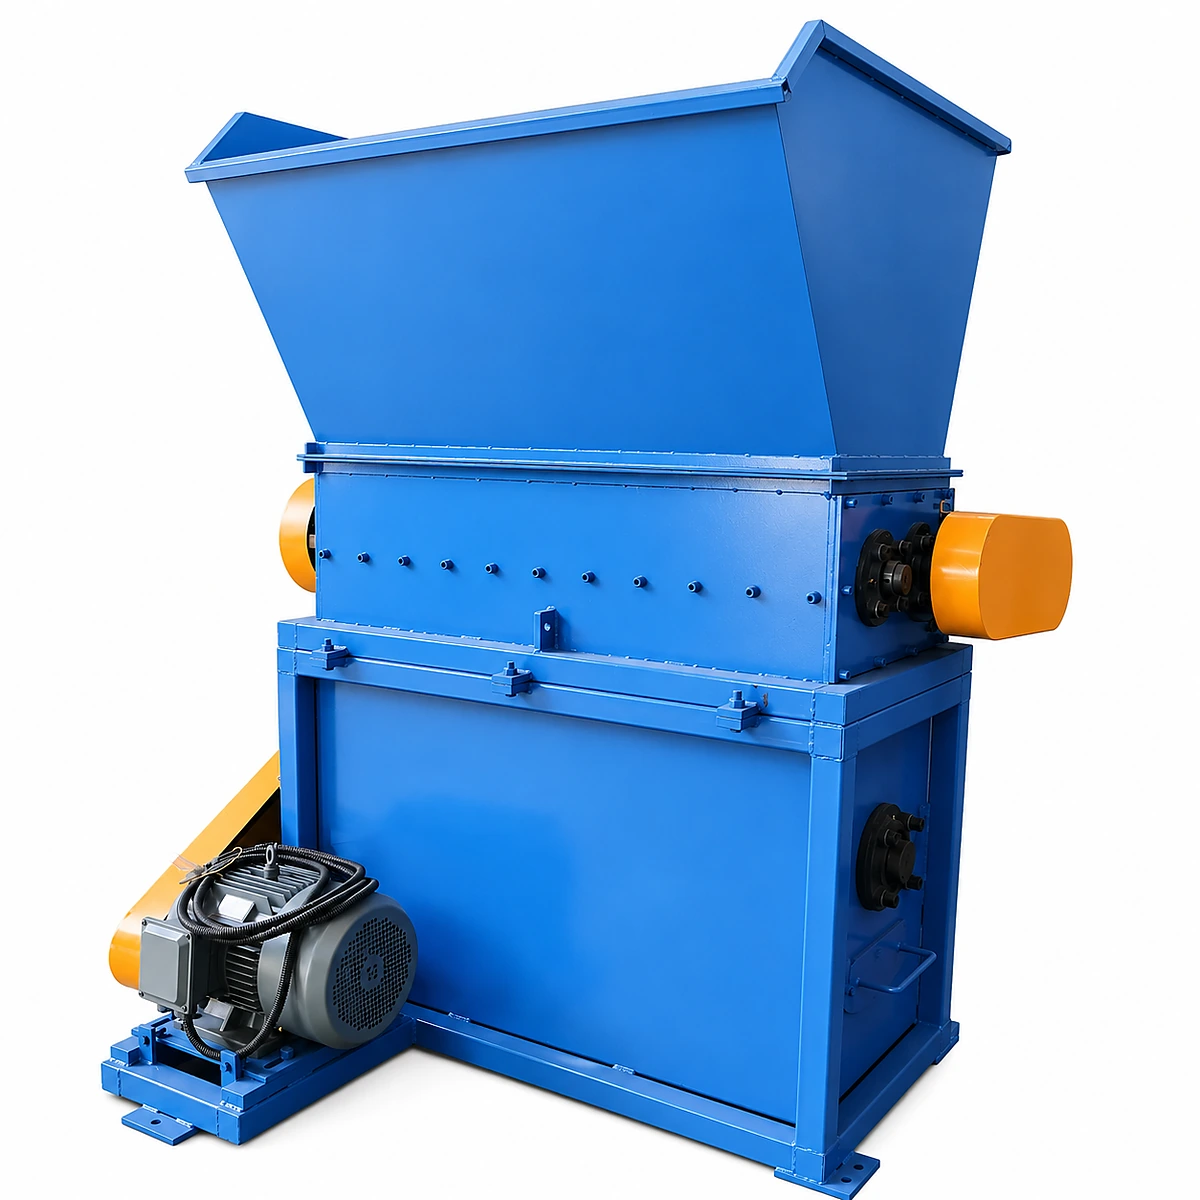
- Sin sistema de reciclaje para los recortes. Las operaciones de corte generan un 10–15% de residuo (recortes de borde y sobrantes). Sin una trituradora de reciclaje, ese residuo es dinero al contenedor. Una trituradora RC-200 básica ($8K–$12K) se amortiza en 3–6 meses al reincorporar los recortes triturados a la bloquera con hasta un 20% de proporción de mezcla.
Distribución de la línea de producción: optimizando el flujo de material
La distribución de fábrica ideal sigue un flujo lineal desde la recepción de materia prima hasta el envío de placa terminada, minimizando el tráfico de carretillas elevadoras y el manejo manual:
- Zona 1 (150 m²): almacenamiento de perla cruda + sala de preexpansora (ventilada, con detección de gas pentano)
- Zona 2 (200 m²): área de silos de maduración (estructura abierta por los lados, ventilación natural, 6+ renovaciones de aire/hora)
- Zona 3 (300 m²): nave de moldeo de bloques (suministro de vapor, aire comprimido, paneles eléctricos)
- Zona 4 (400 m²): área de maduración y almacenamiento de bloques (cubierta, ventilada, estanterías de apilado)
- Zona 5 (250 m²): sala de corte (con climatización para una tensión de hilo y calidad de corte consistentes)
- Zona 6 (200 m²): almacén de embalaje y producto terminado (con acceso a muelle de carga)
Total: 1.500 m² para una línea BM-1200 (4 sizes) de escala media. Añada 200–300 m² para oficinas, taller de mantenimiento y sala de calderas. La estación de reciclaje (trituradora + tolva de remezcla) encaja en la Zona 3 junto a la bloquera.
Preguntas frecuentes
¿Cuántas placas aislantes produce un bloque de EPS?
Un bloque estándar de BM-1200 (4 sizes) (1.400 × 800 × 400 mm) puede cortarse en 4 placas a 100 mm de espesor, 8 placas a 50 mm o 20 placas a 20 mm de espesor. A 50 mm de espesor (el más común para aislamiento de muro), un bloque produce 8 placas de 1.400 × 800 mm (0,896 m² cada una), totalizando 7,17 m² de aislamiento por bloque antes del recorte de bordes.
¿Cuál es la inversión mínima para iniciar un negocio de placas aislantes de EPS?
La inversión mínima viable es de aproximadamente $150.000–$200.000 solo en equipos (preexpansora PE-900, 4 silos, bloquera BM-1200, cortadora CM-2000). Incluyendo edificio, suministros y 3 meses de stock de materia prima, presupueste $300.000–$450.000 en total. Esta configuración inicial produce aproximadamente 3.000 m³ de placas al año, adecuada para mercados de construcción locales.
¿Puedo usar la misma línea de producción tanto para placas aislantes como para bloques de embalaje?
Sí. El mismo equipo gestiona ambos productos. Las diferencias clave son la densidad objetivo (aislamiento: 12–25 kg/m³, embalaje: 15–30 kg/m³) y los patrones de corte. Muchos fabricantes producen placas aislantes durante el pico de la temporada de construcción (de primavera a otoño) y cambian a bloques de embalaje durante los meses de invierno para mantener una utilización superior al 80% durante todo el año.
¿Cuánto tiempo se tarda en poner en marcha una línea de producción de placas aislantes de EPS?
La instalación del equipo toma de 2 a 4 semanas con nuestro equipo de puesta en marcha en el sitio. Añada de 1 a 2 semanas para la formación de operarios (que cubre el control de densidad, los parámetros de vapor y las pruebas de calidad). El tiempo total desde la entrega del equipo hasta las primeras placas de calidad de producción es típicamente de 4 a 6 semanas. Ofrecemos soporte de puesta en marcha gratuito y 12 meses de asistencia técnica remota a través del módulo de diagnóstico 4G/WiFi opcional.
¿Qué conductividad térmica puedo lograr con perlas de EPS estándar?
Las placas aislantes de EPS estándar logran una conductividad térmica de 0,035–0,040 W/mK a densidades de 15–25 kg/m³. Usar perlas de EPS mejoradas con grafito (EPS gris) reduce esto a 0,030–0,032 W/mK, proporcionando un 20% mejor aislamiento al mismo espesor — o un aislamiento equivalente con placas un 20% más finas. La BM-1200 (4 sizes) es compatible con perlas de EPS estándar, ignífugas y de grafito sin modificaciones del equipo. Cortar esas placas más densas es una consideración aparte — el EPS de grafito y de grado ignífugo Clase B1 genera más fricción de hilo y polvo combustible que el EPS estándar, por lo que las plantas de placa de grafito/ignífugo de alto volumen usan una línea de corte de grado grafito e ignífugo específica en lugar de una cortadora multihilo estándar.
¿Necesito permisos ambientales para una fábrica de placas aislantes de EPS?
Los requisitos varían según la jurisdicción, pero típicamente incluyen: permisos de emisiones al aire (por el desgasado de pentano durante la preexpansión y la maduración — los niveles son bajos pero están regulados), certificación de seguridad contra incendios (el almacenamiento de EPS requiere sistemas específicos de extinción), permisos de ruido (el corte y el transporte neumático generan 75–85 dB) y permisos de vertido de aguas residuales si se usa refrigeración húmeda. La mayoría de los países clasifican la fabricación de placa de EPS como una industria de bajo impacto ambiental, y los permisos pueden obtenerse en 2–8 semanas junto con los permisos de obra.
Lecturas relacionadas
- EPS de grafito para Passivhaus: la guía completa — Lectura ampliada del mismo clúster.
- EPE frente a espuma EPS: diferencias, láminas y coste — Por qué la placa rígida de EPS, y no la espuma blanda de polietileno, es el material de aislamiento, con comparativas de absorción de agua y de fuego.