6 étapes de production des billes aux panneaux isolants finis. Mouleuse BM-1200 (4 sizes) au cœur — 150K $ entrée de gamme à 500K $ industriel. Ventilation des coûts, normes (EN 13163/ASTM C578), retour sur investissement en 1,4–2,4 ans et 6 FAQ.
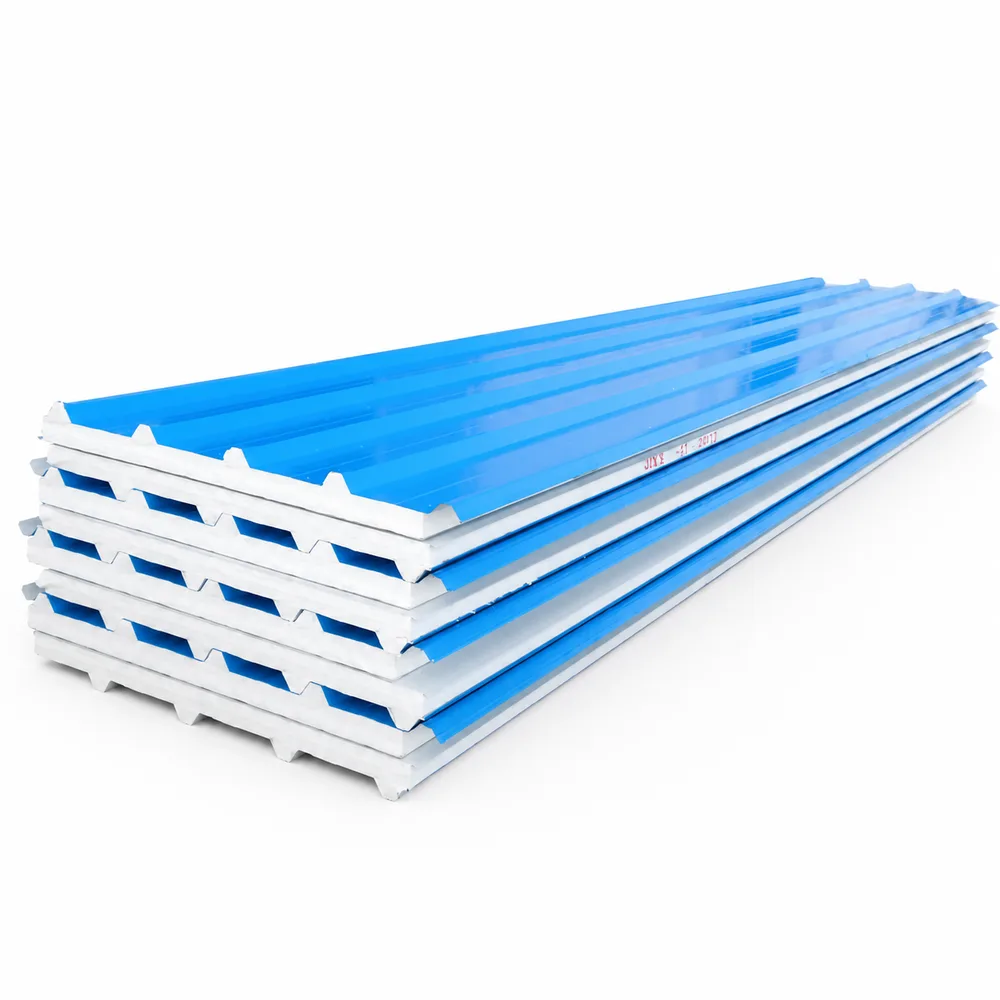
Une ligne de production de panneaux isolants EPS transforme des billes de polystyrène brutes en panneaux de mousse rigide (ASTM C578) utilisés pour l'isolation des murs, toitures et planchers dans la construction résidentielle, commerciale et industrielle. Le marché mondial de l'isolation EPS a dépassé 18 milliards de dollars en 2025, avec une croissance de 5,2 % par an, tirée par le durcissement des codes énergétiques du bâtiment en Europe, en Amérique du Nord et au Moyen-Orient. Monter une ligne de production nécessite 6 machines fonctionnant en séquence, un investissement de 150 000 à 500 000 $ selon l'échelle, et 800 à 2 000 m² de surface d'usine.
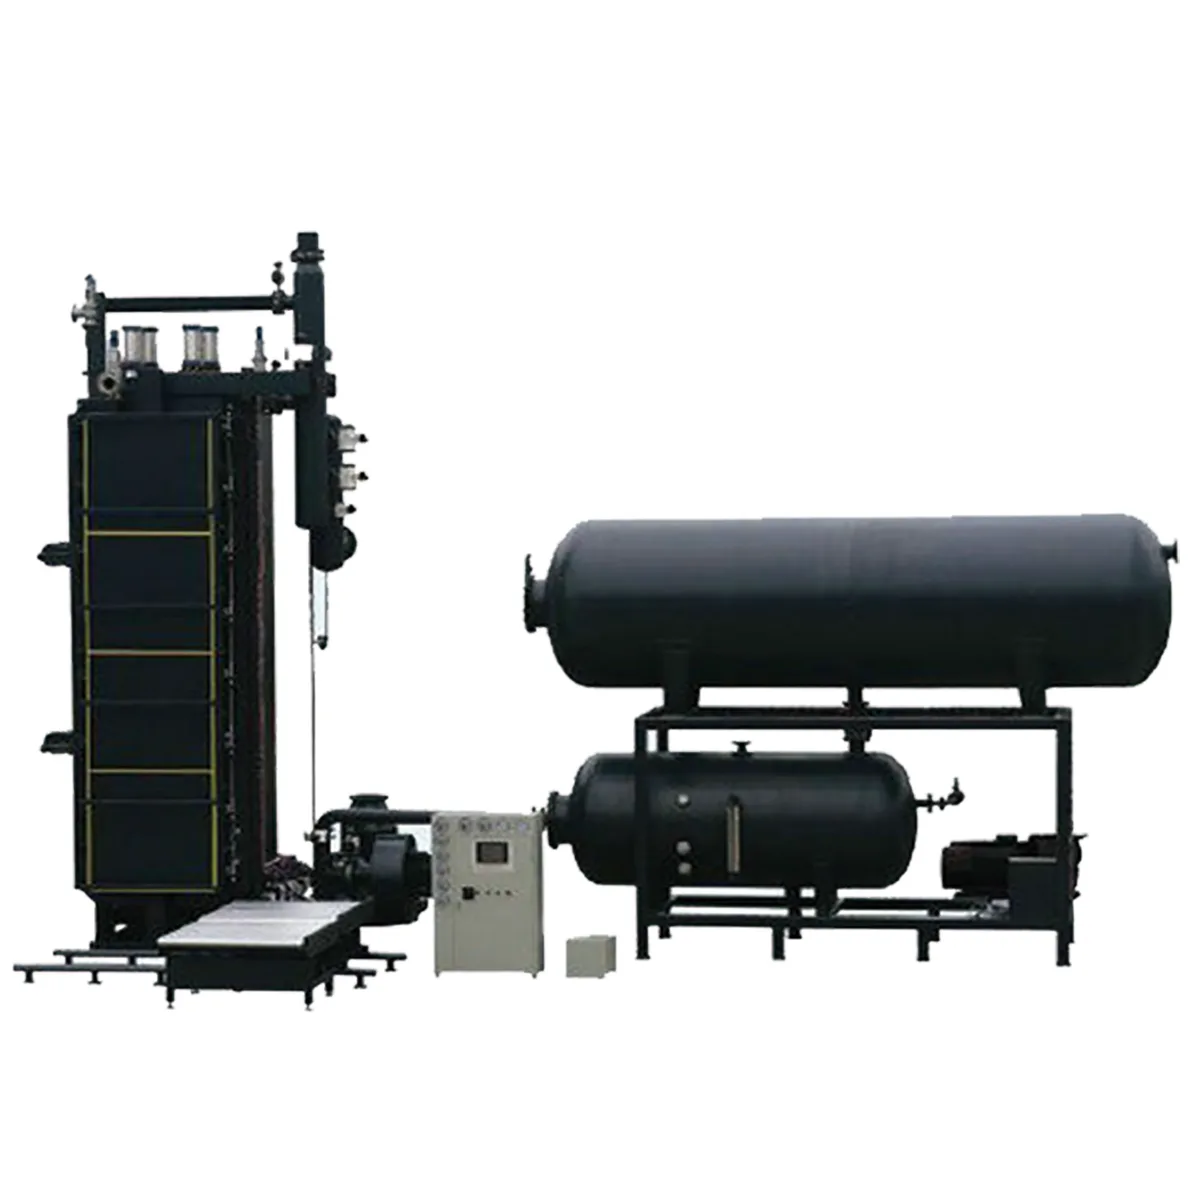
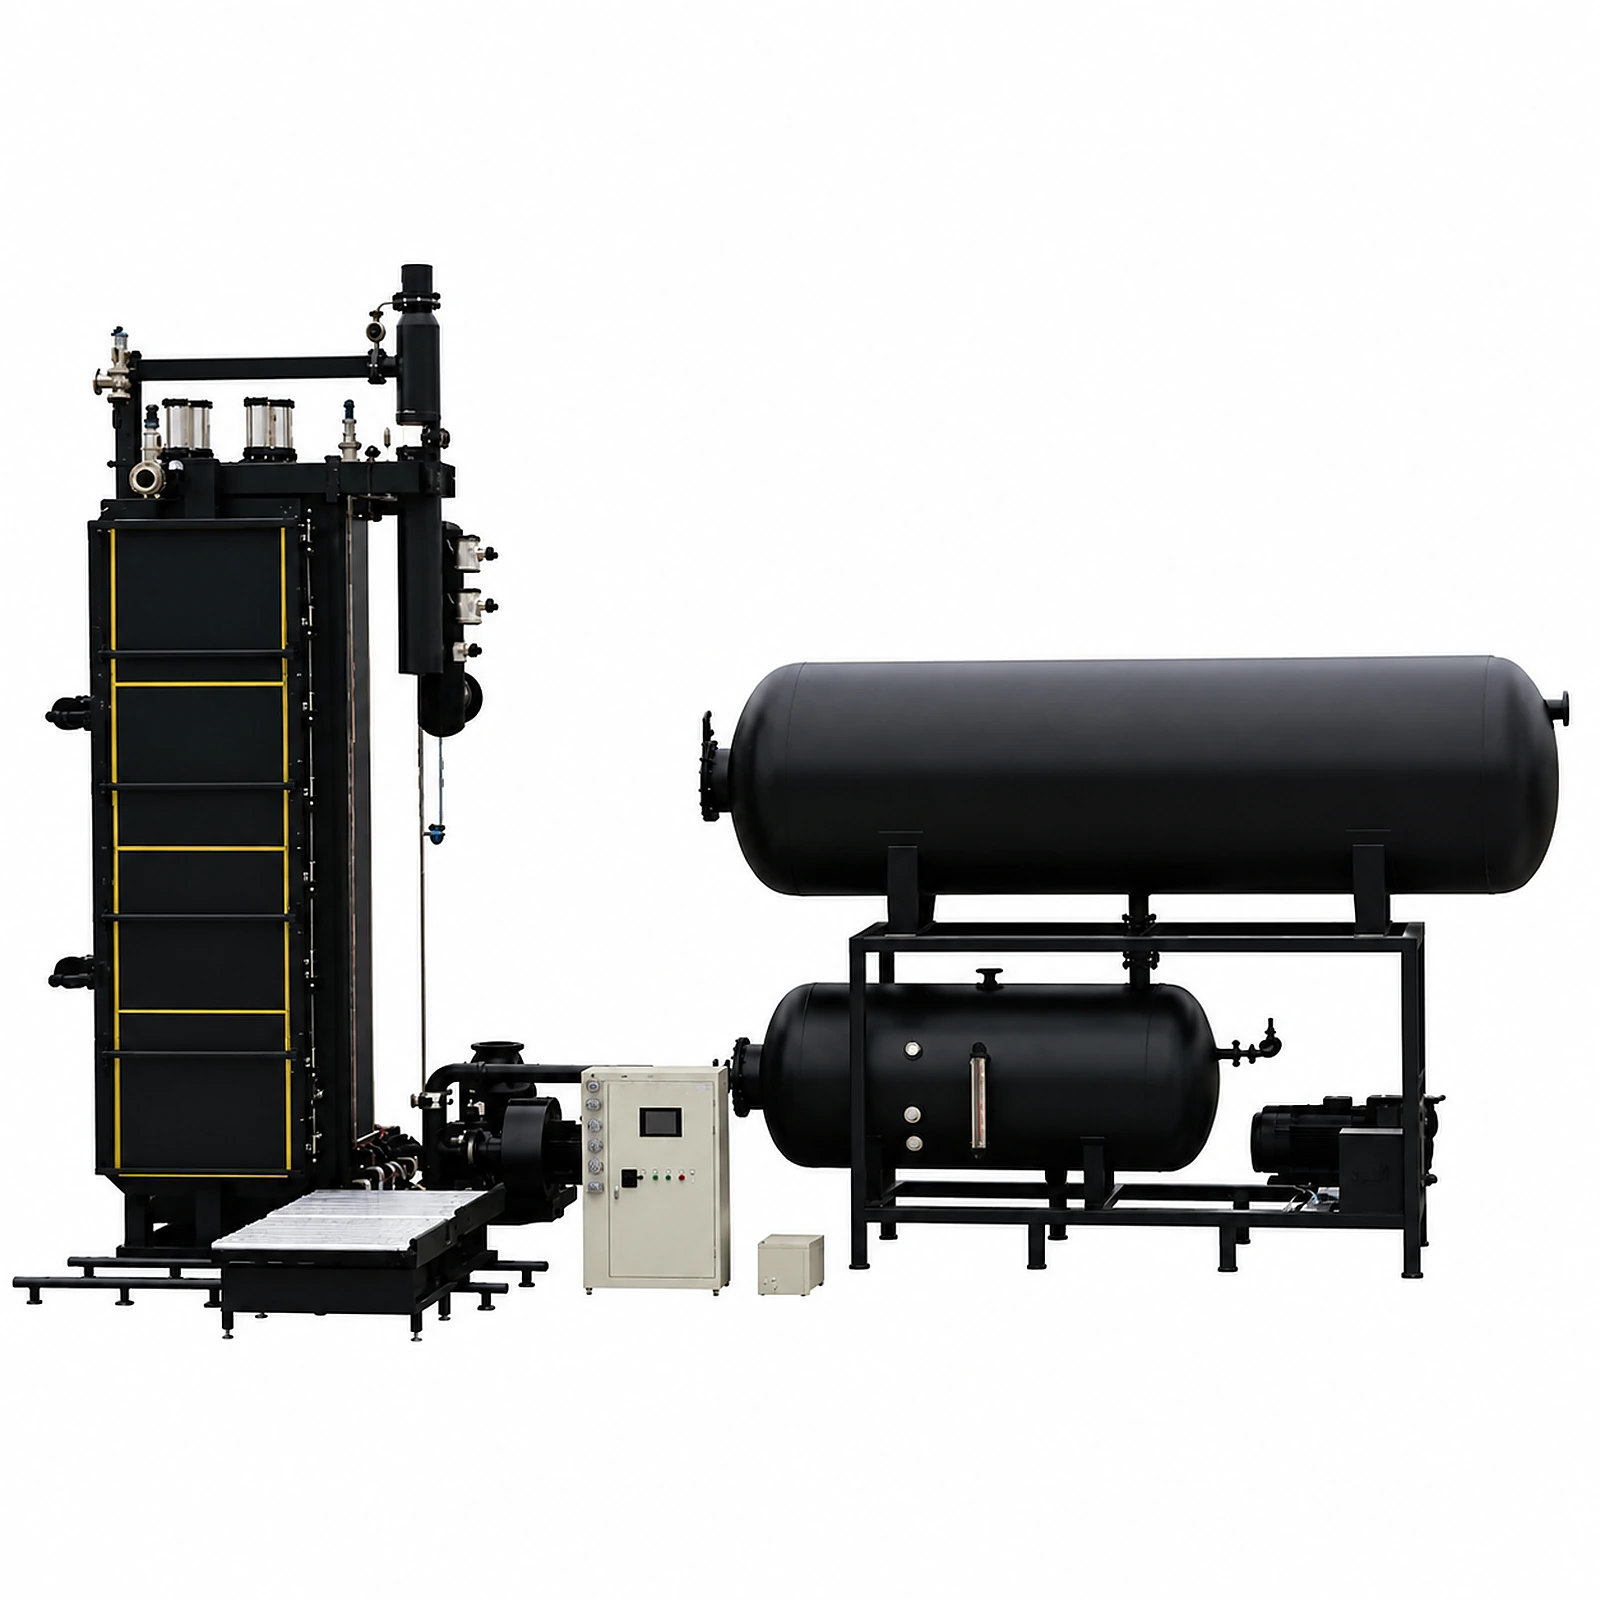
Une ligne complète de production de panneaux isolants EPS comprend 6 étapes : pré-expansion → maturation des billes (6 à 24 heures) → moulage de blocs → maturation des blocs (12 à 72 heures) → découpe en panneaux → emballage. La mouleuse de blocs BM-1200 (4 sizes) est le choix le plus répandu pour les usines d'isolation à échelle moyenne, produisant 8 à 12 blocs par heure avec des temps de cycle de 5 à 7 minutes. Le coût total des équipements varie de 150K $ pour une ligne d'entrée de gamme de 3 000 m³/an à plus de 500K $ pour une exploitation industrielle de 30 000 m³/an.
Ce guide parcourt chaque étape de la ligne de production, couvre le choix des équipements selon l'objectif de production, détaille les coûts réels et inclut un calculateur de ROI pour évaluer la rentabilité avant de passer votre première commande.
Le procédé de production de panneaux isolants EPS en 6 étapes
Chaque étape de la ligne de production a des exigences d'équipement spécifiques et des points de contrôle qualité. Sauter une étape ou sous-investir dans l'une d'elles crée des goulots d'étranglement qui réduisent votre production globale et la qualité des panneaux.
Étape 1 : pré-expansion
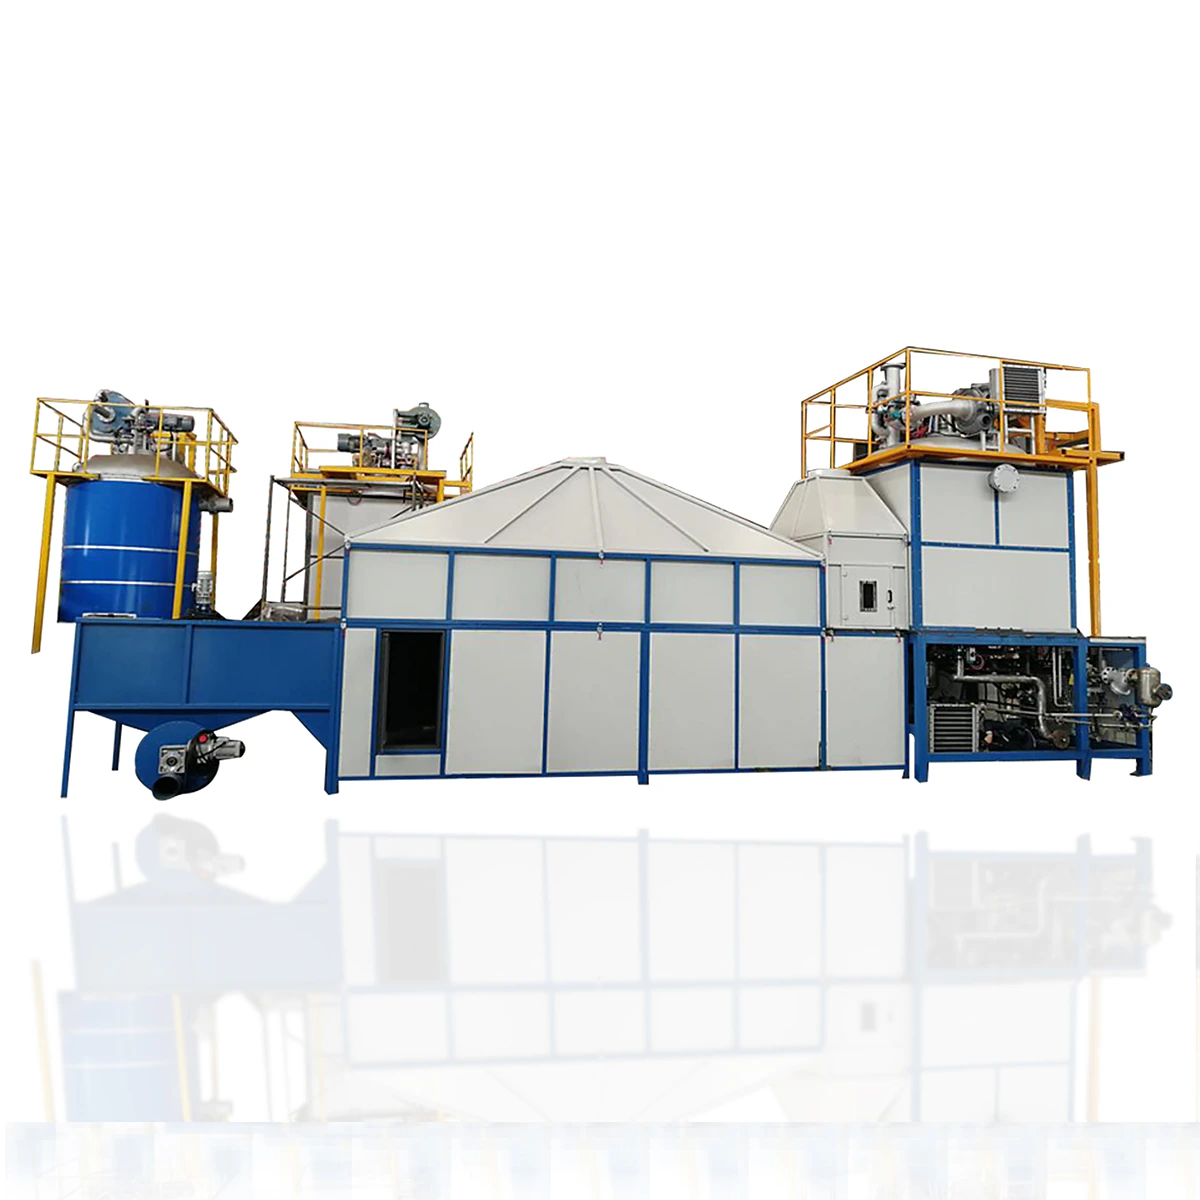
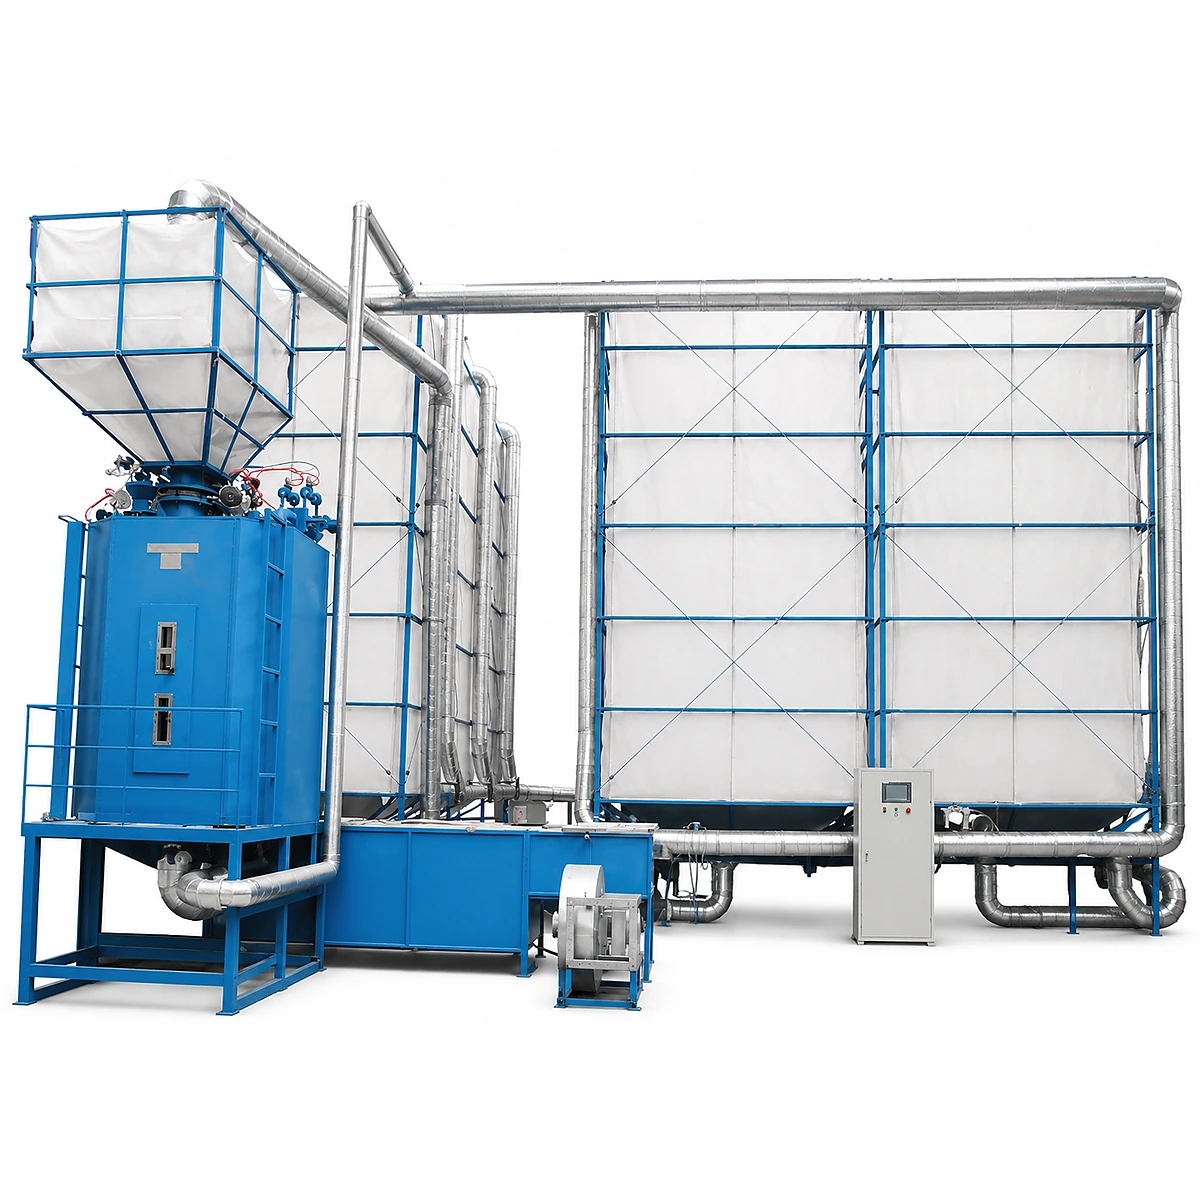
Les billes d'EPS brutes (0,5 à 1,5 mm de diamètre) entrent dans le pré-expanseur, où la vapeur à 95–105 °C fait gonfler le polystyrène de 40 à 80 fois son volume initial grâce à l'agent moussant pentane contenu dans chaque bille. La densité cible pour les panneaux isolants est typiquement de 12 à 25 kg/m³, les densités plus faibles offrant une meilleure isolation thermique mais une résistance à la compression moindre. Un pré-expanseur PE-1400 traite 200 à 300 kg/h de billes expansées, suffisant pour alimenter une BM-1200 (4 sizes) en fonctionnement continu.
Étape 2 : maturation des billes (première maturation)
Les billes fraîchement expansées sont transportées pneumatiquement vers des silos de maturation où elles reposent 6 à 24 heures. Pendant la maturation, le pentane résiduel s'échappe, l'air remplace la vapeur à l'intérieur de chaque cellule, et les billes atteignent l'équilibre avec la pression atmosphérique. Cette étape est essentielle pour la qualité du panneau isolant — des billes insuffisamment maturées produisent des blocs présentant des vides internes, une finition de surface médiocre et une conductivité thermique irrégulière. La plupart des usines d'isolation utilisent 4 à 8 silos à grillage d'une capacité de 15 à 30 m³ chacun, organisés par grade de densité pour la rotation FIFO.
Étape 3 : moulage de blocs
C'est le cœur de la ligne de production. Les billes maturées sont injectées dans la cavité du moule à l'aide d'air comprimé, puis fusionnées par de la vapeur à 0,08–0,12 MPa. La BM-1200 (4 sizes) produit des blocs de 1 400 × 800 × 400 mm (0,448 m³ par bloc) avec automatisation par automate Siemens, refroidissement sous vide pour des cycles 30 % plus rapides, et une densité réglable de 8 à 30 kg/m³. Pour des opérations d'isolation plus importantes, la BM-1200 (4 sizes) (blocs de 1 600 × 1 000 × 500 mm, 0,8 m³) ou la BM-1200 (4 sizes) offrent un débit supérieur par cycle.
Étape 4 : maturation des blocs (seconde maturation)
Les blocs fraîchement moulés contiennent de l'humidité résiduelle et des différentiels de pression internes. Ils doivent mûrir 12 à 72 heures dans une zone de stockage ventilée avant la découpe. Découper les blocs trop tôt provoque un gauchissement, une instabilité dimensionnelle et des défauts de surface qui font échouer les panneaux aux tests de tolérance d'épaisseur. La zone de maturation nécessite environ 3 fois la production journalière de blocs en surface au sol — pour une BM-1200 (4 sizes) produisant 80 blocs/jour, il faut de l'espace pour 240 blocs (environ 200 m² avec empilage).
Étape 5 : découpe
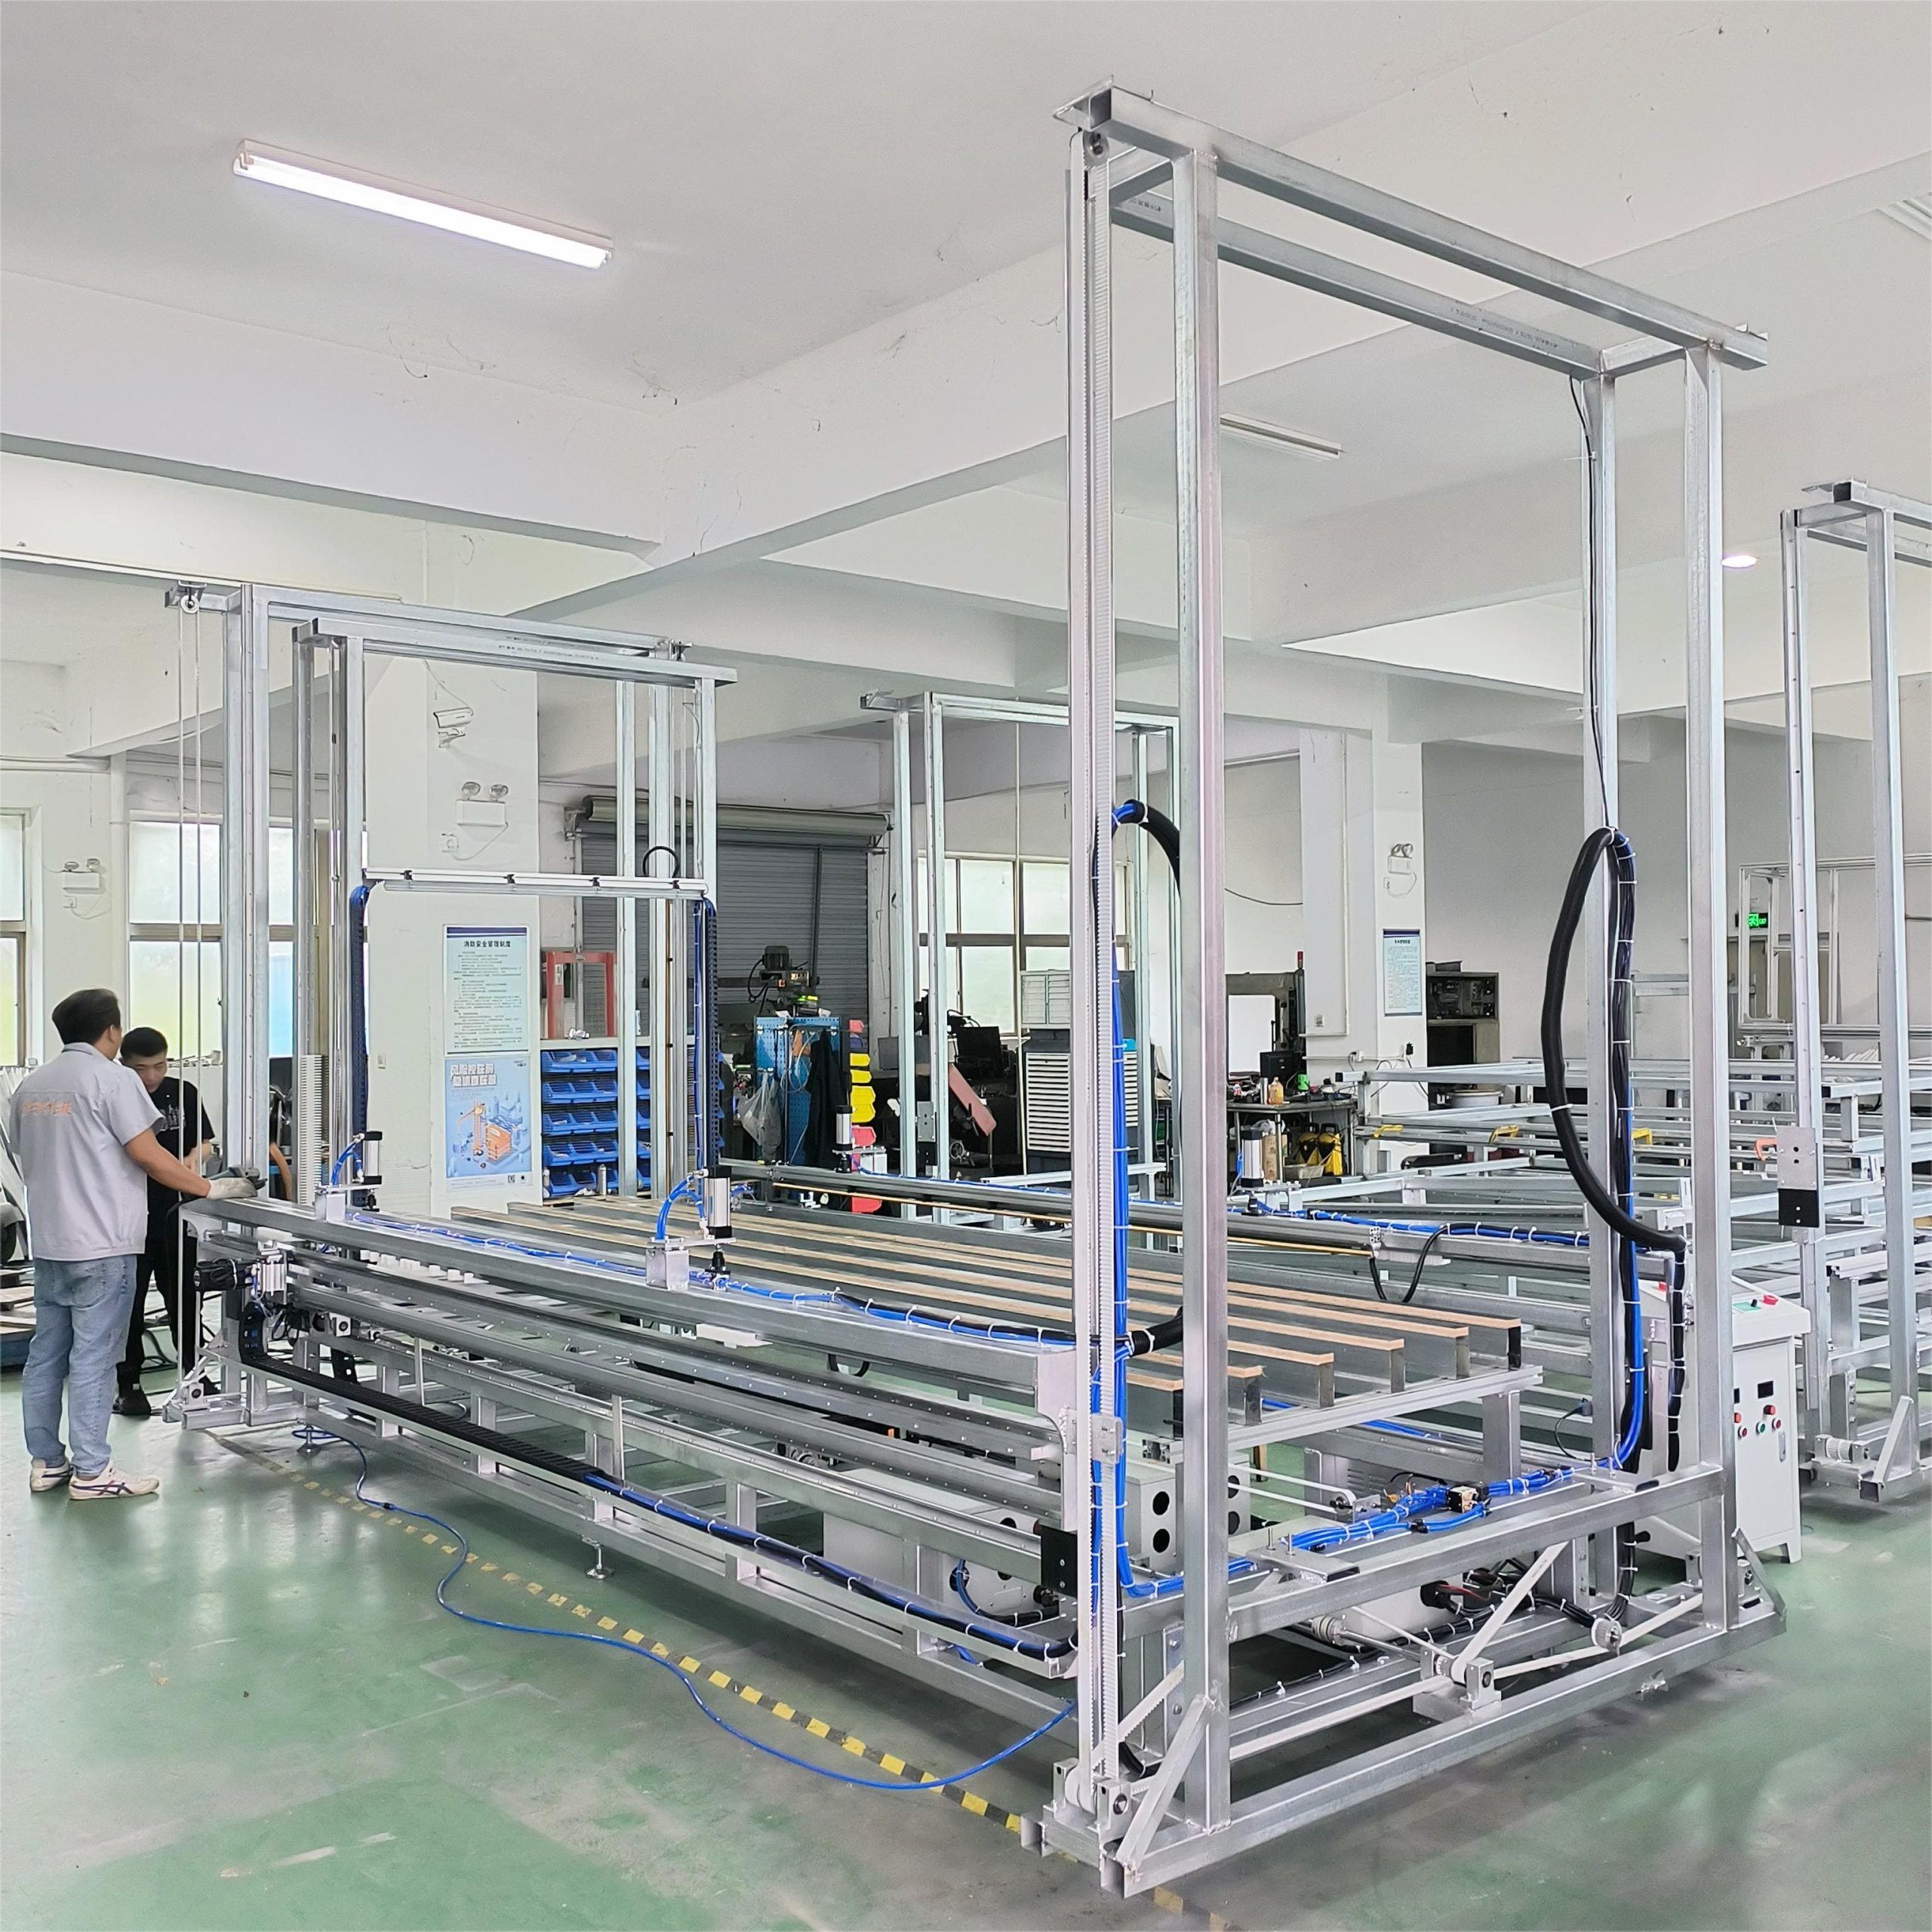
Les blocs maturés sont découpés en panneaux de l'épaisseur requise (typiquement 20 à 200 mm pour les applications d'isolation) à l'aide de machines de découpe EPS au fil chaud. Une CM-4000 traite des blocs jusqu'à 4 000 mm de long avec une précision de ±0,5 mm. Pour les usines d'isolation à haut volume, une ligne de découpe multi-fils peut débiter un bloc entier en 10 à 20 panneaux en une seule passe, réduisant le temps de traitement de 80 % par rapport aux machines à fil unique. La rive de bords et le profilage de surface (rainure et languette, à recouvrement) peuvent être ajoutés comme opérations de découpe secondaires.
Étape 6 : emballage et palettisation
Les panneaux finis sont empilés, enveloppés dans un film PE ou cerclés, puis palettisés pour l'expédition. Les machines d'empilage automatique réduisent la main-d'œuvre de 4 travailleurs à 1 opérateur. Les dimensions du panneau, la densité et la conductivité thermique sont imprimées sur chaque emballage pour assurer la traçabilité et la conformité aux codes du bâtiment.
Choix des équipements selon l'échelle de production
La bonne combinaison d'équipements dépend de votre objectif de production annuel. Voici trois configurations éprouvées utilisées par nos clients :
| Composant | Entrée de gamme (3 000 m³/an) | Moyenne (10 000 m³/an) | Industrielle (30 000 m³/an) |
|---|---|---|---|
| Pré-expanseur | PE-900 | PE-1400 | PE-2000 |
| Silos de maturation | 4 × 15 m³ | 6 × 25 m³ | 8 × 30 m³ |
| Mouleuse de blocs | BM-1200 | BM-1200 (4 sizes) | BM-1200 (4 sizes) |
| Machine de découpe | CM-2000 (fil unique) | CM-4000 (multi-fils) | CM-6000 + ligne SPQ |
| Production journalière (blocs) | 12–15 | 40–60 | 120–180 |
| Production journalière de panneaux | ~80 m³ | ~280 m³ | ~850 m³ |
| Surface au sol | 800 m² | 1 500 m² | 3 000 m² |
| Coût total des équipements | 150K–200K $ | 280K–380K $ | 450K–600K $ |
| Effectif nécessaire | 4–6 | 8–12 | 15–25 |
La configuration à échelle moyenne, construite autour de la BM-1200 (4 sizes), est le point de départ le plus courant pour les nouveaux fabricants de panneaux isolants. Elle équilibre le coût d'investissement (280K–380K $) avec la capacité de production (10 000 m³/an) et laisse la possibilité d'ajouter une seconde mouleuse de blocs pour doubler la capacité sans remplacer le pré-expanseur ni l'équipement de découpe.
Ventilation des coûts : ce que vous payez réellement
L'équipement ne représente que 40 à 55 % du coût total de démarrage. Voici une ventilation réaliste des coûts complets pour une ligne à échelle moyenne (basée sur la BM-1200 (4 sizes), objectif de 10 000 m³/an) :
| Catégorie de coût | Fourchette | % du total |
|---|---|---|
| Équipement (CAF port) | 280K–380K $ | 45 % |
| Chaudière à vapeur (2–4 t/h) | 40K–80K $ | 10 % |
| Compresseur d'air (1,0 m³/min) | 8K–15K $ | 2 % |
| Installation électrique | 15K–30K $ | 4 % |
| Bâtiment d'usine/rénovation | 80K–200K $ | 25 % |
| Stock de matière première (3 mois) | 50K–80K $ | 10 % |
| Mise en service et formation | 10K–15K $ | 2 % |
| Certification (CE/code incendie local) | 5K–15K $ | 2 % |
| Total démarrage | 488K–815K $ | 100 % |
La chaudière à vapeur est souvent le deuxième poste de coût le plus important après la mouleuse de blocs. Choisissez le gaz naturel plutôt que le fioul lorsque c'est possible — les chaudières au gaz réduisent les coûts d'énergie vapeur de 25 à 35 % et nécessitent moins d'entretien. Budgétez 2 000 à 4 000 $/mois pour les billes d'EPS brutes aux prix de marché actuels (1 100 à 1 400 $ la tonne, grade standard).
Normes de qualité de panneau isolant à respecter
Vendre des panneaux isolants EPS sur des marchés de construction réglementés exige de respecter des normes de performance spécifiques. Les panneaux non conformes ne peuvent pas être utilisés dans des projets de construction autorisés, ce qui vous exclut effectivement du marché.
| Norme | Région | Exigences clés |
|---|---|---|
| EN 13163 | Europe (marquage CE) | Conductivité thermique ≤ 0,038 W/mK, stabilité dimensionnelle, résistance à la compression de 60–200 kPa |
| ASTM C578 | Amérique du Nord | Type I (15 kg/m³, 69 kPa) à Type XIV (32 kg/m³, 173 kPa), valeur R par pouce |
| GB/T 10801.1 | Chine | 6 grades de densité (Classe I : 30 kg/m³ à Classe VI : 15 kg/m³), classement au feu B1/B2 |
| SASO / GSO | Moyen-Orient (GCC) | Ignifugation obligatoire, tolérance d'épaisseur ±2 mm, tolérance de densité ±10 % |
Pour respecter ces normes de façon constante, votre mouleuse de blocs doit maintenir une variation de densité inférieure à ±1,0 kg/m³ sur l'ensemble du bloc — la BM-1200 (4 sizes) y parvient grâce à sa distribution de vapeur pilotée par automate Siemens et son système de refroidissement sous vide. Utilisez des billes d'EPS ignifuges (contenant de l'hexabromocyclododécane ou des additifs FR polymères) pour les marchés exigeant des panneaux isolants classés au feu, ce qui est obligatoire dans l'UE, les pays du CCG et la plupart des juridictions américaines pour les applications murales et de toiture.
Calculateur de ROI : quand l'investissement est-il rentabilisé ?
Pour une ligne à échelle moyenne BM-1200 (4 sizes) produisant 10 000 m³ de panneaux isolants par an :
- Investissement total : 650 000 $ (estimation médiane, bâtiment inclus)
- Coût annuel de matière première : 180 000 $ (billes d'EPS à 1 200 $/tonne, 150 tonnes/an)
- Coût annuel d'énergie : 48 000 $ (vapeur + électricité, fonctionnement 16 heures/jour)
- Coût annuel de main-d'œuvre : 96 000 $ (10 employés à 800 $/mois en moyenne)
- Coût d'exploitation annuel total : 324 000 $
- Chiffre d'affaires annuel : 600 000 à 800 000 $ (panneaux isolants à 60–80 $/m³, le prix de gros varie selon la région)
- Profit brut annuel : 276 000 à 476 000 $
- Période de retour sur investissement : 1,4 à 2,4 ans
Ces chiffres supposent 280 jours de production par an avec un taux d'utilisation de 75 % la première année (prudent — la plupart des usines atteignent plus de 85 % dès la deuxième année). Les régions où les prix des panneaux isolants sont plus élevés (Europe : 90–120 $/m³, Moyen-Orient : 70–95 $/m³) offrent un retour plus rapide. Pour des calculs de ROI détaillés incluant l'amortissement et des scénarios de financement, consultez notre guide d'investissement dédié.
5 erreurs critiques qui font dérailler les nouvelles lignes de panneaux isolants
- Sous-dimensionner la chaudière à vapeur. La mouleuse de blocs est le principal consommateur de vapeur en pointe — une BM-1200 (4 sizes) nécessite 45 à 55 kg de vapeur par cycle. Une chaudière de 1 t/h ne peut pas soutenir un moulage continu à pleine vitesse. Dimensionnez votre chaudière à 1,5 fois la demande de pointe de la mouleuse de blocs (minimum 2 t/h pour une BM-1200 (4 sizes)).
- Sauter la seconde maturation. Découper les blocs dans les 6 heures suivant le moulage fait gagner du temps mais produit des panneaux qui se gauchissent de 2 à 5 mm en 48 heures. Les clients rejetteront les panneaux gauchis, et votre réputation en pâtit. Prévoyez de l'espace et du temps pour 24 à 72 heures de maturation des blocs.
- Ignorer les codes incendie locaux. Les panneaux EPS standard (non ignifuges) ne peuvent pas être vendus pour l'isolation de construction sur la plupart des marchés réglementés. Si votre marché cible exige des panneaux classés au feu, vous avez besoin de billes brutes ignifuges dès le premier jour — adapter cela plus tard signifie jeter le stock existant.
- Planification de production à densité unique. Les nouveaux exploitants planifient souvent un seul grade de densité. En pratique, les marchés de la construction exigent 3 à 5 grades de densité (15, 18, 20, 25, 30 kg/m³) pour différentes applications (murs contre toitures contre planchers contre sous-sol). Votre pré-expanseur et votre système de silos doivent permettre des changements de densité rapides.
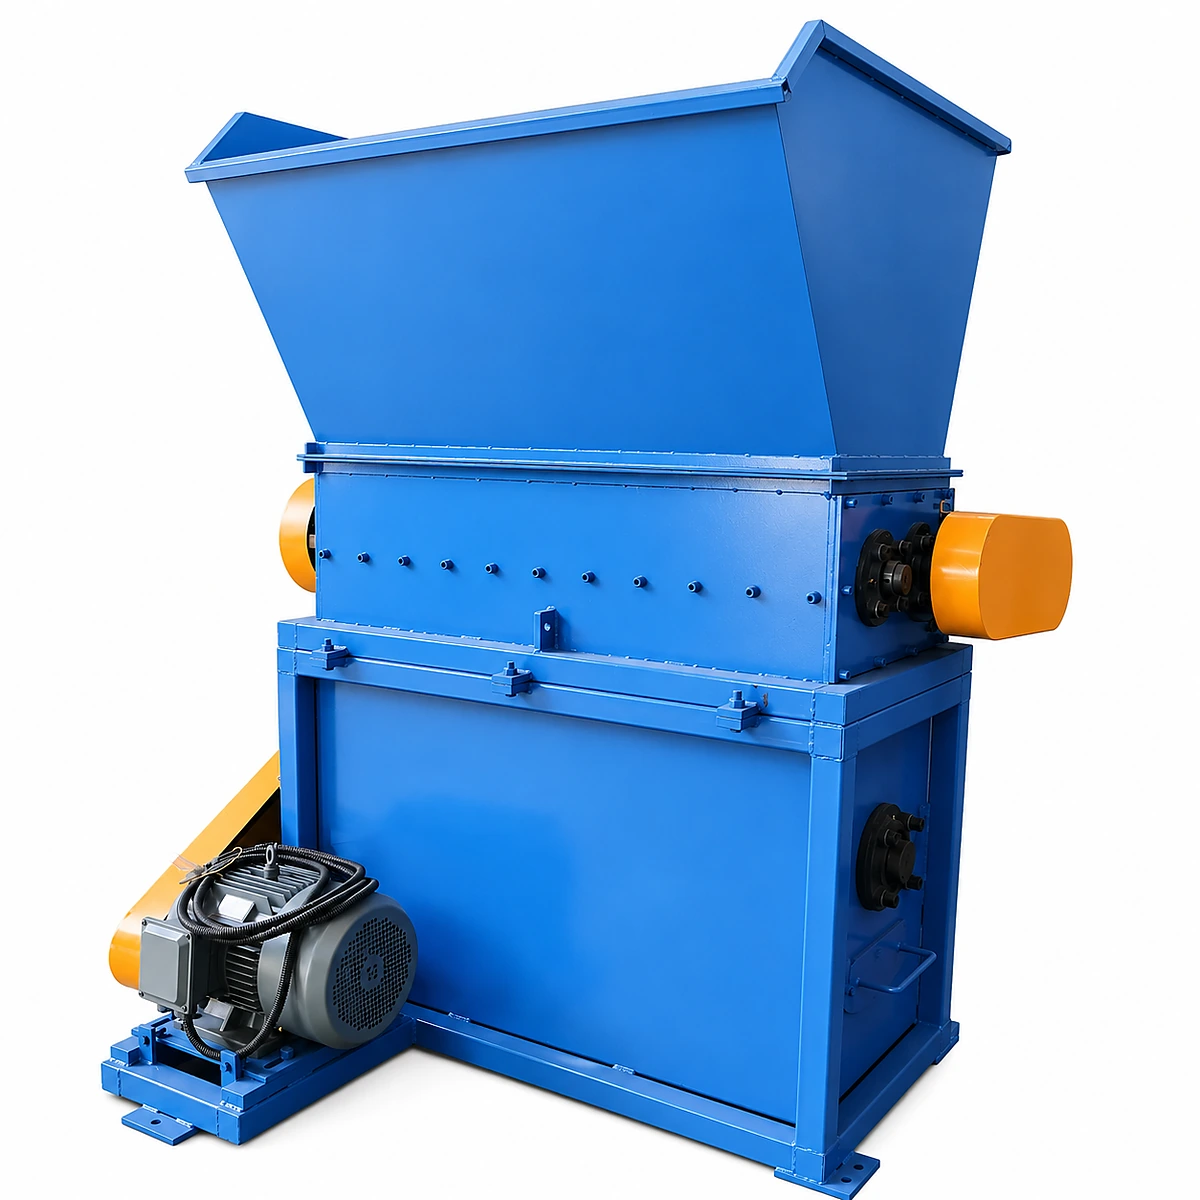
- Absence de système de recyclage pour les chutes. Les opérations de découpe génèrent 10 à 15 % de déchets (chutes de bord et rebuts). Sans broyeur de recyclage, ce déchet part littéralement à la benne. Un broyeur RC-200 de base (8K–12K $) s'autofinance en 3 à 6 mois en réincorporant les chutes broyées dans la mouleuse de blocs, jusqu'à un taux de mélange de 20 %.
Implantation de la ligne de production : optimiser le flux de matière
L'implantation d'usine idéale suit un flux linéaire depuis la réception de la matière première jusqu'à l'expédition des panneaux finis, minimisant les déplacements de chariots élévateurs et la manutention manuelle :
- Zone 1 (150 m²) : stockage des billes brutes + salle du pré-expanseur (ventilée, avec détection de gaz pentane)
- Zone 2 (200 m²) : zone des silos de maturation (structure ouverte sur les côtés, ventilation naturelle, 6+ renouvellements d'air/heure)
- Zone 3 (300 m²) : hall de moulage de blocs (alimentation vapeur, air comprimé, tableaux électriques)
- Zone 4 (400 m²) : zone de maturation et de stockage des blocs (couverte, ventilée, rayonnages d'empilage)
- Zone 5 (250 m²) : salle de découpe (climatisée pour une tension de fil et une qualité de coupe constantes)
- Zone 6 (200 m²) : entrepôt d'emballage et de produits finis (avec accès quai de chargement)
Total : 1 500 m² pour une ligne BM-1200 (4 sizes) à échelle moyenne. Ajoutez 200 à 300 m² pour les bureaux, l'atelier de maintenance et la chaufferie. Le poste de recyclage (broyeur + trémie de remélange) trouve sa place en Zone 3, à côté de la mouleuse de blocs.
Questions fréquentes
Combien de panneaux isolants un bloc EPS produit-il ?
Un bloc standard de BM-1200 (4 sizes) (1 400 × 800 × 400 mm) peut être découpé en 4 panneaux à 100 mm d'épaisseur, 8 panneaux à 50 mm, ou 20 panneaux à 20 mm d'épaisseur. À 50 mm d'épaisseur (la plus courante pour l'isolation murale), un bloc donne 8 panneaux de 1 400 × 800 mm (0,896 m² chacun), soit un total de 7,17 m² d'isolation par bloc avant la rive de bords.
Quel est l'investissement minimum pour démarrer une activité de panneaux isolants EPS ?
L'investissement minimal viable est d'environ 150 000 à 200 000 $ pour l'équipement seul (pré-expanseur PE-900, 4 silos, mouleuse de blocs BM-1200, découpeuse CM-2000). En incluant le bâtiment, les utilités et un stock de matière première de 3 mois, prévoyez 300 000 à 450 000 $ au total. Cette configuration de départ produit environ 3 000 m³ de panneaux par an, adaptée aux marchés de construction locaux.
Puis-je utiliser la même ligne de production à la fois pour les panneaux isolants et les blocs d'emballage ?
Oui. Le même équipement traite les deux produits. Les principales différences sont la densité cible (isolation : 12–25 kg/m³, emballage : 15–30 kg/m³) et les motifs de découpe. De nombreux fabricants produisent des panneaux isolants pendant le pic de la saison de construction (du printemps à l'automne) et passent aux blocs d'emballage pendant les mois d'hiver pour maintenir une utilisation supérieure à 80 % toute l'année.
Combien de temps faut-il pour mettre en service une ligne de production de panneaux isolants EPS ?
L'installation de l'équipement prend 2 à 4 semaines avec notre équipe de mise en service sur site. Ajoutez 1 à 2 semaines pour la formation des opérateurs (couvrant le contrôle de densité, les paramètres vapeur et les tests qualité). Le délai total entre la livraison de l'équipement et les premiers panneaux de qualité production est typiquement de 4 à 6 semaines. Nous fournissons un support de mise en service gratuit et 12 mois d'assistance technique à distance via le module de diagnostic 4G/WiFi optionnel.
Quelle conductivité thermique puis-je obtenir avec des billes d'EPS standard ?
Les panneaux isolants EPS standard atteignent une conductivité thermique de 0,035–0,040 W/mK à des densités de 15–25 kg/m³. L'utilisation de billes d'EPS enrichies au graphite (EPS gris) la réduit à 0,030–0,032 W/mK, offrant une isolation supérieure de 20 % à épaisseur égale — ou une isolation équivalente avec des panneaux 20 % plus fins. La BM-1200 (4 sizes) est compatible avec les billes d'EPS standard, ignifuges et graphite sans modification de l'équipement. La découpe de ces panneaux plus denses est une considération distincte — l'EPS graphite et l'EPS de grade ignifuge Classe B1 génèrent plus de friction sur le fil et plus de poussières combustibles que l'EPS standard ; les usines à haut volume de panneaux graphite/ignifuges utilisent donc une ligne de découpe dédiée au grade graphite et ignifuge plutôt qu'une découpeuse multi-fils standard.
Ai-je besoin de permis environnementaux pour une usine de panneaux isolants EPS ?
Les exigences varient selon la juridiction mais comprennent typiquement : des permis d'émission atmosphérique (pour le dégazage de pentane pendant la pré-expansion et la maturation — les niveaux sont faibles mais réglementés), une certification de sécurité incendie (le stockage d'EPS exige des systèmes de lutte contre l'incendie spécifiques), des permis de bruit (la découpe et le transport pneumatique génèrent 75 à 85 dB) et des permis de rejet des eaux usées en cas de refroidissement humide. La plupart des pays classent la fabrication de panneaux EPS comme une industrie à faible impact environnemental, et les permis peuvent être obtenus en 2 à 8 semaines en parallèle des permis de construire.
Lectures complémentaires
- EPS graphite pour le Passivhaus : le guide complet — Lecture approfondie dans le même cluster.
- EPE contre mousse EPS : différences, feuilles et coût — Pourquoi le panneau rigide EPS, et non la mousse souple de polyéthylène, est le matériau isolant, avec des comparaisons d'absorption d'eau et de comportement au feu.