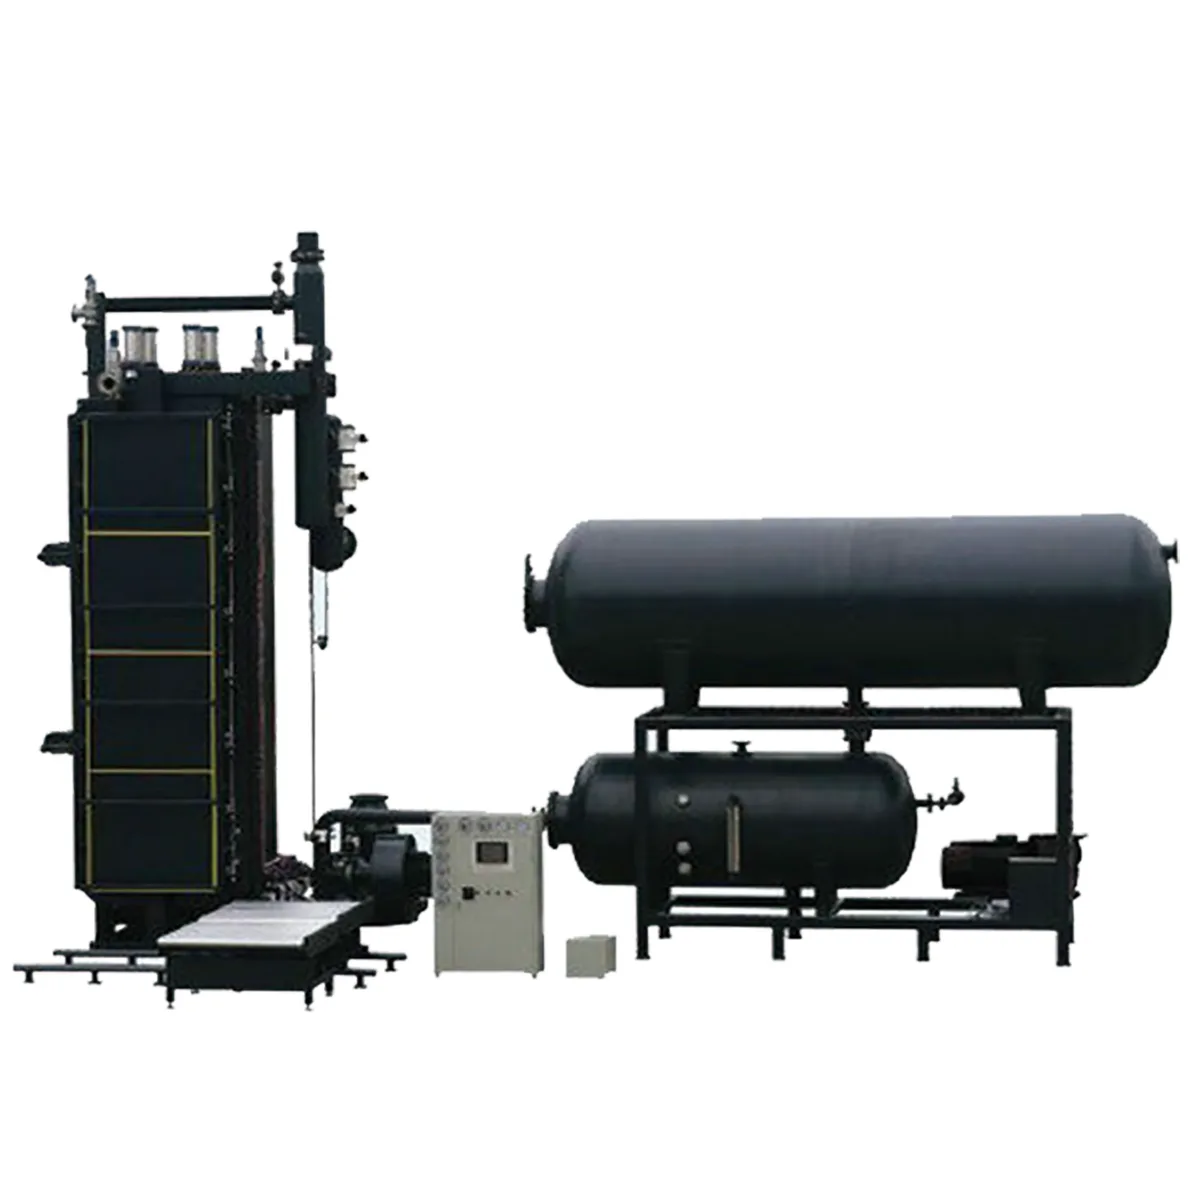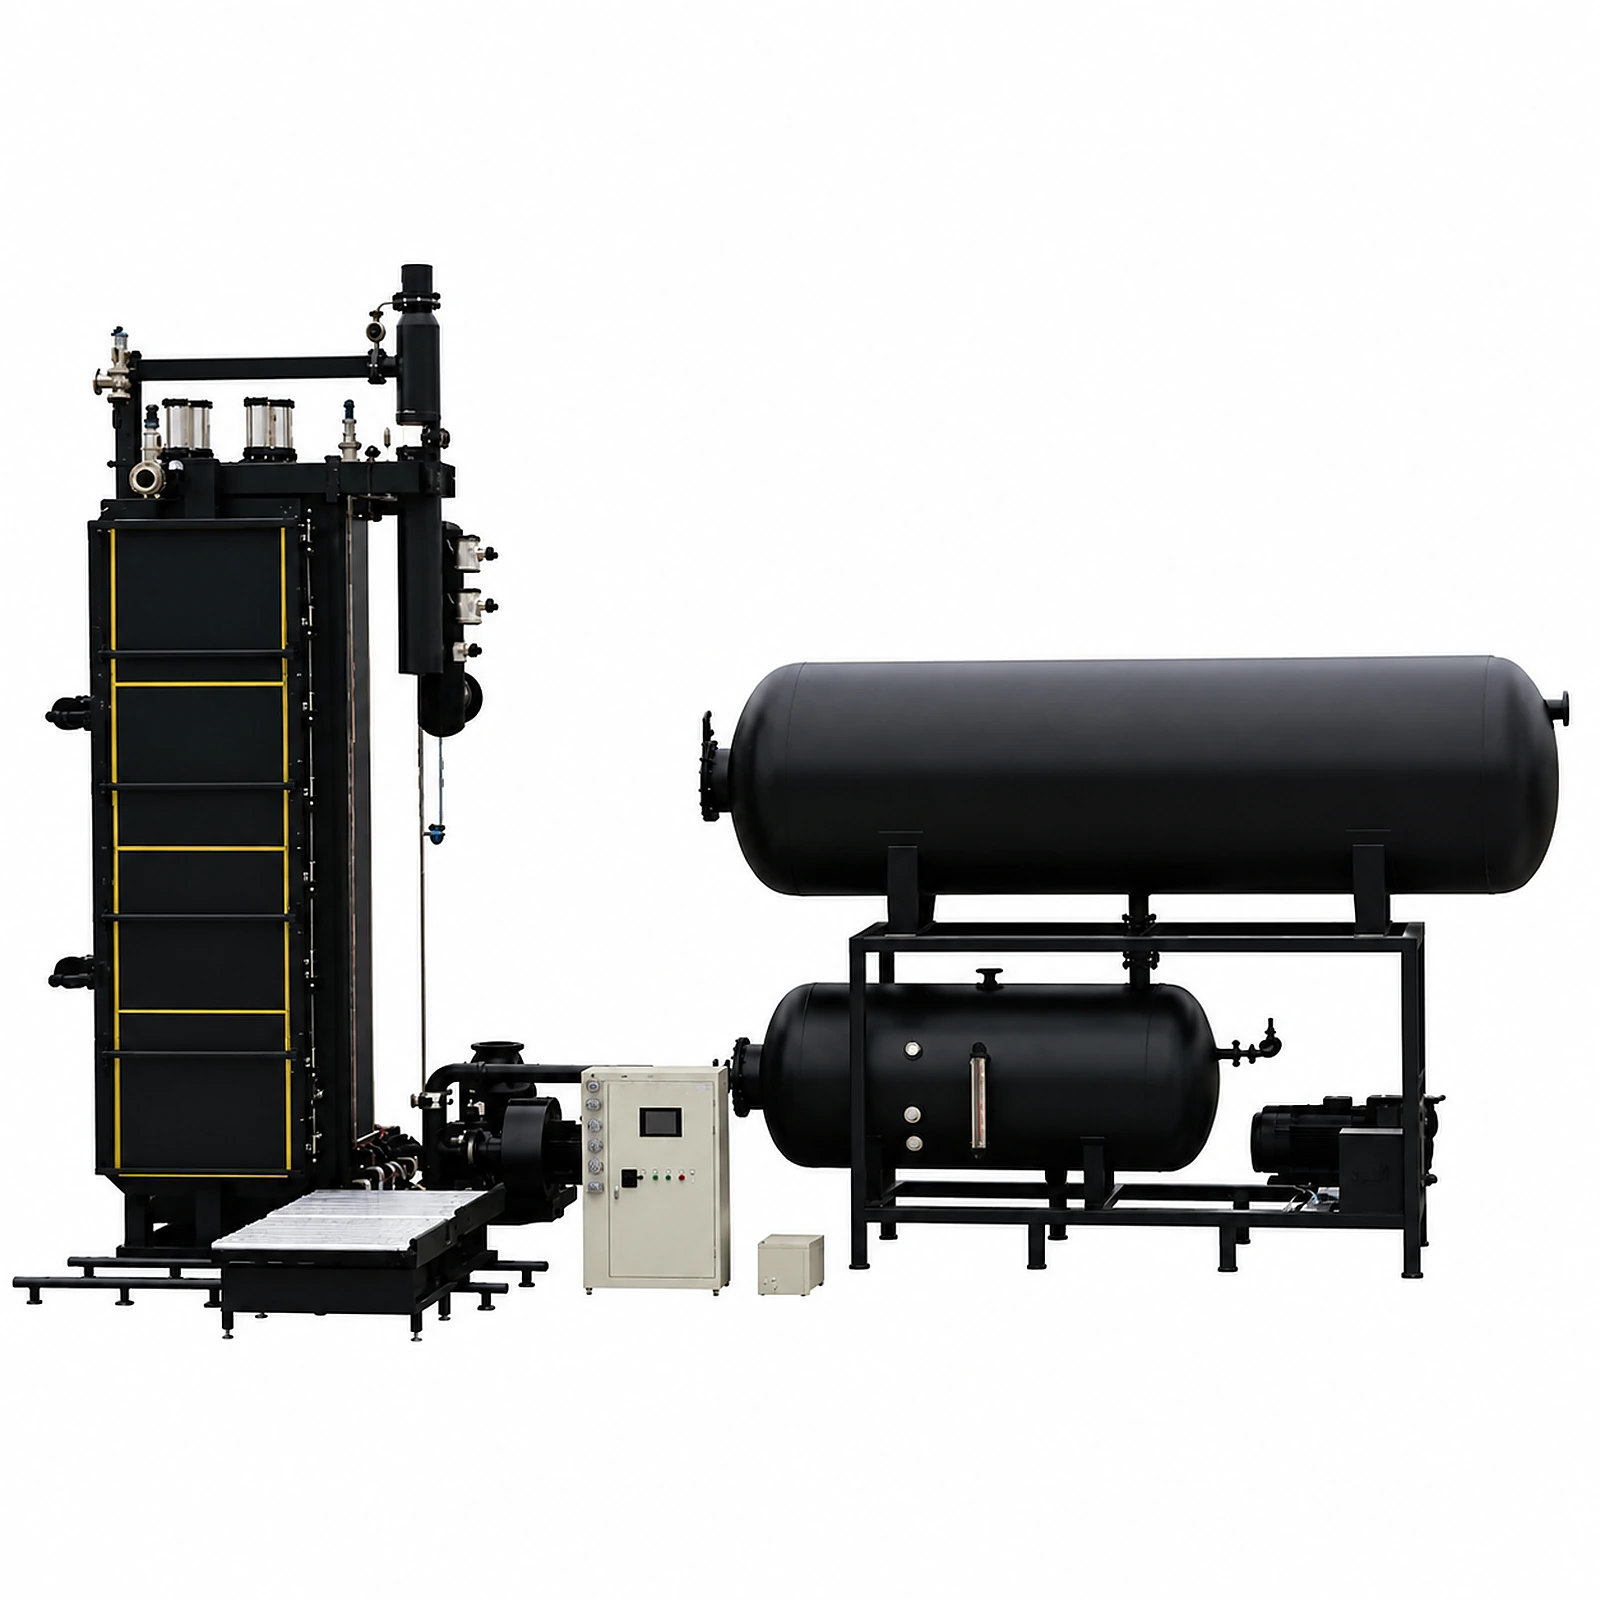
O resfriamento a vácuo reduz o tempo de ciclo da moldagem de blocos de EPS em aproximadamente 30–50% em comparação com o resfriamento apenas com água, encurtando um ciclo típico da BM-1200 de 7–8 minutos para cerca de 5 minutos. O trade-off é o custo inicial: um sistema de vácuo adiciona US$ 8.000–15.000 ao preço da máquina e introduz uma bomba de vácuo que precisa de seu próprio cronograma de manutenção. Abaixo está o que cada método realmente faz dentro da câmara do molde, os números que decidem qual deles se paga sozinho, e onde uma máquina somente a água ainda é a escolha certa.
1. O que o "resfriamento" precisa realizar após a fusão a vapor
A fusão a vapor deixa o bloco a aproximadamente 90°C ou mais em seu núcleo, com as pérolas ainda sob pressão de vapor interna do ciclo de fusão. O bloco não pode ser ejetado nessa temperatura — ele é dimensionalmente instável e vai se deformar sob o próprio peso ou pelo mecanismo empurrador. O resfriamento precisa levar o núcleo abaixo de aproximadamente 60°C antes que o fechamento hidráulico possa abrir e ejetar com segurança, e tanto o método a vácuo quanto o baseado em água resolvem esse mesmo problema por meio de físicas diferentes.
Esse estágio fica entre a fusão e a ejeção no processo de seis estágios da moldagem de blocos de EPS, e é consistentemente a fase mais longa do ciclo — motivo pelo qual o método de resfriamento tem mais influência na produção total do que quase qualquer outra especificação da máquina.
2. Como funciona o resfriamento a água
O resfriamento apenas com água pulveriza ou nebuliza água diretamente nas paredes da câmara do molde e, em alguns designs, na superfície do bloco, depois que a válvula de vapor fecha. O calor é transferido do bloco quente para a película de água por condução e convecção direta, e a água é drenada ou evapora à medida que absorve o calor. É um sistema mecanicamente simples: um coletor de pulverização, uma linha de fornecimento de água e um dreno — sem bomba de vácuo, sem exigência de câmara selada além do que a fusão já necessita.
A limitação é que o resfriamento condutivo por meio de uma película de água é comparativamente lento, especialmente em direção ao núcleo do bloco, onde a película de água não tem contato direto. As máquinas somente a água dependem principalmente do tempo e da evaporação residual para finalizar o trabalho, motivo pelo qual seus tempos de ciclo são mais longos.
3. Como funciona o resfriamento a vácuo
O resfriamento a vácuo usa uma bomba de vácuo (nossa BM-1200 usa uma bomba de anel líquido embutida para isso) para reduzir a pressão dentro da câmara selada do molde após a fusão. Em pressão reduzida, a umidade já presente dentro e ao redor das pérolas evapora instantaneamente a uma temperatura muito mais baixa do que evaporaria em pressão atmosférica. Essa mudança de fase de líquido para vapor absorve uma grande quantidade de calor muito rapidamente — calor latente de vaporização, não condução simples — e retira esse calor de dentro do bloco, não apenas de sua superfície.
Como o efeito de resfriamento atinge diretamente o interior do bloco, em vez de agir a partir da superfície, o resfriamento a vácuo tanto termina mais rápido quanto produz uma temperatura núcleo-superfície mais uniforme, o que também explica por que blocos resfriados a vácuo tendem a mostrar menos deriva dimensional pós-desmoldagem do que blocos somente a água da mesma densidade.
4. Tempo de ciclo e produção comparados
| Métrica | Resfriamento somente a água | Resfriamento a vácuo |
|---|---|---|
| Tempo de ciclo da BM-1200 | 7–8 minutos | ~5 minutos |
| Redução do tempo de ciclo | Referência | 30–50% mais rápido |
| Consumo de vapor por bloco | Referência | 20–35% menor (menos condensado se re-forma) |
| Blocos por turno de 8 horas (aprox.) | 60–68 | 96–110 |
A economia de vapor é um efeito secundário que vale a pena notar por si só: uma fase de resfriamento mais rápida e completa significa que menos condensado se re-forma dentro da câmara do molde no próximo ciclo de fusão, então a máquina usa menos vapor por bloco, mesmo antes de contar o ganho de produção. Nosso guia de custo de vapor e energia cobre isso em mais detalhes para fábricas que avaliam uma retrofit.
5. Comparação de custos: inicial, operacional e retorno
| Fator de custo | Resfriamento somente a água | Resfriamento a vácuo |
|---|---|---|
| Custo adicional da máquina | — | +US$ 8.000–15.000 |
| Item extra de manutenção | Somente bicos de pulverização | Cronograma de serviço da bomba de vácuo |
| Consumo de água | Maior (pulverização/drenagem contínua) | Menor (evaporação em câmara fechada) |
| Economia anual de energia/produção | Referência | US$ 5.000–12.000 (maior produção + menor uso de vapor) |
| Período típico de retorno | N/A | 6–18 meses |
O período de retorno se move principalmente com a utilização. Uma fábrica operando perto de turnos completos recupera o custo adicional do sistema de vácuo apenas com os ganhos de produção dentro de um ano; uma fábrica operando bem abaixo da capacidade, onde a máquina fica ociosa entre pedidos de qualquer forma, tem um retorno mais longo, porque os ciclos extras que o sistema de vácuo libera não estão sendo usados.
6. Quando o resfriamento somente a água ainda é a escolha certa
O sistema somente a água não é uma opção inferior de reserva — é a especificação correta para um conjunto específico de compradores. Faz sentido quando:
- O volume de produção está abaixo de aproximadamente 25 blocos por turno. Abaixo desse limiar, o ganho de produção do resfriamento a vácuo tem pouca capacidade ociosa para preencher, então o ciclo mais rápido significa principalmente mais tempo parado entre pedidos, em vez de mais produção enviada.
- O orçamento de capital é a restrição principal. Uma primeira máquina para uma nova operação de EPS, ou uma fábrica adicionando uma segunda linha com orçamento apertado, muitas vezes entra em produção mais rápido e com menor risco em uma máquina mais simples e barata.
- O suporte técnico local para serviço de bomba de vácuo é limitado. Um sistema de pulverização de água não tem bomba de vácuo para manter, o que importa em regiões onde técnicos de serviço qualificados são mais difíceis de acessar em curto prazo.
7. Quando o resfriamento a vácuo se paga sozinho
O resfriamento a vácuo é a melhor especificação assim que uma fábrica está operando com volume consistente e a máquina é um gargalo de produção, em vez de ficar ociosa entre trabalhos. Como limiar de trabalho, operações que produzem mais de aproximadamente 25–30 blocos por turno normalmente recuperam o custo adicional da máquina dentro de 6–18 meses, por meio da combinação de mais blocos enviados por turno e menor consumo de vapor por bloco. Operações com múltiplos turnos e fábricas que exportam para mercados com prazos de entrega apertados veem o retorno mais rápido, já que o tempo de ciclo limita diretamente quanto elas conseguem prometer aos clientes.
8. Fazendo retrofit de uma máquina existente somente a água
Sistemas de vácuo às vezes podem ser adicionados a uma máquina de moldagem de blocos existente somente a água, mas isso depende de a câmara do molde e o sistema de controle terem sido projetados para aceitar uma etapa de vácuo selada. Máquinas construídas sem previsão de vácuo desde o início frequentemente não podem receber retrofit sem modificações na câmara que custam quase o mesmo que uma máquina equipada com vácuo custaria nova. Se sua linha atual é somente a água e você está avaliando um upgrade, envie-nos o modelo e a idade da máquina — podemos dizer se um retrofit é realista ou se o melhor caminho é uma nova máquina equipada com vácuo ao lado da linha existente.
9. O que nos enviar antes de recomendarmos uma configuração de resfriamento
Com esses detalhes, podemos dizer qual método de resfriamento se encaixa na sua linha em uma única resposta:
- Blocos por turno que você precisa produzir, e quantos turnos por dia.
- Faixa de densidade e dimensões dos blocos que você roda com mais frequência.
- Se esta é a primeira máquina ou uma adição a uma linha existente.
- Orçamento de capital disponível e como ele se compara à janela de retorno esperada.
- Acesso local a serviço e peças de reposição de bomba de vácuo, se fora dos principais polos industriais.
Perguntas Frequentes
O resfriamento a vácuo realmente corta pela metade o tempo de ciclo da moldagem de blocos de EPS?
Não exatamente pela metade, mas perto disso em uma BM-1200 típica: o tempo de ciclo cai de 7–8 minutos com resfriamento somente a água para cerca de 5 minutos com resfriamento a vácuo, uma redução de 30–50%, dependendo da densidade e das dimensões do bloco.
Quanto custa adicionar resfriamento a vácuo?
Um sistema de vácuo tipicamente adiciona US$ 8.000–15.000 ao preço da máquina, cobrindo a bomba de vácuo, o hardware da câmara selada e os controles. A maioria das fábricas que roda acima de aproximadamente 25–30 blocos por turno recupera esse custo em 6–18 meses, por meio de ciclos mais rápidos e menor uso de vapor.
O resfriamento a vácuo também reduz o consumo de vapor?
Sim. Um resfriamento mais rápido e completo significa que menos condensado se re-forma na câmara do molde antes do próximo ciclo de fusão, o que tipicamente reduz o consumo de vapor por bloco em 20–35% em comparação com o resfriamento somente a água.
O resfriamento somente a água é uma opção de qualidade inferior?
Não — é uma opção corretamente dimensionada para produção de menor volume, orçamentos de capital mais apertados, ou regiões com acesso limitado a serviço de bomba de vácuo. Os blocos que ela produz atendem às mesmas especificações de densidade e dimensionais; a diferença é o tempo de ciclo e a produção, não a qualidade da peça em uma determinada densidade.
Posso adicionar resfriamento a vácuo à minha máquina existente somente a água?
Às vezes, se a câmara do molde foi construída para aceitar uma etapa de vácuo selada. Máquinas sem essa previsão desde o início geralmente não podem receber retrofit de forma econômica, e uma nova máquina equipada com vácuo é o caminho mais prático. Envie-nos o modelo e a idade da sua máquina atual, e diremos qual se aplica.
Em que volume de produção o resfriamento a vácuo começa a compensar?
Aproximadamente 25–30 blocos por turno é o limiar de trabalho. Abaixo disso, o tempo ocioso entre pedidos absorve a maior parte do ganho de tempo de ciclo; acima disso, a produção extra e a economia de vapor recuperam o custo adicional da máquina em 6–18 meses, na maioria dos casos.
O resfriamento a vácuo afeta a estabilidade dimensional do bloco?
Geralmente, melhora. Como o resfriamento a vácuo retira calor do interior do bloco em vez de agir a partir da superfície, a temperatura núcleo-superfície é mais uniforme na ejeção, o que, de acordo com a norma de isolamento de EPS ASTM C578 da American Society for Testing and Materials, se correlaciona com menor deriva dimensional pós-desmoldagem, em comparação com blocos resfriados de forma desigual de fora para dentro.
Envie-nos sua produção-alvo e recomendaremos uma configuração de resfriamento
Use o formulário de contato para enviar sua meta de blocos por turno, faixa de densidade e se esta é uma linha nova ou um upgrade. Responderemos com uma recomendação de resfriamento, tempo de ciclo esperado e estimativa de retorno em relação à sua configuração atual. A página da máquina de moldagem de blocos BM-1200 traz as especificações completas para ambas as configurações, e a European Manufacturers of EPS (EUMEPS) publica orientações mais amplas sobre eficiência energética na moldagem de blocos, caso você queira uma segunda fonte antes de especificar um sistema.