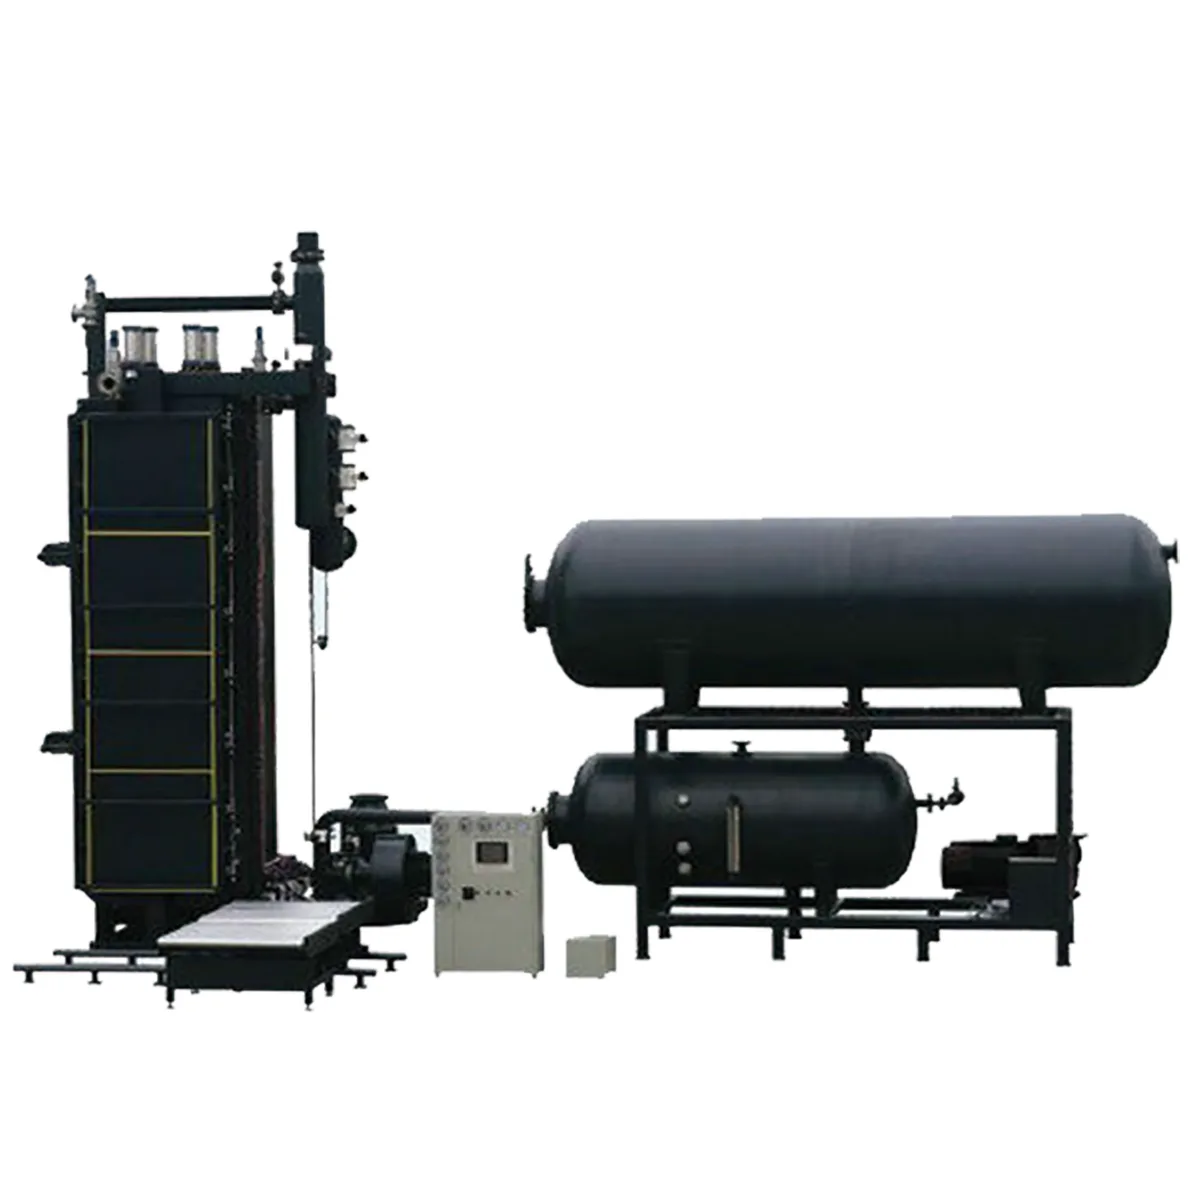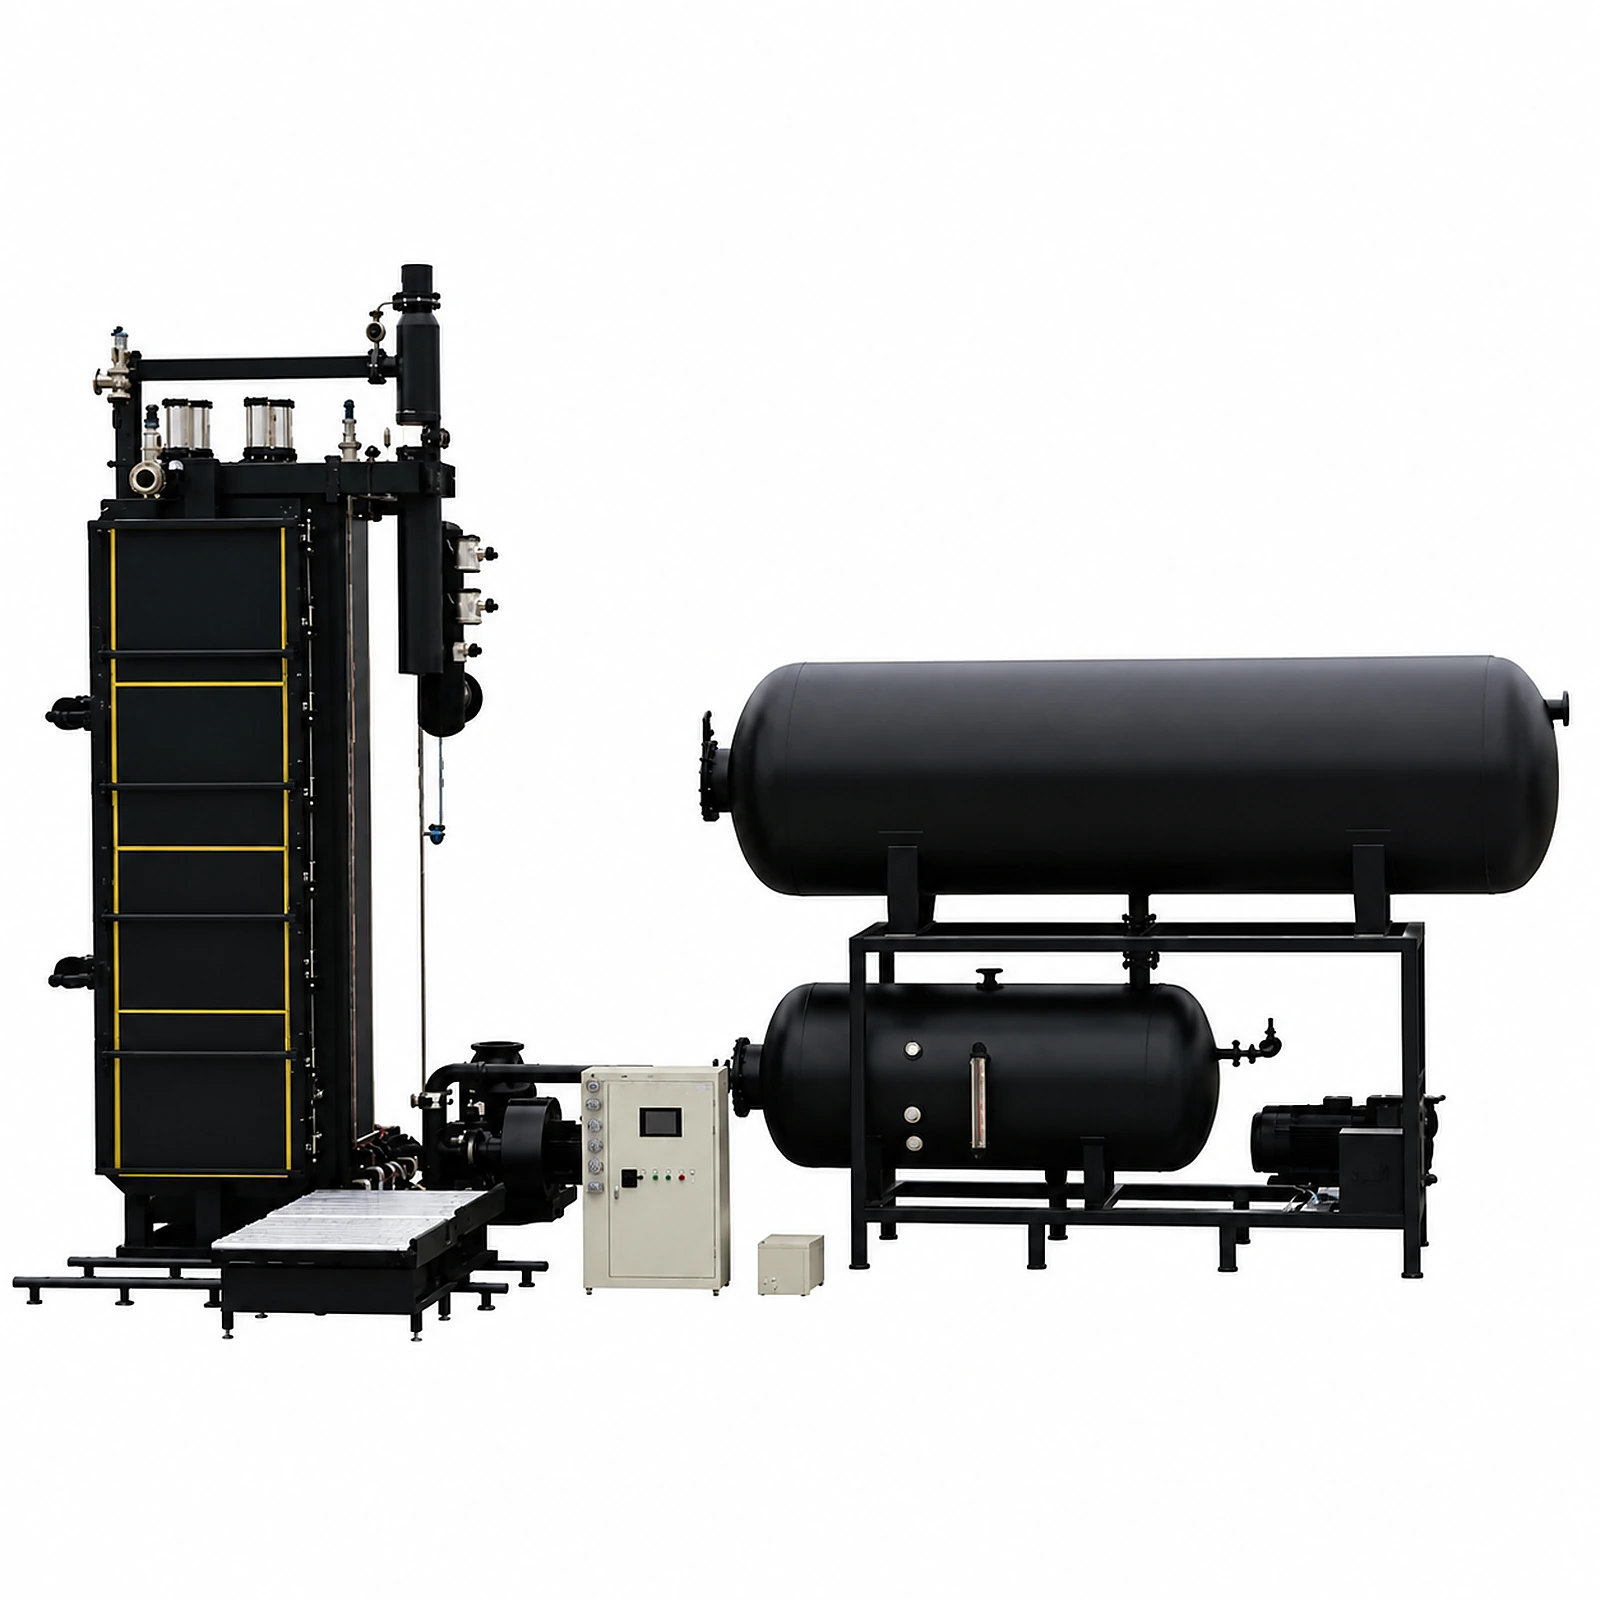
Le refroidissement sous vide réduit le temps de cycle du moulage de blocs EPS d'environ 30 à 50 % par rapport au refroidissement à l'eau seule, faisant passer un cycle typique de BM-1200 de 7–8 minutes à environ 5 minutes. La contrepartie est le coût initial : un système à vide ajoute 8 000 à 15 000 $ au prix de la machine et introduit une pompe à vide qui nécessite son propre calendrier d'entretien. Voici ce que chaque méthode accomplit réellement dans la chambre du moule, les chiffres qui déterminent laquelle s'amortit, et les cas où une machine à eau seule reste le bon choix.
1. Ce que le « refroidissement » doit accomplir après la fusion vapeur
La fusion vapeur laisse le bloc à environ 90°C ou plus à cœur, avec des billes encore sous pression de vapeur interne issue du cycle de fusion. Le bloc ne peut pas être éjecté à cette température — il est dimensionnellement instable et se déformera sous son propre poids ou sous l'action du mécanisme de poussée. Le refroidissement doit faire descendre le cœur en dessous d'environ 60°C avant que le serrage hydraulique puisse s'ouvrir et éjecter en toute sécurité, et les méthodes à vide comme celles à eau résolvent ce même problème par des physiques différentes.
Cette étape se situe entre la fusion et l'éjection dans le procédé de moulage de blocs EPS en six étapes, et c'est systématiquement l'étape la plus longue du cycle — c'est pourquoi la méthode de refroidissement influence le débit total davantage que presque toute autre spécification de la machine.
2. Comment fonctionne le refroidissement à l'eau
Le refroidissement à l'eau seule pulvérise ou vaporise de l'eau directement sur les parois de la chambre du moule et, dans certaines conceptions, sur la surface du bloc après la fermeture de la vanne vapeur. La chaleur passe du bloc chaud vers le film d'eau par conduction et convection directes, et l'eau est évacuée ou s'évapore à mesure qu'elle absorbe la chaleur. C'est un système mécaniquement simple : un collecteur de pulvérisation, une conduite d'alimentation en eau et une évacuation — sans pompe à vide ni exigence de chambre étanche au-delà de ce que la fusion requiert déjà.
La limite est que le refroidissement conductif à travers un film d'eau est relativement lent, en particulier vers le cœur du bloc, là où le film d'eau n'a pas de contact direct. Les machines à eau seule s'appuient principalement sur le temps et l'évaporation résiduelle pour terminer le travail, ce qui explique leurs temps de cycle plus longs.
3. Comment fonctionne le refroidissement sous vide
Le refroidissement sous vide utilise une pompe à vide (notre BM-1200 utilise pour cela une pompe à anneau liquide intégrée) pour faire chuter la pression à l'intérieur de la chambre de moule étanche après la fusion. À pression réduite, l'humidité déjà présente dans et autour des billes s'évapore instantanément à une température bien inférieure à celle qu'elle atteindrait à pression atmosphérique. Ce changement de phase du liquide vers la vapeur absorbe une grande quantité de chaleur très rapidement — la chaleur latente de vaporisation, et non une simple conduction — et elle prélève cette chaleur à l'intérieur du bloc, pas seulement à sa surface.
Comme l'effet de refroidissement atteint directement l'intérieur du bloc plutôt que d'agir depuis la surface, le refroidissement sous vide se termine à la fois plus vite et produit une température plus homogène du cœur à la surface, ce qui explique aussi pourquoi les blocs refroidis sous vide présentent généralement moins de dérive dimensionnelle post-démoulage que les blocs à eau seule de même densité.
4. Temps de cycle et débit comparés
| Indicateur | Refroidissement à l'eau seule | Refroidissement sous vide |
|---|---|---|
| Temps de cycle BM-1200 | 7–8 minutes | ~5 minutes |
| Réduction du temps de cycle | Référence | 30–50 % plus rapide |
| Consommation de vapeur par bloc | Référence | 20–35 % inférieure (moins de condensat se reforme) |
| Blocs par poste de 8 heures (environ) | 60–68 | 96–110 |
L'économie de vapeur est un effet secondaire qui mérite d'être noté en soi : une phase de refroidissement plus rapide et plus complète signifie que moins de condensat se reforme à l'intérieur de la chambre du moule lors du cycle de fusion suivant, si bien que la machine consomme moins de vapeur par bloc, avant même de comptabiliser le gain de débit. Notre guide des coûts de vapeur et d'énergie détaille ce point pour les usines qui envisagent une mise à niveau.
5. Comparaison des coûts : initial, d'exploitation et retour sur investissement
| Facteur de coût | Refroidissement à l'eau seule | Refroidissement sous vide |
|---|---|---|
| Coût machine supplémentaire | — | +8 000–15 000 $ |
| Poste d'entretien supplémentaire | Buses de pulvérisation uniquement | Calendrier d'entretien de la pompe à vide |
| Consommation d'eau | Plus élevée (pulvérisation/évacuation continue) | Plus faible (évaporation en chambre fermée) |
| Économie annuelle d'énergie/production | Référence | 5 000–12 000 $ (débit plus élevé + moindre consommation de vapeur) |
| Délai de retour sur investissement typique | N/A | 6–18 mois |
Le délai de retour sur investissement varie surtout avec le taux d'utilisation. Une usine fonctionnant sur des postes presque complets récupère le surcoût du système à vide grâce aux seuls gains de débit en moins d'un an ; une usine fonctionnant bien en dessous de sa capacité, où la machine reste de toute façon inactive entre les commandes, connaît un retour plus long car les cycles supplémentaires libérés par le système à vide ne sont pas utilisés.
6. Quand le refroidissement à l'eau seule reste le bon choix
L'eau seule n'est pas une solution de repli inférieure — c'est la bonne spécification pour un ensemble précis d'acheteurs. Elle a du sens lorsque :
- Le volume de production est inférieur à environ 25 blocs par poste. En dessous de ce seuil, le gain de débit du refroidissement sous vide a peu de capacité inactive à combler, si bien que le cycle plus rapide se traduit surtout par plus de temps d'arrêt entre les commandes plutôt que par plus de production expédiée.
- Le budget d'investissement est la contrainte déterminante. Une première machine pour une nouvelle activité EPS, ou une usine ajoutant une deuxième ligne avec un budget serré, entre souvent en production plus vite et avec moins de risque sur une machine plus simple et moins chère.
- Le support technique local pour l'entretien de la pompe à vide est limité. Un système de pulvérisation d'eau n'a pas de pompe à vide à entretenir, ce qui compte dans les régions où des techniciens qualifiés sont difficiles à joindre dans de courts délais.
7. Quand le refroidissement sous vide s'amortit
Le refroidissement sous vide est la meilleure spécification une fois qu'une usine tourne à volume constant et que la machine est un goulot d'étranglement de production plutôt qu'une machine inactive entre les commandes. À titre de seuil de référence, les opérations produisant plus d'environ 25 à 30 blocs par poste récupèrent généralement le surcoût machine en 6 à 18 mois grâce à la combinaison de davantage de blocs expédiés par poste et d'une consommation de vapeur réduite par bloc. Les opérations à plusieurs postes et les usines exportant vers des marchés à délais de livraison serrés obtiennent le retour sur investissement le plus rapide, car le temps de cycle limite directement ce qu'elles peuvent promettre à leurs clients.
8. Rétrofit d'une machine à eau seule existante
Des systèmes à vide peuvent parfois être ajoutés à une machine de moulage de blocs à eau seule existante, mais cela dépend de si la chambre de moule et le système de commande ont été conçus pour accepter une étape de vide étanche. Les machines construites sans prévision de vide dès l'origine ne peuvent souvent pas être modernisées sans des modifications de chambre qui coûtent presque autant qu'une machine équipée de vide achetée neuve. Si votre ligne actuelle fonctionne à eau seule et que vous envisagez une mise à niveau, envoyez-nous le modèle et l'âge de la machine — nous pourrons vous dire si un rétrofit est réaliste ou si la meilleure voie est une nouvelle machine équipée de vide en complément de la ligne existante.
9. Ce qu'il faut nous envoyer avant que nous recommandions une configuration de refroidissement
Avec ces éléments, nous pouvons vous indiquer en une seule réponse quelle méthode de refroidissement convient à votre ligne :
- Le nombre de blocs par poste que vous devez produire, et le nombre de postes par jour.
- La plage de densité et les dimensions de bloc que vous utilisez le plus souvent.
- S'il s'agit d'une première machine ou d'un ajout à une ligne existante.
- Le budget d'investissement disponible et sa comparaison avec votre fenêtre de retour sur investissement attendue.
- L'accès local à l'entretien de pompe à vide et aux pièces détachées, si vous êtes hors des grands pôles industriels.
Questions fréquentes
Le refroidissement sous vide réduit-il vraiment de moitié le temps de cycle du moulage de blocs EPS ?
Pas tout à fait de moitié, mais presque sur une BM-1200 typique : le temps de cycle passe de 7–8 minutes avec un refroidissement à l'eau seule à environ 5 minutes avec le refroidissement sous vide, soit une réduction de 30 à 50 % selon la densité et les dimensions du bloc.
Combien coûte l'ajout du refroidissement sous vide ?
Un système à vide ajoute généralement 8 000 à 15 000 $ au prix de la machine, couvrant la pompe à vide, le matériel de chambre étanche et les commandes. La plupart des usines produisant plus d'environ 25 à 30 blocs par poste récupèrent ce coût en 6 à 18 mois grâce à des cycles plus rapides et une consommation de vapeur réduite.
Le refroidissement sous vide réduit-il aussi la consommation de vapeur ?
Oui. Un refroidissement plus rapide et plus complet signifie que moins de condensat se reforme dans la chambre du moule avant le prochain cycle de fusion, ce qui réduit généralement la consommation de vapeur par bloc de 20 à 35 % par rapport au refroidissement à l'eau seule.
Le refroidissement à l'eau seule est-il une option de moindre qualité ?
Non — c'est une option correctement dimensionnée pour une production à plus faible volume, des budgets d'investissement plus serrés, ou des régions à accès limité à l'entretien de pompe à vide. Les blocs qu'elle produit respectent les mêmes spécifications de densité et de dimensions ; la différence porte sur le temps de cycle et le débit, pas sur la qualité de la pièce à densité donnée.
Puis-je ajouter le refroidissement sous vide à ma machine à eau seule existante ?
Parfois, si la chambre du moule a été construite pour accepter une étape de vide étanche. Les machines sans cette prévision dès l'origine ne peuvent généralement pas être modernisées de façon économique, et une nouvelle machine équipée de vide est la voie la plus pratique. Envoyez-nous le modèle et l'âge de votre machine actuelle et nous vous indiquerons ce qui s'applique.
À partir de quel volume de production le refroidissement sous vide devient-il rentable ?
Environ 25 à 30 blocs par poste constitue le seuil de référence. En dessous, le temps d'inactivité entre les commandes absorbe la majeure partie du gain de temps de cycle ; au-dessus, le débit supplémentaire et les économies de vapeur récupèrent le surcoût machine en 6 à 18 mois dans la plupart des cas.
Le refroidissement sous vide affecte-t-il la stabilité dimensionnelle du bloc ?
Il l'améliore généralement. Comme le refroidissement sous vide prélève la chaleur depuis l'intérieur du bloc plutôt que d'agir depuis la surface, la température entre le cœur et la surface est plus homogène à l'éjection, ce qui, selon la norme d'isolation EPS de l'American Society for Testing and Materials (ASTM C578), est corrélé à une dérive dimensionnelle post-démoulage plus faible par rapport aux blocs refroidis de façon inégale depuis l'extérieur vers l'intérieur.
Envoyez-nous votre production cible et nous recommanderons une configuration de refroidissement
Utilisez le formulaire de contact pour nous indiquer votre production cible de blocs par poste, votre plage de densité, et s'il s'agit d'une nouvelle ligne ou d'une mise à niveau. Nous vous répondrons avec une recommandation de refroidissement, un temps de cycle attendu et une estimation de retour sur investissement par rapport à votre configuration actuelle. La page de la machine de moulage de blocs BM-1200 présente les spécifications complètes des deux configurations, et les Fabricants Européens d'EPS (EUMEPS) publient des recommandations de production plus larges sur l'efficacité énergétique du moulage de blocs si vous souhaitez une seconde source avant de spécifier un système.