El pre-expansor que necesita lo decide la densidad que va a vender, no el tonelaje de un folleto. Una planta de cajas de pescado que trabaja todo el día a 18–22 kg/m³, una planta de embalaje que moldea insertos de 35 kg/m³ y una planta de placas que alterna entre 12, 15 y 20 kg/m³ en el mismo turno exigen cosas distintas de la misma máquina: cuánto debe expandirse cada perla, cuánto dura un lote, cuánto vapor consume y con qué precisión cae cada lote sobre el objetivo. Resuelva primero la cuestión de la densidad y la elección de modelo suele deducirse de ahí. A continuación está el método que usamos cuando un cliente nos envía una lista de productos en lugar de un nombre de máquina, con la aritmética a la vista para que pueda aplicarla a sus propios números.
1. Por qué la densidad objetivo va antes que el modelo de máquina
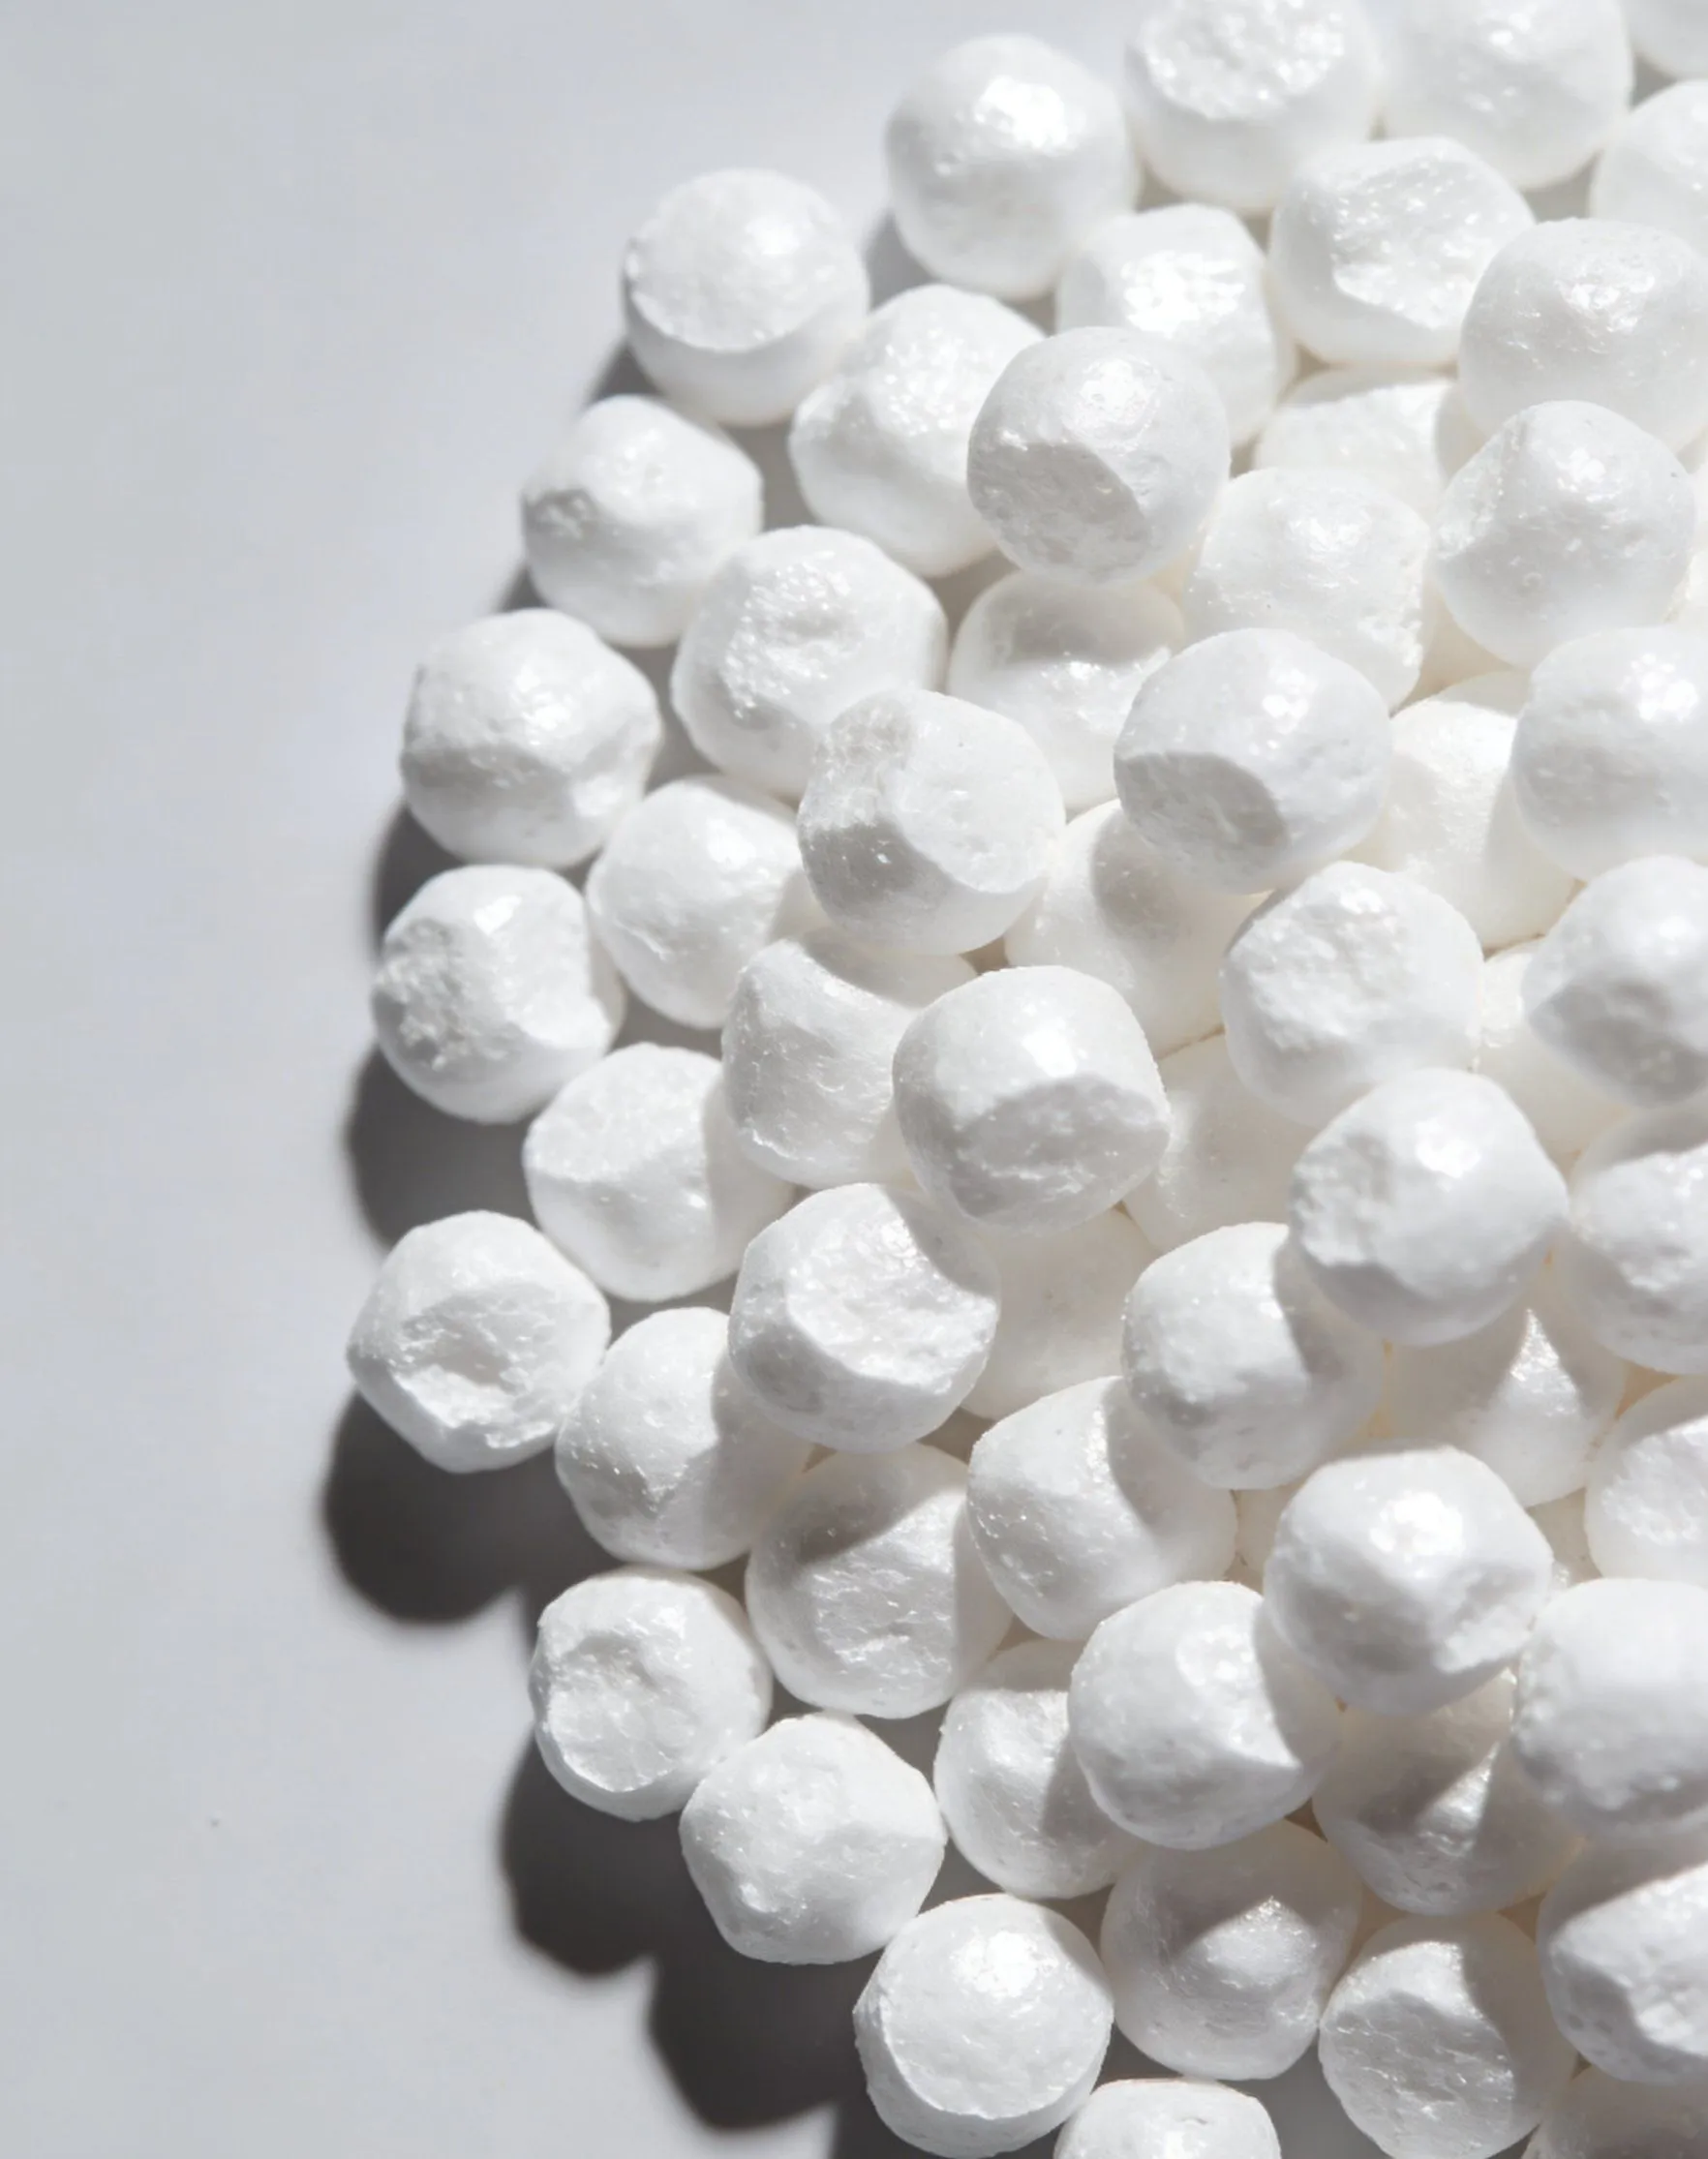
El poliestireno expandible llega como una perla de resina con una densidad aparente de aproximadamente 600–650 kg/m³. Para fabricar espuma de 15 kg/m³, el pre-expansor tiene que hacer crecer esa perla unas 40 veces en volumen. A 8 kg/m³ la relación se acerca a 80; a 30 kg/m³ es de apenas 21. Todos los demás números del pre-expansor se derivan de esa relación. El proceso de EPS en seis etapas muestra dónde encaja la preexpansión en la línea; aquí nos quedamos dentro de la máquina.
- Tiempo de ciclo. En nuestra PE-1400, una receta de 8–12 kg/m³ dura 5–6 minutos por lote y una receta de 25–30 kg/m³ dura 3–4 minutos. La baja densidad compra más tiempo de vapor por cada kilogramo.
- Producción horaria. El depósito de lote se llena por volumen, así que el mismo tambor descarga menos kilogramos por lote a baja densidad y tarda más en hacerlo. La capacidad de 700–900 kg/h de una PE-1400 abarca toda su banda de densidad; la parte baja de ese rango corresponde a las recetas de baja densidad.
- Vapor. Nuestra cifra publicada para la preexpansión por lotes es de 15–25 kg de vapor por metro cúbico de perlas expandidas. Una tonelada de perlas a 10 kg/m³ son 100 m³, así que requiere 1,5–2,5 toneladas de vapor; una tonelada a 25 kg/m³ son 40 m³ y requiere 0,6–1,0 tonelada. Reducir la densidad a la mitad más que duplica el vapor por tonelada de resina.
- Precisión. La variación se expresa en kg/m³, así que un mismo ±0,5 kg/m³ supone un error del 6% a 8 kg/m³ y del 1,4% a 35 kg/m³. Los productos de baja densidad son donde una máquina de muestreo manual sale más cara.
- Volumen de silo. Los silos de maduración almacenan perlas por volumen, así que esos mismos 100 m³ frente a 40 m³ por tonelada deciden cuántos silos hay que construir. Nuestra guía de dimensionamiento de silos de maduración lo desarrolla.
Por eso pedimos primero la lista de productos. Una máquina dimensionada solo por tonelaje suele quedar mal dimensionada en un sentido u otro una vez que se conoce la mezcla de densidades.
2. Qué exige cada banda de densidad al pre-expansor
Las bandas siguientes usan los productos que realmente trabajan nuestros clientes. Las relaciones de expansión asumen una perla cruda de 630 kg/m³; la ficha técnica de su proveedor puede moverlas unos puntos porcentuales en cualquier dirección.
| Densidad objetivo | Relación de expansión (perla de 630 kg/m³) | Productos típicos | Qué exige de la máquina |
|---|---|---|---|
| 8–12 kg/m³ | 50–80× | Relleno de vacío y espuma de envío de un solo uso, bloques de relleno ligeros | Expansión de segunda pasada por debajo de unos 10 kg/m³, control de vapor en bucle cerrado, capacidad de secado para perlas húmedas y frágiles, aproximadamente el doble de volumen de silo que un producto de 20 kg/m³ |
| 12–18 kg/m³ | 35–50× | Placas SATE y de aislamiento de cubierta, bandejas de fruta (14–18), cajas aisladas ultraligeras (12–18) | La banda de mayor tonelaje en la mayoría de plantas: variación lote a lote de ±0,5 kg/m³ o mejor, recetas guardadas, suficientes horas de expansión al día |
| 16–22 kg/m³ | 28–40× | Cajas de pescado y neveras estándar | Verificación de densidad por lote, porque el peso de la caja es el criterio de aceptación del cliente; ciclos de 4–5 minutos |
| 20–30 kg/m³ | 21–32× | Cajas de pescado de exportación de alta resistencia, núcleo de panel sándwich, encofrados ICF | Margen de presión de vapor (0,18–0,23 MPa en la PE-1400), ciclos más cortos, el límite superior del rango de recetas de la PE-1400 |
| 30–45 kg/m³ | 14–21× | Insertos de electrónica y electrodomésticos (30–50), grados de geoespuma hasta EPS46, placa ignífuga y de grafito | Grados de materia prima de perla pequeña, control de vapor multizona de 0,20–0,25 MPa, PE-1600 hasta 35 kg/m³ o PE-1800 hasta 45 kg/m³, opción ATEX para el polvo de grafito |
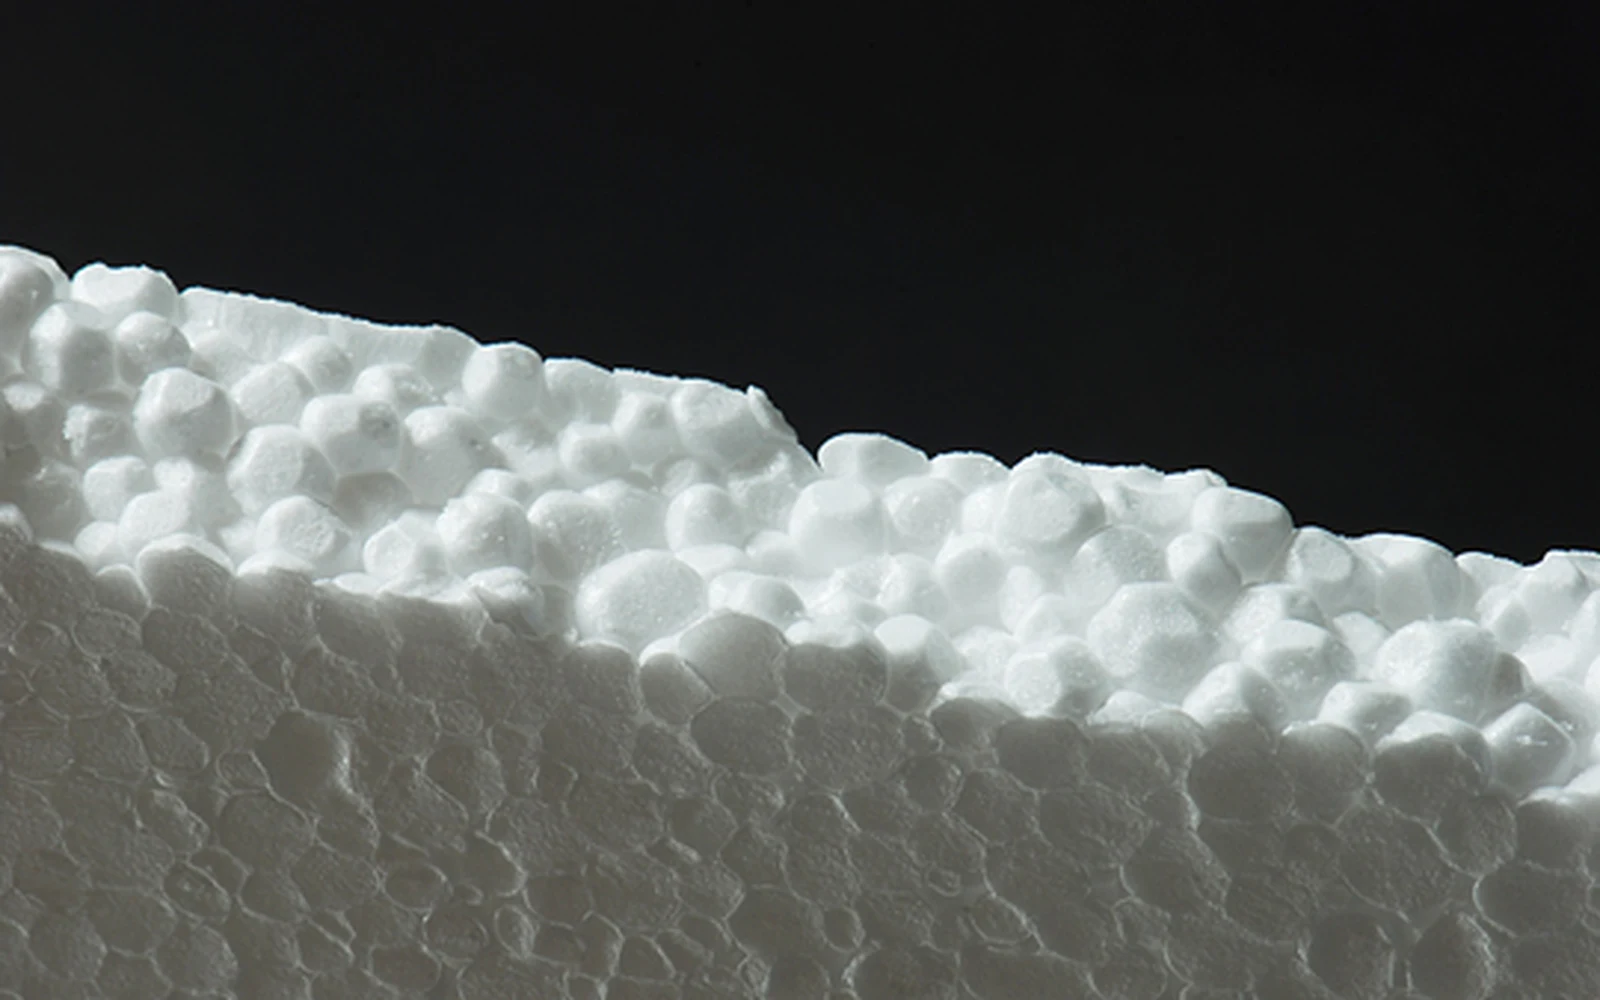
Por debajo de 12 kg/m³: la máquina trabaja contra el material
Hacer crecer una perla 60–80 veces deja una pared celular tan delgada que unos segundos extra de vapor la colapsan. Por eso la mayoría de plantas detienen la primera pasada en 10–14 kg/m³, maduran las perlas las habituales 6–24 horas para que el aire difunda de nuevo hacia las celdas, y luego hacen una segunda pasada de expansión, más corta, hasta la densidad final. De ahí se derivan dos cosas. El pre-expansor debe volver rápido a las condiciones de receta para la segunda pasada, y una unidad de muestreo manual con ±1,0 kg/m³ es un error del 10% en un producto de 10 kg/m³. El grado de la perla importa tanto como la máquina: los grados de EPS de alta expansión están formulados para esta banda y los grados estándar no.
12–25 kg/m³: donde está el tonelaje
Placas de aislamiento, cajas de pescado, bandejas de fruta y la mayor parte del stock de bloques de embalaje viven aquí, y esta es la banda para la que se diseña un pre-expansor por lotes: ciclos de 4–6 minutos en la PE-1400, la capacidad completa de 700–900 kg/h y la variación más ajustada. La pregunta de selección en esta banda rara vez es la capacidad. Una planta de placas que produce 150 m³ al día a 15 kg/m³ necesita unas 2,3 toneladas de perla, que una PE-1400 expande en poco más de tres horas. Lo que se paga es cuántos grados guarda la máquina como recetas almacenadas y con qué rapidez pasa de uno a otro: la PE-1400 cambia de una receta de 12 kg/m³ a una de 25 kg/m³ en menos de un minuto, frente a los 15–20 minutos de ajuste manual de válvulas y temporizadores de una máquina más antigua. Si la planta va a trabajar una sola densidad durante 20 horas al día, lo siguiente que conviene leer es la comparación entre pre-expansor por lotes y continuo; por debajo de ese ciclo de trabajo no hace falta.
Por encima de 30 kg/m³: el control de vapor y el tamaño de perla mandan
Los insertos de alta densidad, ICF, geoespuma y placa ignífuga usan grados de perla pequeña para que las paredes delgadas y las esquinas afiladas se rellenen limpiamente. Las perlas pequeñas se calientan rápido, así que la ventana entre subexpansión y sobreexpansión es más estrecha y la regulación de presión tiene que ser más ajustada, razón por la que nuestras PE-1600 y PE-1800 trabajan con control multizona de 0,20–0,25 MPa frente a los 0,18–0,23 MPa de la PE-1400. El rango de recetas de la PE-1400 se detiene en 30 kg/m³; la PE-1600 llega a 35 y la PE-1800 llega a 45 kg/m³ con variación de ±0,3 kg/m³. El EPS de grafito añade un riesgo de ignición de polvo en la zona de calentamiento, lo que resuelve la opción ATEX de la PE-1800. Para geoespuma, los tipos de ASTM D6817 van de EPS12 a EPS46 por densidad nominal, así que una línea de geoespuma necesita cubrir todo el rango en lugar de un solo punto.
3. La aritmética de la precisión: cuánto vale ±0,5 kg/m³
Todo producto de EPS tiene una densidad mínima que no puede incumplir: una caja de pescado tiene una especificación de peso, una placa de aislamiento tiene una clase de resistencia a compresión bajo ASTM C578 o EN 13163. Como no se puede enviar producto por debajo de peso, se fija el pre-expansor por encima del mínimo en el margen de variación de la máquina. La resina que compra para cubrir ese margen es el coste real de una máquina imprecisa.
| Variación lote a lote | Punto de ajuste para un mínimo de 20 kg/m³ | Resina extra en cada pieza | Clase de máquina |
|---|---|---|---|
| ±0,3 kg/m³ | 20,3 kg/m³ | +1,5% | PE-1800, controlador de densidad automático |
| ±0,5 kg/m³ | 20,5 kg/m³ | +2,5% | PE-1400 / PE-1600, bucle cerrado por PLC |
| ±1,0 kg/m³ | 21,0 kg/m³ | +5,0% | PE-1200, muestreo manual |
| ±2,0 kg/m³ | 22,0 kg/m³ | +10% | Máquinas antiguas de muestreo manual |
Para una planta que expande 2.000 kg de perla al día durante 300 días, la diferencia entre ±0,5 y ±2,0 kg/m³ es el 7,5% de 600 toneladas: 45 toneladas de resina al año compradas solo para cubrir la dispersión de la máquina. Multiplique eso por el precio de su resina puesta en fábrica y compárelo con la diferencia de precio entre las dos máquinas. La misma dispersión reaparece tras el moldeo como rechazos de fusión y dimensionales; nuestra guía de defectos muestra cómo distinguir una causa de pre-expansor de una causa de molde.
4. Método de dimensionamiento: del volumen diario de producto a la clase de pre-expansor
Parta de lo que vende, no de la capacidad nominal de la máquina.
- Demanda diaria de perla (kg/día) = volumen diario de producto (m³) × densidad objetivo (kg/m³) × (1 + margen de rechazo). Hágalo por grado y sume. Un margen de rechazo del 5% es un supuesto de partida razonable para una línea nueva.
- Horas de expansión = demanda diaria de perla ÷ el ritmo horario realista del pre-expansor a su densidad. Use la parte baja del rango nominal para productos por debajo de 15 kg/m³ y la parte alta para productos por encima de 20 kg/m³.
- Número de grados = el número de densidades distintas al día. Cada una necesita su propia receta guardada y su propio grupo de silos, porque perlas de distinta densidad no pueden compartir silo.
- Densidad tope = el grado más alto de la lista. Esto, más que el tonelaje, es lo que suele mover a un comprador de una PE-1400 a una PE-1600 o PE-1800.
A continuación, tres escenarios ilustrativos con todas las hipótesis a la vista. Son ejemplos de trabajo, no datos de cliente.
| Escenario ilustrativo | Productos y densidades | Demanda diaria de perla (5% de rechazo) | Horas de expansión | Qué decide la elección |
|---|---|---|---|---|
| A. Planta de placas de aislamiento | 150 m³/día repartidos en grados de 12, 15 y 20 kg/m³ (media 15) | 2.360 kg | Unas 3,1 h en una PE-1400 a 750 kg/h | Tres grados, por tanto tres recetas y tres grupos de silo. ±0,5 kg/m³ importa porque la placa se vende por clase de resistencia. Solo por tonelaje habría bastado una PE-1200 con ±1,0. |
| B. Planta de cajas de pescado y bandejas de fruta | 100 m³/día de cajas de pescado a 20 kg/m³ + 40 m³/día de bandejas de fruta a 16 kg/m³ | 2.770 kg | Unas 3,5 h en una PE-1400 a 800 kg/h | Dos densidades alternadas a diario: cambio de receta en menos de un minuto y dos grupos de silo. Ambos productos entran en el rango de 8–30 kg/m³ de la PE-1400. |
| C. Insertos de embalaje y placa FR | 40 m³/día de insertos a 35 kg/m³ + 60 m³/día de placa ignífuga a 30 kg/m³ | 3.360 kg | Unas 3,1 h en una PE-1600 a 1.100 kg/h, o 2,2 h en una PE-1800 | 35 kg/m³ queda fuera del rango de recetas de la PE-1400. La PE-1600 lo alcanza en el tope de su rango; la PE-1800 lo cubre con margen, variación de ±0,3 y la opción ATEX si la placa es de grado grafito. |
Ninguno de los tres escenarios hace funcionar el pre-expansor más de cuatro horas al día. Por debajo de unos 300 m³/día de producto, el pre-expansor casi nunca es el cuello de botella de la línea; lo son la caldera y las moldeadoras. Por eso conviene elegir por rango de densidad, variación y cambio de receta, y usar la capacidad en kg/h solo como comprobación de la decisión.
5. Qué pre-expansor de ChinaEps para qué densidad
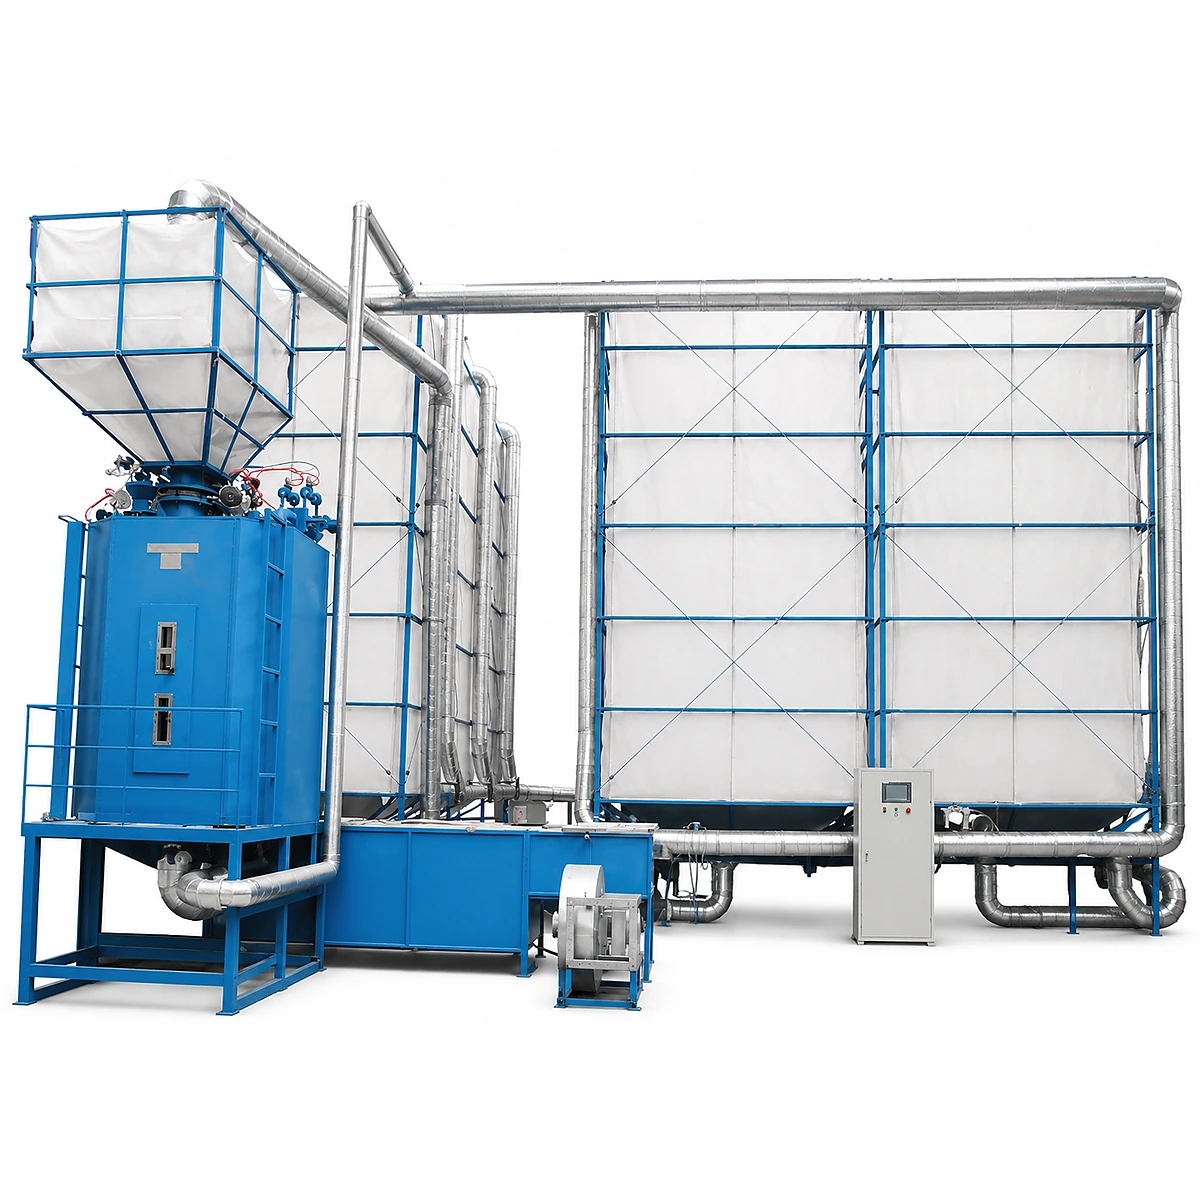
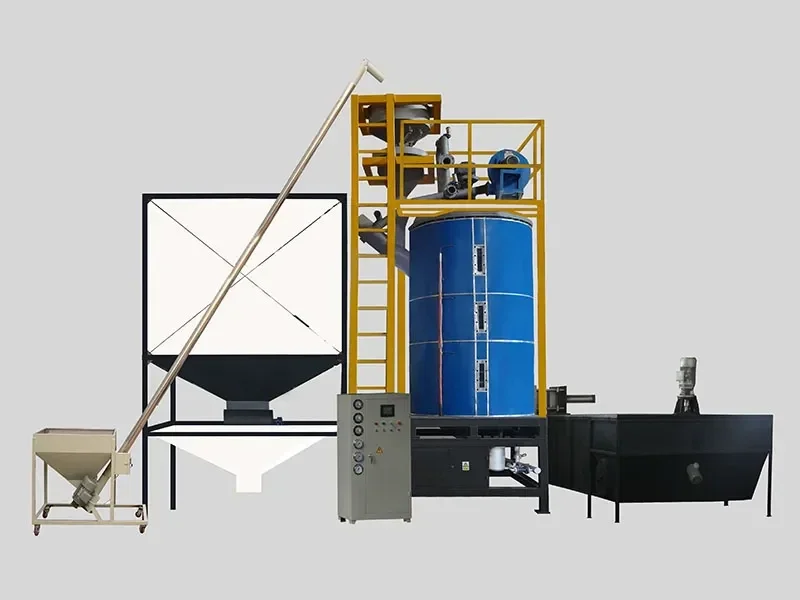
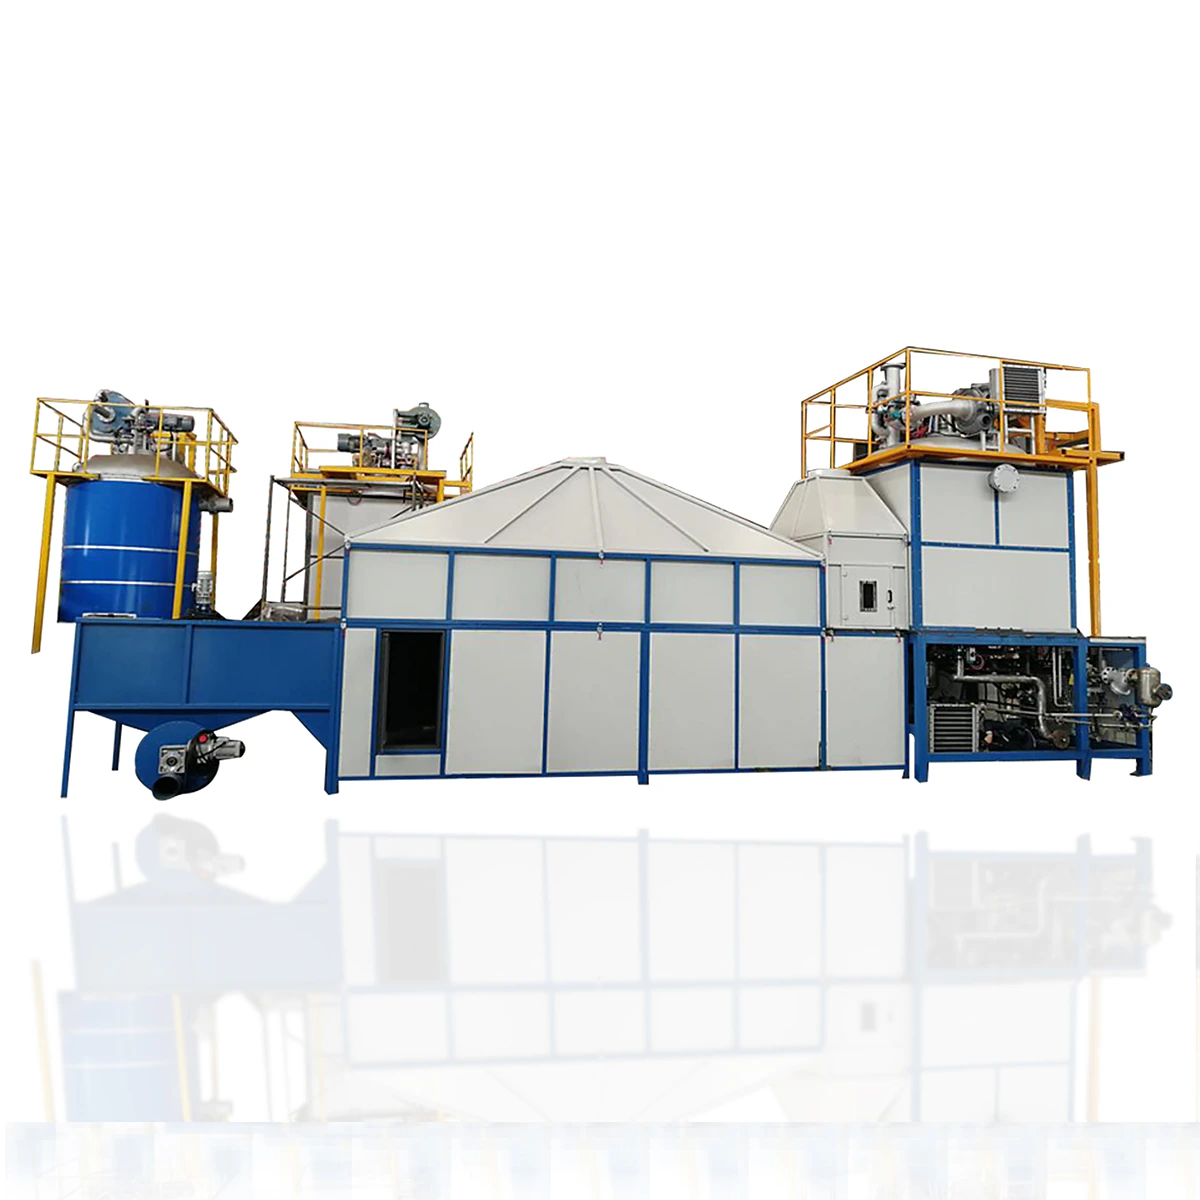
Nuestra gama por lotes va de la PE-1200 a la PE-1800. Las cuatro comparten el agitador de accionamiento inferior y el PLC Siemens; se diferencian en tamaño de barril, control de vapor y cómo se verifica la densidad. La especificación completa está en la página del pre-expansor PE-1400, con los otros tres modelos listados allí para comparar. La serie de pre-expansores tiene certificación CE de SGS, y el certificado del modelo cotizado está disponible bajo petición.
| Modelo | Rango de densidad de receta | Variación lote a lote | Capacidad nominal | Presión de vapor | Mejor ajuste por densidad |
|---|---|---|---|---|---|
| PE-1200 | 12–40 kg/m³ | ±1,0 kg/m³ (muestreo manual) | 500–700 kg/h | 0,15–0,22 MPa | Plantas de un solo grado a 15–30 kg/m³ donde un margen de resina del 5% es aceptable |
| PE-1400 | 8–30 kg/m³ | ±0,5 kg/m³ (bucle cerrado por PLC) | 700–900 kg/h | 0,18–0,23 MPa | Plantas multigrado de placa, caja de pescado, bandeja y bloque de embalaje hasta 30 kg/m³ |
| PE-1600 | 8–35 kg/m³ | ±0,5 kg/m³ | 1.000–1.300 kg/h | 0,20–0,25 MPa | Plantas más grandes, o un grado de 30–35 kg/m³ en la lista |
| PE-1800 | 8–45 kg/m³ | ±0,3 kg/m³ (controlador de densidad automático) | 1.400–1.700 kg/h | 0,20–0,25 MPa, multizona de 8 puertos | Insertos de alta densidad, geoespuma, grados ignífugos y de grafito; opción ATEX |
Lea la tabla desde su lista de productos hacia abajo:
- Todo producto entre 12 y 30 kg/m³, uno o varios grados: PE-1400. La PE-1200 solo gana en precio si trabaja un único grado y puede asumir el margen de resina.
- Cualquier cosa por debajo de 10 kg/m³ en la lista: PE-1400 o PE-1800 con un procedimiento de segunda pasada incluido en el plan de puesta en marcha, un grado de perla de alta expansión y volumen de silo dimensionado sobre el producto más ligero.
- Cualquier cosa entre 30 y 35 kg/m³: PE-1600, salvo que la misma planta necesite también el volumen de una PE-1800.
- Cualquier cosa por encima de 35 kg/m³, o cualquier grado de grafito: PE-1800.
- Una sola densidad durante 20 horas al día: haga la prueba de ciclo de trabajo del artículo de lote frente a continuo antes de comprar cualquiera de los dos tipos.
6. Cinco errores que vemos en las consultas de pre-expansor
- Dimensionar por el kg/h de la placa de características sin una densidad. Una capacidad de 700–900 kg/h medida a 25 kg/m³ no da 900 kg/h a 10 kg/m³. Pregunte al proveedor a qué densidad se midió la capacidad.
- Comprar para un grado y planificar para tres. Los mercados de construcción exigen habitualmente 15, 18, 20, 25 y 30 kg/m³ de la misma planta de placas. Si el segundo grado llega en el segundo año, el número de silos y la capacidad de recetas deben estar en la máquina desde el primer día.
- Olvidar que la baja densidad llena silos. Pasar un producto de 20 a 12 kg/m³ es un aumento del 67% en volumen de perla para el mismo tonelaje. Las plantas lo descubren cuando el segundo grupo de silos no tiene dónde ir.
- Aceptar una cifra de variación sin preguntar cómo se mide. ±0,5 kg/m³ de un muestreador automático de volumen fijo y ±0,5 kg/m³ de un operario con un cubo y una balanza son afirmaciones distintas. Pida ver el método de muestreo funcionando en la máquina durante la aceptación en fábrica.
- Subdimensionar el vapor para los ciclos de baja densidad. Un pre-expansor que hace lotes de 3 minutos a 25 kg/m³ consume sus 80–100 kg de vapor en 6 minutos a 10 kg/m³, lo que es más suave para la caldera por minuto y peor por tonelada. Compruebe la caldera contra la densidad más baja que vaya a trabajar, no contra la media.
7. Qué enviarnos antes de pedir presupuesto
Con estos diez datos podemos recomendar un modelo y una disposición de silos en una sola respuesta en lugar de tres:
- Cada densidad objetivo que vaya a trabajar, en kg/m³, y la densidad mínima aceptable para cada producto.
- Tipo de producto para cada densidad (placa, caja de pescado, bandeja, inserto, geoespuma) y qué moldeadora alimenta.
- Volumen diario por grado en m³, o piezas terminadas y su peso.
- Turnos al día y días laborables al año.
- Grado de materia prima y proveedor, o el tamaño de perla que planea comprar.
- Si algún grado es ignífugo o EPS de grafito.
- Presión de vapor disponible en la máquina, o capacidad de caldera si ya está instalada.
- Número y volumen de los silos de maduración existentes, si se trata de una sustitución.
- Tensión y frecuencia de suministro eléctrico.
- Si la máquina alimenta una moldeadora o varias.
Preguntas frecuentes
¿Qué densidad puede alcanzar un pre-expansor de EPS por lotes en una sola pasada?
Las recetas de nuestra PE-1400 van de 8 a 30 kg/m³. En la práctica, la mayoría de plantas llevan la primera pasada a 10–14 kg/m³ y usan una segunda pasada de expansión tras la maduración para cualquier valor por debajo de unos 10 kg/m³, porque un único ciclo de vapor demasiado largo colapsa las paredes celulares delgadas de una perla de muy baja densidad.
¿Una densidad objetivo más baja reduce la producción horaria del pre-expansor?
Sí. El depósito se llena por volumen, así que cada lote contiene menos kilogramos de perla a baja densidad y necesita un ciclo más largo: 5–6 minutos para 8–12 kg/m³ frente a 3–4 minutos para 25–30 kg/m³ en la PE-1400. Espere el extremo bajo de la capacidad de 700–900 kg/h, o por debajo, en las recetas más ligeras.
¿Qué pre-expansor necesito para insertos de embalaje de 35 kg/m³?
Una PE-1600, cuyo rango de recetas llega a 35 kg/m³, o una PE-1800, que llega a 45 kg/m³ con variación de ±0,3 kg/m³. El rango de recetas de la PE-1400 se detiene en 30 kg/m³. Los insertos de alta densidad también necesitan un grado de materia prima de perla pequeña, así que especifique la perla junto con la máquina.
¿Cuánto cuesta en materia prima la variación de densidad?
Se fija el pre-expansor por encima de la densidad mínima del producto en el margen de variación de la máquina. Con un mínimo de 20 kg/m³, ±0,5 kg/m³ cuesta un 2,5% extra de resina en cada pieza y ±2,0 kg/m³ cuesta un 10%. Para una planta que expande 2.000 kg al día durante 300 días, esa diferencia son unas 45 toneladas de resina al año.
¿Puede un mismo pre-expansor trabajar varias densidades el mismo día?
Una máquina por lotes con PLC sí puede. La PE-1400 guarda recetas en el HMI y pasa de un ajuste de 12 kg/m³ a uno de 25 kg/m³ en menos de un minuto. Lo que realmente cuesta cada densidad adicional es un grupo de silos de maduración aparte, porque perlas de distinta densidad no se pueden mezclar en almacenamiento.
¿Necesito un pre-expansor distinto para EPS de grafito o ignífugo?
Los grados ignífugos estándar hasta 30 kg/m³ funcionan en la PE-1400. Los grados ignífugos y de grafito de 30–45 kg/m³ requieren la PE-1800: tiene la capacidad de vapor para la densidad más alta y una opción ATEX para el polvo de carbono que desprenden las perlas de grafito en la zona de calentamiento.
Envíenos sus densidades y le devolveremos una configuración
Use el formulario de contacto para enviarnos tres cosas: la densidad objetivo de cada producto que vaya a fabricar, el tipo de producto y el volumen diario u horario que tiene previsto. Le responderemos con el modelo de pre-expansor, el número de grupos de silo y el requisito de vapor para esa mezcla, y le diremos si la aritmética apunta a una máquina más pequeña de lo que esperaba. La página de la PE-1400 presenta los cuatro modelos por lotes uno junto a otro; para una visión de línea completa, las páginas de línea de placas de aislamiento, línea de cajas de pescado y línea de insertos de embalaje muestran qué moldeadora alimenta cada banda de densidad.