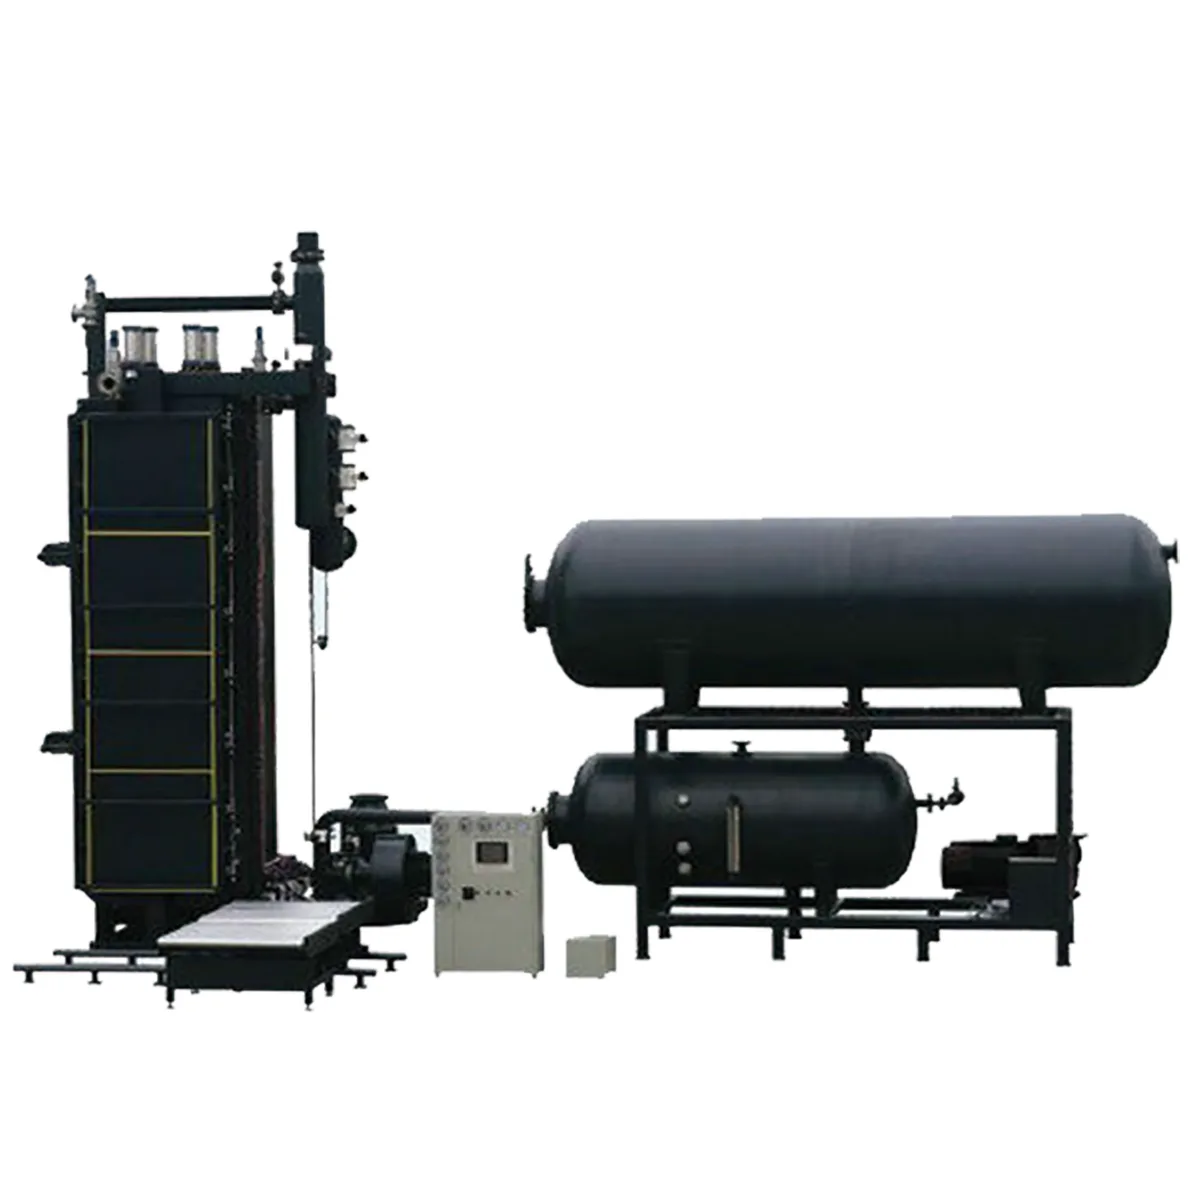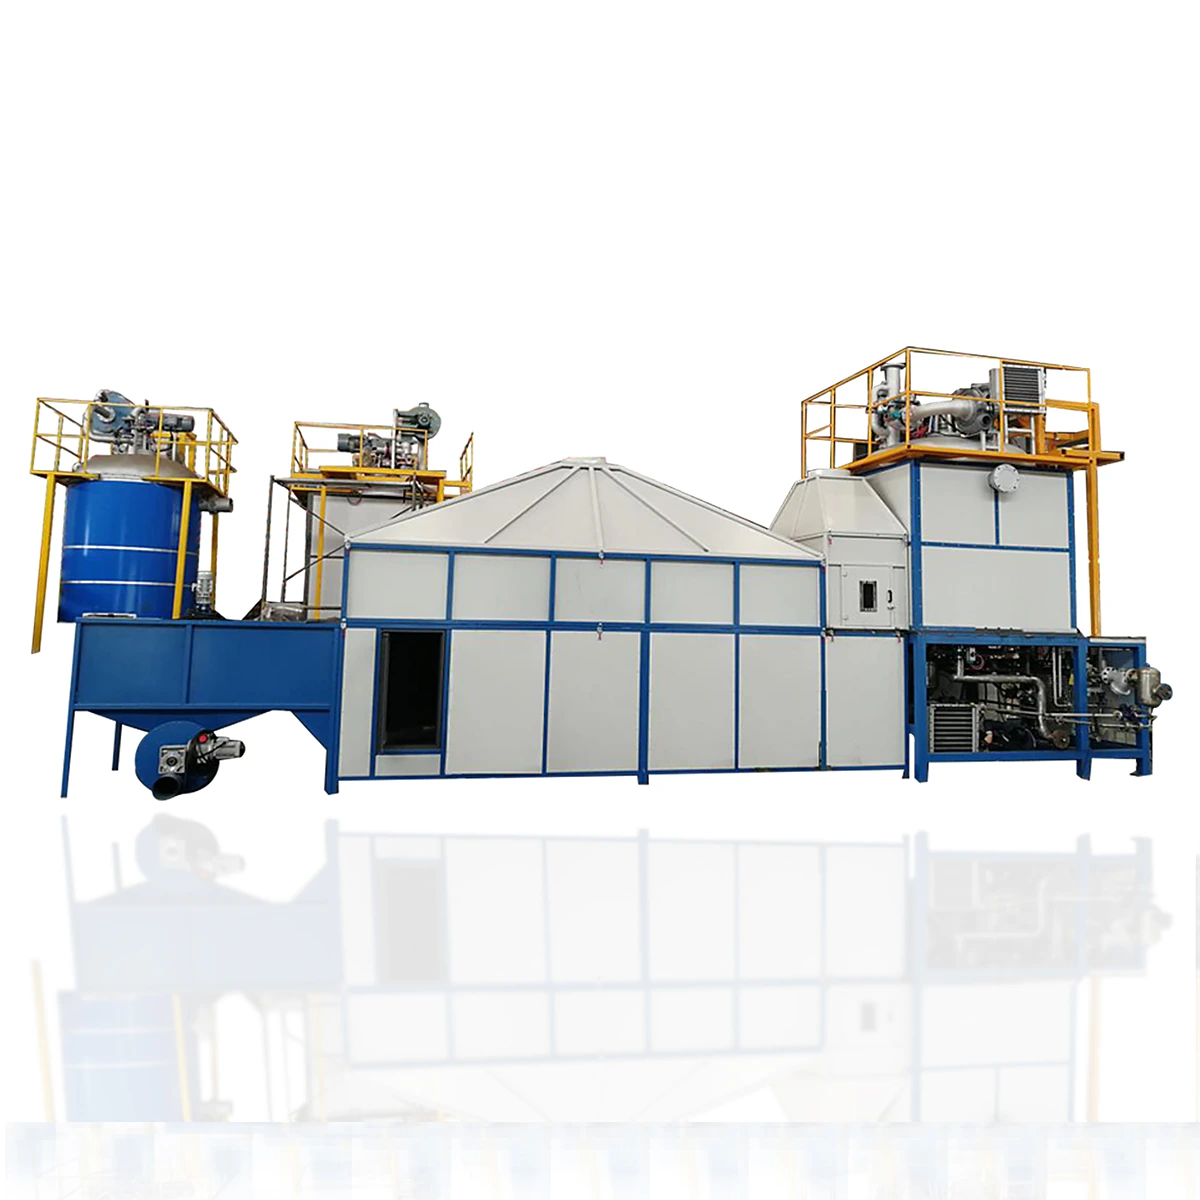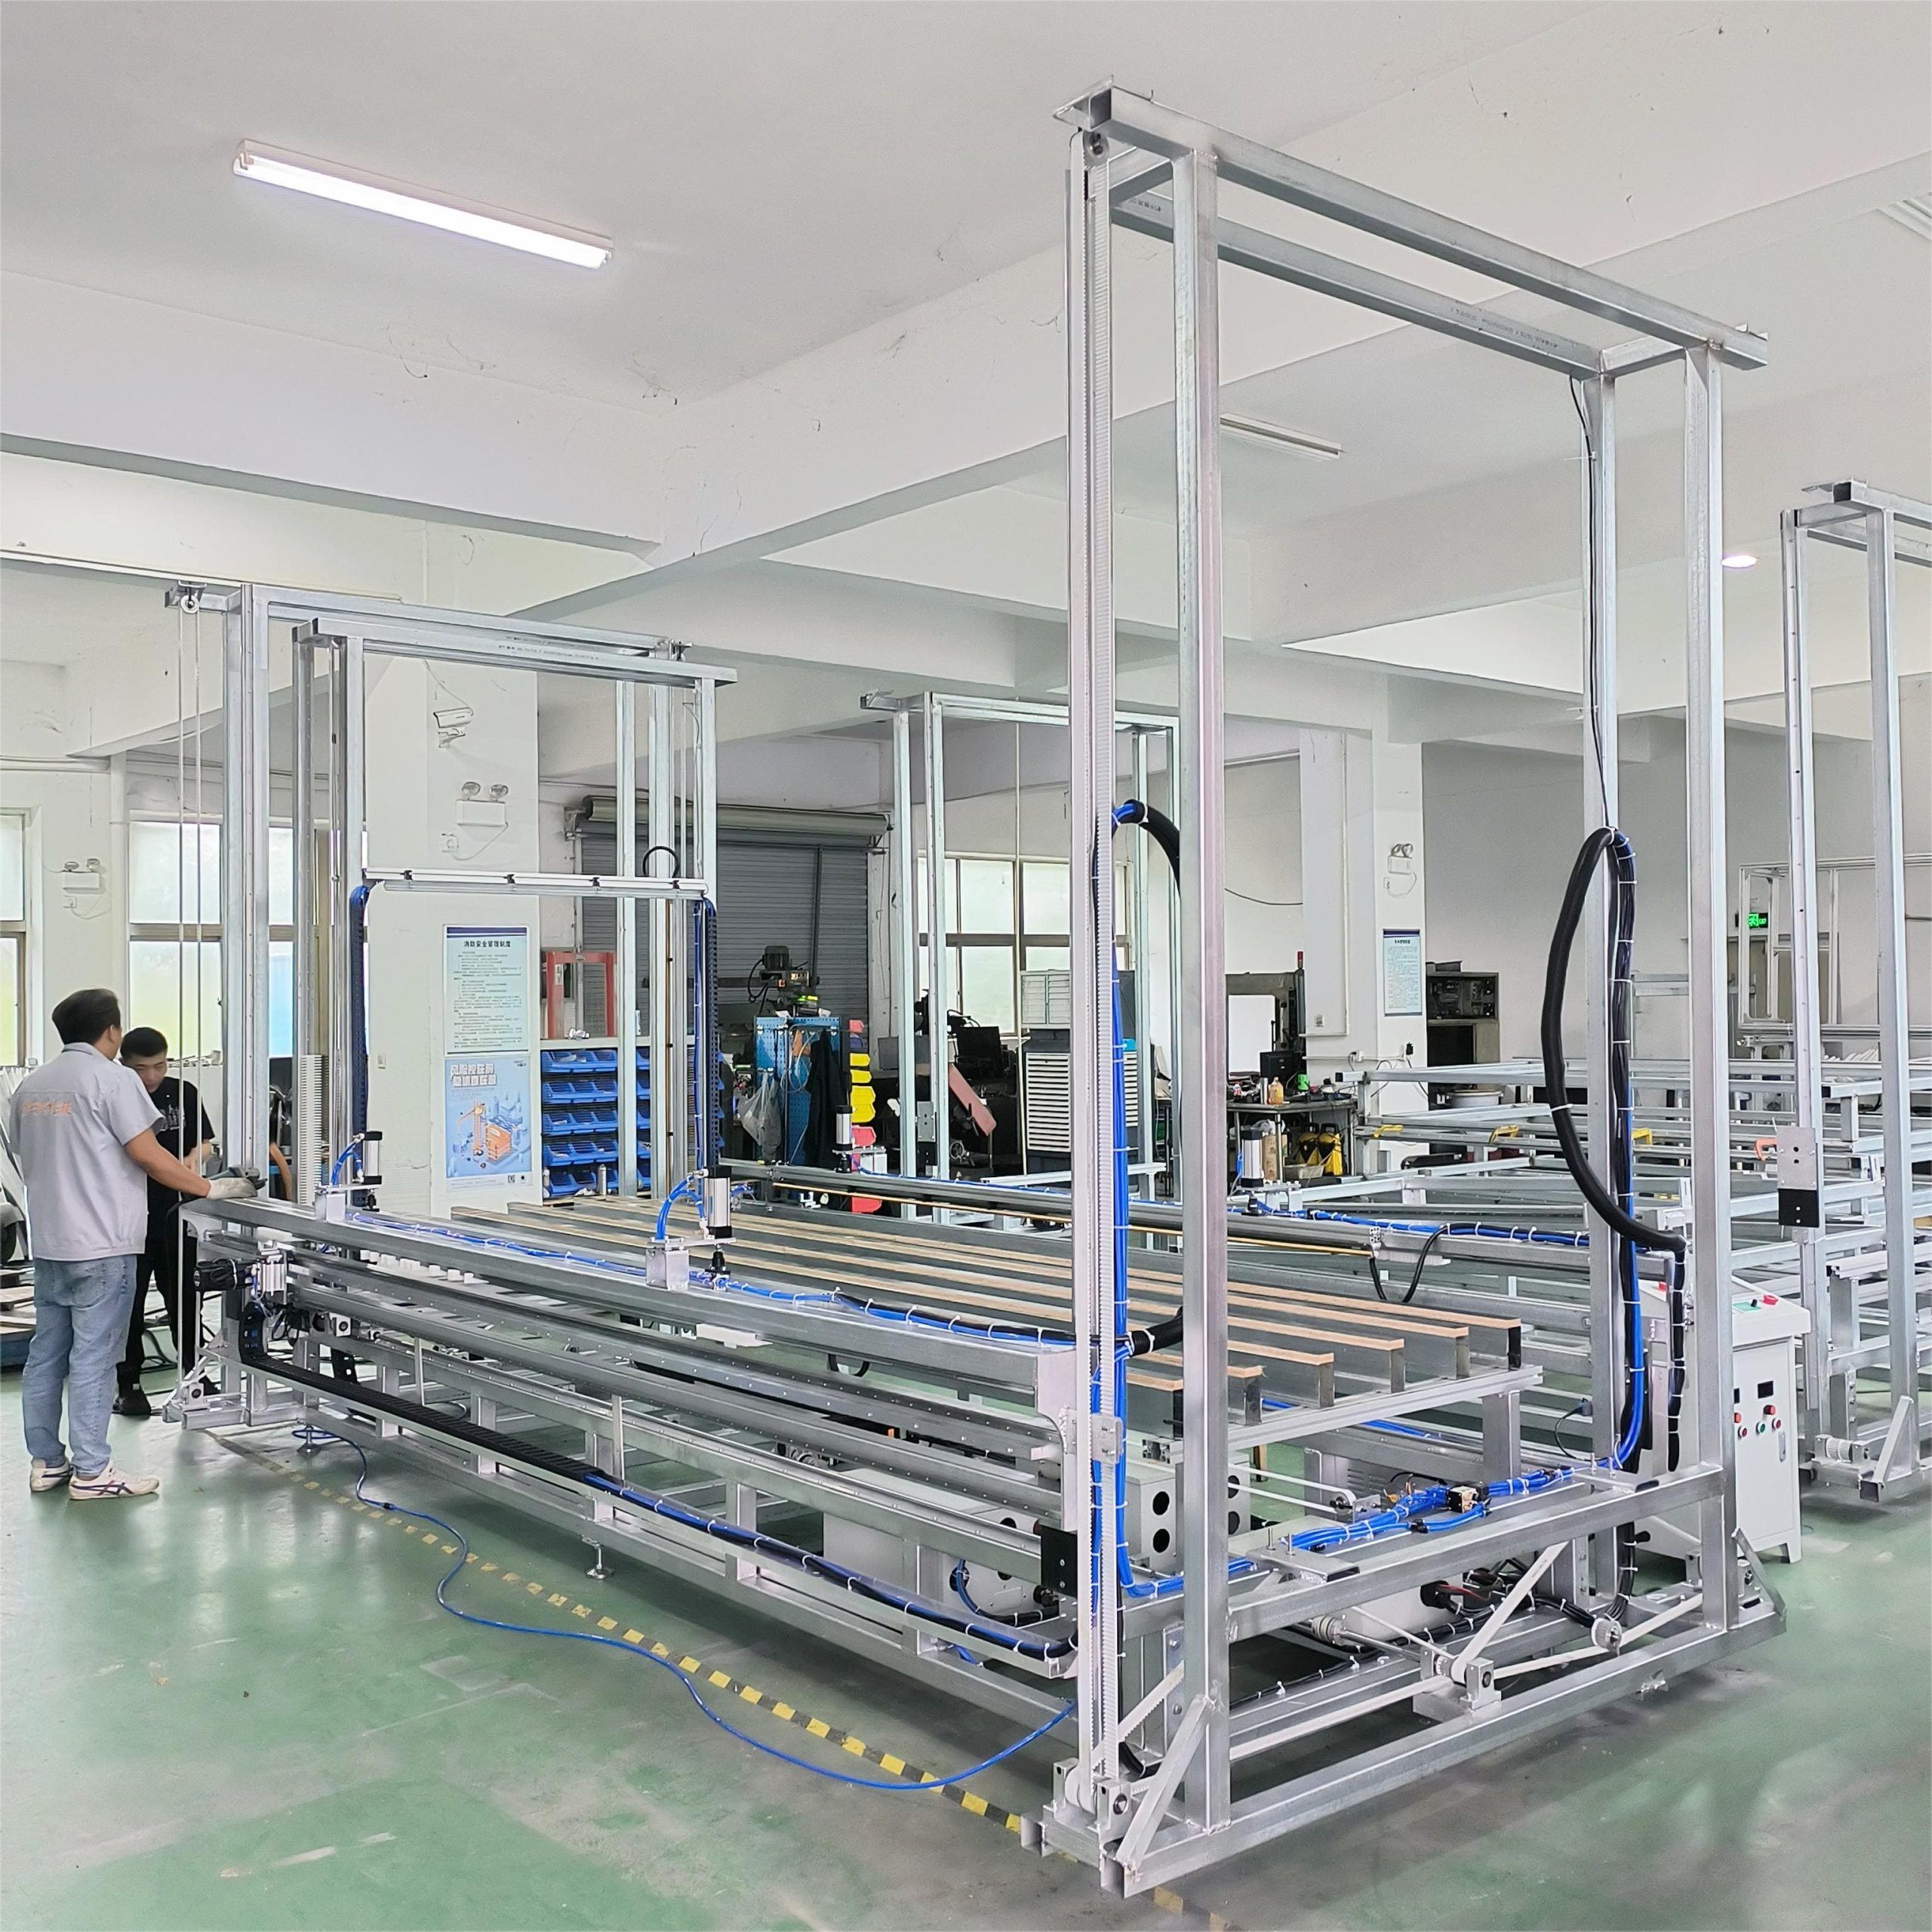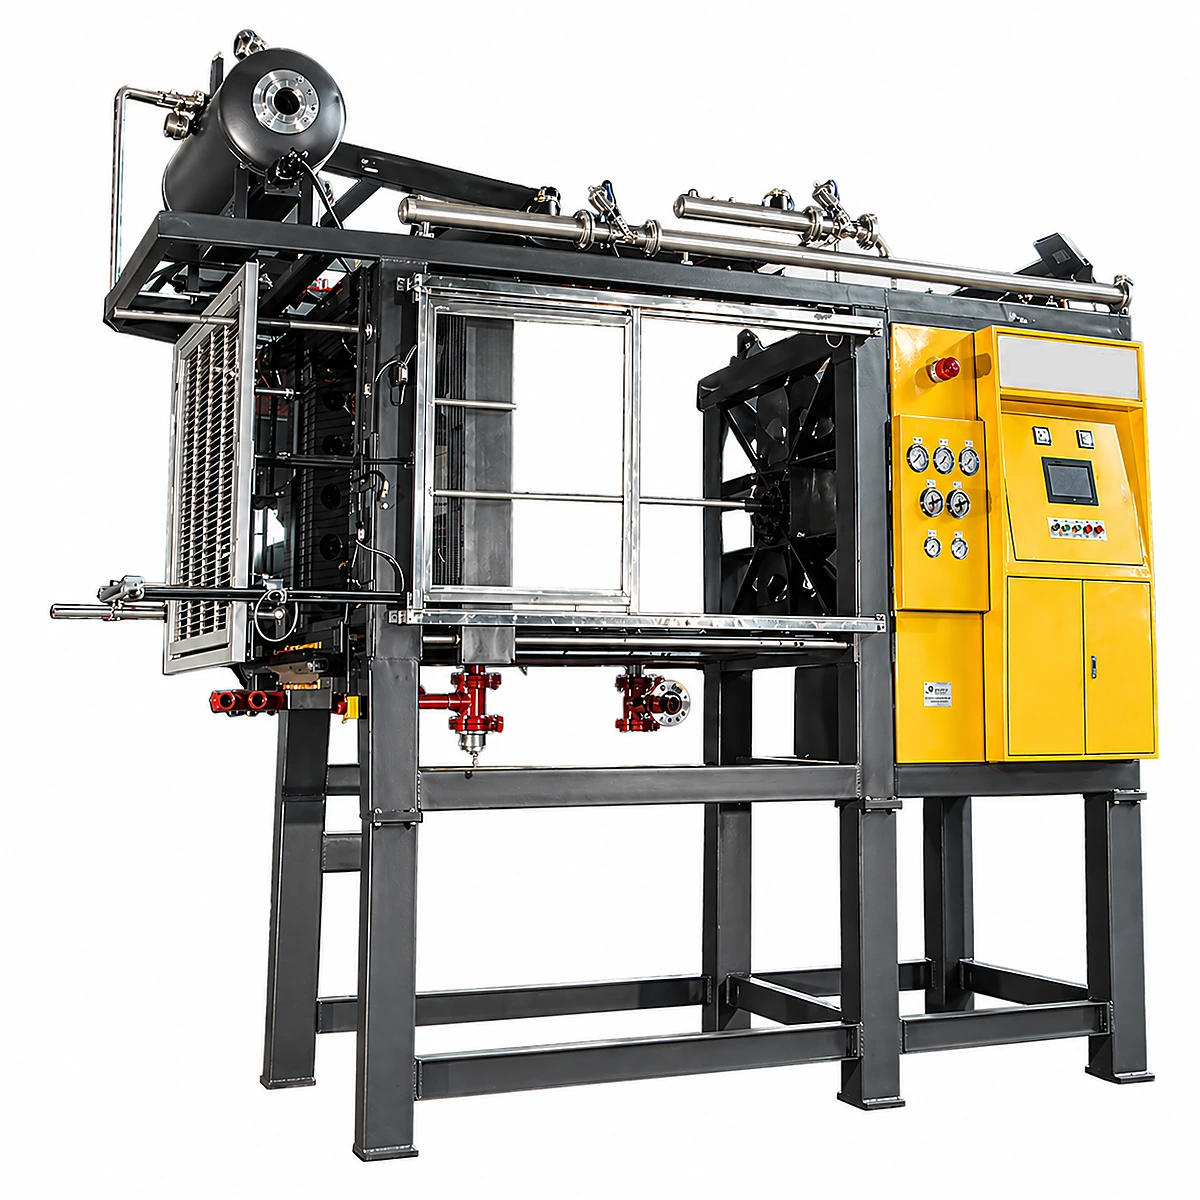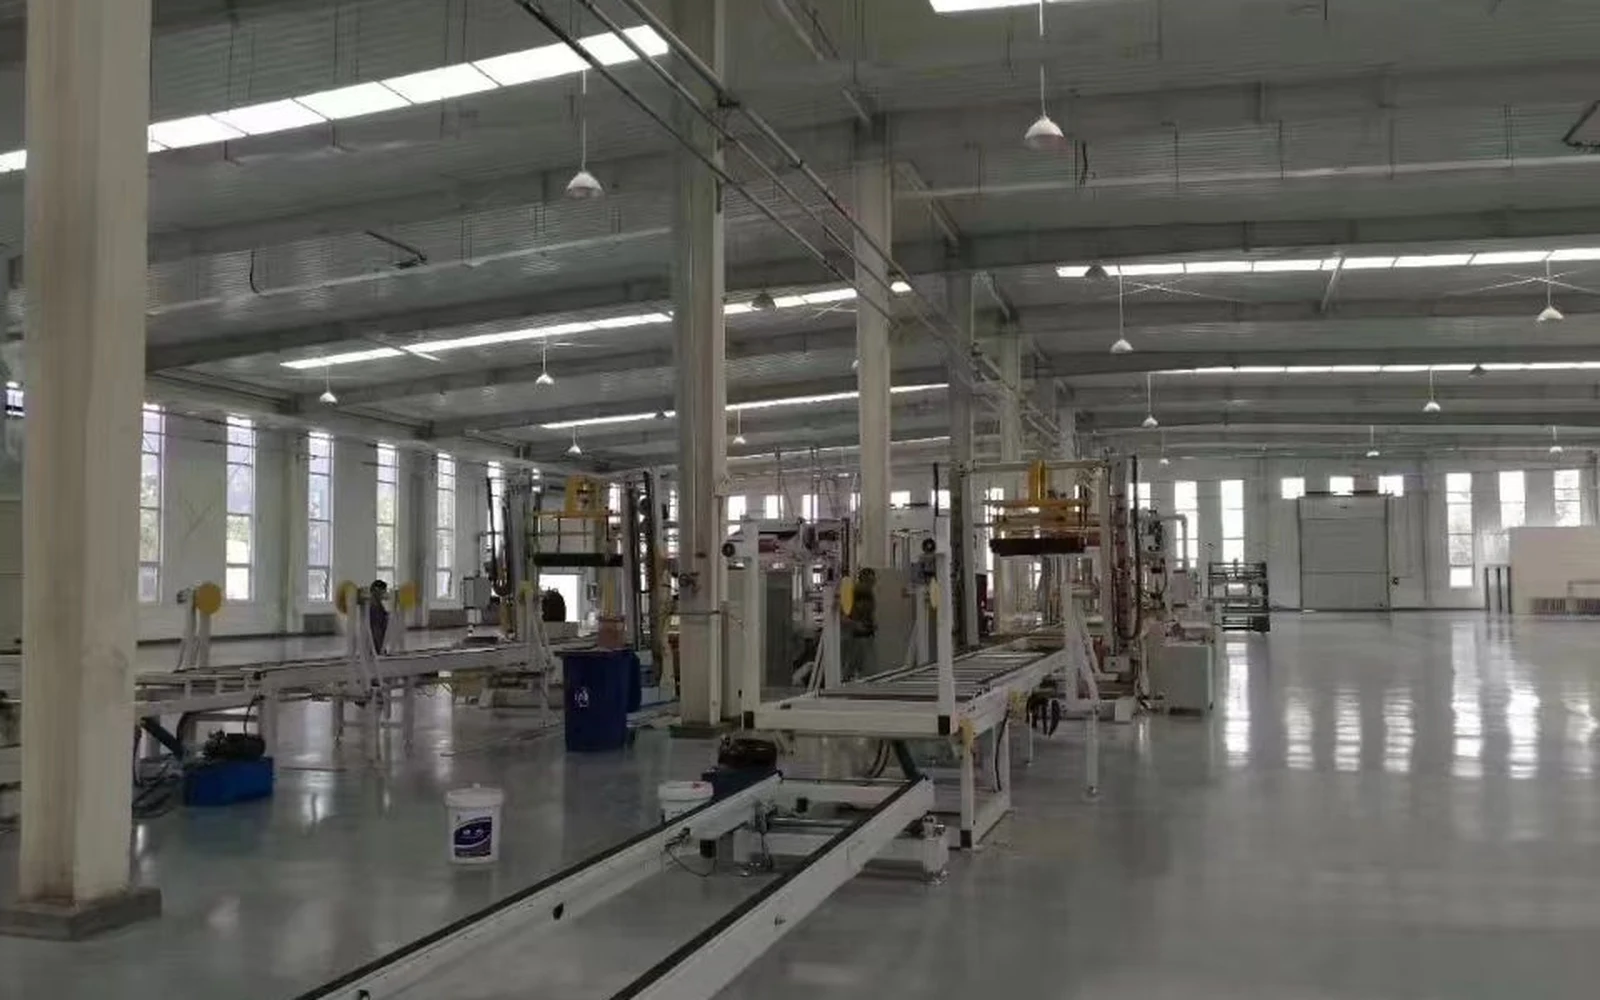
يتطلب إنشاء مصنع EPS استثمارًا في المعدات يتراوح بين 150,000 و500,000+ دولار حسب تركيز المنتج (تغليف، عزل، أو كتل ICF)، بالإضافة إلى 6–12 شهرًا من التخطيط. يبدأ خط تشكيل كتل نموذجي لألواح العزل من 120,000–200,000 دولار؛ ويبدأ خط تشكيل أشكال للتغليف المخصص من 180,000–350,000 دولار. مع هوامش إجمالية تتراوح بين 35–55% على منتجات EPS النهائية، تحقق معظم المصانع استردادًا كاملًا لرأس المال خلال 18–30 شهرًا عند استغلال طاقة إنتاجية 60%+. (راجع حسابات العائد على الاستثمار التفصيلية →)
إلى جانب المعدات، تخطط عملية إنشاء مصنع EPS الموثوق للامتثال منذ اليوم الأول: إطار عمل إدارة الجودة ISO 9001 الذي يتوقعه مشترو التصدير، بالإضافة إلى أحكام حماية الآلات في كل محطة متحركة لسلامة العمال.
يواصل سوق EPS (البوليسترين الموسع) العالمي التوسع بوتيرة قوية، مدفوعًا بالطلب المتصاعد عبر عزل البناء والتغليف الواقي ولوجستيات سلسلة التبريد وتطوير البنية التحتية. يتوقع محللو الصناعة استمرار نمو سوق EPS العالمي على مدى سنوات متعددة حتى عام 2028، مع تصدّر اقتصادات ناشئة في جنوب شرق آسيا وأفريقيا والشرق الأوسط وأمريكا اللاتينية هذا التوسع. بالنسبة لرواد الأعمال والمستثمرين الصناعيين الذين يقيّمون فرص تصنيع جديدة، يمثل إنشاء مصنع EPS مقترحًا جذابًا: تقنية مثبتة، وهوامش قوية، وأسواق نهائية متنامية، ومتطلبات رأسمالية قابلة للإدارة نسبيًا مقارنة بقطاعات تصنيع اللدائن الأخرى.
سواء كنت تخطط لإنتاج ألواح عزل EPS لقطاع البناء، أو تغليف مصبوب للإلكترونيات والأجهزة، أو ICF (قوالب الخرسانة المعزولة) لأنظمة البناء الحديثة، يستعرض هذا الدليل الشامل كل خطوة في تخطيط خط إنتاج EPS — من تحليل السوق الأولي إلى توقعات العائد على الاستثمار. وبنهايته، ستمتلك خارطة طريق واضحة لإنشاء مصنع EPS فعّال ومربح وقابل للتوسع.
الخطوة 1: تحليل السوق واختيار المنتج
قبل شراء أي معدات، فإن الخطوة الأكثر أهمية في تخطيط خط إنتاج EPS هي فهم سوقك المستهدف. تخدم منتجات EPS صناعات مختلفة جوهريًا، ويتطلب كل منها تهيئات مختلفة للآلات، ودرجات مواد خام مختلفة، وقدرات إنتاجية مختلفة.
فئات منتجات EPS الرئيسية
إنتاج كتل وألواح EPS (عزل البناء): هذا هو أكبر قطاع من حيث الحجم عالميًا. تُنتج كتل EPS في آلات تشكيل كتل كبيرة، ثم تُقطَّع إلى ألواح بسماكات مختلفة باستخدام آلات القطع بالسلك الساخن. تُستخدم هذه الألواح لعزل الجدران، وعزل الأسطح، وعزل الأرضيات، وأنظمة EIFS (أنظمة العزل والتشطيب الخارجي). الطلب قوي بشكل خاص في أوروبا (مدفوعًا بأنظمة كفاءة الطاقة)، والشرق الأوسط (طفرة البناء الجديد)، وآسيا والمحيط الهادئ (التوسع الحضري).
تشكيل الأشكال (التغليف والمنتجات المتخصصة): تنتج آلات تشكيل الأشكال قطع EPS مخصصة الشكل مباشرة من القوالب — حشوات تغليف للإلكترونيات والأجهزة، وصناديق أسماك لنقل المأكولات البحرية، وصناديق تبريد، وخوذات، وزخارف زينة، وغيرها. يقدم هذا القطاع هوامش أعلى لكل كيلوغرام لكن يتطلب استثمارًا في قوالب مخصصة لكل منتج. الأسواق ذات التصنيع الإلكتروني القوي، أو معالجة المأكولات البحرية، أو لوجستيات سلسلة التبريد هي الأنسب.
ICF (قوالب الخرسانة المعزولة): كتل ICF هي قوالب EPS مجوفة تُرصّ ثم تُملأ بالخرسانة، ما يخلق جدرانًا معزولة في خطوة إنشاء واحدة. هذا قطاع متخصص سريع النمو في أمريكا الشمالية وأوروبا وأجزاء من آسيا. يتطلب إنتاج ICF آلات تشكيل أشكال متخصصة وتصاميم قوالب خاصة.
اعتبارات الطلب الإقليمي
الشرق الأوسط وشمال أفريقيا: عزل البناء هو التطبيق المهيمن، مدفوعًا بأنظمة الطاقة وبرامج البناء الضخمة. الطلب مرتفع على كتل وألواح EPS. تشكيل الأشكال للتغليف سوق ثانوي.
جنوب شرق آسيا: التغليف هو التطبيق الرائد، ويخدم مراكز التصنيع الإلكتروني. صناديق الأسماك لصناعة المأكولات البحرية مهمة أيضًا. عزل البناء ينمو لكنه لا يزال ثانويًا.
أفريقيا جنوب الصحراء: ينمو الطلب على البناء والتغليف بسرعة من قاعدة منخفضة. غالبًا ما يكون الإنتاج المحلي لـ EPS محدودًا، ما يخلق فرصة لإحلال الواردات.
أمريكا اللاتينية: يتقاسم التغليف وعزل البناء أهمية متقاربة تقريبًا. ICF قطاع متنامٍ في الدول ذات المتطلبات الزلزالية.
أوروبا وأمريكا الشمالية: هذه أسواق ناضجة ذات لاعبين راسخين، لكن الطلب يستمر في النمو بسبب تشديد معايير كفاءة الطاقة. عادة ما يركز الداخلون الجدد على تطبيقات متخصصة أو أسواق إقليمية غير مخدومة بالكامل من قبل المنتجين الحاليين.
يحدد اختيار منتجك مباشرة قائمة معداتك، ومخطط مصنعك، وميزانية استثمارك، وخطة التوظيف. ننصح بشدة بإجراء دراسة سوق رسمية، أو على الأقل استطلاع العملاء المحتملين في منطقتك قبل وضع خطة إنتاجك النهائية.
الخطوة 2: متطلبات مساحة المصنع
يتطلب تصنيع EPS مساحة أرضية أكبر من العديد من عمليات اللدائن الأخرى لأن المنتج نفسه ضخم الحجم (EPS يتكون من 95-98% هواء) ولأن خط الإنتاج يتضمن مراحل متسلسلة متعددة. التخطيط الصحيح لمخطط المصنع ضروري لضمان تدفق سلس للمواد، وعمليات آمنة، ومساحة للتوسع المستقبلي.
حجم المصنع حسب مقياس الإنتاج
| المعلمة | مصنع صغير | مصنع متوسط | مصنع كبير |
|---|---|---|---|
| إنتاج الكتل | 50–100 م³/يوم | 150–300 م³/يوم | 400–800+ م³/يوم |
| إجمالي مساحة المبنى | 800–1,500 م² | 2,000–4,000 م² | 5,000–10,000+ م² |
| الحد الأدنى لارتفاع السقف | 6 م | 8 م | 8–10 م |
| مساحة صومعة التعتيق | 200–400 م² | 500–1,200 م² | 1,500–3,000 م² |
| تخزين المواد الخام | 100 م² | 200–400 م² | 500–1,000 م² |
| تخزين المنتجات النهائية | 200–400 م² | 500–1,000 م² | 1,500–3,000 م² |
| مساحة الأرض (شاملة الفناء) | 2,000–3,000 م² | 5,000–8,000 م² | 10,000–20,000+ م² |
مبادئ تخطيط المخطط
تدفق مواد خطي: يجب أن تتبع عملية الإنتاج تسلسلًا منطقيًا — تخزين المواد الخام ← التوسع الأولي ← صوامع التعتيق ← تشكيل الكتل ← القطع ← تخزين المنتجات النهائية. تجنب المخططات التي تتطلب رجوعًا للخلف أو حركة متقاطعة للرافعات الشوكية والعاملين.
ارتفاع السقف: صوامع التعتيق وآلات تشكيل الكتل هي أطول عناصر خط الإنتاج. تتطلب الصوامع عادةً ارتفاعًا صافيًا من 5-7 أمتار، وتتطلب آلات تشكيل الكتل 4-6 أمتار حسب الطراز. يُوصى بحد أدنى 6 أمتار ارتفاع صافٍ للعمليات الصغيرة؛ و8-10 أمتار للمنشآت المتوسطة والكبيرة.
تحمّل الأرضية: تفرض آلات تشكيل الكتل وصوامع التعتيق (عند امتلائها) أحمالًا نقطية كبيرة. يجب أن تكون أرضية المصنع خرسانة مسلحة قادرة على تحمل ما لا يقل عن 3-5 طن لكل متر مربع في منطقة الآلات. استشر مهندسًا إنشائيًا أثناء تخطيط المنشأة.
الوصول إلى المرافق: يجب أن تقع غرفة الغلاية بجوار صالة الإنتاج لتقليل مسارات أنابيب البخار (كل متر من الأنبوب يعني فقدانًا للحرارة). يجب وضع المحول الكهربائي ولوحة التحكم الرئيسية بحيث تكون مسارات الكابلات إلى الأحمال الرئيسية قصيرة. يجب أن تكون خطوط الهواء المضغوط حلقية لضمان ضغط ثابت.
الفصل الناري: EPS مادة قابلة للاشتعال. تتطلب معظم قوانين البناء فصلًا مقاومًا للحريق بين تخزين المواد الخام ومناطق الإنتاج ومستودعات المنتجات النهائية. قد تُفرض أنظمة رشاشات حسب اللوائح المحلية.
تخطيط التوسع: إذا كانت هناك أي إمكانية لتوسيع الطاقة الإنتاجية مستقبلًا، خطط لذلك منذ البداية. يُعد بناء هيكل مبنى أكبر منذ البداية أكثر فعالية من حيث التكلفة من إضافة توسعات لاحقًا. اترك مساحة لصوامع إضافية، أو آلة تشكيل كتل ثانية، أو خط تشكيل أشكال.
الخطوة 3: اختيار المعدات الأساسية
تشكل المعدات التي تختارها العمود الفقري لمصنع EPS الخاص بك. يجب أن تكون كل قطعة معايرة بشكل صحيح ومتطابقة مع البقية لتجنب الاختناقات. فيما يلي خط الإنتاج الكامل لإنتاج كتل EPS، وهو أكثر تهيئات المصانع شيوعًا.
جهاز التوسع الأولي
جهاز التوسع الأولي هو أول آلة في خط الإنتاج. يسخّن حبيبات EPS الخام بالبخار، ما يتسبب في توسعها من كثافتها الأصلية (عادة نحو 630 kg/m³) إلى الكثافة المستهدفة (عادةً 12-25 kg/m³ لمعظم التطبيقات). تأتي أجهزة التوسع الأولي بنوعين دفعي ومستمر.
مطابقة السعة: يجب أن ينتج جهاز التوسع الأولي حبيبات موسعة كافية لإبقاء آلة تشكيل الكتل تعمل باستمرار. قاعدة عامة شائعة: جهاز توسع أولي بإنتاجية 1,500-2,000 كغ/ساعة (عند كثافة 15 kg/m³) يمكنه تزويد آلة تشكيل كتل كبيرة واحدة تعمل بأزمنة دورة 3-5 دقائق. بالنسبة للعمليات الأصغر، فإن أجهزة التوسع الأولي في نطاق 500-1,000 كغ/ساعة نموذجية.
معايير الاختيار الرئيسية: تحكم متسق في الكثافة (±0.5 kg/m³)، واستهلاك بخار منخفض، والقدرة على التعامل مع درجات متعددة من مواد EPS الخام، ونظام استشعار مستوى موثوق للتحكم في الدفعات.
صوامع التعتيق
بعد التوسع الأولي، يجب أن ترتاح الحبيبات (تُعتَّق) لمدة 6-24 ساعة للاستقرار. أثناء التعتيق، ينتشر الهواء داخل الخلايا الموسعة بينما يتسرب البنتان المتبقي والرطوبة. التعتيق الصحيح ضروري لجودة كتلة متسقة واستقرار الأبعاد.
معادلة تحديد الحجم: إجمالي حجم الصومعة المطلوب = إنتاج الكتل اليومي (م³) × زمن التعتيق (ساعات) / 24 × عامل الأمان (1.2-1.5). على سبيل المثال، إذا أنتجت 200 م³ من الكتل يوميًا واستخدمت دورة تعتيق مدتها 12 ساعة: 200 × 12/24 × 1.3 = 130 م³ من سعة الصوامع. عمليًا، عادةً ما تركّب المصانع 1.5-2 ضعف الحد الأدنى النظري لاستيعاب تقلبات الإنتاج والكثافات المختلفة للمنتجات.
تُصنَّع الصوامع عادةً من نسيج شبكي قابل للتنفس على إطارات فولاذية. وهي غير مكلفة نسبيًا لكنها تستهلك مساحة أرضية وارتفاعًا كبيرين. تنقل أنظمة النقل الهوائي الحبيبات من جهاز التوسع الأولي إلى الصوامع ومن الصوامع إلى آلة تشكيل الكتل.
آلة تشكيل الكتل
آلة تشكيل الكتل هي قلب خط إنتاج كتل EPS. تملأ تجويف قالب كبير بالحبيبات المعتّقة، وتنصهرها بالبخار، وتبرّد الكتلة، ثم تخرجها. تتراوح أحجام الكتل عادةً من 1,000 × 500 × 500 مم حتى 6,000 × 1,200 × 1,000 مم حسب طراز الآلة.
حسابات الإنتاجية: إنتاج الكتل = (حجم الكتلة × عدد الدورات في الساعة) / 1,000. بالنسبة لآلة تنتج كتلًا بأبعاد 4,000 × 1,200 × 1,000 مم عند 4 دورات في الساعة: (4.8 م³ × 4) = 19.2 م³/ساعة، أو نحو 150-190 م³ في يوم إنتاج مدته 10 ساعات (مع احتساب وقت التبديل والصيانة). يعتمد زمن الدورة الفعلي على كثافة الكتلة وسعة بخار الآلة وطريقة التبريد (مع تقليل التبريد بالتفريغ زمن الدورة بشكل كبير).
معايير الاختيار الرئيسية: حجم تجويف القالب (يحدد أبعاد الكتلة)، وتصميم غرفة البخار (يؤثر على جودة الانصهار وكفاءة الطاقة)، وقدرة التبريد بالتفريغ (تقلل زمن الدورة بنسبة 30-50%)، وجودة النظام الهيدروليكي (تؤثر على عمر الآلة)، وتطور نظام التحكم.
آلة القطع
بعد التشكيل وفترة تثبيت مدتها 1-3 أيام، تُقطَّع كتل EPS إلى ألواح أو أشكال مخصصة باستخدام آلات القطع بالسلك الساخن. توجد عدة أنواع:
آلات القطع الأفقي: تقطع الكتل إلى ألواح ذات سماكة موحدة. هذه هي آلات القطع الأكثر أهمية لـإنتاج ألواح العزل.
آلات القطع العمودي: تشذّب الكتل إلى أبعاد عرض وطول دقيقة.
آلات القطع بالتحكم الرقمي CNC: للمقاطع المعقدة والأشكال المعمارية والمنتجات المتخصصة. هذه اختيارية للإنتاج الأساسي للعزل لكنها أساسية لـEPS الزخرفي أو الأشكال المخصصة.
مطابقة السعة: يجب أن تطابق سعة القطع سعة التشكيل أو تتجاوزها قليلًا. يمكن لآلة قطع أفقي واحدة معالجة عادةً 100-200 م³ لكل وردية عمل مدتها 8 ساعات حسب عدد القطوع لكل كتلة وسماكة الصفيحة.
آلة تشكيل الأشكال (إن انطبقت)
إذا كانت خطة عملك تشمل إنتاج منتجات EPS مخصصة الشكل (حشوات تغليف، صناديق أسماك، كتل ICF، إلخ)، ستحتاج إلى واحدة أو أكثر من آلات تشكيل الأشكال بالإضافة إلى معدات تشكيل الكتل أو بدلًا منها. تنتج آلات تشكيل الأشكال قطعًا نهائية مباشرة من القوالب، ما يلغي خطوة القطع لتلك المنتجات. بالنسبة لأعلى منتج مشكَّل حجمًا في العالم، تُظهر صفحة خط إنتاج صناديق الأسماك EPS لدينا كيفية معايرة جهاز التوسع الأولي وصوامع التعتيق وآلة التشكيل ومجموعة المرافق لبعضها البعض عند مقياس 1 و2 و4 آلات؛ وبالنسبة لأعمال الإلكترونيات والأجهزة والسيارات، فإن البناء المكافئ عالي الكثافة هو خط إنتاج تغليف EPS. يُغطَّى الاختيار على مستوى الآلة في دليل مشتري آلة تشكيل الأشكال.
نظام إعادة التدوير
لا مفر من أن يولّد خط إنتاج EPS نفايات — قصاصات حواف من القطع، وكتل مرفوضة، ومنتجات تالفة. يسحق نظام إعادة التدوير هذه النفايات ويعيدها إلى عملية الإنتاج، عادةً بمزج 5-15% من المواد المعاد تدويرها مع الحبيبات الموسعة الأولية الطازجة. هذا يقلل تكاليف المواد الخام ونفقات التخلص من النفايات. يجب أن تُحدَّد سعة كسّارة إعادة التدوير بما يتناسب مع معدل النفايات المتوقع لديك (عادةً 8-15% من إجمالي الإنتاج). عند توريد هذه المعدات، يغطي دليلنا لاختيار مصنع آلات إعادة تدوير EPS ما يجب التحقق منه قبل الطلب من مورّد.
المعدات المساعدة
بعيدًا عن آلات الإنتاج الأساسية، يتطلب مصنع EPS الكامل عدة أنظمة مساعدة:
- نظام التفريغ: تُستخدم مضخات التفريغ للتبريد في آلات تشكيل الكتل والأشكال. يمكن لأنظمة التفريغ المُعايرة بشكل صحيح تقليل أزمنة الدورة بنسبة 30-50%.
- نظام توزيع البخار: الرؤوس والصمامات والمصائد والأنابيب المعزولة لتوصيل البخار من الغلاية إلى جميع نقاط الاستهلاك بضغط ثابت.
- نظام النقل الهوائي: المراوح والأنابيب وصمامات التحويل لنقل الحبيبات الموسعة بين جهاز التوسع الأولي وصوامع التعتيق وآلات التشكيل.
- نظام الهواء المضغوط: ضاغط هواء ومجفف لمشغلات الآلة، والأجهزة، والنفخ.
- معالجة المياه والتبريد: برج تبريد أو مبرّد لمياه تبريد القوالب، بالإضافة إلى معالجة المياه إذا كانت جودة المياه المحلية ضعيفة.
الخطوة 4: متطلبات المرافق
يستهلك إنتاج EPS كميات كبيرة من البخار والكهرباء والهواء المضغوط والماء. التخطيط الدقيق للمرافق يمنع نقص التحجيم المكلف (الذي يخلق اختناقات إنتاجية) أو زيادة التحجيم (الذي يهدر رأس المال وتكاليف التشغيل).
تحديد حجم غلاية البخار
البخار هو المدخل الرئيسي للطاقة في إنتاج EPS — يُستخدم للتوسع الأولي، وتشكيل الكتل، وتشكيل الأشكال. غالبًا ما تكون الغلاية أكبر استثمار منفرد في المرافق.
معادلة استهلاك البخار: إجمالي الطلب على البخار (كغ/ساعة) = استهلاك البخار لكل م³ من EPS المنتَج (كغ/م³) × معدل الإنتاج بالساعة (م³/ساعة). بالنسبة لإنتاج كتل EPS بكثافات نموذجية (15-20 kg/m³)، يبلغ استهلاك البخار تقريبًا 25-40 كغ من البخار لكل متر مكعب من EPS المنتَج. بالنسبة لتشكيل الأشكال، يكون الاستهلاك أعلى — نحو 40-60 كغ لكل متر مكعب — بسبب أحجام التجويف الأصغر ونسب السطح إلى الحجم الأعلى.
مثال حسابي: مصنع متوسط ينتج 25 م³/ساعة من كتل EPS عند 30 كغ بخار/م³ يحتاج إلى 750 كغ/ساعة من البخار لآلة تشكيل الكتل وحدها. بإضافة طلب جهاز التوسع الأولي (عادةً 200-400 كغ/ساعة) وفواقد التوزيع (10-15%)، يجب أن تبلغ سعة الغلاية الإجمالية نحو 1,200-1,500 كغ/ساعة (1.2-1.5 طن/ساعة). عمليًا، يُوصى بتركيب 1.5-2 ضعف الذروة المحسوبة لاستيعاب الأحمال المتزامنة في الذروة وتوفير سعة احتياطية.
خيارات الوقود: الغاز الطبيعي هو الخيار الأكثر شيوعًا ونظافة. تُستخدم غلايات الغاز المسال والديزل والفحم والكتلة الحيوية حيث لا يتوفر الغاز الطبيعي. يؤثر اختيار الوقود بشكل كبير على تكاليف التشغيل — الغاز الطبيعي والفحم عادةً أقل تكلفة، بينما الديزل والغاز المسال الأعلى تكلفة.
الطاقة الكهربائية
تشمل الأحمال الكهربائية الرئيسية مضخة التفريغ (غالبًا أكبر حمل كهربائي منفرد، 30-75 كيلوواط)، ومحرك وأدوات تحكم جهاز التوسع الأولي (15-30 كيلوواط)، ومراوح النقل الهوائي (15-45 كيلوواط)، ومحركات آلة القطع (10-30 كيلوواط)، والضاغط (15-37 كيلوواط)، والإضاءة والتهوية، وأنظمة التحكم.
إجمالي القدرة الكهربائية المركّبة النموذجية:
- مصنع صغير: 100-200 كيلوواط
- مصنع متوسط: 250-500 كيلوواط
- مصنع كبير: 500-1,200 كيلوواط
يبلغ استهلاك الطاقة الفعلي (عامل الطلب) عادةً 60-70% من السعة المركَّبة لأنه لا تعمل جميع المعدات بحمل كامل في وقت واحد. تأكد من أن منشأتك تمتلك سعة محول كافية وأن الشبكة الكهربائية المحلية يمكنها تلبية متطلباتك.
الهواء المضغوط
يتطلب مصنع EPS النموذجي 1.5-4.0 م³/دقيقة من الهواء المضغوط عند ضغط 6-8 بار. ضاغط لولبي في نطاق 15-37 كيلوواط مع مجفف تبريدي هو المعيار. ركّب خزان استقبال (500-1,000 لتر) لتخزين احتياطي عند ذروات الطلب.
إمدادات المياه والتبريد
يُستخدم الماء لتبريد القوالب، وإحكام مضخة التفريغ، وتغذية الغلاية. يبلغ إجمالي استهلاك المياه عادةً 2-5 م³/ساعة لمصنع متوسط. تُعاد تدوير معظم هذه المياه عبر برج تبريد، لذا يكون الاستهلاك الفعلي للمياه العذبة أقل بكثير (0.5-1.5 م³/ساعة للتعويض). متطلبات جودة المياه: ماء منزوع الملوحة للغلاية (لمنع تكوّن الترسبات)، وماء نظيف لمضخات التفريغ، وماء صناعي قياسي لدوائر التبريد.
الخطوة 5: تفصيل ميزانية الاستثمار
يختلف إجمالي الاستثمار لإنشاء مصنع EPS اختلافًا كبيرًا حسب مقياس الإنتاج، ونوع المنتج، ومنشأ المعدات، وتكاليف البناء المحلية، ومستوى الأتمتة. يقدم الجدول التالي نطاقات ميزانية إرشادية بالدولار الأمريكي للمقاييس الثلاثة للمصانع التي نوقشت أعلاه.
| فئة التكلفة | مصنع صغير (دولار أمريكي) | مصنع متوسط (دولار أمريكي) | مصنع كبير (دولار أمريكي) |
|---|---|---|---|
| معدات الإنتاج الأساسية | 150,000–300,000 | 400,000–750,000 | 800,000–1,800,000 |
| المعدات المساعدة | 30,000–60,000 | 80,000–150,000 | 200,000–400,000 |
| نظام غلاية البخار | 20,000–50,000 | 50,000–120,000 | 120,000–300,000 |
| المبنى / الأعمال المدنية | 80,000–200,000 | 200,000–500,000 | 500,000–1,500,000 |
| التركيب والتشغيل التجريبي | 15,000–30,000 | 30,000–80,000 | 80,000–200,000 |
| البنية التحتية للمرافق | 20,000–50,000 | 50,000–120,000 | 120,000–300,000 |
| القوالب (في حال تشكيل الأشكال) | 10,000–30,000 | 30,000–100,000 | 100,000–300,000 |
| رأس المال العامل (3 أشهر) | 30,000–60,000 | 80,000–200,000 | 200,000–500,000 |
| إجمالي نطاق الاستثمار | 355,000–780,000 | 920,000–2,020,000 | 2,120,000–5,300,000 |
ملاحظات مهمة حول الميزانية:
- تختلف تكاليف البناء اختلافًا كبيرًا حسب البلد — تفترض النطاقات أعلاه مبنى صناعيًا بإطار فولاذي في سوق نامية. يمكن أن تكون التكاليف في أوروبا أو أمريكا الشمالية أعلى بـ 2-3 مرات.
- تفترض تكاليف المعدات آلات مصنّعة صينية، والتي تقدم أفضل قيمة مقابل المال في السوق العالمية. يمكن أن تكلف المعدات المصنّعة أوروبيًا (من ألمانيا، إيطاليا) أكثر بـ 2-4 مرات لمواصفات مماثلة.
- يغطي رأس المال العامل مشتريات المواد الخام، والرواتب، ونفقات التشغيل للأشهر الثلاثة الأولى قبل استقرار الإيرادات. عمليًا، تأكد من امتلاك احتياطيات نقدية كافية تتجاوز هذا الحد الأدنى.
- تنطبق تكاليف القوالب فقط إذا كنت تقوم بتشكيل الأشكال. بالنسبة للإنتاج المقتصر على الكتل، يُحذَف هذا البند.
- لا تنسَ إدراج ميزانية للشحن ورسوم الاستيراد على المعدات، والتي يمكن أن تضيف 8-15% إلى تكلفة المعدات على أساس FOB حسب بلدك.
الخطوة 6: التركيب والتشغيل التجريبي
تمتد الفترة من تسليم المعدات إلى الإنتاج المستقر عادةً بين شهرين إلى أربعة أشهر، حسب جاهزية المصنع، وتعقيد المعدات، ودعم التشغيل التجريبي من المصنّع.
الجدول الزمني النموذجي
الأسابيع 1-2: الاستلام والوضع. تفريغ المعدات من الحاويات، ووضع الآلات وفقًا لمخطط المصنع المعتمد، وتسويتها وتثبيتها على الأساسات.
الأسابيع 2-4: التركيب الميكانيكي. توصيل أنابيب البخار، وأنابيب المياه، وخطوط الهواء المضغوط، ومجاري النقل الهوائي، وكابلات الطاقة الكهربائية. تركيب الغلاية والمعدات المساعدة.
الأسابيع 4-5: تركيب الكهرباء والتحكم. توصيل المحركات، وتركيب لوحة التحكم الرئيسية، وتوصيل المستشعرات والأدوات، وبرمجة نظام التحكم PLC.
الأسابيع 5-6: التشغيل التجريبي البارد. اختبار جميع الأنظمة الميكانيكية والكهربائية دون بخار. فحص اتجاهات الدوران، وتشغيل الصمامات، وأقفال السلامة، وأزرار الإيقاف الطارئ. تشغيل نظام النقل الهوائي جافًا.
الأسابيع 6-8: التشغيل التجريبي الساخن وتجارب الإنتاج. تشغيل الغلاية، وتشغيل جهاز التوسع الأولي بالمادة الخام، وملء وتشغيل نظام التعتيق، وإنتاج كتل تجريبية، وضبط معلمات العملية (ضغط البخار، زمن التعبئة، زمن التبريد، الكثافة). تجارب قطع أولية.
الأسابيع 8-12: التحسين والتدريب. ضبط دقيق لأزمنة الدورة، واتساق الكثافة، وجودة السطح، واستهلاك الطاقة. تدريب المشغلين على جميع جوانب تشغيل الآلة والصيانة واستكشاف الأعطال وإصلاحها.
ما يجب أن يوفره المصنِّع
عند إنشاء مصنع EPS بمعدات من ChinaEps، تشمل حزمة التشغيل التجريبي القياسية لدينا:
- رسم تخطيط مفصل للمصنع مصمم خصيصًا لأبعاد مبناك
- وثيقة مواصفات مرافق كاملة (متطلبات البخار، الطاقة، الهواء، الماء)
- رسومات الأساسات لجميع المعدات الرئيسية
- إشراف تركيب في الموقع من قبل مهندس ذي خبرة (عادةً 2-4 أسابيع)
- دعم التشغيل التجريبي وبدء الإنتاج
- برنامج تدريب المشغلين (نظري وعملي)
- قائمة قطع الغيار والمخزون الموصى به
- وثائق تقنية كاملة وأدلة تشغيل
الخطوة 7: التوظيف والتدريب
تصنيع EPS ليس كثيف العمالة مقارنة بالعديد من الصناعات الأخرى، لكن المشغلين المهرة ضروريون لجودة منتج متسقة واستخدام فعّال للطاقة.
متطلبات التوظيف حسب مقياس الإنتاج
| المنصب | مصنع صغير | مصنع متوسط | مصنع كبير |
|---|---|---|---|
| مدير الإنتاج | 1 | 1 | 1–2 |
| مشغّل جهاز التوسع الأولي | 1 | 1–2 | 2–3 |
| مشغّل آلة تشكيل الكتل | 1 | 1–2 | 2–4 |
| مشغّل آلة القطع | 1–2 | 2–3 | 3–6 |
| مشغّل آلة تشكيل الأشكال | 0–1 | 1–3 | 3–8 |
| مشغّل الغلاية | 1 | 1 | 1–2 |
| فني الصيانة | 1 | 1–2 | 2–3 |
| الرافعة الشوكية / مناولة المواد | 1 | 2–3 | 3–5 |
| ضبط الجودة | 0–1 | 1 | 1–2 |
| الإدارة / المبيعات | 1–2 | 2–4 | 4–8 |
| إجمالي عدد الموظفين | 8–12 | 15–25 | 25–50 |
في حال تشغيل ورديتين أو ثلاث ورديات، ضاعِف أعداد مشغلي الإنتاج تبعًا لذلك.
متطلبات التدريب
تشغيل الآلة: يحتاج كل مشغل إلى 1-2 أسبوع من التدريب العملي على آلته المحددة أثناء التشغيل التجريبي. يجب أن يغطي التدريب إجراءات التشغيل والإيقاف، ومعلمات التشغيل العادية، واستكشاف الأعطال الأساسي، وبروتوكولات السلامة.
فهم العملية: يستفيد المشغلون كثيرًا من فهم عملية إنتاج EPS الشاملة — كيف تؤثر محطتهم على جودة المراحل اللاحقة. على سبيل المثال، سينتج مشغل جهاز التوسع الأولي الذي يفهم كيف يؤثر تباين الكثافة على جودة انصهار الكتلة نتائج أكثر اتساقًا.
تدريب الصيانة: يجب أن يتلقى فني صيانة واحد على الأقل تدريبًا شاملًا على جميع الآلات، بما في ذلك جداول الصيانة الوقائية، واستبدال قطع التآكل، وصيانة النظام الهيدروليكي والهوائي، واستكشاف الأعطال الكهربائية الأساسية. يُقدَّم هذا التدريب عادةً أثناء التشغيل التجريبي.
تشغيل الغلاية: في معظم البلدان، يجب أن يحمل مشغلو الغلايات شهادات محددة. تأكد من ترخيص مشغل الغلاية بشكل صحيح لنوع الغلاية وتصنيف الضغط الذي تركّبه. هذا متطلب قانوني، وليس اختياريًا.
تدريب السلامة: يجب أن يتلقى جميع العاملين في منطقة الإنتاج تدريبًا على مخاطر حريق EPS، وسلامة غاز البنتان، وسلامة البخار، وإجراءات القفل الكهربائي/الوسم، وسلامة الرافعات الشوكية. يجب إجراء تدريب تنشيطي سنويًا.
الخطوة 8: الاعتبارات التنظيمية والبيئية
يخضع تصنيع EPS للوائح بيئية وصحية وأمنية تختلف حسب البلد لكنها تشترك في مواضيع مشتركة. معالجة هذه الأمور بشكل استباقي أثناء مرحلة التخطيط تتجنب التعديلات المكلفة والاضطرابات التشغيلية لاحقًا.
انبعاثات الهواء
تحتوي مادة EPS الخام على البنتان (مركب عضوي متطاير) كعامل نفخ. أثناء التوسع الأولي والتشكيل، تُطلَق كميات صغيرة من البنتان. في العديد من الولايات القضائية، يجب حجز انبعاثات البنتان أو إبقاؤها دون الحدود المحددة. تشمل الحلول تهوية كافية (لإبقاء تركيزات مكان العمل دون حدود التعرض المهني)، وفي بعض المناطق، أنظمة امتصاص بالكربون المنشط أو مؤكسدات حرارية لمعالجة هواء العادم.
متطلبات إعادة تدوير EPS
يطالب المنظمون والعملاء بشكل متزايد منتجي EPS بإثبات قدرة إعادة التدوير. كحد أدنى، يعني هذا إعادة تدوير نفايات إنتاجك الخاصة (وهو أمر منطقي اقتصاديًا أيضًا، كما نوقش في قسم نظام إعادة التدوير أعلاه). وبعيدًا عن ذلك، تتطلب بعض الولايات القضائية من المنتجين المشاركة في برامج مسؤولية المنتج الموسّعة (EPR) أو قبول نفايات EPS بعد الاستهلاك لإعادة التدوير. يمكن أن يكون تركيب نظام إعادة تدوير وكبس أيضًا خدمة مدرّة للدخل لمجتمعك.
السلامة من الحريق
تشكّل مناطق تخزين وإنتاج EPS مخاطر حريق يجب إدارتها من خلال تصميم مبنى مناسب (جدران مقاومة للحريق، أنظمة رشاشات)، وإجراءات مناولة المواد (تحديد كميات التخزين المكشوف)، ومعايير التركيب الكهربائي (عدم وجود مصادر اشتعال بالقرب من تخزين EPS)، وتخطيط الاستجابة للطوارئ. قد تفرض شركات التأمين متطلبات إضافية. تواصل مع شركة التأمين الخاصة بك مبكرًا في عملية التخطيط لضمان توافق تصميم منشأتك مع معايير الاكتتاب لديها.
تصريف المياه
مياه التبريد وتصريف الغلاية هي تيارات التصريف الرئيسية للمياه. عادةً ما تكون منخفضة التلوث ويمكن غالبًا تصريفها إلى شبكات الصرف البلدية بمعالجة بسيطة، لكن تحقق من المتطلبات المحلية. يجب أن تكون دائرة مياه التبريد حلقة مغلقة لتقليل استهلاك المياه والتصريف.
الضوضاء
مضخات التفريغ وضواغط الهواء ومراوح النقل الهوائي هي مصادر الضوضاء الرئيسية. إذا كان المصنع يقع بالقرب من مناطق سكنية، قد يُطلب وضع حواجز أو أغلفة عزل ضوضاء للامتثال للوائح الضوضاء المحلية.
توقعات العائد على الاستثمار
يمكن لمصنع EPS مخطط جيدًا ومُشغَّل بشكل صحيح تحقيق عوائد جذابة. تتراوح الهوامش الإجمالية النموذجية في تصنيع EPS بين 25-40% حسب مزيج المنتجات، وتسعير السوق المحلي، وتكاليف الطاقة. تتراوح فترات الاسترداد لإجمالي الاستثمار عمومًا بين 2-4 سنوات للعمليات متوسطة الحجم في الأسواق ذات الطلب الجيد.
العوامل الرئيسية التي تدفع العائد على الاستثمار في تصنيع EPS هي: تكلفة المادة الخام (راتنج EPS هو أكبر بند تكلفة منفرد، عادةً 50-65% من إجمالي تكلفة الإنتاج)، وكفاءة الطاقة (استهلاك البخار والكهرباء لكل متر مكعب من الإنتاج)، وإنتاجية الإنتاج (تقليل النفايات والمنتجات المرفوضة)، ومزيج المنتج (عادةً ما تحقق المنتجات المشكَّلة الشكل هوامش أعلى من ألواح العزل السلعية).
للحصول على منهجية مفصلة لحساب العائد على الاستثمار في وضعك الخاص، بما في ذلك أمثلة عملية بأرقام تكلفة واقعية، راجع دليلنا الشامل: دليل حساب العائد على الاستثمار لآلات EPS.
هل أنت مستعد لإنشاء مصنع EPS الخاص بك؟
إنشاء مصنع EPS استثمار كبير، لكنه أيضًا نموذج عمل مثبت جيدًا بآلاف العمليات الناجحة حول العالم. يكمن مفتاح النجاح في التخطيط الدقيق — اختيار المنتجات المناسبة لسوقك، ومعايرة المعدات بشكل صحيح، وتصميم مخطط فعّال، ووضع ميزانية واقعية.
ساعدت ChinaEps مئات العملاء حول العالم في تخطيط وتجهيز وتشغيل خطوط إنتاج EPS التي تتراوح من عمليات ناشئة صغيرة إلى مصانع كبيرة متعددة الخطوط. يمكن لفريقنا تقديم حل متكامل شامل مصمم خصيصًا لسوقك ومنتجاتك وميزانيتك المحددة — من التخطيط الأولي لخط الإنتاج وتصميم مخطط المصنع إلى توريد المعدات والإشراف على التركيب والتشغيل التجريبي وتدريب المشغلين.
اتخذ الخطوة الأولى: تواصل مع فريق مشروعنا مع تحديد منتجاتك المستهدفة، وحجم الإنتاج التقديري، والموقع. سنقدم اقتراح معدات أولي، ومفهوم مخطط مصنع، وتقدير ميزانية دون أي تكلفة أو التزام.
الأسئلة الشائعة
كم تكلف إنشاء مصنع EPS صغير؟
يتطلب مصنع إنتاج كتل EPS صغير (بسعة 50-100 م³/يوم) استثمارًا إجماليًا يبلغ تقريبًا 355,000–780,000 دولار شاملًا المعدات والمبنى والمرافق والتركيب ورأس المال العامل الأولي. يعتمد الرقم الدقيق على تكاليف البناء المحلية، وتهيئة المعدات، وما إذا كنت ستدرج قدرة تشكيل الأشكال. تمثل المعدات وحدها عادةً 40-55% من إجمالي الاستثمار.
كم من المساحة أحتاجها لخط إنتاج EPS؟
بالنسبة لمصنع صغير، تحتاج إلى نحو 800-1,500 م² من مساحة المبنى بالإضافة إلى مساحة فناء خارجية، بإجمالي 2,000-3,000 م² من الأرض. يتطلب مصنع متوسط 2,000-4,000 م² من مساحة المبنى و5,000-8,000 م² من الأرض. تُعد صوامع التعتيق وتخزين المنتجات النهائية أكبر مستهلكي المساحة. يجب أن يكون الحد الأدنى لارتفاع السقف 6 أمتار للعمليات الصغيرة و8-10 أمتار للمنشآت المتوسطة والكبيرة.
كم من الوقت يستغرق تركيب خط إنتاج EPS؟
من تسليم المعدات إلى الإنتاج المستقر، الجدول الزمني النموذجي هو 2-4 أشهر. يشمل ذلك التركيب الميكانيكي والكهربائي (3-5 أسابيع)، والتشغيل التجريبي البارد والساخن (2-3 أسابيع)، والتحسين وتدريب المشغلين (2-4 أسابيع). يفترض الجدول الزمني أن مبنى المصنع والمرافق (الطاقة، الماء، الغاز) جاهزة عند وصول المعدات. إذا كان بناء المبنى مطلوبًا، يجب التخطيط لاكتماله قبل تسليم المعدات.
ما المرافق التي يتطلبها مصنع EPS؟
المرافق الأساسية هي البخار (من غلاية غاز، أو ديزل، أو فحم، أو كتلة حيوية)، والكهرباء (100-500+ كيلوواط حسب المقياس)، والهواء المضغوط (6-8 بار)، والماء (2-5 م³/ساعة، معظمه معاد تدويره). البخار هو أكبر تكلفة طاقة، إذ يمثل 60-70% من إجمالي استهلاك الطاقة. الغاز الطبيعي هو وقود الغلاية الأكثر شيوعًا والموصى به حيثما توفر.
كم عدد العمال اللازمين لتشغيل مصنع EPS؟
يتطلب مصنع إنتاج كتل EPS صغير بوردية واحدة 8-12 عاملًا يشملون المشغلين، ومشغل الغلاية، وفني الصيانة، ومناولي المواد، والموظفين الإداريين. يحتاج المصنع المتوسط إلى 15-25 عاملًا لكل وردية. تزيد إضافة عمليات تشكيل الأشكال عدد الموظفين بشكل معتدل. معظم عمليات إنتاج EPS شبه آلية، لذا فإن العملية ليست كثيفة العمالة مقارنة بقيمة الإنتاج.
هل يمكنني البدء صغيرًا ثم التوسع لاحقًا؟
نعم، وهذا نهج شائع. بدأ العديد من مصنعي EPS الناجحين بآلة تشكيل كتل واحدة ومعدات قطع أساسية، ثم توسعوا بإضافة آلة تشكيل ثانية، أو قدرة تشكيل أشكال، أو قطع CNC مع نمو أعمالهم. المفتاح هو تخطيط مخطط مصنعك وبنية المرافق التحتية مع مراعاة التوسع منذ البداية — فزيادة حجم هيكل المبنى والغلاية والإمداد الكهربائي قليلًا يكلف القليل الإضافي مقدمًا لكنه يوفر الكثير عند التوسع. يمكن لـChinaEps تصميم خطة توسع مرحلية كجزء من مشروعك الأولي.
قراءات ذات صلة
- نظام إعادة تدوير EPS ذو الحلقة المغلقة: كيف تعمل استعادة الخردة إلى حبيبات داخل المصنع — قراءة موسعة ضمن نفس المجموعة.
- خط إنتاج صناديق الأسماك من EPS: دليل شامل 2026 (الهند، إندونيسيا، فيتنام) — قراءة موسعة ضمن نفس المجموعة.