Une implantation efficace de ligne EPS suit la matière dans un seul sens : réception des billes → pré-expansion → maturation → moulage → stabilisation du bloc ou refroidissement de la pièce → découpe ou finition → emballage → expédition. Les sept erreurs ci-dessous provoquent des croisements de chariots, des utilités instables, des machines inaccessibles, une accumulation de pentane, des billes endommagées et des reprises coûteuses. Corrigez-les sur un plan à l’échelle avant de figer fondations, tranchées et chemins de câbles.
Les seules empreintes machines ne constituent pas un plan d’usine. Il faut aussi réserver les allées, la course des portes et plateaux, les changements de moule ou de fil, l’extraction de maintenance, le transport aérien, l’aspiration, les drains, les collecteurs, les encours et la sortie du plus grand composant.
Règle d’installation
Figez d’abord le flux, placez ensuite les équipements, routez les utilités, puis finalisez les interfaces du bâtiment. Si le bâtiment est figé avant la séquence et les enveloppes de maintenance, chaque correction devient du génie civil.
Revue d’implantation en un tableau
| Couche | À montrer | Question d’approbation |
|---|---|---|
| Flux | Matière, billes expansées, produit, déchets et expédition | Un trajet revient-il en arrière ou croise-t-il un flux incompatible ? |
| Personnes et véhicules | Postes, allées, chariots, portes et sorties | Peut-on évacuer sans traverser une enveloppe dangereuse ? |
| Utilités | Vapeur, condensat, eau, air, vide, électricité, extraction, drains | Les consommateurs de pointe sont-ils proches des collecteurs et isolables ? |
| Maintenance | Portes, plateaux, moules, moteurs, pompes et levage | La plus grosse intervention est-elle possible sans déplacer une autre machine ? |
| Futur | Travée, piquages bouchonnés et réserve électrique | La prochaine machine peut-elle être ajoutée sans reconstruire la ligne ? |
Erreur 1 : tracer une ligne droite que la matière ne peut pas suivre
Le bon flux est unidirectionnel, mais pas forcément rectiligne. Les billes brutes nécessitent réception et quarantaine près du pré-expanseur. Les billes légères passent par de gros tuyaux vers les silos. Les blocs et pièces moulées sont volumineux et exigent beaucoup d’espace jusqu’à la stabilisation, la découpe et l’emballage.
Un mauvais plan aligne pré-expanseur, mouleuse et découpeuse, mais oublie silos, encours et emballage. Les chariots traversent alors le poste de moulage ou les produits finis reviennent vers la réception.
Correction : tracez cinq flux : matière brute, billes expansées, produit vendable, déchets/recyclage et personnes/chariots. Attribuez une direction et un mode de transfert. Pour les panneaux, placez la pré-expansion et les silos en amont de la mouleuse de blocs, avec une zone de stabilisation avant découpe.
Erreur 2 : traiter les silos comme une surface libre
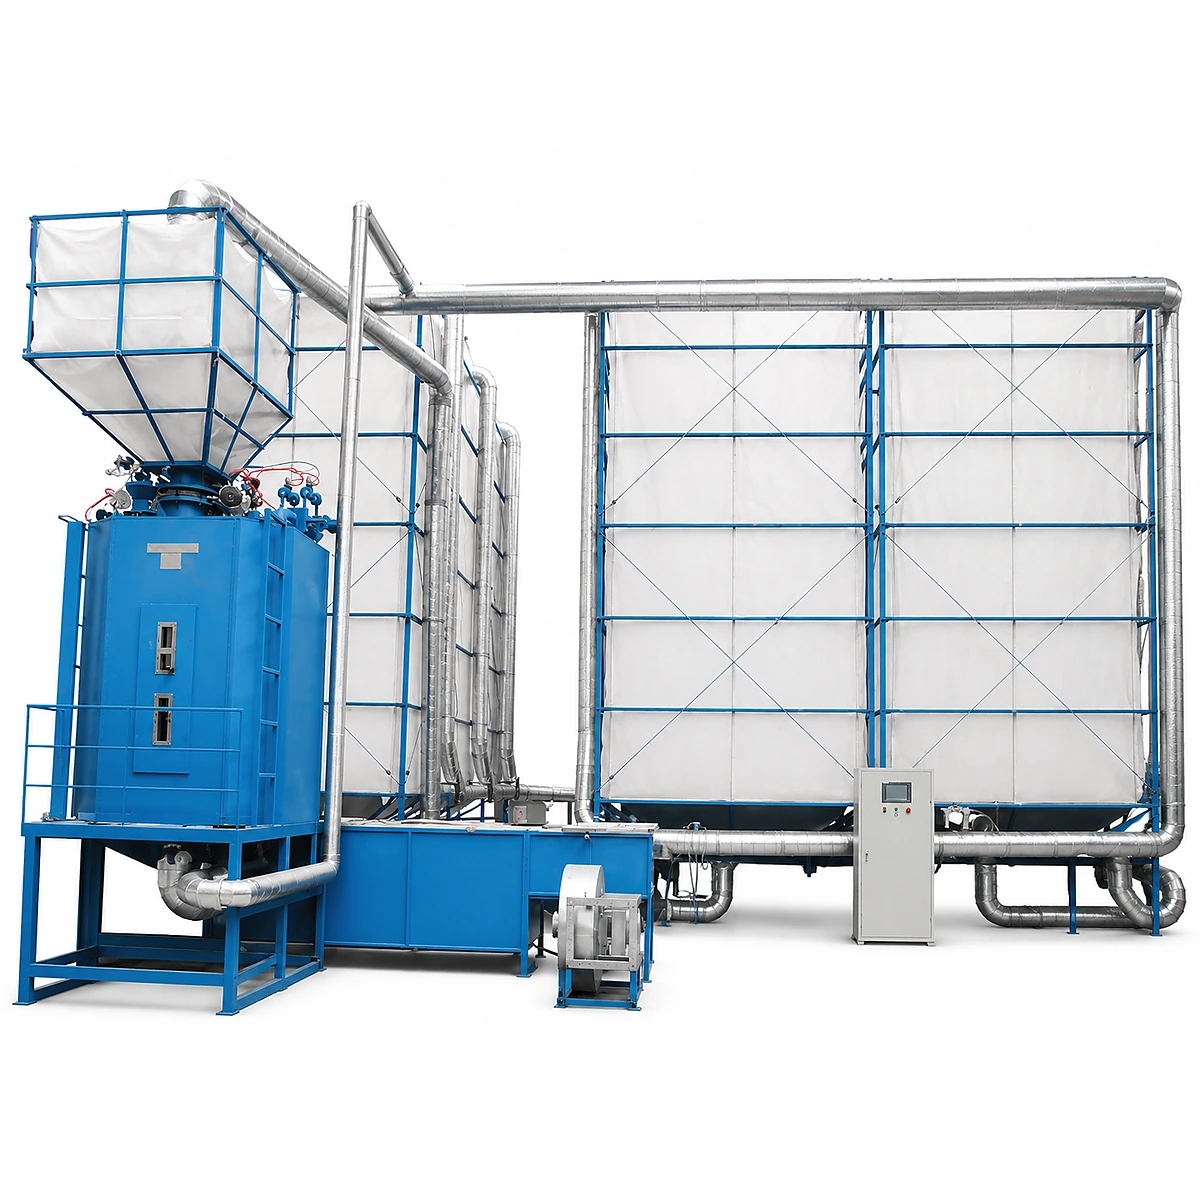
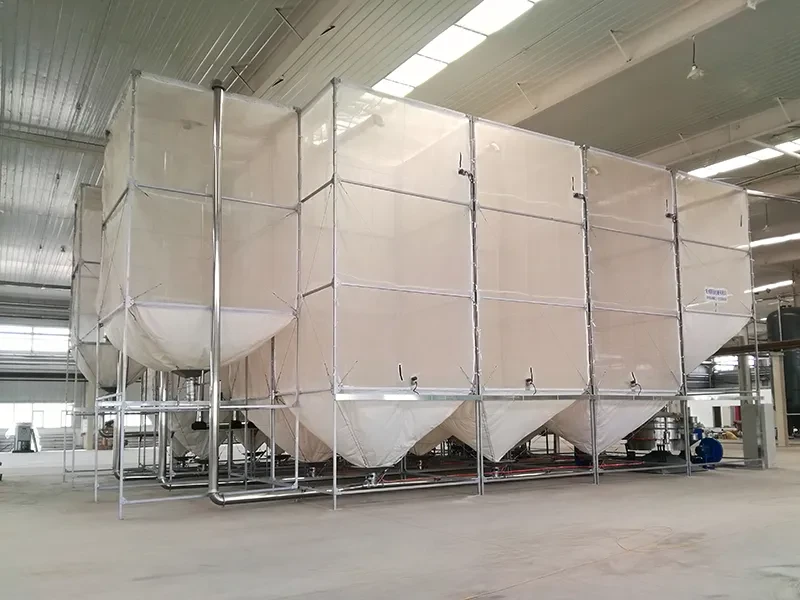
Les silos sont une décision de volume, de hauteur et de ventilation. Le plan doit inclure structures, remplissage haut, vidange, espaces d’inspection, vannes, capteurs et remplacement de toile ou de panneaux. La capacité dépend du débit du pré-expanseur, du temps de maturation, de la séparation des grades et du tampon.
Les mettre dans l’angle restant crée des conduites longues, trop de coudes, un plafond trop bas et un mauvais accès. La principale zone de dégagement de pentane peut aussi se retrouver près d’une source d’inflammation. Voir le guide de dimensionnement des silos EPS.
Correction : approuvez le plan et l’élévation avec hauteur libre, tuyauteries hautes, vidange, fondations, accès et extraction. Placez les silos entre pré-expansion et moulage sans réduire la maturation pour faire entrer le dessin.
Erreur 3 : ajouter vapeur, vide et drains après placement
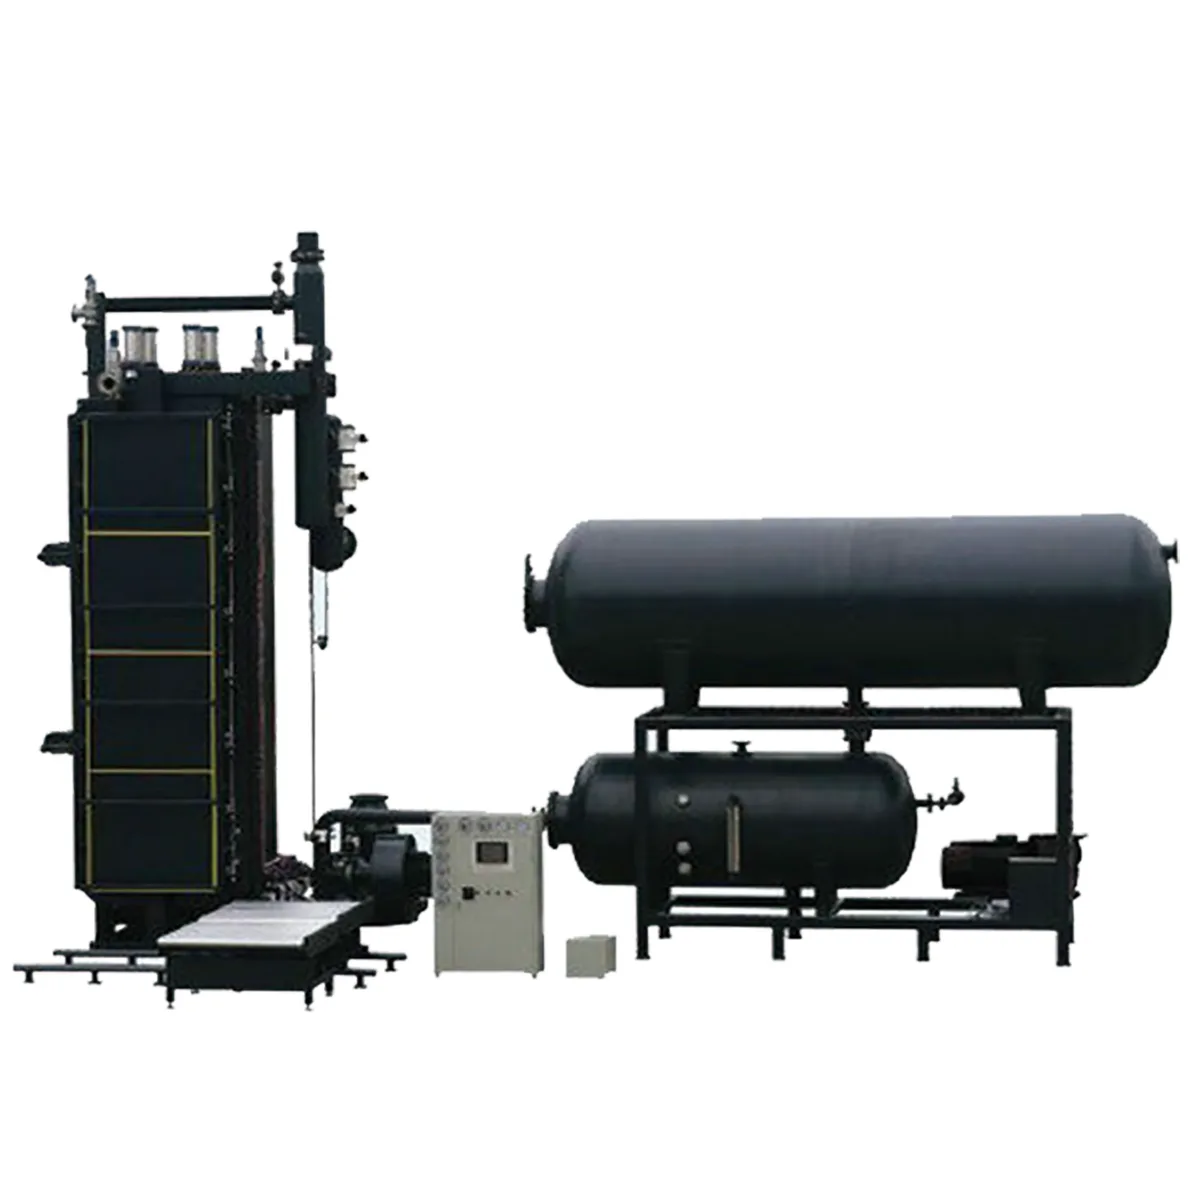
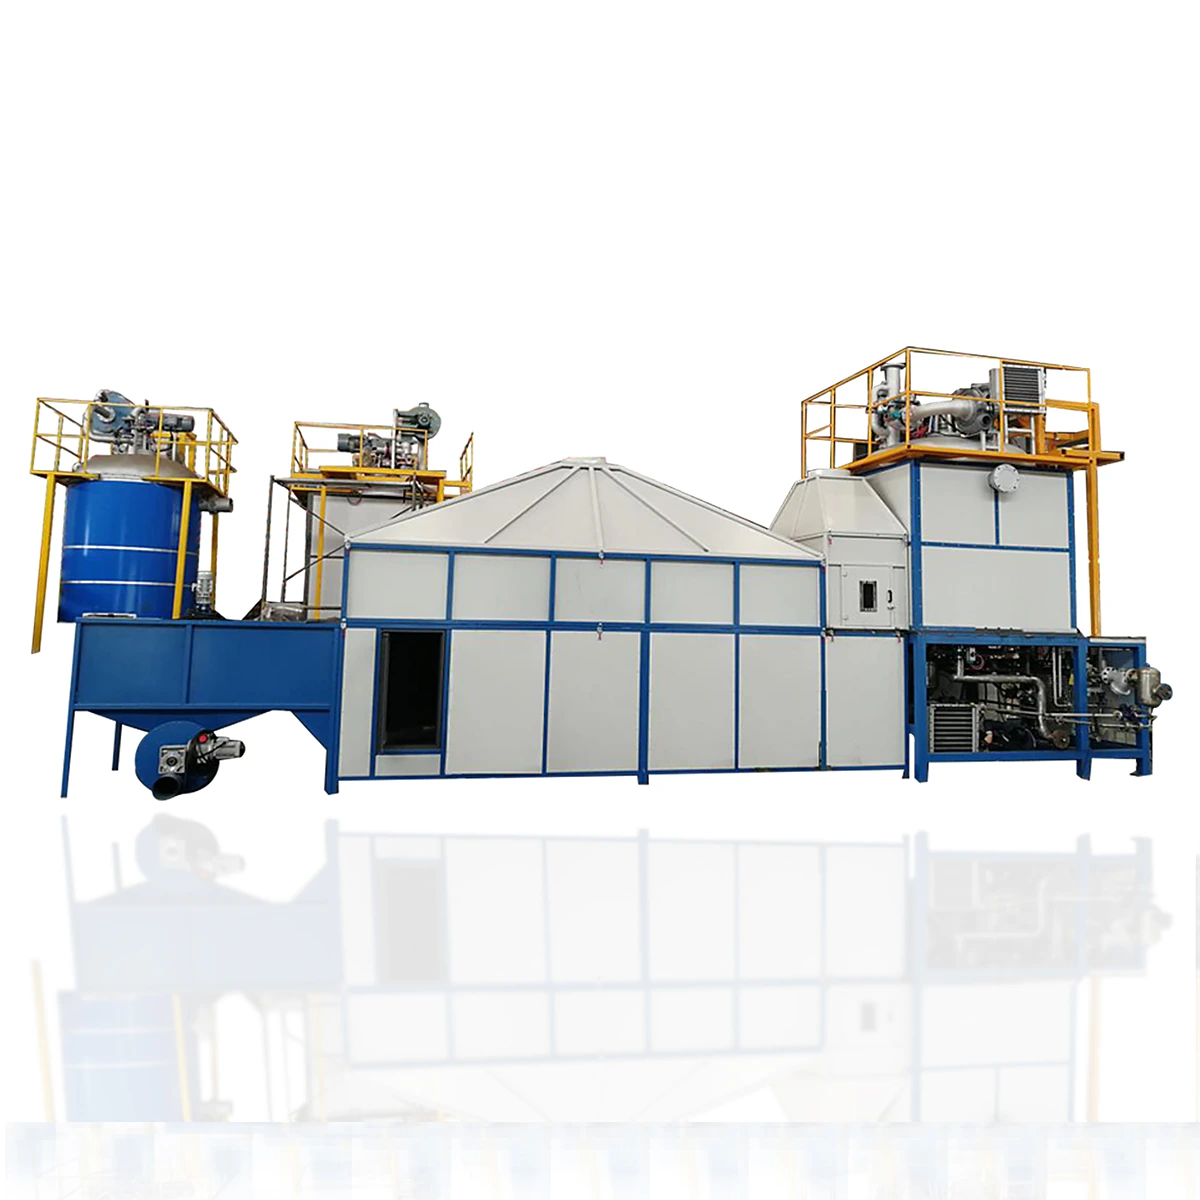
Les utilités peuvent dégrader une bonne implantation mécanique. Des collecteurs longs ou sous-dimensionnés, des points bas non purgés et une simultanéité ignorée créent chute de pression et vapeur humide. Vide et refroidissement perdent leur performance si longueur, diamètre, coudes, altitude et récupération sont oubliés.
La plaque de la chaudière ne corrige pas un réseau restrictif. Le guide de dimensionnement de chaudière EPS distingue charge raccordée et pointe simultanée ; calcul et implantation doivent être revus ensemble.
Correction : préparez une matrice par machine : raccord, pression ou vide, demande moyenne/de pointe, purge, vanne et accès. Placez chaudière, pompes à vide, refroidissement et compresseur selon les pertes, la ventilation, le bruit, les règles locales et l’entretien. Indiquez diamètres et piquages sur le plan d’installation.
Erreur 4 : réserver l’exploitation, mais pas la maintenance
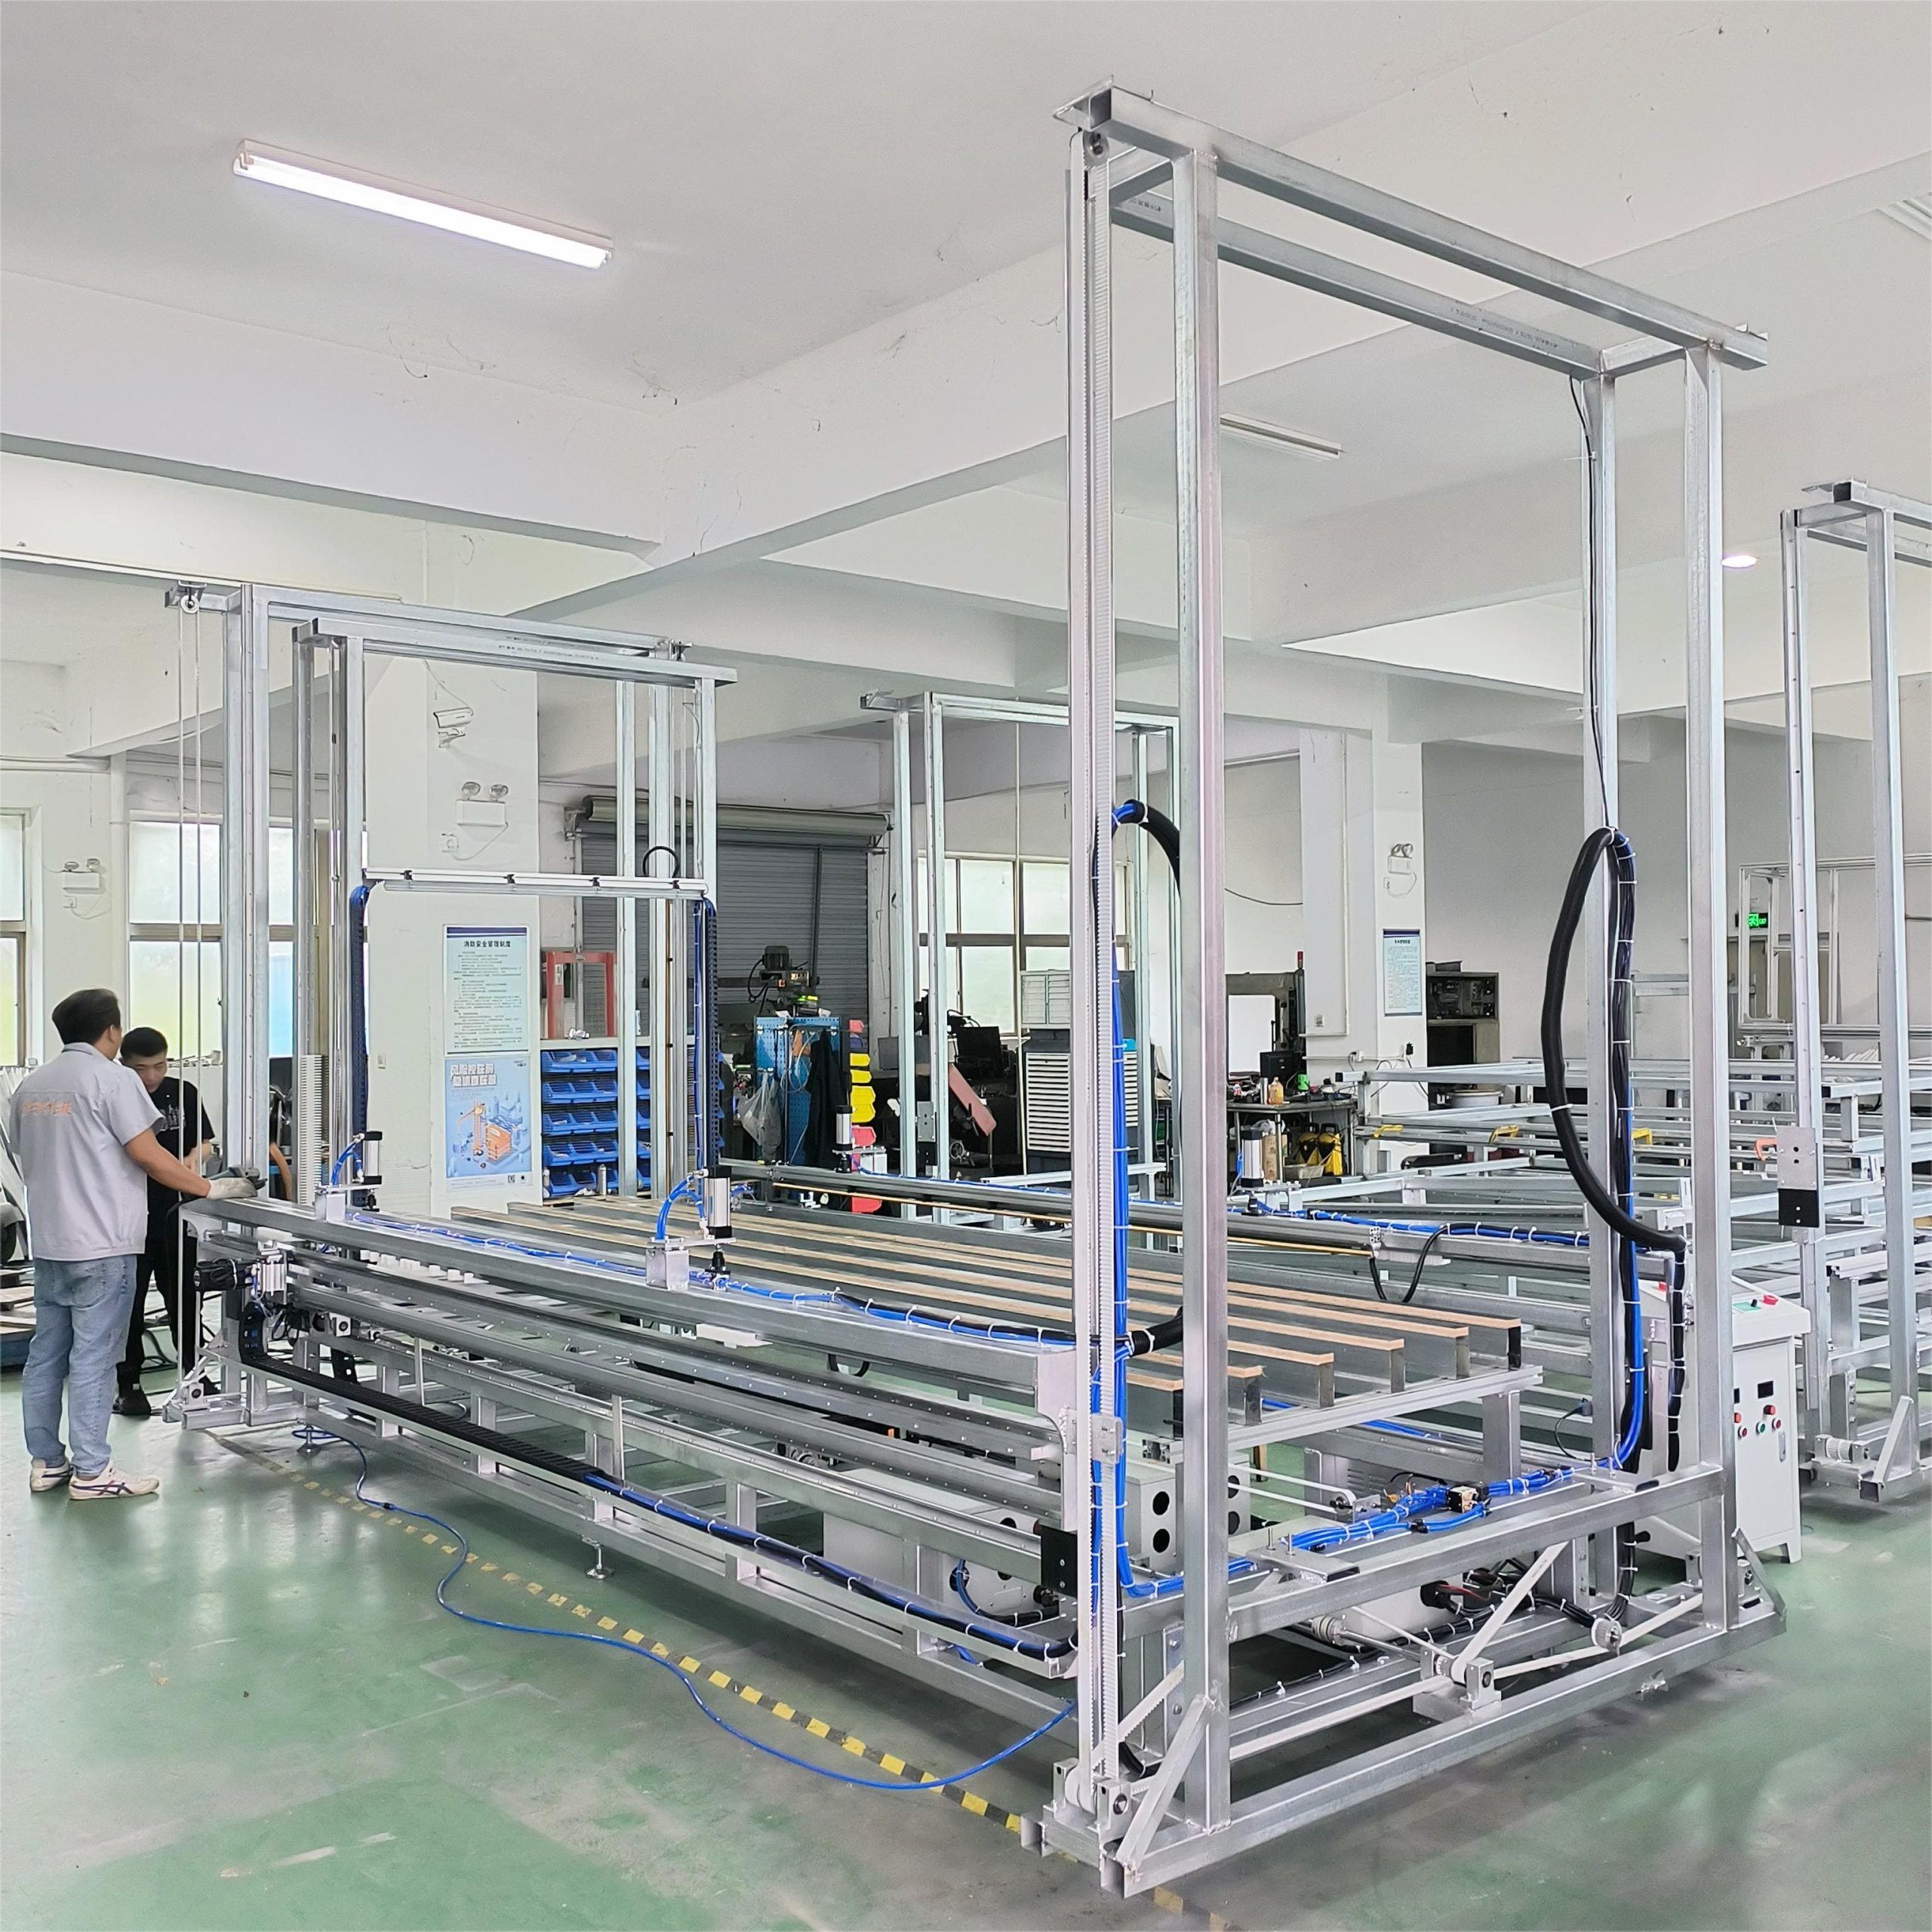
L’allée suffisante pour produire peut être trop étroite pour réparer. Portes et plateaux se déplacent, les moules exigent du levage, les cadres de fils un accès, et moteurs ou pompes une direction de retrait. Un mur ou poteau dans cette trajectoire transforme l’entretien en démolition.
Correction : demandez un plan d’ensemble distinguant empreinte fixe, mouvement, exploitation et retrait. Ajoutez la méthode de manutention, confirmez charges et ancrages, puis tracez la sortie du plus grand composant sans démonter une autre machine.
Erreur 5 : mélanger pentane, inflammation et évacuation
Les billes brutes et fraîchement expansées libèrent du pentane inflammable. Le NIOSH indique une limite inférieure d’explosivité de 1,5 % pour le n-pentane. Ventilation, détection et classement électrique doivent être conçus pour l’installation réelle selon les règles locales.
La règle OSHA sur les protecteurs, les exigences sur les issues et la fiche NIOSH du n-pentane sont des références ; l’autorité locale valide le projet.
Correction : coordonnez émissions, captage, classement électrique, travaux chauds, chaudière, recharge, issues et rassemblement sur un plan. Gardez les évacuations hors du stockage et du changement de moule. Analysez marche, démarrage, arrêt, fuite, incendie et perte d’énergie.
Erreur 6 : oublier emballage, déchets et camions
La machine n’est pas la fin de ligne. L’EPS occupe beaucoup de volume : blocs en attente, panneaux empilés, pièces à contrôler et déchets nécessitent des positions et itinéraires. Une ligne peut atteindre son cycle et manquer les expéditions si l’emballage bloque la découpe.
Correction : calculez les tampons selon rythme et expédition. Marquez l’emplacement normal de chaque palette, moule, bloc, colis et bac de déchets. Séparez entrée et sortie si possible et simulez la trajectoire balayée du plus grand chariot et camion, virages et marche arrière inclus.
Erreur 7 : couler la capacité actuelle dans le béton
Une extension future a besoin d’interfaces réelles. Une travée ne sert à rien si un poteau bloque le plateau, si le collecteur finit du mauvais côté ou si la nouvelle machine ferme l’issue. Tout surdimensionner dès aujourd’hui gaspille aussi du capital.
Correction : définissez la prochaine contrainte probable : mouleuse, silos, seconde découpe, emballage ou recyclage. Réservez travée et accès, piquages, puissance, réseau et drainage. Distinguez ce qui est installé de ce qui est seulement prévu. La configuration d’une ligne de panneaux EPS aide à cartographier la chaîne, mais l’extension doit suivre le produit réel.
Approbation en quatre passes
- Procédé : produits, densités, débit, postes, maturation et trajets.
- Enveloppes : machine, mouvement, exploitation, maintenance, levage, encours et véhicules.
- Utilités et sécurité : vapeur, condensat, eau, vide, air, énergie, extraction et drains ; puis zones, protections et issues.
- Installation : fondations, ancrages, tranchées, ouvertures, séquence, levage, repères et responsabilités.
| Document | Contenu minimal | Validation |
|---|---|---|
| Schéma de procédé | États, capacités, tampons et retour déchets | Production + fournisseur |
| Plan d’ensemble | Empreintes, élévations et enveloppes | Fournisseur + projet |
| Tableau des utilités | Raccord, qualité, pointe, isolement et purge | Fournisseur + ingénieur local |
| Plan sécurité | Émissions, ventilation, inflammation, protections et issues | Spécialistes locaux |
| Plan interfaces | Charges, ancrages, tranchées, ouvertures et tolérances | Génie civil + installateur + fournisseur |
Données à envoyer
- Plan coté avec poteaux, hauteur, portes, quais, issues et charge du sol.
- Produits, dimensions, densités, débit quotidien, postes et mix.
- Liste des machines, automatisation et équipements existants.
- Vapeur, tension/fréquence, eau, drainage et combustible.
- Réception matière, emballage, camions et chariots.
- Exigences locales incendie, environnement, électricité, pression et permis.
- Phase future et déclencheur de son lancement.
CTA implantation : envoyez à ChinaEps le plan coté, les produits, le débit, les utilités et l’extension prévue. Notre équipe peut retourner un flux annoté, une implantation préliminaire et une liste d’interfaces à revoir avec vos ingénieurs locaux. Demander une revue d’implantation EPS →
Questions fréquentes
Quelle est la meilleure implantation pour une ligne EPS ?
Celle qui maintient réception, pré-expansion, silos, moulage, stabilisation, découpe/finition, emballage et expédition en séquence, tout en séparant personnes et véhicules et en préservant utilités et maintenance.
Les silos doivent-ils être près du pré-expanseur ou de la mouleuse ?
Entre les deux. La position équilibre évacuation, hauteur de remplissage, volume, ventilation et alimentation. Approuvez plan et élévation.
Chaudière et compresseur peuvent-ils être placés n’importe où dehors ?
Non. Distance, pertes, condensat, admission/rejet, bruit, maintenance et séparations réglementaires comptent.
Quel dégagement de maintenance faut-il ?
Il n’existe pas de valeur universelle. Utilisez le plan du modèle et réservez toute la course des portes, plateaux, moules, cadres, moteurs et pompes, avec le levage.
Pourquoi tenir compte du pentane ?
Parce que les billes peuvent libérer une vapeur inflammable. L’implantation influence ventilation, détection, classement électrique, séparation et évacuation.
Quand figer l’implantation ?
Après revue commune du procédé, des enveloppes, utilités, sécurité, logistique et extension, sur une même révision et les mêmes repères.
La décision avant installation
Une bonne implantation n’est pas celle des distances les plus courtes, mais celle où matière, personnes, utilités, maintenance et capacité future circulent sans conflit. Déplacer un symbole prend quelques minutes ; déplacer une tranchée vapeur ou un silo après montage coûte de l’arrêt et de l’argent.