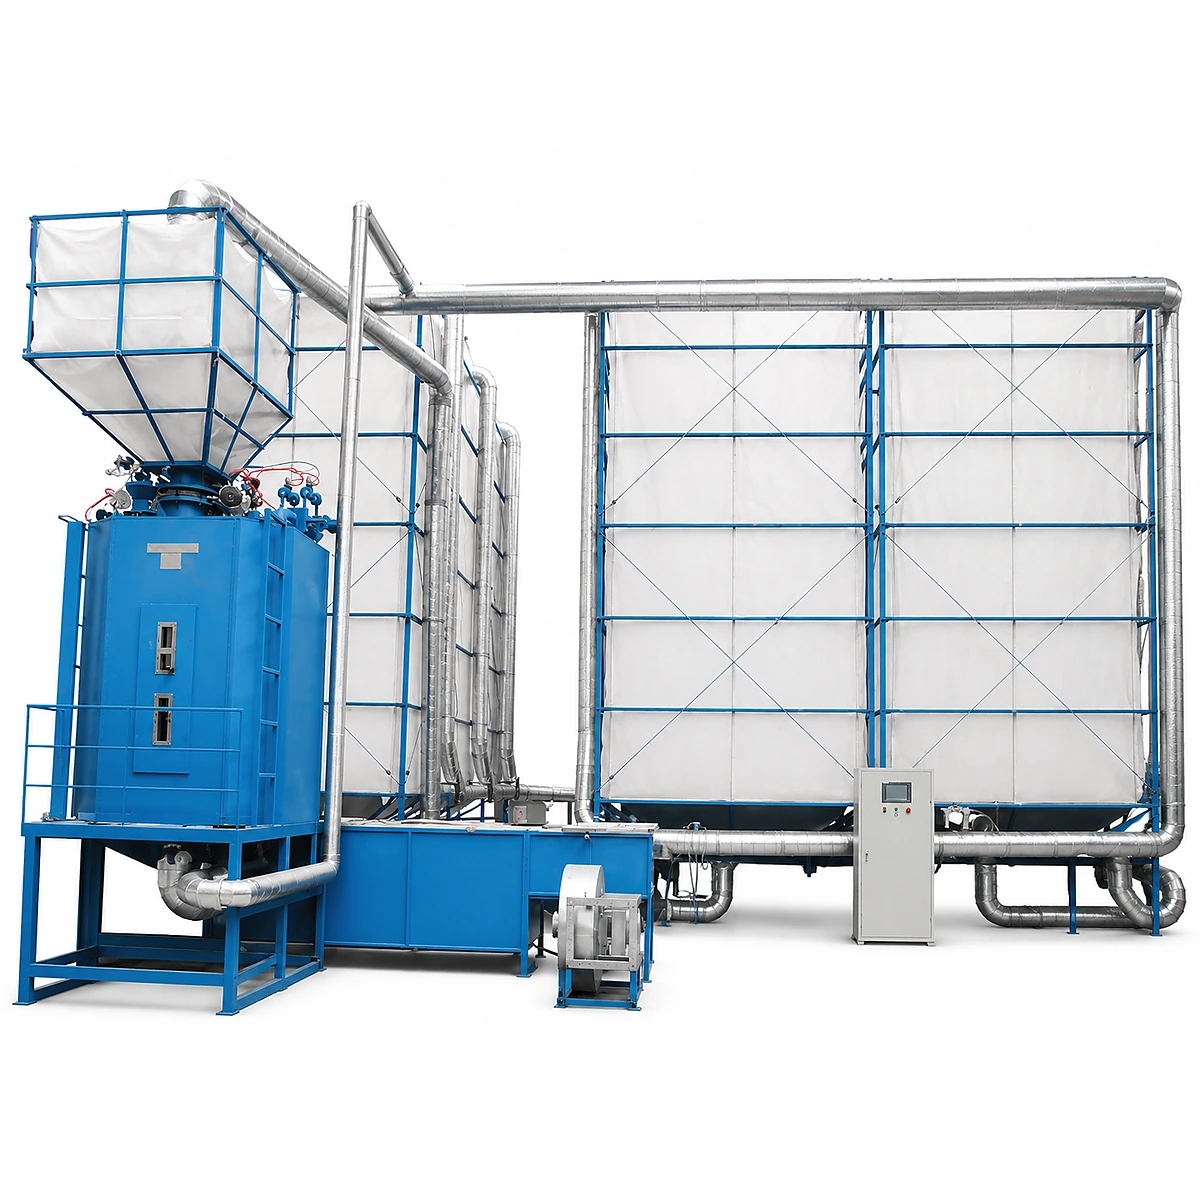
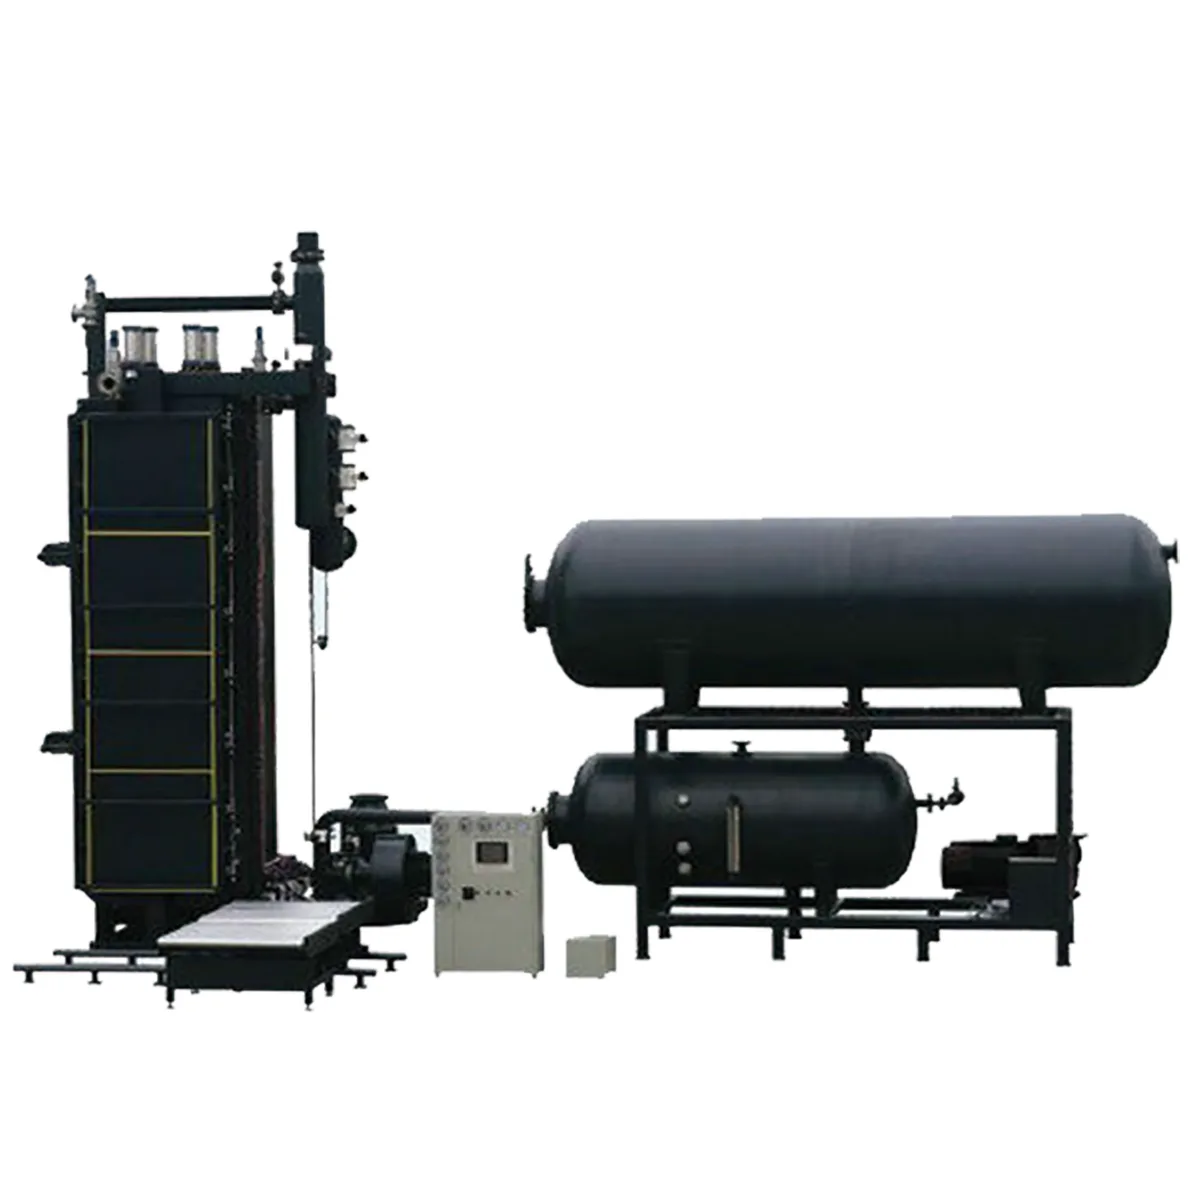
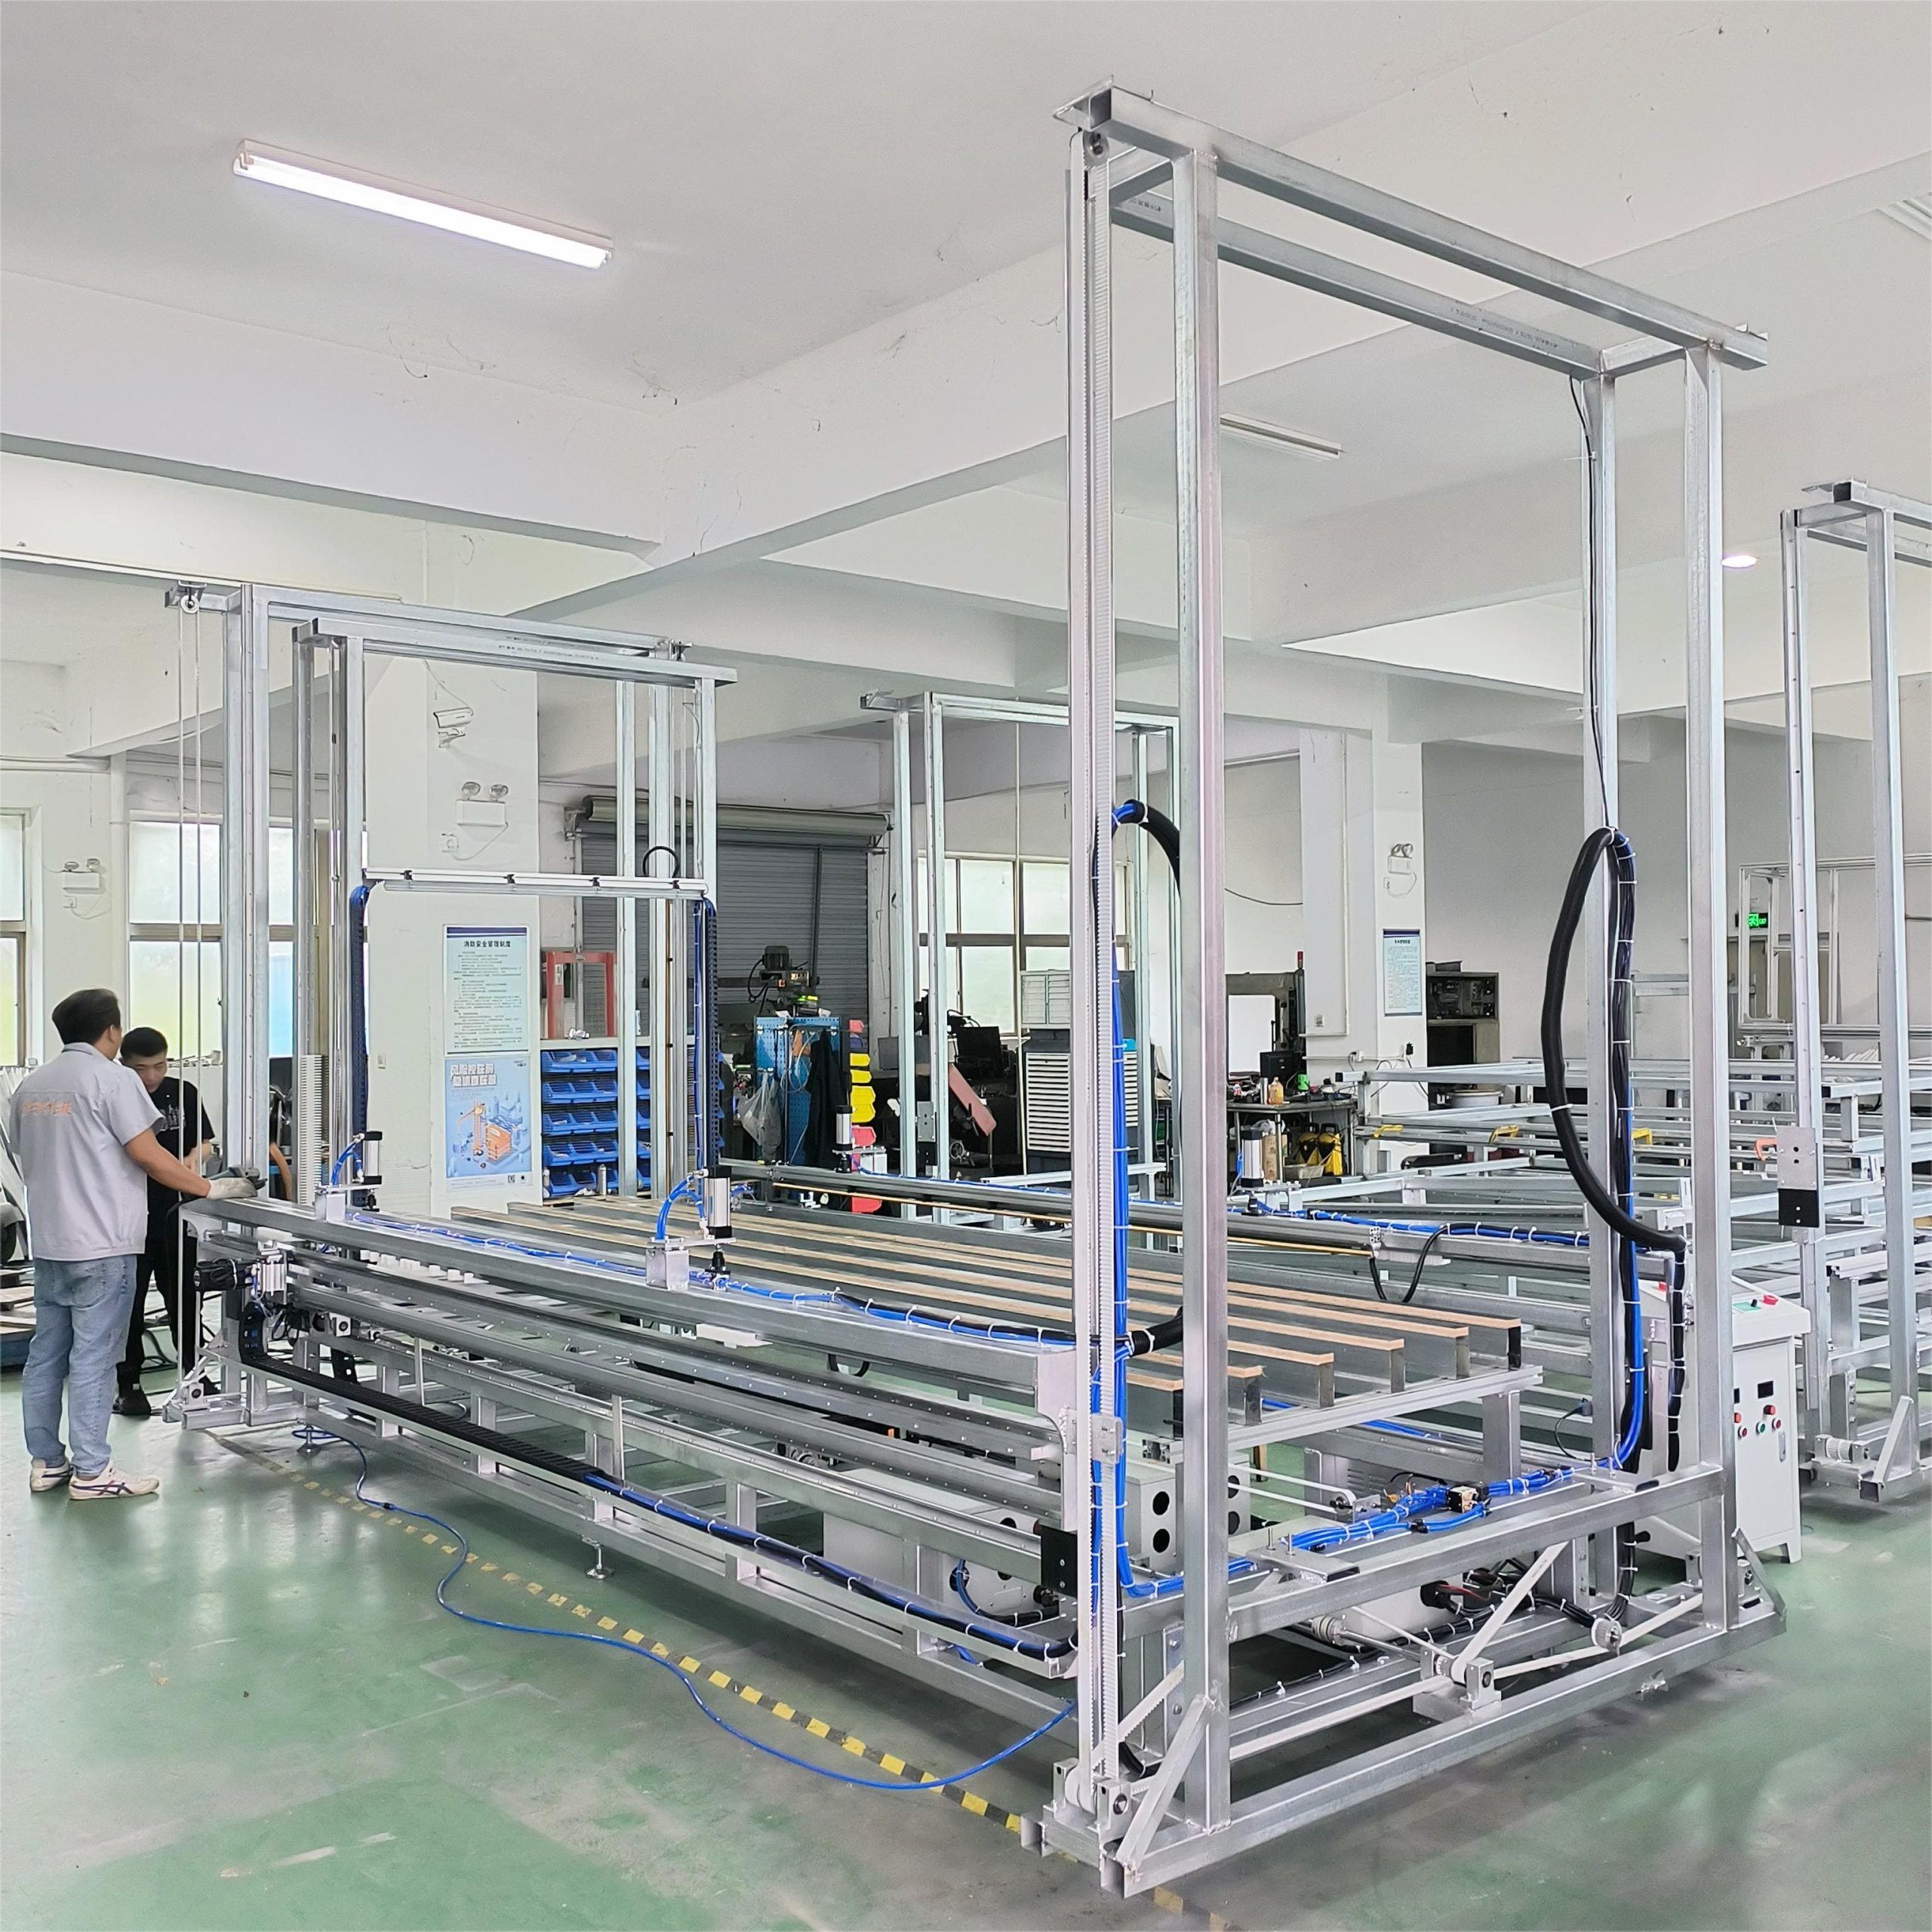
Un layout funcional para una línea de producción EPS sigue el material en una sola dirección: recepción de perlas → preexpansión → maduración → moldeo → estabilización del bloque o enfriamiento de la pieza → corte o acabado → embalaje → expedición. Los siete errores siguientes provocan cruces de carretillas, servicios inestables, máquinas inaccesibles, acumulación de pentano, daño de perlas y reconstrucciones costosas. Corríjalos en un plano a escala antes de fijar cimentaciones, zanjas y bandejas eléctricas.
Las huellas de las máquinas no bastan. El plano también debe reservar pasillos de operación, recorrido de puertas y platos, cambios de molde o hilo, extracción de componentes, transporte aéreo, ventilación, drenajes, colectores, producto en proceso y una ruta para retirar el componente más grande.
Regla de instalación
Primero congele el flujo del proceso; después coloque los equipos; luego trace los servicios; y solo al final cierre las interfaces del edificio. Invertir este orden convierte cada corrección en obra civil.
Revisión del layout en una tabla
| Capa | Qué debe mostrar | Pregunta de aprobación |
|---|---|---|
| Flujo | Materia prima, perlas expandidas, producto, recortes y expedición | ¿Alguna ruta normal retrocede o cruza una ruta incompatible? |
| Personas y vehículos | Puestos, pasillos, carretillas, puertas y salidas | ¿Se puede evacuar sin entrar en la envolvente de una máquina o carretilla? |
| Servicios | Vapor, condensado, agua, aire, vacío, electricidad, extracción y drenajes | ¿Los usuarios pico están cerca del colector y tienen aislamiento y acceso? |
| Mantenimiento | Puertas, platos, moldes, motores, bombas y puntos de izado | ¿Puede hacerse la mayor reparación sin mover otra máquina? |
| Futuro | Bahía reservada, tomas tapadas y capacidad eléctrica | ¿Puede añadirse la siguiente máquina sin reconstruir la línea? |
Error 1: dibujar una línea recta que el material no puede seguir
El flujo correcto es unidireccional, pero no siempre es una recta geométrica. Las perlas crudas necesitan recepción y cuarentena cerca del preexpansor. Las perlas expandidas viajan por tuberías grandes hacia silos. Los bloques y piezas moldeadas ocupan mucho volumen y requieren rutas amplias hacia estabilización, corte y embalaje.
Un mal plano alinea preexpansor, moldeadora y cortadora, pero olvida silos, inventario intermedio y embalaje. Después, las carretillas cruzan el puesto de moldeo y el producto terminado vuelve hacia la recepción.
Corrección: dibuje cinco flujos: materia prima, perlas expandidas, producto vendible, scrap/reciclado y personas/carretillas. Asigne dirección y método de transferencia a cada uno. En una línea de placas, sitúe la preexpansión y los silos antes de la moldeadora de bloques, y reserve estabilización antes del corte.
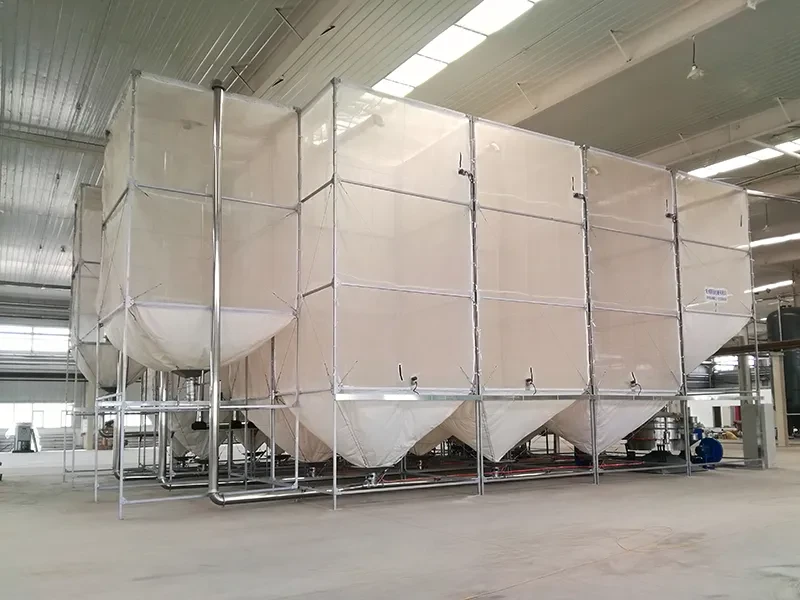
Error 2: tratar los silos como espacio vacío
Los silos son una decisión de volumen, altura y ventilación. Incluya bastidores, llenado superior, descarga, separación de inspección, válvulas, sensores y acceso para sustituir tejido o paneles. La capacidad depende de producción del preexpansor, tiempo de maduración, separación de grados y buffer.
Ubicarlos en la esquina sobrante crea tuberías largas, demasiados codos, techo insuficiente y acceso deficiente. También puede acercar la principal zona de liberación de pentano a una fuente de ignición. Consulte la guía de dimensionamiento de silos EPS.
Corrección: apruebe planta y alzado: altura libre, tuberías superiores, descarga, cimentación, acceso y extracción. Coloque el banco entre preexpansión y moldeo y no reduzca el tiempo de maduración para hacer que el plano encaje.
Error 3: añadir vapor, vacío y drenajes después
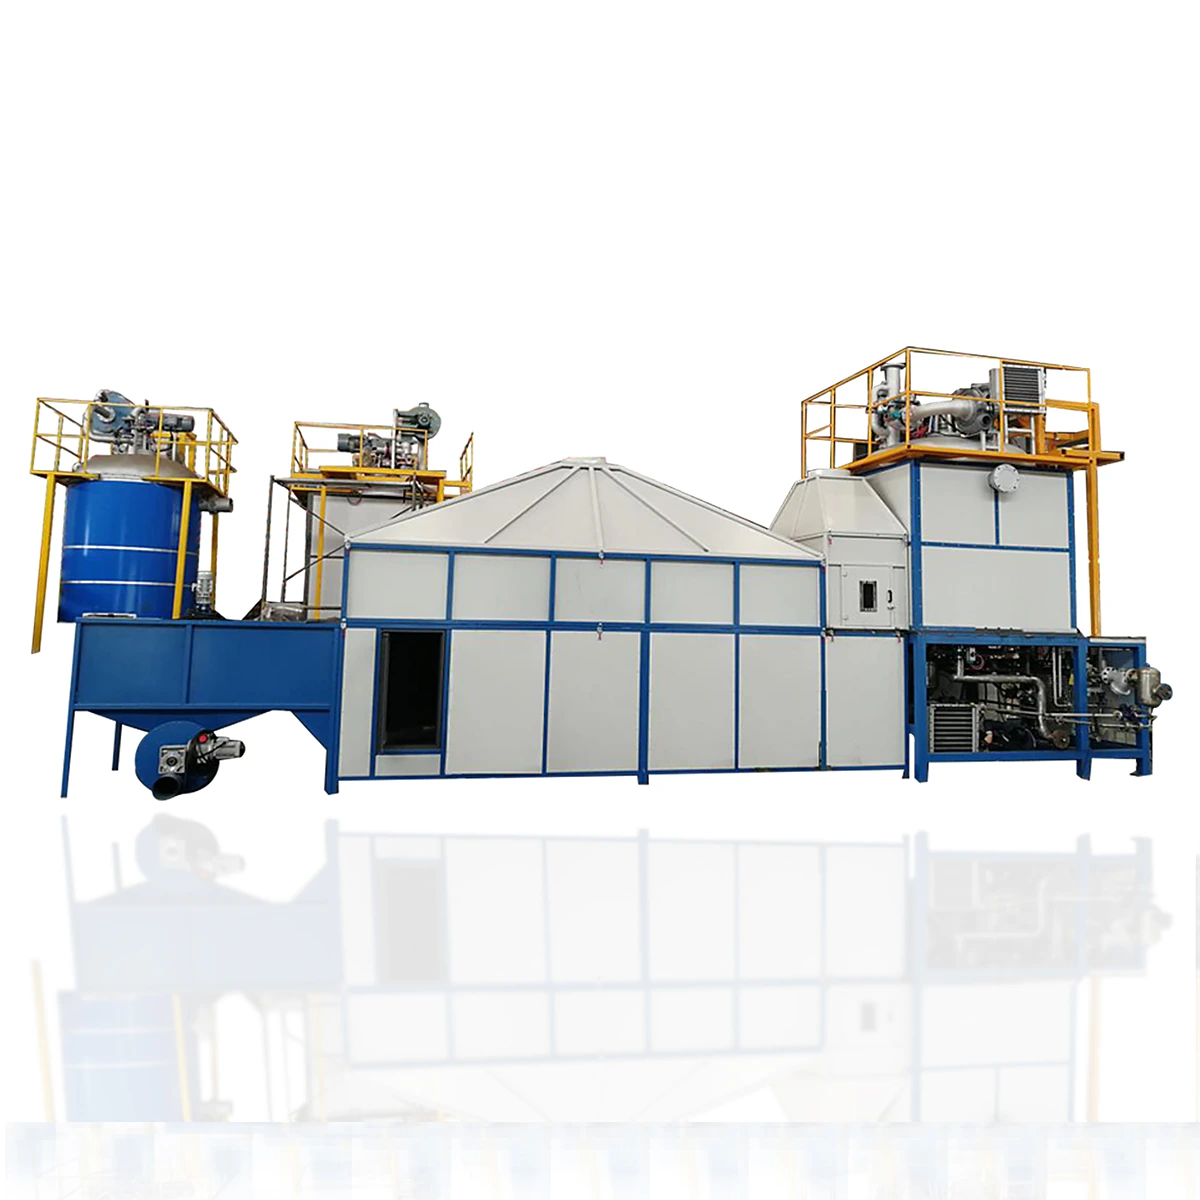
Un buen layout mecánico puede rendir mal por sus servicios. Colectores largos o pequeños, puntos bajos sin drenaje y demanda simultánea no prevista causan caída de presión y vapor húmedo. El vacío y el enfriamiento pierden rendimiento si se ignoran longitud, diámetro, codos, altura y recuperación.
La placa de la caldera no corrige una red restrictiva. La guía de dimensionamiento de calderas EPS separa carga conectada y pico simultáneo; calcúlelos junto con el layout.
Corrección: prepare una matriz por máquina con conexión, presión o vacío, demanda pico/media, drenaje, válvula y acceso. Sitúe caldera, bombas de vacío, refrigeración y compresor según rendimiento de tubería, ventilación, ruido, normativa y mantenimiento. Incluya tamaños y tomas en el plano emitido para instalación.
Error 4: reservar operación pero no mantenimiento
El pasillo para operar puede ser insuficiente para reparar. Puertas y platos se desplazan, los moldes necesitan izado, los marcos de hilo necesitan acceso y motores o bombas se extraen en una dirección. Una pared o columna en esa trayectoria convierte una reparación normal en demolición.
Corrección: exija un plano general que separe huella fija, movimiento, operación y retirada de mantenimiento. Añada el método de manipulación y confirme carga de suelo y anclajes. Trace cómo saldrá el componente reemplazable más grande sin desconectar otra máquina.
Error 5: mezclar pentano, ignición y evacuación
Las perlas EPS crudas y recién expandidas liberan pentano inflamable. NIOSH indica para n-pentano un límite explosivo inferior del 1,5%; la ventilación, detección y clasificación eléctrica deben diseñarse para la planta real y aprobarse localmente.
La norma OSHA de protección de máquinas, los requisitos de rutas de salida y la ficha NIOSH del n-pentano son referencias de base; la autoridad local decide.
Corrección: coordine en un plano zonas de emisión, extracción, clasificación eléctrica, trabajo en caliente, caldera, carga, salidas y punto de reunión. Mantenga las vías de escape libres de bloques, palés y zonas de cambio de molde. Revise operación, arranque, parada, liberación, incendio y pérdida eléctrica.
Error 6: olvidar embalaje, scrap y camiones
La máquina no es el final. El EPS ocupa mucho volumen: bloques esperando corte, placas apiladas y piezas para inspección y embolsado requieren posiciones definidas. Los recortes necesitan una ruta hacia trituración y mezcla sin contaminar producto terminado.
Corrección: calcule buffers según ritmo y expedición. Marque una ubicación normal para cada palé, molde, bloque, bulto y contenedor de scrap. Separe entrada y salida cuando sea posible y pruebe la trayectoria barrida de la carretilla y del camión, incluidos giros y marcha atrás.
Error 7: fijar la capacidad actual en hormigón
Una futura ampliación necesita interfaces reales. Una bahía no sirve si una columna bloquea el plato, el colector termina al otro lado o la nueva máquina cierra la salida. Sobredimensionarlo todo desde el primer día tampoco es eficiente.
Corrección: defina la siguiente limitación probable: otra moldeadora, más silos, segunda cortadora, embalaje o reciclado. Reserve bahía y ruta de instalación, tomas tapadas, capacidad eléctrica, red de control y drenaje. Indique qué se instala ahora y qué solo queda preparado. La configuración de línea de placas EPS ayuda a mapear la cadena, pero la ampliación debe responder al producto real.
Método de aprobación en cuatro pasadas
- Proceso: confirme productos, densidades, producción, turnos, maduración y rutas.
- Envolventes: superponga equipo, movimiento, operación, mantenimiento, izado, inventario y vehículos.
- Servicios y seguridad: trace vapor, condensado, agua, vacío, aire, energía, extracción y drenaje; revise zonas, resguardos y salidas.
- Instalación: cierre cimentaciones, anclajes, zanjas, huecos, secuencia, izado, cotas y responsabilidades.
| Documento | Contenido mínimo | Confirmación |
|---|---|---|
| Diagrama de proceso | Estados, capacidades, buffers y retorno de scrap | Producción + proveedor |
| Plano general | Huellas, alzados y envolventes | Proveedor + proyecto |
| Tabla de servicios | Conexión, calidad, pico, aislamiento y drenaje | Proveedor + ingeniero local |
| Plan de seguridad | Emisiones, ventilación, ignición, resguardos y salidas | Especialistas locales |
| Plano de interfaces | Cargas, anclajes, zanjas, huecos y tolerancias | Civil + instalador + proveedor |
Datos que debe enviar
- Plano acotado con columnas, altura, puertas, muelles, salidas y carga del suelo.
- Productos, dimensiones, densidades, producción diaria, turnos y mezcla.
- Lista de máquinas, automatización y equipos existentes.
- Vapor, tensión/frecuencia, agua, drenaje y combustible disponibles.
- Recepción de materia prima, embalaje, camiones y carretillas.
- Requisitos locales de incendio, ambiente, electricidad, presión y permisos.
- Etapa futura y criterio que la activará.
CTA de layout: envíe a ChinaEps el plano acotado, productos, producción, servicios y ampliación prevista. Nuestro equipo puede devolver un flujo marcado, una disposición preliminar y una lista de interfaces para revisar con sus ingenieros locales. Solicite una revisión del layout EPS →
Preguntas frecuentes
¿Cuál es el mejor layout para una línea EPS?
El que mantiene recepción, preexpansión, silos, moldeo, estabilización, corte/acabado, embalaje y expedición en una secuencia unidireccional, separando personas y vehículos y conservando servicios y mantenimiento.
¿Los silos deben estar junto al preexpansor o a la moldeadora?
Entre ambos. La posición equilibra descarga, altura de llenado, volumen, ventilación y alimentación. Apruebe planta y alzado.
¿La caldera y el compresor pueden ir en cualquier lugar exterior?
No. Importan la distancia, pérdida de presión, condensado, admisión/escape, ruido, servicio y separación normativa.
¿Cuánto espacio de mantenimiento necesita una máquina EPS?
No hay cifra universal. Use el plano específico del modelo y reserve recorrido completo para puertas, platos, moldes, marcos, motores y bombas, más el equipo de izado.
¿Por qué considerar pentano?
Porque las perlas pueden liberar vapor inflamable. El layout afecta ventilación, detección, clasificación eléctrica, separación y evacuación.
¿Cuándo congelar el layout?
Después de revisar juntos proceso, envolventes, servicios, seguridad, logística y ampliación. Cimentaciones y zanjas deben compartir revisión y cotas.
La decisión antes de instalar
Un buen layout no es el de distancias más cortas, sino aquel donde material, personas, servicios, mantenimiento y futura capacidad se mueven sin conflicto. Mover un símbolo tarda minutos; mover una zanja de vapor o un silo después del montaje cuesta dinero y parada.