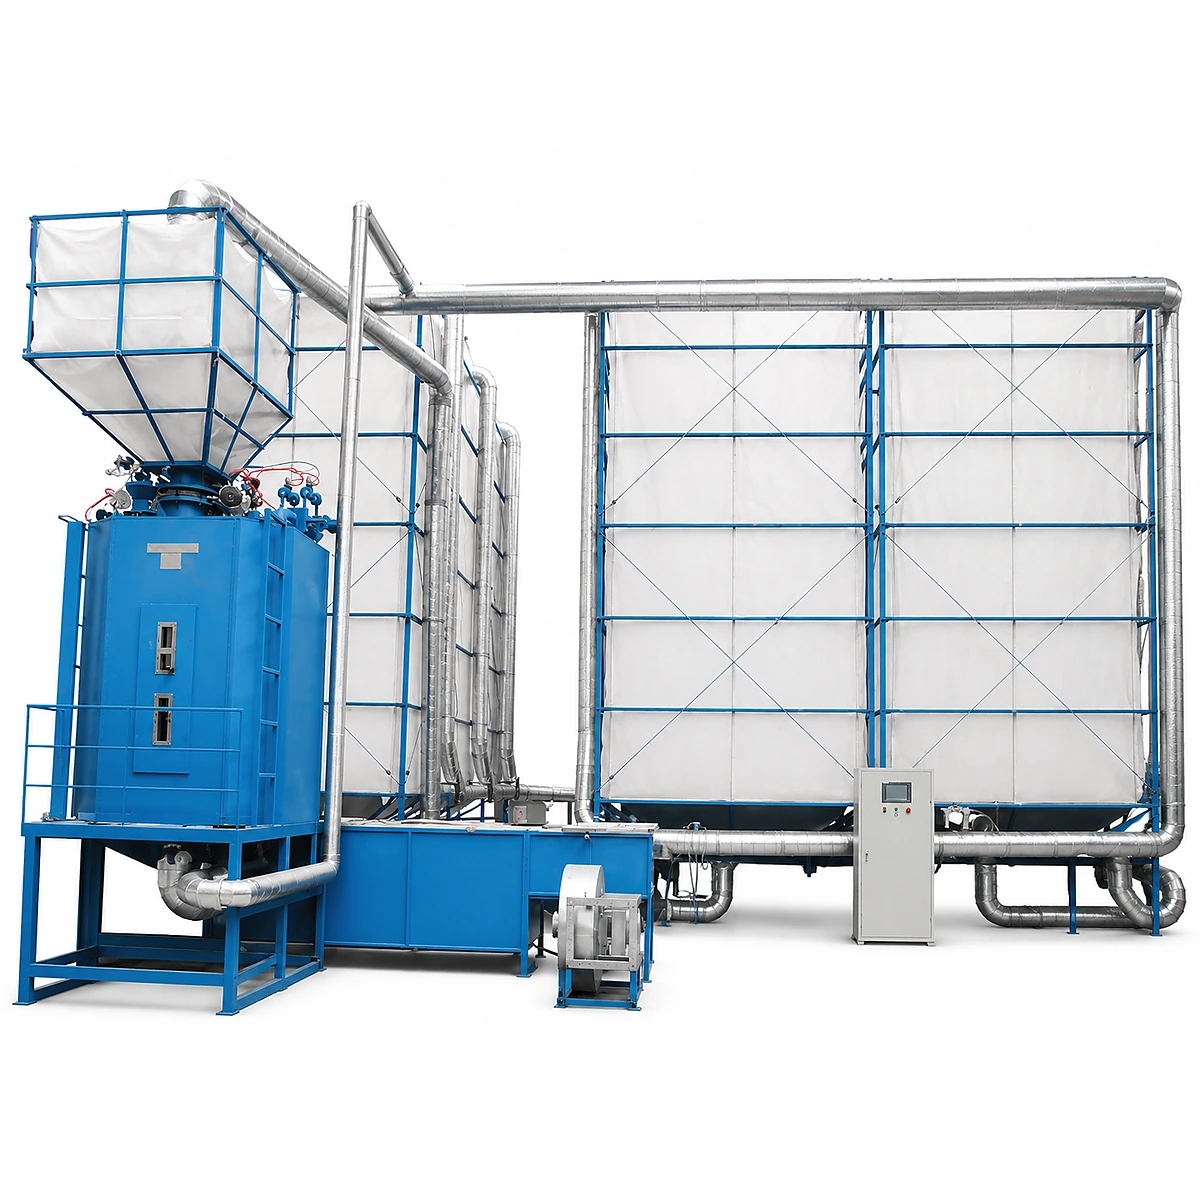
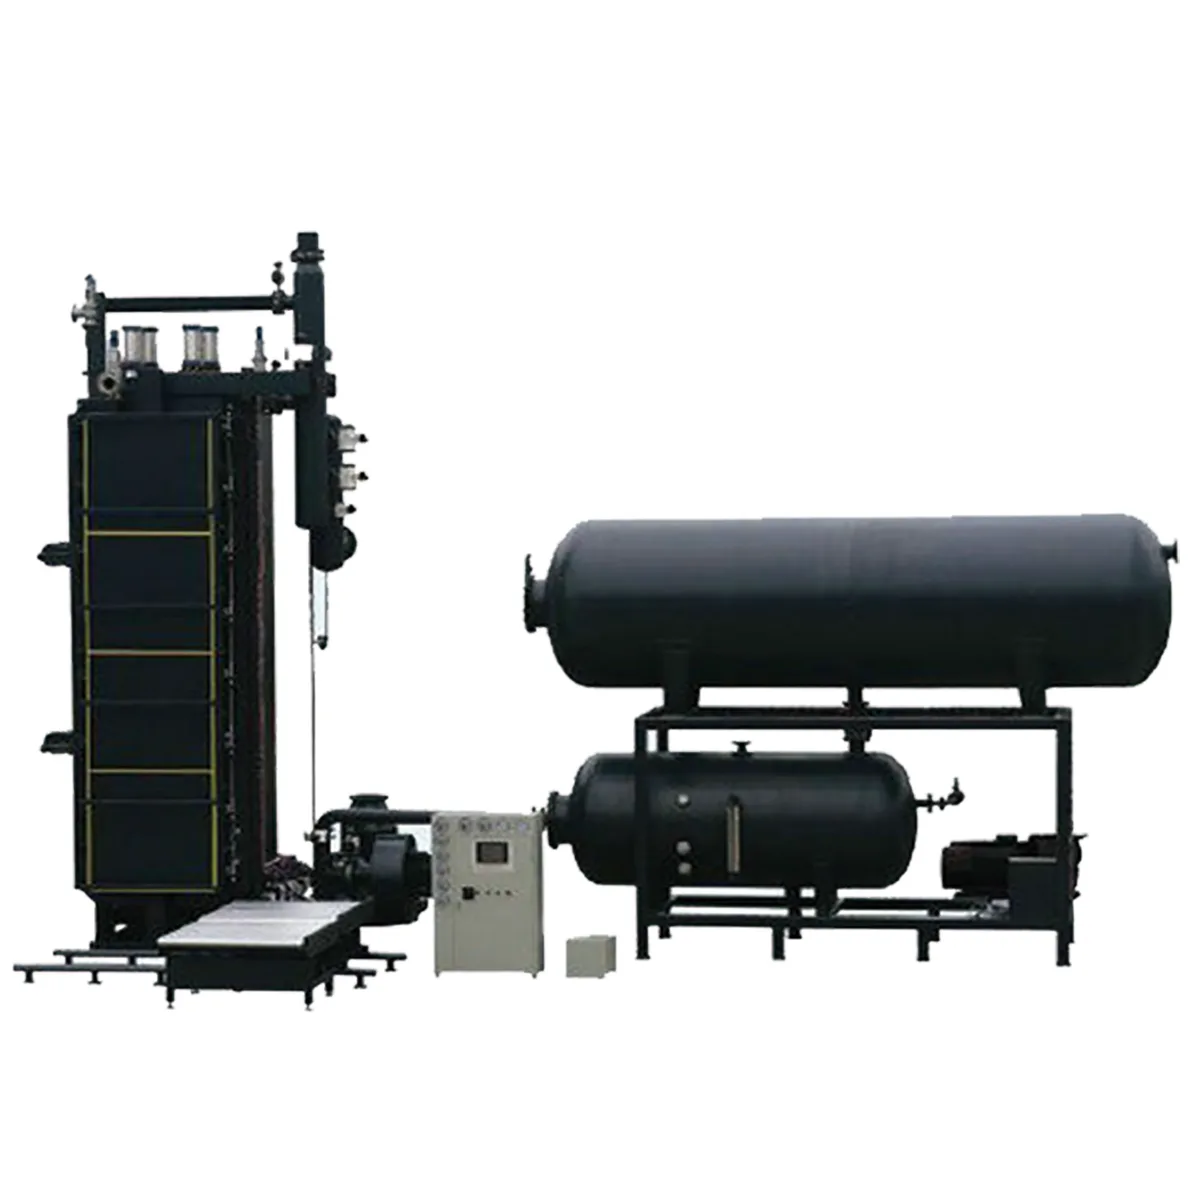
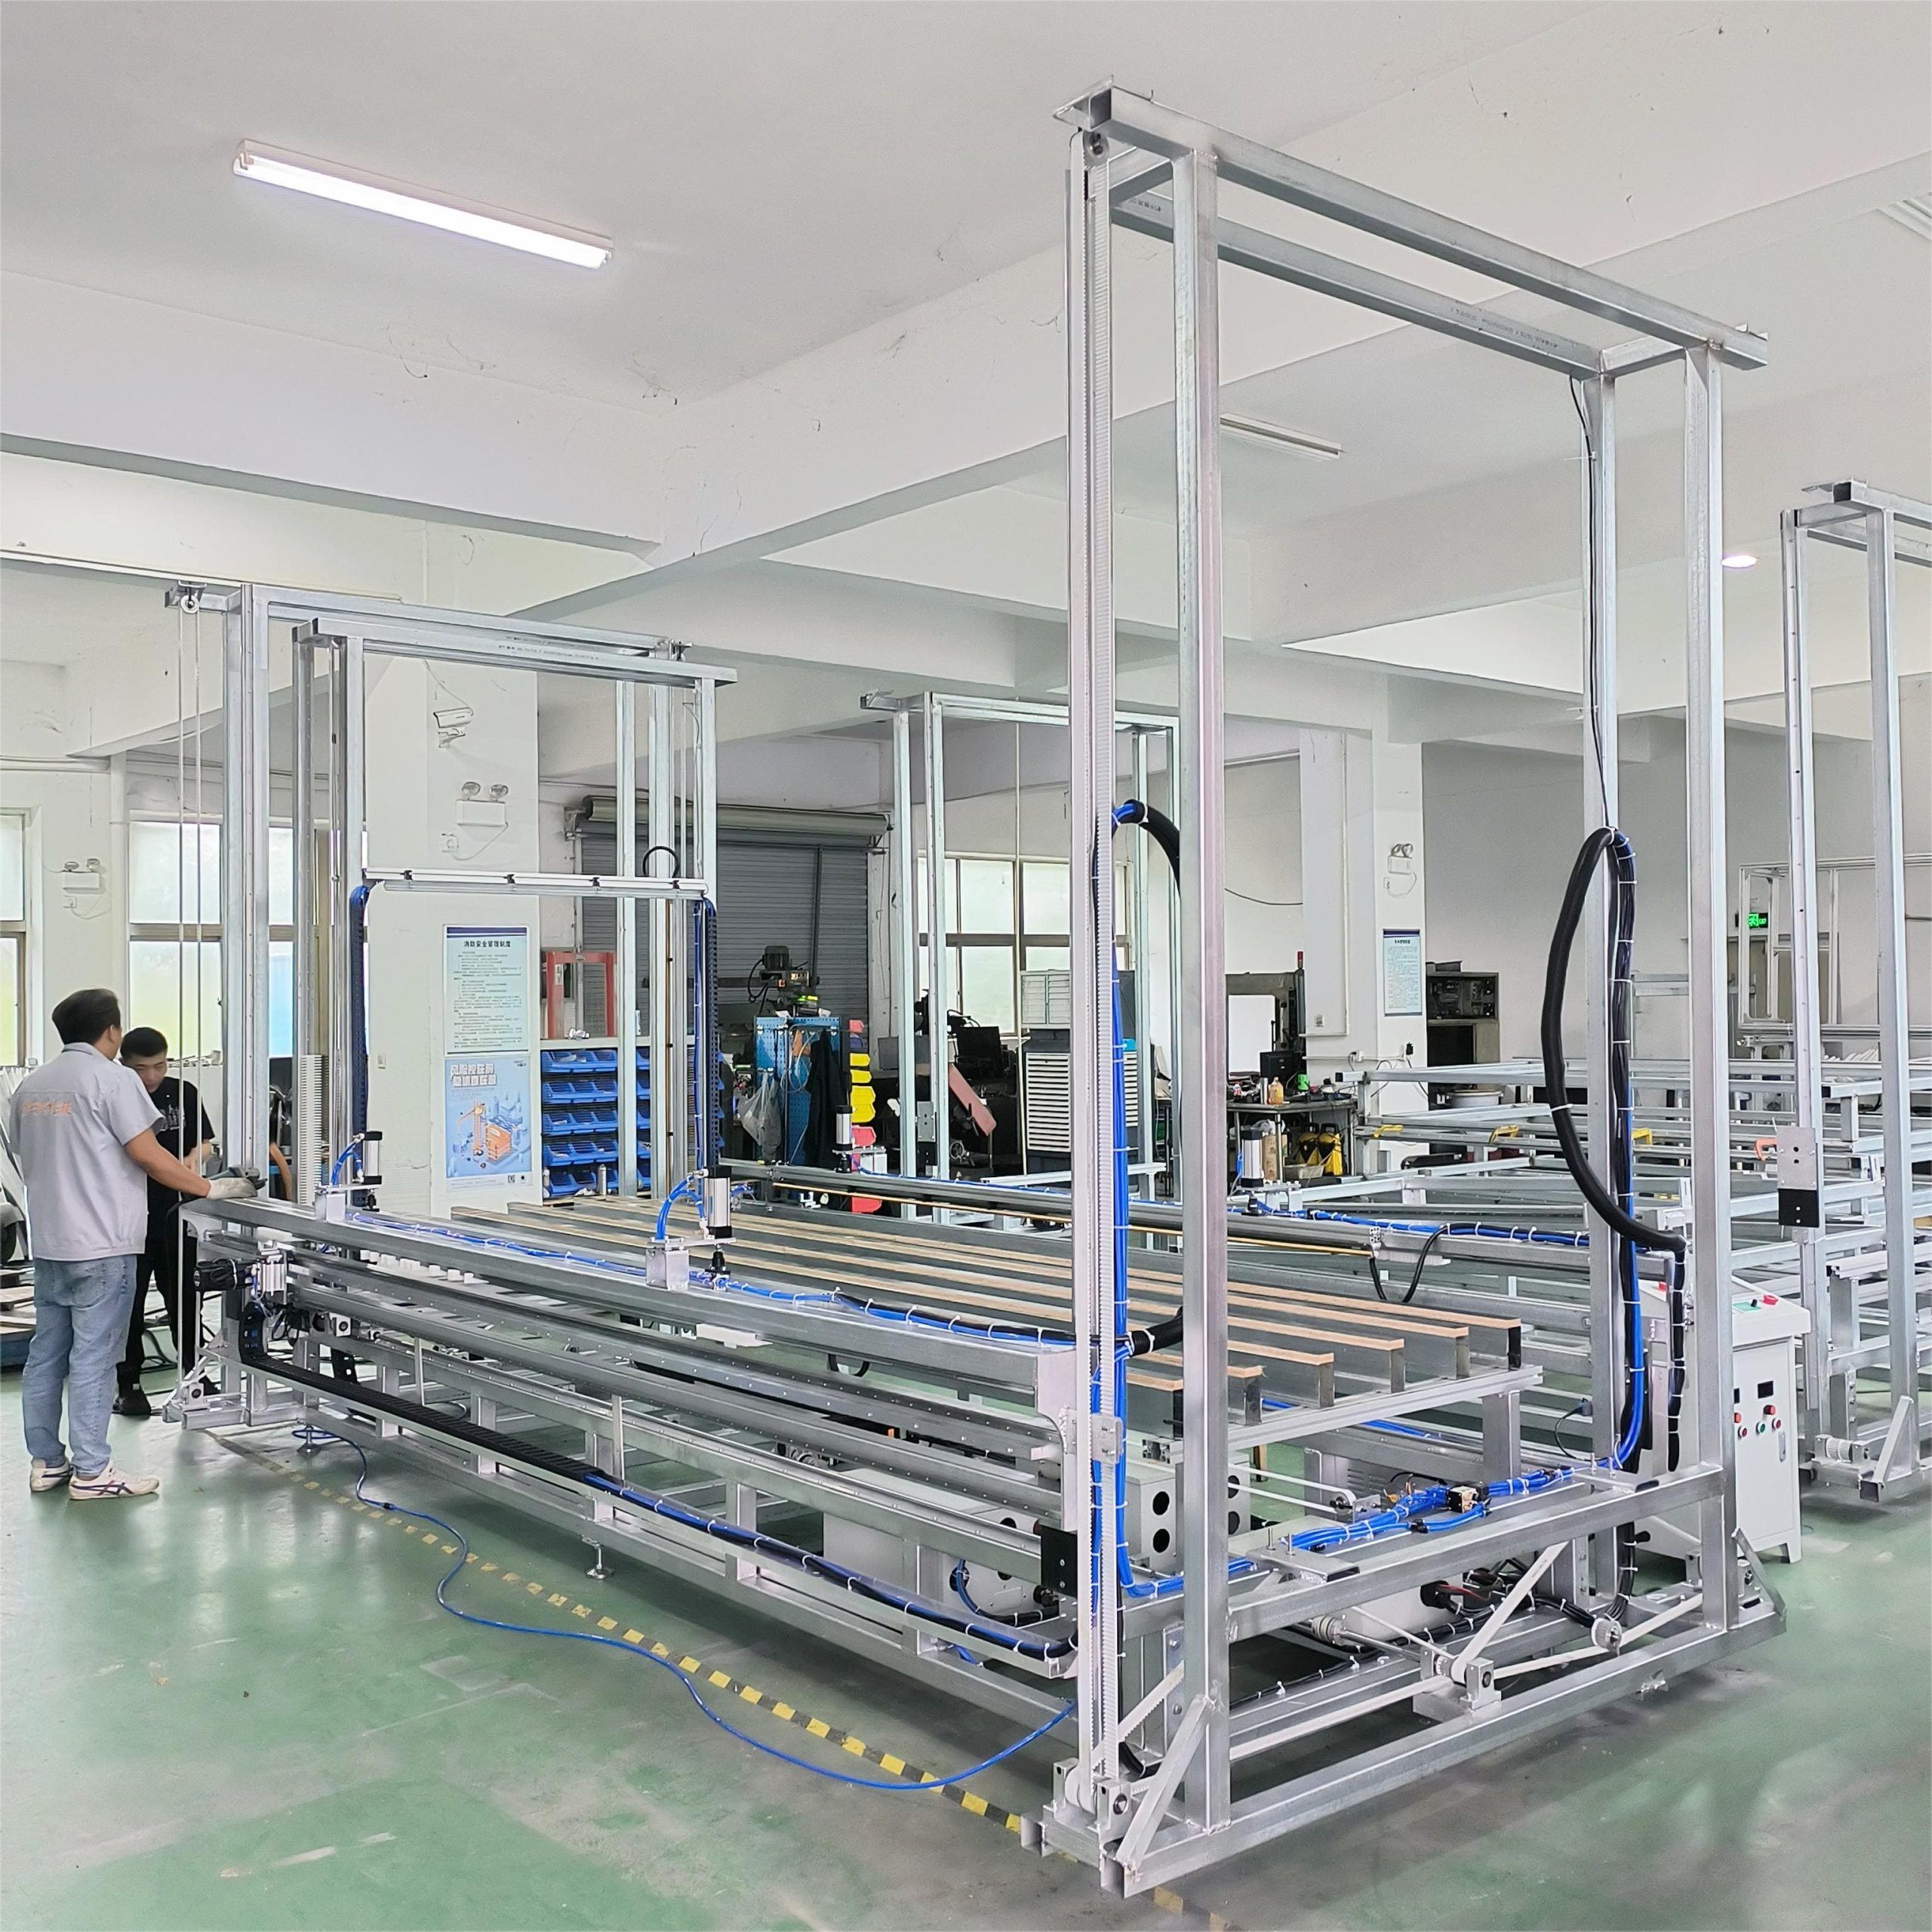
Layout lini produksi EPS yang dapat dioperasikan mengikuti material dalam satu arah: penerimaan bead mentah → pra-ekspansi → aging bead → molding → conditioning blok atau pendinginan produk → pemotongan atau finishing → pengemasan → pengiriman. Tujuh kesalahan berikut menimbulkan persilangan forklift, utilitas tidak stabil, mesin sulit dirawat, akumulasi pentana, kerusakan bead, dan pembangunan ulang yang mahal. Perbaiki pada gambar berskala sebelum fondasi, trench pipa, dan cable tray ditetapkan.
Footprint mesin saja bukan layout pabrik. Gambar juga harus menyediakan aisle operasi, gerak pintu dan platen, penggantian mold atau kawat, penarikan komponen, conveying atas, exhaust, drain, header utilitas, barang dalam proses, dan rute untuk mengeluarkan komponen terbesar.
Aturan instalasi
Bekukan aliran proses lebih dahulu, tempatkan mesin, rancang utilitas, lalu finalkan interface bangunan. Jika bangunan dibekukan sebelum urutan produksi dan ruang perawatan, setiap koreksi berikutnya menjadi pekerjaan sipil.
Review layout dalam satu tabel
| Lapisan | Yang harus terlihat | Pertanyaan persetujuan |
|---|---|---|
| Aliran material | Bead mentah, bead mengembang, produk, scrap, dan pengiriman | Apakah rute normal berbalik atau memotong rute yang bertentangan? |
| Orang dan kendaraan | Stasiun, aisle, forklift, pintu, dan jalan keluar | Bisakah orang mencapai pintu keluar tanpa melewati zona bahaya? |
| Utilitas | Steam, kondensat, air, udara tekan, vakum, listrik, exhaust, drain | Apakah beban puncak dekat dengan header dan dapat diisolasi? |
| Perawatan | Pintu, platen, mold, motor, pompa, dan titik angkat | Bisakah pekerjaan terbesar dilakukan tanpa memindahkan mesin lain? |
| Masa depan | Bay cadangan, cabang tertutup, dan kapasitas listrik | Bisakah mesin berikutnya ditambah tanpa membangun ulang lini? |
Kesalahan 1: menggambar garis lurus yang tidak dapat diikuti material
Aliran yang benar satu arah, tetapi tidak harus berupa garis geometris lurus. Bead mentah perlu area penerimaan dan karantina dekat pre-expander. Bead ringan bergerak melalui pipa pneumatik besar ke silo. Blok atau produk molding berukuran besar sehingga rute ke conditioning, cutting, dan packing memerlukan volume jauh lebih besar.
Layout buruk merapikan pre-expander, molder, dan cutter dalam satu baris tetapi mengabaikan silo, WIP, dan packing. Forklift akhirnya melintasi stasiun molding atau produk jadi kembali ke arah penerimaan.
Perbaikan: gambar lima aliran: bahan mentah, bead mengembang, produk jual, scrap/regrind, dan orang/forklift. Tentukan arah dan metode transfer. Untuk board, tempatkan pra-ekspansi dan silo sebelum block molder, lalu sediakan conditioning sebelum cutting.
Kesalahan 2: menganggap silo sebagai ruang lantai kosong
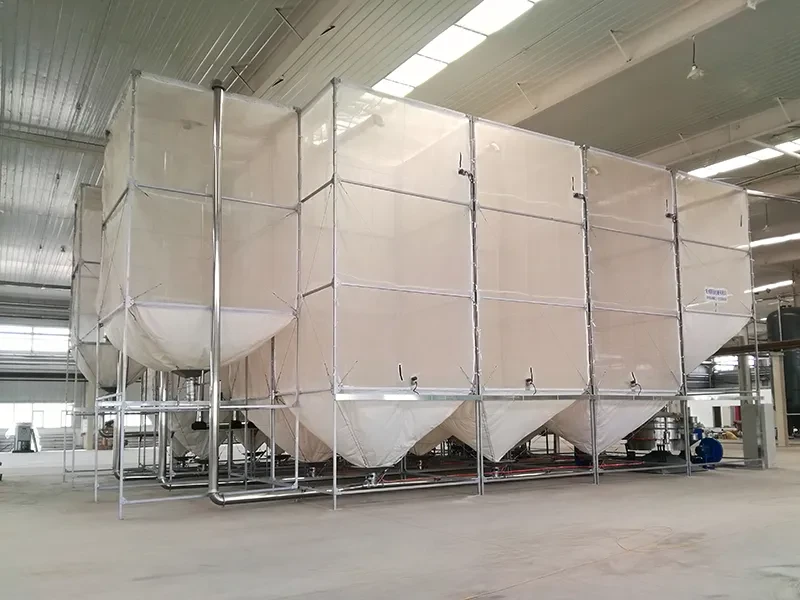
Silo adalah keputusan volume, tinggi, dan ventilasi. Tampilkan rangka, jalur pengisian atas, discharge bawah, celah inspeksi, valve, sensor level, serta akses penggantian kain atau panel. Kapasitas mengikuti output pre-expander, waktu aging, pemisahan grade, dan buffer produksi.
Menaruh silo di sudut sisa menghasilkan conveying panjang, terlalu banyak elbow, ceiling rendah, dan akses buruk. Zona pelepasan pentana terbesar juga dapat berada dekat sumber penyalaan. Lihat panduan sizing silo EPS.
Perbaikan: setujui plan dan elevation dengan clear height, pipa atas, level discharge, fondasi, akses, dan exhaust. Tempatkan silo antara pra-ekspansi dan molding; jangan mengurangi buffer aging agar gambar muat.
Kesalahan 3: menambahkan steam, vakum, dan drain setelah mesin ditempatkan
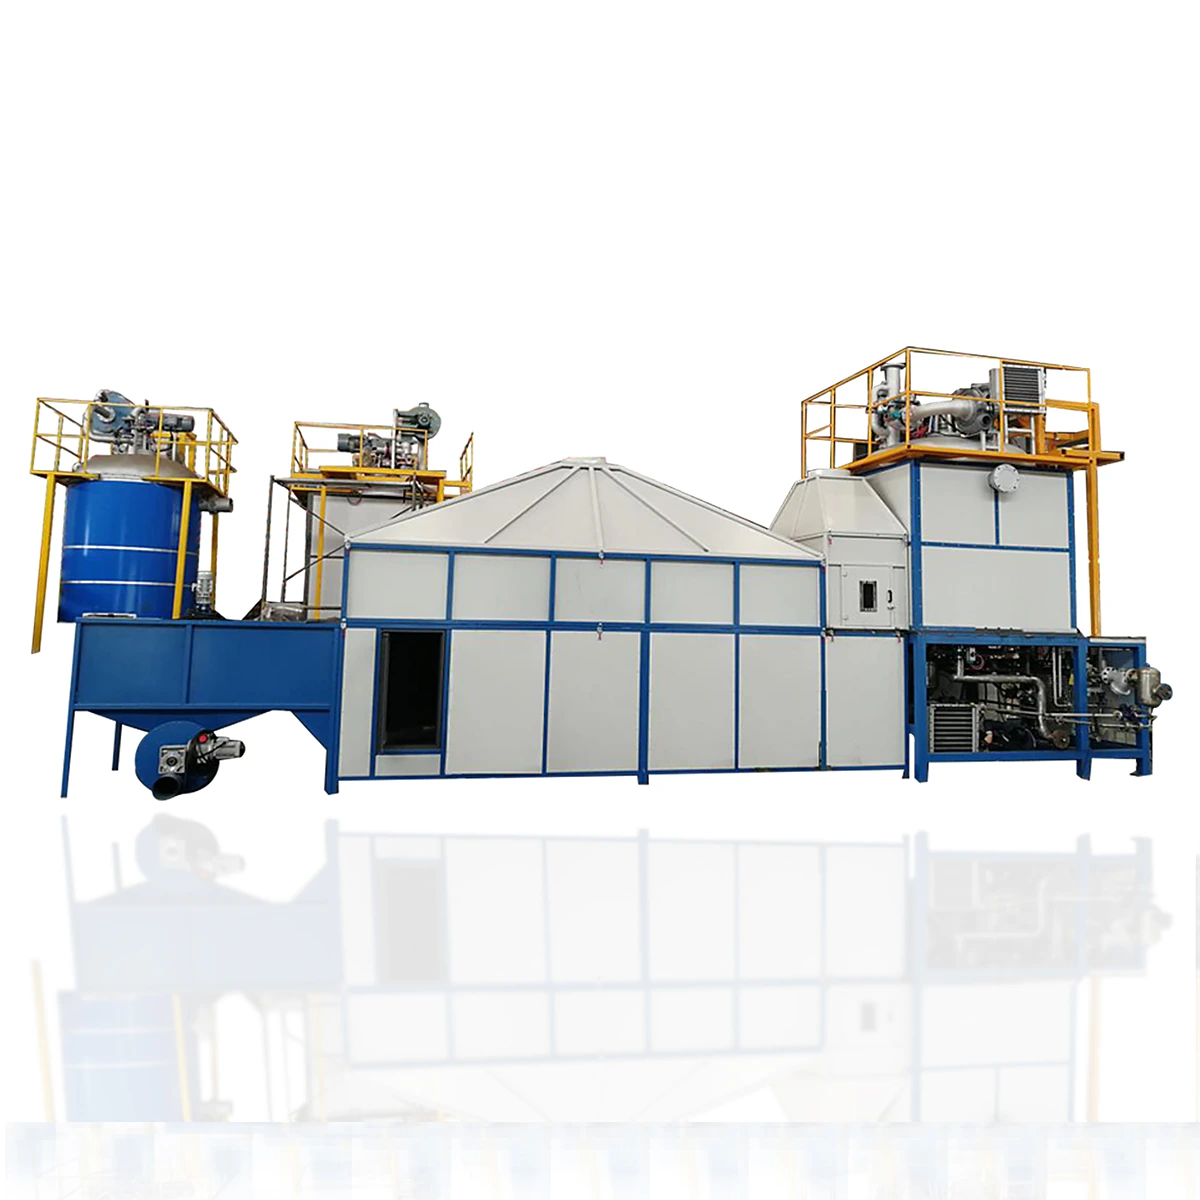
Routing utilitas dapat membuat layout mesin yang baik berkinerja buruk. Header panjang atau terlalu kecil, titik rendah tanpa drain, dan beban simultan yang terabaikan menyebabkan pressure drop dan wet steam. Vakum dan cooling kehilangan performa jika panjang, diameter, elbow, elevasi, dan recovery tidak dihitung.
Nameplate boiler tidak memperbaiki distribusi yang membatasi. Panduan sizing boiler EPS memisahkan connected load dari peak simultaneous demand; hitung bersama layout.
Perbaikan: buat matriks setiap mesin: ukuran koneksi, tekanan/vakum, demand rata-rata dan puncak, drain, isolation valve, dan akses. Tempatkan boiler, pompa vakum, cooling, dan compressor berdasarkan performa pipa, ventilasi, kebisingan, aturan lokal, dan servis. Cantumkan diameter serta tie-in pada gambar instalasi.
Kesalahan 4: menyediakan clearance operasi tetapi tidak untuk perawatan
Aisle yang cukup untuk operator mungkin terlalu kecil untuk perbaikan. Pintu dan platen bergerak, mold perlu diangkat, wire frame perlu diakses, dan motor atau pompa ditarik ke satu arah. Dinding atau kolom di jalurnya mengubah perawatan biasa menjadi pembongkaran.
Perbaikan: minta general arrangement yang memisahkan footprint statis, gerak, operasi, dan penarikan maintenance. Tambahkan metode handling, periksa beban lantai dan anchor, lalu telusuri rute komponen terbesar keluar tanpa melepas mesin lain.
Kesalahan 5: mencampur pentana, sumber penyalaan, dan jalur keluar
Bead EPS mentah dan yang baru mengembang melepaskan uap pentana yang mudah terbakar. NIOSH mencantumkan lower explosive limit n-pentane 1,5%; ventilasi, gas detection, dan klasifikasi listrik harus dirancang untuk pabrik nyata sesuai aturan lokal.
Aturan guarding OSHA, persyaratan exit route, dan NIOSH Pocket Guide n-pentane menjadi acuan; otoritas lokal menyetujui desain akhir.
Perbaikan: tandai release zone, exhaust pickup, klasifikasi listrik, hot work, boiler, charging, exit, dan assembly point pada satu safety plan. Jauhkan jalur keluar dari blok, pallet, dan staging mold. Review operasi normal, startup, shutdown, release, kebakaran, dan listrik padam.
Kesalahan 6: melupakan packing, scrap, dan gerak truk
Mesin bukan akhir lini. Produk EPS memiliki volume besar. Blok yang conditioning, board yang ditumpuk, produk inspeksi, dan offcut memerlukan posisi serta rute. Mesin bisa mencapai cycle target tetapi pengiriman terlambat karena packing memblokir cutter.
Perbaikan: hitung buffer dari ritme produksi dan pengiriman. Tandai lokasi normal untuk pallet, mold, blok, bundle, dan bin scrap. Pisahkan inbound dan outbound bila memungkinkan dan uji swept path forklift serta truk terbesar, termasuk belok dan mundur.
Kesalahan 7: membekukan kapasitas hari ini dalam beton
Ekspansi membutuhkan interface fisik, bukan catatan “fase dua”. Bay cadangan tidak berguna jika kolom menghalangi platen, header berakhir di sisi salah, atau mesin baru menutup exit. Membesarkan semua sistem sejak awal juga memboroskan modal.
Perbaikan: tentukan bottleneck berikutnya: molder tambahan, silo, cutter kedua, packing, atau recycling. Sediakan bay dan rute instalasi, capped takeoff, kapasitas listrik, control network, dan drain. Bedakan yang dipasang sekarang dari yang hanya dipersiapkan. Konfigurasi lini board EPS membantu memetakan rantai, tetapi interface ekspansi harus mengikuti product mix pembeli.
Metode persetujuan empat tahap
- Proses: konfirmasi produk, densitas, output, shift, aging, asumsi cycle, dan semua rute.
- Envelope: overlay mesin, gerak, operasi, maintenance, lifting, WIP, forklift, dan rute komponen.
- Utilitas dan safety: route steam, kondensat, air, vakum, udara, listrik, exhaust, dan drain; lalu review zona, guarding, dan exit.
- Instalasi: bekukan fondasi, anchor, trench, opening, urutan pengiriman, lifting, datum, dan tanggung jawab.
| Dokumen | Isi minimum | Konfirmasi |
|---|---|---|
| Process flow | Kondisi material, kapasitas, buffer, dan scrap return | Produksi + pemasok |
| General arrangement | Footprint, elevasi, gerak, dan servis | Pemasok + engineer proyek |
| Utility schedule | Koneksi, kualitas, peak, isolasi, dan drain | Pemasok + engineer lokal |
| Safety plan | Release, ventilasi, ignition, guarding, dan exit | Spesialis lokal |
| Interface drawing | Beban, anchor, trench, opening, dan toleransi | Sipil + installer + pemasok |
Data yang harus dikirim
- Plan berdimensi dengan kolom, clear height, pintu, dock, exit, dan beban lantai.
- Produk, dimensi, densitas, output harian, shift, dan product mix.
- Daftar mesin, otomasi, serta peralatan yang sudah ada.
- Sumber steam, tegangan/frekuensi, kondisi air, drain, dan bahan bakar.
- Penerimaan bahan, format packing, akses truk/container, dan tipe forklift.
- Persyaratan lokal terkait kebakaran, lingkungan, listrik, pressure equipment, dan izin.
- Fase ekspansi serta pemicu demand atau tanggalnya.
CTA layout: kirim kepada ChinaEps gambar bangunan berdimensi, daftar produk, output, kondisi utilitas, dan rencana ekspansi. Tim kami dapat memberikan aliran yang diberi catatan, arrangement awal, dan checklist interface untuk direview engineer lokal Anda. Minta review layout pabrik EPS →
Pertanyaan yang Sering Diajukan
Apa layout terbaik untuk lini produksi EPS?
Layout yang menjaga penerimaan, pra-ekspansi, silo, molding, conditioning, cutting/finishing, packing, dan pengiriman dalam urutan satu arah, sambil memisahkan orang dan kendaraan serta menjaga akses utilitas dan maintenance.
Apakah silo sebaiknya dekat pre-expander atau molding machine?
Di antara keduanya. Posisi menyeimbangkan discharge, tinggi pengisian, volume, ventilasi, dan feed ke molder. Setujui plan dan elevation.
Bisakah boiler dan compressor ditempatkan di mana saja di luar workshop?
Tidak. Jarak, pressure loss, drain kondensat, intake/exhaust, kebisingan, akses servis, dan separation lokal semuanya berpengaruh.
Berapa clearance maintenance mesin EPS?
Tidak ada angka universal. Gunakan general arrangement model dan sediakan seluruh jarak gerak atau penarikan pintu, platen, mold, frame, motor, dan pompa serta metode lifting.
Mengapa layout harus memperhitungkan pentana?
Karena bead dapat melepaskan uap yang mudah terbakar. Layout memengaruhi ventilasi, detection, electrical zoning, pemisahan ignition, dan jalur darurat.
Kapan layout final dibekukan?
Setelah proses, envelope mesin, utility schedule, safety zoning, logistik, dan ekspansi direview bersama memakai revisi serta datum yang sama.
Keputusan sebelum instalasi
Layout EPS yang baik bukan gambar dengan jarak terpendek; material, orang, utilitas, maintenance, dan kapasitas masa depan harus bergerak tanpa konflik. Memindahkan simbol memerlukan beberapa menit; memindahkan trench steam atau silo setelah instalasi memerlukan downtime dan biaya.