Pratos, copos e dona (tigelas descartáveis) de Thermocol são todos fabricados na mesma máquina de moldagem de peças de EPS (poliestireno expandido) — o que muda é o molde de alumínio e a disposição das cavidades. Os pratos são peças planas e largas moldadas de 20 a 40 cavidades por vez; os copos são peças de embutimento profundo que exigem moldes mais altos e operam com 40–60 cavidades; as dona são tigelas rasas que ficam entre os dois e oferecem a melhor economia de peças por ciclo. Para uma fábrica nova na Índia ou no sul da Ásia, dona e pratos garantem o retorno mais rápido, pois os moldes são mais baratos e a demanda de bufês, templos e vendedores de comida de rua é enorme. Este guia compara os três produtos em custo de molde, número de cavidades, produção, matéria-prima por peça e qual lançar primeiro.
Se você já leu nosso guia completo da máquina de fabricação de Thermocol, sabe que o equipamento central é uma máquina de moldagem de peças de EPS alimentada por um pré-expansor. A máquina é a mesma, seja para produzir pratos, copos ou dona. A decisão real — onde a maioria dos compradores de primeira viagem se confunde — é qual produto ferramentar primeiro, e como a escolha do molde muda sua produção e o custo por peça. É exatamente isso que detalhamos a seguir.
O que são Pratos, Copos e Dona de Thermocol?
Os três são itens de louça de espuma descartável, fundidos a vapor a partir de pérolas de poliestireno pré-expandidas em um molde de alumínio fechado. "Thermocol" é o nome popular na Índia e no sul da Ásia para a espuma de EPS; "dona" (também grafado donna ou pattal-dona) é a tigela descartável tradicional indiana usada para lanches, chaat, doces e prasad de templo.
- Prato — um recipiente circular plano ou de borda rasa, tipicamente com 6", 8", 10" ou 12" de diâmetro, usado para refeições completas em casamentos, refeitórios e eventos com bufê.
- Copo — um recipiente de embutimento profundo para chá, café, lassi, água e sorvete, geralmente de 100–250 ml. A geometria profunda é a mais difícil das três de moldar com limpeza.
- Dona — uma tigela pequena e rasa (50–200 ml) para lanches e doces. Alto volume, baixo consumo de material e o item de trabalho diário da comida de rua indiana.
Prato vs Copo vs Dona — Comparação lado a lado
| Fator | Prato | Copo | Dona (Tigela) |
|---|---|---|---|
| Tamanho típico | 6"–12" de diâmetro | 100–250 ml | 50–200 ml |
| Geometria | Plana / borda rasa | Embutimento profundo (mais difícil) | Tigela rasa (mais fácil) |
| Peso por peça | 3–6 g | 2–4 g | 1,5–3 g |
| Cavidades por molde | 20–40 | 40–60 | 40–80 |
| Dificuldade do molde | Média | Alta (respiro e ejeção) | Baixa |
| Mercado final | Casamentos, refeitórios, bufês | Bancas de chá, sucos, sorvetes | Comida de rua, doces, templos |
Como cada produto é fabricado (mesma máquina, molde diferente)
A sequência de produção é idêntica nos três casos. Pérolas de poliestireno expansível brutas são pré-expandidas com vapor para 40–80× o seu volume original, envelhecidas em um silo por 6–12 horas para estabilização, e depois alimentadas ao moldador de peças. Dentro do molde fechado, vapor de baixa pressão (0,08–0,15 MPa) funde as pérolas na forma final; um breve ciclo de resfriamento a vácuo e água fixa a peça, e o molde ejeta as peças acabadas. O tempo total de ciclo é de 30–70 segundos, dependendo da geometria.
O que muda entre prato, copo e dona está inteiramente no molde:
- Os pratos precisam de cavidades largas e planas com distribuição uniforme de vapor por toda a face, para evitar centros moles e bordas mal fundidas.
- Os copos precisam de cavidades profundas com respiros de vapor cuidadosamente projetados (pinos de núcleo) e um curso de ejeção confiável — o embutimento profundo torna o respiro e a liberação limpa o principal desafio de engenharia.
- As dona são rasas e tolerantes, então o número de cavidades pode ser elevado, resultando na melhor quantidade de peças por ciclo dos três.
Como a máquina é compartilhada, um único moldador de peças mais um conjunto de moldes intercambiáveis permite que uma fábrica produza os três produtos e troque de SKU em menos de uma hora. Esse é o principal argumento econômico para entrar no negócio de louças de Thermocol: baixo custo de troca de produto, um único sistema de vapor e de resfriamento, um único operador.
Custo do molde e número de cavidades
| Tipo de molde | Cavidades | Custo relativo do molde | Peças por ciclo |
|---|---|---|---|
| Molde de dona | 40–80 | O mais baixo | 40–80 |
| Molde de prato | 20–40 | Médio | 20–40 |
| Molde de copo | 40–60 | O mais alto (embutimento profundo + respiro) | 40–60 |
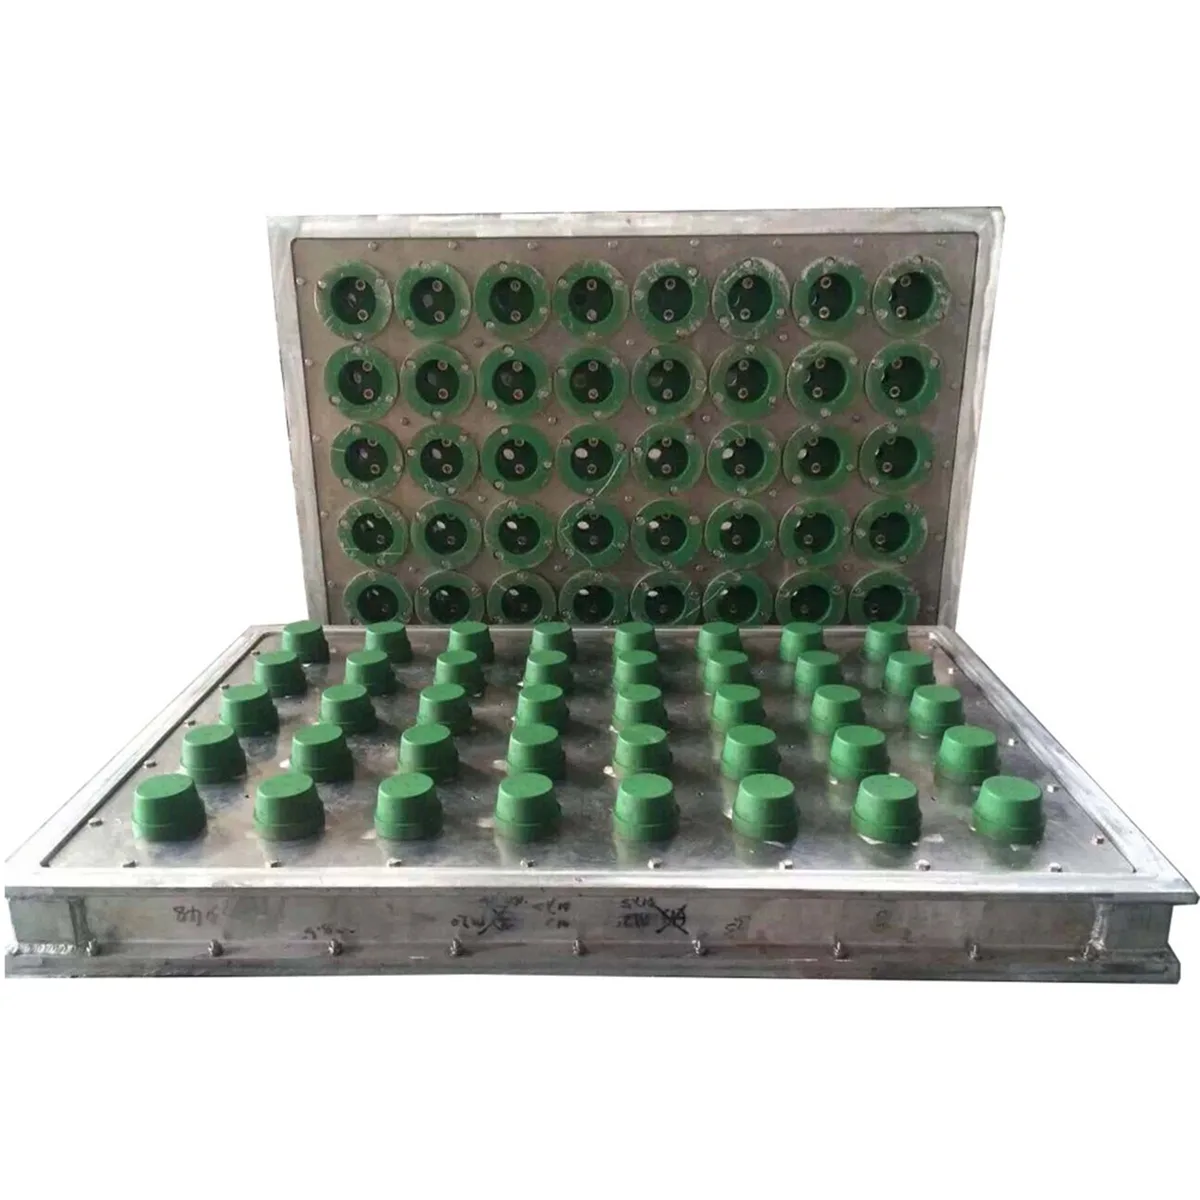
Moldes de alumínio multicavidade são a maior variável do seu orçamento de ferramental. Um molde simples de dona ou de prato pequeno é o ponto de entrada mais acessível; moldes de copo custam mais por cavidade porque a geometria de embutimento profundo exige respiro de precisão, pinos de núcleo e um sistema de ejeção robusto para liberar a peça sem rasgar a espuma.
Produção e custo por peça
Com um ciclo de 45–60 segundos, um único moldador de peças realiza aproximadamente 60–80 ciclos por hora. Multiplique pelo número de cavidades para estimar a produção horária:
| Produto | Cavidades | Produção aprox. / hora | Material de espuma por 1.000 peças |
|---|---|---|---|
| Dona | 60 | 3.600–4.800 peças | ~1,5–3 kg |
| Prato (8") | 30 | 1.800–2.400 peças | ~3–6 kg |
| Copo (200 ml) | 50 | 3.000–4.000 peças | ~2–4 kg |
Com pérolas brutas de EPS custando cerca de US$ 1.500–US$ 2.500 por tonelada, o custo do material de espuma por peça é uma fração de centavo — motivo pelo qual a louça de Thermocol continua competitiva em preço frente a alternativas de papel e bagaço em mercados sensíveis a custo. Os principais fatores de custo neste negócio não são a matéria-prima, mas sim a energia de vapor e a mão de obra, portanto uma caldeira eficiente e boa disciplina de ciclo importam mais para sua margem do que apenas o preço da pérola.
Qual você deve produzir primeiro?
Para uma fábrica nova — especialmente na Índia, Nepal, Bangladesh ou em todo o sul da Ásia — recomendamos lançar nesta ordem:
- Dona primeiro. Menor custo de molde, maior número de cavidades e demanda constante o ano todo de vendedores de rua, docerias e templos. Retorno mais rápido e a geometria mais fácil de moldar enquanto seus operadores aprendem a máquina.
- Pratos em segundo lugar. Maior valor por peça e forte demanda sazonal de casamentos e bufês. Custo de molde médio, dificuldade média.
- Copos por último. Adicione moldes de copo assim que sua equipe dominar o controle do ciclo, pois a geometria de embutimento profundo é a menos tolerante e recompensa a experiência em ajuste de respiro e ejeção.
Essa abordagem em etapas permite gerar fluxo de caixa com dona enquanto você constrói a habilidade operacional necessária para rodar moldes de copo com baixas taxas de rejeição.
Matéria-prima e considerações de contato com alimentos
Use uma pérola de EPS de grau alimentício projetada para moldagem de peças (um grau P / grau de embalagem com o tamanho de célula correto). Selecionar o grau correto é fundamental — nosso guia de graus de matéria-prima de EPS explica a diferença entre grau de bloco, embalagem e especialidade. A espuma de poliestireno tem um longo histórico de uso em artigos de serviço de alimentos; nos Estados Unidos, materiais em contato com alimentos e suas condições de uso seguro são regulados pelo programa de materiais em contato com alimentos da FDA dos EUA, e os exportadores devem confirmar as próprias regras do país de destino sobre contato com alimentos e plásticos de uso único antes do embarque. Note que algumas jurisdições restringem ou proíbem o uso de louças de EPS descartáveis — verifique a regulamentação local do seu mercado-alvo.
No quesito qualidade, fusão consistente e controle de densidade são o que separa um prato vendável de um rejeito quebradiço. Operar sua linha sob um sistema de qualidade documentado como a ISO 9001:2015 — a norma pela qual o equipamento ChinaEps é certificado — ajuda a manter os parâmetros de ciclo estáveis e as taxas de rejeição baixas à medida que você escala.
Pacote de equipamentos para uma linha de louças de Thermocol
Uma linha completa de prato / copo / dona é construída sobre o mesmo conjunto central, independentemente de qual produto você comece:
- Pré-expansor — expande e controla a densidade das pérolas (a maior alavanca sobre o peso e o custo por peça).
- Silo de envelhecimento — estabiliza as pérolas por 6–12 horas antes da moldagem.
- Máquina de moldagem de peças — o moldador da série SM que funde as pérolas no molde escolhido.
- Moldes de alumínio multicavidade — um conjunto por produto (dona / prato / copo), intercambiáveis na mesma máquina.
- Caldeira a vapor + compressor de ar + chiller — utilidades que impulsionam o ciclo de moldagem e resfriamento.
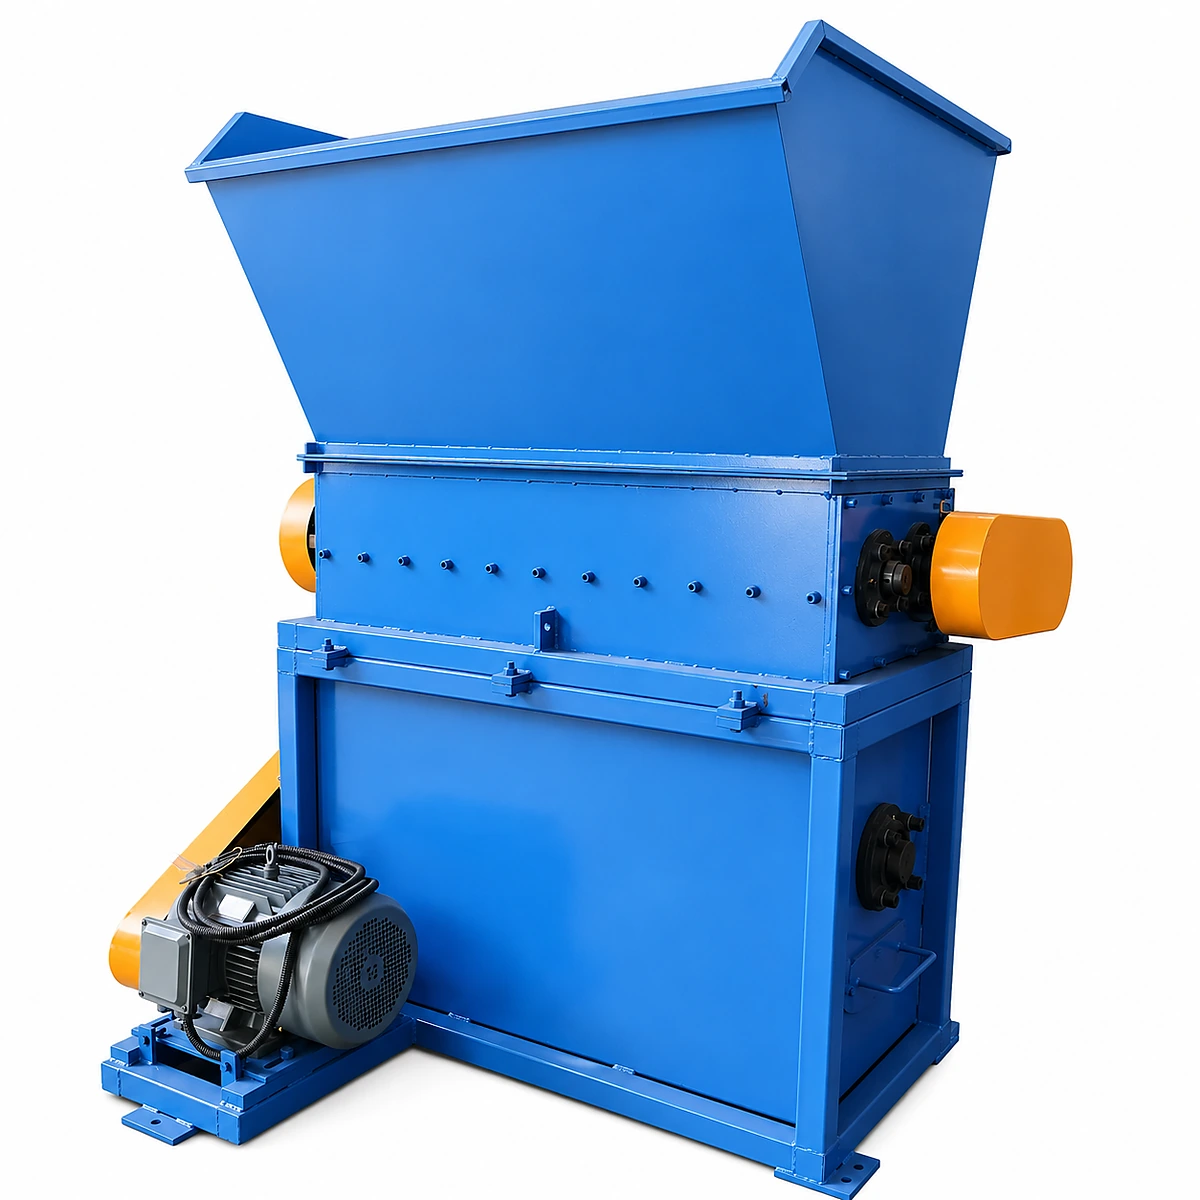
- Triturador de reciclagem — para recuperar aparas de borda e rejeitos de volta à alimentação.
Como referência aproximada de orçamento, uma configuração inicial de 200–400 peças por hora começa na faixa baixa de cinco dígitos FOB China para um único molde, escalando para linhas totalmente automatizadas com múltiplos moldes para maior produção. Para uma configuração exata e orçamento ajustados ao seu mix de produtos-alvo e capacidade, entre em contato com a ChinaEps informando sua meta de produção diária.
Perguntas frequentes
Uma única máquina pode fabricar pratos, copos e dona?
Sim. A máquina de moldagem de peças é a mesma; basta trocar o molde de alumínio. Um único moldador mais três conjuntos de moldes podem produzir os três produtos e trocar de SKU em menos de uma hora.
Qual é o mais barato para começar?
Dona. O molde é o mais acessível, a geometria é a mais tolerante e a demanda é estável o ano todo — tornando-o o ponto de entrada de retorno mais rápido.
Por que os moldes de copo são mais caros?
A forma de embutimento profundo exige respiro de vapor de precisão (pinos de núcleo) e um sistema de ejeção forte para liberar a peça de forma limpa. Essa engenharia eleva o custo por cavidade em comparação com moldes planos de prato ou rasos de dona.
Quanta matéria-prima um prato de Thermocol usa?
Um prato de 8" pesa aproximadamente 3–6 gramas, então 1.000 pratos consomem apenas cerca de 3–6 kg de EPS — uma fração de centavo de material por peça a preços típicos de pérola.
A louça de Thermocol é permitida em todos os lugares?
Não. Alguns países e estados restringem ou proíbem louças de EPS de uso único. Sempre confirme as regulamentações de contato com alimentos e de plásticos de uso único no seu mercado de destino antes de investir.
Pronto para planejar sua linha? A ChinaEps fornece pré-expansores certificados CE e ISO 9001, moldadores de peças da série SM e moldes multicavidade de dona / prato / copo, com suporte completo de exportação para a Índia e mais de 60 países. Diga-nos qual é o seu produto-alvo e a produção diária desejada, e recomendaremos a combinação de moldes e a configuração de máquina certas.