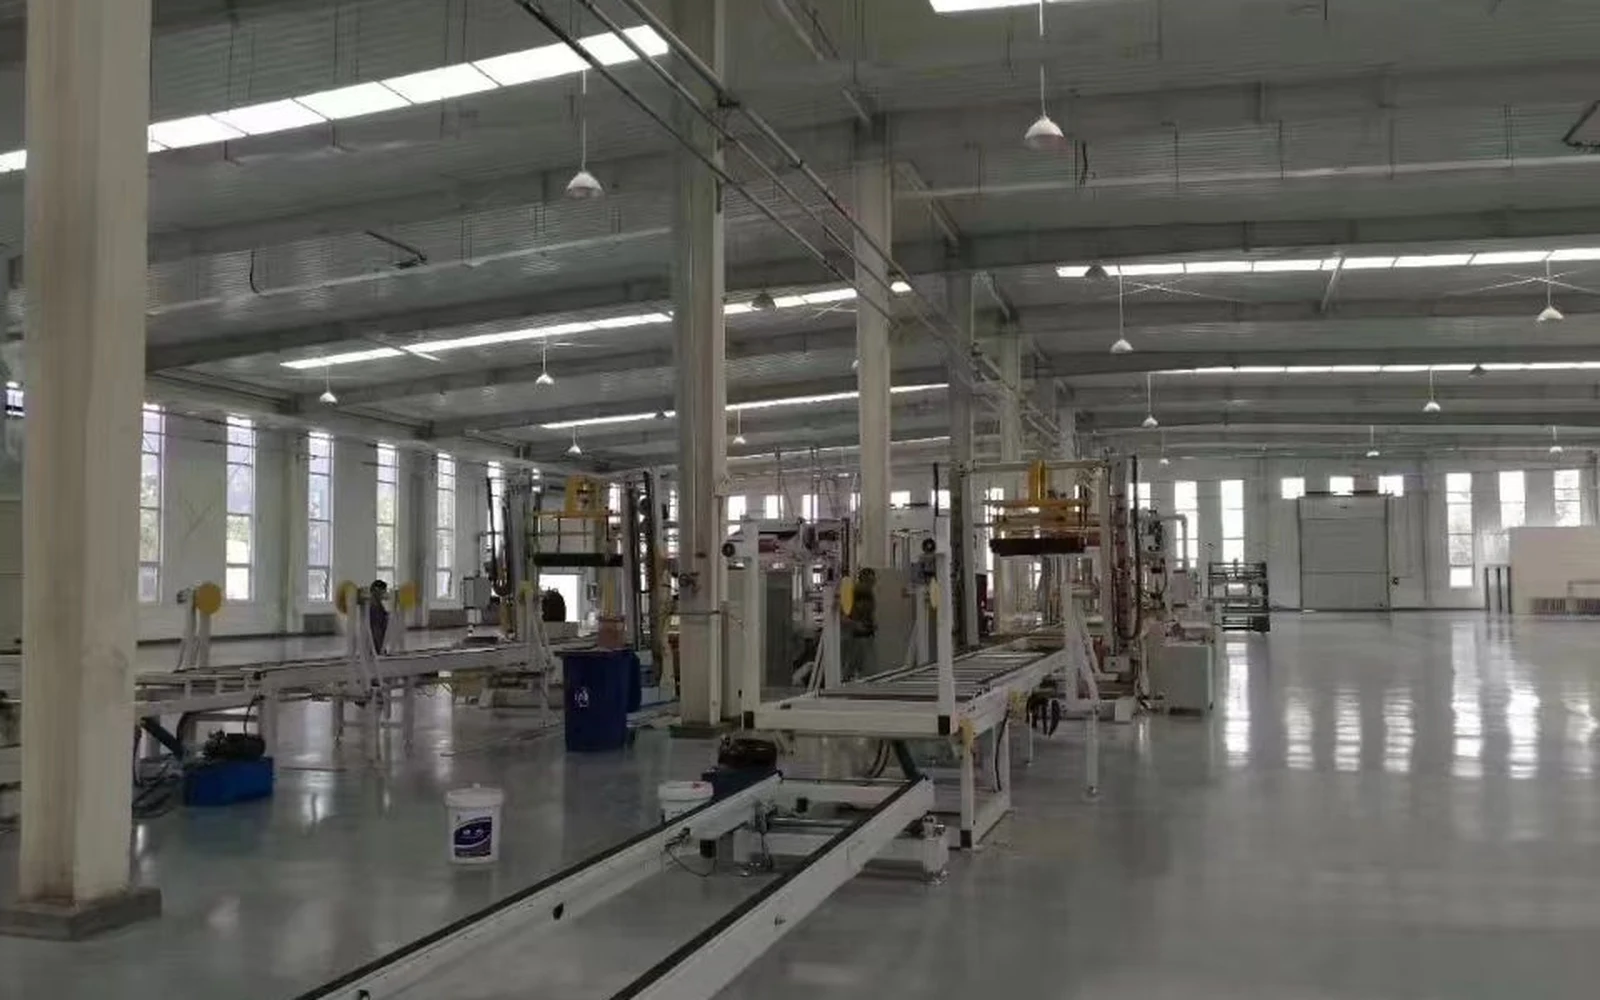
Mendirikan pabrik EPS membutuhkan investasi peralatan $150.000–$500.000+ tergantung fokus produk (kemasan, insulasi, atau blok ICF), ditambah 6–12 bulan perencanaan. Lini block molding standar untuk papan insulasi dimulai dari $120.000–$200.000; lini shape molding untuk kemasan custom dimulai dari $180.000–$350.000. Dengan margin kotor 35–55% pada produk EPS jadi, sebagian besar pabrik mencapai balik modal (ROI) penuh dalam 18–30 bulan pada tingkat utilisasi kapasitas 60%+. (Lihat kalkulasi ROI detail →)
Selain peralatan, rencana pendirian pabrik EPS yang kredibel merencanakan kepatuhan sejak hari pertama: kerangka manajemen mutu ISO 9001 yang diharapkan oleh pembeli ekspor, ditambah ketentuan pengamanan mesin (machine-guarding) pada setiap stasiun bergerak demi keselamatan pekerja.
Pasar EPS (Expanded Polystyrene) global terus berkembang dengan laju yang kuat, didorong oleh melonjaknya permintaan di sektor insulasi konstruksi, kemasan pelindung, logistik rantai dingin, dan pembangunan infrastruktur. Analis industri memproyeksikan pertumbuhan multi-tahun berkelanjutan untuk pasar EPS dunia hingga 2028, dengan ekonomi berkembang di Asia Tenggara, Afrika, Timur Tengah, dan Amerika Latin memimpin ekspansi tersebut. Bagi wirausahawan dan investor industri yang mengevaluasi peluang manufaktur baru, mendirikan pabrik EPS merupakan proposisi yang menarik: teknologi yang telah terbukti, margin yang kuat, pasar akhir yang terus tumbuh, dan kebutuhan modal yang relatif terjangkau dibanding sektor manufaktur plastik lainnya.
Baik Anda berencana memproduksi papan insulasi EPS untuk sektor konstruksi, kemasan cetak untuk elektronik dan peralatan rumah tangga, atau ICF (Insulated Concrete Forms) untuk sistem bangunan modern, panduan komprehensif ini memandu Anda melalui setiap langkah perencanaan lini produksi EPS — dari analisis pasar awal hingga ekspektasi ROI. Pada akhirnya, Anda akan memiliki peta jalan yang jelas untuk mendirikan pabrik EPS yang efisien, menguntungkan, dan dibangun untuk berkembang.
Langkah 1: Analisis Pasar dan Pemilihan Produk
Sebelum membeli peralatan apa pun, langkah paling penting dalam perencanaan lini produksi EPS adalah memahami pasar target Anda. Produk EPS melayani industri yang sangat berbeda satu sama lain, dan masing-masing menuntut konfigurasi mesin, grade bahan baku, dan kapabilitas produksi yang berbeda.
Kategori Produk EPS Utama
Produksi Blok dan Lembaran EPS (Insulasi Konstruksi): Ini adalah segmen bervolume terbesar secara global. Blok EPS diproduksi dalam mesin block molding besar, lalu dipotong menjadi lembaran dengan berbagai ketebalan menggunakan mesin pemotong hot-wire. Lembaran ini digunakan untuk insulasi dinding, insulasi atap, insulasi lantai, dan EIFS (External Insulation and Finish Systems). Permintaan sangat kuat di Eropa (didorong regulasi efisiensi energi), Timur Tengah (booming konstruksi baru), dan Asia-Pasifik (urbanisasi).
Shape Molding (Kemasan dan Produk Spesialti): Mesin shape molding memproduksi komponen EPS berbentuk custom langsung dari cetakan — insert kemasan untuk elektronik dan peralatan rumah tangga, kotak ikan untuk transportasi hasil laut, cooler box, helm, moulding dekoratif, dan lainnya. Segmen ini menawarkan margin lebih tinggi per kilogram tetapi membutuhkan investasi cetakan custom untuk setiap produk. Pasar dengan industri elektronik yang kuat, pengolahan hasil laut, atau logistik rantai dingin adalah yang ideal.
ICF (Insulated Concrete Forms): Blok ICF adalah cetakan EPS berongga yang disusun bertumpuk lalu diisi beton, menciptakan dinding berinsulasi dalam satu langkah konstruksi. Ini adalah ceruk pasar yang berkembang pesat di Amerika Utara, Eropa, dan sebagian Asia. Produksi ICF membutuhkan mesin shape molding khusus dan desain cetakan berhak milik (proprietary).
Pertimbangan Permintaan Regional
Timur Tengah dan Afrika Utara: Insulasi konstruksi adalah aplikasi dominan, didorong oleh kode energi dan program pembangunan besar-besaran. Blok dan lembaran EPS sangat diminati. Shape molding untuk kemasan adalah pasar sekunder.
Asia Tenggara: Kemasan adalah aplikasi utama, melayani hub manufaktur elektronik. Kotak ikan untuk industri hasil laut juga signifikan. Insulasi konstruksi sedang tumbuh tetapi masih sekunder.
Afrika Sub-Sahara: Permintaan konstruksi dan kemasan sama-sama tumbuh pesat dari basis yang masih rendah. Produksi EPS lokal sering kali masih terbatas, menciptakan peluang substitusi impor.
Amerika Latin: Kemasan dan insulasi konstruksi memiliki kepentingan yang kurang lebih setara. ICF adalah ceruk yang tumbuh di negara-negara dengan persyaratan seismik.
Eropa dan Amerika Utara: Ini adalah pasar matang dengan pemain yang sudah mapan, tetapi permintaan terus tumbuh karena standar efisiensi energi yang semakin ketat. Pemain baru biasanya berfokus pada aplikasi ceruk atau pasar regional yang kurang terlayani oleh produsen yang sudah ada.
Pemilihan produk Anda secara langsung menentukan daftar peralatan, tata letak pabrik, anggaran investasi, dan rencana staf Anda. Kami sangat menyarankan untuk melakukan studi pasar formal atau setidaknya mensurvei calon pelanggan di wilayah Anda sebelum memfinalisasi rencana produksi.
Langkah 2: Kebutuhan Ruang Pabrik
Manufaktur EPS membutuhkan lebih banyak ruang lantai dibanding banyak proses plastik lainnya karena produknya sendiri bervolume besar (EPS 95-98% berupa udara) dan lini produksinya mencakup beberapa tahap berurutan. Perencanaan tata letak pabrik yang tepat sangat penting untuk memastikan alur material yang lancar, operasi yang aman, dan ruang untuk ekspansi di masa depan.
Ukuran Pabrik berdasarkan Skala Produksi
| Parameter | Pabrik Kecil | Pabrik Menengah | Pabrik Besar |
|---|---|---|---|
| Output Blok | 50–100 m³/hari | 150–300 m³/hari | 400–800+ m³/hari |
| Total Luas Bangunan | 800–1.500 m² | 2.000–4.000 m² | 5.000–10.000+ m² |
| Tinggi Langit-Langit Minimum | 6 m | 8 m | 8–10 m |
| Area Silo Aging | 200–400 m² | 500–1.200 m² | 1.500–3.000 m² |
| Penyimpanan Bahan Baku | 100 m² | 200–400 m² | 500–1.000 m² |
| Penyimpanan Barang Jadi | 200–400 m² | 500–1.000 m² | 1.500–3.000 m² |
| Luas Lahan (termasuk halaman) | 2.000–3.000 m² | 5.000–8.000 m² | 10.000–20.000+ m² |
Prinsip Perencanaan Tata Letak
Alur material linear: Proses produksi harus mengikuti urutan logis — penyimpanan bahan baku → pre-expansion → silo aging → block molding → pemotongan → penyimpanan barang jadi. Hindari tata letak yang membutuhkan lalu-balik atau lalu lintas silang forklift dan personel.
Tinggi langit-langit: Silo aging dan mesin block molding adalah elemen tertinggi dalam lini produksi. Silo umumnya membutuhkan tinggi bersih 5–7 meter, dan mesin block molding membutuhkan 4–6 meter tergantung model. Tinggi bersih minimum 6 meter direkomendasikan untuk operasi kecil; 8–10 meter untuk fasilitas menengah dan besar.
Beban lantai: Mesin block molding dan silo aging (saat penuh) memberikan beban titik yang signifikan. Lantai pabrik harus berupa beton bertulang yang mampu menahan setidaknya 3–5 ton per meter persegi di area mesin. Konsultasikan dengan insinyur struktur selama perencanaan fasilitas.
Akses utilitas: Ruang boiler harus ditempatkan berdekatan dengan hall produksi untuk meminimalkan panjang pipa uap (setiap meter pipa berarti kehilangan panas). Trafo listrik dan panel switchgear utama harus diposisikan untuk jalur kabel yang pendek ke beban-beban besar. Saluran udara terkompresi harus dibuat melingkar (looped) untuk tekanan yang konsisten.
Pemisahan kebakaran: EPS adalah material yang mudah terbakar. Sebagian besar kode bangunan mensyaratkan pemisahan tahan api antara penyimpanan bahan baku, area produksi, dan gudang barang jadi. Sistem sprinkler mungkin diwajibkan tergantung regulasi setempat.
Perencanaan ekspansi: Jika ada kemungkinan ekspansi kapasitas di masa depan, rencanakan hal ini sejak awal. Jauh lebih hemat biaya untuk membangun cangkang bangunan yang lebih besar sejak awal dibanding menambah perluasan belakangan. Sisakan ruang untuk silo tambahan, mesin block molding kedua, atau lini shape molding.
Langkah 3: Pemilihan Peralatan Inti
Peralatan yang Anda pilih membentuk tulang punggung pabrik EPS Anda. Setiap bagian harus berukuran tepat dan sesuai satu sama lain untuk menghindari bottleneck. Berikut adalah lini produksi lengkap untuk produksi blok EPS, yang merupakan konfigurasi pabrik paling umum.
Pre-Expander
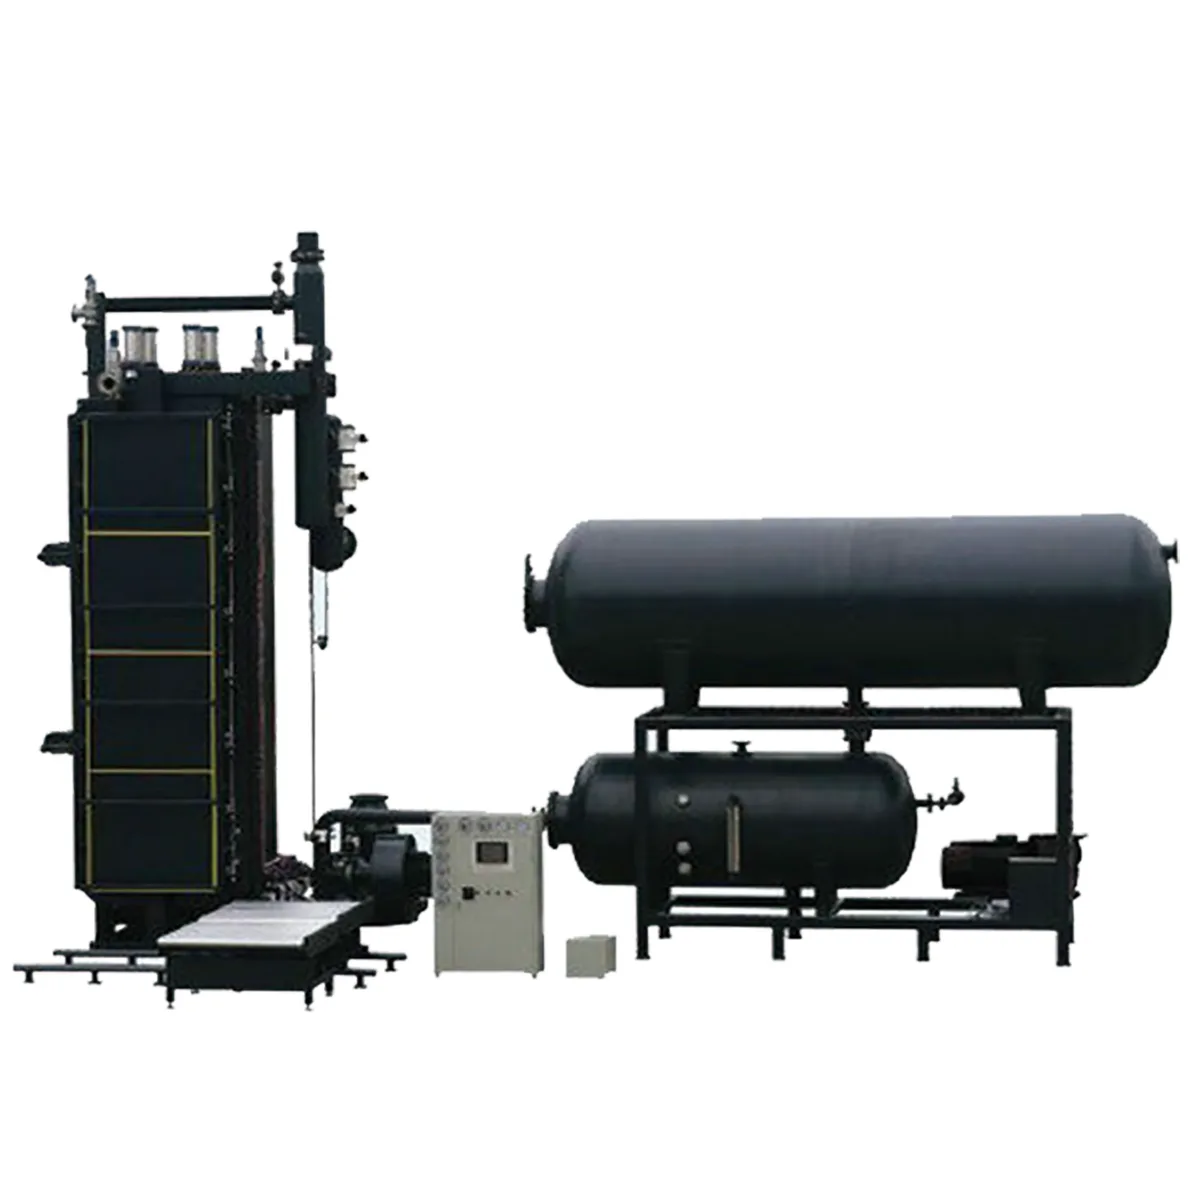
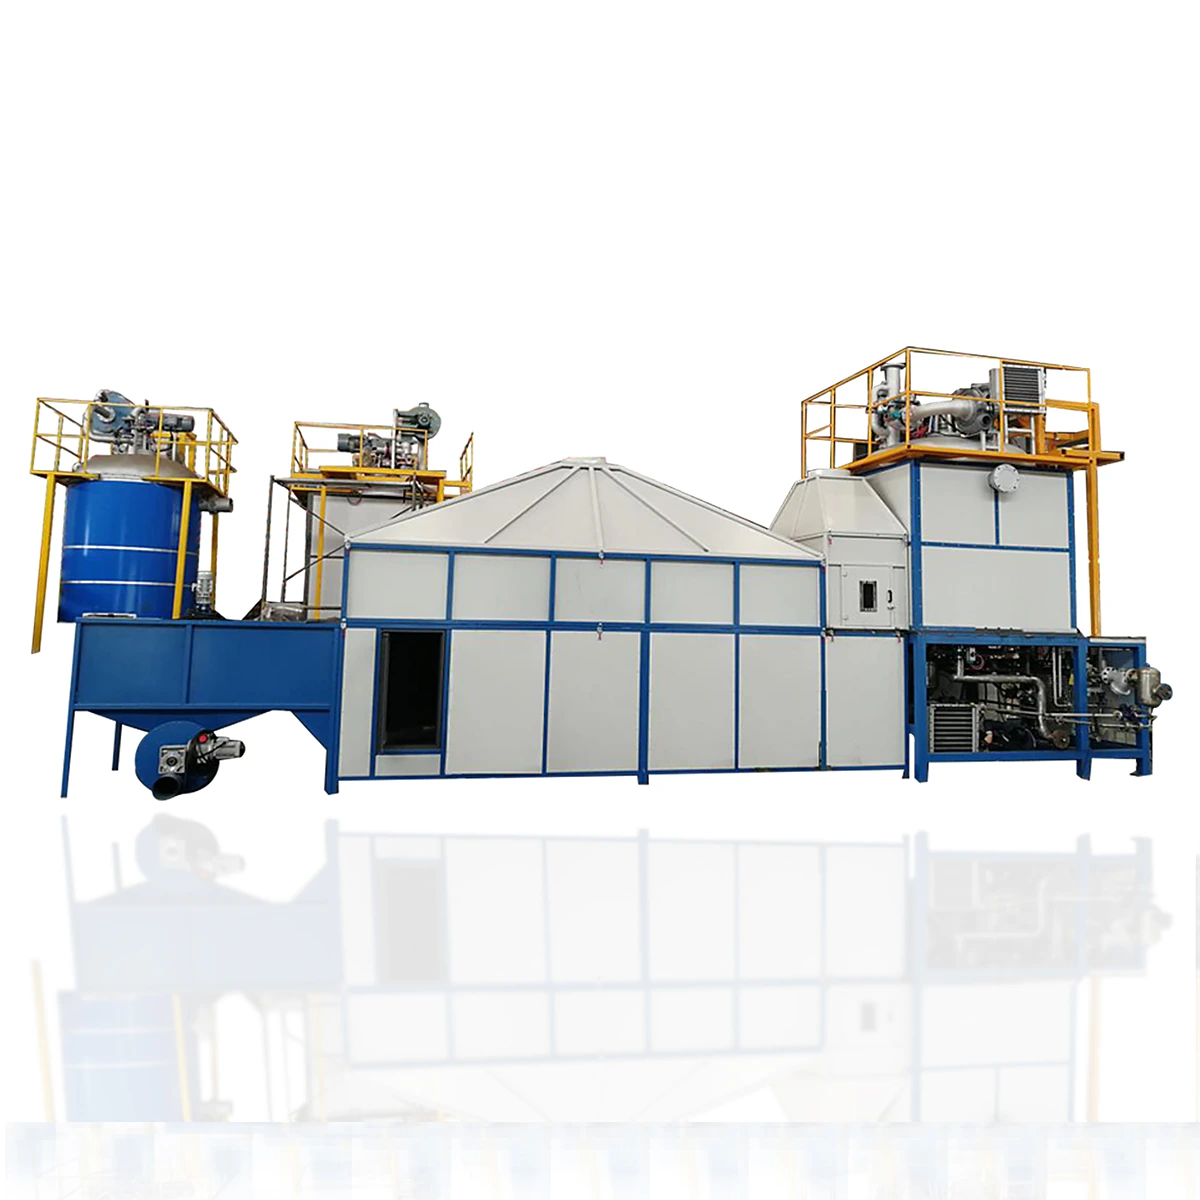
Pre-expander adalah mesin pertama dalam lini produksi. Mesin ini memanaskan butiran EPS mentah dengan uap, menyebabkannya mengembang dari densitas aslinya (biasanya sekitar 630 kg/m³) ke densitas target (biasanya 12–25 kg/m³ untuk sebagian besar aplikasi). Pre-expander tersedia dalam tipe batch dan kontinu.
Pencocokan kapasitas: Pre-expander harus memproduksi cukup butiran yang telah diekspansi untuk menjaga mesin block molding tetap berjalan secara kontinu. Aturan praktis umum: pre-expander dengan throughput 1.500–2.000 kg/jam (pada densitas 15 kg/m³) dapat memasok satu mesin block molding besar yang beroperasi dengan waktu siklus 3–5 menit. Untuk operasi yang lebih kecil, pre-expander dalam rentang 500–1.000 kg/jam adalah yang umum.
Kriteria pemilihan utama: Kontrol densitas yang konsisten (±0,5 kg/m³), konsumsi uap yang rendah, kemampuan menangani berbagai grade bahan baku EPS, dan sistem sensor level yang andal untuk kontrol batch.
Silo Aging
Setelah pre-expansion, butiran harus diistirahatkan (aging) selama 6–24 jam untuk stabilisasi. Selama aging, udara berdifusi ke dalam sel yang telah diekspansi sementara sisa pentana dan kelembapan keluar. Aging yang tepat sangat penting untuk kualitas blok yang konsisten dan stabilitas dimensi.
Rumus penentuan ukuran: Total volume silo yang dibutuhkan = Output blok harian (m³) × Waktu aging (jam) / 24 × Faktor keamanan (1,2–1,5). Sebagai contoh, jika Anda memproduksi 200 m³ blok per hari dan menggunakan siklus aging 12 jam: 200 × 12/24 × 1,3 = 130 m³ kapasitas silo. Dalam praktiknya, pabrik biasanya memasang 1,5–2 kali minimum teoretis untuk mengakomodasi fluktuasi produksi dan densitas produk yang berbeda.
Silo biasanya difabrikasi dari kain mesh yang dapat bernapas pada rangka baja. Silo relatif murah tetapi memakan ruang lantai dan tinggi yang signifikan. Sistem konveyor pneumatik mengangkut butiran dari pre-expander ke silo dan dari silo ke mesin block molding.
Mesin Block Molding
Mesin block molding adalah jantung dari lini produksi blok EPS. Mesin ini mengisi rongga cetakan besar dengan butiran yang telah di-aging, menyatukannya dengan uap, mendinginkan blok, dan mengejeksinya. Ukuran blok umumnya berkisar dari 1.000 × 500 × 500 mm hingga 6.000 × 1.200 × 1.000 mm tergantung model mesin.
Kalkulasi throughput: Output blok = (Volume blok × Jumlah siklus per jam) / 1.000. Untuk mesin yang memproduksi blok 4.000 × 1.200 × 1.000 mm pada 4 siklus per jam: (4,8 m³ × 4) = 19,2 m³/jam, atau sekitar 150–190 m³ dalam hari produksi 10 jam (memperhitungkan waktu pergantian dan pemeliharaan). Waktu siklus aktual tergantung pada densitas blok, kapasitas uap mesin, dan metode pendinginan (dengan pendinginan vakum secara signifikan mengurangi waktu siklus).
Kriteria pemilihan utama: Ukuran rongga cetakan (menentukan dimensi blok), desain ruang uap (memengaruhi kualitas fusi dan efisiensi energi), kapabilitas pendinginan vakum (mengurangi waktu siklus 30–50%), kualitas sistem hidrolik (memengaruhi umur mesin), dan kecanggihan sistem kontrol.
Mesin Pemotong
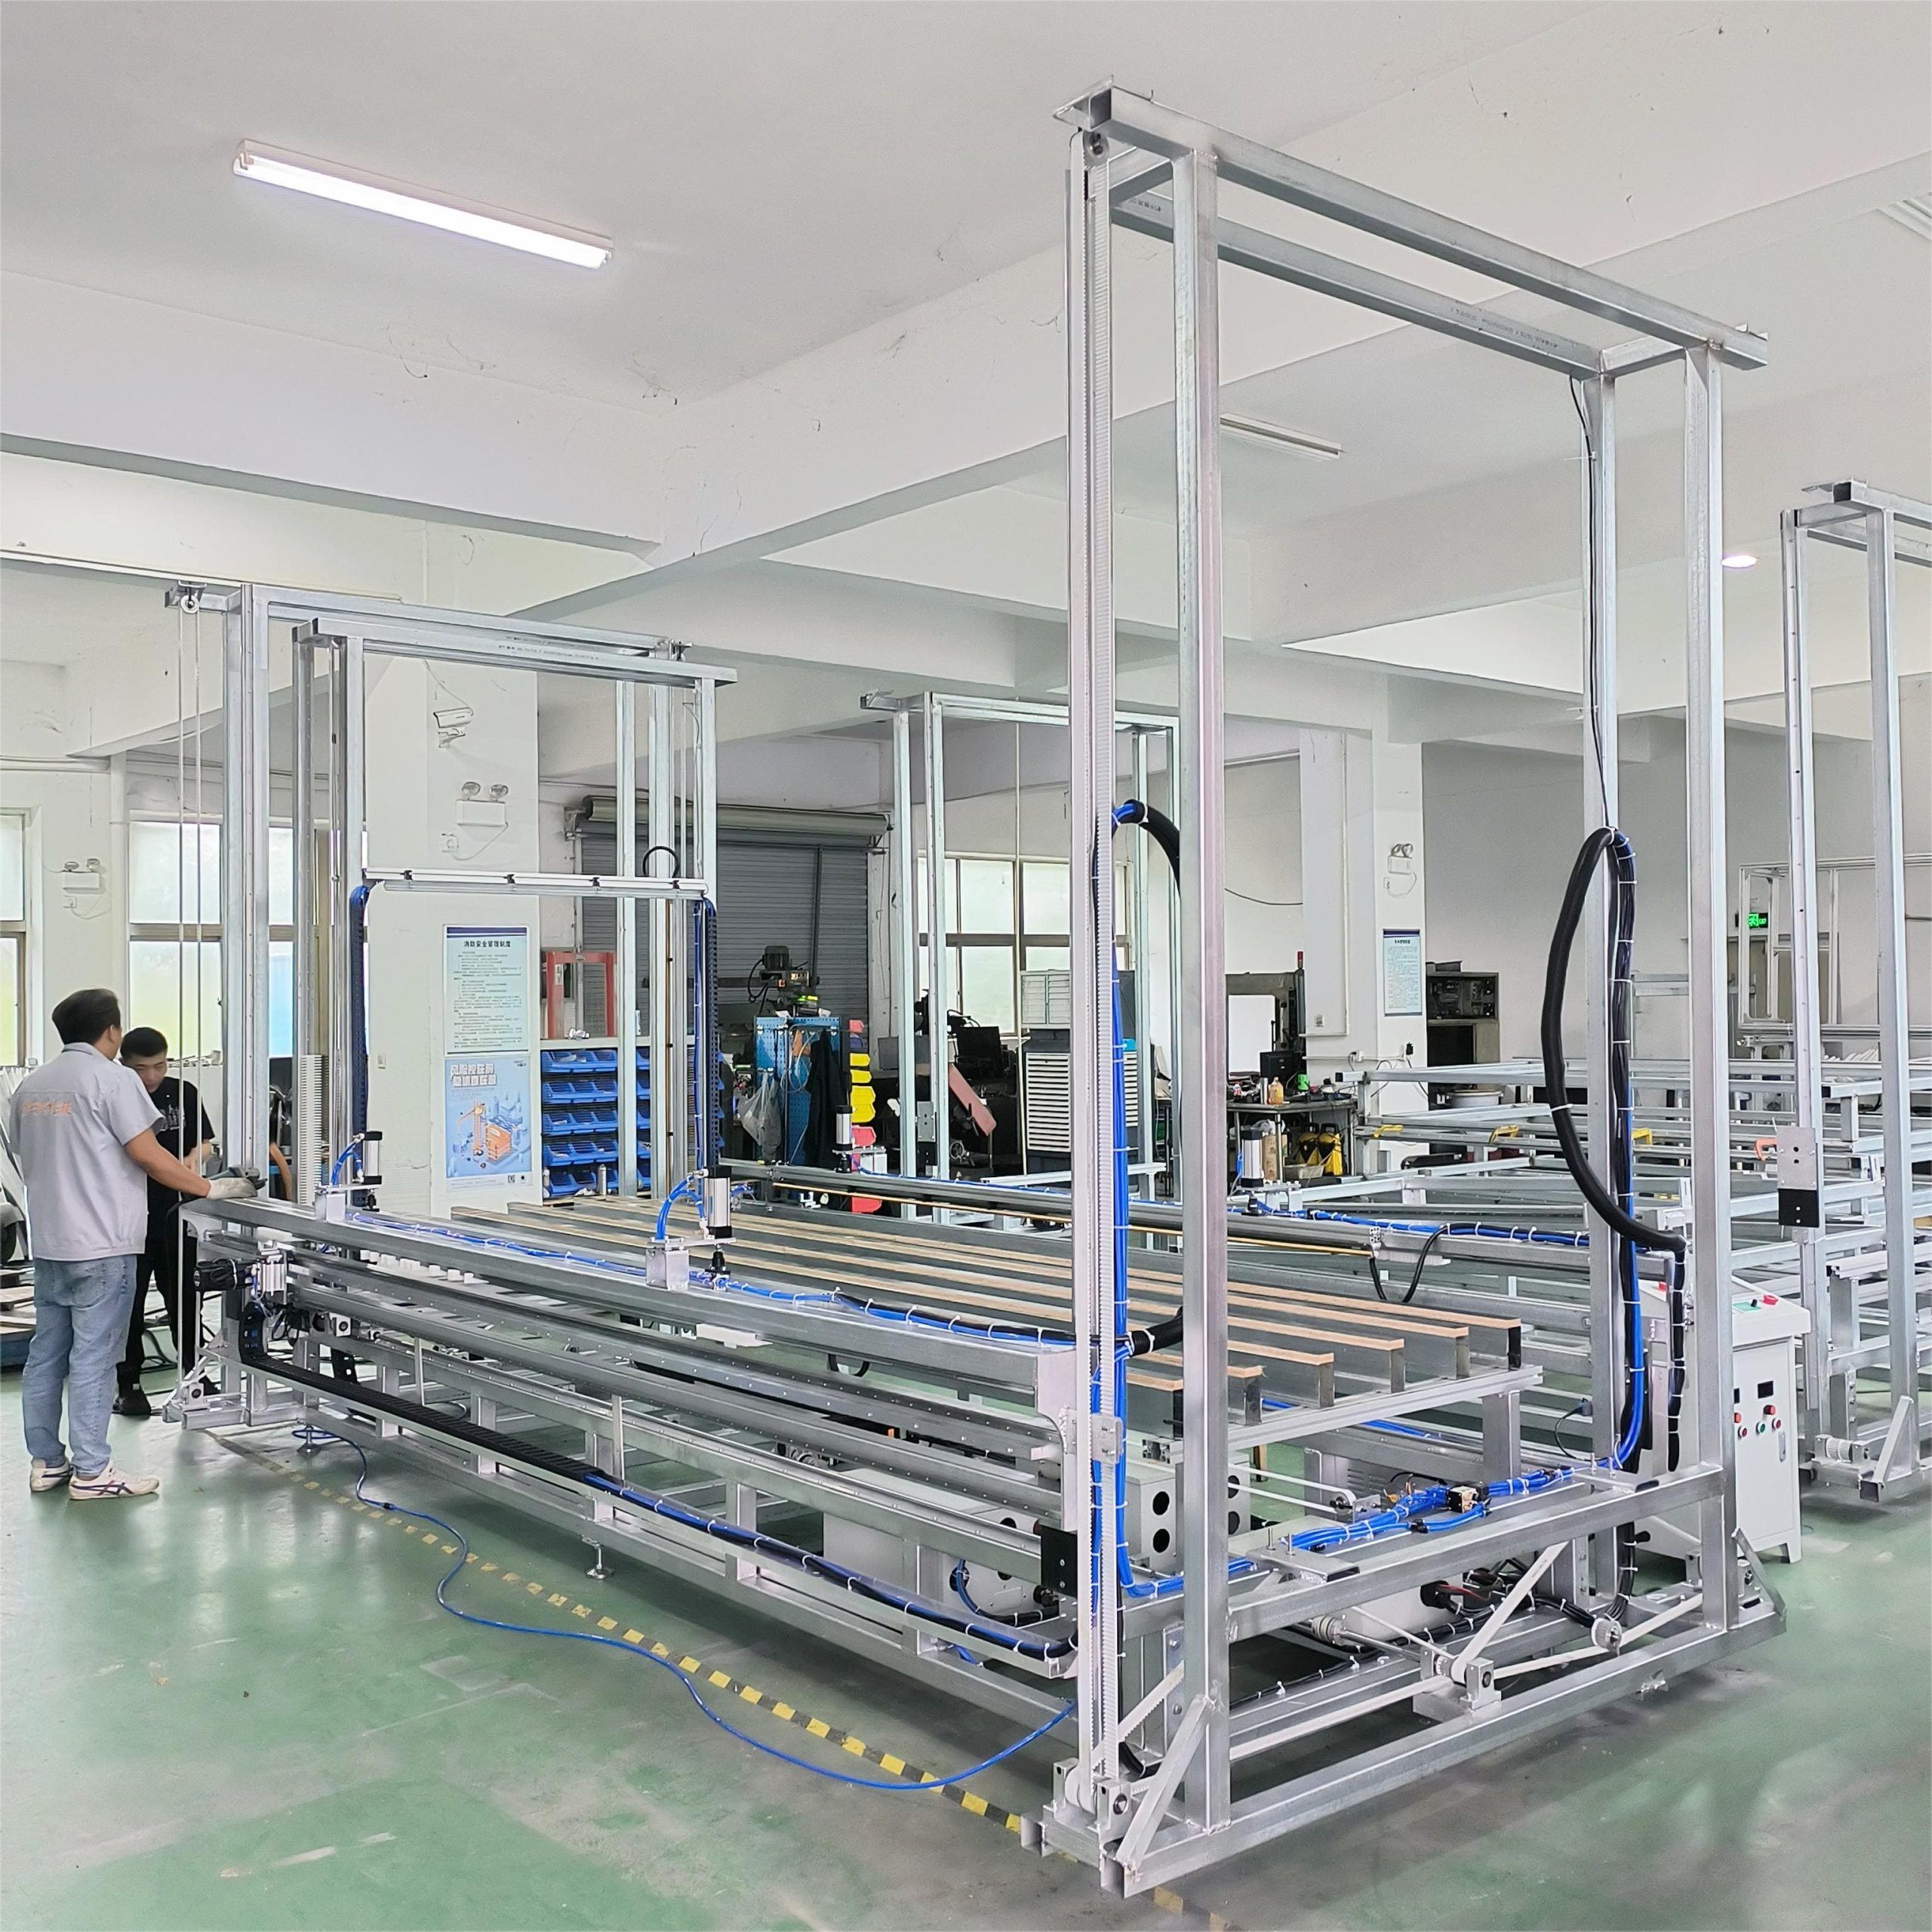
Setelah molding dan periode stabilisasi 1–3 hari, blok EPS dipotong menjadi lembaran atau bentuk custom menggunakan mesin pemotong hot-wire. Ada beberapa jenis:
Mesin pemotong horizontal: Memotong blok menjadi lembaran dengan ketebalan seragam. Ini adalah mesin pemotong paling esensial untuk produksi papan insulasi.
Mesin pemotong vertikal: Memangkas blok ke dimensi lebar dan panjang yang presisi.
Mesin pemotong CNC: Untuk profil kompleks, bentuk arsitektural, dan produk spesialti. Bersifat opsional untuk produksi insulasi dasar tetapi esensial untuk EPS dekoratif atau bentuk custom.
Pencocokan kapasitas: Kapasitas pemotongan harus sesuai atau sedikit melebihi kapasitas molding. Satu mesin pemotong horizontal umumnya dapat memproses 100–200 m³ per shift 8 jam tergantung jumlah potongan per blok dan ketebalan lembaran.
Mesin Shape Molding (Jika Diperlukan)
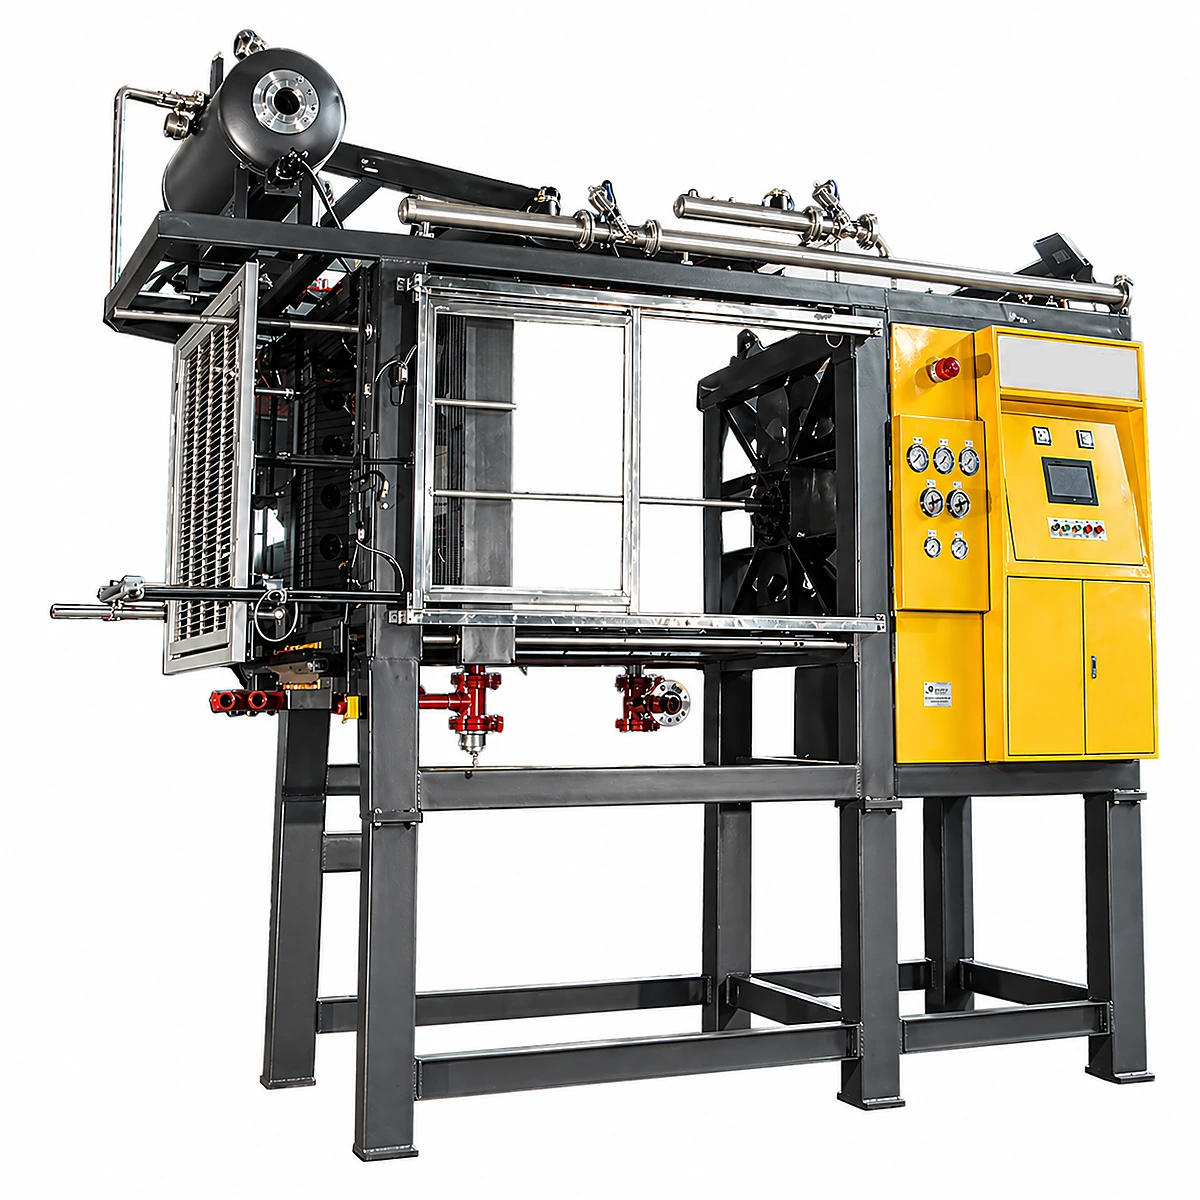
Jika rencana bisnis Anda mencakup produksi produk EPS berbentuk custom (insert kemasan, kotak ikan, blok ICF, dll.), Anda akan membutuhkan satu atau lebih mesin shape molding sebagai tambahan atau pengganti peralatan block molding. Mesin shape molding memproduksi komponen jadi langsung dari cetakan, menghilangkan tahap pemotongan untuk produk tersebut. Untuk produk shape-molded bervolume tertinggi di dunia, halaman lini produksi kotak ikan EPS kami menunjukkan bagaimana pre-expander, silo aging, mesin pencetak, dan set utilitas diukur satu sama lain pada skala 1, 2, dan 4 mesin; untuk pekerjaan elektronik, peralatan rumah tangga, dan otomotif, bangunan densitas tinggi yang setara adalah lini produksi kemasan EPS. Pemilihan tingkat mesin dibahas dalam panduan pembeli mesin shape molding.
Sistem Daur Ulang
Lini produksi EPS pasti menghasilkan sisa material — potongan tepi dari pemotongan, blok yang ditolak, produk rusak. Sistem daur ulang menghancurkan sisa material ini dan memasukkannya kembali ke dalam proses produksi, biasanya dicampur 5–15% material daur ulang dengan butiran virgin yang telah di-pre-expand. Ini mengurangi biaya bahan baku dan biaya pembuangan limbah. Crusher daur ulang harus berukuran sesuai untuk menangani tingkat sisa material yang diperkirakan (biasanya 8–15% dari total output). Saat melakukan sourcing peralatan ini, panduan kami dalam memilih pabrik mesin daur ulang EPS membahas apa yang perlu diperiksa sebelum Anda memesan dari pemasok.
Peralatan Pendukung
Di luar mesin produksi inti, pabrik EPS lengkap membutuhkan beberapa sistem pendukung:
- Sistem vakum: Pompa vakum digunakan untuk pendinginan pada mesin block dan shape molding. Sistem vakum yang berukuran tepat dapat mengurangi waktu siklus sebesar 30–50%.
- Sistem distribusi uap: Header, katup, steam trap, dan pipa berinsulasi untuk mengalirkan uap dari boiler ke semua titik konsumsi pada tekanan yang konsisten.
- Sistem konveyor pneumatik: Blower, perpipaan, dan katup pengalih untuk mengangkut butiran yang telah diekspansi antara pre-expander, silo aging, dan mesin molding.
- Sistem udara terkompresi: Kompresor udara dan dryer untuk aktuator mesin, instrumentasi, dan blow-off.
- Pengolahan air dan pendinginan: Cooling tower atau chiller untuk air pendingin cetakan, ditambah pengolahan air jika kualitas air setempat buruk.
Langkah 4: Kebutuhan Utilitas
Produksi EPS mengonsumsi uap, listrik, udara terkompresi, dan air dalam jumlah signifikan. Perencanaan utilitas yang akurat mencegah under-sizing yang merugikan (yang menciptakan bottleneck produksi) atau over-sizing (yang memboroskan modal dan biaya operasional).
Penentuan Ukuran Boiler Uap
Uap adalah input energi utama dalam produksi EPS — digunakan untuk pre-expansion, block molding, dan shape molding. Boiler sering menjadi investasi utilitas tunggal terbesar.
Rumus konsumsi uap: Total kebutuhan uap (kg/jam) = Konsumsi uap per m³ EPS yang diproduksi (kg/m³) × Laju produksi per jam (m³/jam). Untuk produksi blok EPS pada densitas umum (15–20 kg/m³), konsumsi uap sekitar 25–40 kg uap per meter kubik EPS yang diproduksi. Untuk shape molding, konsumsinya lebih tinggi — sekitar 40–60 kg per meter kubik — karena ukuran rongga yang lebih kecil dan rasio permukaan-terhadap-volume yang lebih tinggi.
Contoh kalkulasi: Pabrik menengah yang memproduksi 25 m³/jam blok EPS pada 30 kg uap/m³ membutuhkan 750 kg/jam uap hanya untuk mesin block molding. Menambahkan kebutuhan pre-expander (biasanya 200–400 kg/jam) dan kehilangan distribusi (10–15%), kapasitas boiler total sebaiknya sekitar 1.200–1.500 kg/jam (1,2–1,5 ton/jam). Dalam praktiknya, memasang 1,5–2 kali kebutuhan puncak yang dihitung direkomendasikan untuk mengakomodasi beban puncak simultan dan menyediakan kapasitas cadangan.
Pilihan bahan bakar: Gas alam adalah pilihan paling umum dan terbersih. Boiler LPG, diesel, batu bara, dan biomassa digunakan di tempat gas alam tidak tersedia. Pilihan bahan bakar secara signifikan memengaruhi biaya operasional — gas alam dan batu bara biasanya paling murah, sementara diesel dan LPG paling mahal.
Daya Listrik
Beban listrik utama meliputi pompa vakum (sering menjadi beban listrik tunggal terbesar, 30–75 kW), motor dan kontrol pre-expander (15–30 kW), blower konveyor pneumatik (15–45 kW), penggerak mesin pemotong (10–30 kW), kompresor (15–37 kW), pencahayaan dan ventilasi, serta sistem kontrol.
Kapasitas listrik terpasang total yang umum:
- Pabrik kecil: 100–200 kW
- Pabrik menengah: 250–500 kW
- Pabrik besar: 500–1.200 kW
Konsumsi daya aktual (faktor permintaan) biasanya 60–70% dari kapasitas terpasang karena tidak semua peralatan beroperasi pada beban penuh secara bersamaan. Pastikan fasilitas Anda memiliki kapasitas trafo yang memadai dan bahwa jaringan listrik setempat dapat memenuhi kebutuhan Anda.
Udara Terkompresi
Pabrik EPS umumnya membutuhkan 1,5–4,0 m³/menit udara terkompresi pada tekanan 6–8 bar. Kompresor screw dalam rentang 15–37 kW dengan dryer refrigerasi adalah standar. Pasang tangki penampung (500–1.000 liter) untuk menyangga puncak permintaan.
Pasokan Air dan Pendinginan
Air digunakan untuk pendinginan cetakan, penyegelan pompa vakum, dan umpan boiler. Total konsumsi air biasanya 2–5 m³/jam untuk pabrik menengah. Sebagian besar air ini disirkulasi ulang melalui cooling tower, sehingga konsumsi air bersih aktual jauh lebih rendah (0,5–1,5 m³/jam untuk make-up). Persyaratan kualitas air: air yang dilunakkan untuk boiler (mencegah kerak), air bersih untuk pompa vakum, dan air industri standar untuk sirkuit pendinginan.
Langkah 5: Rincian Anggaran Investasi
Total investasi untuk mendirikan pabrik EPS bervariasi signifikan berdasarkan skala produksi, jenis produk, asal peralatan, biaya konstruksi setempat, dan tingkat otomasi. Tabel berikut menyajikan rentang anggaran indikatif dalam dolar AS untuk tiga skala pabrik yang dibahas di atas.
| Kategori Biaya | Pabrik Kecil (USD) | Pabrik Menengah (USD) | Pabrik Besar (USD) |
|---|---|---|---|
| Peralatan Produksi Inti | 150.000–300.000 | 400.000–750.000 | 800.000–1.800.000 |
| Peralatan Pendukung | 30.000–60.000 | 80.000–150.000 | 200.000–400.000 |
| Sistem Boiler Uap | 20.000–50.000 | 50.000–120.000 | 120.000–300.000 |
| Bangunan / Pekerjaan Sipil | 80.000–200.000 | 200.000–500.000 | 500.000–1.500.000 |
| Instalasi & Commissioning | 15.000–30.000 | 30.000–80.000 | 80.000–200.000 |
| Infrastruktur Utilitas | 20.000–50.000 | 50.000–120.000 | 120.000–300.000 |
| Cetakan (jika shape molding) | 10.000–30.000 | 30.000–100.000 | 100.000–300.000 |
| Modal Kerja (3 bulan) | 30.000–60.000 | 80.000–200.000 | 200.000–500.000 |
| Total Rentang Investasi | 355.000–780.000 | 920.000–2.020.000 | 2.120.000–5.300.000 |
Catatan penting soal penganggaran:
- Biaya bangunan sangat bervariasi antarnegara — rentang di atas mengasumsikan bangunan industri berangka baja di pasar berkembang. Biaya di Eropa atau Amerika Utara bisa 2–3 kali lebih tinggi.
- Biaya peralatan mengasumsikan mesin buatan China, yang menawarkan nilai terbaik di pasar global. Peralatan buatan Eropa (dari Jerman, Italia) bisa berbiaya 2–4 kali lebih mahal untuk spesifikasi yang setara.
- Modal kerja mencakup pembelian bahan baku, penggajian, dan biaya operasional untuk tiga bulan pertama sebelum pendapatan stabil. Dalam praktiknya, pastikan Anda memiliki cadangan kas yang memadai di luar minimum ini.
- Biaya cetakan hanya berlaku jika Anda melakukan shape molding. Untuk produksi khusus blok, item biaya ini dihilangkan.
- Jangan lupa menganggarkan ongkos kirim dan bea impor untuk peralatan, yang dapat menambah 8–15% dari biaya peralatan FOB tergantung negara Anda.
Langkah 6: Instalasi dan Commissioning
Periode dari pengiriman peralatan hingga produksi stabil biasanya berlangsung 2–4 bulan, tergantung kesiapan pabrik, kompleksitas peralatan, dan dukungan commissioning dari produsen.
Linimasa Umum
Minggu 1–2: Penerimaan dan penempatan. Membongkar peralatan dari kontainer, memposisikan mesin sesuai tata letak pabrik yang disetujui, meratakan dan mengangkur ke fondasi.
Minggu 2–4: Instalasi mekanis. Menyambungkan perpipaan uap, perpipaan air, saluran udara terkompresi, ducting konveyor pneumatik, dan kabel daya listrik. Memasang boiler dan peralatan pendukung.
Minggu 4–5: Instalasi listrik dan kontrol. Pengkabelan sambungan motor, memasang panel kontrol utama, menyambungkan sensor dan instrumen, memprogram sistem kontrol PLC.
Minggu 5–6: Commissioning dingin. Menguji semua sistem mekanis dan listrik tanpa uap. Memeriksa arah rotasi, operasi katup, interlock keselamatan, dan tombol henti darurat. Menjalankan sistem konveyor pneumatik dalam kondisi kering.
Minggu 6–8: Commissioning panas dan uji coba produksi. Menyalakan boiler, menjalankan pre-expander dengan bahan baku, mengisi dan menjalankan sistem aging, memproduksi blok percobaan, dan menyesuaikan parameter proses (tekanan uap, waktu pengisian, waktu pendinginan, densitas). Uji coba pemotongan awal.
Minggu 8–12: Optimasi dan pelatihan. Menyempurnakan waktu siklus, konsistensi densitas, kualitas permukaan, dan konsumsi energi. Melatih operator dalam semua aspek pengoperasian mesin, pemeliharaan, dan pemecahan masalah.
Apa yang Harus Disediakan Produsen
Saat Anda mendirikan pabrik EPS dengan peralatan dari ChinaEps, paket commissioning standar kami mencakup:
- Gambar tata letak pabrik detail yang disesuaikan dengan dimensi bangunan Anda
- Dokumen spesifikasi utilitas lengkap (kebutuhan uap, daya, udara, air)
- Gambar fondasi untuk semua peralatan utama
- Supervisi instalasi di lokasi oleh insinyur berpengalaman (biasanya 2–4 minggu)
- Dukungan commissioning dan start-up produksi
- Program pelatihan operator (teoretis dan praktik langsung)
- Daftar suku cadang dan inventaris yang direkomendasikan
- Dokumentasi teknis lengkap dan manual pengoperasian
Langkah 7: Staf dan Pelatihan
Manufaktur EPS tidak padat karya dibanding banyak industri lainnya, tetapi operator yang terampil sangat penting untuk kualitas produk yang konsisten dan penggunaan energi yang efisien.
Kebutuhan Staf berdasarkan Skala Produksi
| Posisi | Pabrik Kecil | Pabrik Menengah | Pabrik Besar |
|---|---|---|---|
| Manajer Produksi | 1 | 1 | 1–2 |
| Operator Pre-Expander | 1 | 1–2 | 2–3 |
| Operator Block Molding | 1 | 1–2 | 2–4 |
| Operator Mesin Pemotong | 1–2 | 2–3 | 3–6 |
| Operator Shape Molding | 0–1 | 1–3 | 3–8 |
| Operator Boiler | 1 | 1 | 1–2 |
| Teknisi Pemeliharaan | 1 | 1–2 | 2–3 |
| Forklift / Penanganan Material | 1 | 2–3 | 3–5 |
| Kontrol Kualitas | 0–1 | 1 | 1–2 |
| Administrasi / Penjualan | 1–2 | 2–4 | 4–8 |
| Total Jumlah Karyawan | 8–12 | 15–25 | 25–50 |
Jika beroperasi dua atau tiga shift, kalikan jumlah operator produksi sesuai kebutuhan.
Kebutuhan Pelatihan
Pengoperasian mesin: Setiap operator membutuhkan pelatihan praktik langsung 1–2 minggu pada mesin spesifiknya selama commissioning. Pelatihan harus mencakup prosedur start-up dan shutdown, parameter operasi normal, pemecahan masalah dasar, dan protokol keselamatan.
Pemahaman proses: Operator sangat diuntungkan dengan memahami proses produksi EPS secara keseluruhan — bagaimana stasiun mereka memengaruhi kualitas hilir. Sebagai contoh, operator pre-expander yang memahami bagaimana variasi densitas memengaruhi kualitas fusi blok akan menghasilkan hasil yang lebih konsisten.
Pelatihan pemeliharaan: Setidaknya satu teknisi pemeliharaan harus menerima pelatihan komprehensif untuk semua mesin, termasuk jadwal pemeliharaan preventif, penggantian suku cadang aus, pemeliharaan sistem hidrolik dan pneumatik, serta pemecahan masalah listrik dasar. Pelatihan ini biasanya diberikan selama commissioning.
Pengoperasian boiler: Di sebagian besar negara, operator boiler harus memegang sertifikasi khusus. Pastikan operator boiler Anda memiliki lisensi yang sesuai untuk jenis dan rating tekanan boiler yang Anda pasang. Ini adalah persyaratan hukum, bukan opsional.
Pelatihan keselamatan: Semua personel yang bekerja di area produksi harus menerima pelatihan tentang bahaya kebakaran EPS, keselamatan gas pentana, keselamatan uap, prosedur lockout/tagout listrik, dan keselamatan forklift. Pelatihan penyegaran harus dilakukan setiap tahun.
Langkah 8: Pertimbangan Regulasi dan Lingkungan
Manufaktur EPS tunduk pada regulasi lingkungan, kesehatan, dan keselamatan yang bervariasi antarnegara tetapi memiliki tema umum yang sama. Mengatasi hal ini secara proaktif selama tahap perencanaan menghindari retrofit yang mahal dan gangguan operasional di kemudian hari.
Emisi Udara
Bahan baku EPS mengandung pentana (senyawa organik volatil) sebagai blowing agent. Selama pre-expansion dan molding, sejumlah kecil pentana dilepaskan. Di banyak yurisdiksi, emisi pentana harus ditangkap atau dijaga di bawah batas yang ditentukan. Solusinya meliputi ventilasi yang memadai (untuk menjaga konsentrasi tempat kerja di bawah batas paparan okupasional) dan, di beberapa wilayah, sistem adsorpsi karbon aktif atau oksidator termal untuk pengolahan udara buang.
Persyaratan Daur Ulang EPS
Semakin banyak regulator dan pelanggan yang mensyaratkan produsen EPS untuk menunjukkan kapabilitas daur ulang. Sekurang-kurangnya, ini berarti mendaur ulang sisa produksi Anda sendiri (yang juga masuk akal secara ekonomi, sebagaimana dibahas di bagian sistem daur ulang di atas). Di luar ini, beberapa yurisdiksi mensyaratkan produsen untuk berpartisipasi dalam skema Extended Producer Responsibility (EPR) atau menerima limbah EPS pasca-konsumsi untuk didaur ulang. Memasang sistem daur ulang dan pemadatan juga dapat menjadi layanan yang menghasilkan pendapatan bagi komunitas Anda.
Keselamatan Kebakaran
Area penyimpanan dan produksi EPS menghadirkan risiko kebakaran yang harus dikelola melalui desain bangunan yang tepat (dinding tahan api, sistem sprinkler), prosedur penanganan material (membatasi jumlah penyimpanan terbuka), standar instalasi listrik (tidak ada sumber api dekat penyimpanan EPS), dan perencanaan tanggap darurat. Perusahaan asuransi mungkin mengenakan persyaratan tambahan. Libatkan perusahaan asuransi Anda sejak awal proses perencanaan untuk memastikan desain fasilitas Anda memenuhi standar underwriting mereka.
Pembuangan Air
Air pendingin dan blowdown boiler adalah aliran pembuangan air utama. Ini umumnya berkontaminasi rendah dan sering dapat dibuang ke saluran pembuangan kota dengan pengolahan minimal, tetapi periksa persyaratan setempat. Sirkuit air pendingin sebaiknya berupa loop tertutup untuk meminimalkan konsumsi dan pembuangan air.
Kebisingan
Pompa vakum, kompresor udara, dan blower konveyor pneumatik adalah sumber kebisingan utama. Jika pabrik berlokasi dekat area pemukiman, penutup atau penghalang kebisingan mungkin diperlukan untuk memenuhi peraturan kebisingan setempat.
Ekspektasi ROI
Pabrik EPS yang direncanakan dengan baik dan dioperasikan dengan tepat dapat mencapai imbal hasil yang menarik. Margin kotor umum dalam manufaktur EPS berkisar 25–40% tergantung bauran produk, harga pasar setempat, dan biaya energi. Periode balik modal untuk total investasi umumnya berkisar 2–4 tahun untuk operasi skala menengah di pasar dengan permintaan yang baik.
Faktor kunci yang mendorong ROI dalam manufaktur EPS adalah: biaya bahan baku (resin EPS adalah biaya tunggal terbesar, biasanya 50–65% dari total biaya produksi), efisiensi energi (konsumsi uap dan listrik per meter kubik output), hasil produksi (meminimalkan sisa material dan produk yang ditolak), dan bauran produk (produk shape-molded umumnya memberikan margin lebih tinggi dibanding papan insulasi komoditas).
Untuk metodologi detail dalam menghitung imbal hasil investasi untuk situasi spesifik Anda, termasuk contoh kerja dengan angka biaya dunia nyata, lihat panduan komprehensif kami: Panduan Kalkulasi ROI Mesin EPS.
Siap Mendirikan Pabrik EPS Anda?
Mendirikan pabrik EPS adalah investasi yang signifikan, tetapi juga merupakan model bisnis yang telah terbukti dengan ribuan operasi sukses di seluruh dunia. Kunci keberhasilan terletak pada perencanaan yang menyeluruh — memilih produk yang tepat untuk pasar Anda, menentukan ukuran peralatan dengan benar, mendesain tata letak yang efisien, dan menganggarkan secara realistis.
ChinaEps telah membantu ratusan klien di seluruh dunia merencanakan, melengkapi, dan meng-commissioning lini produksi EPS mulai dari operasi start-up kecil hingga pabrik multi-lini besar. Tim kami dapat menyediakan solusi turnkey lengkap yang disesuaikan dengan pasar, produk, dan anggaran spesifik Anda — mulai dari perencanaan lini produksi awal dan desain tata letak pabrik hingga pasokan peralatan, supervisi instalasi, commissioning, dan pelatihan operator.
Ambil langkah pertama: Hubungi tim proyek kami dengan produk target, perkiraan volume produksi, dan lokasi Anda. Kami akan menyediakan proposal peralatan awal, konsep tata letak pabrik, dan estimasi anggaran tanpa biaya dan tanpa kewajiban apa pun.
Pertanyaan yang Sering Diajukan
Berapa biaya untuk mendirikan pabrik EPS kecil?
Pabrik produksi blok EPS kecil (kapasitas 50–100 m³/hari) membutuhkan total investasi sekitar $355.000–$780.000 termasuk peralatan, bangunan, utilitas, instalasi, dan modal kerja awal. Angka pastinya tergantung biaya konstruksi setempat, konfigurasi peralatan, dan apakah Anda menyertakan kapabilitas shape molding. Peralatan saja biasanya menyumbang 40–55% dari total investasi.
Berapa banyak ruang yang saya butuhkan untuk lini produksi EPS?
Untuk pabrik kecil, Anda membutuhkan sekitar 800–1.500 m² luas bangunan ditambah ruang halaman luar, totalnya 2.000–3.000 m² lahan. Pabrik menengah membutuhkan 2.000–4.000 m² luas bangunan dan 5.000–8.000 m² lahan. Silo aging dan penyimpanan barang jadi adalah konsumen ruang terbesar. Tinggi langit-langit minimum sebaiknya 6 meter untuk operasi kecil dan 8–10 meter untuk fasilitas menengah dan besar.
Berapa lama waktu yang dibutuhkan untuk memasang lini produksi EPS?
Dari pengiriman peralatan hingga produksi stabil, linimasa umumnya adalah 2–4 bulan. Ini mencakup instalasi mekanis dan listrik (3–5 minggu), commissioning dingin dan panas (2–3 minggu), serta optimasi dan pelatihan operator (2–4 minggu). Linimasa ini mengasumsikan bangunan pabrik dan utilitas (listrik, air, gas) sudah siap saat peralatan tiba. Konstruksi bangunan, jika diperlukan, harus direncanakan selesai sebelum pengiriman peralatan.
Utilitas apa saja yang dibutuhkan pabrik EPS?
Utilitas utama adalah uap (dari boiler gas, diesel, batu bara, atau biomassa), listrik (100–500+ kW tergantung skala), udara terkompresi (6–8 bar), dan air (2–5 m³/jam, sebagian besar disirkulasi ulang). Uap adalah biaya energi terbesar, menyumbang 60–70% dari total konsumsi energi. Gas alam adalah bahan bakar boiler yang paling umum dan direkomendasikan bila tersedia.
Berapa banyak pekerja yang dibutuhkan untuk mengoperasikan pabrik EPS?
Pabrik produksi blok EPS kecil dengan satu shift membutuhkan 8–12 pekerja termasuk operator, operator boiler, teknisi pemeliharaan, penanganan material, dan staf administrasi. Pabrik menengah membutuhkan 15–25 pekerja per shift. Menambahkan operasi shape molding meningkatkan jumlah karyawan secara moderat. Sebagian besar proses produksi EPS bersifat semi-otomatis, sehingga operasinya tidak padat karya dibanding nilai outputnya.
Bisakah saya mulai dari skala kecil dan berekspansi kemudian?
Bisa, dan ini adalah pendekatan yang umum. Banyak produsen EPS sukses memulai dengan satu mesin block molding dan peralatan pemotong dasar, lalu berekspansi dengan menambahkan mesin molding kedua, kapabilitas shape molding, atau pemotongan CNC seiring pertumbuhan bisnis mereka. Kuncinya adalah merencanakan tata letak pabrik dan infrastruktur utilitas Anda dengan mempertimbangkan ekspansi sejak awal — melebihkan ukuran cangkang bangunan, boiler, dan pasokan listrik sedikit hanya menambah sedikit biaya di muka tetapi menghemat banyak saat Anda berekspansi. ChinaEps dapat mendesain rencana ekspansi bertahap sebagai bagian dari proyek awal Anda.
Bacaan Terkait
- Sistem Daur Ulang EPS Closed-Loop: Bagaimana Pemulihan Sisa Material menjadi Butiran In-House Bekerja — Bacaan lanjutan dalam klaster yang sama.
- Lini Produksi Kotak Ikan EPS: Panduan Lengkap 2026 (India, Indonesia, Vietnam) — Bacaan lanjutan dalam klaster yang sama.