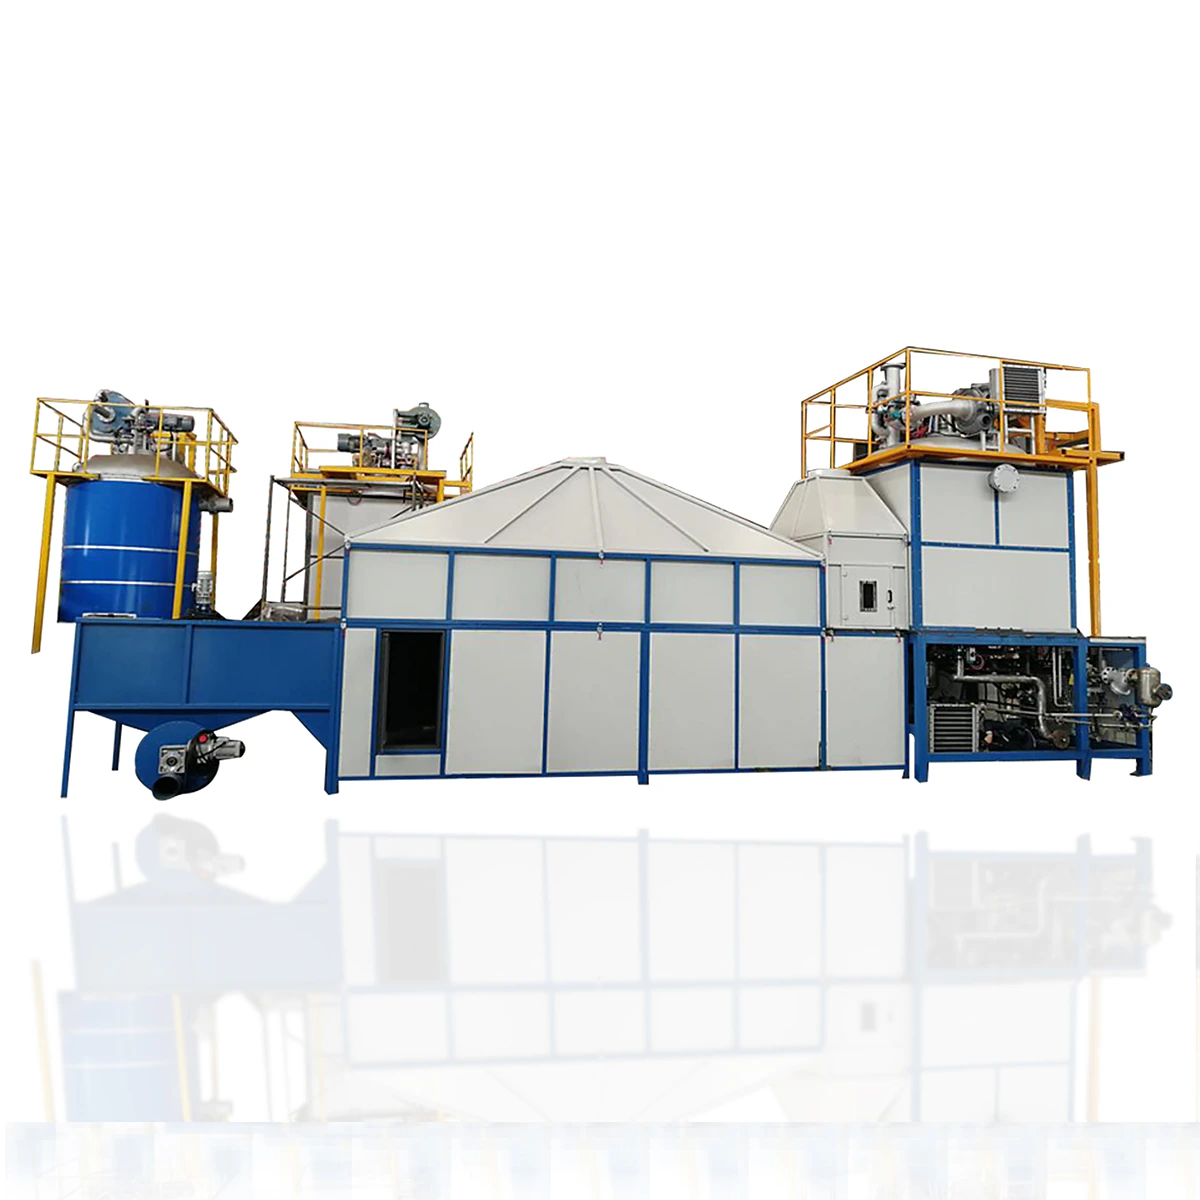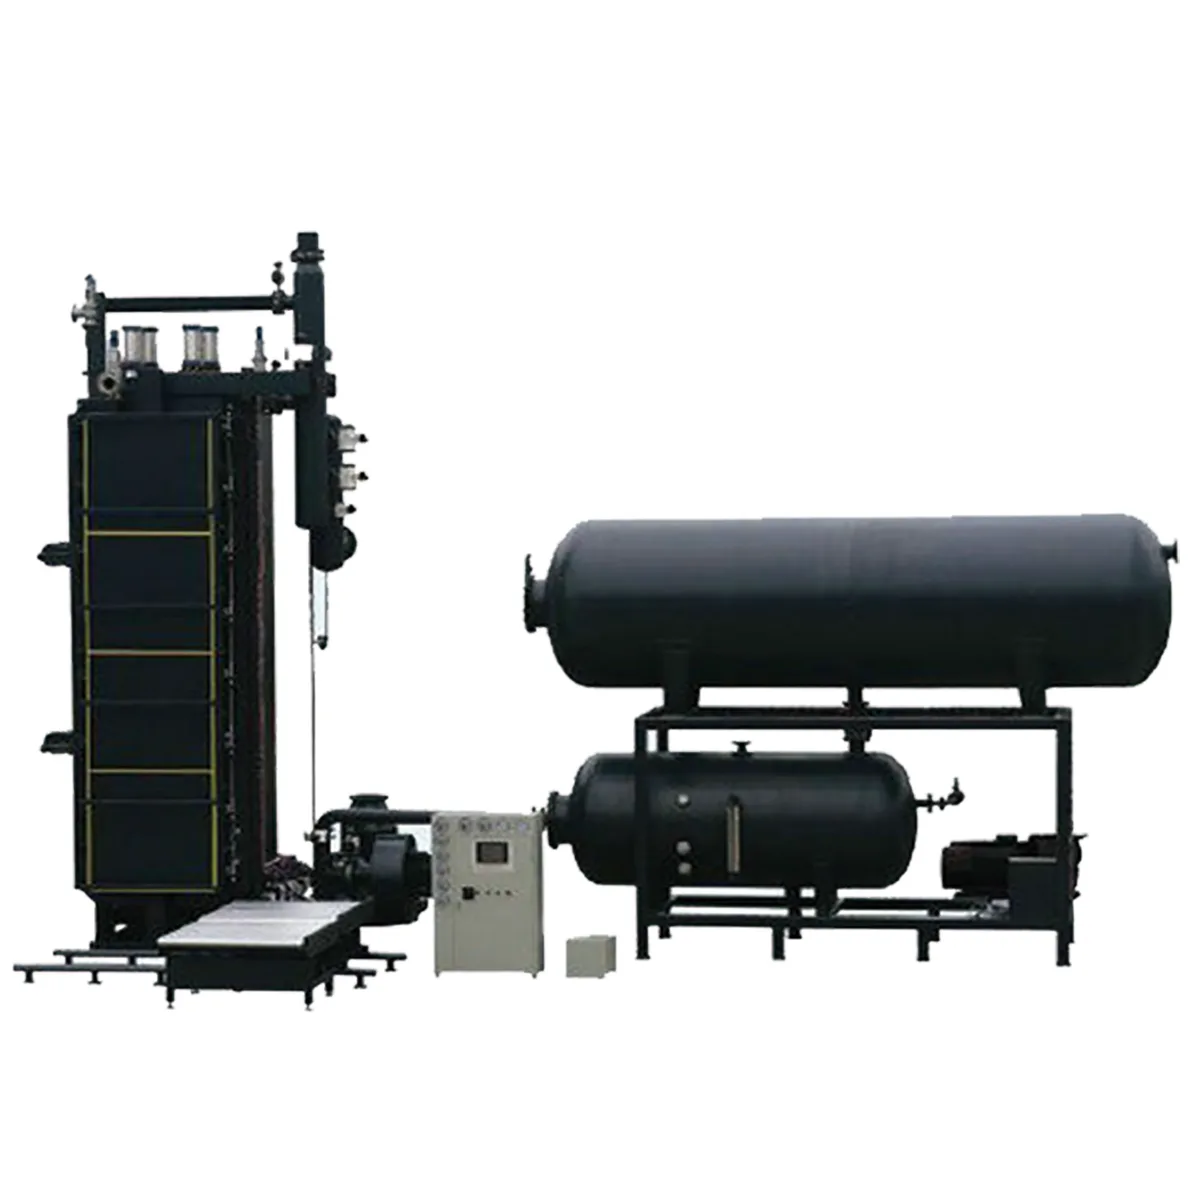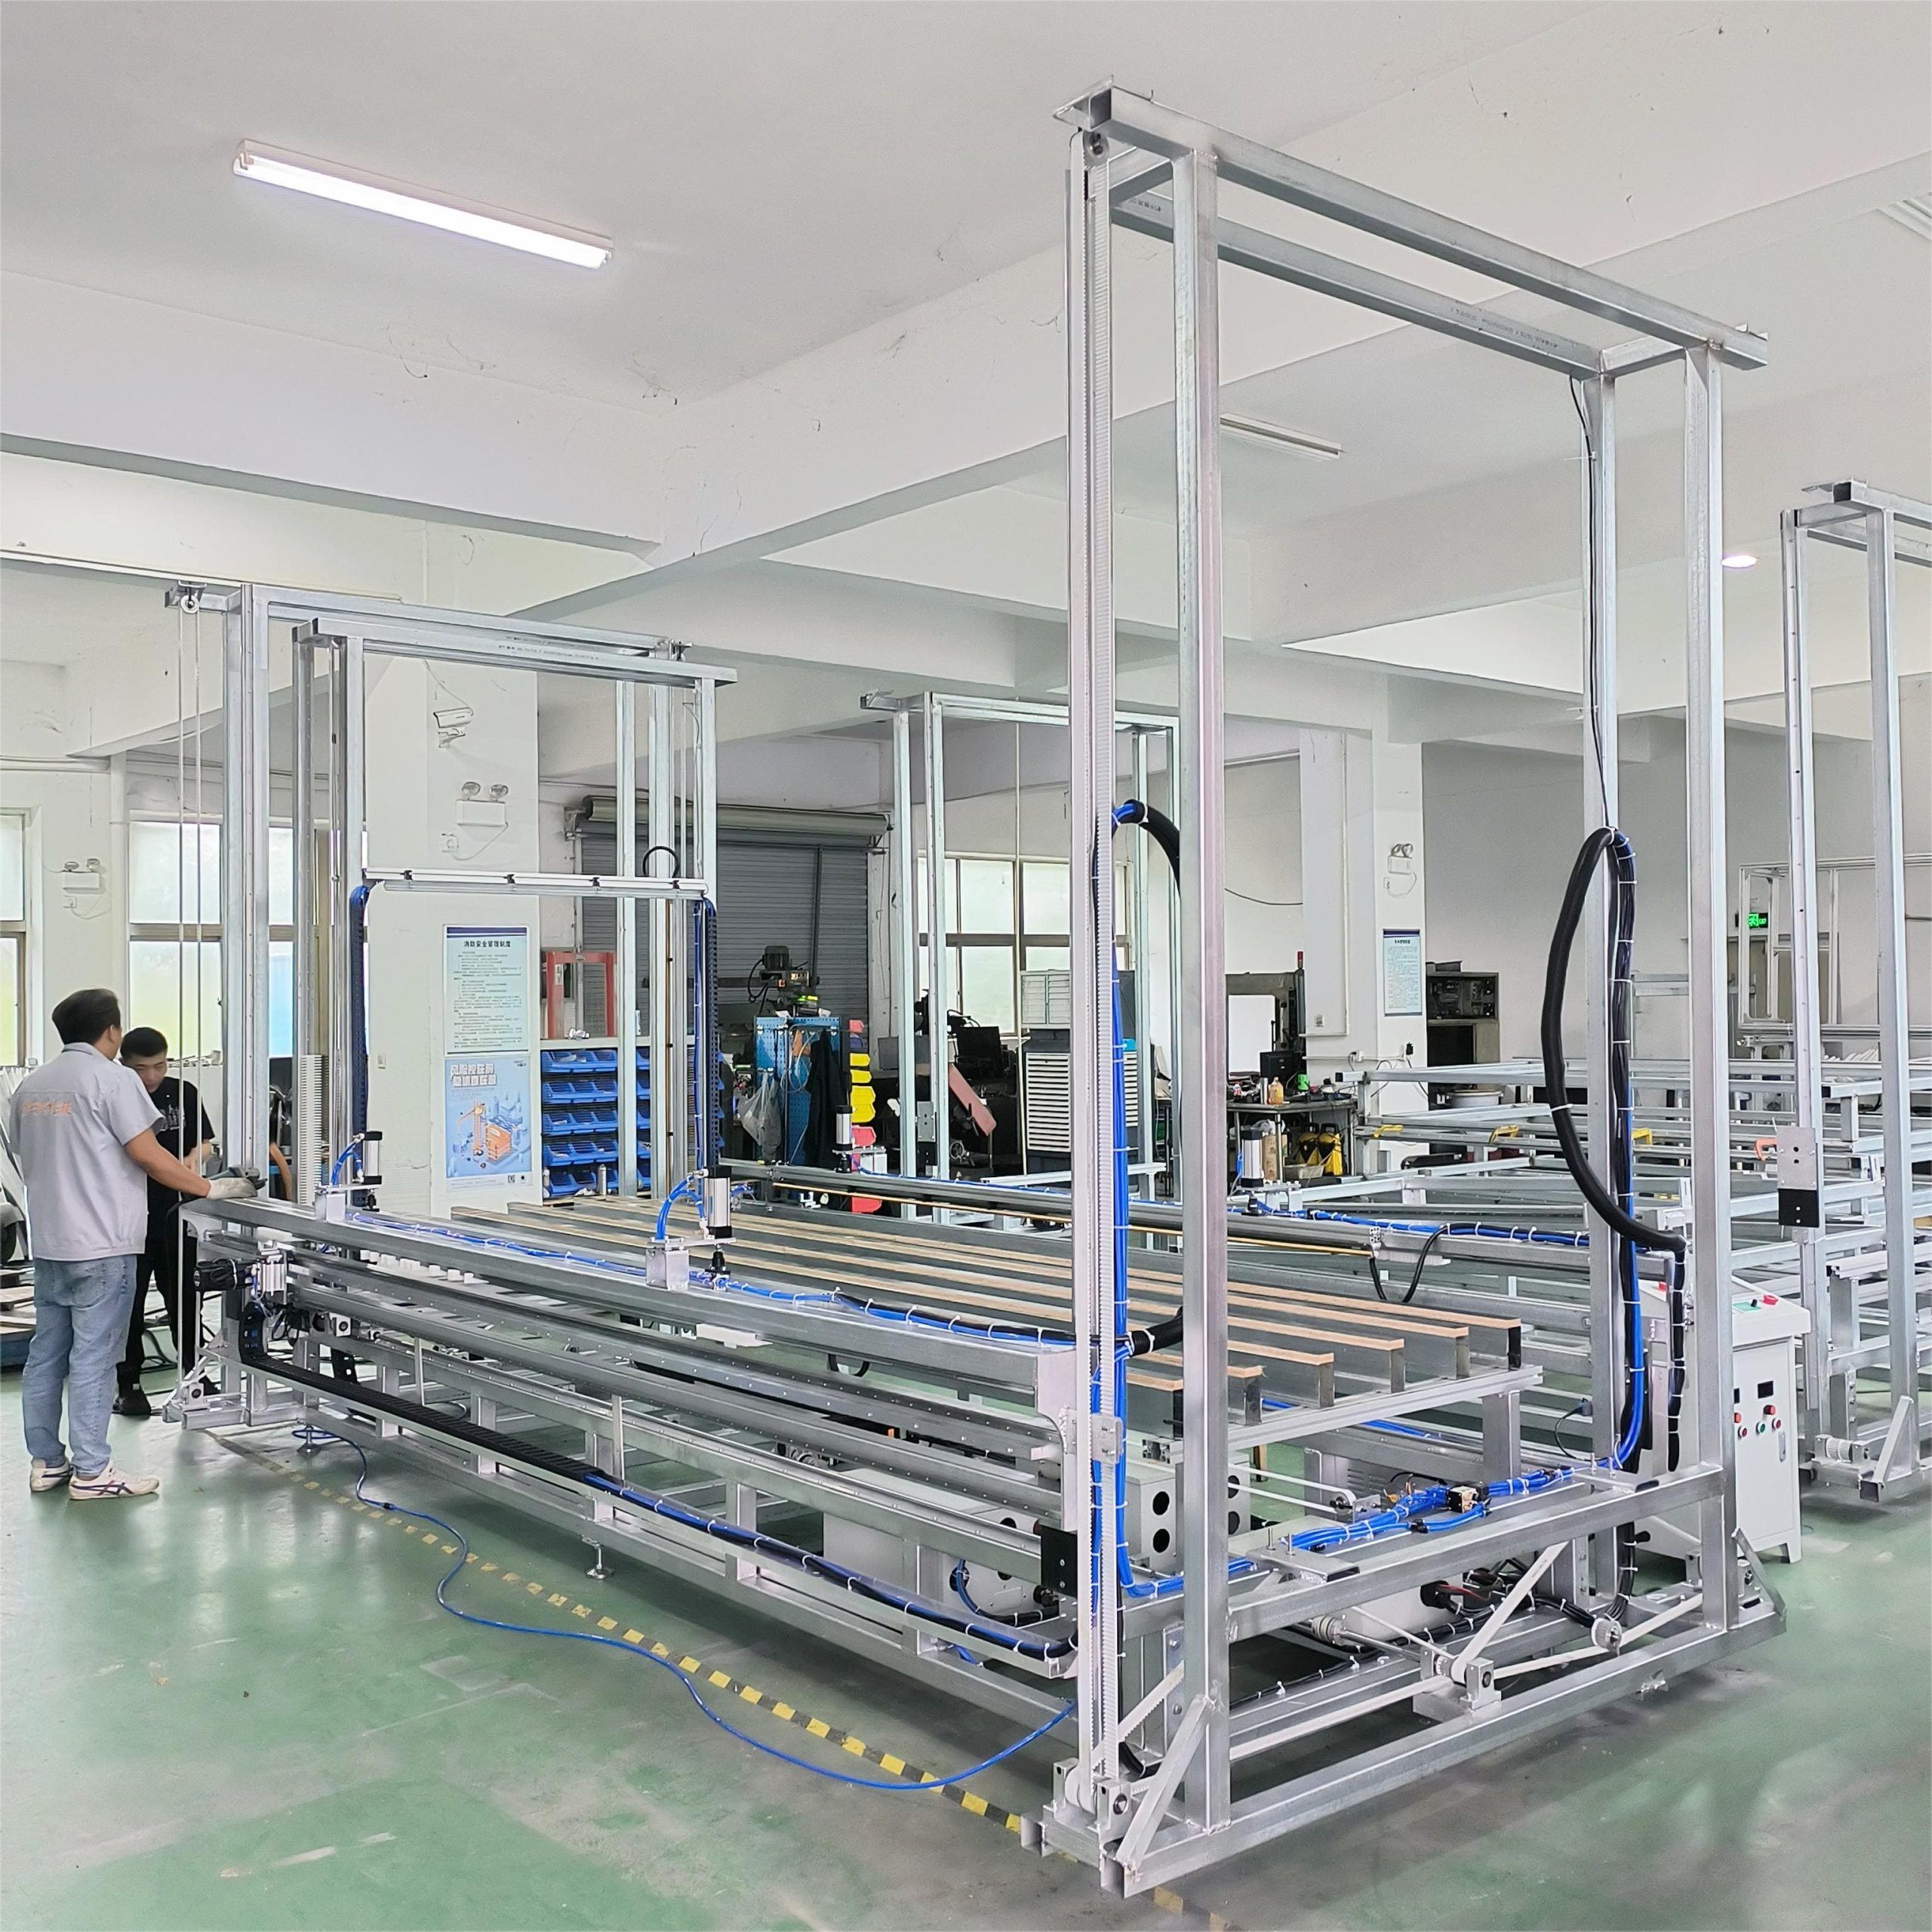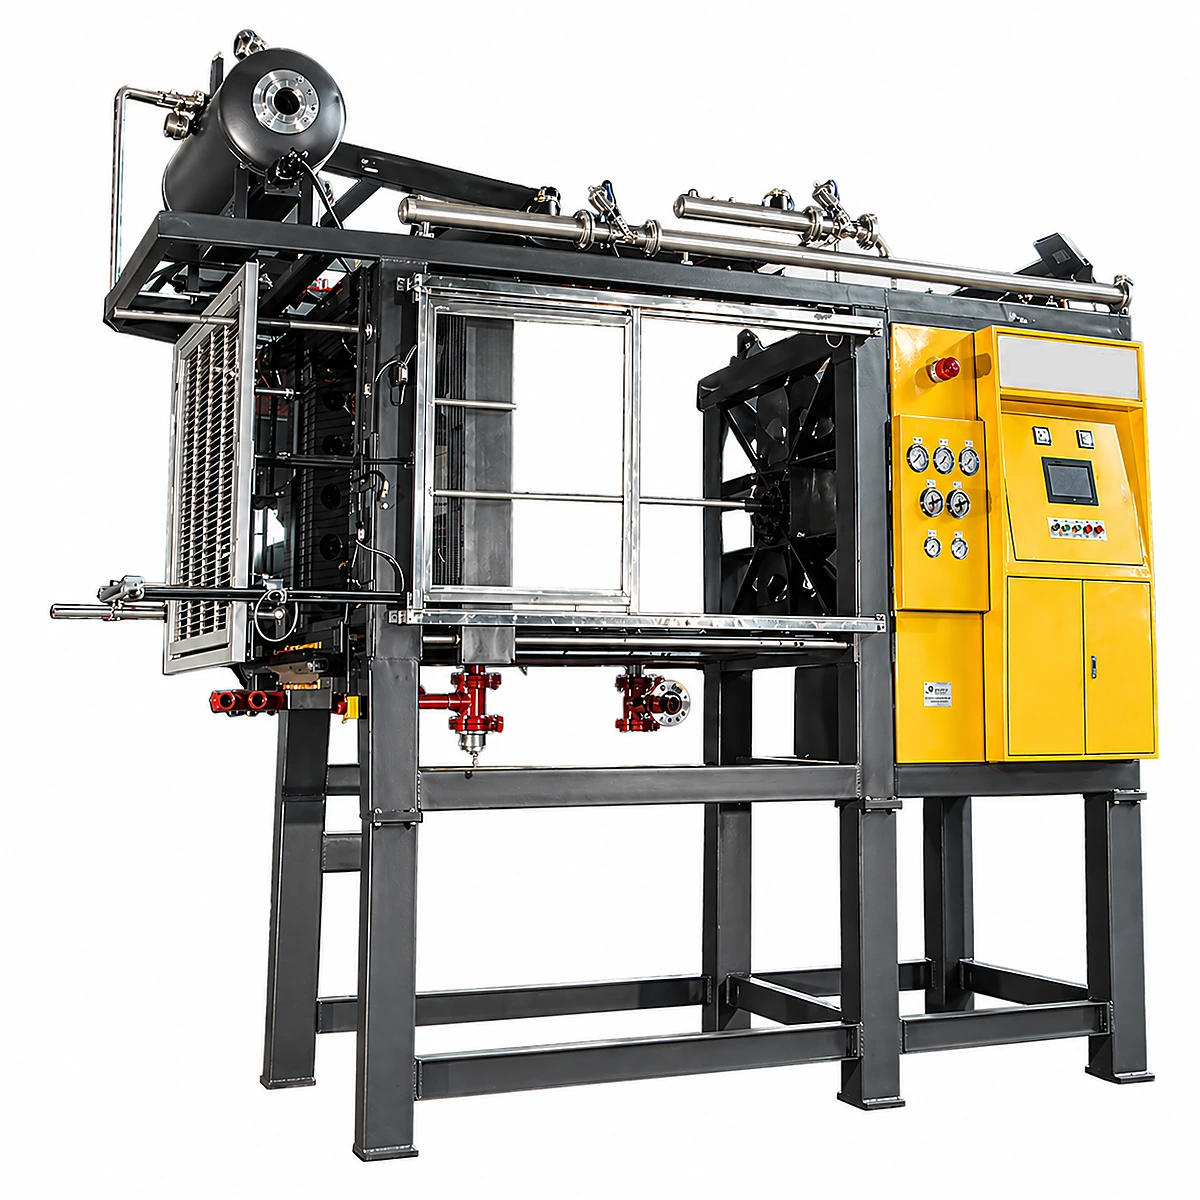
Busa EPS dibuat dengan memanaskan butiran polistirena yang dapat mengembang dan mengandung 5–7% pentana menggunakan uap, melakukan aging selama 6–24 jam, lalu mengarahkannya ke salah satu dari dua jalur. Jalur blok memakai block molding, stabilisasi 24–72 jam, dan pemotongan; jalur shape molding membentuk komponen jadi langsung dari butiran yang telah di-aging. Shape molding tidak melalui pemotongan blok.
EPS adalah salah satu plastik kemasan dan insulasi yang paling banyak diproduksi — US EPA melacak volume polystyrene dalam limbah padat perkotaan — sehingga memahami secara persis bagaimana material ini diproduksi adalah langkah pertama untuk memproduksinya secara efisien dan mendaur ulangnya secara bertanggung jawab.
Baik Anda sedang mengevaluasi investasi manufaktur EPS atau sekadar ingin memahami bagaimana produk busa di sekitar Anda dibuat, panduan ini menjelaskan setiap tahap produksi lengkap dengan suhu, tekanan, dan peralatan yang terlibat.
Tahap 1: Bahan Baku — Butiran Polystyrene yang Dapat Diekspansi
Produksi EPS dimulai dari butiran polystyrene yang kecil dan transparan (diameter 0,3–2,5 mm) yang mengandung gas pentana terlarut sebagai blowing agent. Butiran ini diproduksi melalui polimerisasi suspensi monomer styrene. Kandungan pentana (biasanya 5–7% berdasarkan berat) inilah yang membuatnya “dapat diekspansi” — saat dipanaskan, pentana menguap dan menggembungkan setiap butiran menjadi bola busa sel tertutup.
Grade butiran utama meliputi:
- EPS putih standar — insulasi umum dan kemasan (rentang densitas 10–30 kg/m³)
- EPS tahan api — aplikasi konstruksi yang membutuhkan klasifikasi api DIN 4102-B1 atau EN 13501
- EPS grafit (abu-abu) — performa termal 20% lebih baik untuk papan insulasi premium
- EPS fast-cycling — siklus molding lebih singkat untuk pabrik bervolume tinggi (20–30% lebih cepat)
Biaya butiran mentah berkisar $1.200–$2.000/ton tergantung grade dan lokasi pemasok, dengan butiran asal China biasanya 15–25% lebih murah dibanding harga Eropa.
Tahap 2: Pre-Expansion
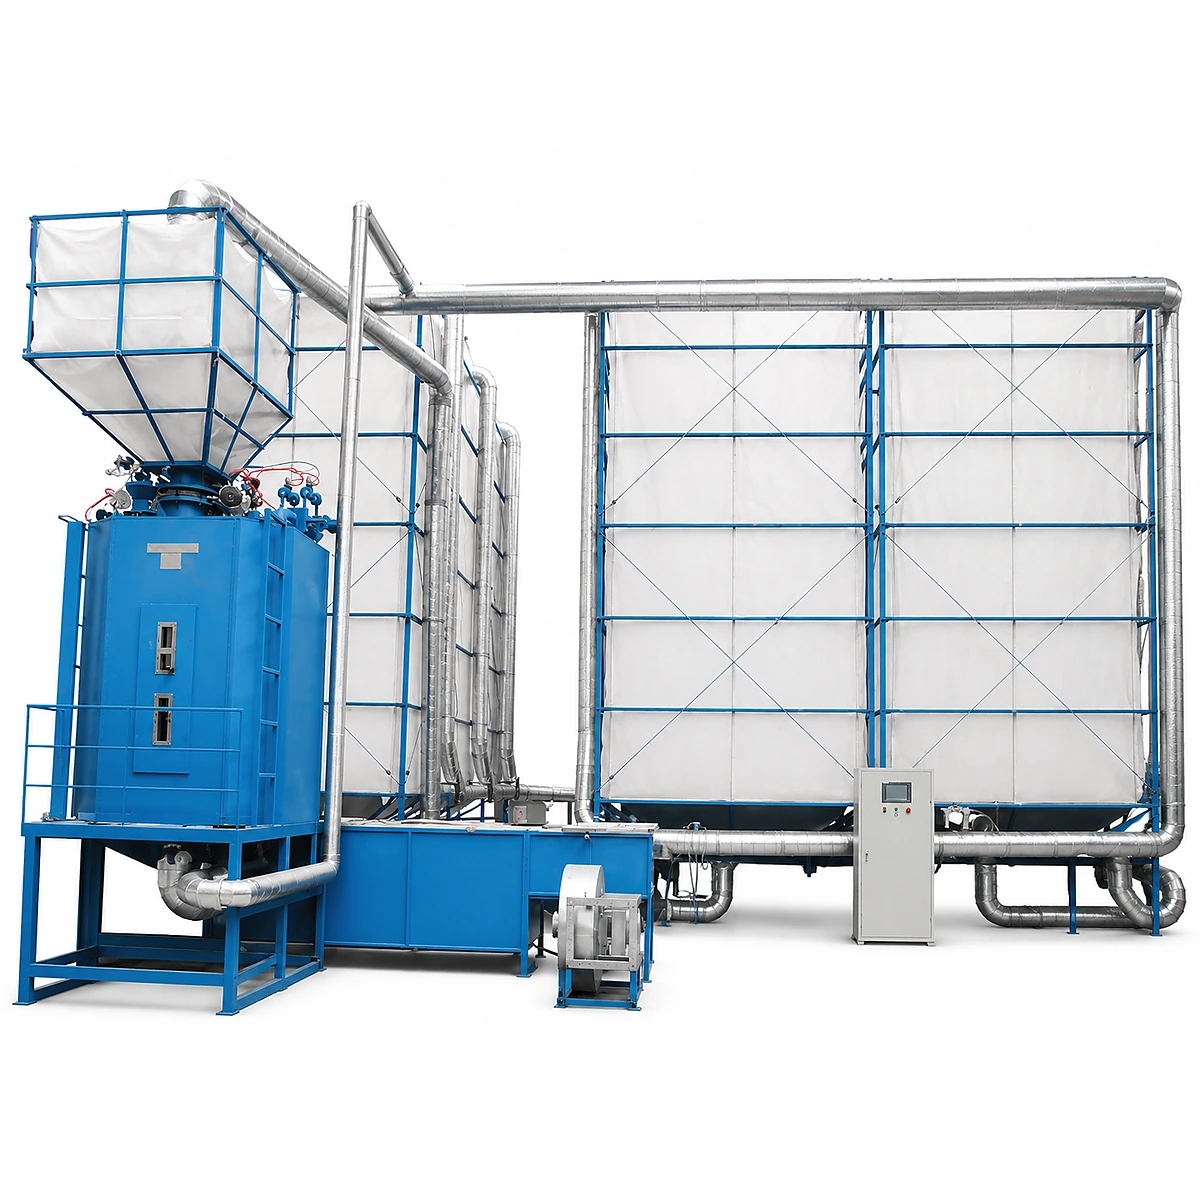
Butiran mentah dimasukkan ke dalam mesin pre-expander di mana uap jenuh (95–105°C, 0,02–0,05 MPa) memanaskannya selama 60–180 detik. Pentana menguap, mengembangkan setiap butiran 40–80 kali volume aslinya. Densitas target dikendalikan dengan menyesuaikan suhu uap dan waktu paparan — semakin banyak uap = densitas semakin rendah = busa semakin ringan.
Dua jenis pre-expander digunakan:
- Pre-expander batch — memproses jumlah tetap per siklus, mencapai konsistensi densitas ±0,5 kg/m³. Paling cocok untuk pabrik di bawah 3.000 kg/hari.
- Pre-expander kontinu — desain umpan konstan yang mencapai throughput 30–50% lebih tinggi. Paling cocok untuk pabrik di atas 3.000 kg/hari.
Setelah ekspansi, butiran diangkut secara pneumatik ke pengering fluidized bed yang menghilangkan kelembapan permukaan dalam 2–5 menit sebelum dipindahkan ke silo penyimpanan.
Tahap 3: Aging (Penyimpanan Silo)
Butiran yang baru diekspansi bersifat tidak stabil — uap pentana di dalamnya menciptakan vakum parsial saat mendingin dan mengembun. Butiran harus diistirahatkan di dalam silo aging EPS selama 6–24 jam (12 jam adalah standar industri yang umum) sementara:
- Udara berdifusi ke dalam sel, menyetarakan tekanan internal
- Sisa pentana keluar (turun dari ~3% menjadi <1%)
- Kadar kelembapan turun hingga <1%
Melewatkan atau memperpendek tahap aging menyebabkan blok lunak, fusi yang buruk antar butiran, dan cacat permukaan yang meningkatkan tingkat reject sebesar 10–20%.
Jalur A, tahap 4: Block molding
Butiran yang telah di-aging diinjeksikan secara pneumatik ke dalam mesin block molding — ruang persegi panjang besar berdinding berlubang. Siklus molding memiliki 4 fase:
- Pengisian (15–30 detik) — tekanan udara mendorong butiran ke setiap sudut cetakan
- Uap (20–45 detik) — uap pada 0,08–0,15 MPa melewati butiran, melunakkan permukaannya sehingga butiran yang berdekatan menyatu secara permanen
- Pendinginan (60–180 detik) — semprotan air dan pendinginan vakum menstabilkan blok (ini adalah fase terpanjang dan bottleneck utama)
- Ejeksi (10–15 detik) — cetakan terbuka dan mendorong keluar blok jadi
Blok standar berukuran 4.000 × 1.200 × 1.000 mm (4,8 m³). Pada densitas 18 kg/m³, satu blok beratnya ~86 kg. Mesin modern memproduksi 8–15 blok/jam tergantung densitas dan efisiensi sistem pendinginan. Konsumsi uap biasanya menyumbang 35–50% dari total biaya operasional.
Jalur A, tahap 5: Stabilisasi dan pemotongan
Blok yang telah dicetak disimpan selama 24–72 jam untuk stabilisasi dimensi akhir, lalu dipotong menjadi produk jadi menggunakan mesin pemotong EPS:
- Pemotongan hot wire — kawat nichrome yang dipanaskan melelehkan EPS untuk potongan lurus (lembaran, papan). Kecepatan: 3–8 m/menit, akurasi: ±1 mm.
- Lini pemotongan otomatis — sistem multi-kawat yang mengiris satu blok utuh menjadi 10–50 lembar dalam satu kali jalan. Akurasi: ±0,5 mm.
- Pemotongan bentuk CNC — hot wire yang dikendalikan komputer untuk profil 3D kompleks (lis arsitektural, kemasan custom). Akurasi: ±0,5 mm.
Limbah potongan (biasanya 5–15% dari volume blok) digranulasi dan didaur ulang kembali ke lini produksi atau diproses menjadi pelet EPS daur ulang.
Jalur B: Shape molding (tanpa pemotongan blok)
Untuk produk yang membutuhkan geometri presisi — kotak ikan, liner helm, kemasan peralatan rumah tangga, blok ICF — mesin shape molding memproduksi komponen jadi langsung dari butiran yang telah di-aging tanpa melalui jalur block molding + pemotongan. Butiran diinjeksikan ke dalam cetakan aluminium custom dan disatukan dengan uap dalam 45–90 detik per siklus. Shape molding ekonomis di atas 5.000 unit identik/bulan.
Dengan demikian, proses EPS memiliki tahap pre-expansion dan aging yang sama sebelum terbagi menjadi dua jalur produksi; shape molding adalah alternatif terhadap block molding dan pemotongan, bukan tahap keenam yang berurutan. EPP menggunakan peralatan persiapan dan setelan yang berbeda.
Lini Produksi EPS Lengkap: Peralatan & Investasi
Lini EPS lengkap biasanya menggabungkan pre-expander, silo aging, mesin block molding dan lini pemotongan atau mesin shape molding, serta sistem daur ulang dan utilitas. Susunan tepatnya bergantung pada apakah pabrik membuat blok dan papan potong, komponen cetak langsung, atau keduanya.
| Tahap | Peralatan | Rentang Investasi | Spesifikasi Kunci |
|---|---|---|---|
| Pre-Expansion | Pre-Expander (PE-900 hingga PE-2000) | $18.000–$55.000 | 150–1.500 kg/jam |
| Aging | Sistem Silo (mesh/baja) | $5.000–$25.000 | Kapasitas 50–500 m³ |
| Block Molding | Mesin Block Molding (BM-1200 hingga BM-1200 (4 ukuran)) | $35.000–$120.000 | 8–15 blok/jam |
| Pemotongan | Hot Wire / CNC / Lini Otomatis | $12.000–$90.000 | Akurasi ±0,5–1 mm |
| Shape Molding (opsional) | Mesin Shape Molding (SM-1000 hingga SM-1400) | $25.000–$90.000 | 45–90 detik/siklus |
| Daur Ulang | Crusher + Cold Compactor / Pelletizer | $8.000–$45.000 | 50–300 kg/jam |
Total investasi lini untuk pabrik skala menengah (2.000–4.000 kg/hari): $150.000–$350.000. Lihat panduan lengkap pendirian pabrik kami untuk perencanaan detail dan kalkulasi ROI.
Pertanyaan yang Sering Diajukan
Berapa lama waktu yang dibutuhkan untuk membuat busa EPS dari awal?
Waktunya bergantung pada jalur produksi. Keduanya mencakup pre-expansion 60–180 detik dan aging 6–24 jam. Shape molding langsung kemudian memakai siklus 45–90 detik ditambah pendinginan dan penanganan. Jalur blok juga memerlukan stabilisasi 24–72 jam sebelum pemotongan, sehingga waktu dari butiran hingga produk potong sekitar 30–96 jam, ditambah molding dan penanganan.
Suhu berapa yang dibutuhkan untuk membuat busa EPS?
Pre-expansion membutuhkan uap 95–105°C. Block molding menggunakan tekanan uap yang sedikit lebih tinggi (0,08–0,15 MPa, setara 100–112°C). EPS melunak pada 80°C dan berubah bentuk di atas 100°C, itulah sebabnya kontrol suhu uap sangat penting bagi kualitas produk.
Apakah manufaktur EPS berbahaya bagi lingkungan?
Produksi EPS modern menggunakan pentana (bukan CFC atau HCFC) sebagai blowing agent — pentana memiliki potensi perusakan ozon nol. Konsumsi energinya relatif rendah dibanding plastik lain (EPS 98% berupa udara berdasarkan volume). Limbah produksi 100% dapat didaur ulang di lokasi. Perhatian lingkungan utama adalah pengelolaan akhir masa pakai, yang ditangani melalui daur ulang mekanis menjadi pelet untuk dipakai ulang.
Apa perbedaan antara EPS dan Styrofoam?
“Styrofoam” adalah merek dagang terdaftar (dimiliki DuPont, sebelumnya Dow Chemical) untuk extruded polystyrene (XPS), yang merupakan produk berbeda yang dibuat melalui proses ekstrusi kontinu. Apa yang kebanyakan orang sebut “styrofoam” sebenarnya adalah EPS — expanded polystyrene yang dibuat melalui proses molding manik seperti dijelaskan dalam artikel ini. EPS memiliki struktur manik yang terlihat; XPS memiliki penampang halus dan seragam.
Berapa biaya untuk memproduksi 1 ton busa EPS?
Biaya produksi bervariasi berdasarkan densitas dan skala: bahan baku ($1.200–$2.000/ton butiran) + energi uap ($80–$150/ton EPS jadi pada 18 kg/m³) + listrik ($30–$60/ton) + tenaga kerja ($20–$50/ton). Total biaya produksi: sekitar $1.400–$2.300/ton, dengan margin kotor 35–55% pada produk jadi yang dijual seharga $2.500–$4.500/ton.
Bisakah EPS dibuat tanpa pentana?
Pentana saat ini merupakan satu-satunya blowing agent yang layak secara komersial untuk EPS berbasis proses manik. Riset terhadap alternatif berbasis CO² dan air terus berlanjut, tetapi belum ada yang mencapai kontrol densitas dan kualitas struktur sel yang dibutuhkan untuk produksi komersial hingga 2026. Semua produsen butiran EPS utama (BASF, INEOS, Loyal, Xingda) menggunakan pentana.
Tabel pemilihan untuk pembeli
| Kebutuhan | Opsi | Batas yang harus dikonfirmasi |
|---|---|---|
| Papan insulasi | Block molding + cutting | Tentukan P×L×T, densitas, m³/hari, dan grade tahan api |
| Profil dekoratif | Block molding + CNC | Tentukan envelope, file CAD, toleransi, dan unit/hari |
| Kotak ikan atau kemasan | Shape molding | Tentukan gambar/sampel, jumlah cavity, siklus, dan unit/hari |
Batas parameter yang harus dicantumkan dalam RFQ
Data yang dipublikasikan adalah batas kerja peralatan, bukan semua maksimum yang dapat dicapai bersamaan. Penawaran harus menetapkan densitas dan grade bead, tekanan serta kestabilan uap, suhu air pendingin, udara tekan, tegangan/frekuensi, dan metode penerimaan. Kapasitas terjamin harus mengacu pada kondisi tersebut.
Tiga jalur pengadaan: peralatan, mold, dan bahan baku
- Peralatan:Minta konfigurasi lini, neraca utilitas, dan dasar uji penerimaan.
- Mold:Kirim gambar, sampel, atau file 3D untuk peninjauan cavity dan pendinginan.
- Bahan baku:Minta rekomendasi grade, MOQ, dan ketentuan COA per batch.
Untuk proposal nyata, kirim produk dan dimensinya, densitas, output harian/bulanan, tegangan/frekuensi, dan kapasitas boiler. Kami akan memberikan daftar peralatan, cakupan mold/material, batas utilitas, dan dasar penerimaan.→