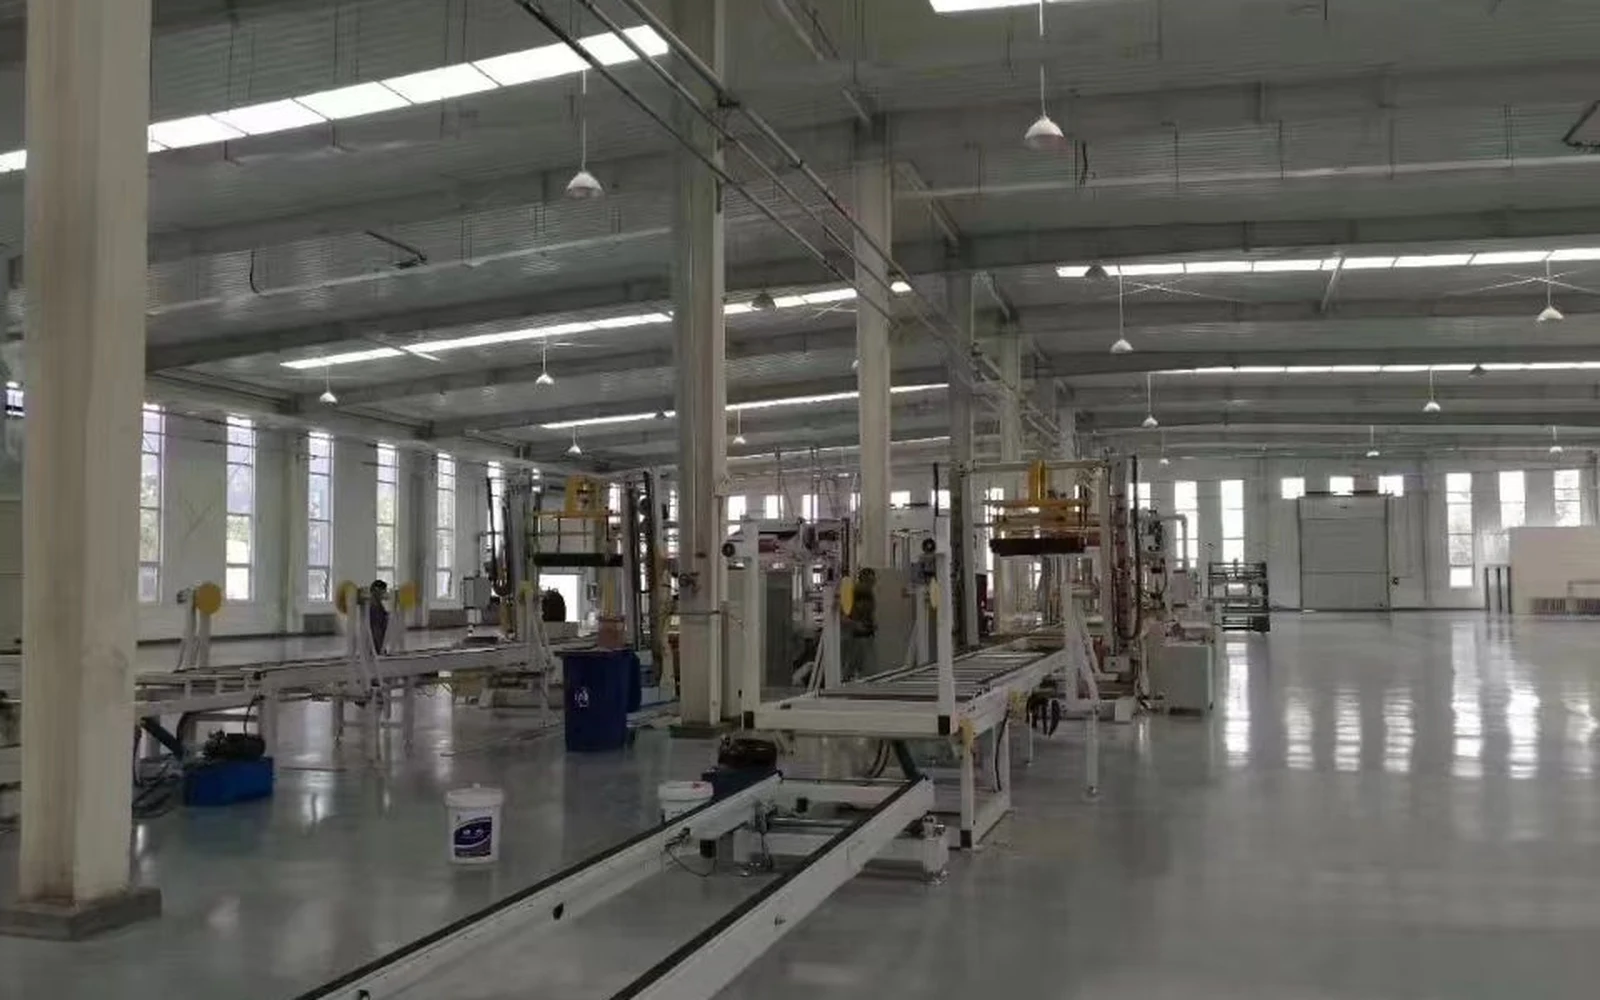
Montar uma fábrica de EPS exige um investimento de $150.000–$500.000+ em equipamentos, dependendo do foco de produto (embalagens, isolamento térmico ou blocos ICF), além de 6 a 12 meses de planejamento. Uma linha típica de moldagem de blocos para placas de isolamento parte de $120.000–$200.000; uma linha de moldagem por forma para embalagens sob medida parte de $180.000–$350.000. Com margens brutas de 35–55% sobre os produtos de EPS acabados, a maioria das fábricas atinge o retorno total do investimento em 18–30 meses, operando com utilização de capacidade acima de 60%. (Veja o cálculo de ROI detalhado →)
Além do maquinário, um projeto sólido de fábrica de EPS já nasce pensando em conformidade: uma estrutura de gestão da qualidade ISO 9001 que os compradores de exportação esperam, além de dispositivos de proteção de máquinas em cada estação móvel, para garantir a segurança dos trabalhadores.
O mercado global de EPS (Poliestireno Expandido) continua se expandindo em ritmo robusto, impulsionado pela demanda crescente em isolamento térmico na construção civil, embalagens de proteção, logística de cadeia fria e desenvolvimento de infraestrutura. Analistas do setor projetam crescimento contínuo por vários anos para o mercado mundial de EPS até 2028, com economias emergentes do Sudeste Asiático, África, Oriente Médio e América Latina liderando essa expansão. Para empreendedores e investidores industriais avaliando novas oportunidades de manufatura, montar uma fábrica de EPS representa uma proposta atraente: tecnologia comprovada, margens sólidas, mercados finais em crescimento e exigências de capital relativamente administráveis se comparadas a outros setores de transformação de plásticos.
Seja para produzir placas de isolamento de EPS para o setor da construção, embalagens moldadas para eletrônicos e eletrodomésticos, ou ICF (Fôrmas Isolantes de Concreto) para sistemas construtivos modernos, este guia completo percorre cada etapa do planejamento de uma linha de produção de EPS — desde a análise inicial de mercado até as expectativas de ROI. Ao final, você terá um roteiro claro para montar uma fábrica de EPS eficiente, lucrativa e preparada para crescer.
Etapa 1: Análise de Mercado e Seleção de Produto
Antes de comprar qualquer equipamento, a etapa mais crítica no planejamento de uma linha de produção de EPS é entender o seu mercado-alvo. Os produtos de EPS atendem a setores fundamentalmente diferentes, e cada um exige configurações de maquinário, graus de matéria-prima e capacidades produtivas distintas.
Principais Categorias de Produtos de EPS
Produção de Blocos e Placas de EPS (Isolamento na Construção Civil): Este é o maior segmento em volume no mundo. Os blocos de EPS são produzidos em grandes máquinas de moldagem de blocos e depois cortados em placas de diversas espessuras usando máquinas de corte por fio quente. Essas placas são usadas em isolamento de paredes, coberturas, pisos e sistemas EIFS (Sistemas de Isolamento e Acabamento Externo). A demanda é particularmente forte na Europa (impulsionada por regulações de eficiência energética), no Oriente Médio (boom de novas construções) e na Ásia-Pacífico (urbanização).
Moldagem por Forma (Embalagens e Produtos Especiais): As máquinas de moldagem por forma produzem peças de EPS moldadas diretamente a partir de moldes — inserções de embalagem para eletrônicos e eletrodomésticos, caixas de peixe para transporte de frutos do mar, caixas térmicas, capacetes, molduras decorativas, entre outros. Esse segmento oferece margens mais altas por quilograma, mas exige investimento em moldes personalizados para cada produto. Mercados com forte presença de manufatura eletrônica, processamento de frutos do mar ou logística de cadeia fria são ideais.
ICF (Fôrmas Isolantes de Concreto): Os blocos ICF são fôrmas ocas de EPS que são empilhadas e depois preenchidas com concreto, criando paredes isoladas em uma única etapa construtiva. Este é um nicho em rápido crescimento na América do Norte, na Europa e em partes da Ásia. A produção de ICF exige máquinas de moldagem por forma especializadas e projetos de molde proprietários.
Considerações sobre Demanda Regional
Oriente Médio e Norte da África: O isolamento na construção civil é a aplicação dominante, impulsionada por códigos de energia e grandes programas de construção. Blocos e placas de EPS estão em alta demanda. A moldagem por forma para embalagens é um mercado secundário.
Sudeste Asiático: As embalagens são a principal aplicação, atendendo polos de manufatura eletrônica. As caixas de peixe para a indústria de frutos do mar também têm peso significativo. O isolamento na construção civil está crescendo, mas ainda é secundário.
África Subsaariana: A demanda por construção civil e por embalagens está crescendo rapidamente a partir de uma base baixa. Muitas vezes há produção local limitada de EPS, criando uma oportunidade de substituição de importações.
América Latina: Embalagens e isolamento na construção civil dividem uma importância praticamente equivalente. O ICF é um nicho em crescimento em países com exigências sísmicas.
Europa e América do Norte: Esses são mercados maduros com players estabelecidos, mas a demanda continua crescendo devido ao aperto nos padrões de eficiência energética. Novos entrantes normalmente se concentram em aplicações de nicho ou mercados regionais mal atendidos pelos produtores existentes.
A escolha do seu produto determina diretamente sua lista de equipamentos, o layout da fábrica, o orçamento de investimento e o plano de contratação de pessoal. Recomendamos fortemente realizar um estudo de mercado formal ou, no mínimo, pesquisar potenciais clientes em sua região antes de finalizar seu plano de produção.
Etapa 2: Requisitos de Espaço da Fábrica
A fabricação de EPS exige mais espaço em piso do que muitos outros processos de plásticos, porque o próprio produto é volumoso (o EPS é composto por 95-98% de ar) e a linha de produção inclui múltiplas etapas sequenciais. Um planejamento adequado do layout da fábrica é essencial para garantir um fluxo de material fluido, operações seguras e espaço para expansão futura.
Tamanho da Fábrica por Escala de Produção
| Parâmetro | Fábrica Pequena | Fábrica Média | Fábrica Grande |
|---|---|---|---|
| Produção de Blocos | 50–100 m³/dia | 150–300 m³/dia | 400–800+ m³/dia |
| Área Total Construída | 800–1.500 m² | 2.000–4.000 m² | 5.000–10.000+ m² |
| Pé-direito Mínimo | 6 m | 8 m | 8–10 m |
| Área dos Silos de Maturação | 200–400 m² | 500–1.200 m² | 1.500–3.000 m² |
| Armazenamento de Matéria-Prima | 100 m² | 200–400 m² | 500–1.000 m² |
| Armazenamento de Produtos Acabados | 200–400 m² | 500–1.000 m² | 1.500–3.000 m² |
| Área de Terreno (incl. pátio) | 2.000–3.000 m² | 5.000–8.000 m² | 10.000–20.000+ m² |
Princípios de Planejamento de Layout
Fluxo linear de material: O processo produtivo deve seguir uma sequência lógica — armazenamento de matéria-prima → pré-expansão → silos de maturação → moldagem de blocos → corte → armazenamento de produtos acabados. Evite layouts que exijam retrocesso ou tráfego cruzado de empilhadeiras e pessoal.
Pé-direito: Os silos de maturação e as máquinas de moldagem de blocos são os elementos mais altos da linha de produção. Os silos normalmente exigem 5–7 metros de altura livre, e as máquinas de moldagem de blocos exigem de 4 a 6 metros, dependendo do modelo. Um pé-direito livre mínimo de 6 metros é recomendado para operações pequenas; de 8 a 10 metros para instalações médias e grandes.
Capacidade de carga do piso: As máquinas de moldagem de blocos e os silos de maturação (quando cheios) impõem cargas pontuais significativas. O piso da fábrica deve ser de concreto armado, capaz de suportar pelo menos 3–5 toneladas por metro quadrado na área das máquinas. Consulte um engenheiro estrutural durante o planejamento das instalações.
Acesso às utilidades: A casa de caldeiras deve ficar posicionada junto ao galpão de produção, para minimizar o trajeto das tubulações de vapor (cada metro de tubulação representa perda de calor). O transformador elétrico e o quadro geral de força devem ser posicionados para permitir cabos curtos até as principais cargas. As linhas de ar comprimido devem ser dispostas em anel para manter pressão constante.
Separação corta-fogo: O EPS é um material combustível. A maioria dos códigos de obras exige separação resistente a fogo entre o armazenamento de matéria-prima, as áreas de produção e os armazéns de produtos acabados. Sistemas de sprinklers podem ser exigidos, dependendo das regulamentações locais.
Planejamento de expansão: Se houver qualquer possibilidade de expansão futura de capacidade, planeje isso desde o início. É muito mais econômico construir um galpão maior desde o começo do que adicionar extensões depois. Deixe espaço para silos adicionais, uma segunda máquina de moldagem de blocos ou uma linha de moldagem por forma.
Etapa 3: Seleção do Maquinário Principal
O maquinário que você seleciona é a espinha dorsal da sua fábrica de EPS. Cada peça deve ser corretamente dimensionada e compatibilizada com as demais para evitar gargalos. Abaixo está a linha de produção completa para a produção de blocos de EPS, que é a configuração de fábrica mais comum.
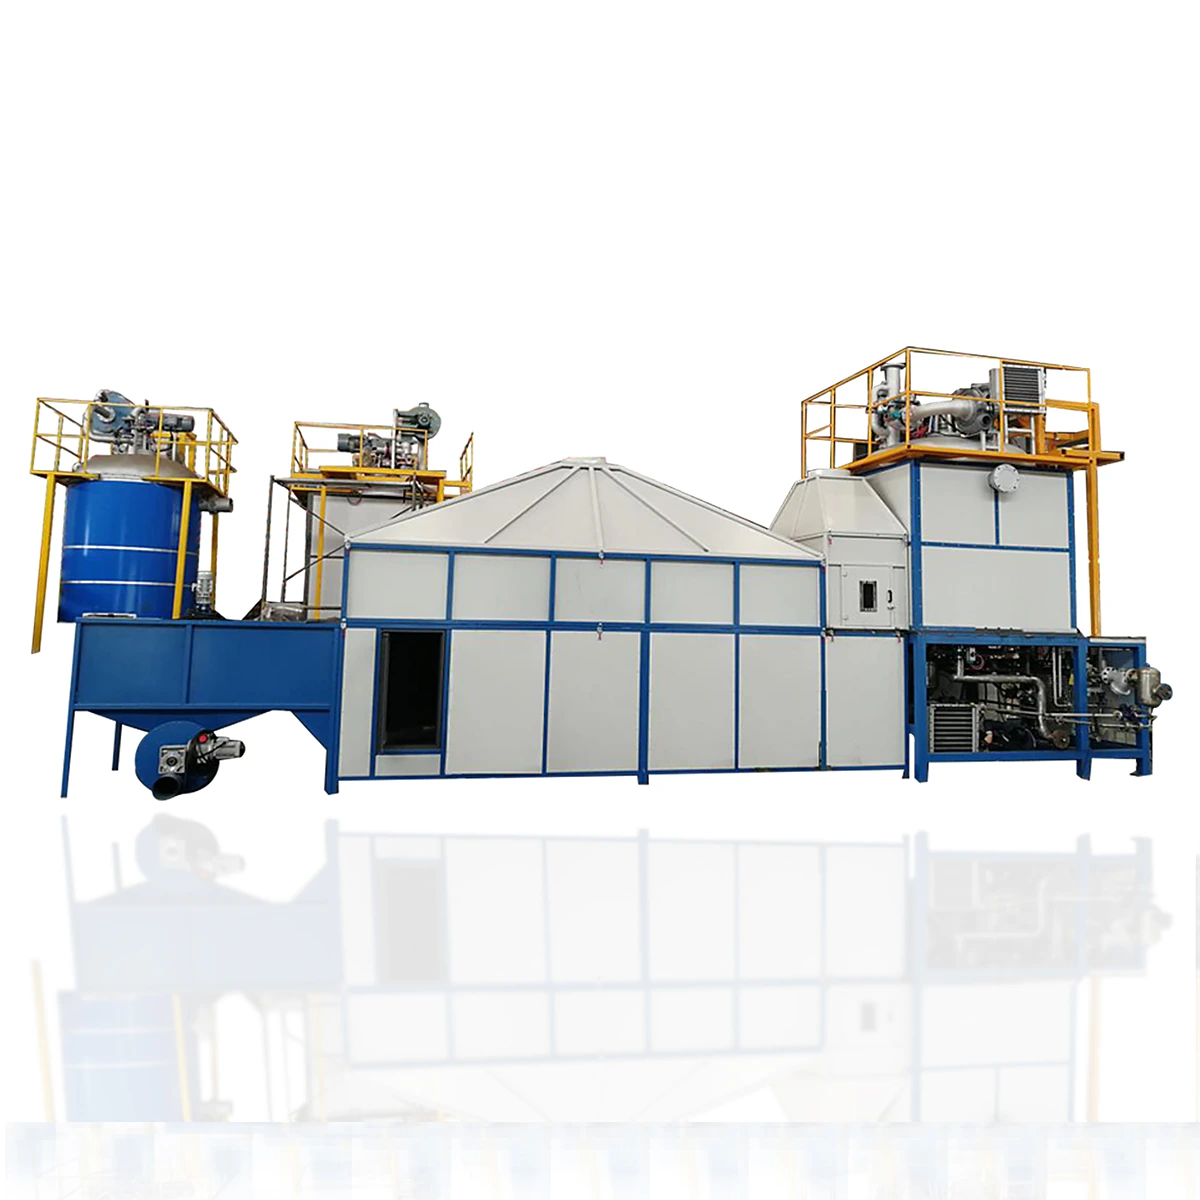
Pré-expansor
O pré-expansor é a primeira máquina da linha de produção. Ele aquece as pérolas de EPS bruto com vapor, fazendo-as expandir de sua densidade original (tipicamente cerca de 630 kg/m³) até a densidade-alvo (tipicamente 12–25 kg/m³ para a maioria das aplicações). Os pré-expansores vêm em tipos batelada e contínuo.
Compatibilização de capacidade: O pré-expansor precisa produzir pérolas expandidas suficientes para manter a máquina de moldagem de blocos funcionando de forma contínua. Uma regra prática comum: um pré-expansor com vazão de 1.500–2.000 kg/hora (a uma densidade de 15 kg/m³) consegue abastecer uma grande máquina de moldagem de blocos operando com tempos de ciclo de 3 a 5 minutos. Para operações menores, pré-expansores na faixa de 500–1.000 kg/hora são típicos.
Critérios-chave de seleção: Controle de densidade consistente (±0,5 kg/m³), baixo consumo de vapor, capacidade de processar múltiplos graus de matéria-prima de EPS e um sistema confiável de sensor de nível para controle de batelada.
Silos de Maturação
Após a pré-expansão, as pérolas precisam descansar (maturar) por 6–24 horas para se estabilizar. Durante a maturação, o ar se difunde para dentro das células expandidas, enquanto o pentano residual e a umidade escapam. Uma maturação adequada é essencial para a consistência de qualidade dos blocos e a estabilidade dimensional.
Fórmula de dimensionamento: Volume total de silo necessário = Produção diária de blocos (m³) × Tempo de maturação (horas) / 24 × Fator de segurança (1,2–1,5). Por exemplo, se você produz 200 m³ de blocos por dia e usa um ciclo de maturação de 12 horas: 200 × 12/24 × 1,3 = 130 m³ de capacidade de silo. Na prática, as fábricas costumam instalar de 1,5 a 2 vezes o mínimo teórico, para acomodar flutuações de produção e diferentes densidades de produto.
Os silos costumam ser fabricados com tecido de malha respirável sobre estruturas de aço. São relativamente baratos, mas consomem espaço em piso e altura significativos. Sistemas de transporte pneumático levam as pérolas do pré-expansor até os silos e dos silos até a máquina de moldagem de blocos.
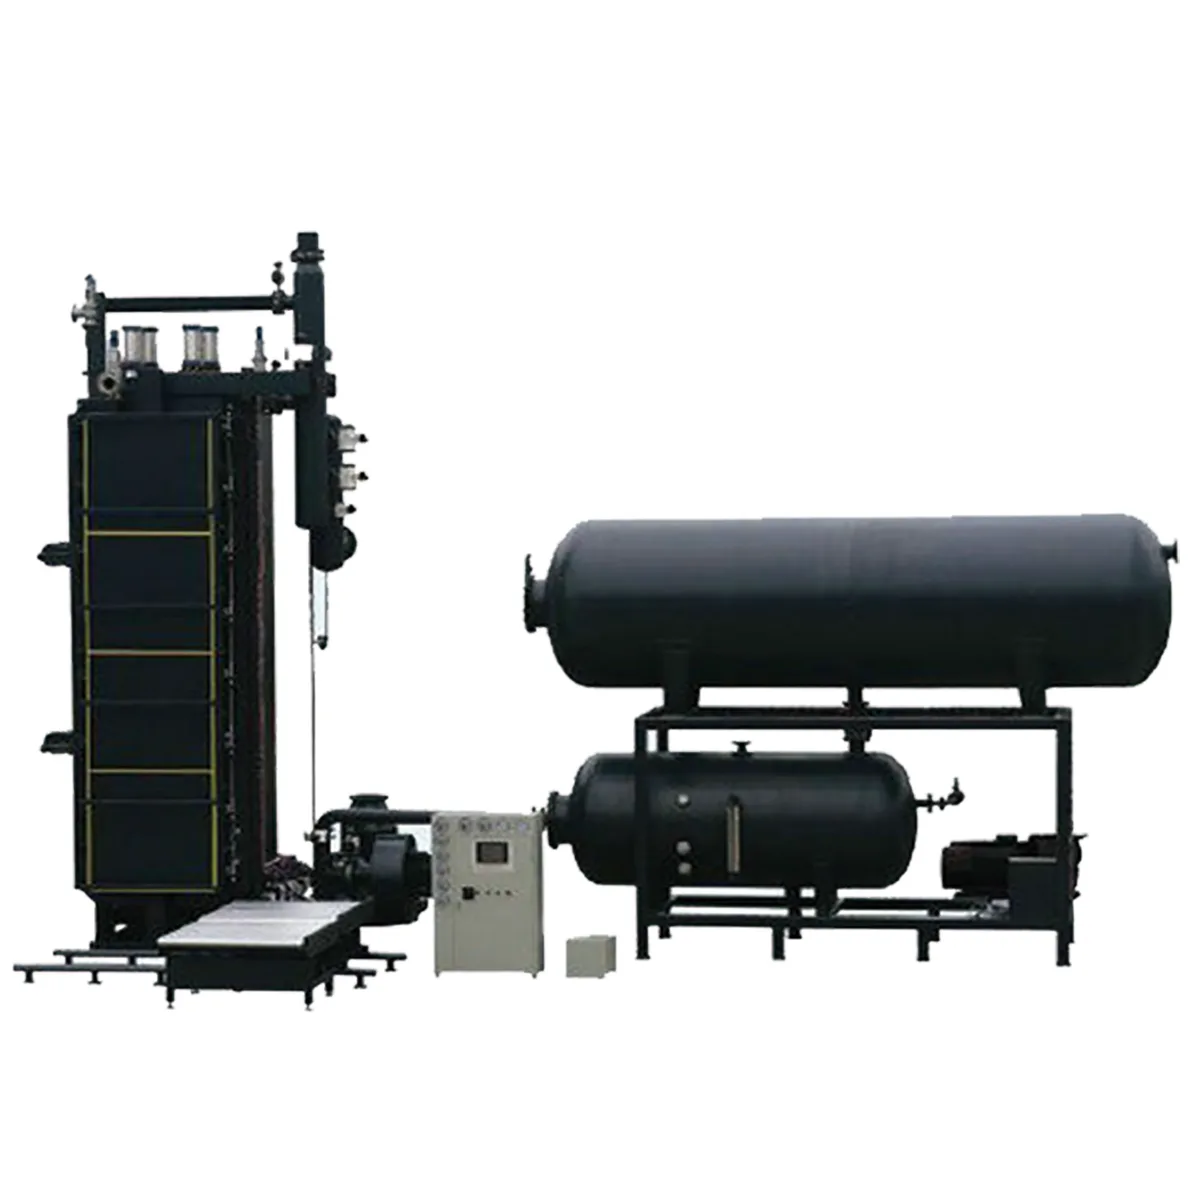
Máquina de Moldagem de Blocos
A máquina de moldagem de blocos é o coração de uma linha de produção de blocos de EPS. Ela preenche uma grande cavidade de molde com as pérolas maturadas, funde-as com vapor, resfria o bloco e o ejeta. Os tamanhos de bloco normalmente variam de 1.000 × 500 × 500 mm até 6.000 × 1.200 × 1.000 mm, dependendo do modelo da máquina.
Cálculos de vazão: Produção de blocos = (Volume do bloco × Número de ciclos por hora) / 1.000. Para uma máquina que produz blocos de 4.000 × 1.200 × 1.000 mm a 4 ciclos por hora: (4,8 m³ × 4) = 19,2 m³/hora, ou aproximadamente 150–190 m³ em um dia de produção de 10 horas (considerando trocas e tempo de manutenção). O tempo de ciclo real depende da densidade do bloco, da capacidade de vapor da máquina e do método de resfriamento (o resfriamento a vácuo reduz significativamente o tempo de ciclo).
Critérios-chave de seleção: Tamanho da cavidade do molde (determina as dimensões do bloco), projeto da câmara de vapor (afeta a qualidade da fusão e a eficiência energética), capacidade de resfriamento a vácuo (reduz o tempo de ciclo em 30–50%), qualidade do sistema hidráulico (afeta a vida útil da máquina) e sofisticação do sistema de controle.
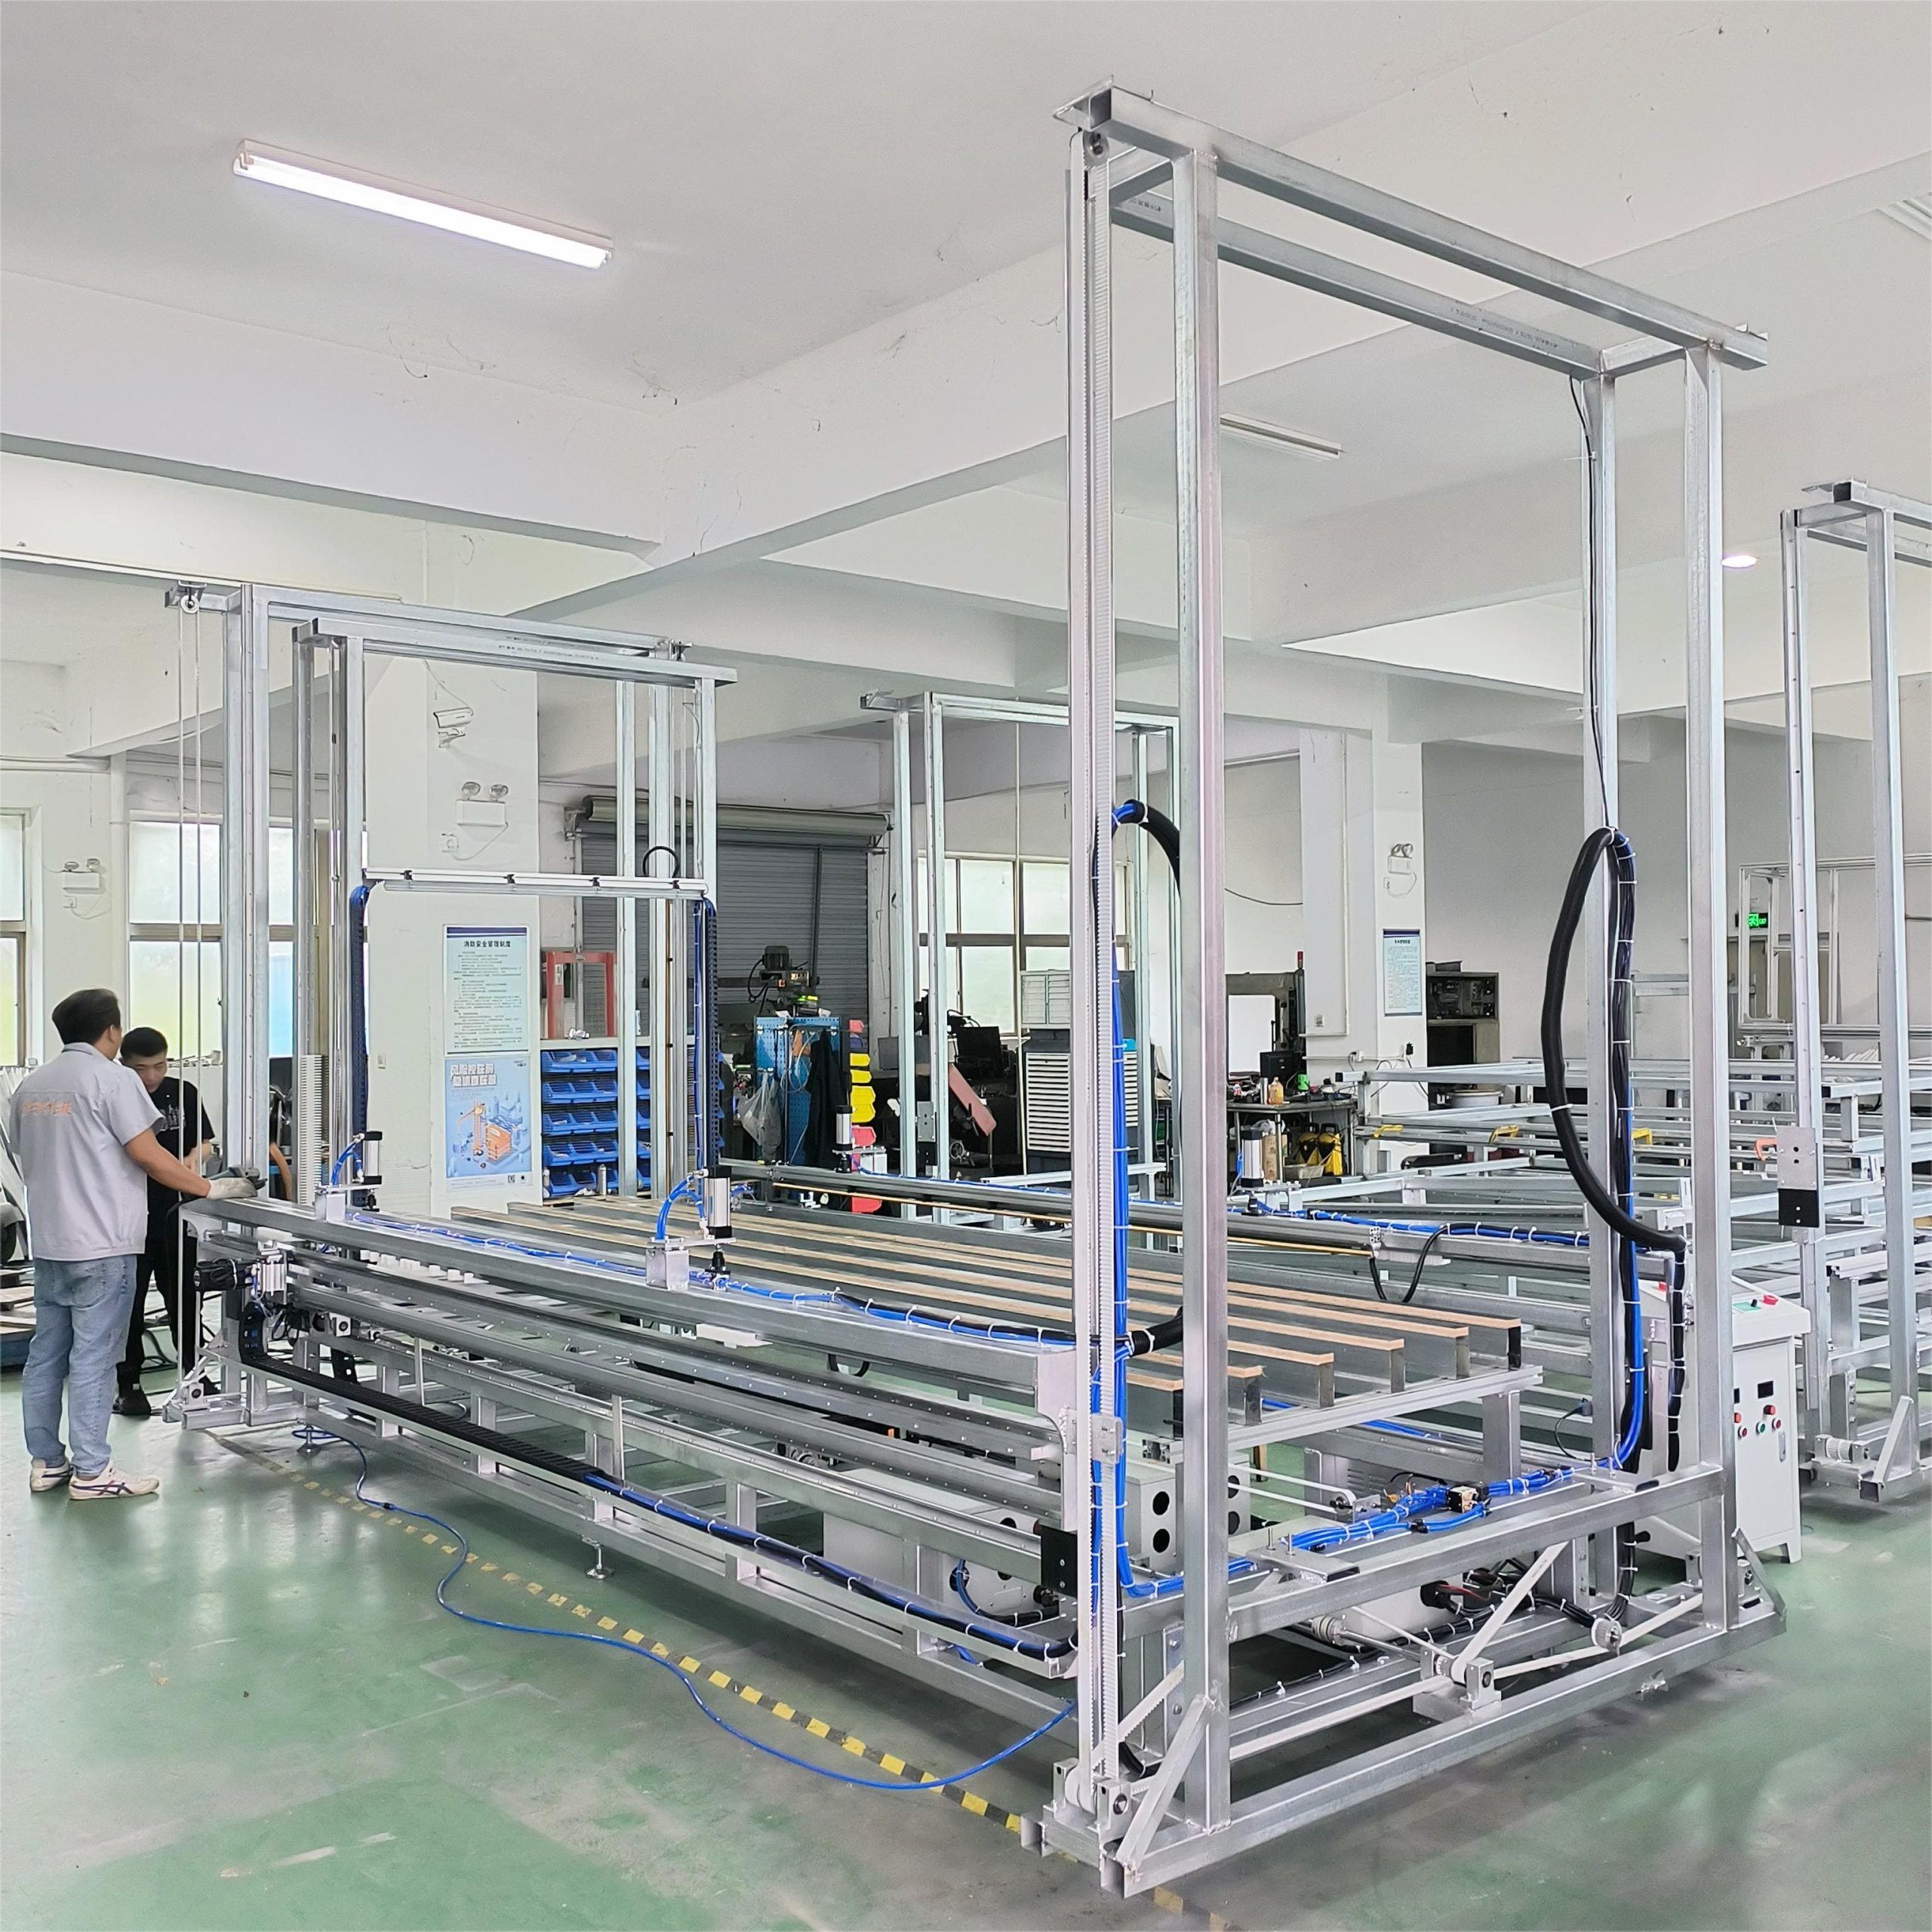
Máquina de Corte
Após a moldagem e um período de estabilização de 1 a 3 dias, os blocos de EPS são cortados em placas ou formas personalizadas usando máquinas de corte por fio quente. Existem vários tipos:
Máquinas de corte horizontal: Cortam os blocos em placas de espessura uniforme. São as máquinas de corte mais essenciais para a produção de placas de isolamento.
Máquinas de corte vertical: Aparam os blocos nas dimensões precisas de largura e comprimento.
Máquinas de corte CNC: Para perfis complexos, formas arquitetônicas e produtos especiais. São opcionais para a produção básica de isolamento, mas essenciais para EPS decorativo ou formas sob medida.
Compatibilização de capacidade: A capacidade de corte deve igualar ou superar levemente a capacidade de moldagem. Uma única máquina de corte horizontal consegue processar tipicamente 100–200 m³ por turno de 8 horas, dependendo do número de cortes por bloco e da espessura da placa.
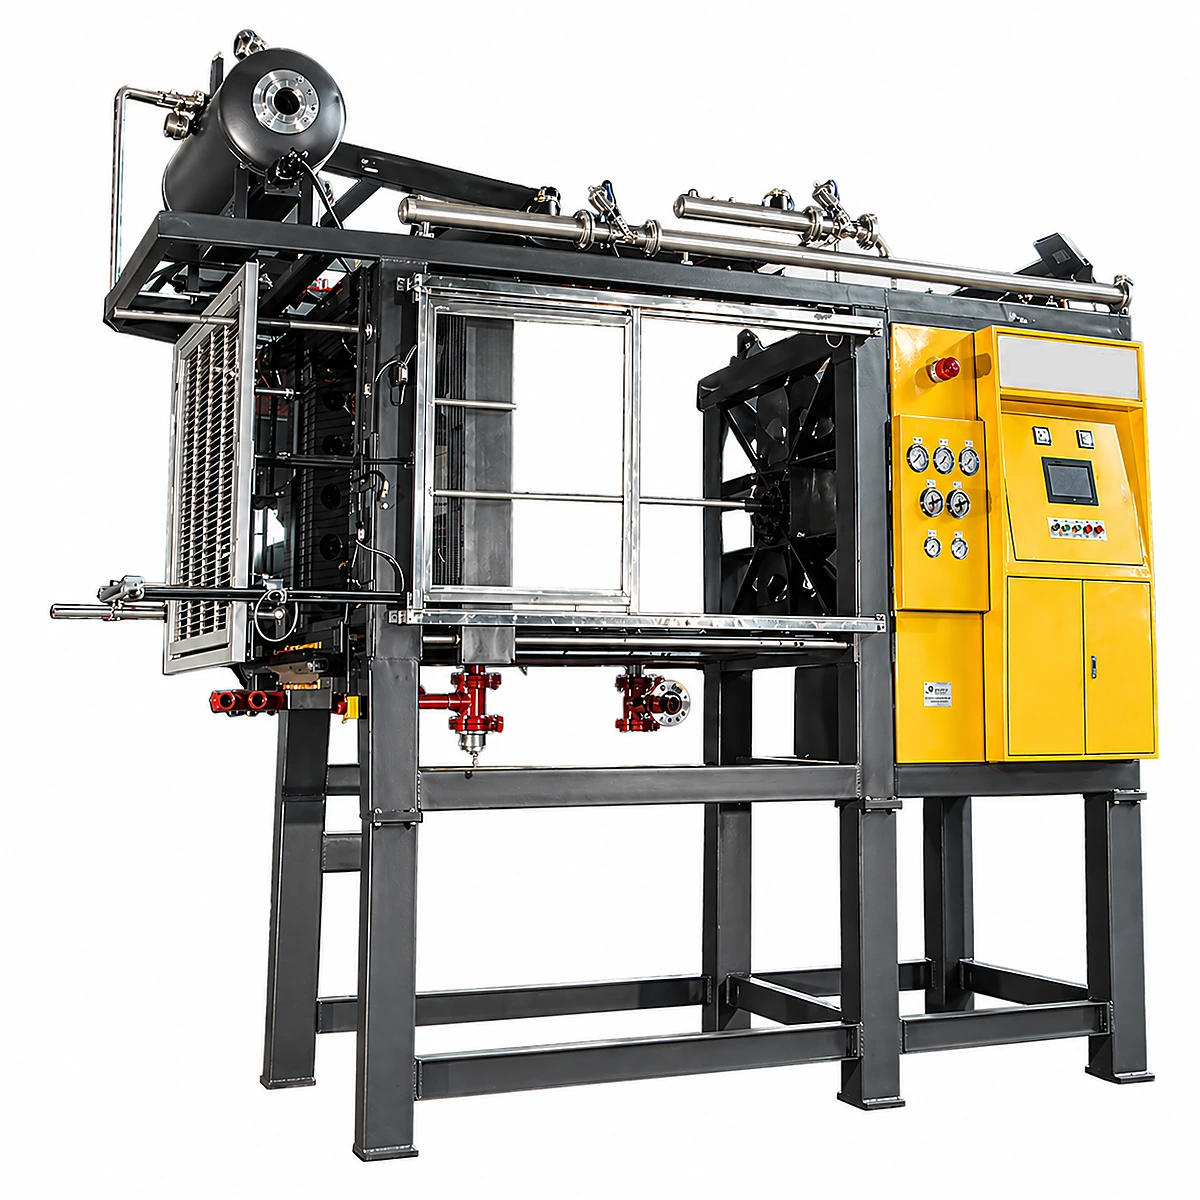
Máquina de Moldagem por Forma (Se Aplicável)
Se o seu plano de negócios inclui a produção de produtos de EPS com formas personalizadas (inserções de embalagem, caixas de peixe, blocos ICF etc.), você vai precisar de uma ou mais máquinas de moldagem por forma, além de ou no lugar do equipamento de moldagem de blocos. As máquinas de moldagem por forma produzem peças acabadas diretamente a partir de moldes, eliminando a etapa de corte para esses produtos. Para o produto moldado por forma de maior volume no mundo, nossa página da linha de produção de caixas de peixe em EPS mostra como o pré-expansor, os silos de maturação, o moldador e o conjunto de utilidades são dimensionados entre si nas escalas de 1, 2 e 4 máquinas; para trabalhos de eletrônicos, eletrodomésticos e automotivo, o equivalente de alta densidade é a linha de produção de embalagens de EPS. A seleção no nível de máquina é abordada no guia do comprador de máquinas de moldagem por forma.
Sistema de Reciclagem
Uma linha de produção de EPS inevitavelmente gera refugo — aparas de corte, blocos rejeitados, produtos danificados. Um sistema de reciclagem tritura esse refugo e o reintroduz no processo produtivo, normalmente misturando 5–15% de material reciclado com pérolas virgens pré-expandidas. Isso reduz os custos de matéria-prima e as despesas com descarte de resíduos. O triturador de reciclagem deve ser dimensionado para lidar com a taxa de refugo esperada (tipicamente 8–15% da produção total). Ao adquirir esse equipamento, nosso guia sobre como escolher uma fábrica de máquinas de reciclagem de EPS mostra o que verificar antes de fechar pedido com um fornecedor.
Equipamentos Auxiliares
Além das máquinas de produção principais, uma fábrica de EPS completa exige diversos sistemas auxiliares:
- Sistema de vácuo: As bombas de vácuo são usadas para o resfriamento nas máquinas de moldagem de blocos e por forma. Sistemas de vácuo bem dimensionados podem reduzir os tempos de ciclo em 30–50%.
- Sistema de distribuição de vapor: Coletores, válvulas, purgadores e tubulação isolada para levar o vapor da caldeira até todos os pontos de consumo, mantendo pressão consistente.
- Sistema de transporte pneumático: Sopradores, tubulação e válvulas desviadoras para transportar as pérolas expandidas entre o pré-expansor, os silos de maturação e as máquinas de moldagem.
- Sistema de ar comprimido: Compressor de ar e secador para atuadores de máquina, instrumentação e sopro.
- Tratamento e resfriamento de água: Torre de resfriamento ou chiller para a água de resfriamento dos moldes, além de tratamento de água caso a qualidade da água local seja ruim.
Etapa 4: Requisitos de Utilidades
A produção de EPS consome quantidades significativas de vapor, eletricidade, ar comprimido e água. Um planejamento preciso das utilidades evita subdimensionamentos custosos (que criam gargalos de produção) ou superdimensionamentos (que desperdiçam capital e custos operacionais).
Dimensionamento da Caldeira a Vapor
O vapor é o principal insumo energético na produção de EPS — é usado na pré-expansão, na moldagem de blocos e na moldagem por forma. A caldeira costuma ser o maior investimento isolado em utilidades.
Fórmula de consumo de vapor: Demanda total de vapor (kg/hora) = Consumo de vapor por m³ de EPS produzido (kg/m³) × Taxa de produção horária (m³/hora). Para a produção de blocos de EPS em densidades típicas (15–20 kg/m³), o consumo de vapor é de aproximadamente 25–40 kg de vapor por metro cúbico de EPS produzido. Para a moldagem por forma, o consumo é maior — aproximadamente 40–60 kg por metro cúbico — devido a cavidades menores e maiores relações de superfície por volume.
Exemplo de cálculo: Uma fábrica média que produz 25 m³/hora de blocos de EPS a 30 kg de vapor/m³ exige 750 kg/hora de vapor apenas para a máquina de moldagem de blocos. Somando a demanda do pré-expansor (tipicamente 200–400 kg/hora) e as perdas de distribuição (10–15%), a capacidade total da caldeira deve ficar em aproximadamente 1.200–1.500 kg/hora (1,2–1,5 tonelada/hora). Na prática, recomenda-se instalar de 1,5 a 2 vezes a demanda de pico calculada, para acomodar cargas de pico simultâneas e oferecer capacidade de reserva.
Opções de combustível: O gás natural é a opção mais comum e mais limpa. Caldeiras a GLP, diesel, carvão e biomassa são usadas onde o gás natural não está disponível. A escolha do combustível afeta significativamente os custos operacionais — gás natural e carvão costumam ser os de menor custo, enquanto diesel e GLP são os mais caros.
Energia Elétrica
As principais cargas elétricas incluem a bomba de vácuo (frequentemente a maior carga elétrica isolada, 30–75 kW), motor e controles do pré-expansor (15–30 kW), sopradores de transporte pneumático (15–45 kW), acionamentos da máquina de corte (10–30 kW), compressor (15–37 kW), iluminação e ventilação, e sistemas de controle.
Capacidade elétrica instalada total típica:
- Fábrica pequena: 100–200 kW
- Fábrica média: 250–500 kW
- Fábrica grande: 500–1.200 kW
O consumo real de energia (fator de demanda) costuma ser de 60–70% da capacidade instalada, já que nem todos os equipamentos operam a plena carga simultaneamente. Garanta que sua instalação tenha capacidade de transformador adequada e que a rede elétrica local consiga suprir suas necessidades.
Ar Comprimido
Uma fábrica de EPS típica exige 1,5–4,0 m³/min de ar comprimido a 6–8 bar de pressão. Um compressor de parafuso na faixa de 15–37 kW com secador por refrigeração é o padrão. Instale um reservatório (500–1.000 litros) para absorver os picos de demanda.
Abastecimento de Água e Resfriamento
A água é usada no resfriamento dos moldes, na vedação das bombas de vácuo e na alimentação da caldeira. O consumo total de água costuma ficar entre 2–5 m³/hora para uma fábrica média. A maior parte dessa água é recirculada por meio de uma torre de resfriamento, de modo que o consumo real de água nova é muito menor (0,5–1,5 m³/hora de reposição). Requisitos de qualidade da água: água amaciada para a caldeira (para evitar incrustações), água limpa para as bombas de vácuo e água industrial padrão para os circuitos de resfriamento.
Etapa 5: Detalhamento do Orçamento de Investimento
O investimento total para montar uma fábrica de EPS varia significativamente conforme a escala de produção, o tipo de produto, a origem do equipamento, os custos locais de construção e o nível de automação. A tabela a seguir traz faixas orçamentárias indicativas em dólares americanos para as três escalas de fábrica discutidas acima.
| Categoria de Custo | Fábrica Pequena (USD) | Fábrica Média (USD) | Fábrica Grande (USD) |
|---|---|---|---|
| Equipamento de Produção Principal | 150.000–300.000 | 400.000–750.000 | 800.000–1.800.000 |
| Equipamento Auxiliar | 30.000–60.000 | 80.000–150.000 | 200.000–400.000 |
| Sistema de Caldeira a Vapor | 20.000–50.000 | 50.000–120.000 | 120.000–300.000 |
| Construção / Obras Civis | 80.000–200.000 | 200.000–500.000 | 500.000–1.500.000 |
| Instalação e Comissionamento | 15.000–30.000 | 30.000–80.000 | 80.000–200.000 |
| Infraestrutura de Utilidades | 20.000–50.000 | 50.000–120.000 | 120.000–300.000 |
| Moldes (se houver moldagem por forma) | 10.000–30.000 | 30.000–100.000 | 100.000–300.000 |
| Capital de Giro (3 meses) | 30.000–60.000 | 80.000–200.000 | 200.000–500.000 |
| Faixa Total de Investimento | 355.000–780.000 | 920.000–2.020.000 | 2.120.000–5.300.000 |
Notas importantes sobre o orçamento:
- Os custos de construção variam enormemente de país para país — as faixas acima consideram um galpão industrial com estrutura de aço em um mercado em desenvolvimento. Os custos na Europa ou na América do Norte podem ser 2 a 3 vezes mais altos.
- Os custos de equipamento consideram maquinário fabricado na China, que oferece o melhor custo-benefício no mercado global. Equipamentos fabricados na Europa (Alemanha, Itália) podem custar de 2 a 4 vezes mais para especificações semelhantes.
- O capital de giro cobre a compra de matéria-prima, a folha de pagamento e as despesas operacionais durante os primeiros três meses, antes da receita se estabilizar. Na prática, garanta reservas de caixa além desse mínimo.
- Os custos de molde se aplicam apenas se você fizer moldagem por forma. Para produção exclusiva de blocos, esse item é eliminado.
- Não se esqueça de orçar frete e impostos de importação sobre o equipamento, que podem adicionar de 8–15% ao custo FOB do equipamento, dependendo do seu país.
Etapa 6: Instalação e Comissionamento
O período entre a entrega do equipamento e a produção estável costuma durar de 2 a 4 meses, dependendo da prontidão da fábrica, da complexidade do equipamento e do suporte de comissionamento oferecido pelo fabricante.
Cronograma Típico
Semanas 1–2: Recebimento e posicionamento. Descarregamento do equipamento dos contêineres, posicionamento das máquinas conforme o layout de fábrica aprovado, nivelamento e ancoragem às fundações.
Semanas 2–4: Instalação mecânica. Conexão das tubulações de vapor, tubulações de água, linhas de ar comprimido, dutos de transporte pneumático e cabos de energia elétrica. Instalação da caldeira e dos equipamentos auxiliares.
Semanas 4–5: Instalação elétrica e de controles. Fiação das conexões dos motores, instalação do painel de controle principal, conexão de sensores e instrumentos, programação do sistema de controle PLC.
Semanas 5–6: Comissionamento a frio. Testes de todos os sistemas mecânicos e elétricos sem vapor. Verificação dos sentidos de rotação, operação das válvulas, intertravamentos de segurança e paradas de emergência. Operação em vazio do sistema de transporte pneumático.
Semanas 6–8: Comissionamento a quente e testes de produção. Acionamento da caldeira, operação do pré-expansor com matéria-prima, enchimento e operação do sistema de maturação, produção de blocos de teste e ajuste dos parâmetros de processo (pressão de vapor, tempo de enchimento, tempo de resfriamento, densidade). Testes iniciais de corte.
Semanas 8–12: Otimização e treinamento. Ajuste fino dos tempos de ciclo, da consistência de densidade, da qualidade de superfície e do consumo de energia. Treinamento dos operadores em todos os aspectos da operação, manutenção e resolução de problemas das máquinas.
O Que o Fabricante Deve Fornecer
Ao montar uma fábrica de EPS com equipamentos da ChinaEps, nosso pacote padrão de comissionamento inclui:
- Desenho detalhado do layout da fábrica, adaptado às dimensões do seu galpão
- Documento completo de especificação de utilidades (requisitos de vapor, energia, ar e água)
- Desenhos de fundação para todo o equipamento principal
- Supervisão de instalação no local por um engenheiro experiente (tipicamente 2–4 semanas)
- Suporte de comissionamento e partida de produção
- Programa de treinamento de operadores (teórico e prático)
- Lista de peças de reposição e inventário recomendado
- Documentação técnica completa e manuais de operação
Etapa 7: Contratação e Treinamento de Pessoal
A fabricação de EPS não é intensiva em mão de obra se comparada a muitos outros setores, mas operadores qualificados são essenciais para a consistência da qualidade do produto e o uso eficiente de energia.
Necessidades de Pessoal por Escala de Produção
| Cargo | Fábrica Pequena | Fábrica Média | Fábrica Grande |
|---|---|---|---|
| Gerente de Produção | 1 | 1 | 1–2 |
| Operador de Pré-expansor | 1 | 1–2 | 2–3 |
| Operador de Moldagem de Blocos | 1 | 1–2 | 2–4 |
| Operador de Máquina de Corte | 1–2 | 2–3 | 3–6 |
| Operador de Moldagem por Forma | 0–1 | 1–3 | 3–8 |
| Operador de Caldeira | 1 | 1 | 1–2 |
| Técnico de Manutenção | 1 | 1–2 | 2–3 |
| Empilhadeira / Movimentação de Material | 1 | 2–3 | 3–5 |
| Controle de Qualidade | 0–1 | 1 | 1–2 |
| Administração / Vendas | 1–2 | 2–4 | 4–8 |
| Total de Colaboradores | 8–12 | 15–25 | 25–50 |
Ao operar em dois ou três turnos, multiplique o número de operadores de produção proporcionalmente.
Necessidades de Treinamento
Operação de máquina: Cada operador precisa de 1–2 semanas de treinamento prático em sua máquina específica durante o comissionamento. O treinamento deve cobrir procedimentos de partida e parada, parâmetros normais de operação, resolução básica de problemas e protocolos de segurança.
Compreensão do processo: Os operadores se beneficiam muito ao entender o processo geral de produção de EPS — como sua estação afeta a qualidade nas etapas seguintes. Por exemplo, um operador de pré-expansor que entende como a variação de densidade afeta a qualidade de fusão do bloco vai produzir resultados mais consistentes.
Treinamento de manutenção: Pelo menos um técnico de manutenção deve receber treinamento abrangente sobre todas as máquinas, incluindo cronogramas de manutenção preventiva, substituição de peças de desgaste, manutenção dos sistemas hidráulico e pneumático, e resolução básica de problemas elétricos. Esse treinamento normalmente é oferecido durante o comissionamento.
Operação de caldeira: Na maioria dos países, os operadores de caldeira precisam ter certificações específicas. Garanta que seu operador de caldeira esteja devidamente licenciado para o tipo de caldeira e a classificação de pressão que você instalar. Trata-se de uma exigência legal, não opcional.
Treinamento de segurança: Todo o pessoal que trabalha na área de produção deve receber treinamento sobre riscos de incêndio do EPS, segurança com gás pentano, segurança com vapor, procedimentos de bloqueio/etiquetagem elétrica e segurança de empilhadeiras. O treinamento de reciclagem deve ser realizado anualmente.
Etapa 8: Considerações Regulatórias e Ambientais
A fabricação de EPS está sujeita a regulamentações ambientais, de saúde e de segurança que variam por país, mas compartilham temas comuns. Tratar dessas questões de forma proativa já na fase de planejamento evita retrofits custosos e interrupções operacionais mais adiante.
Emissões Atmosféricas
A matéria-prima de EPS contém pentano (um composto orgânico volátil) como agente expansor. Durante a pré-expansão e a moldagem, pequenas quantidades de pentano são liberadas. Em muitas jurisdições, as emissões de pentano precisam ser capturadas ou mantidas abaixo de limites especificados. As soluções incluem ventilação adequada (para manter as concentrações no ambiente de trabalho abaixo dos limites de exposição ocupacional) e, em algumas regiões, sistemas de adsorção por carvão ativado ou oxidadores térmicos para o tratamento do ar de exaustão.
Requisitos de Reciclagem de EPS
Cada vez mais, órgãos reguladores e clientes exigem que os produtores de EPS demonstrem capacidade de reciclagem. No mínimo, isso significa reciclar o próprio refugo de produção (o que também faz sentido econômico, conforme discutido na seção do sistema de reciclagem acima). Além disso, algumas jurisdições exigem que os produtores participem de esquemas de Responsabilidade Estendida do Produtor (REP) ou aceitem resíduos de EPS pós-consumo para reciclagem. A instalação de um sistema de reciclagem e compactação também pode se tornar um serviço gerador de receita para a sua comunidade.
Segurança contra Incêndio
As áreas de armazenamento e produção de EPS apresentam riscos de incêndio que precisam ser gerenciados por meio de um projeto adequado de edificação (paredes corta-fogo, sistemas de sprinklers), procedimentos de manuseio de material (limitando as quantidades em estoque aberto), padrões de instalação elétrica (nenhuma fonte de ignição perto do armazenamento de EPS) e planejamento de resposta a emergências. As seguradoras podem impor requisitos adicionais. Envolva sua seguradora desde o início do processo de planejamento para garantir que o projeto da instalação atenda aos padrões de subscrição dela.
Descarte de Água
A água de resfriamento e a purga da caldeira são os principais fluxos de descarte de água. Geralmente apresentam baixa contaminação e muitas vezes podem ser descartados na rede de esgoto municipal com tratamento mínimo, mas verifique as exigências locais. O circuito de água de resfriamento deve ser um circuito fechado, para minimizar o consumo e o descarte de água.
Ruído
Bombas de vácuo, compressores de ar e sopradores de transporte pneumático são as principais fontes de ruído. Se a fábrica estiver localizada perto de áreas residenciais, podem ser exigidos invólucros acústicos ou barreiras para atender às leis locais de ruído.
Expectativas de ROI
Uma fábrica de EPS bem planejada e operada adequadamente pode alcançar retornos atraentes. As margens brutas típicas na fabricação de EPS variam de 25–40%, dependendo do mix de produtos, dos preços do mercado local e dos custos de energia. Os prazos de payback para o investimento total geralmente variam de 2 a 4 anos para operações de escala média em mercados com boa demanda.
Os principais fatores que impulsionam o ROI na fabricação de EPS são: custo da matéria-prima (a resina de EPS é o maior custo isolado, tipicamente 50–65% do custo total de produção), eficiência energética (consumo de vapor e eletricidade por metro cúbico produzido), rendimento de produção (minimização de refugo e produtos rejeitados) e mix de produtos (produtos moldados por forma costumam ter margens mais altas do que placas de isolamento commodity).
Para uma metodologia detalhada de cálculo do retorno sobre o investimento para a sua situação específica, incluindo exemplos práticos com valores reais de custo, veja nosso guia completo: Guia de Cálculo de ROI para Máquinas de EPS.
Pronto para Montar sua Fábrica de EPS?
Montar uma fábrica de EPS é um investimento significativo, mas também é um modelo de negócio bem comprovado, com milhares de operações bem-sucedidas em todo o mundo. A chave do sucesso está em um planejamento minucioso — selecionar os produtos certos para o seu mercado, dimensionar corretamente o equipamento, projetar um layout eficiente e orçar de forma realista.
A ChinaEps já ajudou centenas de clientes ao redor do mundo a planejar, equipar e comissionar linhas de produção de EPS, desde pequenas operações iniciantes até grandes fábricas multilinhas. Nossa equipe pode fornecer uma solução turnkey completa, adaptada ao seu mercado, produtos e orçamento específicos — desde o planejamento inicial da linha de produção e o projeto do layout da fábrica até o fornecimento de equipamentos, a supervisão de instalação, o comissionamento e o treinamento de operadores.
Dê o primeiro passo: Entre em contato com nossa equipe de projetos informando seus produtos-alvo, o volume de produção estimado e a localização. Vamos fornecer uma proposta preliminar de equipamento, um conceito de layout de fábrica e uma estimativa de orçamento, sem custo e sem compromisso.
Perguntas Frequentes
Quanto custa montar uma fábrica pequena de EPS?
Uma fábrica pequena de produção de blocos de EPS (capacidade de 50–100 m³/dia) exige um investimento total de aproximadamente $355.000–$780.000, incluindo equipamento, construção, utilidades, instalação e capital de giro inicial. O valor exato depende dos custos locais de construção, da configuração do equipamento e de a fábrica incluir ou não capacidade de moldagem por forma. O equipamento sozinho costuma representar de 40–55% do investimento total.
De quanto espaço eu preciso para uma linha de produção de EPS?
Para uma fábrica pequena, você precisa de aproximadamente 800–1.500 m² de área construída, mais espaço de pátio ao ar livre, totalizando 2.000–3.000 m² de terreno. Uma fábrica média exige de 2.000–4.000 m² de área construída e 5.000–8.000 m² de terreno. Os silos de maturação e o armazenamento de produtos acabados são os maiores consumidores de espaço. O pé-direito mínimo deve ser de 6 metros para operações pequenas e de 8–10 metros para instalações médias e grandes.
Quanto tempo leva para instalar uma linha de produção de EPS?
Da entrega do equipamento até a produção estável, o cronograma típico é de 2 a 4 meses. Isso inclui instalação mecânica e elétrica (3–5 semanas), comissionamento a frio e a quente (2–3 semanas), e otimização e treinamento de operadores (2–4 semanas). O cronograma pressupõe que o galpão da fábrica e as utilidades (energia, água, gás) estejam prontos quando o equipamento chegar. A construção do galpão, se necessária, deve ser planejada para ser concluída antes da entrega do equipamento.
Quais utilidades uma fábrica de EPS exige?
As principais utilidades são vapor (de uma caldeira a gás, diesel, carvão ou biomassa), eletricidade (100–500+ kW, dependendo da escala), ar comprimido (6–8 bar) e água (2–5 m³/hora, majoritariamente recirculada). O vapor é o maior custo energético, respondendo por 60–70% do consumo total de energia. O gás natural é o combustível de caldeira mais comum e recomendado, onde disponível.
Quantos trabalhadores são necessários para operar uma fábrica de EPS?
Uma fábrica pequena de produção de blocos de EPS em turno único exige de 8–12 trabalhadores, incluindo operadores, um operador de caldeira, um técnico de manutenção, movimentadores de material e pessoal administrativo. Uma fábrica média precisa de 15–25 trabalhadores por turno. Adicionar operações de moldagem por forma aumenta moderadamente o quadro de pessoal. A maioria dos processos de produção de EPS é semiautomatizada, portanto a operação não é intensiva em mão de obra em relação ao valor de produção.
Posso começar pequeno e expandir depois?
Sim, e essa é uma abordagem comum. Muitos fabricantes de EPS bem-sucedidos começaram com uma única máquina de moldagem de blocos e equipamento básico de corte, depois se expandiram adicionando uma segunda máquina de moldagem, capacidade de moldagem por forma ou corte CNC, à medida que o negócio crescia. O segredo é planejar o layout da fábrica e a infraestrutura de utilidades já pensando em expansão desde o início — superdimensionar levemente o galpão, a caldeira e o fornecimento elétrico custa pouco a mais no começo, mas economiza enormemente quando você expandir. A ChinaEps pode projetar um plano de expansão em fases como parte do seu projeto inicial.
Leituras Relacionadas
- Sistema de Reciclagem de EPS em Circuito Fechado: Como Funciona a Recuperação Interna de Refugo em Pérola — Leitura complementar no mesmo cluster.
- EPS Fish Box Production Line: Complete Guide 2026 (Índia, Indonésia, Vietnã) — Leitura complementar no mesmo cluster.