Para una fábrica de moldeo de formas EPS, unos pocos segundos ahorrados en cada ciclo pueden traducirse en muchas más piezas terminadas a lo largo de un turno completo. Pero simplemente acortar el temporizador no es optimización de proceso —si el tiempo de vapor se recorta con demasiada agresividad, la fusión de las perlas se debilita; si el enfriamiento termina demasiado pronto, las piezas se contraen o deforman tras el desmoldeo; si el llenado se acelera sin revisar el venteo, las cavidades se llenan de forma desigual. El objetivo es el ciclo estable más corto que produzca de forma repetible piezas aceptables, y eso empieza por saber a dónde va realmente el tiempo. (¿Está comprando una máquina y quiere saber qué tiempo de ciclo esperar antes de tener una propia? Vea qué controla realmente la producción del moldeo de formas.)
¿Qué ocurre durante un ciclo de moldeo de formas EPS?
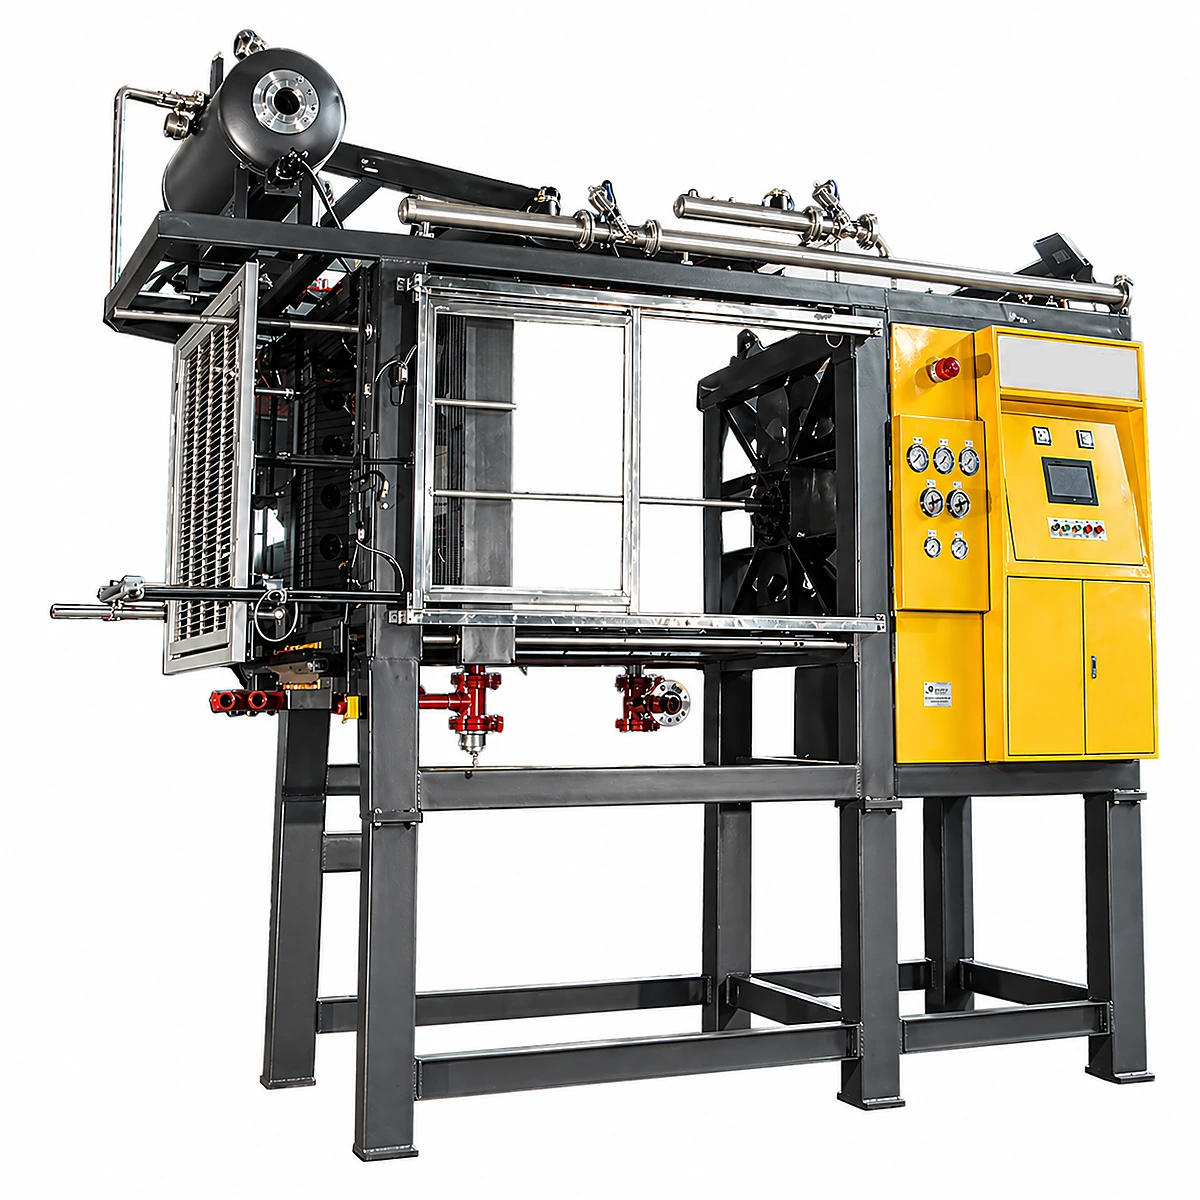
Un proceso típico de moldeo de formas EPS recorre: cierre del molde → llenado de perlas → calentamiento por vapor → fusión de las perlas → enfriamiento → vacío → liberación de presión → apertura del molde → expulsión. La secuencia exacta varía según la máquina, el diseño del molde y el producto. Las máquinas modernas automáticas de moldeo de formas combinan estas etapas mediante recetas controladas por PLC, almacenando el tiempo de llenado, vapor, enfriamiento y vacío por producto —la máquina de moldeo de formas SM-1200 de ChinaEps está construida en torno a este enfoque automatizado, enfriado por vacío y basado en recetas. El punto importante es que el ciclo de la máquina es un sistema: reducir una etapa a menudo solo traslada el problema a la siguiente.
¿A dónde va el tiempo de ciclo?
El ciclo total se divide en cinco secciones:
| Etapa | Propósito principal | Enfoque típico de optimización |
|---|---|---|
| Llenado | Llenar la cavidad del molde con perlas estabilizadas | Presión de llenado, disposición de pistolas, venteo |
| Vapor | Calentar y fundir las perlas | Presión de vapor, distribución, diseño del molde |
| Enfriamiento | Eliminar calor de la pieza moldeada | Vacío, agua de refrigeración, canales del molde |
| Estabilización | Reducir la presión interna antes de abrir | Nivel de vacío, temperatura residual |
| Expulsión | Extraer el producto terminado | Desmoldeante, diseño del expulsor, automatización |
El enfriamiento suele ser la mayor restricción, porque el producto no se puede retirar con seguridad solo porque la fusión de las perlas haya terminado —también debe volverse lo bastante estable dimensionalmente para salir del molde. El enfriamiento por vacío puede acortar sustancialmente esta fase en comparación con depender solo del enfriamiento por agua, por lo que la pregunta que vale la pena hacerse no es "¿podemos recortar el ciclo de 60 a 50 segundos?" sino "¿qué etapa nos impide llegar a 50 segundos?"
1. Optimice el llenado de perlas antes de aumentar la velocidad de llenado
Un mal llenado del molde puede crear defectos que solo aparecen tras el vapor: esquinas faltantes, densidad desigual, zonas blandas, bordes incompletos, distintos pesos de pieza, y mala fusión localizada. Antes de acortar el tiempo de llenado, revise tres cosas.
Posición y distribución de las pistolas de llenado
Un molde grande puede usar varias pistolas de llenado. Si una entrega sustancialmente más perlas que otra, la cavidad se empaqueta de forma desigual, creando zonas de alta y baja densidad que resisten la penetración del vapor y prolongan el enfriamiento. Evalúe el sistema de llenado por distribución, no solo por volumen total de perlas.
Presión de llenado
Una presión de llenado excesiva no es automáticamente mejor —puede compactar las perlas cerca de las esquinas o frente a las pistolas de llenado, mientras que muy poca presión deja secciones remotas incompletamente llenas. El valor correcto depende de la geometría del producto, la densidad de la perla, el tamaño de la perla, el diámetro de la pistola, el número de pistolas y el venteo del molde.
Estado de los venteos
El aire debe salir de la cavidad a medida que entran las perlas. Un área de venteo insuficiente o venteos bloqueados se confunde a menudo con baja presión de llenado; subir la presión para compensar puede ocultar el problema real mientras crea empaquetado desigual en otro lugar. Inspeccione los venteos antes de aumentar la presión neumática.
2. La distribución del vapor importa más que la presión del vapor
La etapa de vapor ablanda la superficie de la perla para que las partículas adyacentes fundan. Aumentar la presión de vapor puede ayudar dentro del rango de proceso correcto, pero el vapor todavía tiene que llegar al lecho de perlas de forma uniforme. Si un lado del molde recibe vapor más rápido que otro, subir la presión de entrada puede sobre-fundir una zona sin resolver la que está poco fundida.
Esté atento a una fusión fuerte cerca de la entrada de vapor pero un enlace débil en secciones remotas, apariencia superficial inconsistente, contracción localizada, calentamiento más largo de lo esperado, o una sección que permanece húmeda tras el desmoldeo. Los defectos repetidos en la misma posición apuntan a la distribución del vapor en el molde, no a la presión.
3. El diseño del venteo del molde fija su tiempo de ciclo mínimo
Dos moldes en la misma máquina pueden producir tiempos de ciclo muy distintos, porque el molde —no solo la máquina— determina la eficiencia con la que entran las perlas, sale el aire, el vapor llega al lecho de perlas, sale el condensado, el enfriamiento llega a la pieza, el vacío elimina calor y humedad, y el producto terminado se expulsa. Más venteos no son automáticamente mejores: la cantidad, el diámetro, la posición y la distribución deben ajustarse al producto, o el molde sufre fuga de perlas, marcas superficiales, llenado incompleto, penetración desigual del vapor, y calentamiento y enfriamiento más largos.
4. Compruebe si el suministro de vapor es el límite real
A veces la máquina de moldeo podría funcionar más rápido, pero el sistema de servicios de la fábrica no puede seguirle el ritmo —especialmente con varias máquinas funcionando a la vez. Cuando una segunda máquina inicia su etapa de vapor, la presión en la primera máquina cae y su tiempo real de fusión aumenta aunque la receta del PLC no haya cambiado. Eso es un problema de servicios, no un fallo de la máquina.
Un sistema de vapor completo incluye la caldera, el colector principal, las tuberías de derivación, la regulación de presión, un acumulador de vapor (si es necesario), purgadores, drenaje, aislamiento, y retorno de condensado. La demanda total de vapor de la fábrica debe dimensionarse para cargas simultáneas del preexpansor y de todas las máquinas de moldeo funcionando juntas, no para una sola máquina de forma aislada —vea la guía de mejores prácticas de sistemas de vapor del Departamento de Energía de EE. UU. sobre cómo las plantas industriales dimensionan y auditan redes de vapor compartidas. Una caldera grande alimentando tuberías subdimensionadas todavía puede ofrecer un rendimiento de vapor deficiente en la propia máquina de moldeo.
5. No ignore el condensado
El vapor que entra en tuberías y pasajes de molde fríos condensa. Si ese condensado no se drena eficientemente, parte del siguiente ciclo de vapor tiene que eliminar el agua antes de que empiece el calentamiento real, desperdiciando tanto energía como tiempo. Los síntomas incluyen calentamiento lento o desigual, productos húmedos, alto consumo de vapor, tiempos de ciclo inestables, y descarga de agua durante el moldeo. Revise los purgadores de vapor, la pendiente de las tuberías, las válvulas de drenaje, el drenaje del molde, el aislamiento, y el retorno de condensado antes de ajustar el temporizador del PLC.
6. El enfriamiento suele ser el mejor lugar para encontrar ahorros
Una vez que las perlas han fundido, la pieza moldeada todavía retiene calor y presión interna. Abrir el molde demasiado pronto causa expansión tras el desmoldeo, contracción, alabeo, grietas, e inestabilidad dimensional —el enfriamiento forma parte del proceso de formación del producto, no es tiempo muerto.
La eficacia del enfriamiento por agua depende de la temperatura del agua, el caudal, el estado de los canales, el diseño del molde, el espesor del producto, y la densidad del producto. Si el agua de refrigeración se va calentando gradualmente durante un turno, el tiempo de ciclo puede subir silenciosamente con ella —monitorice las condiciones reales del agua, no solo el tiempo de enfriamiento programado.
Por qué el enfriamiento por vacío puede aumentar la producción
El enfriamiento por vacío elimina calor residual y humedad reduciendo la presión para que la humedad se evapore a una temperatura más baja, extrayendo calor de la espuma en el proceso. Esto puede acortar el tiempo necesario antes de que una pieza esté lo bastante estable para desmoldear, por lo que ChinaEps integra el enfriamiento por vacío en la SM-1200 y lo combina con el sistema de control automático de silo ES para repetibilidad a nivel de receta. Pero una bomba de vacío no garantiza por sí sola una producción rápida —el sistema debe alcanzar y mantener el nivel de vacío requerido. Revise fugas, sellos desgastados, filtros bloqueados, una bomba subdimensionada, entrada de agua en la línea de vacío, válvulas dañadas, mal sellado del molde, y resistencia excesiva de las tuberías. Cuando el rendimiento del vacío se degrada, los operarios suelen compensar añadiendo tiempo de enfriamiento; la máquina sigue funcionando, pero la producción cae silenciosamente a menos que se monitorice directamente el nivel de vacío.
7. El espesor y la densidad del producto cambian el ciclo
Un inserto de embalaje protector delgado con espesor de pared uniforme y una caja aislada gruesa con secciones profundas y esquinas reforzadas no deberían usar la misma receta, incluso a densidad de perla similar —la pieza más gruesa necesita más tiempo para el llenado, la penetración del vapor, la eliminación de calor, y la estabilización de presión. La densidad de la perla añade otra variable: las piezas de mayor densidad contienen más material que calentar y enfriar, lo que afecta a la demanda de vapor, el tiempo de calentamiento, el requisito de enfriamiento, y el peso final de la pieza. La capacidad de la máquina debe calcularse a partir de la mezcla real de productos, no del molde más rápido probado durante la aceptación de la máquina.
8. Estabilización de perlas y grado de materia prima
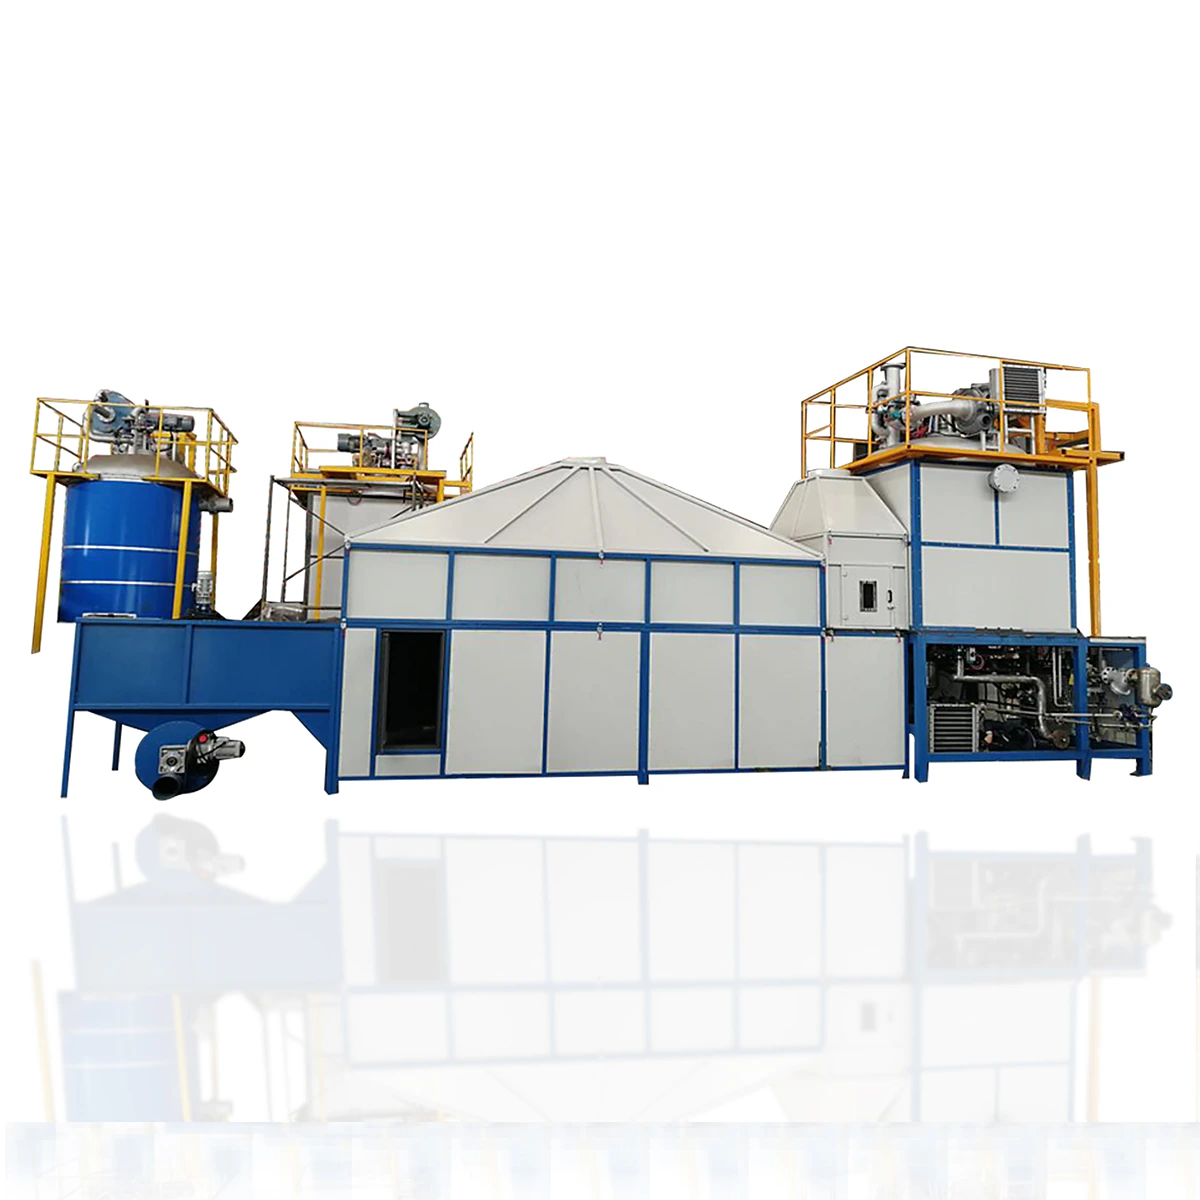
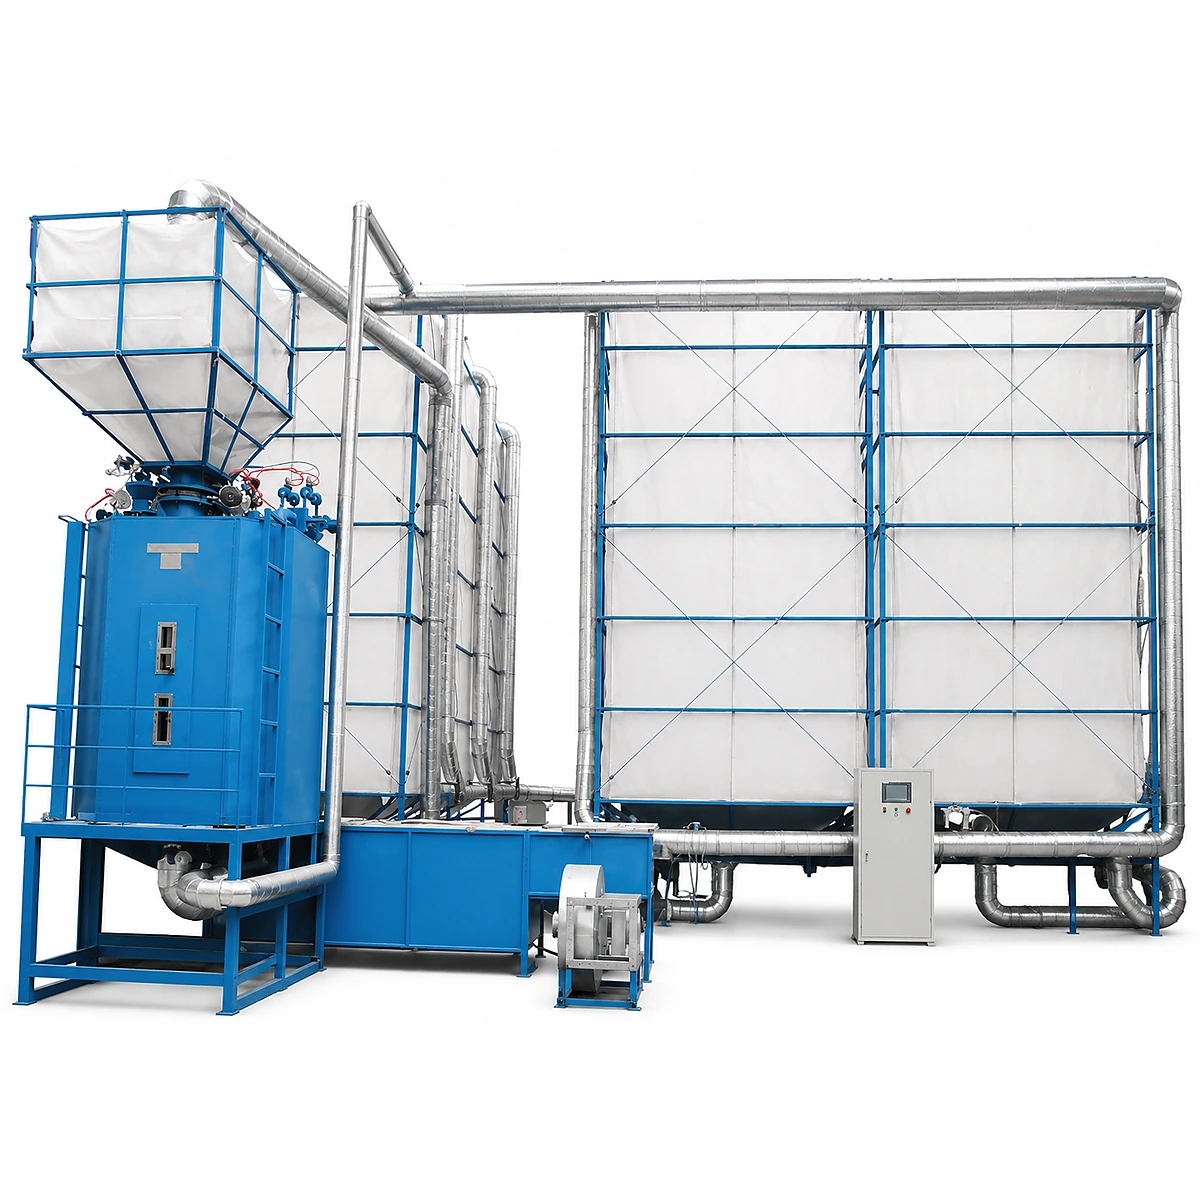
Las perlas de EPS preexpandidas necesitan tiempo de acondicionamiento antes del moldeo para que la presión interna y la humedad se estabilicen; las perlas que llegan al molde poco acondicionadas pueden mostrar un comportamiento de llenado inestable, mala fusión, mayor humedad, y peso de pieza inconsistente, lo que traslada los problemas de ciclo de vuelta a la etapa de preexpansión y silo horas antes. El grado de materia prima también importa —según la ASTM C578, el poliestireno expandible se clasifica por tipo y densidad, y los grados de ciclo rápido pueden realmente acortar el tiempo de moldeo, pero solo una vez que el vapor, el vacío, el enfriamiento, y la preparación de la perla ya están controlados. Comprar material más rápido no eliminará un cuello de botella de presión de vapor o de vacío que ya está limitando la línea —vea nuestra guía de ROI de perlas EPS de ciclo rápido para saber cuándo realmente compensa el cambio de material.
Mida el tiempo de ciclo real, no solo el ajuste del PLC
Una lectura del PLC de "ciclo = 55 segundos" no significa que salga una pieza cada 55 segundos. La producción real también incluye retrasos del operario, retirada del producto, limpieza del molde, interrupciones de suministro de perlas, espera de la máquina, recuperación de presión de los servicios, alarmas menores, inspección, y ajuste de molde. Si un turno produce menos piezas de las esperadas, cronometre el bucle completo —cierre de molde hasta el siguiente cierre de molde— no solo la etapa de moldeo programada.
Producción teórica frente a real
Producción horaria teórica = 3.600 ÷ tiempo de ciclo (segundos) × cavidades por molde. Un molde de 4 cavidades funcionando con un ciclo completo de 60 segundos da 3.600 ÷ 60 × 4 = 240 piezas/hora —teóricas. La producción real tiene que restar paradas, limpieza de molde, huecos de suministro de material, descansos, cambios, controles de calidad, y mantenimiento, por lo que comprar una máquina basándose solo en la cifra de tiempo de ciclo mínimo del proveedor puede resultar engañoso. Pida el ciclo esperado con su producto real, densidad, y configuración de molde.
Por qué un ciclo más corto puede reducir la producción real
| Elemento | Receta A | Receta B |
|---|---|---|
| Tiempo de ciclo | 60 seg | 52 seg |
| Producción teórica | Menor | Mayor |
| Tasa de rechazo | Baja | Alta |
| Contracción post-molde | Estable | Frecuente |
| Retrabajo | Bajo | Alto |
La receta B parece mejor solo en el temporizador de la máquina. Pero si los operarios pasan tiempo extra clasificando piezas alabeadas y la tasa de rechazo sube, la producción vendible puede en realidad caer. El KPI que importa es piezas buenas por hora, no ciclos por hora.
Una forma controlada de optimizar el ciclo
- Establezca una línea base. Registre producto, molde, cavidades, grado de EPS, densidad de perla, tiempo de estabilización, tiempo de llenado/vapor/enfriamiento/vacío, ciclo total, peso de pieza, tasa de rechazo, y piezas/hora reales. Sin esto, no podrá saber si un cambio ayudó.
- Identifique la etapa más larga. Ejemplo: llenado+cierre 12s, vapor 15s, enfriamiento 24s, expulsión 9s = 60s total. Recortar el llenado de 12 a 10 segundos ahorra dos segundos; mejorar el enfriamiento de 24 a 18 segundos ahorra seis. Ataque primero el mayor cuello de botella controlable.
- Averigüe por qué esa etapa es larga —para el vapor, revise presión, dimensionamiento de tuberías, condensado, venteo del molde, temperatura del molde, y respuesta de las válvulas; para el enfriamiento, revise rendimiento del vacío, temperatura del agua de refrigeración, caudal de agua, canales del molde, geometría del producto, y densidad de la perla. Elimine la razón por la que el temporizador tiene que ser largo en lugar de simplemente acortarlo.
- Cambie un parámetro a la vez. No suba la presión de vapor, recorte el tiempo de enfriamiento, suba el vacío, cambie la densidad de la perla, y cambie la presión de llenado al mismo tiempo —si la siguiente pieza mejora, no sabrá qué cambio lo causó. Cambie, pruebe, inspeccione, registre, decida.
- Inspeccione tras el desmoldeo completo —dimensiones, peso, fusión superficial, llenado de esquinas, contracción, deformación, agrietamiento, humedad, y unión de perlas. Algunos problemas de tiempo de ciclo solo aparecen después de que la pieza haya estado almacenada.
Errores comunes al intentar aumentar la producción de EPS
- Aumentar primero la presión de vapor —más presión no corrige una mala distribución.
- Recortar el enfriamiento hasta que la pieza apenas se pueda expulsar —una expulsión exitosa no significa estabilidad dimensional.
- Copiar una receta para cada molde —productos diferentes necesitan ajustes diferentes.
- Ignorar la caldera y el sistema de servicios —la máquina de moldeo no puede superar la capacidad de vapor, aire, agua y vacío que la alimenta (vea nuestra guía de dimensionamiento de calderas para saber cómo dimensionar la demanda de vapor compartida).
- Mirar solo el tiempo de ciclo de la máquina —el tiempo de inactividad, los rechazos, y la manipulación afectan todos a la producción real.
- Asumir que una máquina nueva corrige automáticamente un problema de proceso —una máquina de moldeo de formas avanzada todavía necesita moldes, servicios, materias primas, y ajustes de proceso adecuados.
Cuándo considerar actualizar la máquina
La optimización de proceso debería venir primero, pero las limitaciones del equipo eventualmente se vuelven reales. Vale la pena evaluar una actualización cuando una máquina de moldeo de formas más antigua muestra ausencia de enfriamiento por vacío efectivo, respuesta lenta de válvulas, mal control de vapor, inestabilidad de presión frecuente, almacenamiento de recetas limitado, alto consumo de agua o vapor, tiempo mecánico largo de apertura/cierre, fuga repetida de sellos, mal control de llenado, o tiempo de inactividad no planificado frecuente. En ese punto, seguir ajustando repetidamente los temporizadores del PLC deja de ser económico. Vea nuestra guía del comprador de máquinas de moldeo de formas EPS para comparaciones de especificaciones por tipo de producto.
Qué enviar antes de seleccionar una máquina de moldeo de formas
No pida una máquina solo con "necesito una máquina de moldeo de formas EPS". Prepare: fotos del producto terminado, plano del producto, dimensiones, peso, densidad objetivo de EPS, grado de materia prima, cavidades por molde, piezas por hora y por día requeridas, número de modelos de producto, dimensiones del molde existente (si lo hay), capacidad de caldera disponible, presión de vapor, sistema de agua de refrigeración, capacidad del compresor de aire, tamaño del taller, horas de trabajo por turno, y turnos por día. Con esto, un proveedor puede evaluar si la capacidad requerida debería venir de un molde más grande, más cavidades, un ciclo más rápido, varias máquinas, mejor enfriamiento por vacío, un sistema de servicios más grande, o una combinación —el mismo enfoque disciplinado que los fabricantes certificados ISO 9001:2000 aplican a la documentación de control de proceso bajo un sistema de gestión de calidad.
Preguntas frecuentes
¿Cuál es un tiempo de ciclo normal para el moldeo de formas EPS?
Depende del espesor del producto, la densidad, y el diseño de venteo del molde —los insertos de embalaje delgados pueden funcionar bien por debajo de 60 segundos por ciclo, mientras que las piezas aisladas gruesas con secciones profundas suelen tardar más. No hay una cifra universal única; debe medirse frente a su producto, molde y densidad específicos, no copiarse de la receta de otra fábrica.
¿El enfriamiento por vacío siempre acorta el ciclo?
Solo si el sistema de vacío puede realmente alcanzar y mantener el nivel de vacío requerido. Una bomba de vacío con fugas, sellos desgastados, un filtro bloqueado, o resistencia excesiva de tuberías no ofrecerá la reducción de enfriamiento esperada, y los operarios a menudo enmascaran el déficit añadiendo tiempo de enfriamiento en lugar de dar servicio al sistema de vacío.
¿Por qué la misma receta funciona más lenta cuando otras máquinas están en vapor?
Demanda de vapor compartida. Cuando una segunda máquina entra en su etapa de vapor, la presión del colector cae y el tiempo real de fusión de la primera máquina aumenta aunque su receta de PLC no haya cambiado —esto apunta a un sistema de vapor subdimensionado, no a un fallo de máquina.
¿Debería cada producto usar la misma receta de ciclo?
No. El espesor del producto, la densidad, y la geometría del molde cambian todos los requisitos de llenado, penetración de vapor, y enfriamiento. Usar la receta corta de una pieza delgada en una pieza gruesa para alcanzar el mismo objetivo de piezas por hora suele aumentar los rechazos en lugar de aumentar la producción real.
Reducir el tiempo de ciclo del moldeo de formas EPS depende de toda la cadena —perlas crudas, preexpansión, estabilización, llenado, distribución del vapor, fusión, enfriamiento, vacío, y expulsión. Mida el resultado en piezas buenas terminadas por hora, no en el ciclo de máquina más corto. Envíe a ChinaEps el plano de su producto, la densidad de EPS, la producción objetivo, los requisitos del molde, y los servicios de fábrica disponibles, y configuraremos la máquina, el molde, el sistema de vapor, el sistema de vacío, y la preparación de perlas aguas arriba en torno a la producción que realmente necesita en nuestra página de la máquina de moldeo de formas SM-1200.