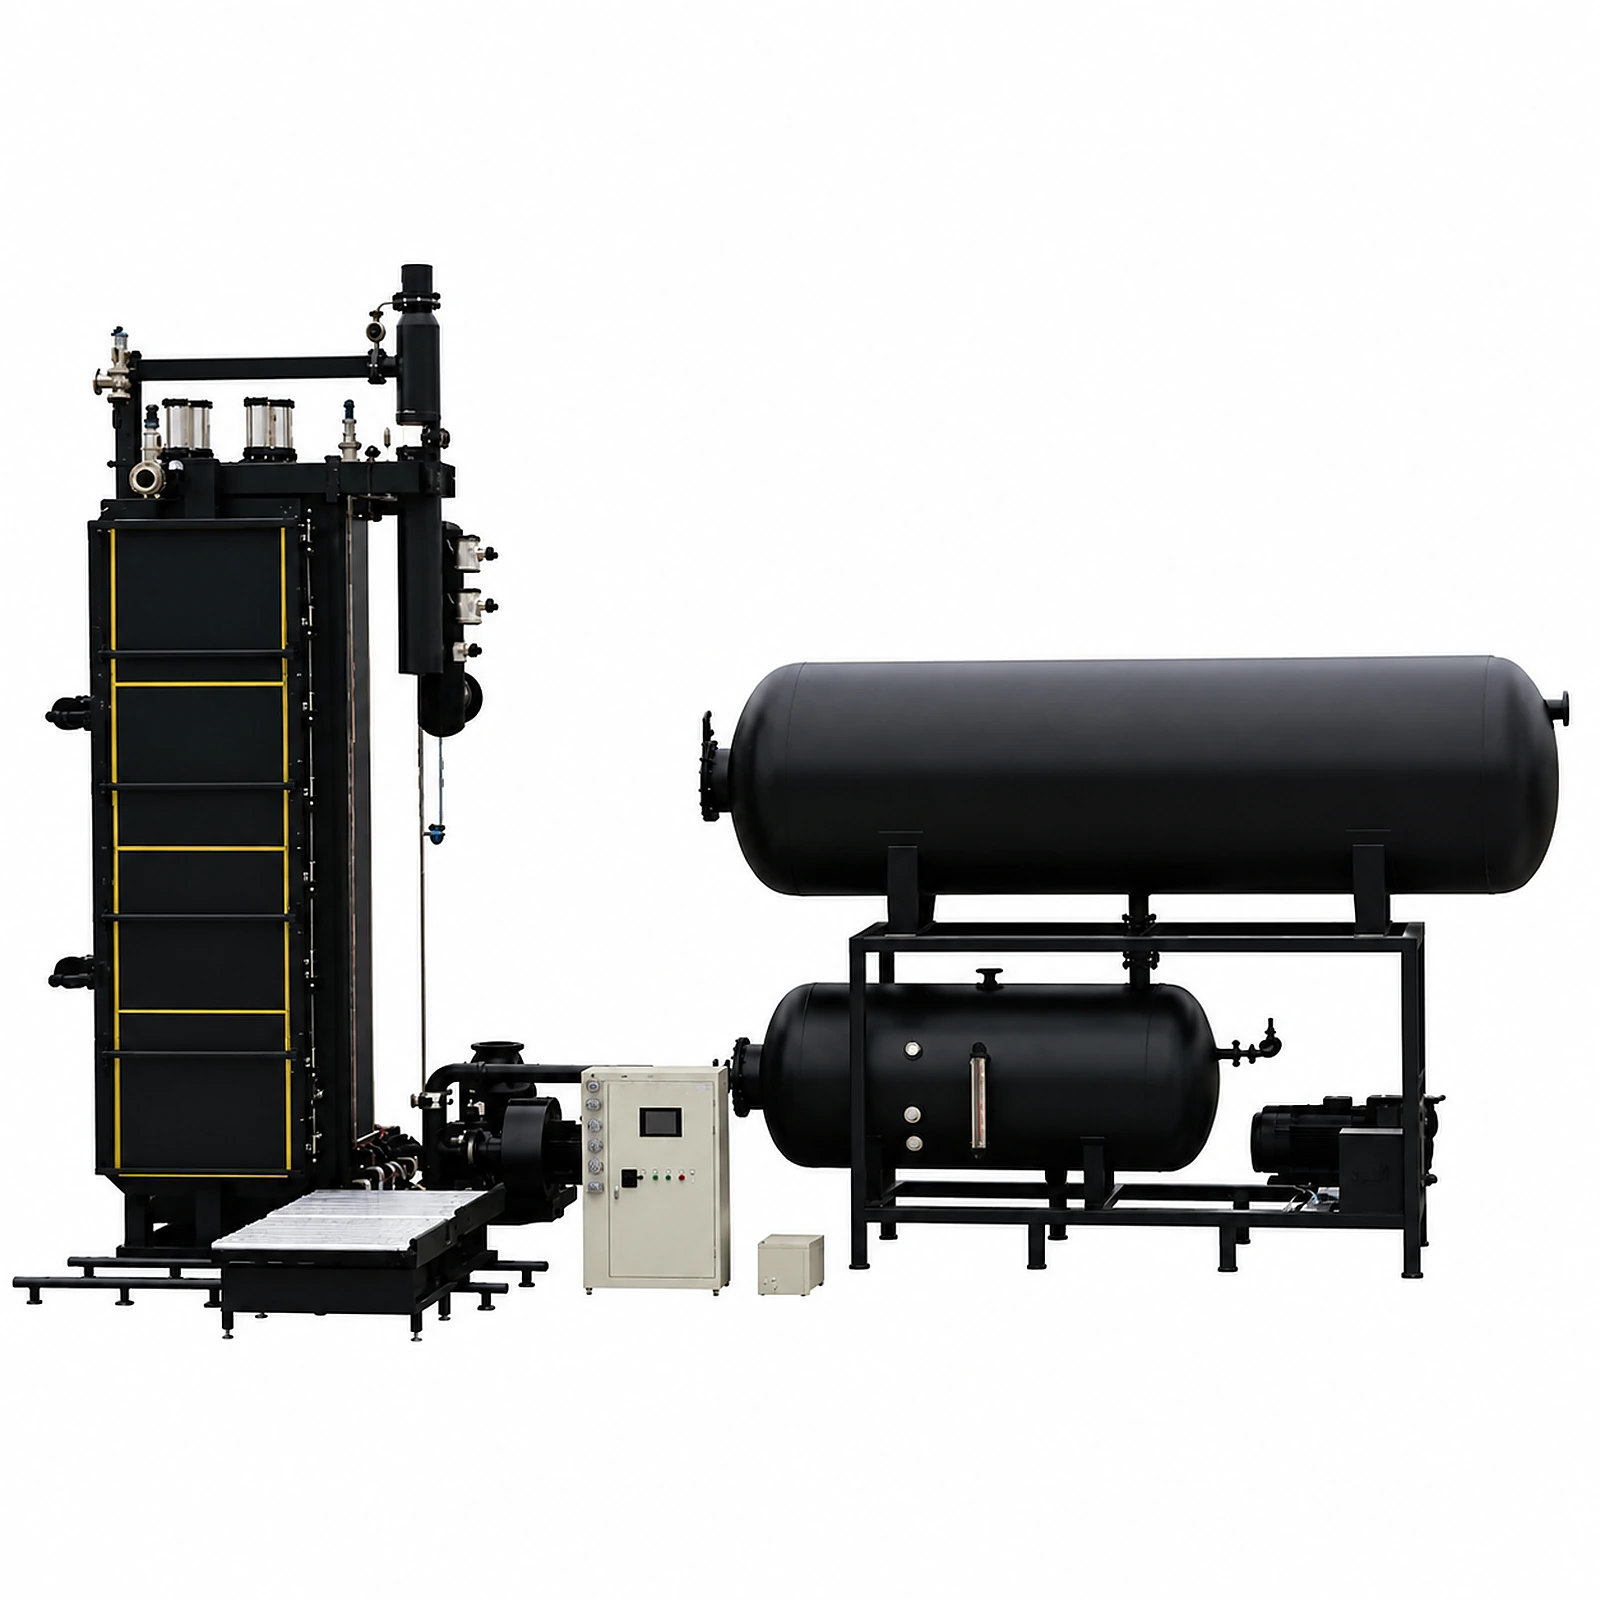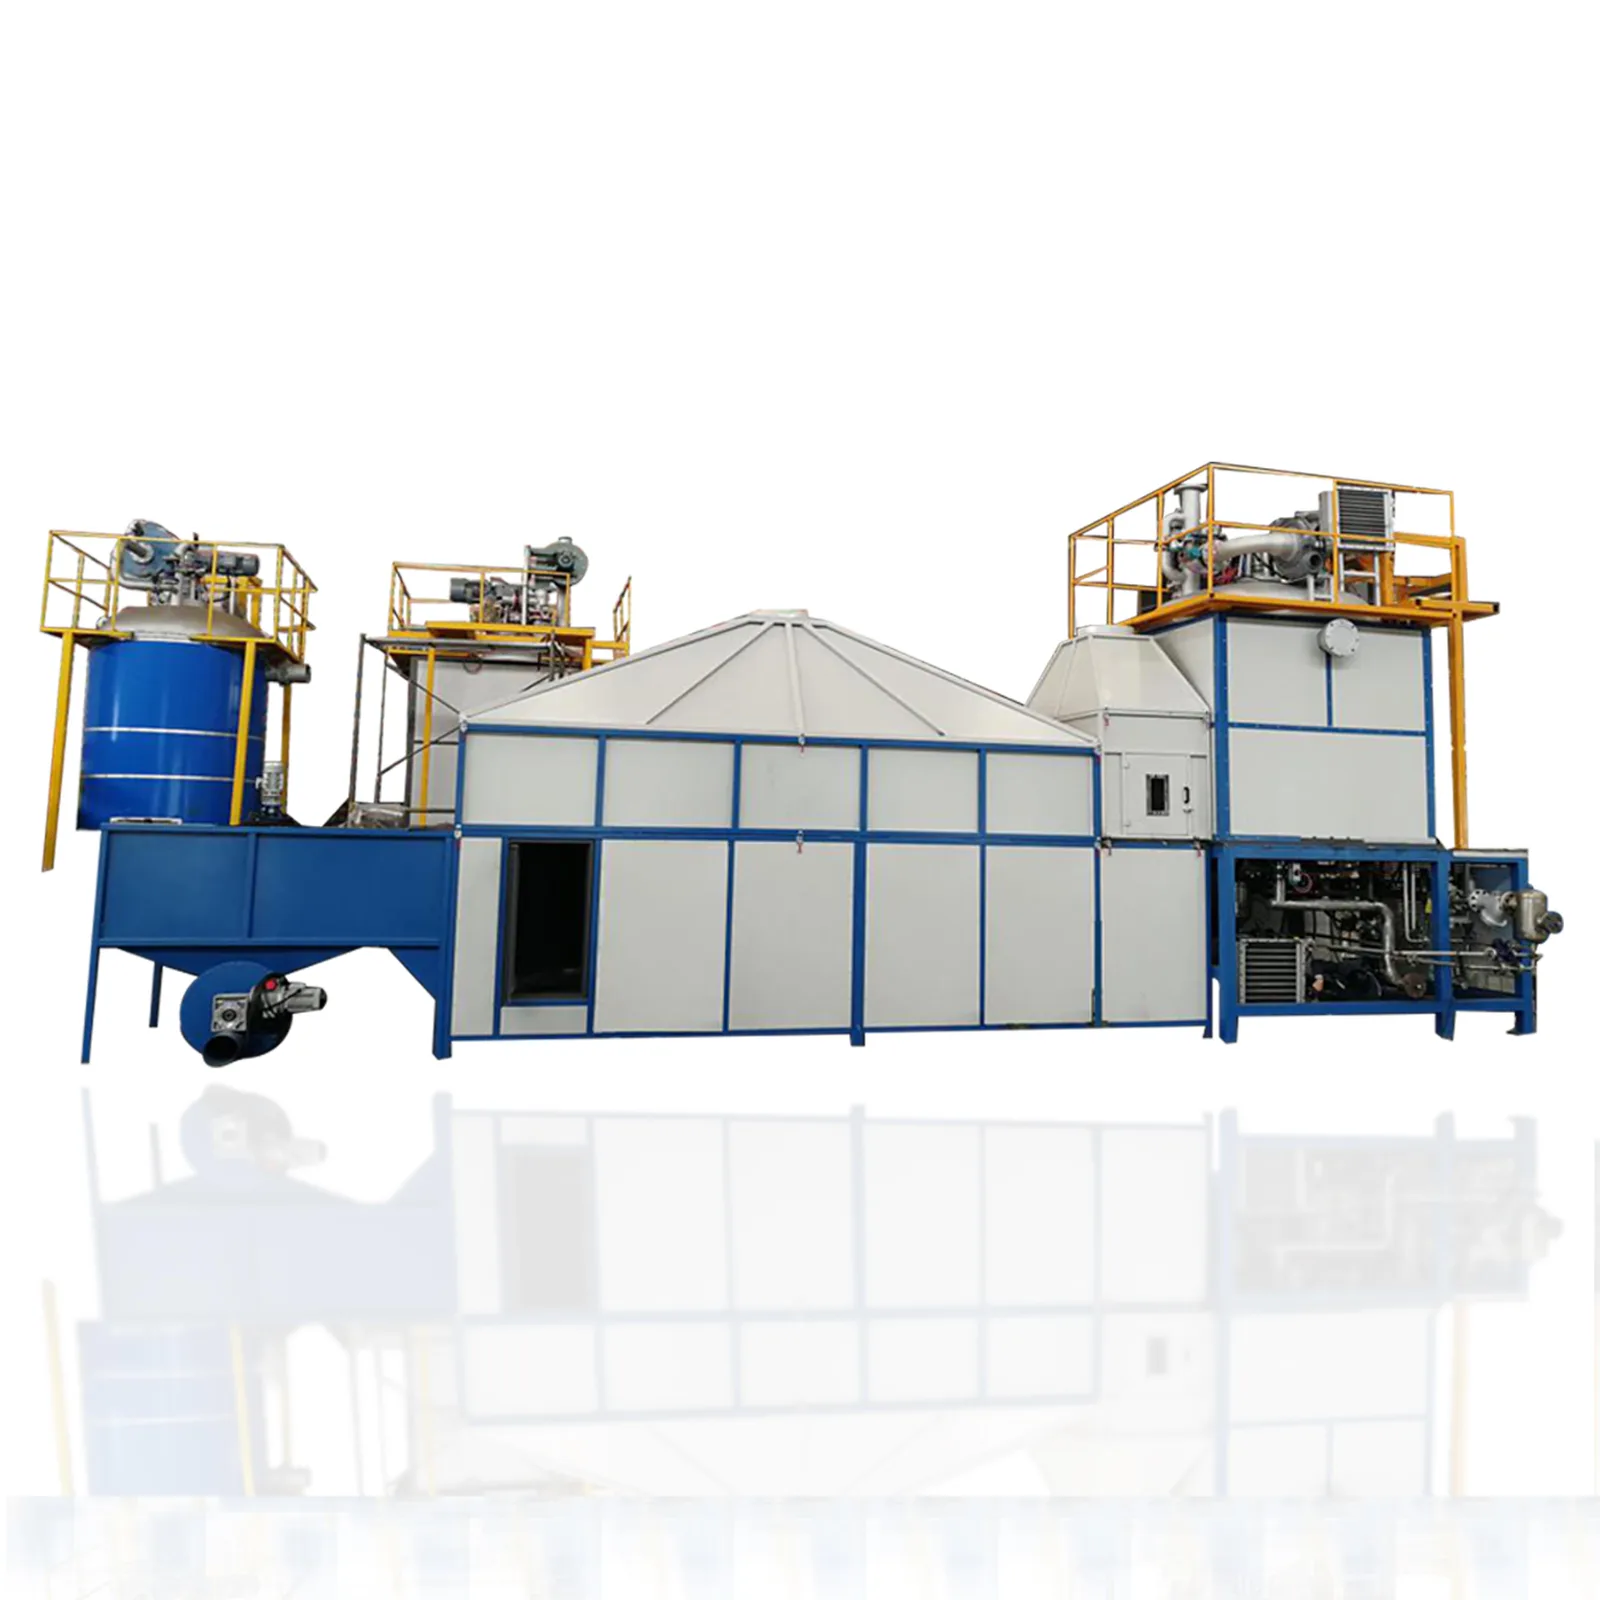
Las dimensiones de bloque en una máquina de moldeo de bloques EPS horizontal van de 1.200 × 600 × 300 mm (BM-1200) hasta 1.800 × 1.200 × 600 mm (BM-1800), y el tamaño correcto lo determina su línea de corte aguas abajo y el volumen mensual objetivo, no la compra de la máquina más grande disponible. Una fábrica que corta cajas de pescado a partir de un bloque de 600 mm de ancho no gana nada con una cámara de 1.200 mm; una fábrica que alimenta una línea de corte de 1.200 mm pierde rendimiento en cada pasada si el bloque es más estrecho. A continuación, el rango completo de tamaños con especificaciones reales, cómo deben corresponder el ancho y la altura del bloque con su línea de corte, y el umbral de volumen que decide qué modelo se amortiza más rápido.
1. Por qué el tamaño de bloque es una decisión de layout de fábrica, no de ficha técnica
El tamaño de bloque de una máquina de moldeo fija tres cosas aguas abajo: cuántos cortes hace su línea de corte por bloque, cuánto espacio de planta necesitan la cámara de molde y el tanque de vacío, y cuántos kilogramos de vapor y agua consume cada ciclo. Comprar una máquina dimensionada para una línea de corte que no tiene —o que no planea tener en dos años— significa pagar por volumen de cámara, capacidad de vapor y potencia instalada que nunca usará.
Nuestro proceso de fabricación de EPS en seis etapas coloca el moldeo de bloques entre el añejamiento de perlas y el corte por una razón: las dimensiones del bloque son la interfaz entre ambos. Si se aciertan, la línea de corte trabaja a ancho completo con recortes mínimos; si se yerran, cada bloque desperdicia material en los bordes.
2. Los cuatro tamaños de bloque horizontales, especificaciones completas lado a lado
ChinaEps fabrica cuatro máquinas de moldeo de bloques horizontales con el mismo proceso de fusión por cámara de vapor, que difieren en tamaño de cámara, tanque de vacío y potencia instalada. Las cuatro mantienen densidad de 8–30 kg/m³ con tolerancia de ±3%.
| Especificación | BM-1200 | BM-1400 | BM-1600 | BM-1800 |
|---|---|---|---|---|
| Tamaño de bloque (L×An×Al) | 1.200 × 600 × 300 mm | 1.400 × 800 × 400 mm | 1.600 × 1.000 × 500 mm | 1.800 × 1.200 × 600 mm |
| Tiempo de ciclo | 6–8 min | 5–7 min | 4–6 min | 3–5 min |
| Tanque de vacío | Buffer de 5 m³ | 6 m³ (5+1 m³) | 6,3 m³ (5+1,3 m³) | Buffer de ~7 m³ |
| Consumo de vapor | 12–15 kg/m³ de bloque | 12–15 kg/m³ de bloque | 12–15 kg/m³ de bloque | 12–15 kg/m³ de bloque |
| Potencia instalada | 20 kW | 24,5 kW | 35 kW | 22 kW |
| Peso de la máquina | 8.000 kg | 10.000 kg | 14.000 kg | 18.000 kg |
El consumo de vapor por metro cúbico de bloque terminado se mantiene plano en los cuatro tamaños —las máquinas más grandes no cuestan más por m³ en funcionamiento, simplemente producen más m³ por ciclo. Ese es el dato que hay que comparar con la capacidad de su caldera de vapor, no la cifra de kg por ciclo aislada, ya que un ciclo de BM-1800 consume más vapor en términos absolutos aunque la tasa por m³ sea idéntica.
3. Ajuste el ancho y la altura del bloque a su línea de corte, no al revés
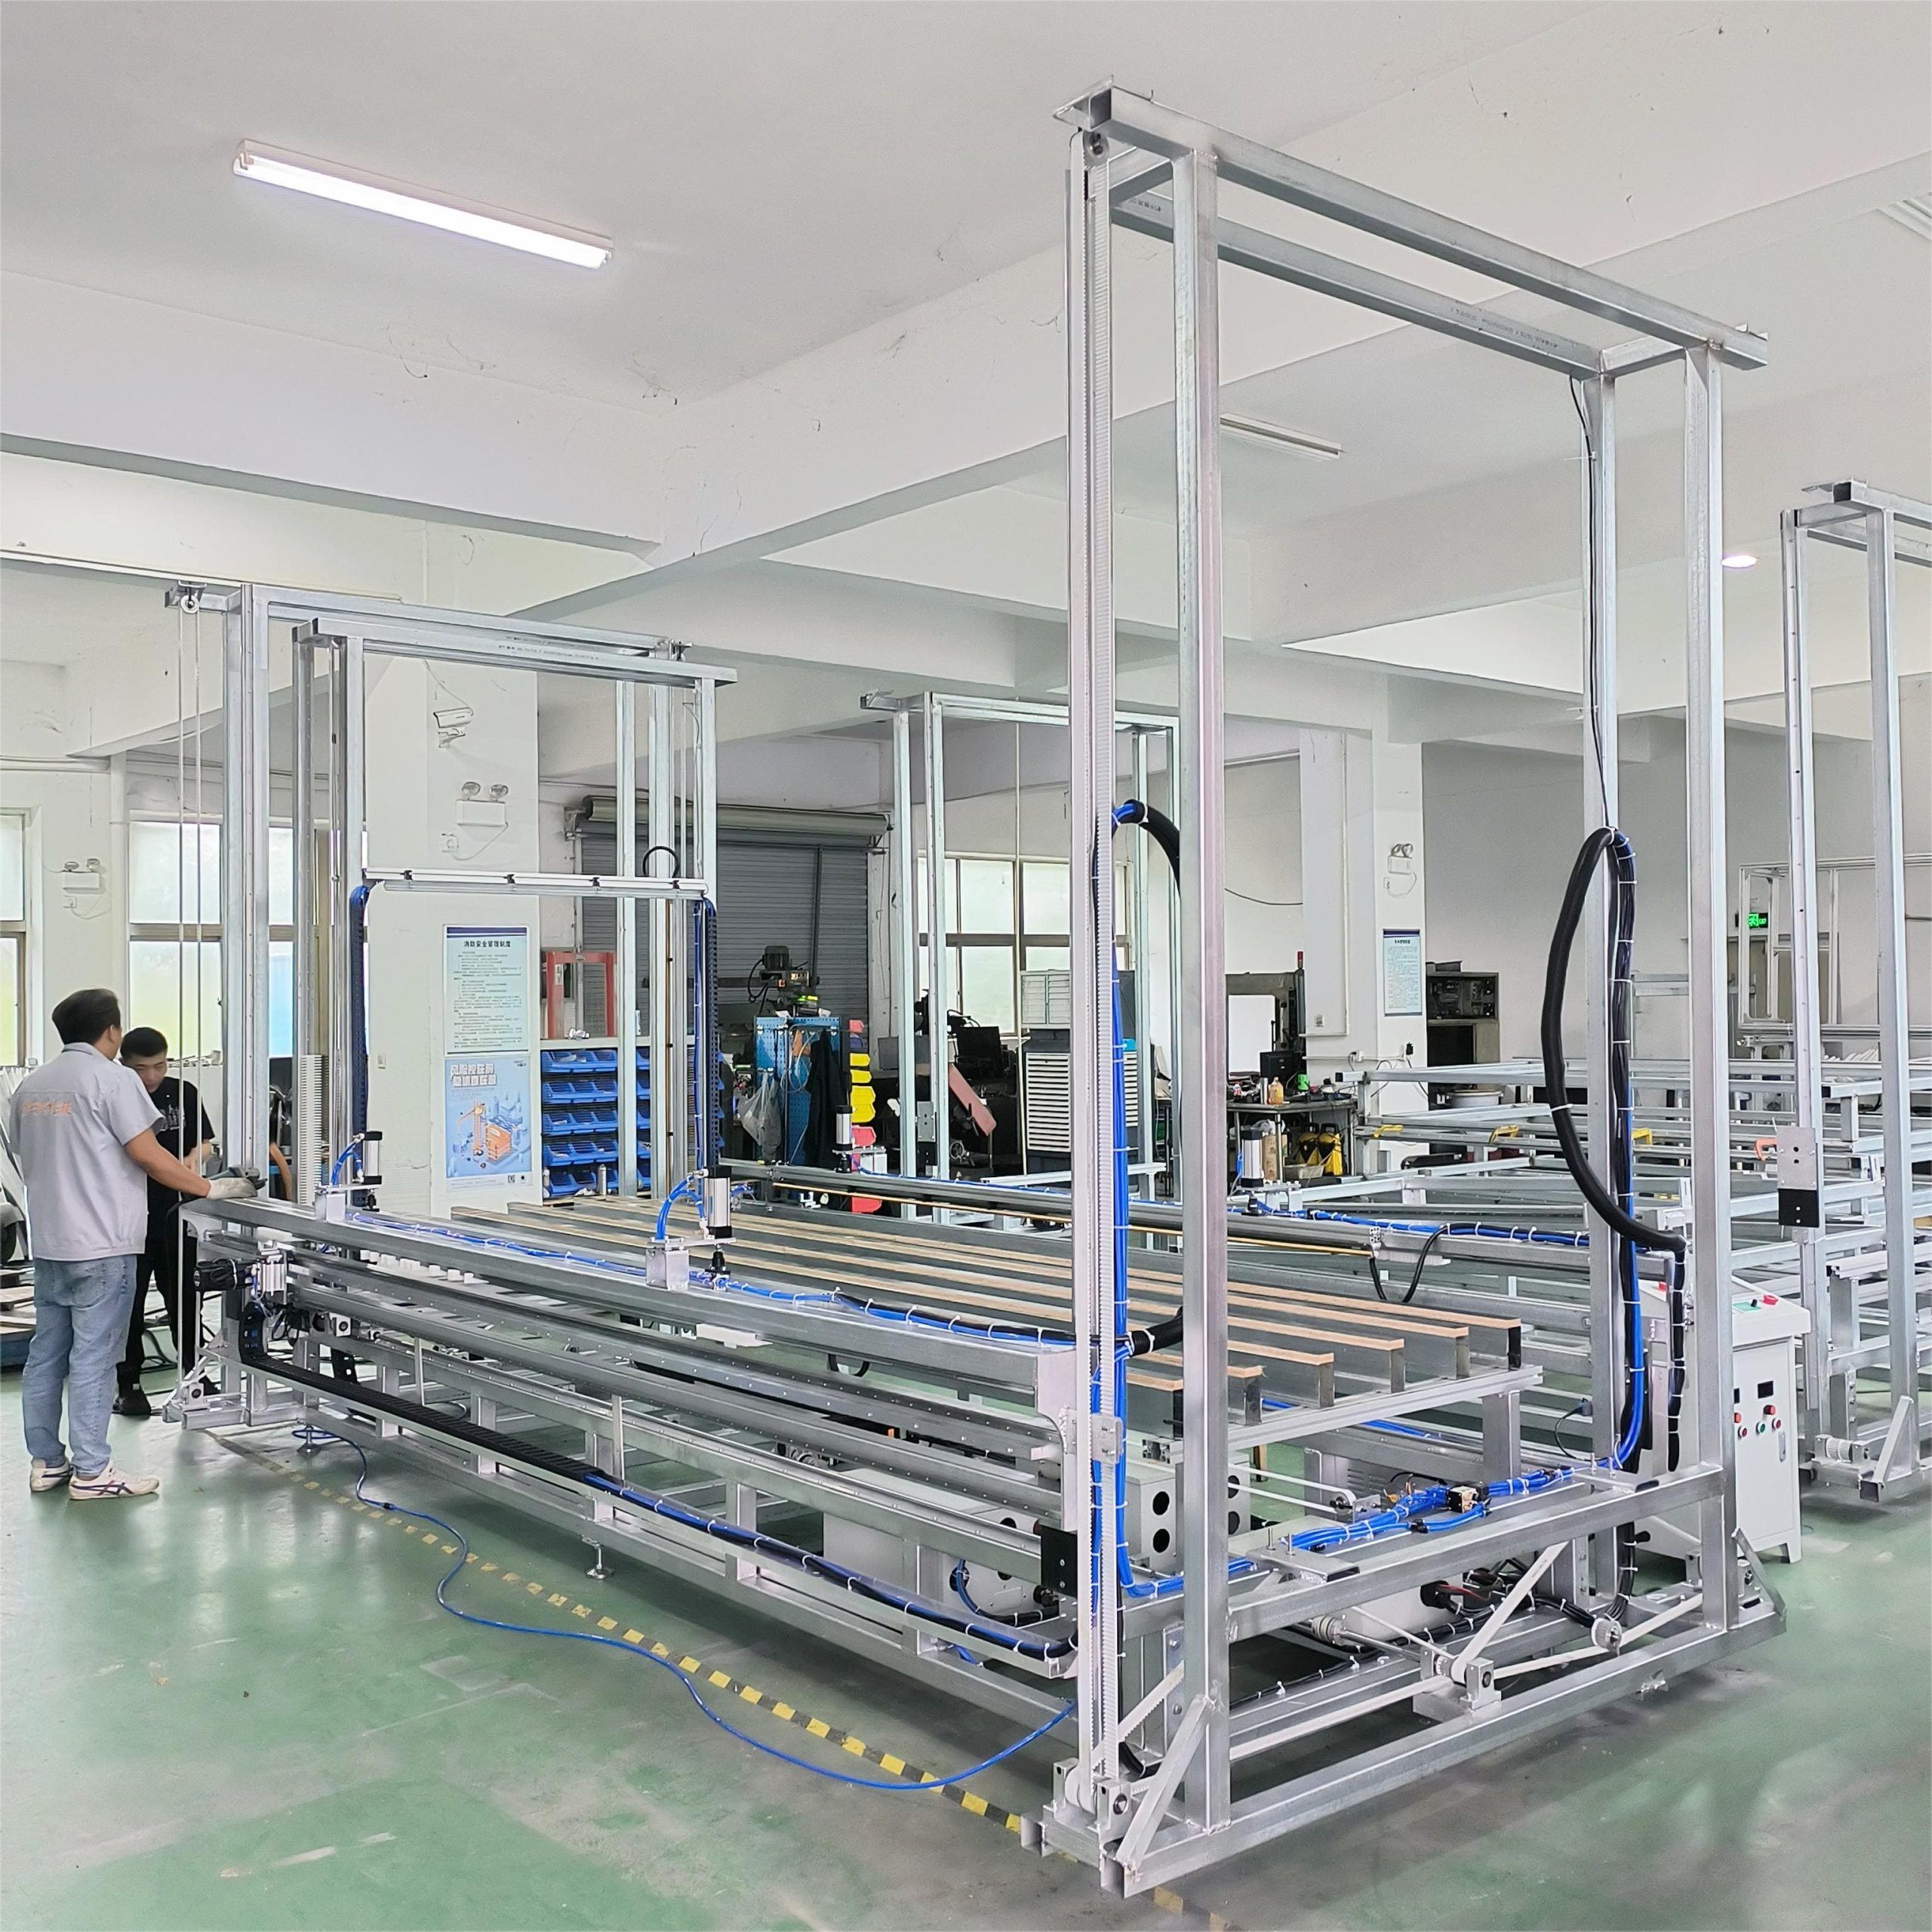
El ancho y la altura del bloque determinan cuántas láminas obtiene su línea de corte multihilo por bloque y cuánto de ese ancho se convierte en producto vendible frente a recorte de borde. Un bloque de 600 mm de ancho en una línea de corte construida para 1.200 mm alimenta solo la mitad de la cama de corte —paga por la línea completa pero usa la mitad de su capacidad por pasada.
La regla práctica: elija primero el ancho y la altura del bloque según lo que su línea de corte (existente o planificada) está construida para manejar, y luego seleccione la máquina de moldeo de bloques cuya cámara coincida. Ir en la dirección contraria —comprar primero la máquina y ajustar después una línea de corte— es el error más común que vemos en las solicitudes de cotización, y el más difícil de corregir una vez vertidos los cimientos de hormigón de la línea de corte.
4. Capacidad por densidad: la cifra que realmente determina el retorno
El tiempo de ciclo por sí solo no indica el rendimiento, porque los bloques de mayor densidad tardan más en fusionarse por completo. La siguiente tabla muestra piezas por hora en dos puntos de densidad habituales para cada tamaño.
| Modelo | Capacidad a 12 kg/m³ | Capacidad a 20 kg/m³ |
|---|---|---|
| BM-1200 | 6–10 piezas/hora | 3–4 piezas/hora |
| BM-1400 | 8–12 piezas/hora | 4–6 piezas/hora |
| BM-1600 | 10–14 piezas/hora | 5–7 piezas/hora |
| BM-1800 | 12–16 piezas/hora | 6–8 piezas/hora |
La densidad reduce aproximadamente a la mitad el rendimiento en todos los tamaños —una fábrica que trabaja mayoritariamente con grados técnicos de 20+ kg/m³ debe dimensionar según la columna derecha, no según la cifra de 12 kg/m³ que aparece en la mayoría de las fichas técnicas. Dimensionar con la densidad más ligera y luego cambiar la mezcla de producto hacia grados más densos es la segunda causa habitual de una máquina infradimensionada.
5. Cuando la longitud del bloque supera el rango horizontal
1.800 mm es el techo práctico del moldeo horizontal de bloques —más allá de eso, el tamaño de cámara y la deflexión de las placas empiezan a jugar en contra de la calidad de fusión. Las fábricas que necesitan bloques más largos (2.000–6.000 mm), normalmente para aislamiento de paneles de pared, núcleos ICF o stock de fachada de edificios, pasan a una máquina de moldeo de bloques vertical. La línea vertical SPB-LZ moldea 600–1.200 mm de ancho × 1.200 mm de profundidad × 2.000–6.000 mm de altura (ajustable), con un rango de densidad más amplio de 4–35 kg/m³, en aproximadamente 30–40% menos huella de planta que una instalación horizontal de volumen equivalente, porque la cámara se abre verticalmente en lugar de lateralmente.
No es una comparación de mejor o peor —es un umbral de longitud. Si su bloque objetivo está por debajo de 1.800 mm, la opción horizontal (serie BM) es la de menor CAPEX y mantenimiento más sencillo. Si su producto necesita stock más largo, la línea vertical es la única configuración que lo consigue.
6. Dimensione por volumen mensual, no por la máquina más grande que pueda pagar
El tamaño de bloque y el volumen de producción mensual van de la mano en la práctica, aunque nada impide a una fábrica pequeña operar una BM-1800. Las bandas de volumen siguientes reflejan lo que vemos amortizarse más rápido en cada tamaño:
- BM-1200 — 300–800 bloques/mes. CAPEX de entrada, huella más pequeña (máquina de 8.000 kg, 20 kW), apta para fábricas de menos de 1.500 m². Elección correcta para pequeños transformadores de cajas de pescado o molduras decorativas donde el ancho de la línea de corte ya está fijado en 600 mm o menos.
- BM-1400 — 800–1.500 bloques/mes. El tamaño más común de fábrica media; el consumo de vapor y potencia sube alrededor de un 20% respecto a la BM-1200 por casi un 40% más de rendimiento a 12 kg/m³.
- BM-1600 — 1.500–2.500 bloques/mes. La cámara ajustable conviene a fábricas que manejan varias referencias en distintas densidades sin un cambio de molde completo.
- BM-1800 — 2.500+ bloques/mes. Tiempo de ciclo más corto (3–5 min) y mayor producción por ciclo; solo amortiza su huella instalada de 18.000 kg y su mayor coste de máquina a volúmenes que la mantienen cerca de su capacidad máxima.
Por debajo de la banda de volumen de un tamaño dado, la máquina queda inactiva entre ciclos y el CAPEX adicional no se justifica; por encima de la banda, el tiempo de ciclo se convierte en el cuello de botella y el tamaño siguiente lo elimina. Nuestra guía de dimensionamiento de silos de añejamiento cubre el lado aguas arriba de la misma cuenta —la capacidad del silo debe escalar con el tamaño de bloque que finalmente elija, o la máquina de moldeo terminará esperando a las perlas añejadas en lugar de al revés.
7. Cinco errores de tamaño de bloque que vemos en las solicitudes de cotización
- Dimensionar la máquina antes de especificar la línea de corte. El ancho y la altura del bloque deben venir del ancho de la cama de corte de la línea de corte, no al revés. Adaptar una línea de corte a una máquina de bloques ya instalada suele significar aceptar un rendimiento más estrecho del que la línea de corte fue diseñada para dar.
- Cotizar el rendimiento a la densidad equivocada. Las cifras de capacidad cotizadas a 12 kg/m³ sobrestiman la producción en aproximadamente 2× para fábricas que trabajan grados técnicos de 20 kg/m³+. Pida siempre la capacidad a la densidad que realmente utiliza.
- Ignorar la capacidad de la caldera de vapor para el tamaño objetivo. Una caldera dimensionada para una BM-1200 (20 kW instalados, menor consumo de vapor) hará de cuello de botella en una actualización a BM-1800. El suministro de vapor debe dimensionarse para la máquina de bloques más grande de la hoja de ruta, no solo para la primera comprada.
- Saltarse la opción vertical en el techo de 1.800 mm. Algunos compradores fuerzan una cámara horizontal más allá de su límite práctico de tamaño en lugar de cambiar de configuración, cambiando consistencia de fusión por una ganancia marginal de longitud que una línea vertical entrega de forma más limpia.
- No contabilizar el tiempo de cambio de molde al operar con alturas de bloque mixtas. El inserto de cavidad de cambio rápido de la BM-1200 admite variantes delgadas (200 mm) y más gruesas (400 mm) de su bloque estándar, pero cada cambio toma de 4 a 6 horas —un coste que debe sopesarse frente a comprar un tamaño con un rango nativo más amplio en lugar de depender de cambios de molde.
8. Qué enviarnos antes de recomendar un tamaño
Con estos datos podemos dimensionar una máquina de moldeo de bloques en una sola respuesta:
- Ancho de cama de corte de su línea de corte actual o planificada.
- Rango de densidad de bloque objetivo y qué densidad concentra la mayor parte de su volumen.
- Objetivo de volumen mensual de bloques, actual y a 12–24 meses vista.
- Superficie de planta disponible y altura de techo.
- Capacidad de caldera de vapor existente, si ya cuenta con una.
Preguntas Frecuentes
¿Cuál es el bloque más grande que puede producir una máquina de moldeo de bloques EPS horizontal?
1.800 × 1.200 × 600 mm en la BM-1800, la mayor de los cuatro tamaños horizontales de ChinaEps. Más allá de esa longitud, la deflexión de cámara y la distribución de vapor empiezan a jugar en contra de una fusión uniforme, razón por la que el stock más largo (2.000–6.000 mm) se fabrica en una máquina de moldeo de bloques vertical.
¿Cómo sé qué tamaño de bloque corresponde a mi línea de corte?
Haga coincidir el ancho y la altura de la máquina de moldeo de bloques con las dimensiones de la cama de corte de su línea de corte, no al revés. Un bloque más estrecho que la cama de corte desperdicia capacidad de línea en cada pasada; un bloque más ancho que la cama no puede cortarse en una sola pasada.
¿El tamaño de bloque afecta al rango de densidad?
No dentro de la serie horizontal —de BM-1200 a BM-1800 todas mantienen 8–30 kg/m³ con tolerancia de ±3%. La línea vertical SPB-LZ tiene un rango más amplio de 4–35 kg/m³, ya que su altura de cámara ajustable admite una mezcla más amplia de tipos de producto.
¿Qué volumen mensual justifica una BM-1800 frente a una BM-1400?
Aproximadamente 2.500 bloques/mes en adelante. Por debajo de eso, el tiempo de ciclo más corto de la BM-1800 (3–5 minutos) y su capacidad de 12–16 piezas/hora (a 12 kg/m³) quedan infrautilizados frente a su huella instalada de 18.000 kg y su mayor CAPEX; la BM-1400 alcanza una utilización similar a menor coste en el rango de 800–1.500 bloques/mes.
¿Puede una misma máquina de moldeo de bloques producir varias alturas de bloque?
Sí, dentro de ciertos límites. El inserto de cavidad de cambio rápido de la BM-1200 produce variantes de 200 mm y 400 mm de su bloque estándar de 300 mm, pero cada cambio de molde toma de 4 a 6 horas. Las fábricas con cambios de altura frecuentes deben sopesar ese tiempo de inactividad frente a comprar un tamaño cuya cámara nativa ya cubra el rango necesario.
¿Cómo cambia el tamaño de bloque el consumo de vapor y agua?
El consumo de vapor por metro cúbico de bloque terminado (12–15 kg/m³) se mantiene constante de BM-1200 a BM-1800 —las máquinas más grandes no cuestan más por unidad de volumen, simplemente producen más volumen por ciclo. El consumo de agua escala de 0,3 m³/día (BM-1200) a 0,5 m³/día (BM-1600), lo que conviene contrastar con el suministro de agua in situ antes de subir de tamaño.
¿Una máquina de moldeo de bloques más grande es siempre la opción más segura?
No. El sobredimensionamiento hace que la máquina cicle por debajo del volumen para el que sus sistemas de vapor y vacío fueron diseñados para operar de forma eficiente, y según la guía de producción de European Manufacturers of EPS (EUMEPS), la estabilidad dimensional del bloque de EPS depende en parte de ciclos de fusión consistentes y repetibles —una máquina que opera muy por debajo de su banda de volumen nominal es más difícil de mantener ajustada a un ciclo estable que una acorde a su producción real.
Envíenos el ancho de su línea de corte y su objetivo de volumen, y dimensionaremos la máquina
Use el formulario de contacto para enviar el ancho de su cama de corte, la densidad objetivo y su plan de volumen mensual. Le responderemos con el tamaño de bloque que corresponde a su línea de corte, la capacidad a su densidad real y si su suministro de vapor actual lo cubre. La página de producto BM-1200 a BM-1800 tiene las especificaciones completas de los cuatro tamaños horizontales, y según la norma de aislamiento EPS de la American Society for Testing and Materials (ASTM C578), el ensayo de estabilidad dimensional asume que los bloques se moldearon a densidad y ciclo constantes —una segunda razón para dimensionar la máquina según el volumen que realmente opera, no el que algún día podría alcanzar.
Tabla de selección para compradores
| Necesidad | Opción | Límite que debe confirmarse |
|---|---|---|
| Bloques compactos para corte | BM-1200 horizontal | 1.200 × 600 × 300 mm; 8–30 kg/m³; ciclo 6–8 min |
| Bloques largos para paneles | SPB-LZ vertical | 600–1.200 mm de ancho; 2.000–6.000 mm de altura; 4–35 kg/m³ |
| Tableros de alta precisión | Moldeadora + SPQ-A | Bloque de hasta 6.000 mm; corte horizontal mínimo 10 mm; ±0,3 mm |
Límites de parámetros que deben figurar en la RFQ
Los valores publicados son envolventes de equipo, no máximos simultáneos. La oferta debe fijar densidad y grado de perla, presión y estabilidad del vapor, temperatura del agua de refrigeración, aire comprimido, tensión/frecuencia y método de aceptación. La capacidad garantizada debe expresarse en esas condiciones.
Tres vías de compra: equipo, molde y materia prima
- Equipo:Solicite configuración de línea, balance de servicios y base de aceptación.
- Molde:Envíe plano, muestra o archivo 3D para revisar cavidades y refrigeración.
- Materia prima:Solicite grado, MOQ y condiciones del COA por lote.
Para una propuesta real, envíe producto y dimensiones, densidad, producción diaria/mensual, tensión/frecuencia y capacidad de caldera. Responderemos con equipo, alcance de molde/material, servicios y base de aceptación.→