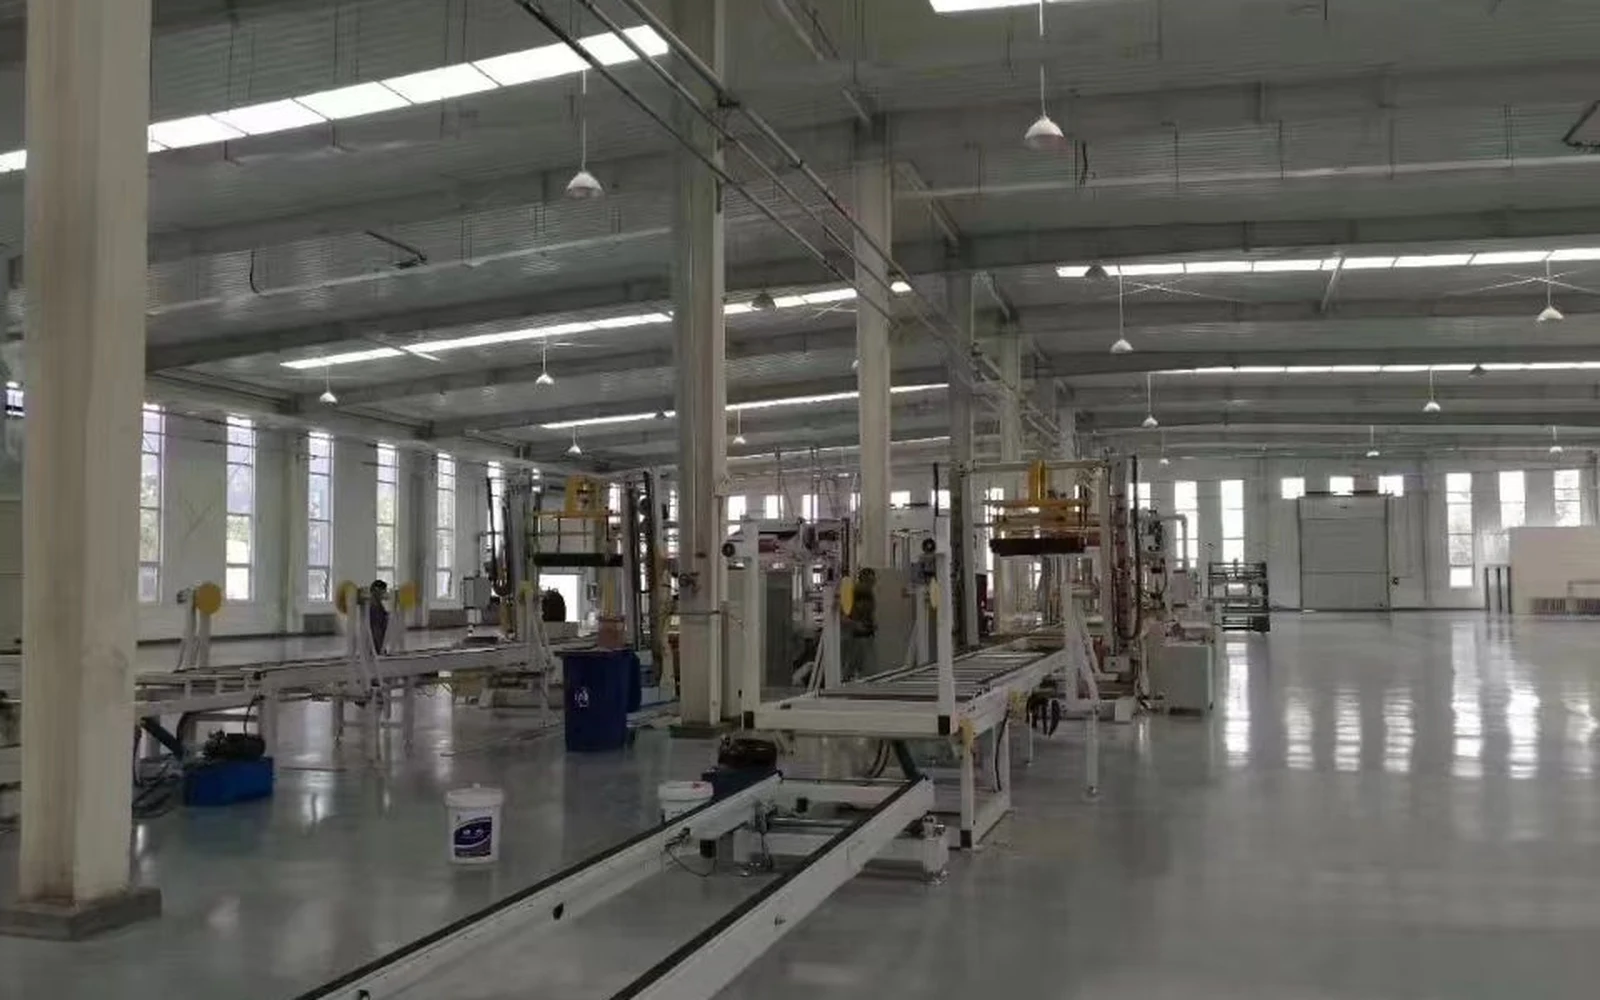
Monter une usine EPS demande un investissement en équipement de 150 000 à plus de 500 000 $, selon l'orientation produit (emballage, isolation ou blocs ICF), plus 6 à 12 mois de planification. Une ligne de moulage de blocs classique pour panneaux d'isolation démarre à 120 000-200 000 $ ; une ligne de moulage de formes pour emballage sur mesure démarre à 180 000-350 000 $. Avec des marges brutes de 35 à 55 % sur les produits EPS finis, la plupart des usines atteignent un retour sur investissement complet en 18 à 30 mois à un taux d'utilisation de capacité de 60 % ou plus. (Voir le calcul détaillé du ROI →)
Au-delà de l'équipement, un projet crédible d'usine EPS planifie la conformité dès le premier jour : un cadre de management de la qualité ISO 9001 qu'attendent les acheteurs à l'export, ainsi que des dispositifs de protection des machines sur chaque poste mobile pour la sécurité des opérateurs.
Le marché mondial de l'EPS (polystyrène expansé) continue de croître à un rythme soutenu, porté par une demande en hausse dans l'isolation du bâtiment, l'emballage de protection, la logistique de la chaîne du froid et le développement des infrastructures. Les analystes du secteur projettent une croissance pluriannuelle continue du marché mondial de l'EPS jusqu'en 2028, les économies émergentes d'Asie du Sud-Est, d'Afrique, du Moyen-Orient et d'Amérique latine menant cette expansion. Pour les entrepreneurs et les investisseurs industriels qui évaluent de nouvelles opportunités de fabrication, monter une usine EPS constitue une proposition séduisante : technologie éprouvée, marges solides, marchés finaux en croissance et besoins en capital relativement maîtrisables comparés à d'autres secteurs de la plasturgie.
Que vous prévoyiez de produire des panneaux d'isolation EPS pour le secteur du bâtiment, de l'emballage moulé pour l'électronique et l'électroménager, ou des blocs ICF (coffrages isolants en béton) pour les systèmes de construction modernes, ce guide complet vous accompagne à chaque étape de la planification d'une ligne de production EPS — depuis l'étude de marché initiale jusqu'aux attentes de ROI. À la fin, vous disposerez d'une feuille de route claire pour monter une usine EPS efficace, rentable et conçue pour évoluer.
Étape 1 : Étude de marché et choix des produits
Avant d'acheter le moindre équipement, l'étape la plus critique de la planification d'une ligne de production EPS consiste à comprendre votre marché cible. Les produits EPS servent des industries fondamentalement différentes, chacune exigeant des configurations de machines, des grades de matière première et des capacités de production différents.
Principales catégories de produits EPS
Production de blocs et de feuilles EPS (isolation du bâtiment) : c'est le segment le plus important en volume à l'échelle mondiale. Les blocs EPS sont produits dans de grandes machines de moulage de blocs, puis découpés en feuilles de diverses épaisseurs à l'aide de machines de découpe au fil chaud. Ces feuilles servent à l'isolation des murs, des toitures, des planchers et aux systèmes ITE (isolation thermique par l'extérieur). La demande est particulièrement forte en Europe (réglementations sur l'efficacité énergétique), au Moyen-Orient (boom de la construction neuve) et en Asie-Pacifique (urbanisation).
Moulage de formes (emballage et produits spéciaux) : les machines de moulage de formes produisent des pièces EPS sur mesure directement à partir de moules — inserts d'emballage pour l'électronique et l'électroménager, caisses à poisson pour le transport de produits de la mer, glacières, casques, moulures décoratives, et bien d'autres. Ce segment offre des marges par kilogramme plus élevées mais exige un investissement dans des moules spécifiques à chaque produit. Les marchés à forte industrie électronique, transformation de produits de la mer ou logistique de la chaîne du froid sont idéaux.
ICF (coffrages isolants en béton) : les blocs ICF sont des coffrages EPS creux qui s'empilent puis se remplissent de béton, créant des murs isolés en une seule étape de construction. C'est une niche en croissance rapide en Amérique du Nord, en Europe et dans certaines parties de l'Asie. La production ICF exige des machines de moulage de formes spécialisées et des conceptions de moules propriétaires.
Considérations de demande régionale
Moyen-Orient et Afrique du Nord : l'isolation du bâtiment est l'application dominante, portée par les codes énergétiques et d'immenses programmes de construction. Les blocs et feuilles EPS sont très demandés. Le moulage de formes pour l'emballage est un marché secondaire.
Asie du Sud-Est : l'emballage est l'application principale, au service des pôles de fabrication électronique. Les caisses à poisson pour l'industrie des produits de la mer sont également significatives. L'isolation du bâtiment croît mais reste secondaire.
Afrique subsaharienne : la demande en construction et en emballage croît rapidement à partir d'une base faible. La production locale d'EPS est souvent limitée, ce qui crée une opportunité de substitution aux importations.
Amérique latine : l'emballage et l'isolation du bâtiment ont une importance à peu près équivalente. L'ICF est une niche en croissance dans les pays soumis à des exigences sismiques.
Europe et Amérique du Nord : ce sont des marchés matures avec des acteurs établis, mais la demande continue de croître sous l'effet du durcissement des normes d'efficacité énergétique. Les nouveaux entrants se concentrent généralement sur des applications de niche ou des marchés régionaux mal desservis par les producteurs existants.
Le choix de vos produits détermine directement votre liste d'équipements, l'agencement de votre usine, votre budget d'investissement et votre plan d'effectifs. Nous recommandons fortement de mener une étude de marché formelle ou, à minima, de sonder des clients potentiels dans votre région avant de finaliser votre plan de production.
Étape 2 : Besoins en surface d'usine
La fabrication d'EPS demande plus de surface au sol que de nombreux autres procédés plastiques, car le produit lui-même est volumineux (l'EPS est composé à 95-98 % d'air) et la ligne de production comporte plusieurs étapes séquentielles. Une planification adéquate de l'agencement de l'usine est essentielle pour assurer un flux de matière fluide, des opérations sûres et une marge pour l'expansion future.
Taille d'usine par échelle de production
| Paramètre | Petite usine | Usine moyenne | Grande usine |
|---|---|---|---|
| Production de blocs | 50-100 m³/jour | 150-300 m³/jour | 400-800+ m³/jour |
| Surface bâtie totale | 800-1 500 m² | 2 000-4 000 m² | 5 000-10 000+ m² |
| Hauteur sous plafond minimale | 6 m | 8 m | 8-10 m |
| Zone des silos de maturation | 200-400 m² | 500-1 200 m² | 1 500-3 000 m² |
| Stockage de matière première | 100 m² | 200-400 m² | 500-1 000 m² |
| Stockage de produits finis | 200-400 m² | 500-1 000 m² | 1 500-3 000 m² |
| Surface de terrain (cour comprise) | 2 000-3 000 m² | 5 000-8 000 m² | 10 000-20 000+ m² |
Principes d'agencement
Flux de matière linéaire : le processus de production doit suivre une séquence logique — stockage de matière première → pré-expansion → silos de maturation → moulage de blocs → découpe → stockage de produits finis. Évitez les agencements qui obligent à revenir en arrière ou qui créent un trafic croisé de chariots élévateurs et de personnel.
Hauteur sous plafond : les silos de maturation et les machines de moulage de blocs sont les éléments les plus hauts de la ligne de production. Les silos exigent généralement 5 à 7 mètres de hauteur libre, et les machines de moulage de blocs de 4 à 6 mètres selon le modèle. Une hauteur libre minimale de 6 mètres est recommandée pour les petites installations ; 8 à 10 mètres pour les installations moyennes et grandes.
Charge au sol : les machines de moulage de blocs et les silos de maturation (une fois pleins) imposent des charges ponctuelles importantes. Le sol de l'usine doit être en béton armé capable de supporter au moins 3 à 5 tonnes par mètre carré dans la zone des machines. Consultez un ingénieur en structure lors de la planification de l'installation.
Accès aux réseaux : la chaufferie doit être placée à proximité immédiate du hall de production pour minimiser les longueurs de tuyauterie vapeur (chaque mètre de tuyau signifie une perte de chaleur). Le transformateur électrique et le tableau général doivent être positionnés pour des câblages courts vers les charges principales. Les lignes d'air comprimé doivent être bouclées pour une pression constante.
Séparation coupe-feu : l'EPS est un matériau combustible. La plupart des réglementations de construction exigent une séparation coupe-feu entre le stockage de matière première, les zones de production et les entrepôts de produits finis. Des systèmes de sprinklers peuvent être imposés selon la réglementation locale.
Planification de l'expansion : s'il existe la moindre possibilité d'extension future de la capacité, prévoyez-la dès le départ. Il est bien plus économique de construire une enveloppe de bâtiment plus grande dès le départ que d'y ajouter des extensions par la suite. Réservez de l'espace pour des silos supplémentaires, une seconde machine de moulage de blocs, ou une ligne de moulage de formes.
Étape 3 : Sélection des équipements essentiels
L'équipement que vous choisissez forme l'ossature de votre usine EPS. Chaque élément doit être correctement dimensionné et assorti aux autres pour éviter les goulots d'étranglement. Voici la ligne de production complète pour la production de blocs EPS, qui est la configuration d'usine la plus courante.
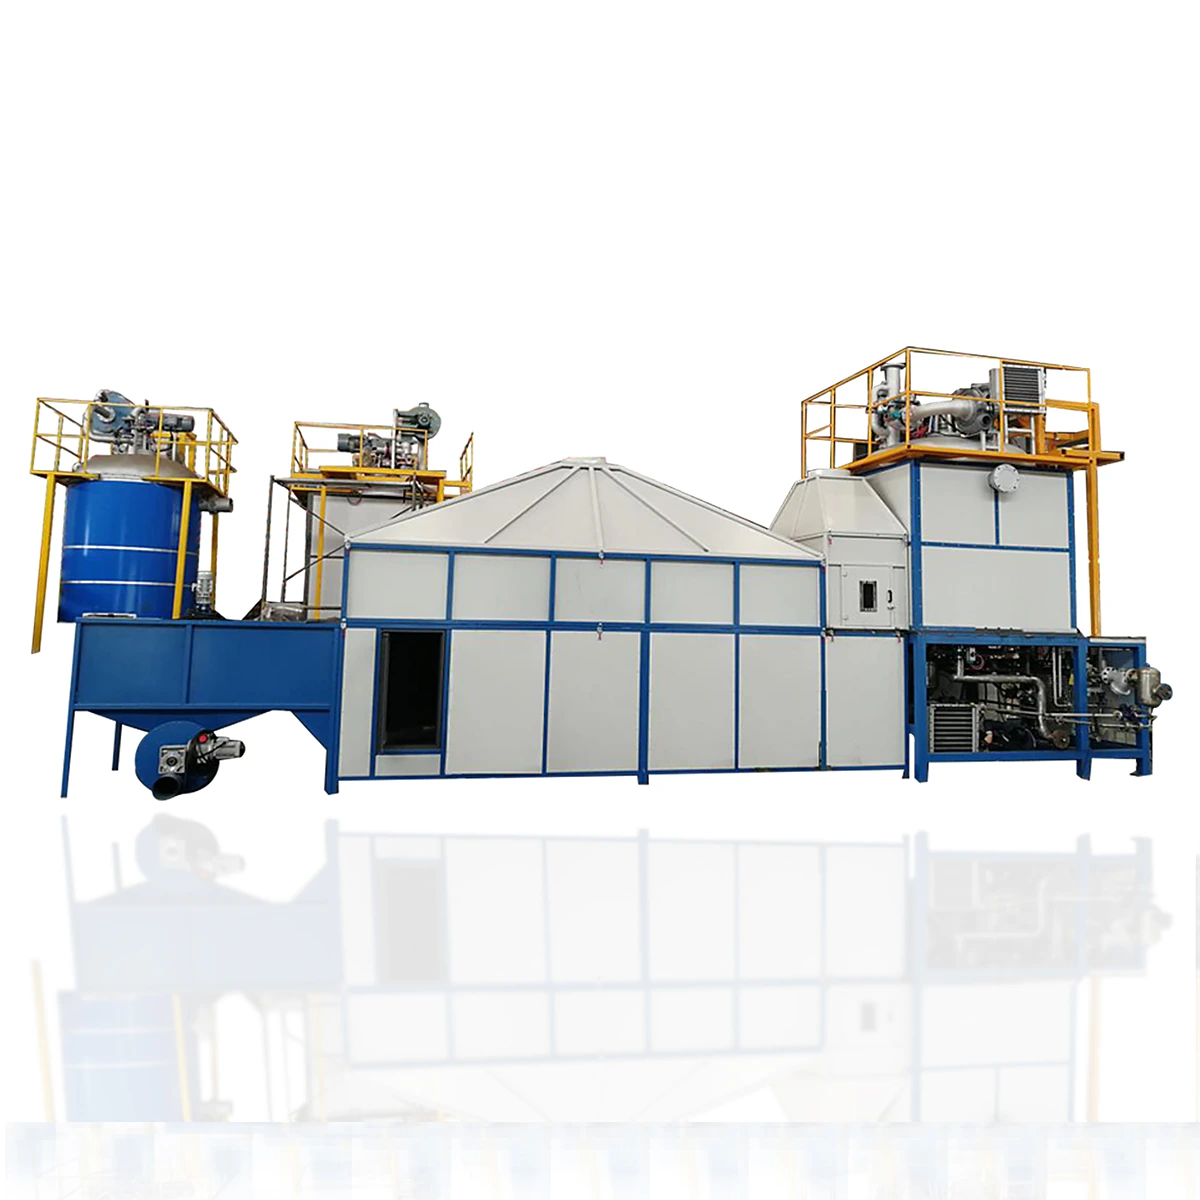
Pré-expanseur
Le pré-expanseur est la première machine de la ligne de production. Il chauffe les billes d'EPS brutes à la vapeur, les faisant passer de leur densité d'origine (généralement autour de 630 kg/m³) à la densité cible (généralement 12-25 kg/m³ pour la plupart des applications). Les pré-expanseurs existent en versions discontinues (batch) et continues.
Adéquation de la capacité : le pré-expanseur doit produire suffisamment de billes expansées pour alimenter en continu la machine de moulage de blocs. Une règle empirique courante : un pré-expanseur d'un débit de 1 500-2 000 kg/heure (à une densité de 15 kg/m³) peut alimenter une grande machine de moulage de blocs fonctionnant avec des cycles de 3 à 5 minutes. Pour les petites installations, des pré-expanseurs dans la gamme 500-1 000 kg/heure sont typiques.
Critères de sélection clés : contrôle de densité constant (±0,5 kg/m³), faible consommation de vapeur, capacité à traiter plusieurs grades de matière première EPS, et système de capteur de niveau fiable pour le contrôle par lot.
Silos de maturation
Après la pré-expansion, les billes doivent reposer (maturer) pendant 6 à 24 heures pour se stabiliser. Pendant la maturation, l'air se diffuse dans les cellules expansées tandis que le pentane résiduel et l'humidité s'échappent. Une maturation correcte est essentielle pour une qualité de bloc constante et une stabilité dimensionnelle.
Formule de dimensionnement : volume total de silo requis = production journalière de blocs (m³) × durée de maturation (heures) / 24 × facteur de sécurité (1,2-1,5). Par exemple, pour une production de 200 m³ de blocs par jour avec un cycle de maturation de 12 heures : 200 × 12/24 × 1,3 = 130 m³ de capacité de silo. En pratique, les usines installent généralement 1,5 à 2 fois le minimum théorique pour absorber les fluctuations de production et les différentes densités de produits.
Les silos sont généralement fabriqués en toile respirante sur ossature acier. Ils sont relativement peu coûteux mais consomment une surface au sol et une hauteur significatives. Des systèmes de transport pneumatique acheminent les billes du pré-expanseur vers les silos, puis des silos vers la machine de moulage de blocs.
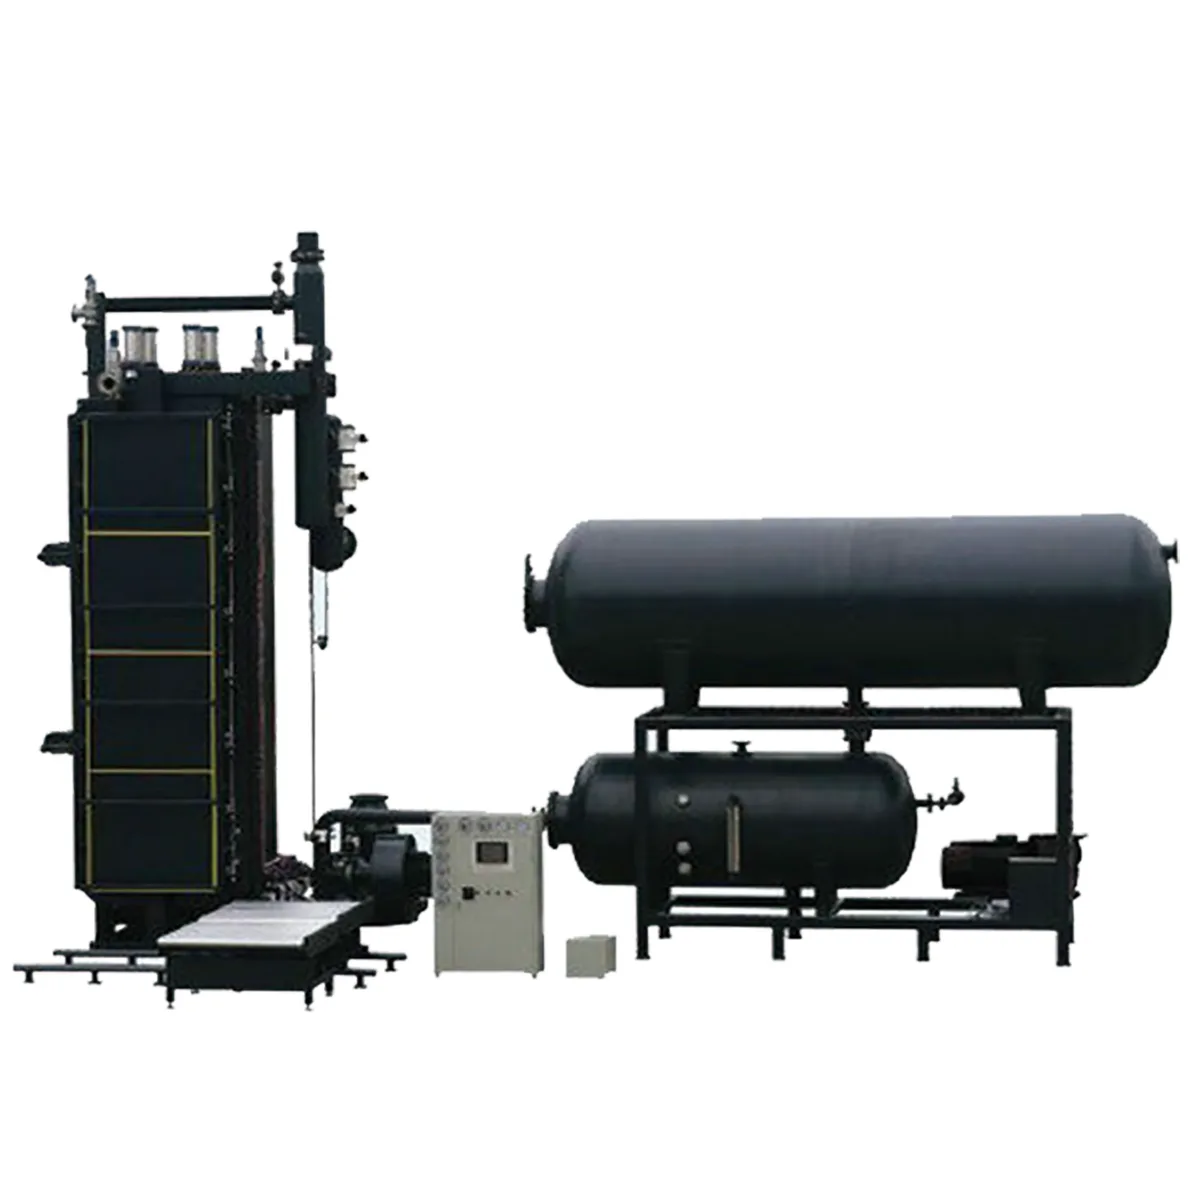
Machine de moulage de blocs
La machine de moulage de blocs est le cœur d'une ligne de production de blocs EPS. Elle remplit une grande cavité de moule avec les billes maturées, les fusionne à la vapeur, refroidit le bloc et l'éjecte. Les tailles de blocs vont généralement de 1 000 × 500 × 500 mm jusqu'à 6 000 × 1 200 × 1 000 mm selon le modèle de machine.
Calcul du débit : production de blocs = (volume du bloc × nombre de cycles par heure) / 1 000. Pour une machine produisant des blocs de 4 000 × 1 200 × 1 000 mm à 4 cycles par heure : (4,8 m³ × 4) = 19,2 m³/heure, soit environ 150-190 m³ sur une journée de production de 10 heures (en tenant compte des changements de série et de la maintenance). Le temps de cycle réel dépend de la densité du bloc, de la capacité vapeur de la machine et de la méthode de refroidissement (le refroidissement sous vide réduisant significativement le temps de cycle).
Critères de sélection clés : taille de la cavité du moule (détermine les dimensions du bloc), conception de la chambre de vapeur (affecte la qualité de fusion et l'efficacité énergétique), capacité de refroidissement sous vide (réduit le temps de cycle de 30 à 50 %), qualité du système hydraulique (affecte la longévité de la machine), et sophistication du système de contrôle.
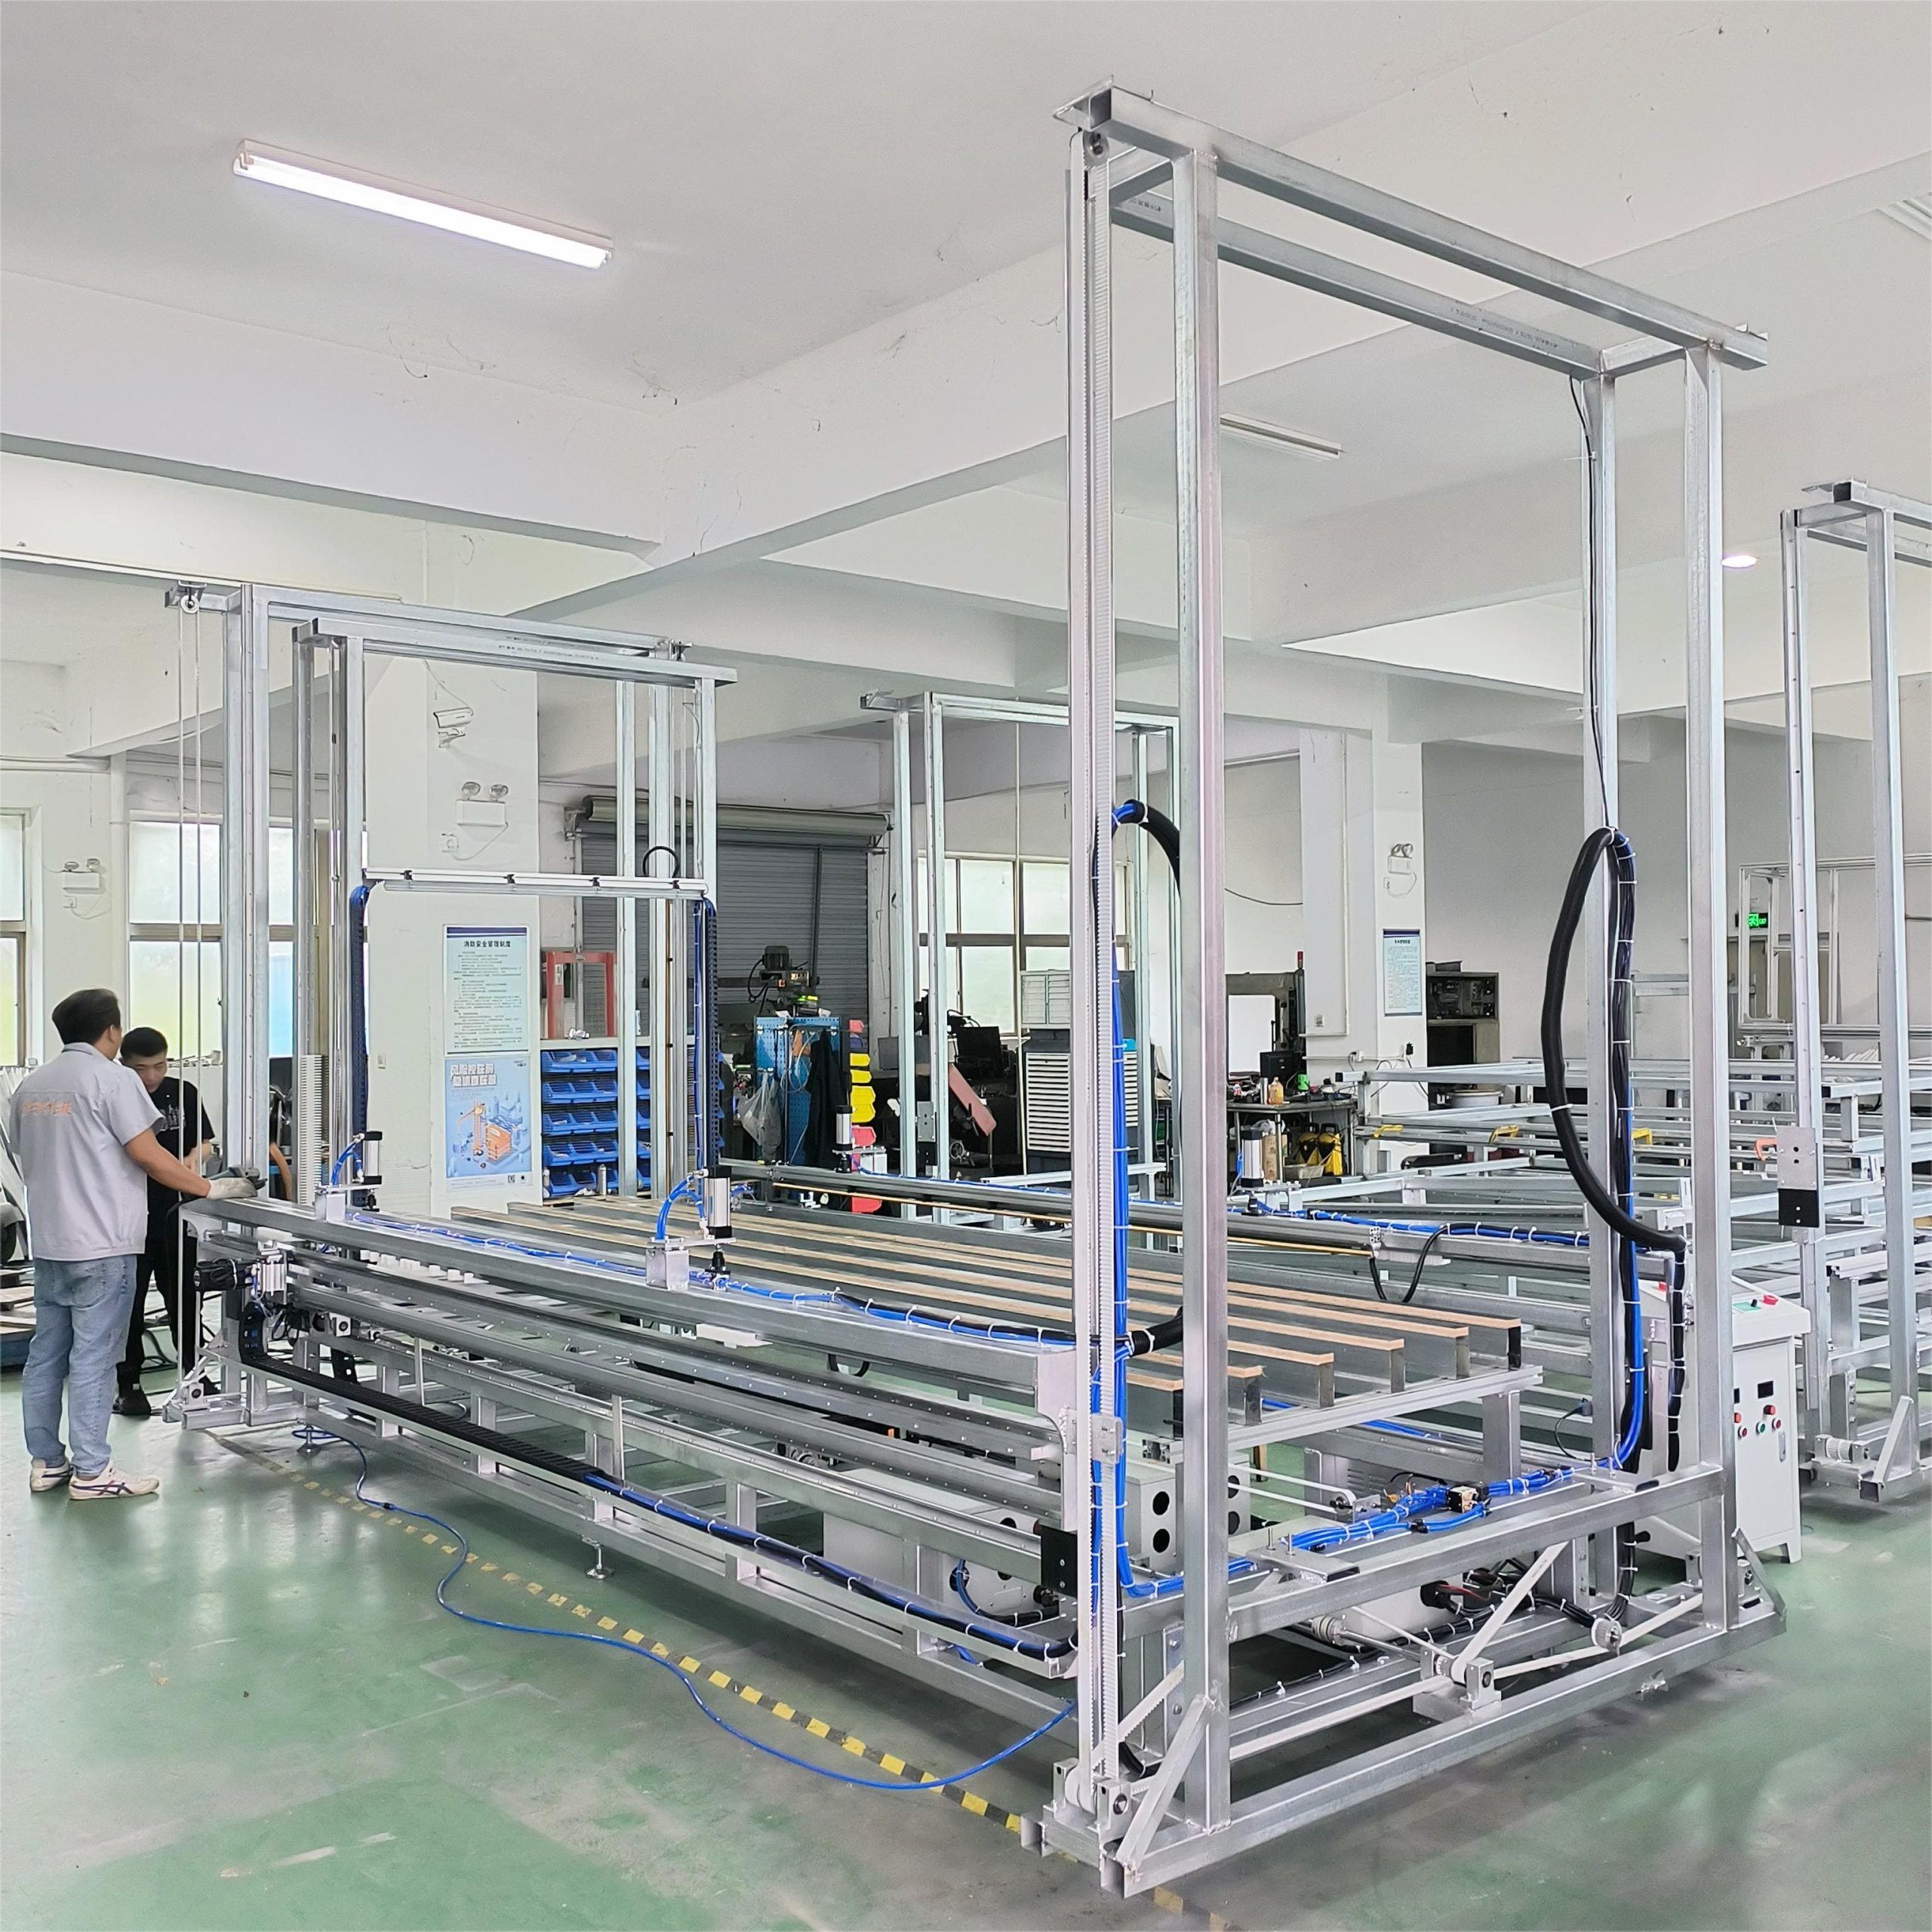
Machine de découpe
Après le moulage et une période de stabilisation de 1 à 3 jours, les blocs EPS sont découpés en feuilles ou en formes sur mesure à l'aide de machines de découpe au fil chaud. Il en existe plusieurs types :
Machines de découpe horizontale : découpent les blocs en feuilles d'épaisseur uniforme. Ce sont les machines de découpe les plus indispensables pour la production de panneaux d'isolation.
Machines de découpe verticale : ajustent les blocs aux dimensions précises de largeur et de longueur.
Machines de découpe CNC : pour les profils complexes, les formes architecturales et les produits spéciaux. Elles sont optionnelles pour la production d'isolation de base mais indispensables pour l'EPS décoratif ou les formes sur mesure.
Adéquation de capacité : la capacité de découpe doit correspondre ou légèrement dépasser la capacité de moulage. Une seule machine de découpe horizontale peut généralement traiter 100-200 m³ par poste de 8 heures selon le nombre de coupes par bloc et l'épaisseur des feuilles.
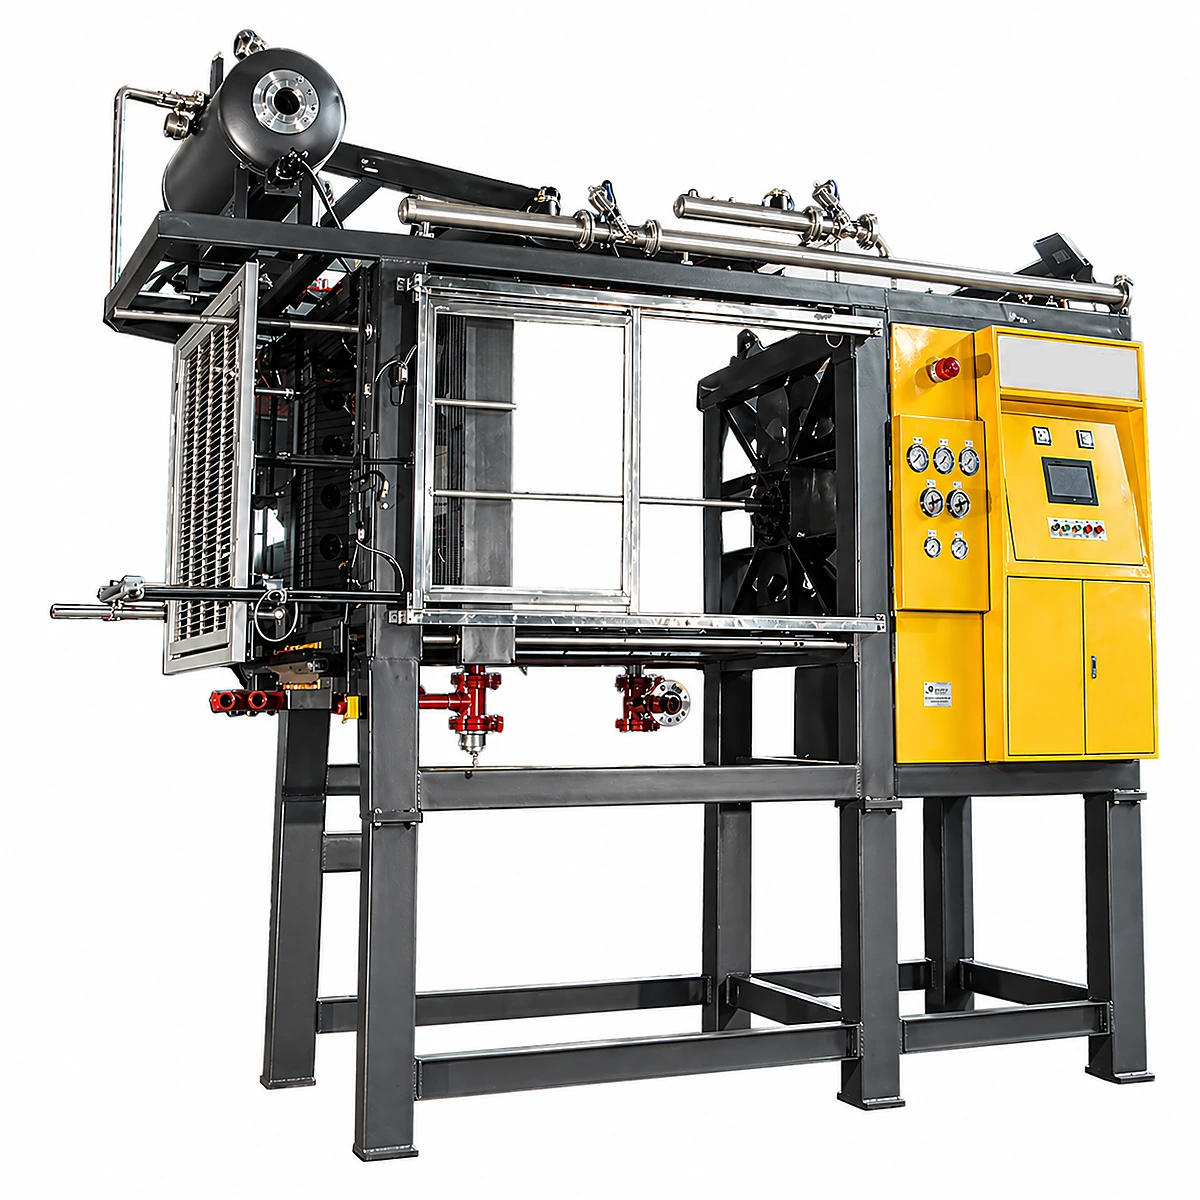
Machine de moulage de formes (le cas échéant)
Si votre plan d'affaires inclut la production de produits EPS de forme personnalisée (inserts d'emballage, caisses à poisson, blocs ICF, etc.), vous aurez besoin d'une ou plusieurs machines de moulage de formes, en complément ou à la place de l'équipement de moulage de blocs. Les machines de moulage de formes produisent des pièces finies directement à partir de moules, éliminant l'étape de découpe pour ces produits. Pour le produit moulé en formes le plus produit au monde, notre page ligne de production de caisses à poisson EPS montre comment le pré-expanseur, les silos de maturation, le mouleur et le poste de réseaux sont dimensionnés les uns par rapport aux autres à l'échelle de 1, 2 et 4 machines ; pour l'électronique, l'électroménager et l'automobile, l'équivalent haute densité est la ligne de production d'emballage EPS. Le choix au niveau machine est traité dans le guide d'achat des machines de moulage de formes.
Système de recyclage
Une ligne de production EPS génère inévitablement des rebuts — chutes de découpe, blocs rejetés, produits endommagés. Un système de recyclage broie ces rebuts et les réinjecte dans le processus de production, en mélangeant généralement 5 à 15 % de matière recyclée avec des billes pré-expansées vierges. Cela réduit les coûts de matière première et les frais d'élimination des déchets. Le broyeur de recyclage doit être dimensionné pour traiter votre taux de rebut attendu (généralement 8 à 15 % de la production totale). Pour l'approvisionnement de cet équipement, notre guide de choix d'un fabricant de machines de recyclage EPS détaille ce qu'il faut vérifier avant de commander chez un fournisseur.
Équipements auxiliaires
Au-delà des machines de production principales, une usine EPS complète nécessite plusieurs systèmes auxiliaires :
- Système de vide : les pompes à vide servent au refroidissement dans les machines de moulage de blocs et de formes. Des systèmes de vide correctement dimensionnés peuvent réduire les temps de cycle de 30 à 50 %.
- Système de distribution de vapeur : collecteurs, vannes, purgeurs et tuyauterie calorifugée pour acheminer la vapeur de la chaudière à tous les points de consommation à pression constante.
- Système de transport pneumatique : soufflantes, tuyauterie et vannes déviatrices pour transporter les billes expansées entre le pré-expanseur, les silos de maturation et les machines de moulage.
- Système d'air comprimé : compresseur d'air et sécheur pour les actionneurs des machines, l'instrumentation et le soufflage.
- Traitement d'eau et refroidissement : tour de refroidissement ou refroidisseur pour l'eau de refroidissement des moules, plus traitement d'eau si la qualité de l'eau locale est médiocre.
Étape 4 : Besoins en réseaux
La production d'EPS consomme d'importantes quantités de vapeur, d'électricité, d'air comprimé et d'eau. Une planification précise des réseaux évite un sous-dimensionnement coûteux (qui crée des goulots d'étranglement en production) ou un surdimensionnement (qui gaspille du capital et des coûts d'exploitation).
Dimensionnement de la chaudière à vapeur
La vapeur est le principal apport énergétique de la production d'EPS — elle est utilisée pour la pré-expansion, le moulage de blocs et le moulage de formes. La chaudière constitue souvent le plus gros investissement en réseaux à lui seul.
Formule de consommation de vapeur : demande totale de vapeur (kg/heure) = consommation de vapeur par m³ d'EPS produit (kg/m³) × taux de production horaire (m³/heure). Pour la production de blocs EPS aux densités typiques (15-20 kg/m³), la consommation de vapeur est d'environ 25-40 kg de vapeur par mètre cube d'EPS produit. Pour le moulage de formes, la consommation est plus élevée — environ 40-60 kg par mètre cube — en raison de cavités plus petites et de rapports surface/volume plus élevés.
Exemple de calcul : une usine moyenne produisant 25 m³/heure de blocs EPS à 30 kg de vapeur/m³ nécessite 750 kg/heure de vapeur pour la seule machine de moulage de blocs. En ajoutant la demande du pré-expanseur (généralement 200-400 kg/heure) et les pertes de distribution (10-15 %), la capacité totale de la chaudière devrait être d'environ 1 200-1 500 kg/heure (1,2-1,5 tonne/heure). En pratique, il est recommandé d'installer 1,5 à 2 fois la demande de pointe calculée pour absorber les pics de charge simultanés et disposer d'une capacité de réserve.
Options de combustible : le gaz naturel est l'option la plus courante et la plus propre. Les chaudières au GPL, au fioul, au charbon et à la biomasse sont utilisées là où le gaz naturel n'est pas disponible. Le choix du combustible affecte fortement les coûts d'exploitation — le gaz naturel et le charbon sont généralement les moins chers, tandis que le fioul et le GPL sont les plus onéreux.
Alimentation électrique
Les principales charges électriques comprennent la pompe à vide (souvent la plus grosse charge électrique à elle seule, 30-75 kW), le moteur et les commandes du pré-expanseur (15-30 kW), les soufflantes de transport pneumatique (15-45 kW), les entraînements de la machine de découpe (10-30 kW), le compresseur (15-37 kW), l'éclairage et la ventilation, et les systèmes de contrôle.
Capacité électrique installée totale typique :
- Petite usine : 100-200 kW
- Usine moyenne : 250-500 kW
- Grande usine : 500-1 200 kW
La consommation électrique réelle (facteur de demande) représente généralement 60 à 70 % de la capacité installée, car tous les équipements ne fonctionnent pas à pleine charge simultanément. Assurez-vous que votre installation dispose d'une capacité de transformateur adéquate et que le réseau électrique local peut couvrir vos besoins.
Air comprimé
Une usine EPS type nécessite 1,5-4,0 m³/min d'air comprimé à une pression de 6-8 bar. Un compresseur à vis dans la gamme 15-37 kW avec un sécheur frigorifique est standard. Installez un réservoir tampon (500-1 000 litres) pour absorber les pics de demande.
Alimentation en eau et refroidissement
L'eau sert au refroidissement des moules, à l'étanchéité des pompes à vide et à l'alimentation de la chaudière. La consommation d'eau totale est généralement de 2-5 m³/heure pour une usine moyenne. La majeure partie de cette eau est recirculée via une tour de refroidissement, si bien que la consommation réelle d'eau fraîche est bien plus faible (0,5-1,5 m³/heure d'appoint). Exigences de qualité de l'eau : eau adoucie pour la chaudière (pour éviter l'entartrage), eau propre pour les pompes à vide, et eau industrielle standard pour les circuits de refroidissement.
Étape 5 : Répartition du budget d'investissement
L'investissement total pour monter une usine EPS varie considérablement selon l'échelle de production, le type de produit, l'origine de l'équipement, les coûts de construction locaux et le niveau d'automatisation. Le tableau suivant donne des fourchettes budgétaires indicatives en dollars américains pour les trois échelles d'usine évoquées ci-dessus.
| Catégorie de coût | Petite usine (USD) | Usine moyenne (USD) | Grande usine (USD) |
|---|---|---|---|
| Équipement de production principal | 150 000-300 000 | 400 000-750 000 | 800 000-1 800 000 |
| Équipements auxiliaires | 30 000-60 000 | 80 000-150 000 | 200 000-400 000 |
| Système de chaudière à vapeur | 20 000-50 000 | 50 000-120 000 | 120 000-300 000 |
| Bâtiment / génie civil | 80 000-200 000 | 200 000-500 000 | 500 000-1 500 000 |
| Installation et mise en service | 15 000-30 000 | 30 000-80 000 | 80 000-200 000 |
| Infrastructure de réseaux | 20 000-50 000 | 50 000-120 000 | 120 000-300 000 |
| Moules (si moulage de formes) | 10 000-30 000 | 30 000-100 000 | 100 000-300 000 |
| Fonds de roulement (3 mois) | 30 000-60 000 | 80 000-200 000 | 200 000-500 000 |
| Fourchette d'investissement totale | 355 000-780 000 | 920 000-2 020 000 | 2 120 000-5 300 000 |
Remarques importantes sur le budget :
- Les coûts de construction varient énormément selon le pays — les fourchettes ci-dessus supposent un bâtiment industriel à ossature acier dans un marché en développement. Les coûts en Europe ou en Amérique du Nord peuvent être 2 à 3 fois plus élevés.
- Les coûts d'équipement supposent des machines de fabrication chinoise, qui offrent le meilleur rapport qualité-prix sur le marché mondial. L'équipement fabriqué en Europe (Allemagne, Italie) peut coûter 2 à 4 fois plus cher pour des spécifications similaires.
- Le fonds de roulement couvre les achats de matière première, la masse salariale et les frais d'exploitation des trois premiers mois avant que le chiffre d'affaires ne se stabilise. En pratique, assurez-vous de disposer de réserves de trésorerie supérieures à ce minimum.
- Le coût des moules ne s'applique que si vous faites du moulage de formes. Pour une production uniquement en blocs, cette ligne budgétaire disparaît.
- N'oubliez pas de budgétiser le fret et les droits de douane sur l'équipement, qui peuvent ajouter 8 à 15 % au coût FOB de l'équipement selon votre pays.
Étape 6 : Installation et mise en service
La période entre la livraison de l'équipement et une production stable s'étend généralement sur 2 à 4 mois, selon l'état de préparation de l'usine, la complexité de l'équipement et le support de mise en service du fabricant.
Calendrier type
Semaines 1-2 : réception et positionnement. Déchargement de l'équipement des conteneurs, positionnement des machines selon l'agencement d'usine validé, mise à niveau et ancrage aux fondations.
Semaines 2-4 : installation mécanique. Raccordement de la tuyauterie vapeur, de la tuyauterie d'eau, des lignes d'air comprimé, des conduits de transport pneumatique et des câbles d'alimentation électrique. Installation de la chaudière et des équipements auxiliaires.
Semaines 4-5 : installation électrique et automatismes. Câblage des raccordements moteurs, installation de l'armoire de commande principale, raccordement des capteurs et instruments, programmation du système de contrôle par automate (PLC).
Semaines 5-6 : mise en service à froid. Test de tous les systèmes mécaniques et électriques sans vapeur. Vérification des sens de rotation, du fonctionnement des vannes, des verrouillages de sécurité et des arrêts d'urgence. Marche à vide du système de transport pneumatique.
Semaines 6-8 : mise en service à chaud et essais de production. Mise à feu de la chaudière, marche du pré-expanseur avec matière première, remplissage et marche du système de maturation, production de blocs d'essai, et ajustement des paramètres de procédé (pression de vapeur, temps de remplissage, temps de refroidissement, densité). Premiers essais de découpe.
Semaines 8-12 : optimisation et formation. Affinage des temps de cycle, de la constance de densité, de la qualité de surface et de la consommation d'énergie. Formation des opérateurs à tous les aspects du fonctionnement, de la maintenance et du dépannage des machines.
Ce que le fabricant doit fournir
Lorsque vous montez une usine EPS avec de l'équipement ChinaEps, notre offre standard de mise en service comprend :
- Un plan d'agencement d'usine détaillé, adapté aux dimensions de votre bâtiment
- Un document complet de spécification des réseaux (besoins en vapeur, électricité, air, eau)
- Les plans de fondation pour tous les équipements majeurs
- Une supervision d'installation sur site par un ingénieur expérimenté (généralement 2 à 4 semaines)
- Un support de mise en service et de démarrage de production
- Un programme de formation des opérateurs (théorique et pratique)
- Une liste de pièces détachées et un stock recommandé
- La documentation technique complète et les manuels d'exploitation
Étape 7 : Effectifs et formation
La fabrication d'EPS n'est pas à forte intensité de main-d'œuvre comparée à de nombreuses autres industries, mais des opérateurs qualifiés sont essentiels pour une qualité de produit constante et un usage efficace de l'énergie.
Besoins en effectifs par échelle de production
| Poste | Petite usine | Usine moyenne | Grande usine |
|---|---|---|---|
| Responsable de production | 1 | 1 | 1-2 |
| Opérateur pré-expanseur | 1 | 1-2 | 2-3 |
| Opérateur moulage de blocs | 1 | 1-2 | 2-4 |
| Opérateur machine de découpe | 1-2 | 2-3 | 3-6 |
| Opérateur moulage de formes | 0-1 | 1-3 | 3-8 |
| Chauffagiste / opérateur chaudière | 1 | 1 | 1-2 |
| Technicien de maintenance | 1 | 1-2 | 2-3 |
| Cariste / manutention | 1 | 2-3 | 3-5 |
| Contrôle qualité | 0-1 | 1 | 1-2 |
| Administration / commercial | 1-2 | 2-4 | 4-8 |
| Effectif total | 8-12 | 15-25 | 25-50 |
En cas de fonctionnement en deux ou trois équipes, multipliez les effectifs des opérateurs de production en conséquence.
Besoins en formation
Conduite des machines : chaque opérateur nécessite 1 à 2 semaines de formation pratique sur sa machine spécifique pendant la mise en service. La formation doit couvrir les procédures de démarrage et d'arrêt, les paramètres de fonctionnement normaux, le dépannage de base et les protocoles de sécurité.
Compréhension du procédé : les opérateurs bénéficient grandement d'une compréhension globale du procédé de fabrication de l'EPS — comment leur poste affecte la qualité en aval. Par exemple, un opérateur de pré-expanseur qui comprend comment la variation de densité affecte la qualité de fusion du bloc produira des résultats plus constants.
Formation à la maintenance : au moins un technicien de maintenance devrait recevoir une formation complète sur toutes les machines, incluant les calendriers de maintenance préventive, le remplacement des pièces d'usure, la maintenance des systèmes hydrauliques et pneumatiques, et le dépannage électrique de base. Cette formation est généralement dispensée pendant la mise en service.
Conduite de chaudière : dans la plupart des pays, les opérateurs de chaudière doivent détenir des certifications spécifiques. Assurez-vous que votre opérateur de chaudière est correctement habilité pour le type de chaudière et la classe de pression installés. C'est une exigence légale, non optionnelle.
Formation à la sécurité : l'ensemble du personnel travaillant dans la zone de production doit recevoir une formation sur les risques d'incendie liés à l'EPS, la sécurité du gaz pentane, la sécurité vapeur, les procédures de consignation électrique et la sécurité des chariots élévateurs. Un recyclage devrait être organisé chaque année.
Étape 8 : Considérations réglementaires et environnementales
La fabrication d'EPS est soumise à des réglementations environnementales, sanitaires et de sécurité qui varient selon les pays mais partagent des thèmes communs. Les traiter en amont, dès l'étape de planification, évite des mises à niveau coûteuses et des perturbations opérationnelles ultérieures.
Émissions atmosphériques
La matière première EPS contient du pentane (un composé organique volatil) comme agent gonflant. Pendant la pré-expansion et le moulage, de faibles quantités de pentane sont relâchées. Dans de nombreuses juridictions, les émissions de pentane doivent être captées ou maintenues sous des limites spécifiées. Les solutions incluent une ventilation adéquate (pour maintenir les concentrations sur le lieu de travail sous les limites d'exposition professionnelle) et, dans certaines régions, des systèmes d'adsorption sur charbon actif ou des oxydateurs thermiques pour le traitement de l'air d'échappement.
Exigences de recyclage de l'EPS
De plus en plus, les régulateurs et les clients exigent des producteurs d'EPS qu'ils démontrent une capacité de recyclage. Au minimum, cela signifie recycler ses propres rebuts de production (ce qui a aussi un sens économique, comme évoqué dans la section système de recyclage ci-dessus). Au-delà, certaines juridictions exigent que les producteurs participent à des dispositifs de responsabilité élargie du producteur (REP) ou acceptent les déchets d'EPS post-consommation pour recyclage. Installer un système de recyclage et de compactage peut aussi devenir un service générateur de revenus pour votre collectivité.
Sécurité incendie
Les zones de stockage et de production d'EPS présentent des risques d'incendie qui doivent être gérés par une conception de bâtiment adaptée (murs coupe-feu, systèmes de sprinklers), des procédures de manutention des matières (limitation des quantités stockées à l'air libre), des normes d'installation électrique (pas de sources d'inflammation près du stockage d'EPS) et une planification de réponse d'urgence. Les assureurs peuvent imposer des exigences supplémentaires. Impliquez votre assureur dès le début du processus de planification pour vous assurer que la conception de votre installation répond à leurs normes de souscription.
Rejet d'eau
L'eau de refroidissement et la purge de chaudière constituent les principaux flux de rejet d'eau. Ils sont généralement peu contaminés et peuvent souvent être rejetés dans les égouts municipaux avec un traitement minimal, mais vérifiez les exigences locales. Le circuit d'eau de refroidissement devrait être en boucle fermée pour minimiser la consommation et le rejet d'eau.
Bruit
Les pompes à vide, les compresseurs d'air et les soufflantes de transport pneumatique sont les principales sources de bruit. Si l'usine est située à proximité de zones résidentielles, des enceintes ou des barrières antibruit peuvent être exigées pour respecter la réglementation locale sur le bruit.
Attentes de ROI
Une usine EPS bien planifiée et correctement exploitée peut atteindre des rendements attractifs. Les marges brutes typiques dans la fabrication d'EPS vont de 25 à 40 % selon le mix produit, le prix du marché local et les coûts énergétiques. Les délais d'amortissement de l'investissement total vont généralement de 2 à 4 ans pour des installations de taille moyenne sur des marchés à bonne demande.
Les principaux facteurs déterminant le ROI dans la fabrication d'EPS sont : le coût de la matière première (la résine EPS est le premier poste de coût, représentant généralement 50 à 65 % du coût total de production), l'efficacité énergétique (consommation de vapeur et d'électricité par mètre cube produit), le rendement de production (minimiser les rebuts et les produits rejetés), et le mix produit (les produits moulés en formes offrent généralement des marges plus élevées que les panneaux d'isolation de commodité).
Pour une méthodologie détaillée de calcul du retour sur investissement adaptée à votre situation spécifique, avec des exemples chiffrés réels, consultez notre guide complet : Guide de calcul du ROI des machines EPS.
Prêt à monter votre usine EPS ?
Monter une usine EPS représente un investissement significatif, mais c'est aussi un modèle d'affaires éprouvé, avec des milliers d'installations réussies dans le monde entier. La clé du succès réside dans une planification rigoureuse — choisir les bons produits pour votre marché, dimensionner correctement l'équipement, concevoir un agencement efficace et budgétiser de façon réaliste.
ChinaEps a aidé des centaines de clients dans le monde entier à planifier, équiper et mettre en service des lignes de production EPS, allant de petites installations de démarrage à de grandes usines multi-lignes. Notre équipe peut fournir une solution clé en main complète adaptée à votre marché, vos produits et votre budget spécifiques — de la planification initiale de la ligne de production et de la conception de l'agencement d'usine, jusqu'à la fourniture d'équipement, la supervision d'installation, la mise en service et la formation des opérateurs.
Franchissez la première étape : contactez notre équipe projet en précisant vos produits cibles, votre volume de production estimé et votre localisation. Nous vous fournirons une proposition d'équipement préliminaire, un concept d'agencement d'usine et une estimation budgétaire, sans frais ni engagement.
Questions fréquentes
Combien coûte le montage d'une petite usine EPS ?
Une petite usine de production de blocs EPS (capacité de 50-100 m³/jour) nécessite un investissement total d'environ 355 000-780 000 $, équipement, bâtiment, réseaux, installation et fonds de roulement initial compris. Le chiffre exact dépend des coûts de construction locaux, de la configuration de l'équipement et de l'inclusion ou non d'une capacité de moulage de formes. L'équipement seul représente généralement 40 à 55 % de l'investissement total.
De quelle surface ai-je besoin pour une ligne de production EPS ?
Pour une petite usine, il faut environ 800-1 500 m² de surface bâtie plus une cour extérieure, soit un total de 2 000-3 000 m² de terrain. Une usine moyenne nécessite 2 000-4 000 m² de surface bâtie et 5 000-8 000 m² de terrain. Les silos de maturation et le stockage de produits finis sont les plus gros consommateurs d'espace. La hauteur sous plafond minimale devrait être de 6 mètres pour les petites installations et de 8 à 10 mètres pour les installations moyennes et grandes.
Combien de temps faut-il pour installer une ligne de production EPS ?
De la livraison de l'équipement à une production stable, le calendrier type est de 2 à 4 mois. Cela inclut l'installation mécanique et électrique (3 à 5 semaines), la mise en service à froid et à chaud (2 à 3 semaines), et l'optimisation avec la formation des opérateurs (2 à 4 semaines). Ce calendrier suppose que le bâtiment de l'usine et les réseaux (électricité, eau, gaz) sont prêts à l'arrivée de l'équipement. La construction du bâtiment, si nécessaire, doit être planifiée pour être achevée avant la livraison de l'équipement.
Quels réseaux une usine EPS nécessite-t-elle ?
Les principaux réseaux sont la vapeur (issue d'une chaudière au gaz, au fioul, au charbon ou à la biomasse), l'électricité (100-500+ kW selon l'échelle), l'air comprimé (6-8 bar) et l'eau (2-5 m³/heure, majoritairement recirculée). La vapeur est le premier poste de coût énergétique, représentant 60 à 70 % de la consommation d'énergie totale. Le gaz naturel est le combustible de chaudière le plus courant et le plus recommandé lorsqu'il est disponible.
Combien de travailleurs faut-il pour exploiter une usine EPS ?
Une petite usine EPS de production de blocs à poste unique nécessite 8 à 12 travailleurs, incluant les opérateurs, un opérateur de chaudière, un technicien de maintenance, des manutentionnaires et du personnel administratif. Une usine moyenne nécessite 15 à 25 travailleurs par poste. L'ajout d'opérations de moulage de formes augmente modérément l'effectif. La plupart des procédés de production EPS sont semi-automatisés, si bien que l'exploitation n'est pas à forte intensité de main-d'œuvre par rapport à la valeur produite.
Puis-je commencer petit et m'agrandir plus tard ?
Oui, et c'est une approche courante. De nombreux fabricants d'EPS qui ont réussi ont commencé avec une seule machine de moulage de blocs et un équipement de découpe basique, puis se sont agrandis en ajoutant une seconde machine de moulage, une capacité de moulage de formes, ou une découpe CNC à mesure que leur activité se développait. La clé est de planifier dès le départ l'agencement de votre usine et l'infrastructure de réseaux en pensant à l'expansion — surdimensionner légèrement l'enveloppe du bâtiment, la chaudière et l'alimentation électrique coûte peu au départ mais fait économiser énormément lors de l'agrandissement. ChinaEps peut concevoir un plan d'expansion par phases dans le cadre de votre projet initial.
Lectures connexes
- Système de recyclage EPS en boucle fermée : comment fonctionne la récupération interne des chutes en billes — Lecture complémentaire dans le même cluster.
- Ligne de production de caisses à poisson EPS : guide complet 2026 (Inde, Indonésie, Vietnam) — Lecture complémentaire dans le même cluster.