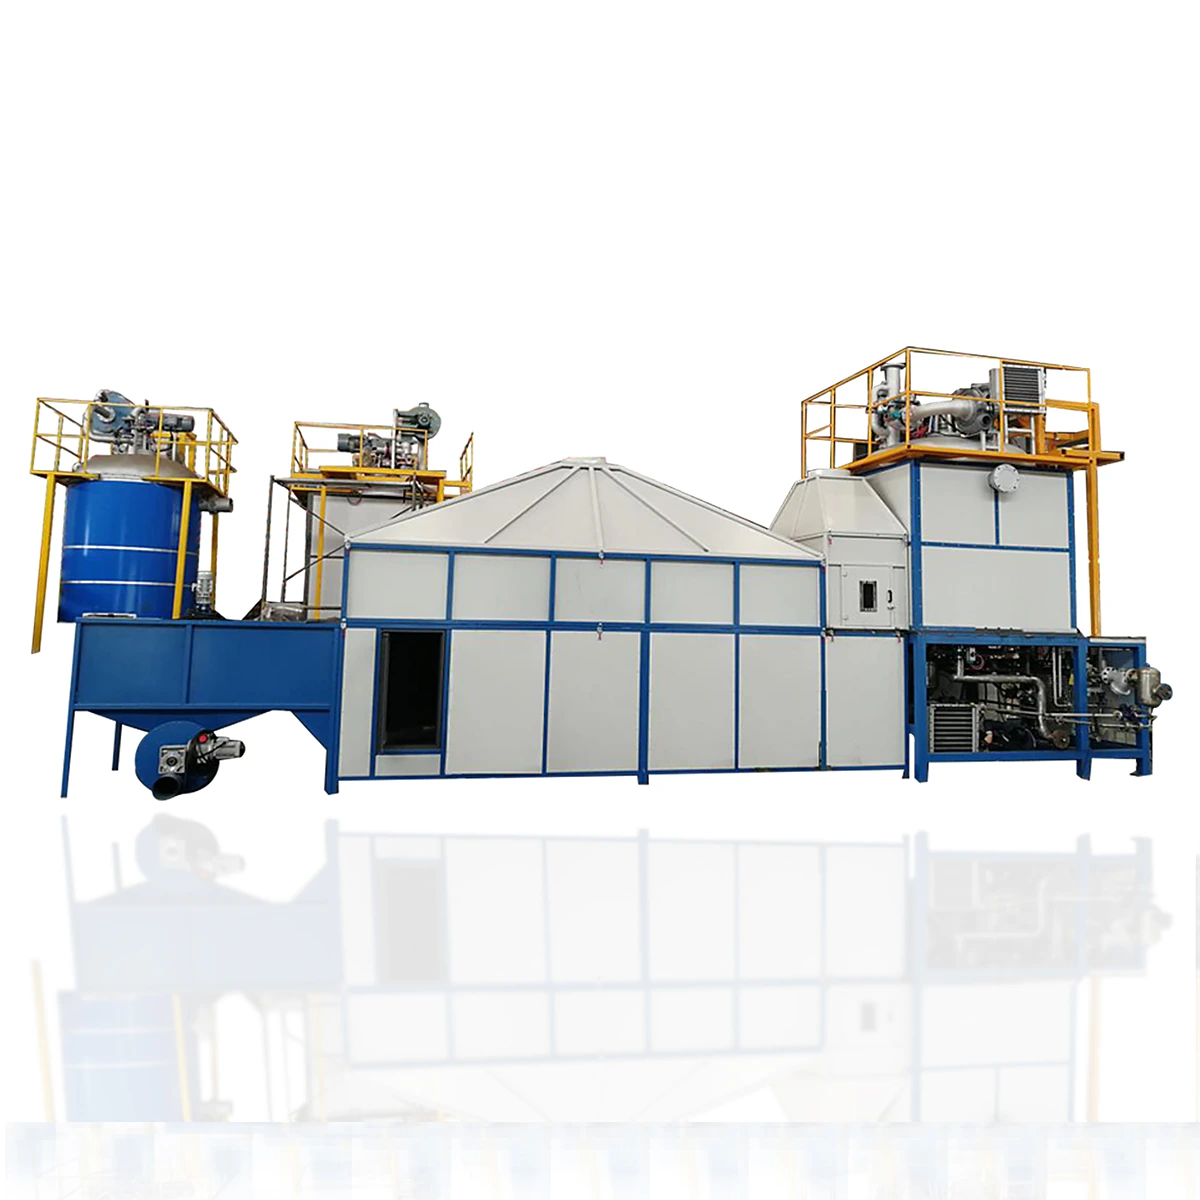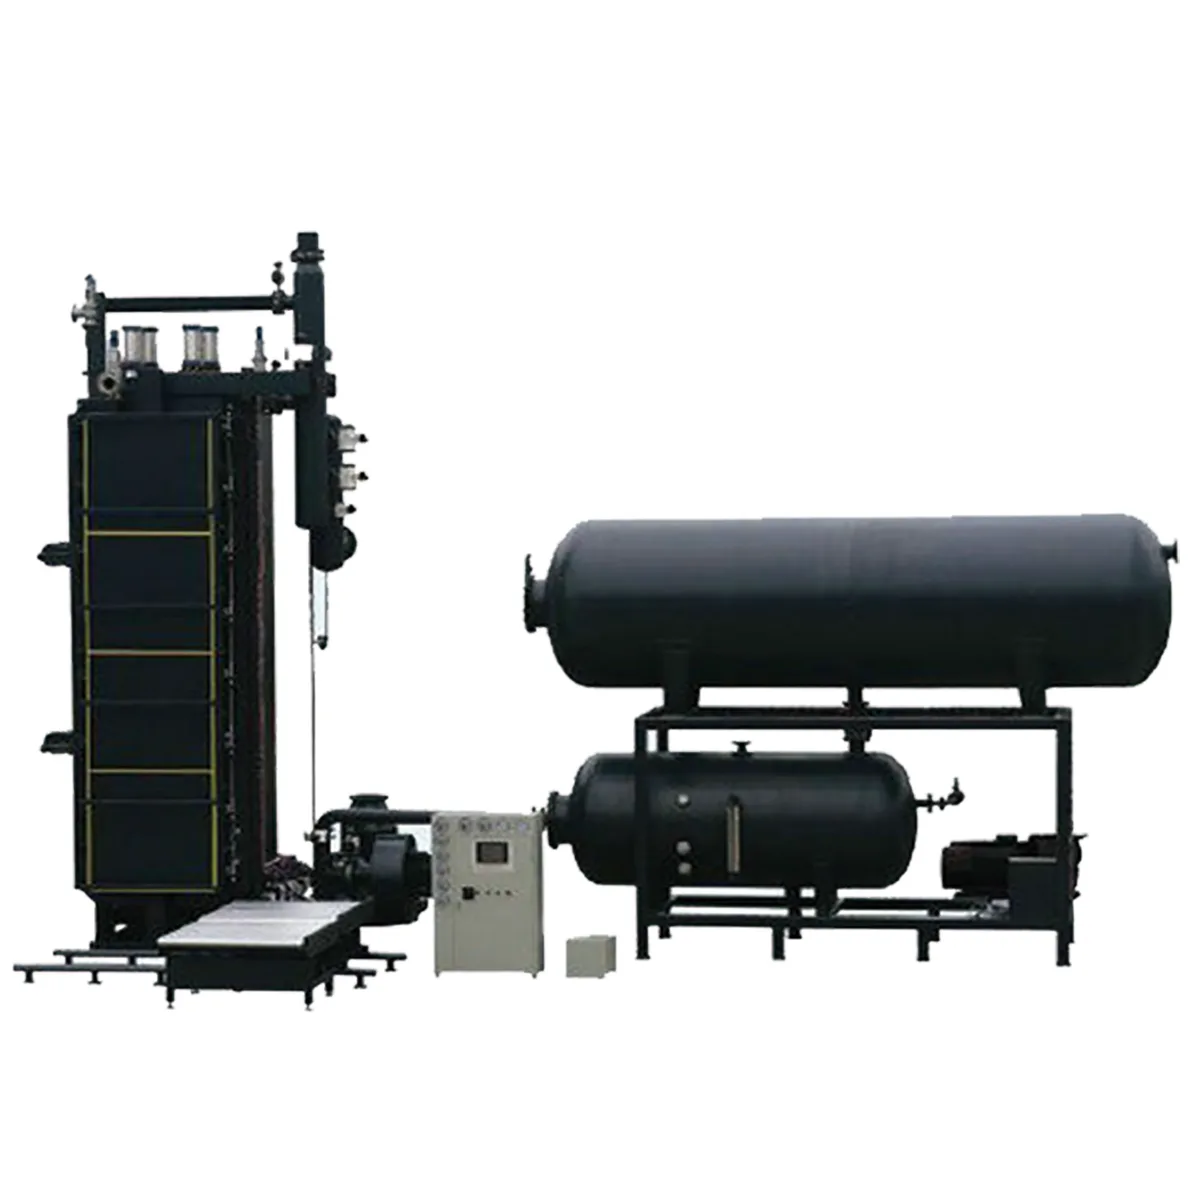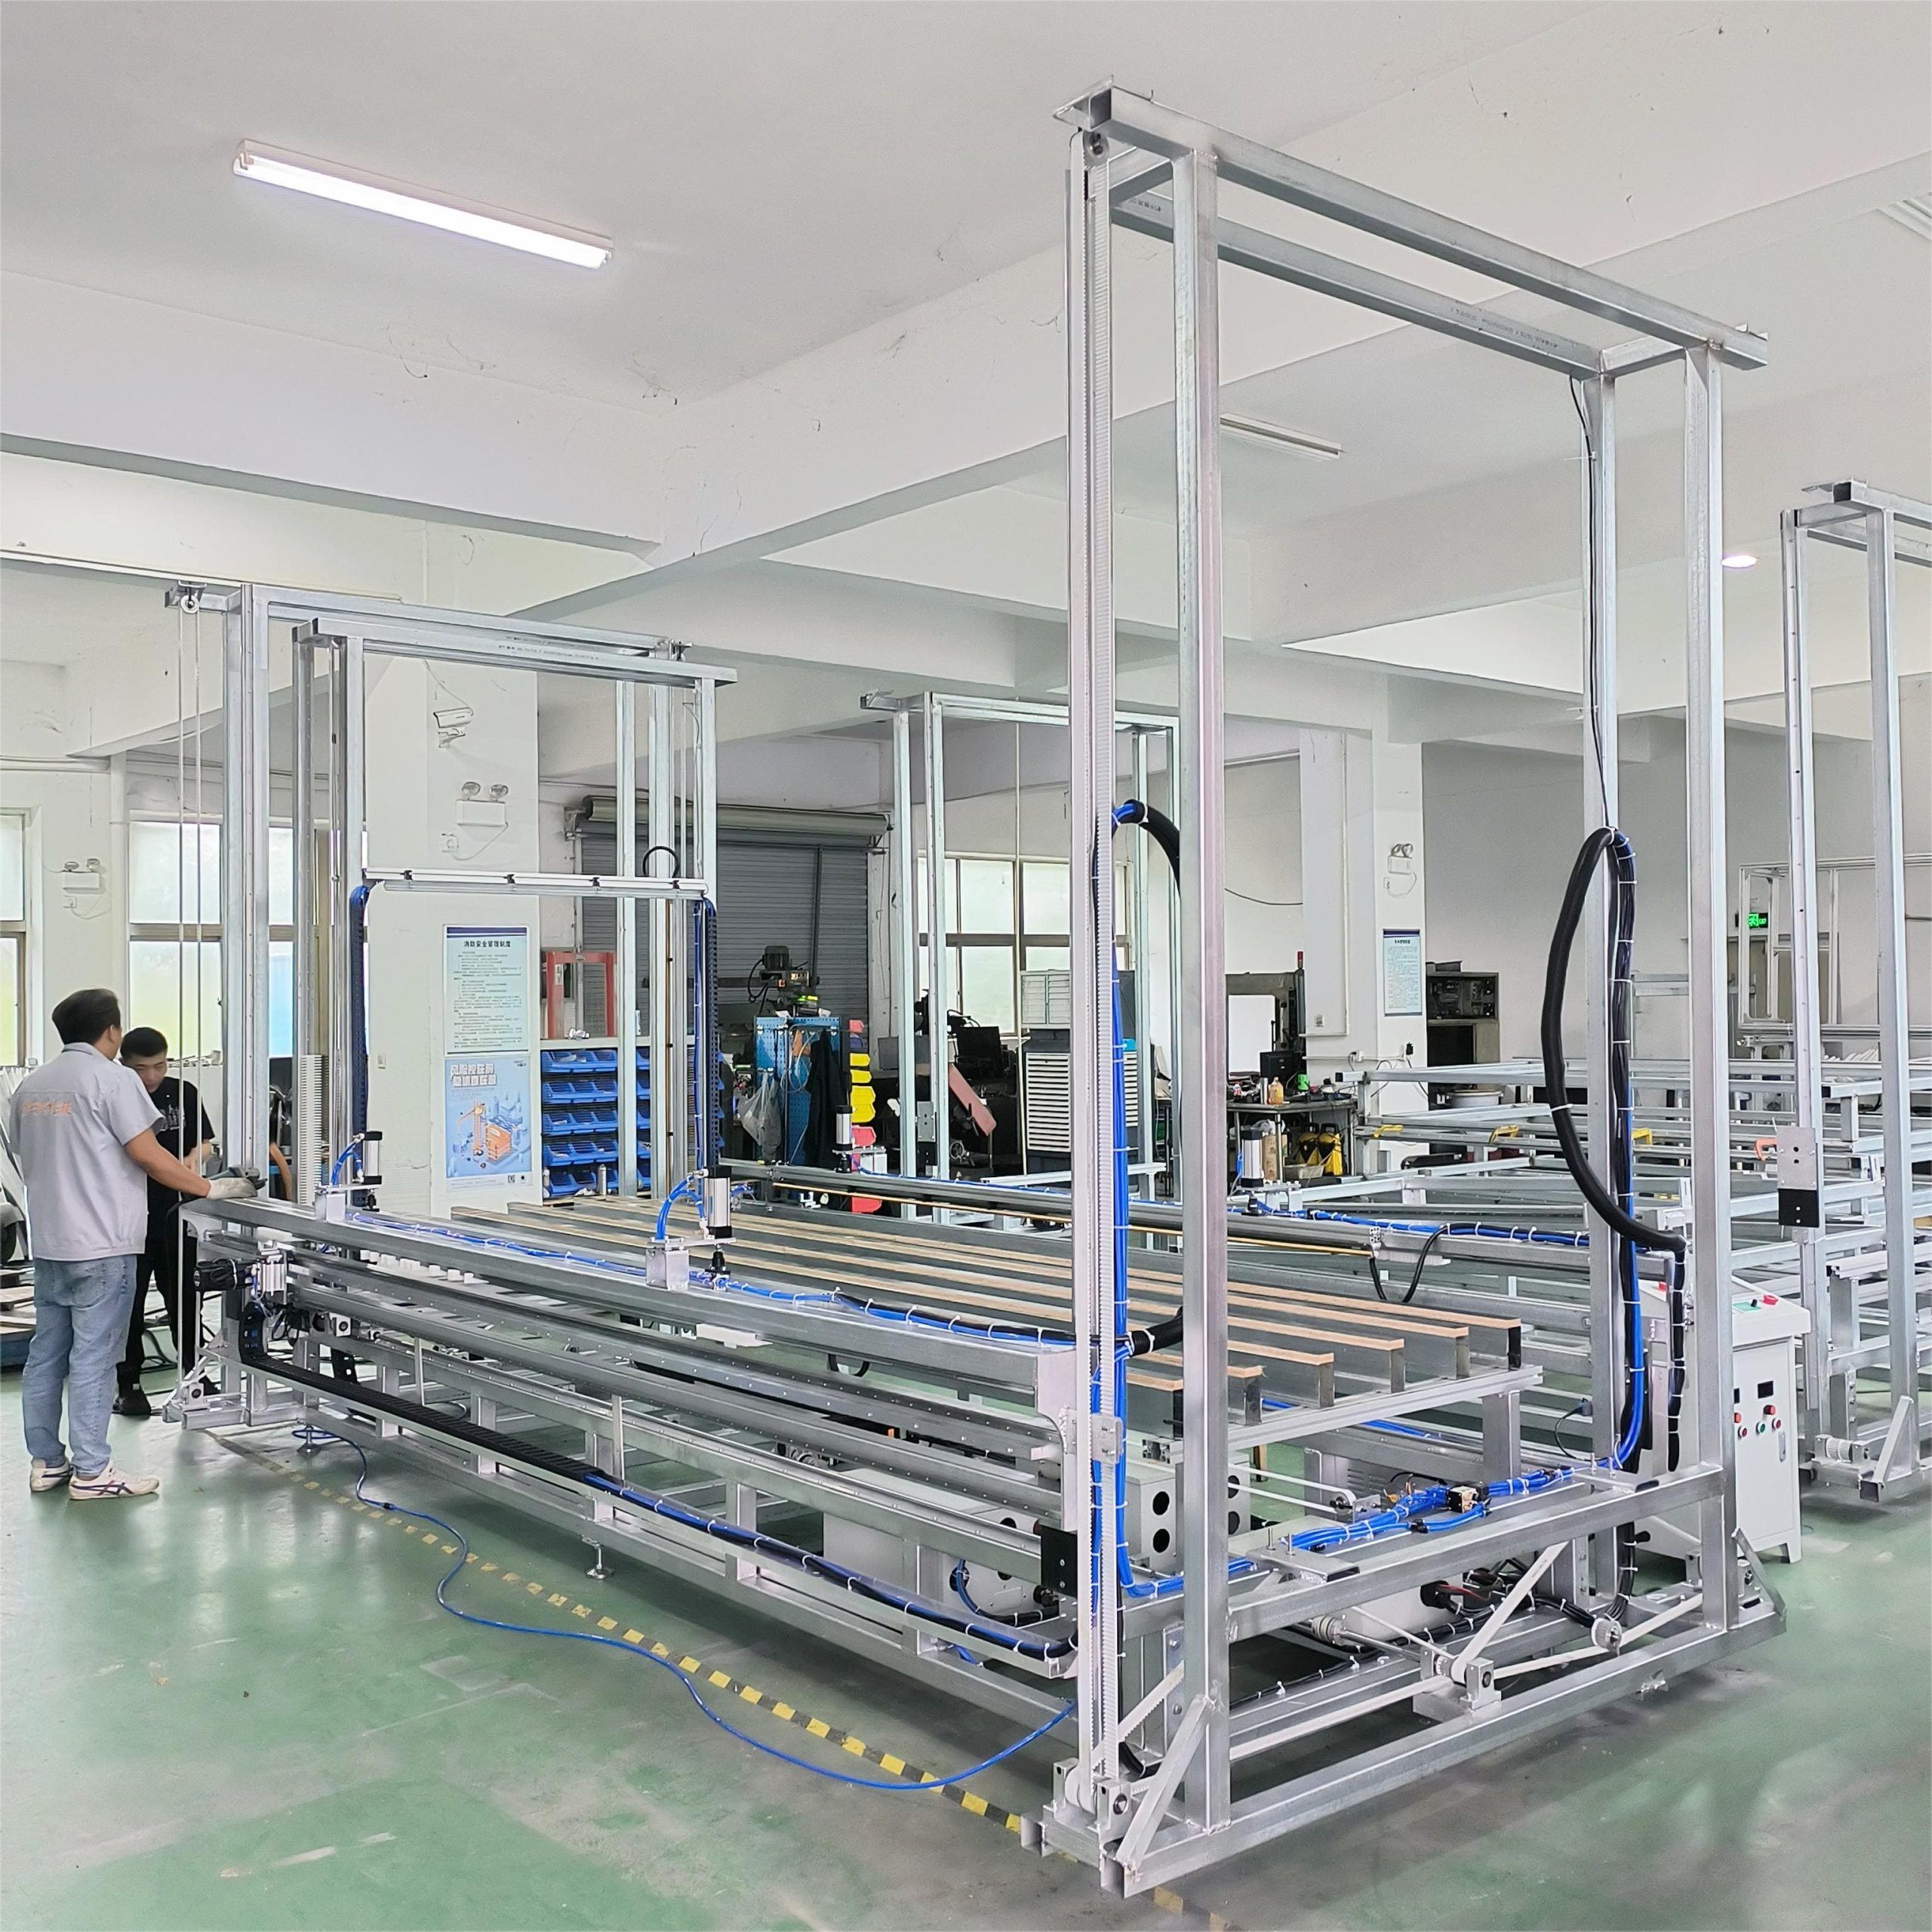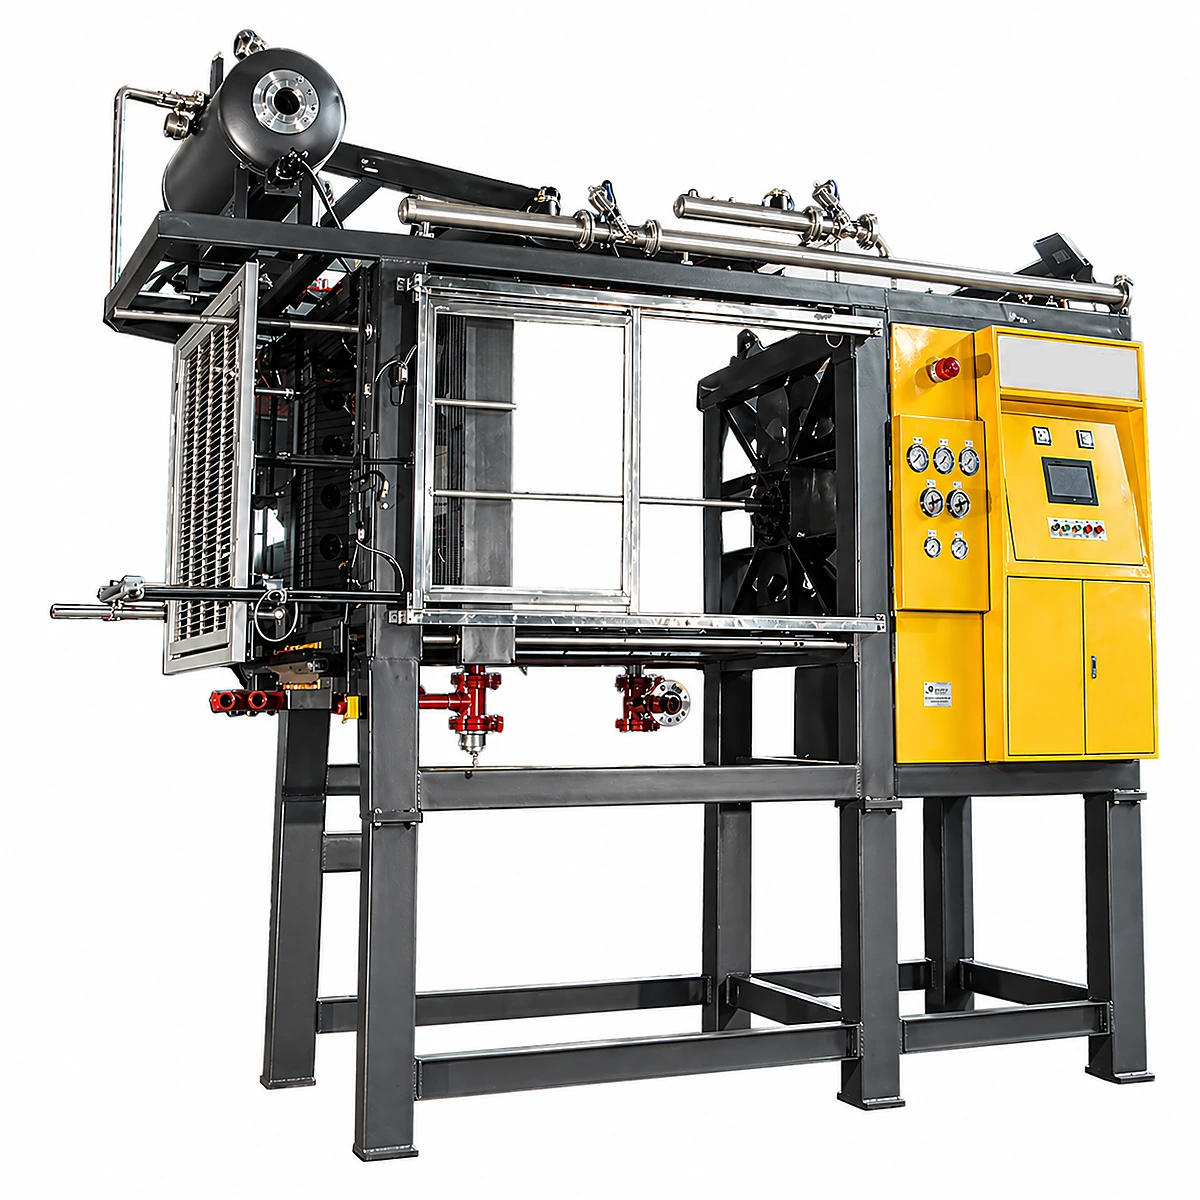
تُصنَّع رغوة EPS (البوليسترين الموسع) عبر 6 مراحل: تُوسَّع حبيبات البوليسترين الخام المحتوية على 5–7% من عامل نفخ البنتان أوليًا بالبخار إلى 40–80 ضعف حجمها الأصلي، ثم تُعتَّق في صوامع لمدة 6–24 ساعة للاستقرار، ثم تُنصهر في آلة تشكيل كتل عند ضغط بخار 0.08–0.15 ميغاباسكال لتكوين كتل كبيرة (عادةً 4,000 × 1,200 × 1,000 مم). تُقطَّع هذه الكتل إلى ألواح أو صفائح أو أشكال ثلاثية الأبعاد، مع مسار اختياري لتشكيل الأشكال للإنتاج المباشر من القالب لحشوات التغليف، وصناديق الأسماك، وكتل البناء ICF. الدورة الكاملة من الحبيبات الخام إلى المنتج النهائي: 24–48 ساعة.
يُعد EPS واحدًا من أكثر لدائن التغليف والعزل إنتاجًا على نطاق واسع — إذ تتتبع وكالة حماية البيئة الأمريكية كميات البوليسترين في النفايات الصلبة البلدية — لذا فإن فهم كيفية تصنيعه بالضبط هو الخطوة الأولى نحو إنتاجه بكفاءة وإعادة تدويره بمسؤولية.
سواء كنت تقيّم استثمارًا في تصنيع EPS أو تريد ببساطة فهم كيفية صنع منتجات الرغوة من حولك، يستعرض هذا الدليل كل مرحلة إنتاج بدرجات الحرارة والضغوط والمعدات المحددة المستخدمة فيها.
المرحلة 1: المادة الخام — حبيبات البوليسترين القابلة للتوسع
يبدأ إنتاج EPS بحبيبات بوليسترين صغيرة وشفافة (بقطر 0.3–2.5 مم) تحتوي على غاز البنتان المذاب كعامل نفخ. تُنتج هذه الحبيبات عبر بلمرة التعليق لمونومر الستايرين. محتوى البنتان (عادةً 5–7% بالوزن) هو ما يجعلها "قابلة للتوسع" — فعند تسخينها، يتبخر البنتان وينفخ كل حبيبة لتصبح كرة رغوية بخلايا مغلقة.
تشمل درجات الحبيبات الرئيسية:
- EPS الأبيض القياسي — للعزل والتغليف العام (نطاق كثافة 10–30 kg/m³)
- EPS مقاوم للهب — لتطبيقات البناء التي تتطلب تصنيف حريق DIN 4102-B1 أو EN 13501
- EPS الغرافيتي (الرمادي) — أداء حراري أفضل بنسبة 20% لألواح العزل الفاخرة
- EPS سريع الدورة — دورات تشكيل أقصر للمصانع عالية الحجم (أسرع بنسبة 20–30%)
تتراوح تكلفة الحبيبات الخام بين 1,200–2,000 دولار/طن حسب الدرجة وموقع المورّد، وعادةً ما تكون الحبيبات ذات المنشأ الصيني أقل بنسبة 15–25% من الأسعار الأوروبية.
المرحلة 2: التوسع الأولي
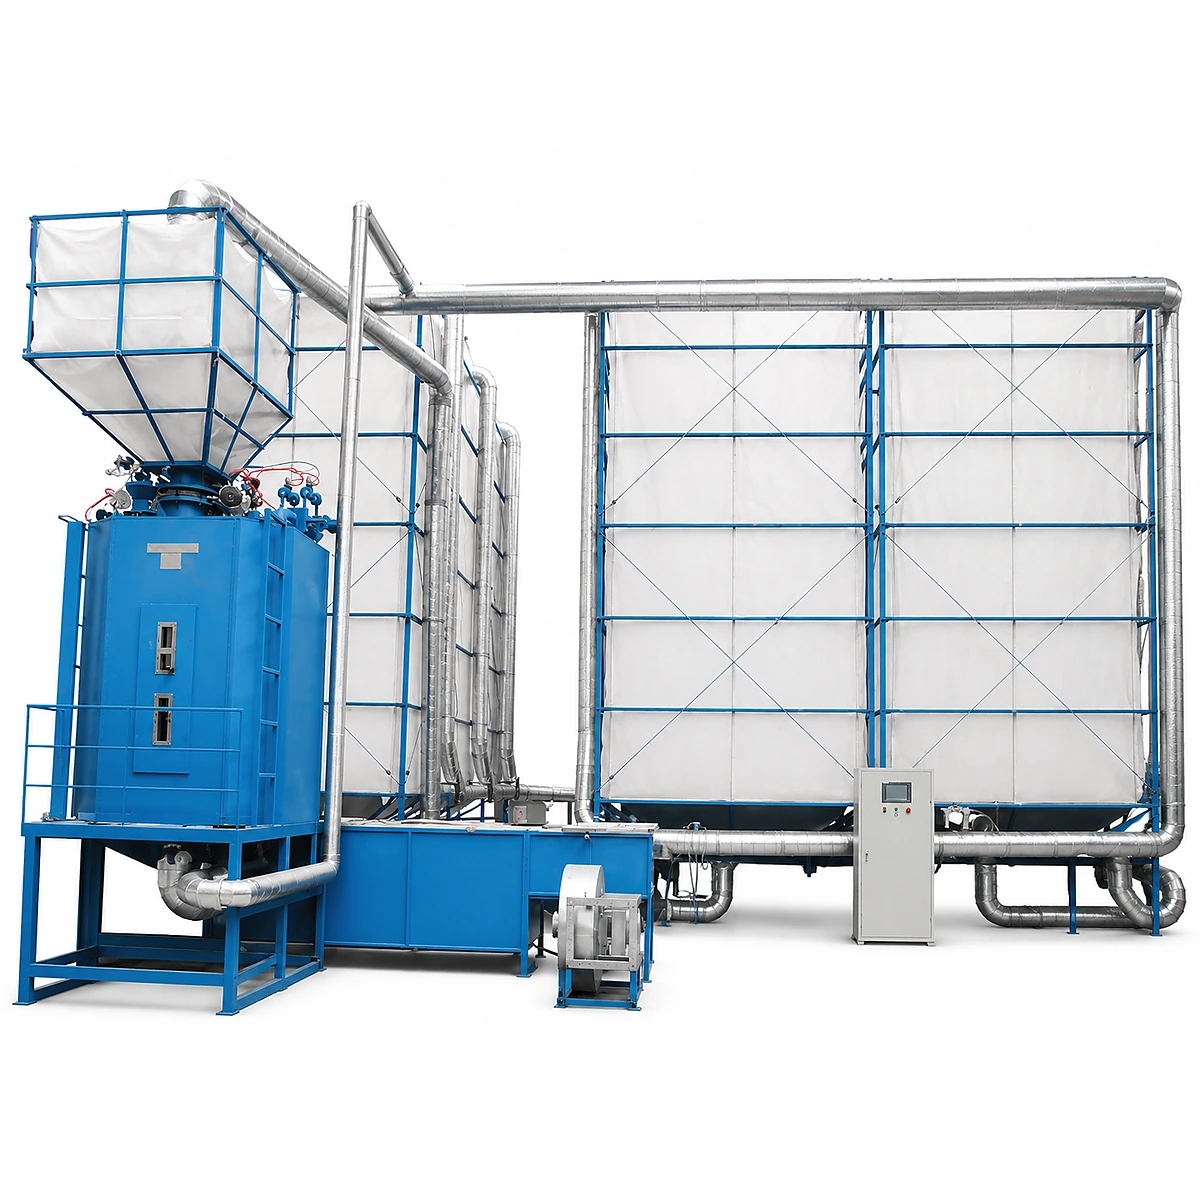
تُغذَّى الحبيبات الخام في آلة توسع أولي حيث يسخّنها بخار مشبع (95–105°م، 0.02–0.05 ميغاباسكال) لمدة 60–180 ثانية. يتبخر البنتان، فتتمدد كل حبيبة إلى 40–80 ضعف حجمها الأصلي. تُتحكم الكثافة المستهدفة بضبط درجة حرارة البخار ومدة التعرض — بخار أكثر = كثافة أقل = رغوة أخف.
يُستخدم نوعان من أجهزة التوسع الأولي:
- أجهزة التوسع الأولي الدفعية — تعالج كميات ثابتة لكل دورة، محققة اتساقًا في الكثافة بحدود ±0.5 kg/m³. الأنسب للمصانع تحت 3,000 كغ/يوم.
- أجهزة التوسع الأولي المستمرة — تصميم تلقيم مستمر يحقق إنتاجية أعلى بنسبة 30–50%. الأنسب للمصانع فوق 3,000 كغ/يوم.
بعد التوسع، تُنقل الحبيبات هوائيًا إلى مجفف سرير مميّع يزيل الرطوبة السطحية خلال 2–5 دقائق قبل نقلها إلى صوامع التخزين.
المرحلة 3: التعتيق (تخزين في الصوامع)
الحبيبات المتوسعة حديثًا غير مستقرة — إذ يخلق بخار البنتان الداخلي فراغًا جزئيًا عند تبرده وتكثفه. يجب أن تستريح الحبيبات في صومعة تعتيق EPS لمدة 6–24 ساعة (12 ساعة هي المعيار الصناعي النموذجي) بينما:
- ينتشر الهواء داخل الخلايا، فيوازن الضغط الداخلي
- يتسرب البنتان المتبقي (من ~3% إلى أقل من 1%)
- تنخفض نسبة الرطوبة إلى أقل من 1%
تخطي خطوة التعتيق أو تقصيرها يسبب كتلًا رخوة، وانصهارًا ضعيفًا بين الحبيبات، وعيوبًا سطحية تزيد معدلات الرفض بنسبة 10–20%.
المرحلة 4: تشكيل الكتل
تُحقن الحبيبات المعتّقة هوائيًا في آلة تشكيل كتل — غرفة مستطيلة كبيرة ذات جدران مثقبة. تمر دورة التشكيل بأربع مراحل:
- التعبئة (15–30 ثانية) — يدفع ضغط الهواء الحبيبات إلى كل زاوية من زوايا القالب
- البخار (20–45 ثانية) — يمر البخار عند 0.08–0.15 ميغاباسكال عبر الحبيبات، مليّنًا أسطحها بحيث تنصهر الحبيبات المتجاورة معًا بشكل دائم
- التبريد (60–180 ثانية) — يثبّت الرش المائي والتبريد بالتفريغ الكتلة (هذه أطول مرحلة وعنق الزجاجة الرئيسي)
- الإخراج (10–15 ثانية) — يُفتح القالب ويدفع كتلة منتهية للخارج
يبلغ حجم الكتلة القياسية 4,000 × 1,200 × 1,000 مم (4.8 م³). عند كثافة 18 kg/m³، تزن الكتلة الواحدة نحو 86 كغ. تنتج الآلات الحديثة 8–15 كتلة/ساعة حسب الكثافة وكفاءة نظام التبريد. عادةً ما يشكّل استهلاك البخار 35–50% من إجمالي تكلفة التشغيل.
المرحلة 5: القطع
تُخزَّن الكتل المشكَّلة لمدة 24–72 ساعة لتثبيت الأبعاد النهائي، ثم تُقطَّع إلى منتجات نهائية باستخدام آلات قطع EPS:
- القطع بالسلك الساخن — سلك نيكروم مسخّن يذوّب EPS لإجراء قطوع مستقيمة (صفائح، ألواح). السرعة: 3–8 م/دقيقة، الدقة: ±1 مم.
- خطوط القطع الآلي — أنظمة متعددة الأسلاك تقطّع كتلة كاملة إلى 10–50 صفيحة في تمريرة واحدة. الدقة: ±0.5 مم.
- القطع الشكلي بالتحكم الرقمي CNC — سلك ساخن يتحكم فيه الحاسوب لمقاطع ثلاثية الأبعاد معقدة (زخارف معمارية، تغليف مخصص). الدقة: ±0.5 مم.
تُحبَّب نفايات القطع (عادةً 5–15% من حجم الكتلة) ويُعاد تدويرها في خط الإنتاج أو تُعالَج إلى حبيبات EPS معاد تدويرها.
المرحلة 6 (اختيارية): تشكيل الأشكال
بالنسبة للمنتجات التي تتطلب أشكالًا هندسية دقيقة — صناديق الأسماك، بطانات الخوذات، تغليف الأجهزة، كتل ICF — تنتج آلة تشكيل الأشكال قطعًا نهائية مباشرة من الحبيبات المعتّقة دون المرور بمسار تشكيل الكتل + القطع. تُحقن الحبيبات في قالب ألومنيوم مخصص وتنصهر بالبخار خلال 45–90 ثانية لكل دورة. يصبح تشكيل الأشكال مجديًا اقتصاديًا فوق 5,000 قطعة متطابقة/شهر.
ينطبق منطق المراحل الست ذاته على EPP (البولي بروبيلين الموسع)، مع آلة إضافية واحدة ونقاط ضبط مختلفة: يجب تشبيع حبيبات EPP أولًا بثاني أكسيد الكربون أو البيوتان في أوتوكلاف مضغوط، ويجب أن تكون آلة التشكيل مصنَّفة لتحمل 3.5 بار بدلًا من 1.5 بار التي يعمل بها خط EPS. إذا كنت تزن بين المادتين قبل الالتزام بخط إنتاج، فإن عملية تصنيع EPP موثّقة مرحلة بمرحلة بنفس مستوى تفصيل المعلمات أعلاه.
خط إنتاج EPS الكامل: المعدات والاستثمار
| المرحلة | المعدات | نطاق الاستثمار | المواصفة الرئيسية |
|---|---|---|---|
| التوسع الأولي | جهاز التوسع الأولي (PE-900 إلى PE-2000) | $18,000–$55,000 | 150–1,500 كغ/س |
| التعتيق | نظام الصوامع (شبكي/فولاذي) | $5,000–$25,000 | سعة 50–500 م³ |
| تشكيل الكتل | آلة تشكيل الكتل (BM-1200 إلى BM-1200 (4 أحجام)) | $35,000–$120,000 | 8–15 كتلة/س |
| القطع | سلك ساخن / CNC / خط آلي | $12,000–$90,000 | دقة ±0.5–1 مم |
| تشكيل الأشكال (اختياري) | آلة تشكيل الأشكال (SM-1000 إلى SM-1400) | $25,000–$90,000 | 45–90 ثانية/دورة |
| إعادة التدوير | كسّارة + كباسة باردة / آلة تحبيب | $8,000–$45,000 | 50–300 كغ/س |
إجمالي استثمار الخط لمصنع متوسط الحجم (2,000–4,000 كغ/يوم): $150,000–$350,000. راجع دليلنا الكامل لإنشاء المصنع للتخطيط التفصيلي وحسابات العائد على الاستثمار.
الأسئلة الشائعة
كم من الوقت يستغرق صنع رغوة EPS من الصفر؟
تستغرق العملية الكاملة من الحبيبات الخام إلى المنتج النهائي 24–48 ساعة. يستغرق التوسع الأولي 2–3 دقائق، لكن خطوة التعتيق الإلزامية (6–24 ساعة) والتثبيت بعد التشكيل (24–72 ساعة للكتل من درجة القطع) تطيلان إجمالي مدة التسليم.
ما درجة الحرارة اللازمة لصنع رغوة EPS؟
يتطلب التوسع الأولي بخارًا عند 95–105°م. يستخدم تشكيل الكتل ضغط بخار أعلى قليلًا (0.08–0.15 ميغاباسكال، ما يقابل 100–112°م). يلين EPS عند 80°م ويتشوه فوق 100°م، ولهذا يُعد التحكم في درجة حرارة البخار أمرًا حاسمًا لجودة المنتج.
هل تصنيع EPS ضار بيئيًا؟
يستخدم الإنتاج الحديث لـ EPS البنتان (وليس مركبات CFC أو HCFC) كعامل نفخ — والبنتان له قدرة صفرية على استنفاد الأوزون. استهلاك الطاقة منخفض نسبيًا مقارنة باللدائن الأخرى (EPS يتكون من 98% هواء بالحجم). نفايات الإنتاج قابلة لإعادة التدوير بنسبة 100% في الموقع. الشاغل البيئي الرئيسي هو إدارة نهاية العمر، ويُعالَج عبر إعادة التدوير الميكانيكي إلى حبيبات لإعادة الاستخدام.
ما الفرق بين EPS والستايروفوم؟
"الستايروفوم" هو اسم علامة تجارية مسجَّلة (مملوكة لشركة دوبونت، وسابقًا داو كيميكال) للبوليسترين المبثوق (XPS)، وهو منتج مختلف يُصنع بعملية بثق مستمرة. ما يسميه معظم الناس "ستايروفوم" هو في الواقع EPS — بوليسترين موسع يُصنع بعملية تشكيل الحبيبات الموصوفة في هذا المقال. يتميز EPS ببنية حبيبية مرئية؛ أما XPS فله مقطع عرضي أملس ومنتظم.
كم تكلف إنتاج طن واحد من رغوة EPS؟
تختلف تكلفة الإنتاج حسب الكثافة والمقياس: المادة الخام (1,200–2,000 دولار/طن من الحبيبات) + طاقة البخار (80–150 دولار/طن من EPS النهائي عند 18 kg/m³) + الكهرباء (30–60 دولار/طن) + العمالة (20–50 دولار/طن). إجمالي تكلفة الإنتاج: تقريبًا 1,400–2,300 دولار/طن، بهوامش إجمالية تتراوح بين 35–55% على المنتجات النهائية المباعة بسعر 2,500–4,500 دولار/طن.
هل يمكن صنع EPS دون البنتان؟
البنتان حاليًا هو عامل النفخ الوحيد القابل للتطبيق تجاريًا لعملية EPS بالحبيبات. تستمر الأبحاث حول بدائل النفخ بثاني أكسيد الكربون والماء، لكن لم يحقق أي منها حتى الآن (2026) التحكم في الكثافة وجودة البنية الخلوية المطلوبة للإنتاج التجاري. جميع كبار منتجي حبيبات EPS (BASF، إينيوس، لويال، شينغدا) يستخدمون البنتان.