Пенополистирол EPS получают нагревом паром вспениваемых гранул полистирола с 5–7% пентана, выдержкой 6–24 часа и дальнейшей подачей по одному из двух маршрутов. Блочный маршрут включает формование блока, стабилизацию 24–72 часа и резку; фигурное формование изготавливает готовые детали непосредственно из выдержанных гранул без резки блока.
EPS — один из самых массово производимых пластиков для упаковки и теплоизоляции; US EPA отслеживает объёмы полистирола в твёрдых бытовых отходах, — поэтому понимание точного процесса его производства является первым шагом к эффективному выпуску и ответственной переработке этого материала.
Планируете ли вы инвестиции в производство EPS или просто хотите понять, как изготавливают пеноматериалы вокруг вас, это руководство проведёт вас через каждый этап производства с указанием конкретных температур, давлений и оборудования.
Этап 1: Сырьё — гранулы вспенивающегося полистирола
Производство EPS начинается с крошечных прозрачных гранул полистирола (диаметром 0,3–2,5 мм), содержащих растворённый газообразный пентан в качестве порообразователя. Эти гранулы получают суспензионной полимеризацией мономера стирола. Содержание пентана (обычно 5–7% по массе) делает их «вспенивающимися» — при нагреве пентан испаряется и раздувает каждую гранулу в сферу закрытоячеистой пены.
Ключевые сорта гранул:
- Стандартный белый EPS — общая теплоизоляция и упаковка (диапазон плотности 10–30 кг/м³)
- Огнестойкий EPS — строительные применения, требующие классификации по огнестойкости DIN 4102-B1 или EN 13501
- Графитовый EPS (серый) — на 20% лучшие теплоизоляционные характеристики для премиальных изоляционных плит
- Быстроциклирующийся EPS — более короткие циклы формования для высокообъёмных заводов (на 20–30% быстрее)
Стоимость сырых гранул варьируется от $1200 до $2000 за тонну в зависимости от сорта и местоположения поставщика, при этом гранулы китайского происхождения обычно на 15–25% дешевле европейских цен.
Этап 2: Предвспенивание
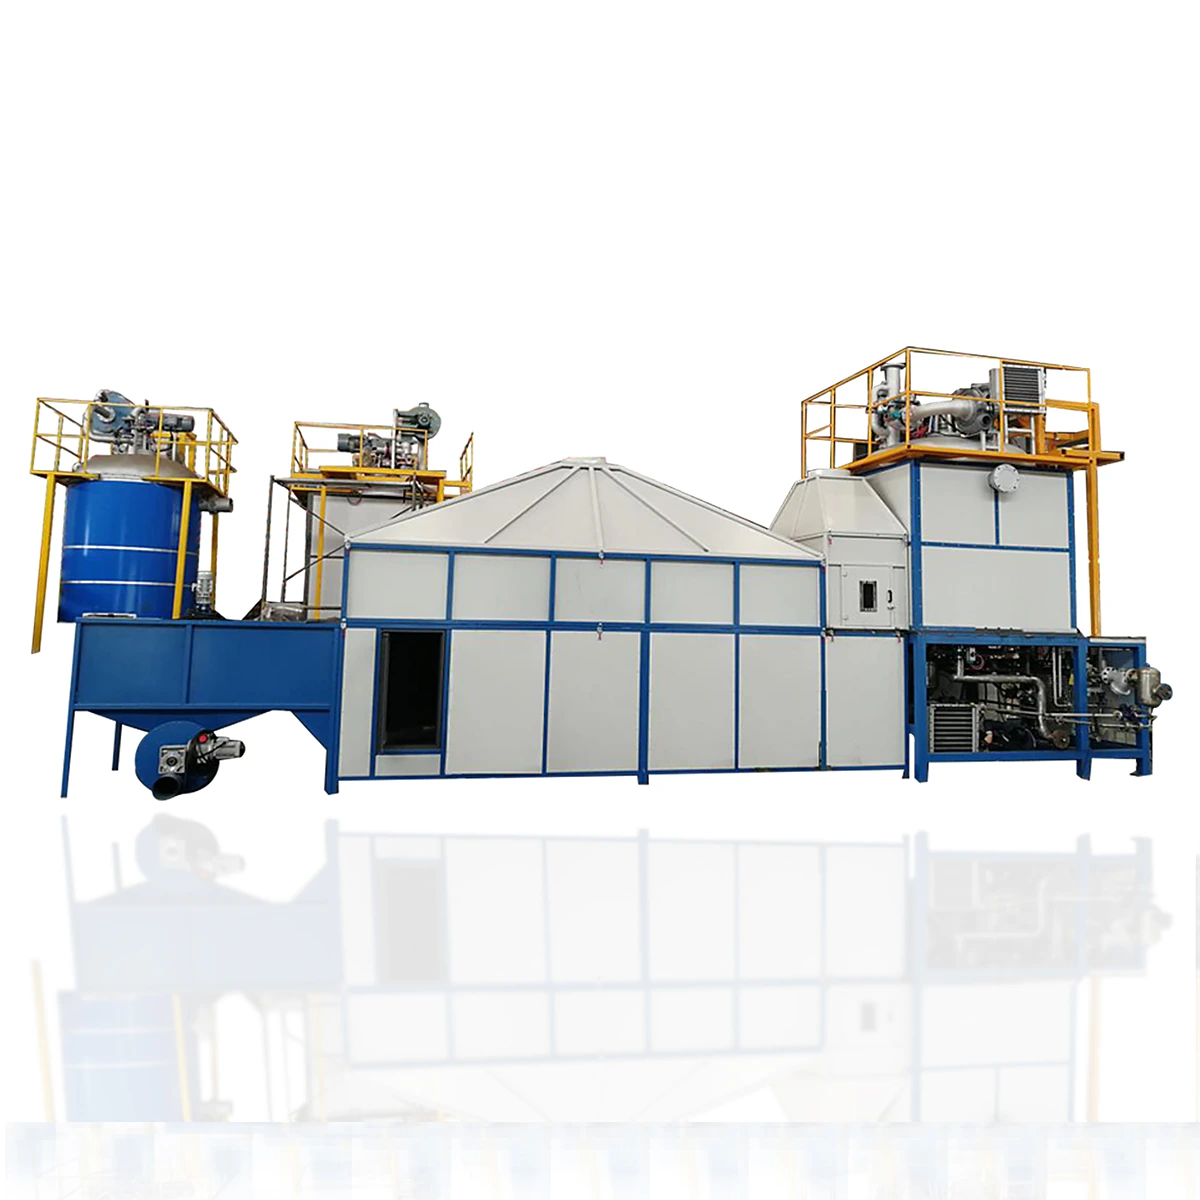
Сырые гранулы подают в машину предвспенивания, где насыщенный пар (95–105 °C, 0,02–0,05 МПа) нагревает их в течение 60–180 секунд. Пентан испаряется, расширяя каждую гранулу в 40–80 раз по сравнению с исходным объёмом. Целевую плотность регулируют изменением температуры пара и времени воздействия — больше пара = ниже плотность = легче пена.
Используются два типа предвспенивателей:
- Периодические предвспениватели — обрабатывают фиксированные количества за цикл, обеспечивая стабильность плотности ±0,5 кг/м³. Оптимальны для заводов с производительностью менее 3000 кг/сутки.
- Непрерывные предвспениватели — конструкция с постоянной подачей, обеспечивающая на 30–50% более высокую производительность. Оптимальны для заводов с производительностью выше 3000 кг/сутки.
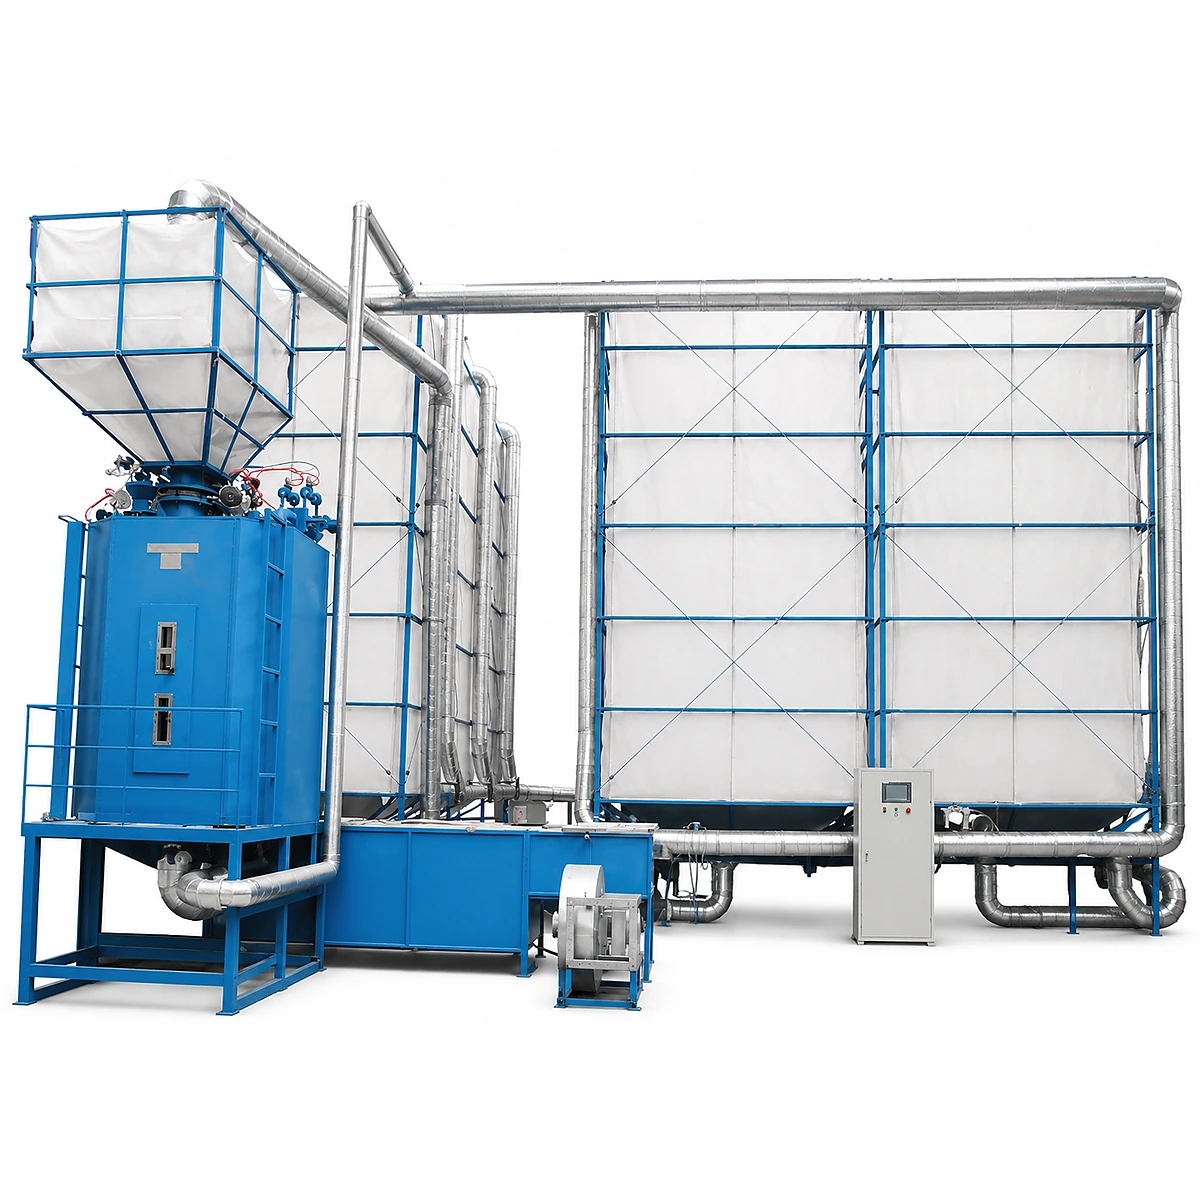
После вспенивания гранулы пневматически транспортируются в сушилку с псевдоожиженным слоем, которая удаляет поверхностную влагу за 2–5 минут перед передачей в накопительные силосы.
Этап 3: Выдержка (хранение в силосах)
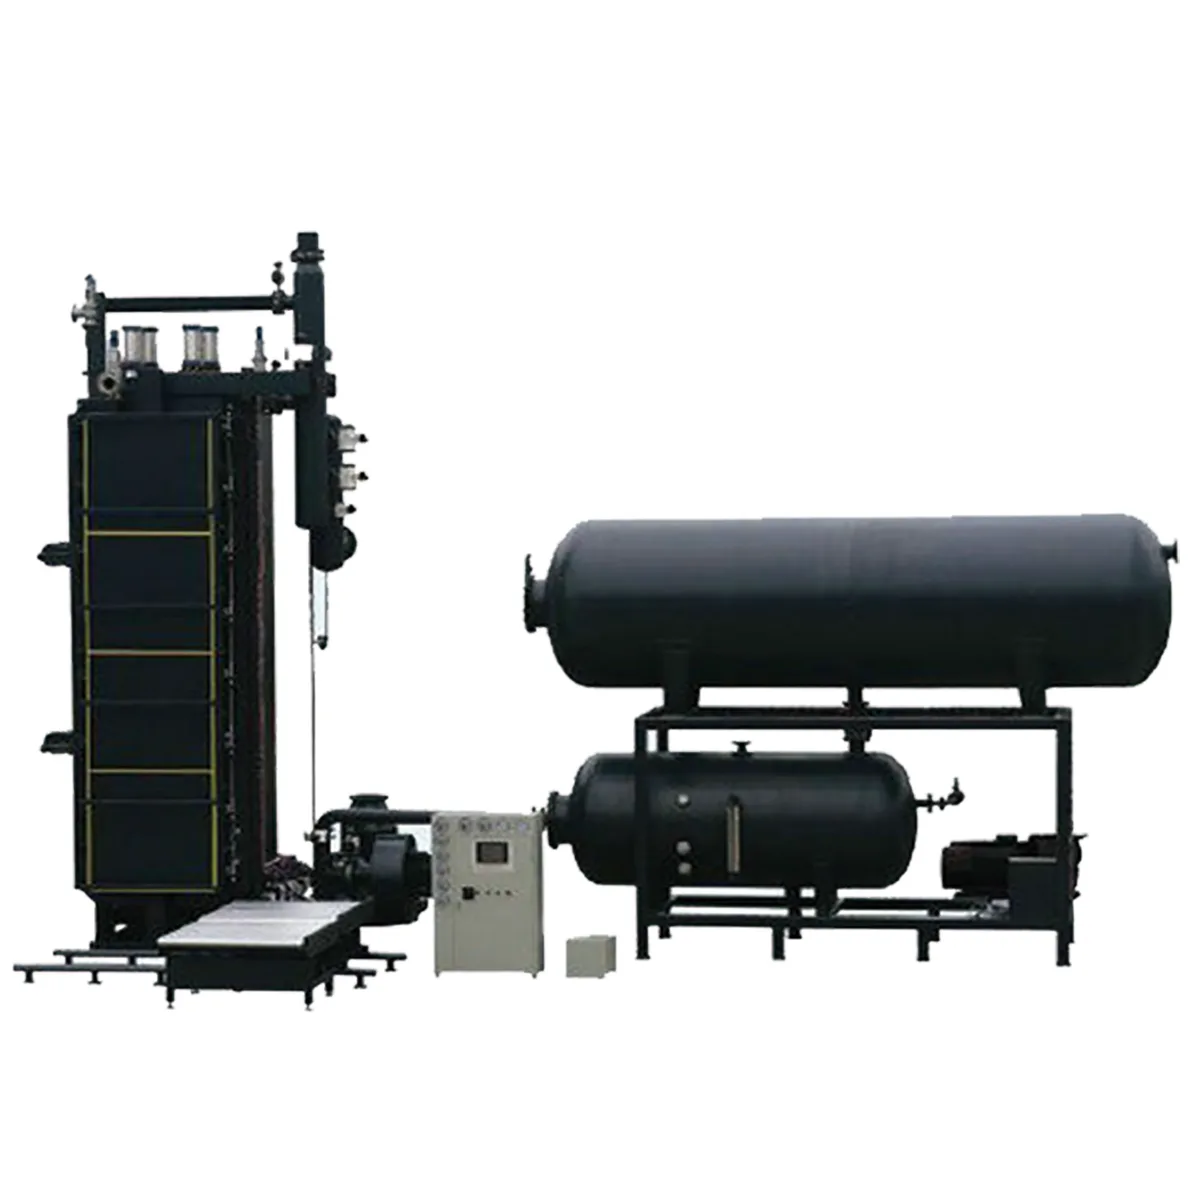
Свежевспененные гранулы нестабильны — пары пентана внутри создают частичный вакуум по мере остывания и конденсации. Гранулы должны отдохнуть в силосе выдержки EPS в течение 6–24 часов (12 часов — типичный отраслевой стандарт), пока:
- Воздух диффундирует в ячейки, выравнивая внутреннее давление
- Остаточный пентан выходит (снижаясь примерно с 3% до <1%)
- Содержание влаги падает до <1%
Пропуск или сокращение этапа выдержки приводит к мягким блокам, плохому спеканию между гранулами и поверхностным дефектам, увеличивающим уровень брака на 10–20%.
Маршрут A, шаг 4: формование блоков
Выдержанные гранулы пневматически подаются в блок-формовочную машину — крупную прямоугольную камеру с перфорированными стенками. Цикл формования состоит из 4 фаз:
- Заполнение (15–30 сек) — давление воздуха проталкивает гранулы в каждый угол формы
- Пар (20–45 сек) — пар при 0,08–0,15 МПа проходит через гранулы, размягчая их поверхности так, что соседние гранулы навсегда спекаются вместе
- Охлаждение (60–180 сек) — водяное распыление и вакуумное охлаждение стабилизируют блок (это самая длительная фаза и главное узкое место)
- Извлечение (10–15 сек) — форма открывается и выталкивает готовый блок
Стандартный блок имеет размеры 4000 × 1200 × 1000 мм (4,8 м³). При плотности 18 кг/м³ один блок весит ~86 кг. Современные машины производят 8–15 блоков/час в зависимости от плотности и эффективности системы охлаждения. Расход пара обычно составляет 35–50% от общей себестоимости эксплуатации.
Маршрут A, шаг 5: стабилизация и резка
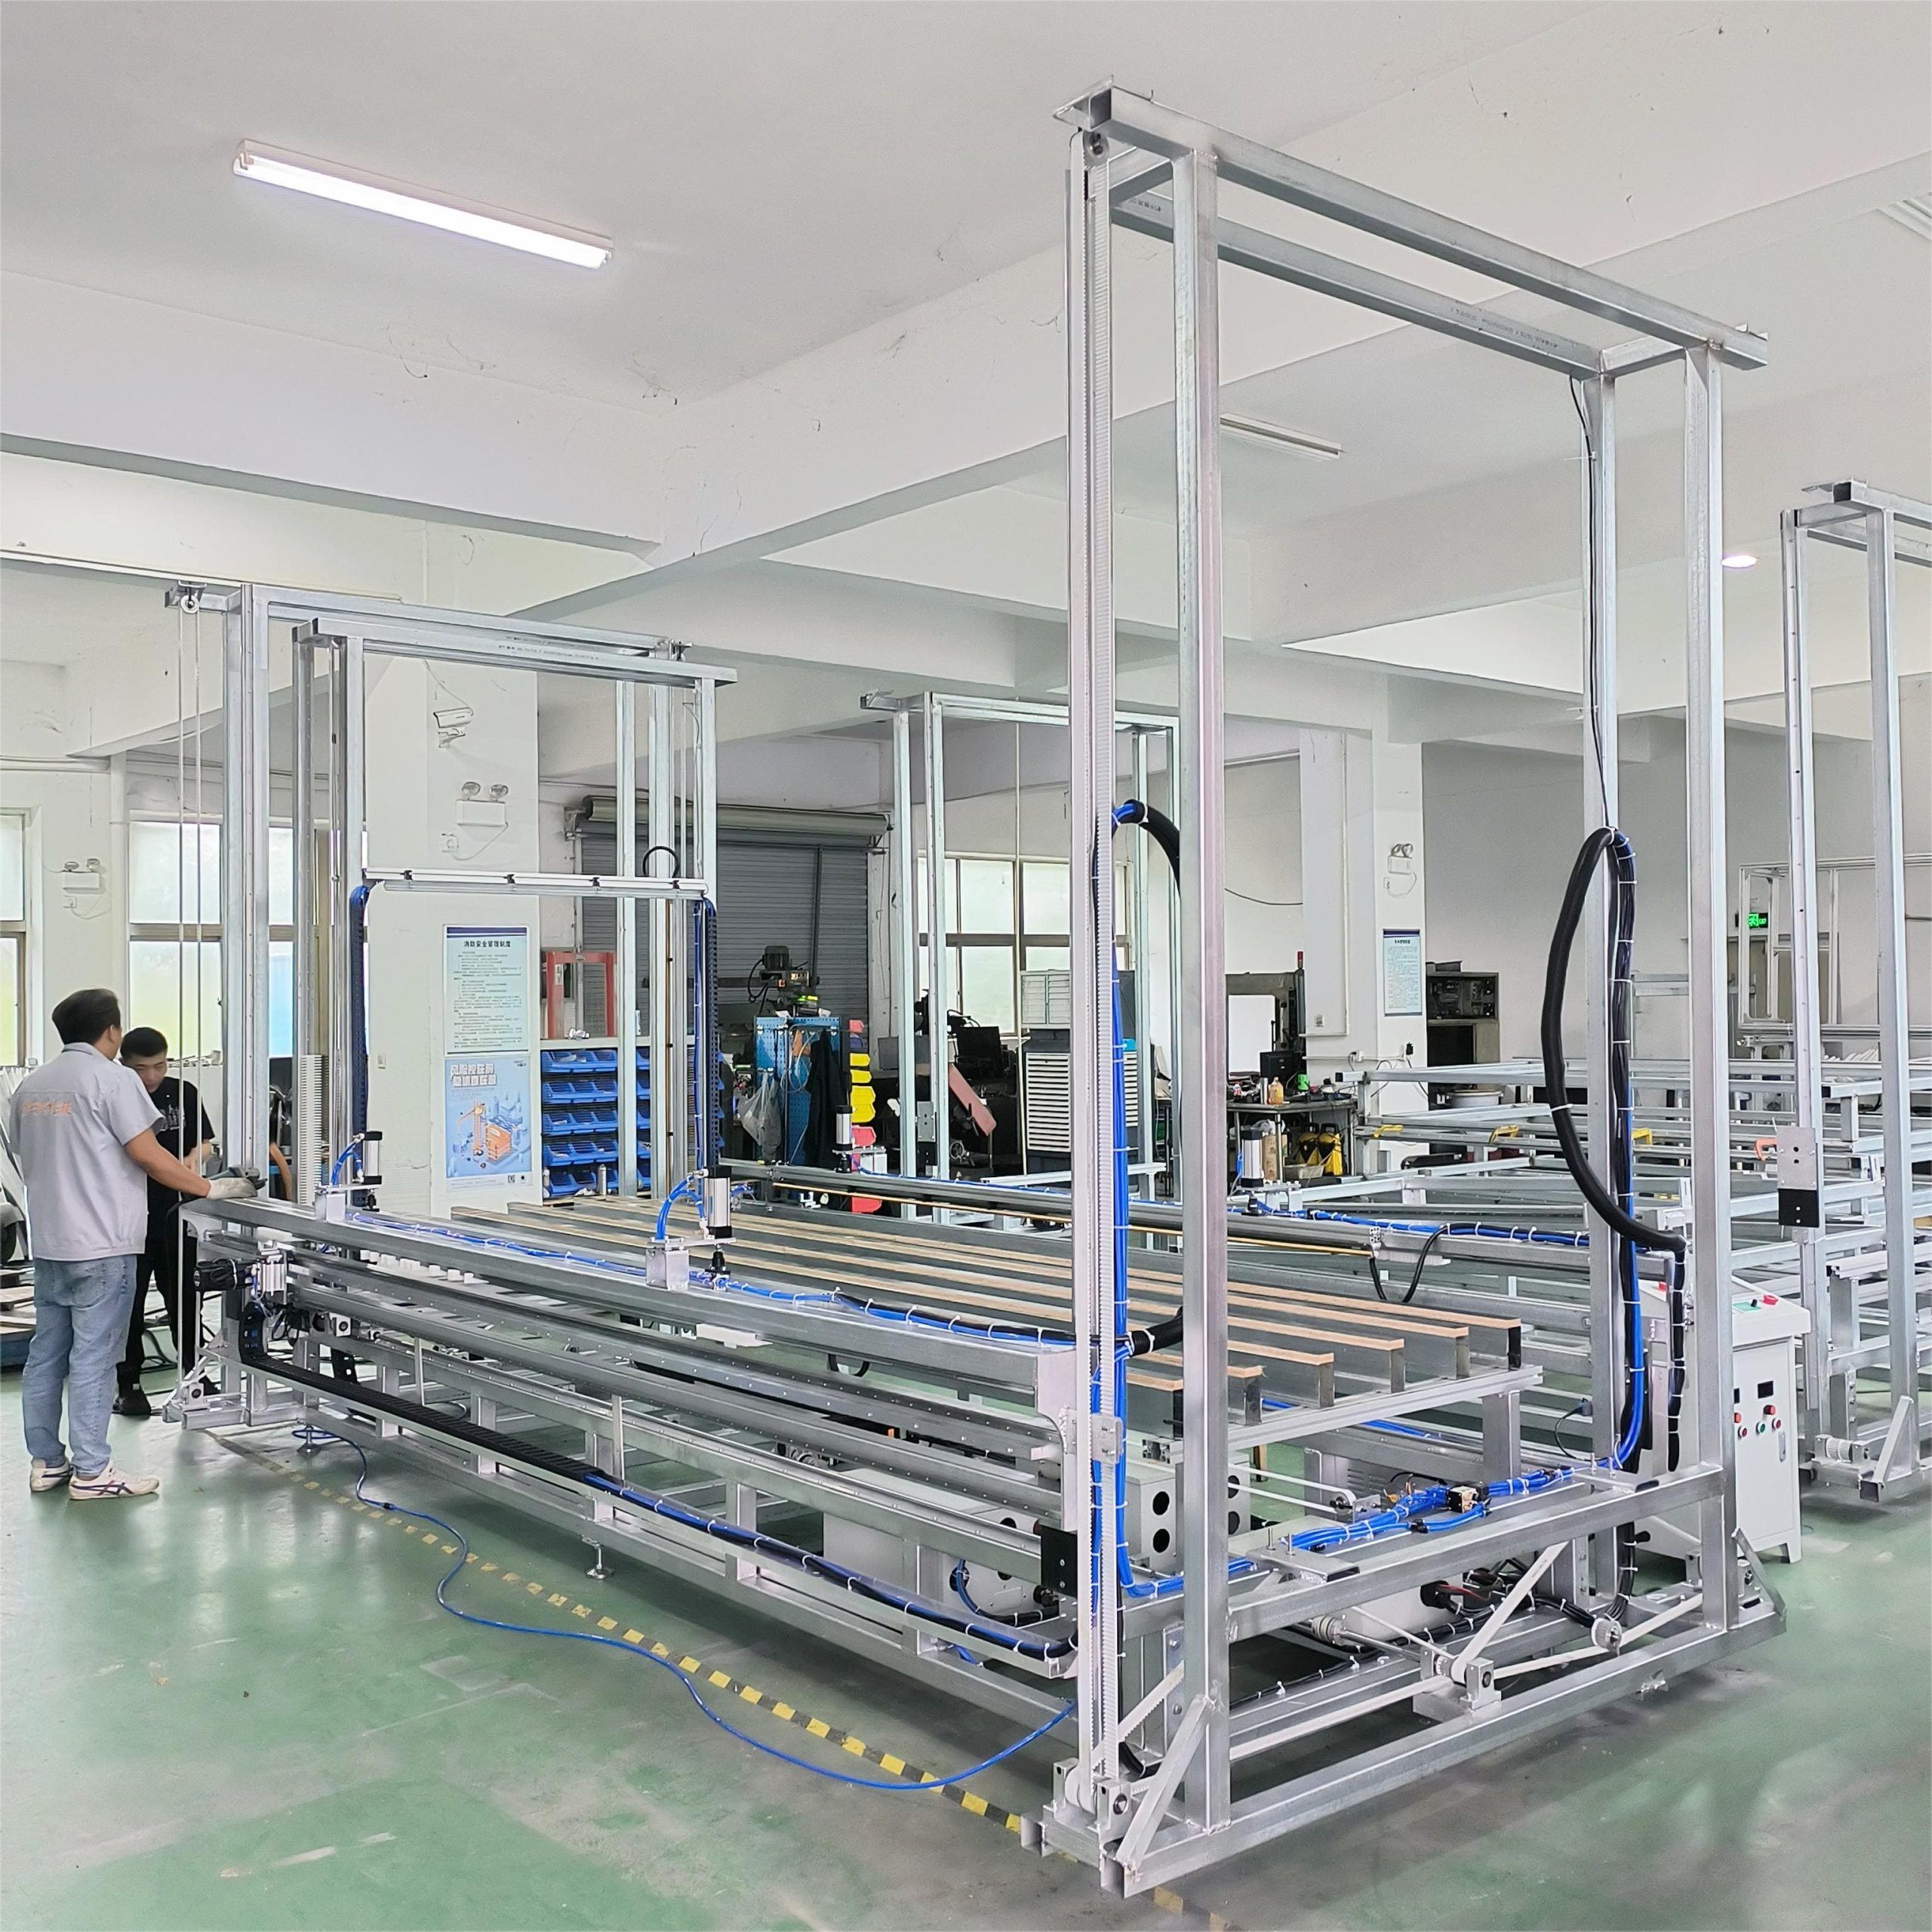
Отформованные блоки хранят 24–72 часа для окончательной стабилизации размеров, а затем разрезают на готовые изделия с помощью режущих машин EPS:
- Резка горячей струной — нагретая нихромовая проволока плавит EPS для прямых резов (листы, плиты). Скорость: 3–8 м/мин, точность: ±1 мм.
- Автоматические линии резки — многострунные системы, которые разрезают целый блок на 10–50 листов за один проход. Точность: ±0,5 мм.
- ЧПУ-резка форм — управляемая компьютером горячая струна для сложных 3D-профилей (архитектурные багеты, нестандартная упаковка). Точность: ±0,5 мм.
Обрезки (обычно 5–15% от объёма блока) гранулируют и возвращают обратно в производственную линию либо перерабатывают в переработанные гранулы EPS.
Маршрут B: фигурное формование (без резки блоков)
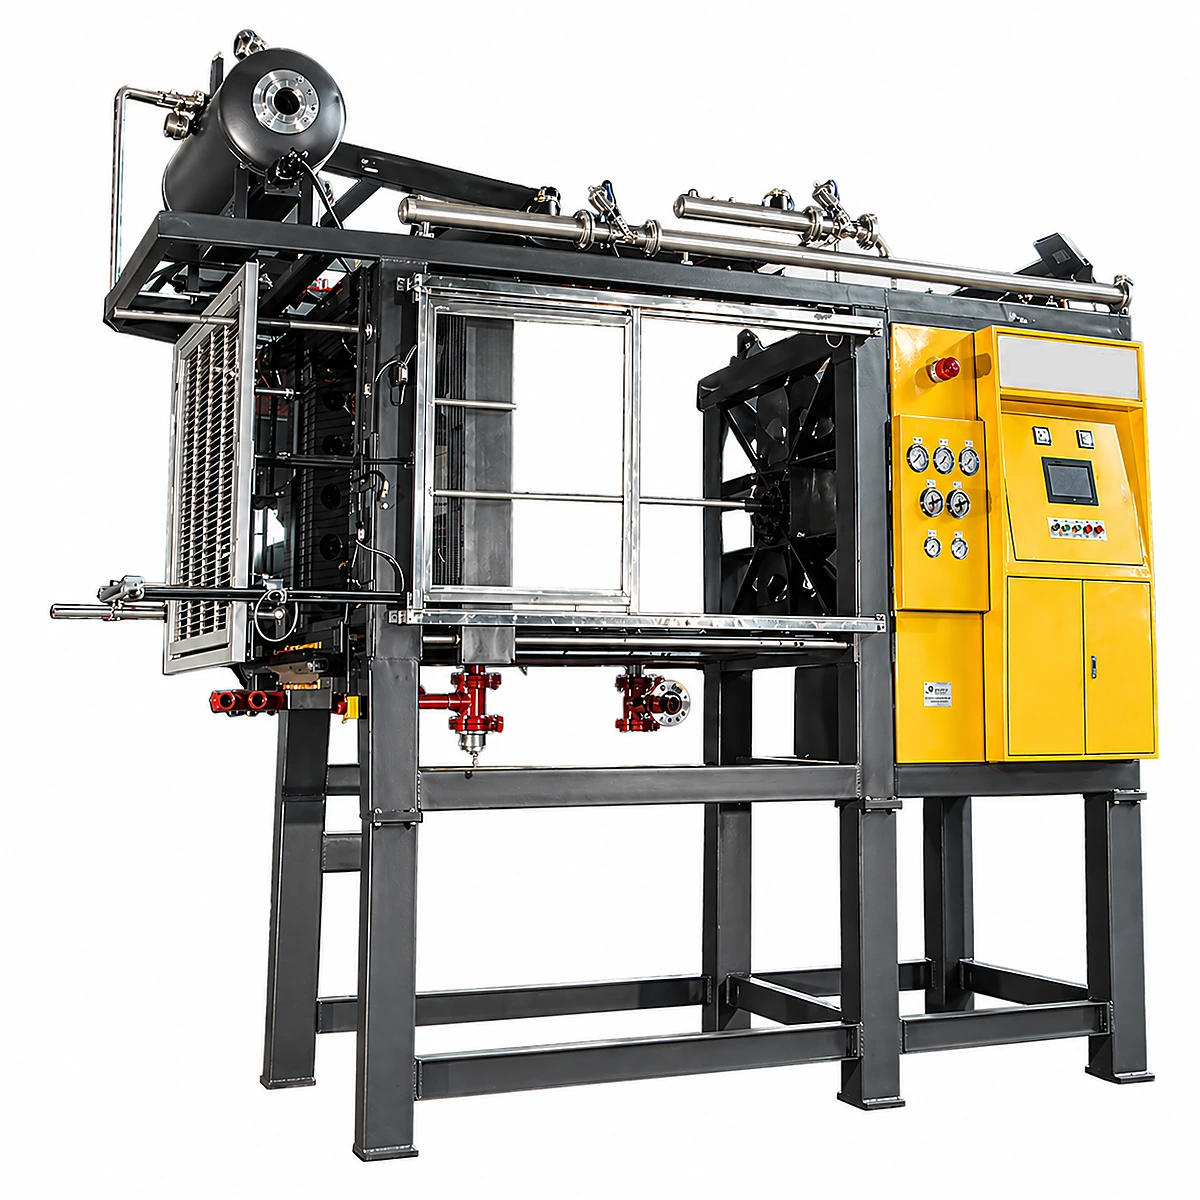
Для изделий, требующих точной геометрии — рыбных ящиков, вкладышей шлемов, упаковки бытовой техники, блоков ICF, — машина формования изделий производит готовые детали напрямую из выдержанных гранул, минуя путь блок-формования и резки. Гранулы подаются в специальную алюминиевую форму и спекаются паром за 45–90 секунд на цикл. Формование изделий экономически выгодно при объёме свыше 5000 одинаковых деталей в месяц.
Таким образом, процесс EPS имеет общие этапы предвспенивания и выдержки, после чего разделяется на два маршрута; фигурное формование — это альтернатива формованию блоков и резке, а не шестой последовательный этап. Для EPP нужны другие оборудование и режимы.
Полная производственная линия EPS: оборудование и инвестиции
Полная линия EPS обычно включает предвспениватель, силосы выдержки, блочный формовщик с линией резки или фигурный формовщик, а также системы рециклинга и инженерного обеспечения. Состав зависит от выпуска блоков и плит, формованных деталей или обоих типов.
| Этап | Оборудование | Диапазон инвестиций | Ключевая характеристика |
|---|---|---|---|
| Предвспенивание | Предвспениватель (PE-900 – PE-2000) | $18 000–$55 000 | 150–1500 кг/ч |
| Выдержка | Силосная система (сетка/сталь) | $5000–$25 000 | Объём 50–500 м³ |
| Блок-формование | Блок-формовочная машина (BM-1200, 4 размера) | $35 000–$120 000 | 8–15 блоков/ч |
| Резка | Горячая струна / ЧПУ / автоматическая линия | $12 000–$90 000 | Точность ±0,5–1 мм |
| Формование изделий (опционально) | Формовочная машина (SM-1000 – SM-1400) | $25 000–$90 000 | 45–90 сек/цикл |
| Переработка | Дробилка + холодный компактор / гранулятор | $8000–$45 000 | 50–300 кг/ч |
Общие инвестиции в линию для завода среднего масштаба (2000–4000 кг/сутки): $150 000–$350 000. См. наше полное руководство по организации завода для детального планирования и расчёты окупаемости (ROI).
Часто задаваемые вопросы
Сколько времени занимает изготовление пены EPS с нуля?
Время зависит от маршрута. Оба включают 60–180 секунд предвспенивания и 6–24 часа выдержки. Фигурное формование затем занимает 45–90 секунд на цикл плюс охлаждение. Блочному маршруту требуются ещё 24–72 часа стабилизации перед резкой, поэтому от гранул до нарезанного изделия проходит около 30–96 часов плюс формование и обработка.
Какая температура нужна для изготовления пены EPS?
Предвспенивание требует пара при 95–105 °C. Блок-формование использует немного более высокое давление пара (0,08–0,15 МПа, что соответствует 100–112 °C). EPS размягчается при 80 °C и деформируется выше 100 °C, поэтому контроль температуры пара критически важен для качества изделия.
Вредно ли производство EPS для окружающей среды?
Современное производство EPS использует пентан (а не ХФУ или ГХФУ) в качестве порообразователя — у пентана нулевой потенциал разрушения озонового слоя. Энергопотребление относительно низкое по сравнению с другими пластиками (EPS на 98% состоит из воздуха по объёму). Производственные отходы на 100% перерабатываются на месте. Основная экологическая проблема — это управление отходами по окончании срока службы, которая решается через механическую переработку в гранулы для повторного использования.
В чём разница между EPS и пенопластом «Styrofoam»?
«Styrofoam» — это зарегистрированная торговая марка (принадлежащая DuPont, ранее Dow Chemical) для экструдированного полистирола (XPS) — другого продукта, изготавливаемого методом непрерывной экструзии. То, что большинство людей называют «styrofoam», на самом деле является EPS — вспененным полистиролом, изготовленным методом гранульного формования, описанным в этой статье. У EPS видна структура гранул; у XPS гладкое, однородное поперечное сечение.
Сколько стоит произвести 1 тонну пены EPS?
Себестоимость производства варьируется в зависимости от плотности и масштаба: сырьё ($1200–$2000 за тонну гранул) + энергия пара ($80–$150 за тонну готового EPS при 18 кг/м³) + электроэнергия ($30–$60 за тонну) + труд ($20–$50 за тонну). Общая себестоимость производства: примерно $1400–$2300 за тонну, при валовой марже 35–55% на готовые изделия, продаваемые по $2500–$4500 за тонну.
Можно ли изготовить EPS без пентана?
На сегодняшний день пентан — единственный коммерчески жизнеспособный порообразователь для гранульного процесса EPS. Исследования альтернатив на основе CO² и воды продолжаются, но ни одна из них по состоянию на 2026 год не достигла уровня контроля плотности и качества ячеистой структуры, требуемого для коммерческого производства. Все крупные производители гранул EPS (BASF, INEOS, Loyal, Xingda) используют пентан.
Таблица выбора для закупщика
| Задача | Вариант | Что подтвердить |
|---|---|---|
| Теплоизоляционные плиты | Блочное формование + резка | Задать Д×Ш×Т, плотность, м³/сутки и класс огнестойкости |
| Декоративные профили | Блочное формование + ЧПУ | Задать габарит, CAD, допуск и шт./сутки |
| Рыбные ящики и упаковка | Фасонное формование | Задать чертёж/образец, число гнёзд, цикл и шт./сутки |
Границы параметров, которые нужно указать в ТЗ
Опубликованные значения — диапазоны оборудования, а не одновременные максимумы. В предложении нужно зафиксировать плотность и марку гранул, давление и стабильность пара, температуру охлаждающей воды, сжатый воздух, напряжение/частоту и метод приёмки. Гарантированная производительность должна относиться именно к этим условиям.
Три направления закупки: оборудование, пресс-форма и сырьё
- Оборудование:Запросите конфигурацию линии, баланс коммуникаций и критерии приёмки.
- Пресс-форма:Пришлите чертёж, образец или 3D-файл для проверки гнёзд и охлаждения.
- Сырьё:Запросите марку, MOQ и условия выдачи COA на партию.
Для предметного предложения пришлите изделие и размеры, плотность, суточный/месячный выпуск, напряжение/частоту и мощность котла. Мы вернём состав оборудования, объём формы/сырья, границы коммуникаций и критерии приёмки.→