Los platos, vasos y dona (cuencos desechables) de Thermocol se fabrican en la misma máquina de moldeo de formas de EPS (poliestireno expandido) — lo que cambia es el molde de aluminio y la disposición de las cavidades. Los platos son piezas planas y anchas que se moldean de 20 a 40 cavidades a la vez; los vasos son piezas de embutición profunda que necesitan moldes más altos y trabajan con 40–60 cavidades; las dona son cuencos poco profundos que se sitúan entre ambos y ofrecen la mejor economía de piezas por ciclo. Para una fábrica nueva en India o el sur de Asia, dona y platos dan el retorno más rápido porque los moldes son más baratos y la demanda de restauradores, templos y vendedores de comida callejera es enorme. Esta guía compara los tres productos en coste de molde, número de cavidades, producción, materia prima por pieza y cuál lanzar primero.
Si ya ha leído nuestra guía completa de la máquina de fabricación de Thermocol, sabe que el equipo central es una máquina de moldeo de formas de EPS alimentada por un preexpansor. La máquina es la misma tanto si fabrica platos, vasos o dona. La decisión real — y donde más se confunden los compradores primerizos — es qué producto tooling montar primero, y cómo la elección del molde cambia su producción y su coste por pieza. Eso es exactamente lo que analizamos a continuación.
¿Qué son los platos, vasos y dona de Thermocol?
Los tres son artículos de vajilla de espuma de un solo uso, fusionados con vapor a partir de perlas de poliestireno preexpandidas en un molde de aluminio cerrado. "Thermocol" es el nombre habitual en India y el sur de Asia para la espuma de EPS; "dona" (también escrito donna o pattal-dona) es el cuenco desechable tradicional indio usado para snacks, chaat, dulces y prasad de templo.
- Plato — una vajilla circular plana o de borde poco profundo, típicamente de 6", 8", 10" o 12" de diámetro, usada para comidas completas en bodas, comedores y eventos con catering.
- Vaso — un recipiente de embutición profunda para té, café, lassi, agua y helado, normalmente de 100–250 ml. La geometría profunda es la más difícil de moldear con limpieza de los tres.
- Dona — un cuenco pequeño y poco profundo (50–200 ml) para snacks y dulces. Alto volumen, bajo material y el caballo de batalla cotidiano de la comida callejera india.
Plato vs Vaso vs Dona — Comparación lado a lado
| Factor | Plato | Vaso | Dona (Cuenco) |
|---|---|---|---|
| Tamaño típico | 6"–12" de diámetro | 100–250 ml | 50–200 ml |
| Geometría | Plana / borde poco profundo | Embutición profunda (la más difícil) | Cuenco poco profundo (la más fácil) |
| Peso por pieza | 3–6 g | 2–4 g | 1,5–3 g |
| Cavidades por molde | 20–40 | 40–60 | 40–80 |
| Dificultad de molde | Media | Alta (venteo y expulsión) | Baja |
| Mercado final | Bodas, comedores, catering | Puestos de té, zumos, helados | Comida callejera, dulces, templos |
Cómo se fabrica cada producto (misma máquina, distinto molde)
La secuencia de producción es idéntica en los tres. Las perlas de poliestireno expandible en bruto se preexpanden con vapor hasta 40–80 veces su volumen original, se maduran en un silo durante 6–12 horas para estabilizarse y después se alimentan al moldeador de formas. Dentro del molde cerrado, vapor a baja presión (0,08–0,15 MPa) fusiona las perlas en la forma final; un breve ciclo de enfriamiento por vacío y agua fija la pieza, y el molde expulsa las piezas terminadas. El tiempo de ciclo total es de 30–70 segundos según la geometría.
Lo que cambia entre plato, vaso y dona está por completo en el molde:
- Los platos necesitan cavidades anchas y planas con distribución uniforme de vapor por toda la cara para evitar centros blandos y bordes mal fusionados.
- Los vasos necesitan cavidades profundas con venteos de vapor cuidadosamente diseñados (pines de núcleo) y una carrera de expulsión fiable — la embutición profunda hace que el venteo y la liberación limpia sean el principal reto de ingeniería.
- Las dona son poco profundas y permisivas, así que el número de cavidades puede elevarse más, dando la mejor cantidad de piezas por ciclo de los tres.
Como la máquina se comparte, un solo moldeador de formas más un conjunto de moldes intercambiables permite que una fábrica produzca los tres productos y cambie de referencia en menos de una hora. Ese es el argumento económico central para entrar en el negocio de vajilla de Thermocol: bajo coste de cambio de producto, un solo sistema de vapor y uno de enfriamiento, un solo operador.
Coste de molde y número de cavidades
| Tipo de molde | Cavidades | Coste de molde relativo | Piezas por ciclo |
|---|---|---|---|
| Molde de dona | 40–80 | El más bajo | 40–80 |
| Molde de plato | 20–40 | Medio | 20–40 |
| Molde de vaso | 40–60 | El más alto (embutición profunda + venteo) | 40–60 |
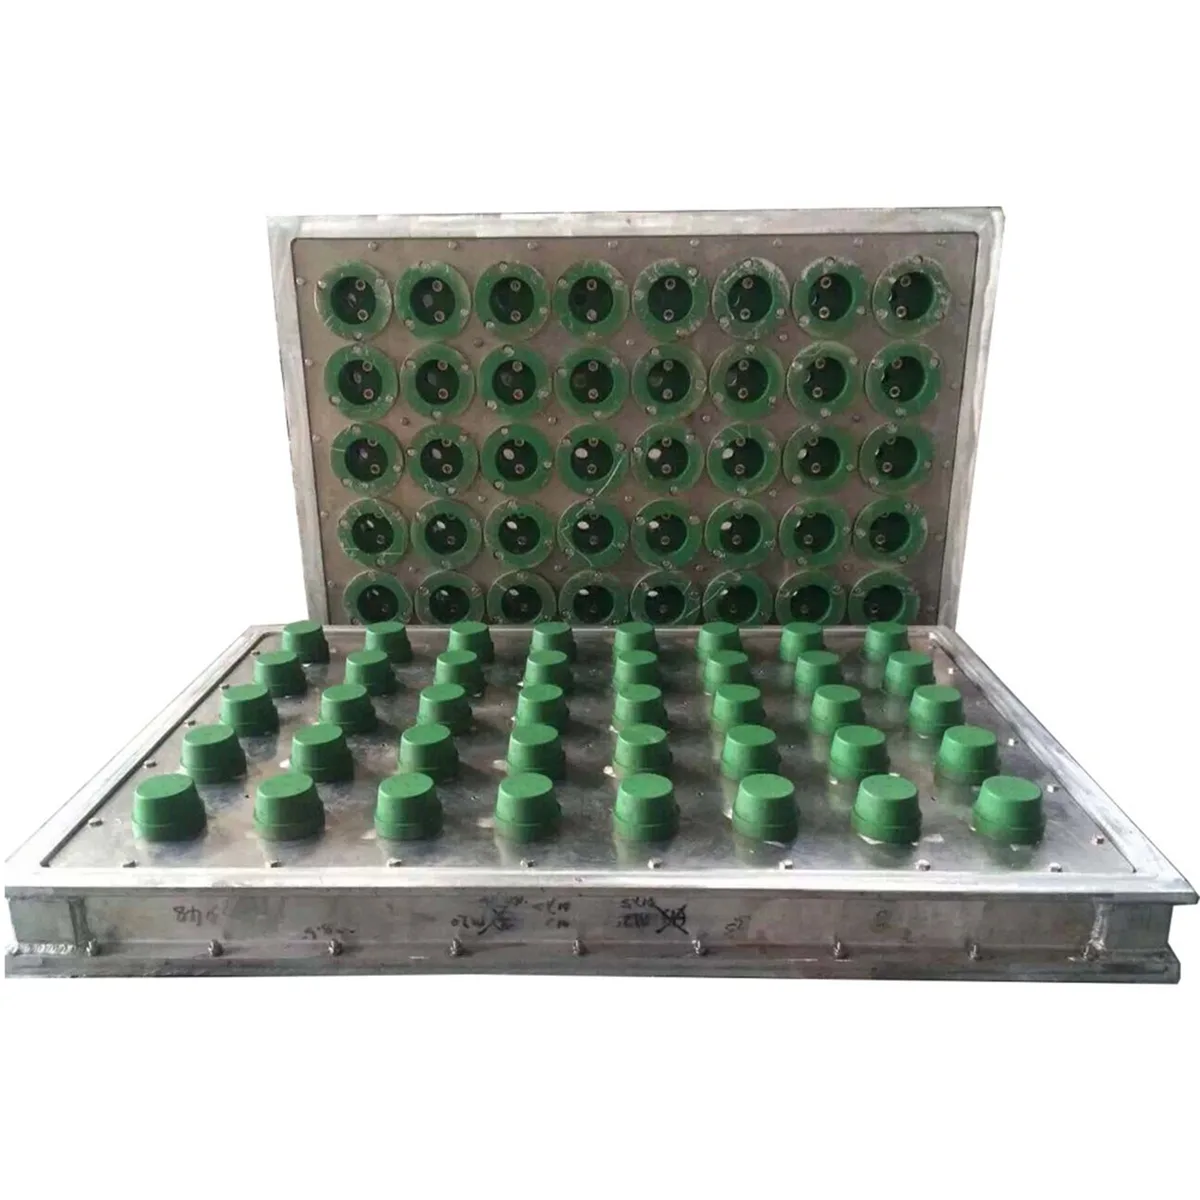
Los moldes de aluminio multicavidad son la variable más importante de su presupuesto de tooling. Un molde sencillo de dona o de plato pequeño es la puerta de entrada más asequible; los moldes de vaso cuestan más por cavidad porque la geometría de embutición profunda exige venteo de precisión, pines de núcleo y un sistema de expulsión robusto para liberar la pieza sin desgarrar la espuma.
Producción y coste por pieza
Con un ciclo de 45–60 segundos, un solo moldeador de formas realiza aproximadamente 60–80 ciclos por hora. Multiplique por el número de cavidades para estimar la producción por hora:
| Producto | Cavidades | Producción aprox. / hora | Material de espuma por 1.000 uds. |
|---|---|---|---|
| Dona | 60 | 3.600–4.800 uds. | ~1,5–3 kg |
| Plato (8") | 30 | 1.800–2.400 uds. | ~3–6 kg |
| Vaso (200 ml) | 50 | 3.000–4.000 uds. | ~2–4 kg |
Con las perlas de EPS en torno a $1.500–$2.500 por tonelada, el coste de material de espuma por pieza es una fracción de centavo — por eso la vajilla de Thermocol sigue siendo competitiva en precio frente a las alternativas de papel y bagazo en mercados sensibles al coste. Los factores dominantes de coste en este negocio no son la materia prima sino la energía de vapor y la mano de obra, así que una caldera eficiente y una buena disciplina de ciclo importan más para su margen que el precio de la perla por sí solo.
¿Cuál debería producir primero?
Para una fábrica nueva — especialmente en India, Nepal, Bangladés o en todo el sur de Asia — recomendamos lanzar en este orden:
- Dona primero. El coste de molde más bajo, el mayor número de cavidades y una demanda constante todo el año de vendedores callejeros, dulcerías y templos. El retorno más rápido y la geometría más fácil de moldear mientras sus operarios aprenden la máquina.
- Platos en segundo lugar. Mayor valor por pieza y fuerte demanda estacional de bodas y catering. Coste de molde medio, dificultad media.
- Vasos al final. Añada moldes de vaso una vez que su equipo domine el control del ciclo, porque la geometría de embutición profunda es la menos indulgente y premia la experiencia en el ajuste de venteo y expulsión.
Este enfoque por etapas le permite generar flujo de caja con dona mientras desarrolla la habilidad operativa necesaria para trabajar moldes de vaso con bajas tasas de rechazo.
Materia prima y consideraciones de contacto alimentario
Use una perla de EPS de grado alimentario diseñada para moldeo de formas (un grado P / grado de embalaje con el tamaño de celda correcto). Elegir el grado correcto es fundamental — nuestra guía de grados de materia prima de EPS explica la diferencia entre grado de bloque, de embalaje y especial. La espuma de poliestireno tiene un largo historial de uso en artículos de servicio de alimentos; en Estados Unidos, los materiales en contacto con alimentos y sus condiciones de uso seguro están regulados por el programa de materiales en contacto con alimentos de la FDA de EE. UU., y los exportadores deben confirmar la normativa propia del país de destino sobre contacto alimentario y plásticos de un solo uso antes de enviar. Tenga en cuenta que algunas jurisdicciones restringen o prohíben la vajilla de EPS de un solo uso — verifique la normativa local de su mercado objetivo.
En cuanto a calidad, la fusión consistente y el control de densidad son lo que separa un plato vendible de un rechazo quebradizo. Operar su línea bajo un sistema de calidad documentado como ISO 9001:2015 — la norma con la que está certificado el equipo de ChinaEps — le ayuda a mantener estables los parámetros de ciclo y a mantener bajas las tasas de rechazo a medida que escala.
Paquete de equipos para una línea de vajilla de Thermocol
Una línea completa de plato / vaso / dona se construye sobre el mismo conjunto central, independientemente de con qué producto empiece:
- Preexpansor — expande y controla la densidad de la perla (la palanca más importante sobre el peso y el coste por pieza).
- Silo de maduración — estabiliza las perlas durante 6–12 horas antes del moldeo.
- Máquina de moldeo de formas — el moldeador de la serie SM que fusiona las perlas en el molde elegido.
- Moldes de aluminio multicavidad — un juego por producto (dona / plato / vaso), intercambiables en la misma máquina.
- Caldera de vapor + compresor de aire + enfriadora — utilidades que impulsan el ciclo de moldeo y enfriamiento.
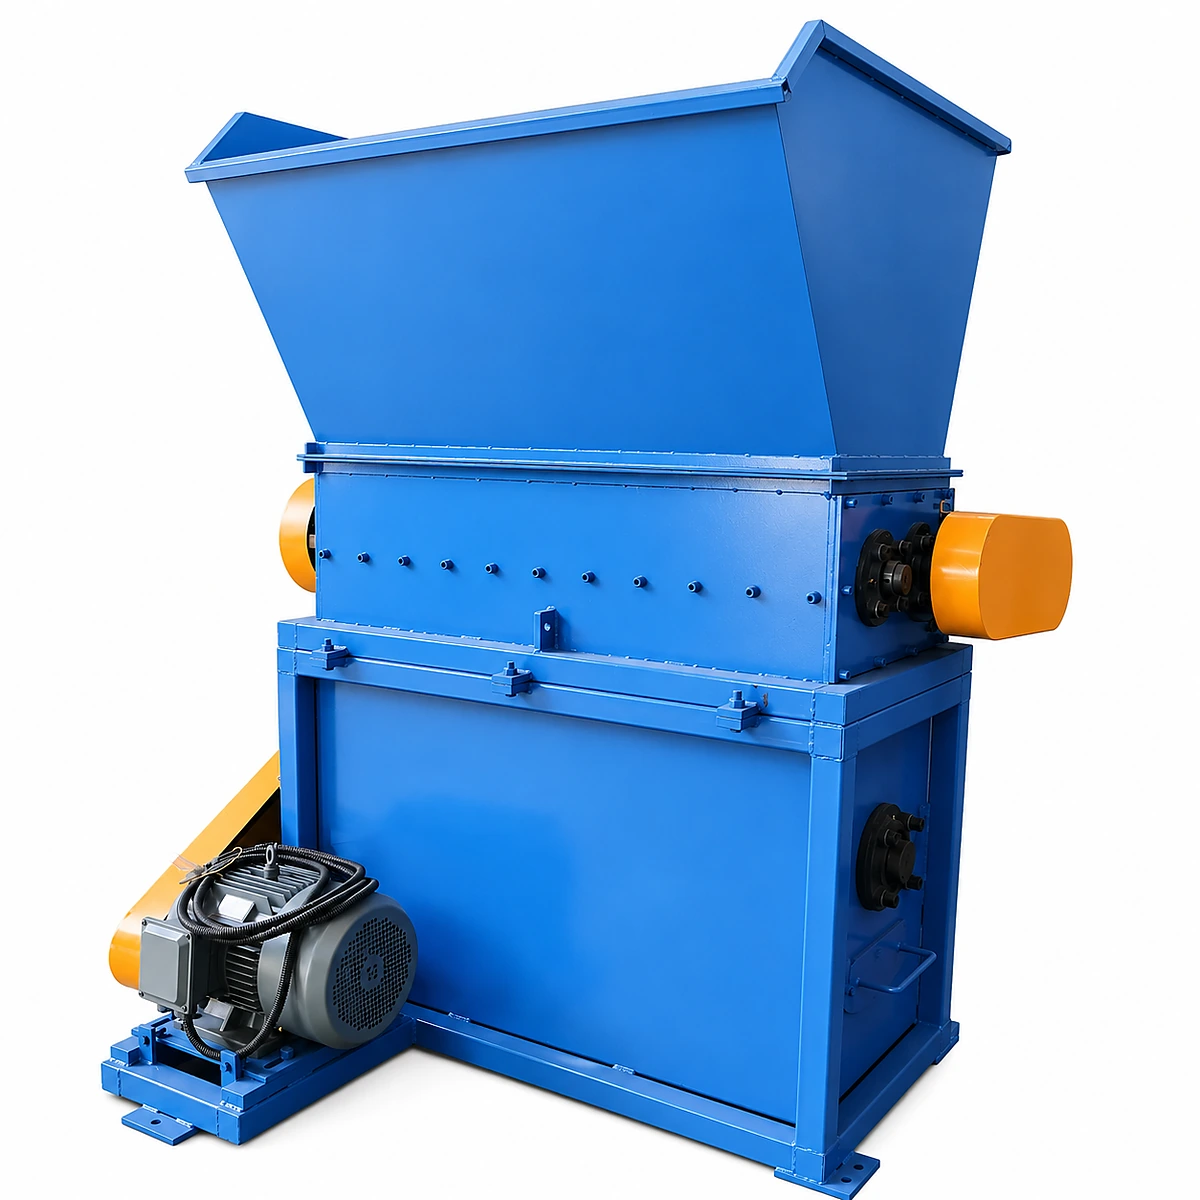
- Trituradora de reciclaje — para recuperar recortes de borde y rechazos y reincorporarlos a la alimentación.
Como referencia de presupuesto orientativa, una instalación inicial de 200–400 piezas por hora comienza en el rango bajo de cinco cifras FOB China para un solo molde, escalando hacia líneas multi-molde totalmente automatizadas para mayor rendimiento. Para una configuración exacta y una cotización ajustada a su combinación de productos objetivo y capacidad, contacte con ChinaEps con su meta de producción diaria.
Preguntas frecuentes
¿Puede una sola máquina fabricar platos, vasos y dona?
Sí. La máquina de moldeo de formas es la misma; simplemente se cambia el molde de aluminio. Un solo moldeador más tres juegos de moldes puede producir los tres productos y cambiar de referencia en menos de una hora.
¿Cuál es el más barato para empezar?
Dona. El molde es el más asequible, la geometría es la más indulgente y la demanda es estable todo el año — lo que la convierte en el punto de entrada de retorno más rápido.
¿Por qué son más caros los moldes de vaso?
La forma de embutición profunda exige venteo de vapor de precisión (pines de núcleo) y un sistema de expulsión fuerte para liberar la pieza limpiamente. Esa ingeniería eleva el coste por cavidad frente a los moldes planos de plato o los poco profundos de dona.
¿Cuánta materia prima usa un plato de Thermocol?
Un plato de 8" pesa aproximadamente 3–6 gramos, así que 1.000 platos consumen solo unos 3–6 kg de EPS — una fracción de centavo de material por pieza a precios habituales de la perla.
¿Está permitida la vajilla de Thermocol en todas partes?
No. Algunos países y estados restringen o prohíben la vajilla de EPS de un solo uso. Confirme siempre las normativas de contacto alimentario y de plásticos de un solo uso en su mercado de destino antes de invertir.
¿Listo para planificar su línea? ChinaEps suministra preexpansores certificados CE e ISO 9001, moldeadores de formas de la serie SM y moldes multicavidad de dona / plato / vaso, con soporte de exportación completo a India y más de 60 países. Cuéntenos su producto objetivo y su producción diaria, y le recomendaremos la mezcla de moldes y la configuración de máquina adecuadas.