La espuma de EPS (poliestireno expandido) se fabrica en 6 etapas: las perlas de poliestireno crudas, que contienen un 5–7% de agente espumante pentano, se preexpanden con vapor hasta 40–80 veces su volumen original, maduran en silos durante 6–24 horas para estabilizarse, y luego se fusionan en una moldeadora de bloques a una presión de vapor de 0,08–0,15 MPa formando bloques grandes (típicamente de 4.000 × 1.200 × 1.000 mm). Estos bloques se cortan en láminas, placas o formas en 3D, con una vía opcional de moldeo de piezas para producción directa a molde de insertos de embalaje, cajas de pescado y bloques constructivos ICF. Ciclo total desde la perla cruda hasta el producto terminado: 24–48 horas.
El EPS es uno de los plásticos de embalaje y aislamiento más producidos — la EPA de EE. UU. hace seguimiento de los volúmenes de poliestireno en los residuos sólidos urbanos —, así que entender exactamente cómo se fabrica es el primer paso para producirlo de forma eficiente y reciclarlo de forma responsable.
Ya sea que esté evaluando una inversión en fabricación de EPS o simplemente quiera entender cómo se fabrican los productos de espuma que le rodean, esta guía recorre cada etapa de producción con las temperaturas, presiones y equipos específicos involucrados.
Etapa 1: Materia prima — perlas de poliestireno expandible
La producción de EPS empieza con perlas de poliestireno pequeñas y transparentes (0,3–2,5 mm de diámetro) que contienen gas pentano disuelto como agente espumante. Estas perlas se producen por polimerización en suspensión de monómero de estireno. El contenido de pentano (típicamente 5–7% en peso) es lo que las hace «expandibles» — al calentarse, el pentano se vaporiza e infla cada perla hasta formar una esfera de espuma de celda cerrada.
Los grados de perla principales incluyen:
- EPS blanco estándar — aislamiento y embalaje generales (rango de densidad de 10–30 kg/m³)
- EPS ignífugo — aplicaciones de construcción que exigen clasificación de reacción al fuego DIN 4102-B1 o EN 13501
- EPS grafito (gris) — 20% mejor rendimiento térmico para placas de aislamiento premium
- EPS de ciclo rápido — ciclos de moldeo más cortos para plantas de alto volumen (20–30% más rápido)
El coste de la perla cruda va de $1.200 a $2.000/tonelada según el grado y la ubicación del proveedor, y las perlas de origen chino suelen quedar un 15–25% por debajo del precio europeo.
Etapa 2: Preexpansión
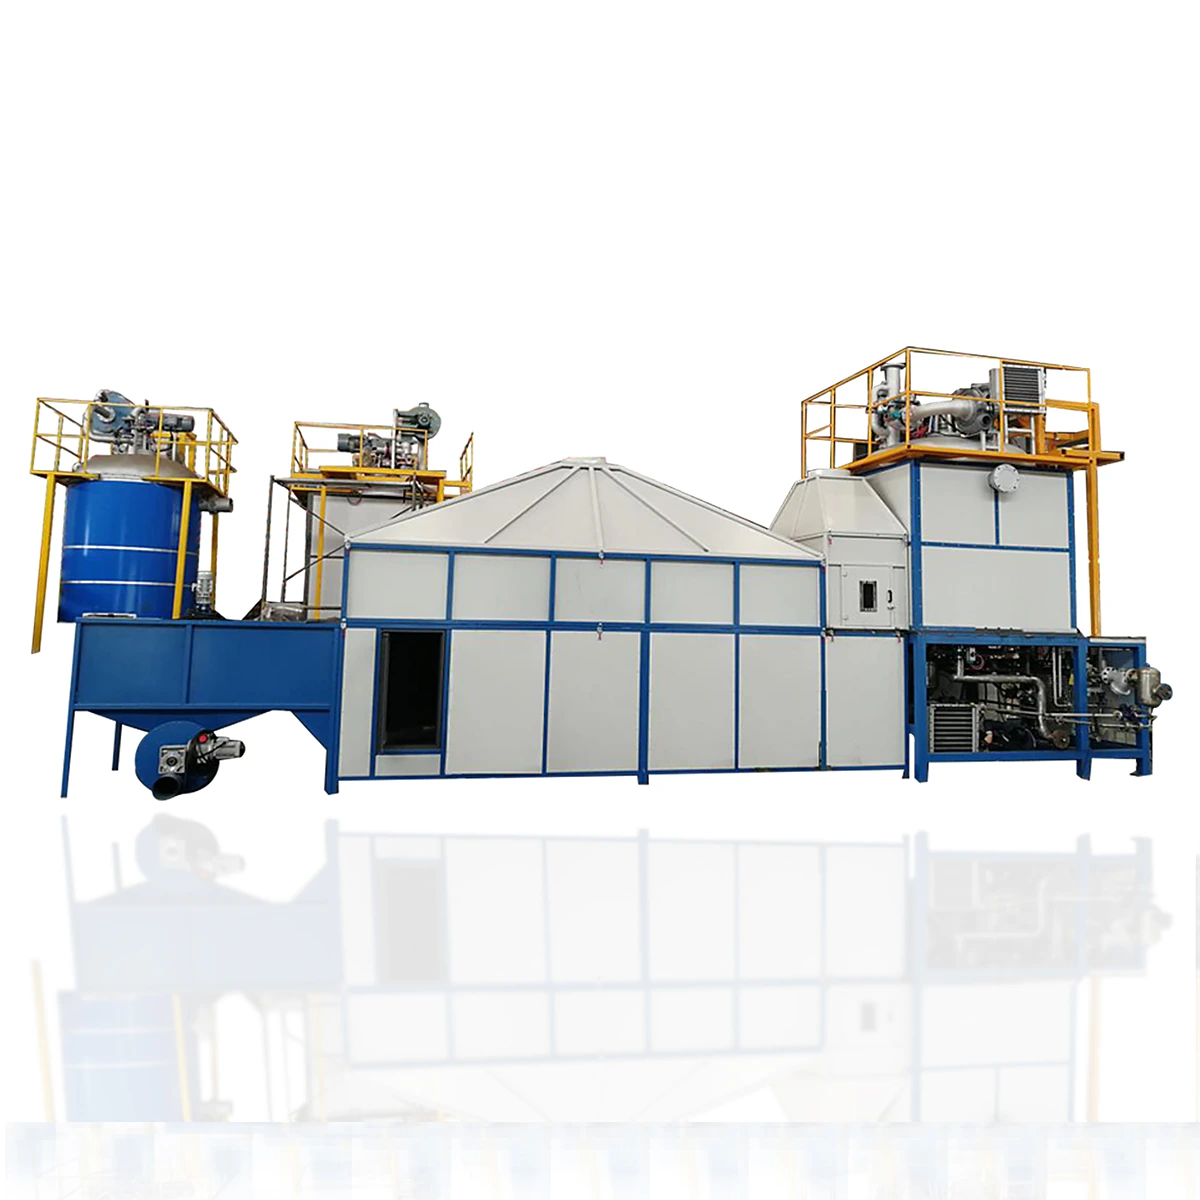
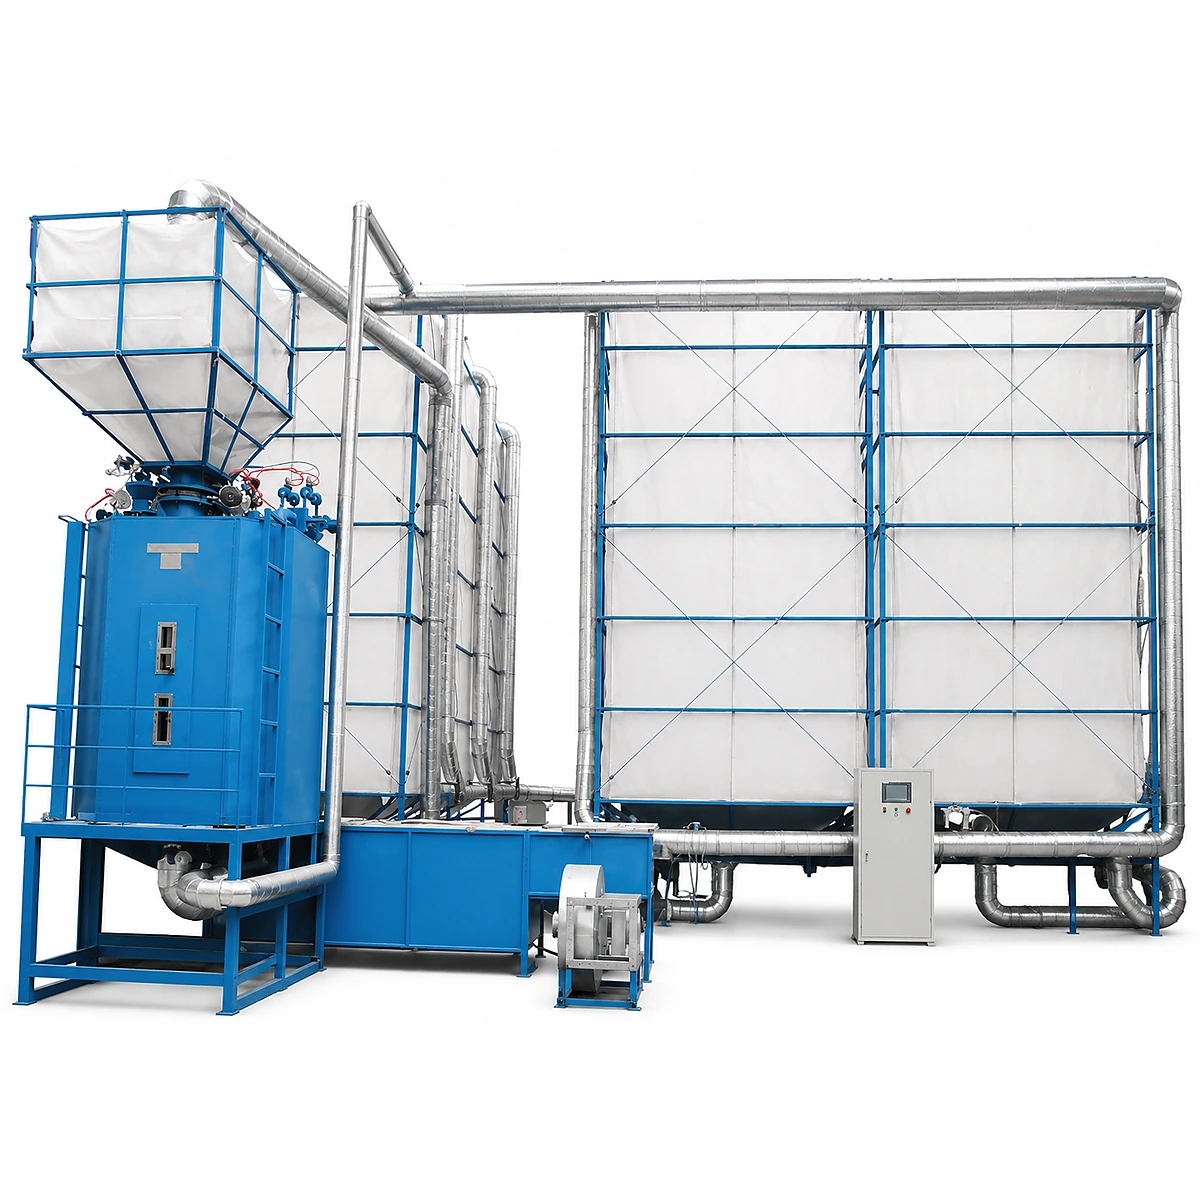
Las perlas crudas se introducen en una preexpansora, donde vapor saturado (95–105 °C, 0,02–0,05 MPa) las calienta durante 60–180 segundos. El pentano se vaporiza, expandiendo cada perla entre 40 y 80 veces su volumen original. La densidad objetivo se controla ajustando la temperatura del vapor y el tiempo de exposición — más vapor = menor densidad = espuma más ligera.
Se usan dos tipos de preexpansoras:
- Preexpansoras discontinuas (por lotes) — procesan cantidades fijas por ciclo, logrando una consistencia de densidad de ±0,5 kg/m³. Ideales para plantas por debajo de 3.000 kg/día.
- Preexpansoras continuas — diseño de alimentación constante que logra un 30–50% más de rendimiento. Ideales para plantas por encima de 3.000 kg/día.
Tras la expansión, las perlas se transportan neumáticamente a un secador de lecho fluidizado que elimina la humedad superficial en 2–5 minutos antes de pasar a los silos de almacenamiento.
Etapa 3: Maduración (almacenamiento en silo)
Las perlas recién expandidas son inestables — el vapor de pentano en su interior crea un vacío parcial al enfriarse y condensarse. Las perlas deben reposar en un silo de maduración de EPS durante 6–24 horas (12 horas es el estándar típico del sector), mientras:
- El aire se difunde hacia el interior de las celdas, igualando la presión interna
- El pentano residual escapa (reduciéndose de ~3% a <1%)
- El contenido de humedad baja a <1%
Omitir o acortar la etapa de maduración provoca bloques blandos, fusión deficiente entre perlas y defectos superficiales que aumentan las tasas de rechazo en un 10–20%.
Etapa 4: Moldeo de bloques
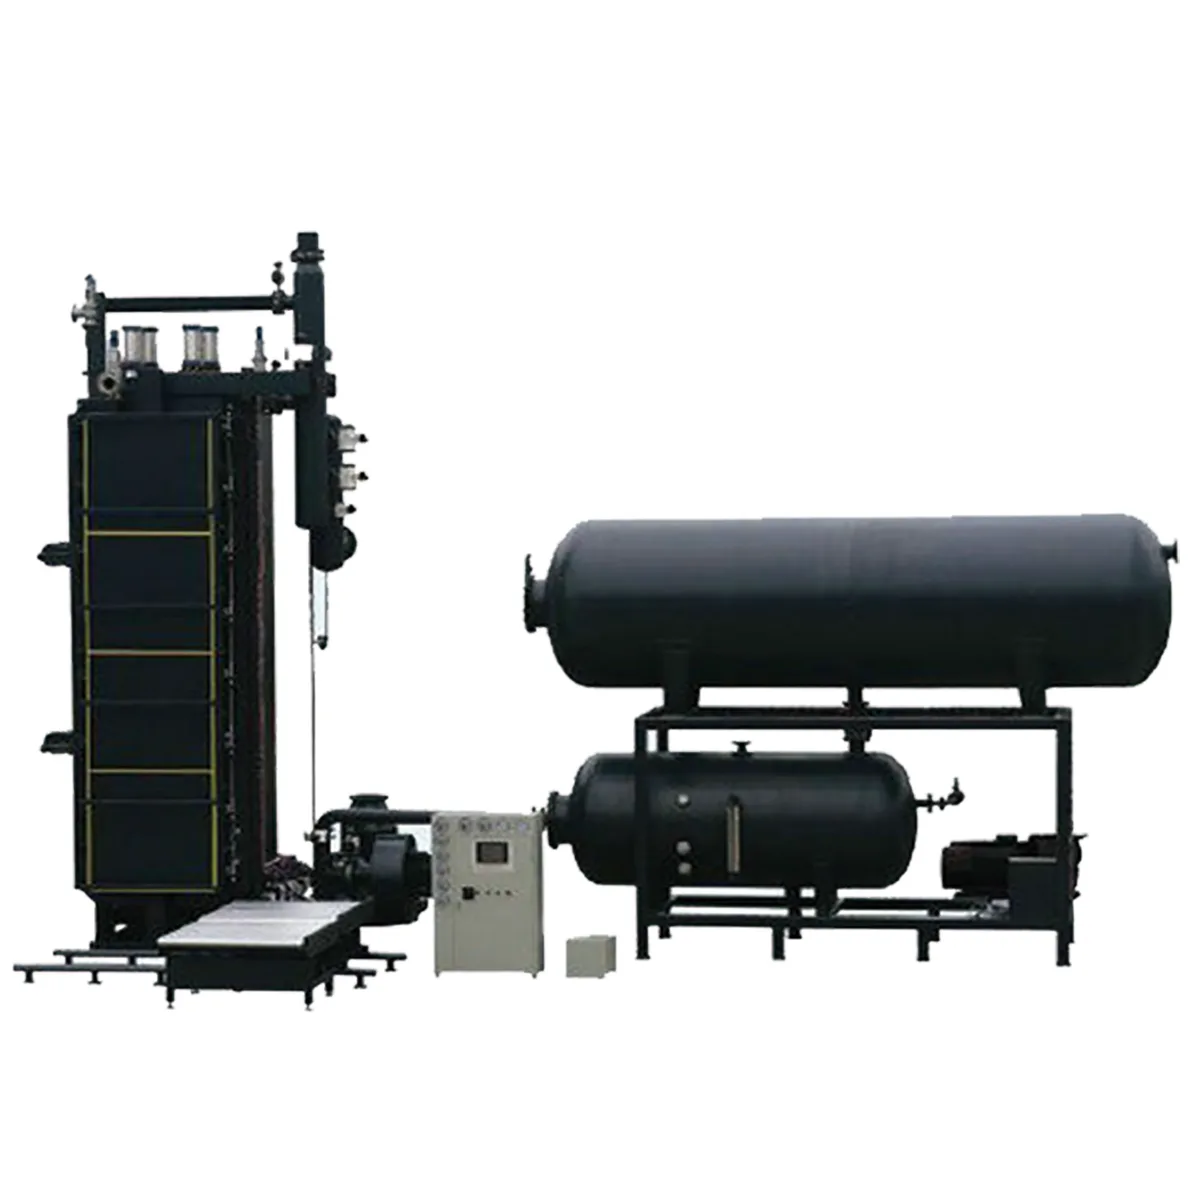
Las perlas maduradas se inyectan neumáticamente en una moldeadora de bloques — una gran cámara rectangular con paredes perforadas. El ciclo de moldeo tiene 4 fases:
- Llenado (15–30 seg) — la presión de aire empuja las perlas hacia cada rincón del molde
- Vapor (20–45 seg) — el vapor a 0,08–0,15 MPa atraviesa las perlas, reblandeciendo sus superficies para que las perlas adyacentes se fusionen de forma permanente
- Enfriado (60–180 seg) — el rociado de agua y el enfriamiento por vacío estabilizan el bloque (esta es la fase más larga y el principal cuello de botella)
- Expulsión (10–15 seg) — el molde se abre y expulsa un bloque terminado
Un bloque estándar mide 4.000 × 1.200 × 1.000 mm (4,8 m³). A una densidad de 18 kg/m³, un bloque pesa ~86 kg. Las máquinas modernas producen entre 8 y 15 bloques/hora según la densidad y la eficiencia del sistema de enfriamiento. El consumo de vapor representa típicamente el 35–50% del coste operativo total.
Etapa 5: Corte
Los bloques moldeados se almacenan durante 24–72 horas para la estabilización dimensional final, y luego se cortan en productos terminados con máquinas de corte de EPS:
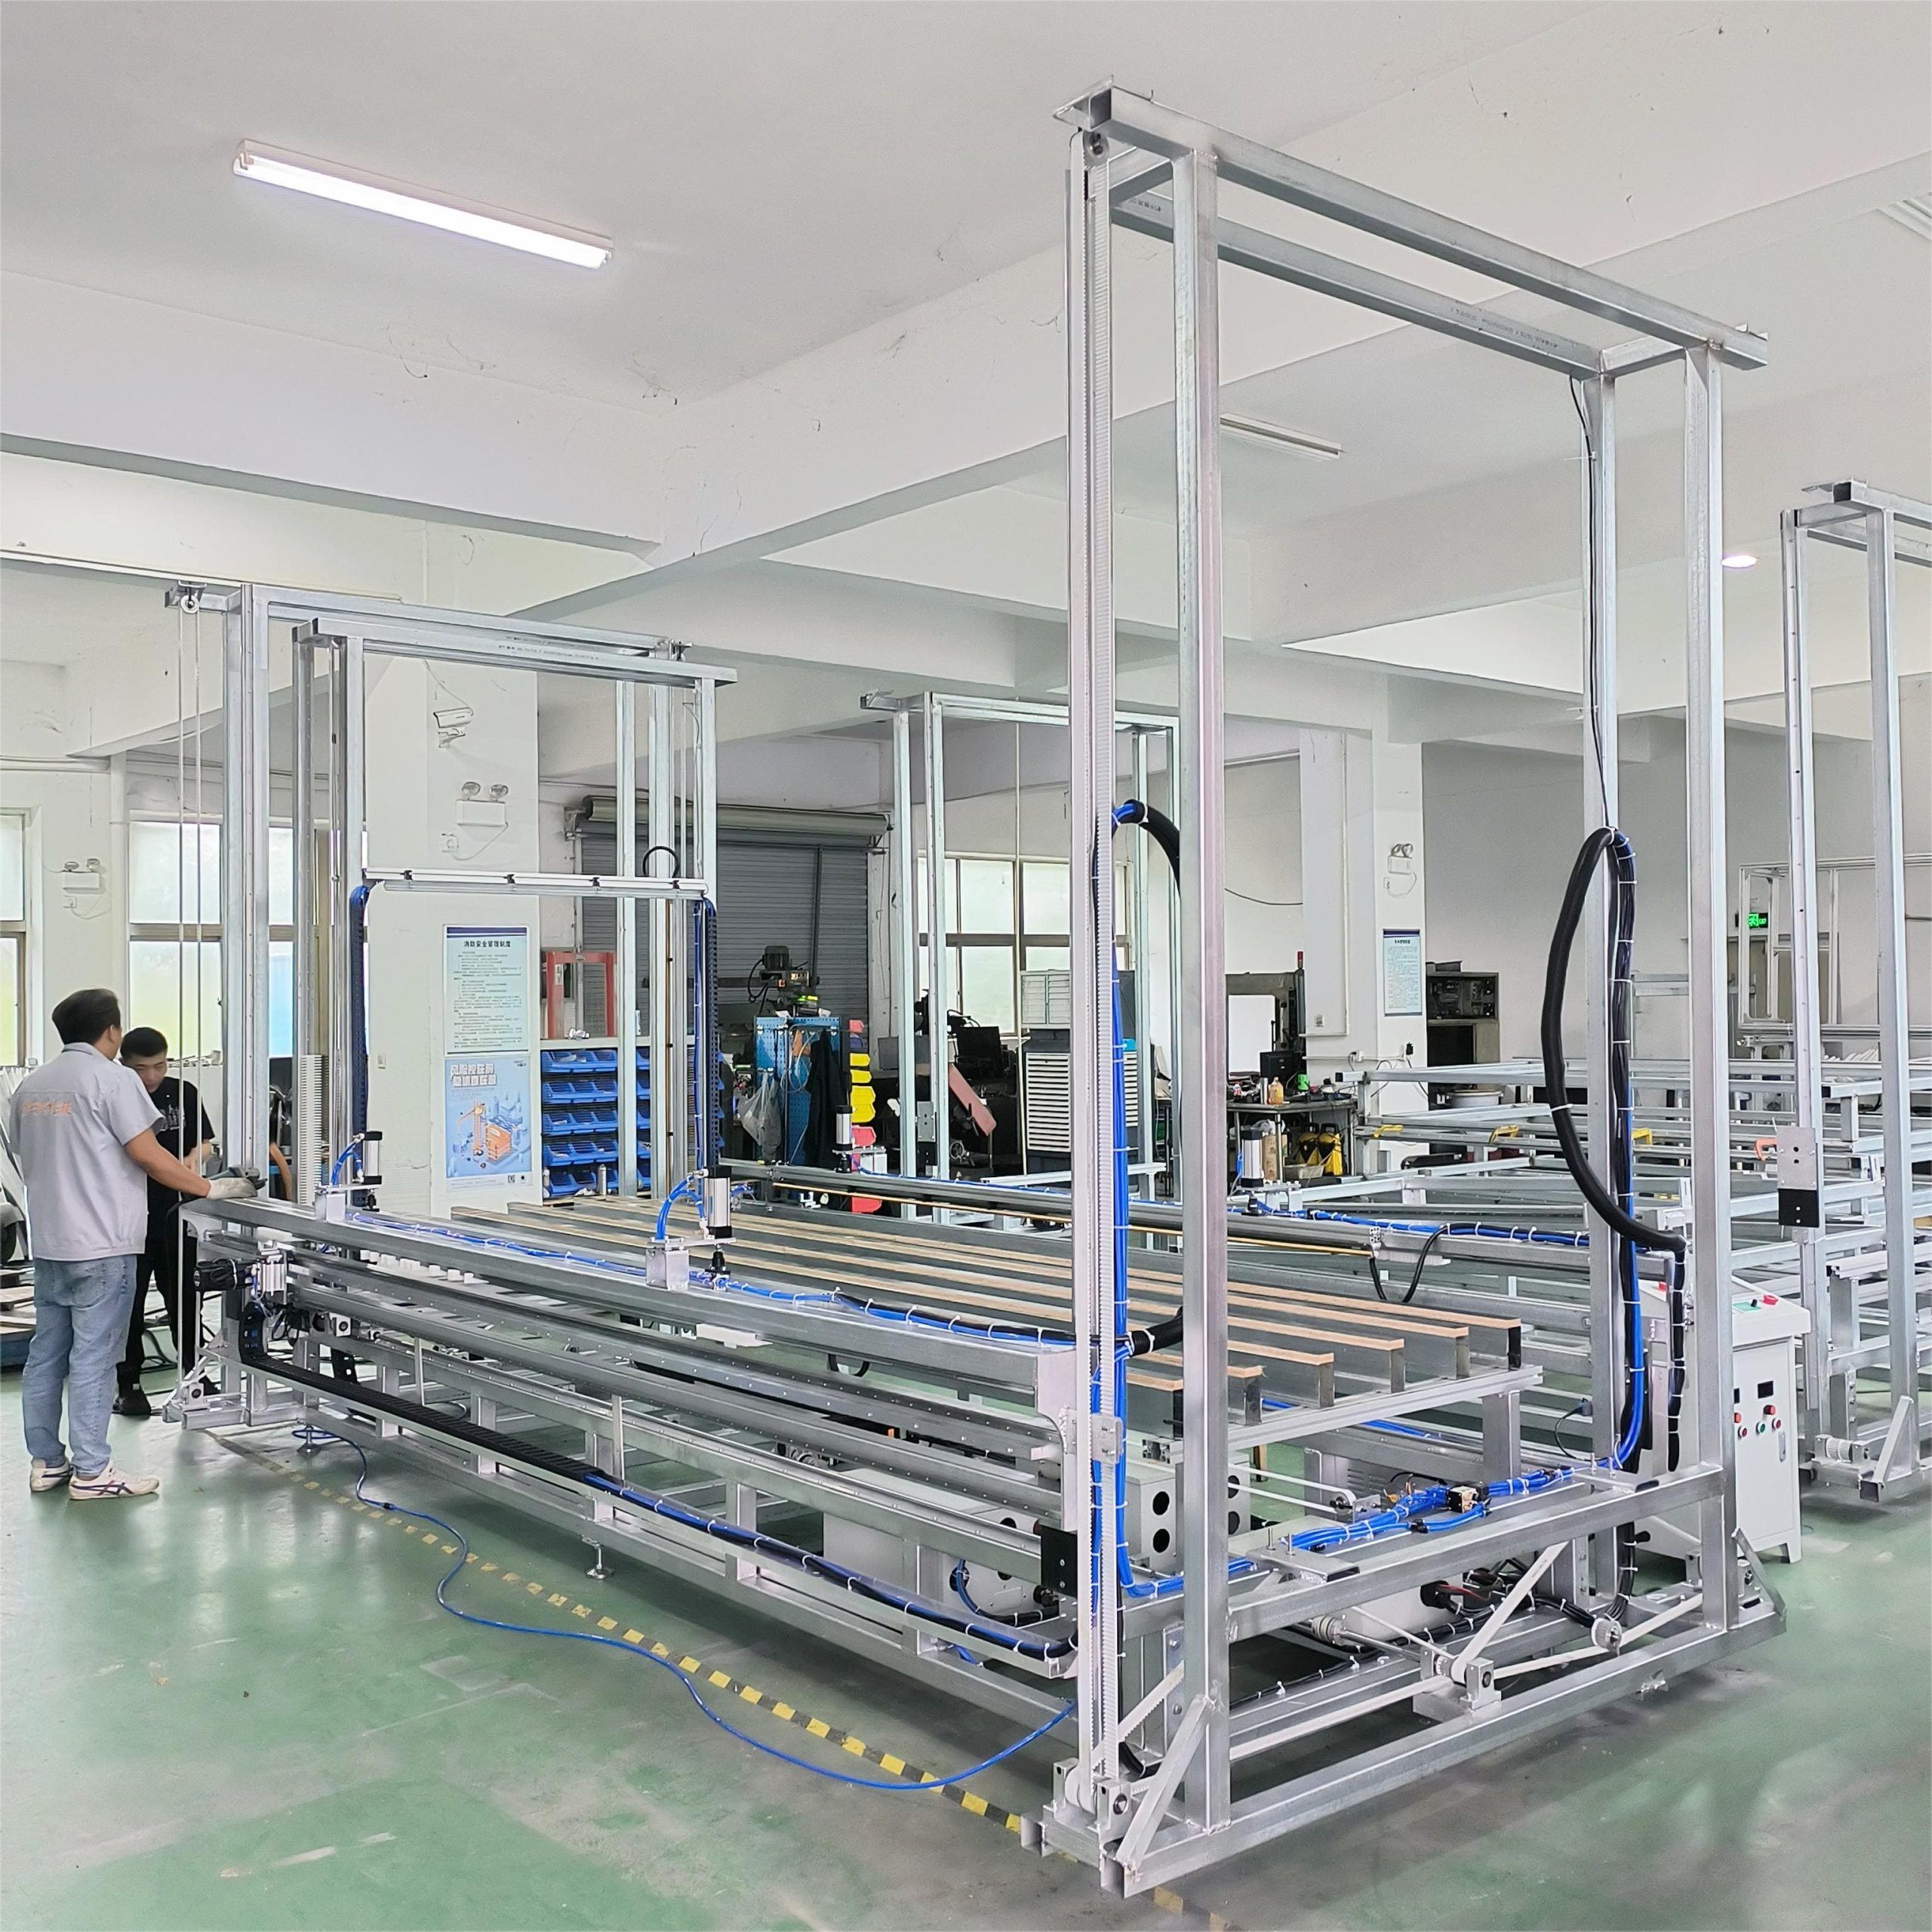
- Corte por hilo caliente — un hilo de nicromo calentado funde el EPS para cortes rectos (láminas, placas). Velocidad: 3–8 m/min, precisión: ±1 mm.
- Líneas de corte automáticas — sistemas multihilo que cortan un bloque entero en 10–50 láminas en una sola pasada. Precisión: ±0,5 mm.
- Corte de formas por CNC — hilo caliente controlado por ordenador para perfiles 3D complejos (molduras arquitectónicas, embalaje a medida). Precisión: ±0,5 mm.
El recorte sobrante (típicamente 5–15% del volumen del bloque) se granula y se recicla de vuelta a la línea de producción, o se procesa en gránulos de EPS reciclado.
Etapa 6 (opcional): Moldeo de piezas
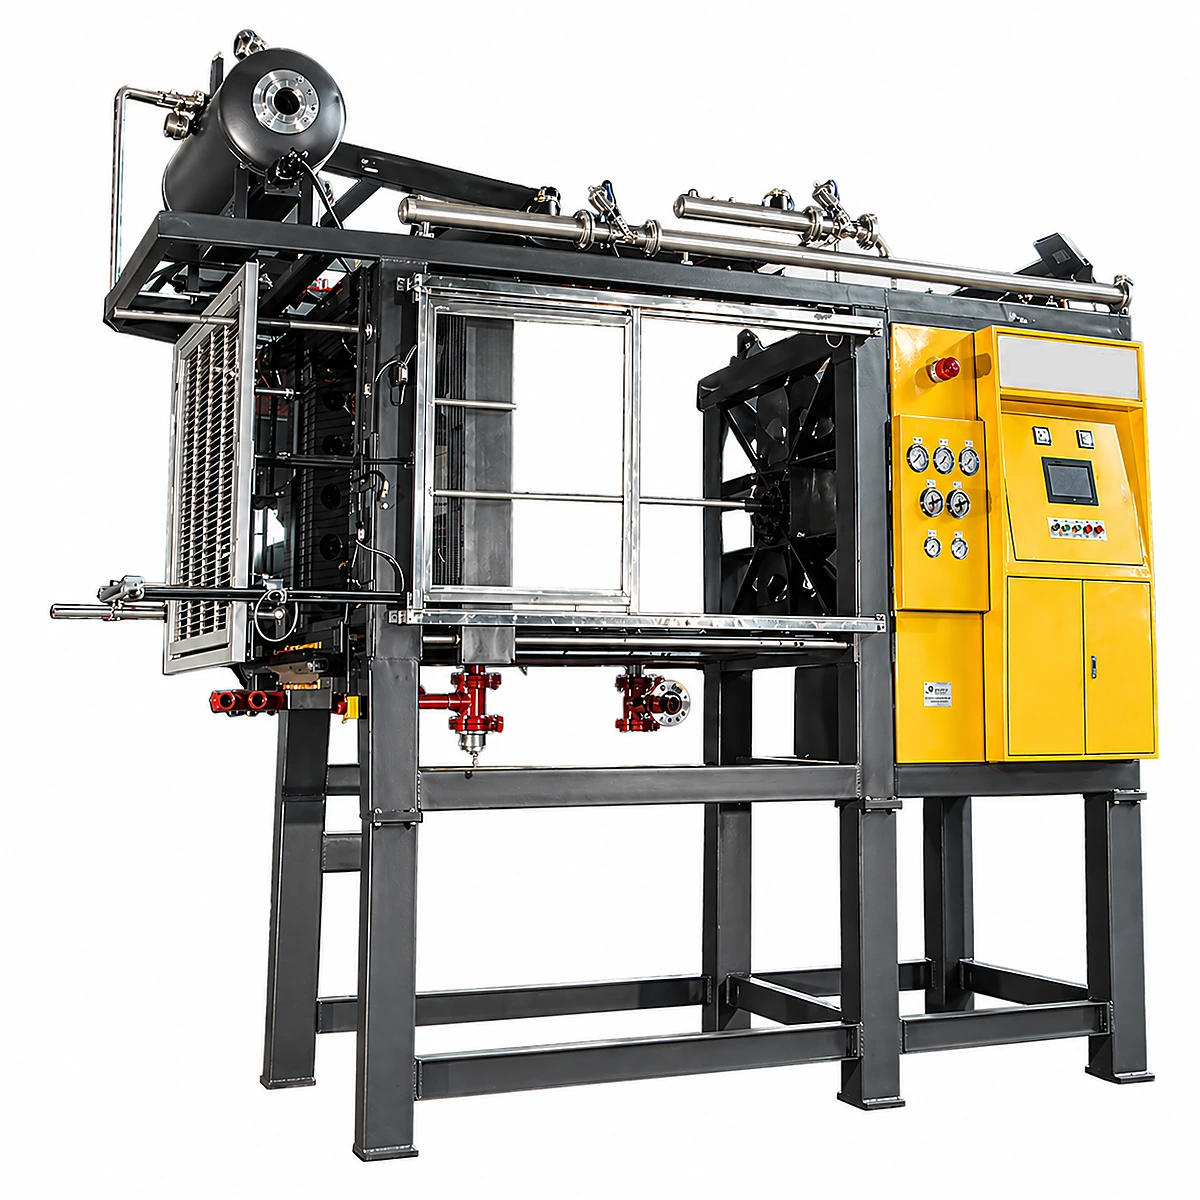
Para productos que requieren geometrías exactas — cajas de pescado, forros de casco, embalaje de electrodomésticos, bloques ICF —, una moldeadora de piezas produce piezas terminadas directamente a partir de perlas maduradas, sin pasar por la vía de moldeo de bloques + corte. Las perlas se inyectan en un molde de aluminio a medida y se fusionan con vapor en 45–90 segundos por ciclo. El moldeo de piezas es rentable por encima de 5.000 piezas idénticas al mes.
La misma lógica de seis etapas se traslada al EPP (polipropileno expandido), con una máquina adicional y puntos de ajuste distintos: las perlas de EPP deben impregnarse primero con CO2 o butano en un autoclave presurizado, y la moldeadora debe estar clasificada para 3,5 bar en lugar de los 1,5 bar con los que funciona una línea de EPS. Si está sopesando ambos materiales antes de decidirse por una línea, el proceso de fabricación de EPP está documentado etapa por etapa con el mismo nivel de detalle de parámetros que arriba.
Línea de producción de EPS completa: equipo e inversión
| Etapa | Equipo | Rango de inversión | Especificación clave |
|---|---|---|---|
| Preexpansión | Preexpansora (PE-900 a PE-2000) | $18.000–$55.000 | 150–1.500 kg/h |
| Maduración | Sistema de silos (malla/acero) | $5.000–$25.000 | Capacidad de 50–500 m³ |
| Moldeo de bloques | Moldeadora de bloques (BM-1200 a BM-1200 (4 tamaños)) | $35.000–$120.000 | 8–15 bloques/h |
| Corte | Hilo caliente / CNC / línea automática | $12.000–$90.000 | Precisión ±0,5–1 mm |
| Moldeo de piezas (opcional) | Moldeadora de piezas (SM-1000 a SM-1400) | $25.000–$90.000 | 45–90 seg/ciclo |
| Reciclaje | Trituradora + compactadora en frío / peletizadora | $8.000–$45.000 | 50–300 kg/h |
Inversión total de línea para una fábrica de escala media (2.000–4.000 kg/día): $150.000–$350.000. Vea nuestra guía completa de montaje de fábrica para la planificación detallada y los cálculos de ROI.
Preguntas Frecuentes
¿Cuánto tiempo se tarda en fabricar espuma de EPS desde cero?
El proceso completo desde la perla cruda hasta el producto terminado tarda 24–48 horas. La preexpansión tarda 2–3 minutos, pero la etapa obligatoria de maduración (6–24 horas) y la estabilización posterior al moldeo (24–72 horas para bloques con calidad de corte) alargan el plazo total.
¿Qué temperatura se necesita para fabricar espuma de EPS?
La preexpansión requiere vapor a 95–105 °C. El moldeo de bloques usa una presión de vapor ligeramente superior (0,08–0,15 MPa, equivalente a 100–112 °C). El EPS se reblandece a 80 °C y se deforma por encima de 100 °C, razón por la cual el control de la temperatura del vapor es crítico para la calidad del producto.
¿Es perjudicial para el medioambiente la fabricación de EPS?
La producción moderna de EPS usa pentano (no CFC ni HCFC) como agente espumante — el pentano tiene un potencial de agotamiento del ozono nulo. El consumo energético es relativamente bajo comparado con otros plásticos (el EPS es 98% aire en volumen). El residuo de producción es 100% reciclable in situ. La principal preocupación ambiental es la gestión al final de la vida útil, que se aborda mediante el reciclaje mecánico en gránulos para su reutilización.
¿Cuál es la diferencia entre el EPS y el Styrofoam?
«Styrofoam» es una marca registrada (propiedad de DuPont, anteriormente de Dow Chemical) para el poliestireno extruido (XPS), que es un producto distinto fabricado mediante un proceso de extrusión continua. Lo que la mayoría de la gente llama «styrofoam» es en realidad EPS — poliestireno expandido fabricado mediante el proceso de moldeo por perla descrito en este artículo. El EPS tiene una estructura de perla visible; el XPS tiene una sección transversal lisa y uniforme.
¿Cuánto cuesta producir 1 tonelada de espuma de EPS?
El coste de producción varía según la densidad y la escala: materia prima ($1.200–$2.000/tonelada de perlas) + energía de vapor ($80–$150/tonelada de EPS terminado a 18 kg/m³) + electricidad ($30–$60/tonelada) + mano de obra ($20–$50/tonelada). Coste de producción total: aproximadamente $1.400–$2.300/tonelada, con márgenes brutos del 35–55% sobre productos terminados vendidos a $2.500–$4.500/tonelada.
¿Se puede fabricar EPS sin pentano?
El pentano es actualmente el único agente espumante comercialmente viable para el EPS por proceso de perla. La investigación en alternativas con CO² y con agua continúa, pero ninguna ha alcanzado el control de densidad y la calidad de estructura celular requeridos para la producción comercial a fecha de 2026. Todos los grandes productores de perla de EPS (BASF, INEOS, Loyal, Xingda) usan pentano.