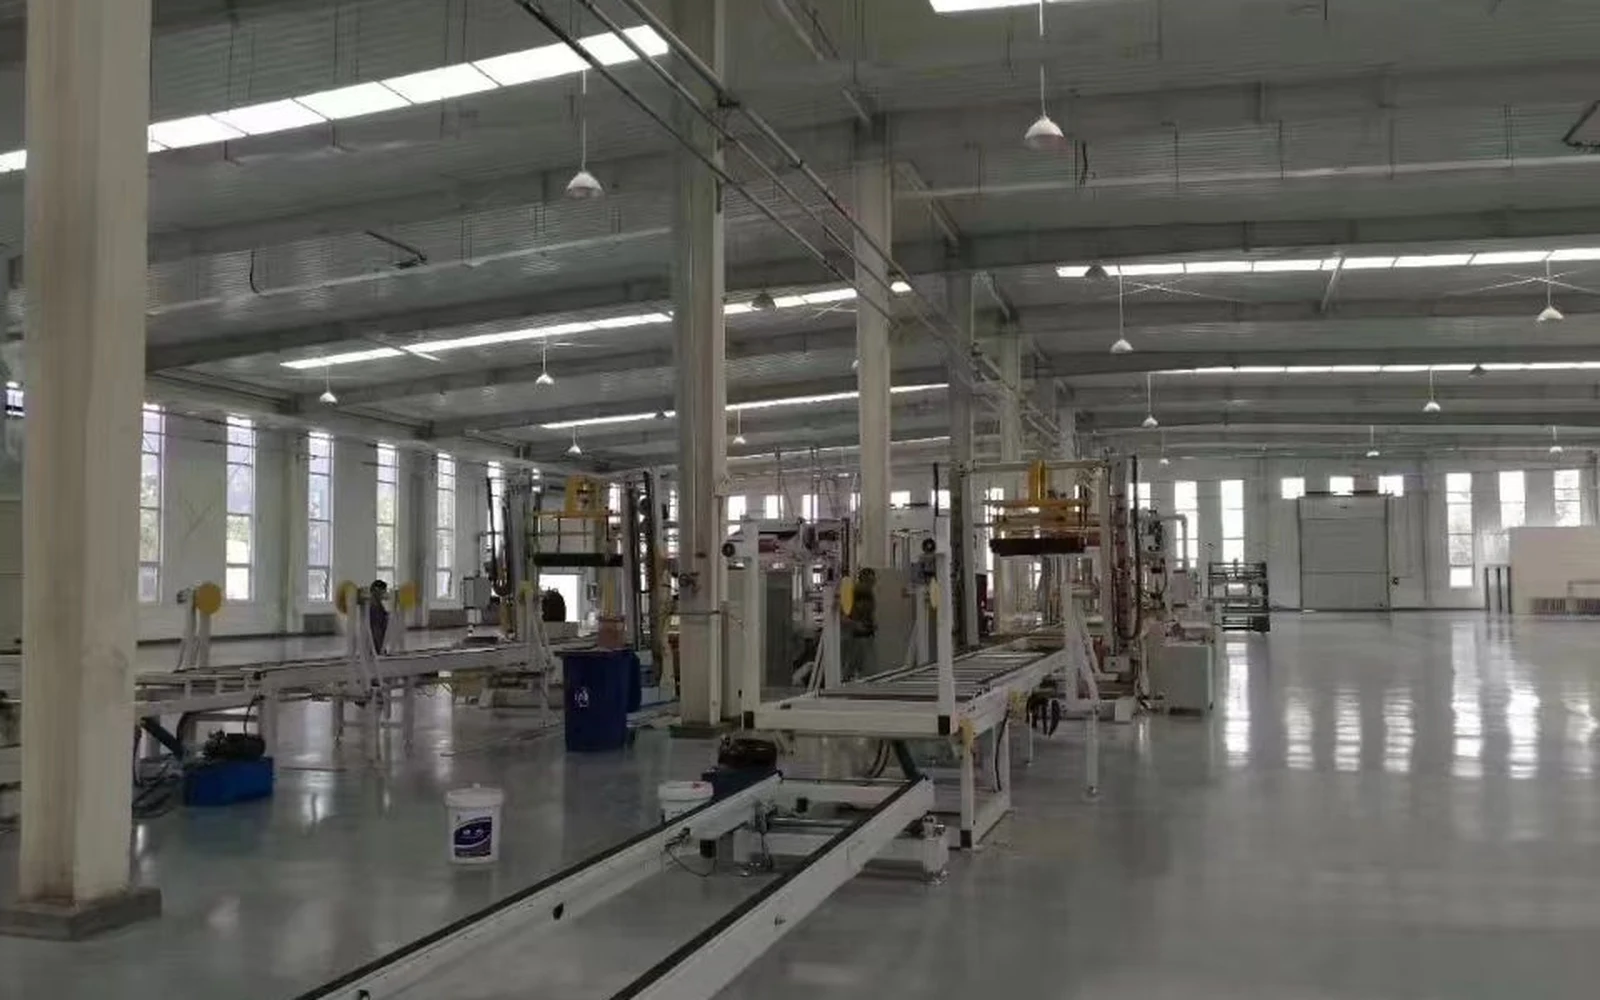
Montar una fábrica de EPS exige una inversión en equipos de entre $150.000 y $500.000+ dependiendo del enfoque de producto (embalaje, aislamiento o bloques ICF), además de 6 a 12 meses de planificación. Una línea de moldeo de bloques típica para placas de aislamiento parte de $120.000–$200.000; una línea de moldeo de piezas para embalaje a medida parte de $180.000–$350.000. Con márgenes brutos del 35–55% sobre los productos de EPS terminados, la mayoría de las fábricas amortizan la inversión en 18–30 meses con una utilización de capacidad del 60% o superior. (Ver el cálculo detallado del ROI →)
Más allá de los equipos, un plan de fábrica de EPS creíble contempla el cumplimiento normativo desde el primer día: un marco de gestión de calidad ISO 9001 que los compradores de exportación exigen, más las medidas de protección de máquinas en cada estación con partes móviles para la seguridad de los trabajadores.
El mercado mundial de EPS (poliestireno expandido) sigue creciendo a un ritmo sólido, impulsado por la demanda al alza en aislamiento de construcción, embalaje protector, logística de cadena de frío y desarrollo de infraestructuras. Los analistas del sector proyectan un crecimiento plurianual continuado del mercado mundial de EPS hasta 2028, con las economías emergentes del sudeste asiático, África, Oriente Medio y América Latina liderando la expansión. Para emprendedores e inversores industriales que evalúan nuevas oportunidades de fabricación, montar una fábrica de EPS es una propuesta atractiva: tecnología probada, buenos márgenes, mercados finales en crecimiento y unos requisitos de capital relativamente manejables en comparación con otros sectores de fabricación de plásticos.
Ya sea que planee producir placas de aislamiento de EPS para el sector de la construcción, embalaje moldeado para electrónica y electrodomésticos, o ICF (encofrados aislantes de hormigón) para sistemas constructivos modernos, esta guía completa recorre cada paso de la planificación de una línea de producción de EPS — desde el análisis de mercado inicial hasta las expectativas de ROI. Al terminar, tendrá una hoja de ruta clara para montar una fábrica de EPS eficiente, rentable y preparada para escalar.
Paso 1: Análisis de mercado y selección de producto
Antes de comprar cualquier equipo, el paso más crítico en la planificación de una línea de producción de EPS es entender su mercado objetivo. Los productos de EPS sirven a industrias fundamentalmente distintas, y cada una exige configuraciones de maquinaria, grados de materia prima y capacidades de producción diferentes.
Categorías principales de producto EPS
Producción de bloques y placas de EPS (aislamiento de construcción): Es el segmento de mayor volumen a nivel global. Los bloques de EPS se producen en grandes moldeadoras de bloques y luego se cortan en placas de distintos espesores con máquinas de corte por hilo caliente. Estas placas se usan en aislamiento de paredes, cubiertas, suelos y sistemas SATE (sistemas de aislamiento térmico por el exterior). La demanda es especialmente fuerte en Europa (impulsada por las normativas de eficiencia energética), Oriente Medio (boom de nueva construcción) y Asia-Pacífico (urbanización).
Moldeo de piezas (embalaje y productos especiales): Las moldeadoras de piezas producen piezas de EPS con forma personalizada directamente desde molde — insertos de embalaje para electrónica y electrodomésticos, cajas de pescado para transporte de marisco, neveras portátiles, cascos, molduras decorativas, y más. Este segmento ofrece márgenes por kilogramo más altos, pero exige inversión en moldes personalizados para cada producto. Los mercados con fuerte fabricación de electrónica, procesado de marisco o logística de cadena de frío son ideales.
ICF (encofrados aislantes de hormigón): Los bloques ICF son encofrados huecos de EPS que se apilan y luego se rellenan de hormigón, creando paredes aisladas en una sola etapa constructiva. Es un nicho de rápido crecimiento en Norteamérica, Europa y partes de Asia. La producción de ICF exige moldeadoras de piezas especializadas y diseños de molde propios.
Consideraciones de demanda por región
Oriente Medio y Norte de África: El aislamiento de construcción es la aplicación dominante, impulsada por los códigos energéticos y los enormes programas de construcción. Los bloques y placas de EPS tienen demanda alta. El moldeo de piezas para embalaje es un mercado secundario.
Sudeste Asiático: El embalaje es la aplicación líder, al servicio de los polos de fabricación de electrónica. Las cajas de pescado para la industria del marisco también son relevantes. El aislamiento de construcción crece, pero sigue siendo secundario.
África subsahariana: La demanda de construcción y embalaje crece con rapidez desde una base baja. A menudo hay poca producción local de EPS, lo que abre una oportunidad de sustitución de importaciones.
América Latina: El embalaje y el aislamiento de construcción tienen una importancia similar. El ICF es un nicho en crecimiento en países con requisitos sísmicos.
Europa y Norteamérica: Son mercados maduros con actores establecidos, pero la demanda sigue creciendo por el endurecimiento de las normas de eficiencia energética. Los nuevos entrantes suelen centrarse en aplicaciones de nicho o mercados regionales desatendidos por los productores existentes.
Su selección de producto determina directamente su lista de equipos, el layout de la fábrica, el presupuesto de inversión y el plan de personal. Recomendamos encarecidamente realizar un estudio de mercado formal o, como mínimo, encuestar a clientes potenciales en su región antes de cerrar el plan de producción.
Paso 2: Requisitos de espacio de la fábrica
La fabricación de EPS requiere más superficie que muchos otros procesos plásticos porque el propio producto es voluminoso (el EPS es 95–98% aire) y la línea de producción incluye varias etapas secuenciales. Una planificación de layout adecuada es esencial para garantizar un flujo de material fluido, operaciones seguras y espacio para una futura expansión.
Tamaño de fábrica por escala de producción
| Parámetro | Fábrica pequeña | Fábrica mediana | Fábrica grande |
|---|---|---|---|
| Producción de bloques | 50–100 m³/día | 150–300 m³/día | 400–800+ m³/día |
| Superficie total construida | 800–1.500 m² | 2.000–4.000 m² | 5.000–10.000+ m² |
| Altura mínima de techo | 6 m | 8 m | 8–10 m |
| Área de silos de maduración | 200–400 m² | 500–1.200 m² | 1.500–3.000 m² |
| Almacén de materia prima | 100 m² | 200–400 m² | 500–1.000 m² |
| Almacén de producto terminado | 200–400 m² | 500–1.000 m² | 1.500–3.000 m² |
| Superficie de terreno (incl. patio) | 2.000–3.000 m² | 5.000–8.000 m² | 10.000–20.000+ m² |
Principios de planificación del layout
Flujo de material lineal: El proceso de producción debe seguir una secuencia lógica — almacén de materia prima → preexpansión → silos de maduración → moldeo de bloques → corte → almacén de producto terminado. Evite layouts que exijan retrocesos o tráfico cruzado de carretillas y personal.
Altura de techo: Los silos de maduración y las moldeadoras de bloques son los elementos más altos de la línea de producción. Los silos suelen requerir 5–7 metros de altura libre, y las moldeadoras de bloques entre 4 y 6 metros según el modelo. Se recomienda un mínimo de 6 metros de altura libre para operaciones pequeñas; 8–10 metros para instalaciones medianas y grandes.
Carga de suelo: Las moldeadoras de bloques y los silos de maduración (llenos) imponen cargas puntuales importantes. El suelo de la fábrica debe ser de hormigón armado capaz de soportar al menos 3–5 toneladas por metro cuadrado en la zona de máquinas. Consulte con un ingeniero estructural durante la planificación de las instalaciones.
Acceso a servicios: La sala de calderas debe ubicarse junto a la nave de producción para minimizar los tramos de tubería de vapor (cada metro de tubería supone pérdida de calor). El transformador eléctrico y el cuadro principal deben situarse para minimizar los tramos de cable hacia las cargas principales. Las líneas de aire comprimido deben ir en anillo para una presión constante.
Separación contra incendios: El EPS es un material combustible. La mayoría de los códigos de construcción exigen separación con resistencia al fuego entre el almacén de materia prima, las áreas de producción y los almacenes de producto terminado. Puede exigirse sistema de rociadores según la normativa local.
Planificación de expansión: Si existe cualquier posibilidad de ampliar capacidad en el futuro, planifíquelo desde el inicio. Es mucho más rentable construir desde el principio una nave más grande que añadir ampliaciones después. Deje espacio para silos adicionales, una segunda moldeadora de bloques o una línea de moldeo de piezas.
Paso 3: Selección de equipos principales
El equipo que seleccione es la columna vertebral de su fábrica de EPS. Cada pieza debe dimensionarse correctamente y encajar con las demás para evitar cuellos de botella. A continuación, la línea de producción completa para bloques de EPS, la configuración de fábrica más habitual.
Preexpansora
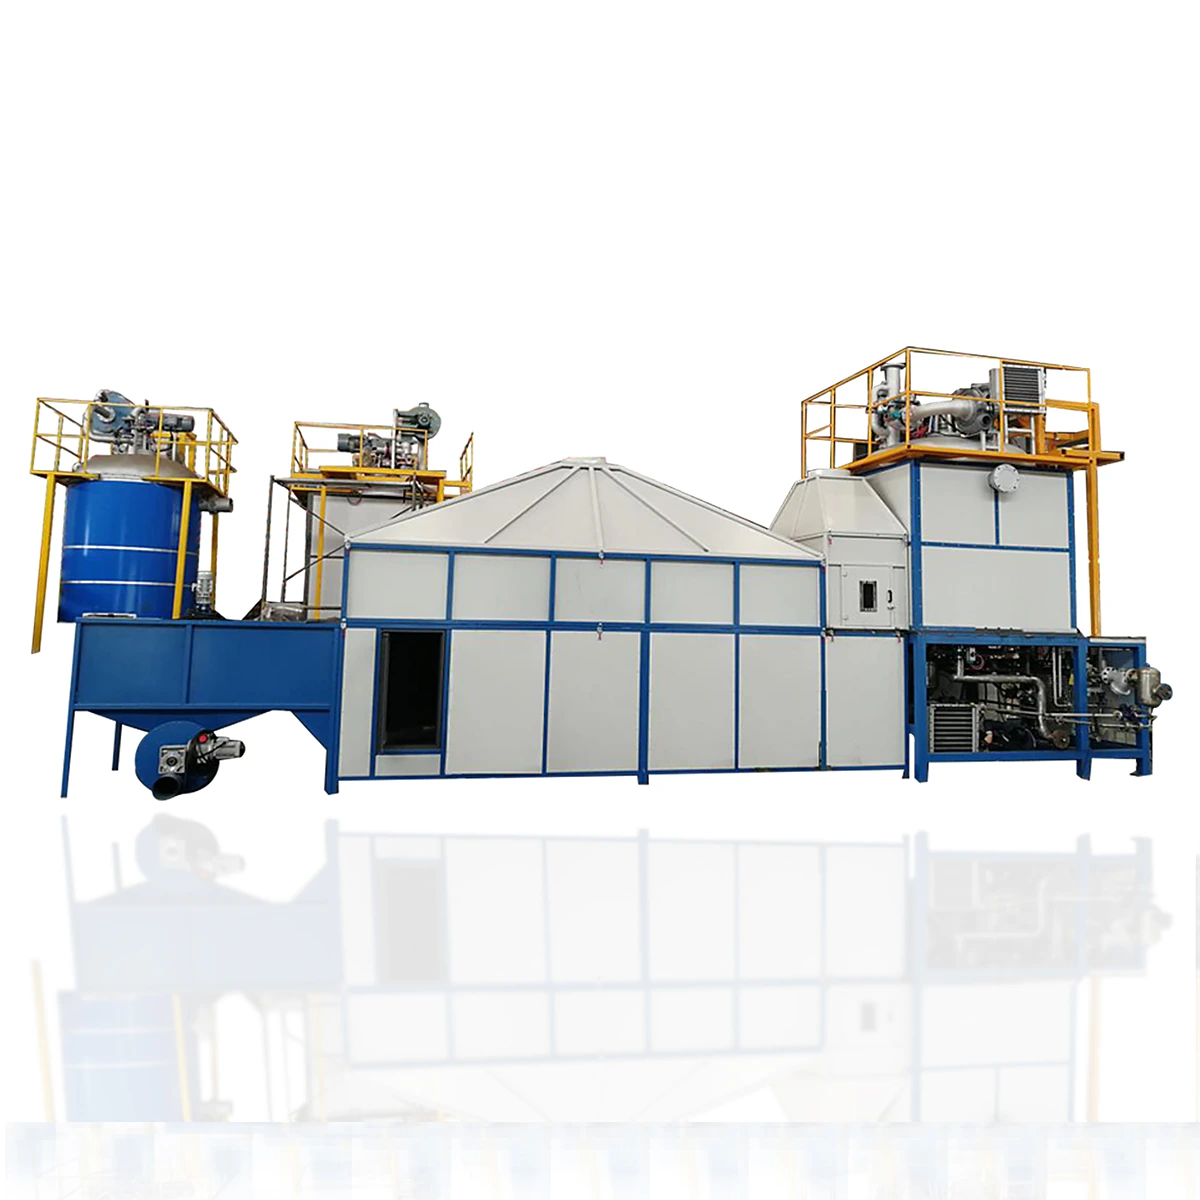
La preexpansora es la primera máquina de la línea de producción. Calienta las perlas de EPS crudas con vapor, haciendo que se expandan desde su densidad original (típicamente en torno a 630 kg/m³) hasta la densidad objetivo (típicamente 12–25 kg/m³ para la mayoría de aplicaciones). Las preexpansoras existen en tipo discontinuo (por lotes) y continuo.
Adecuación de capacidad: La preexpansora debe producir perlas expandidas suficientes para mantener la moldeadora de bloques funcionando de forma continua. Una regla práctica habitual: una preexpansora con un caudal de 1.500–2.000 kg/hora (a densidad de 15 kg/m³) puede abastecer a una moldeadora de bloques grande con tiempos de ciclo de 3–5 minutos. Para operaciones más pequeñas, son típicas preexpansoras en el rango de 500–1.000 kg/hora.
Criterios clave de selección: control de densidad consistente (±0,5 kg/m³), bajo consumo de vapor, capacidad de procesar varios grados de materia prima de EPS, y un sistema fiable de sensores de nivel para control por lotes.
Silos de maduración
Tras la preexpansión, las perlas deben reposar (madurar) entre 6 y 24 horas para estabilizarse. Durante la maduración, el aire se difunde hacia el interior de las celdas expandidas mientras el pentano residual y la humedad escapan. Una maduración adecuada es esencial para una calidad de bloque consistente y estabilidad dimensional.
Fórmula de dimensionamiento: Volumen total de silo necesario = Producción diaria de bloques (m³) × Tiempo de maduración (horas) / 24 × Factor de seguridad (1,2–1,5). Por ejemplo, si produce 200 m³ de bloques al día y usa un ciclo de maduración de 12 horas: 200 × 12/24 × 1,3 = 130 m³ de capacidad de silo. En la práctica, las fábricas suelen instalar entre 1,5 y 2 veces el mínimo teórico para absorber fluctuaciones de producción y distintas densidades de producto.
Los silos suelen fabricarse con tela de malla transpirable sobre estructura de acero. Son relativamente económicos, pero consumen bastante superficie y altura. Los sistemas de transporte neumático llevan las perlas desde la preexpansora a los silos y de los silos a la moldeadora de bloques.
Moldeadora de bloques
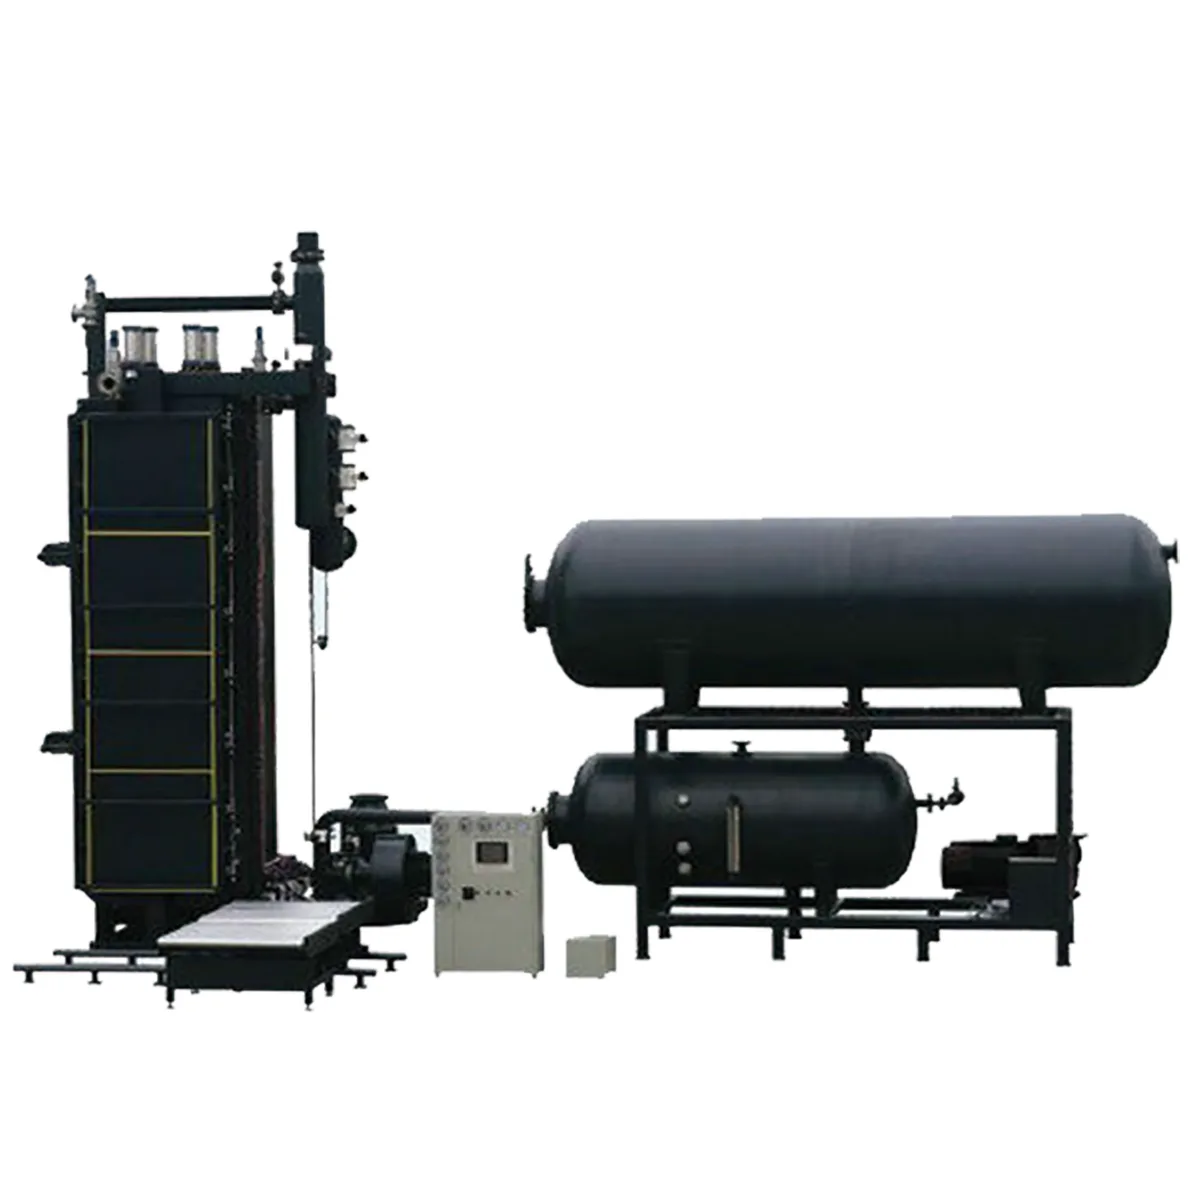
La moldeadora de bloques es el corazón de una línea de producción de bloques de EPS. Llena una gran cavidad de molde con perlas maduradas, las fusiona con vapor, enfría el bloque y lo expulsa. Los tamaños de bloque van típicamente de 1.000 × 500 × 500 mm hasta 6.000 × 1.200 × 1.000 mm según el modelo de máquina.
Cálculo de producción: Producción de bloques = (Volumen del bloque × Número de ciclos por hora) / 1.000. Para una máquina que produce bloques de 4.000 × 1.200 × 1.000 mm a 4 ciclos por hora: (4,8 m³ × 4) = 19,2 m³/hora, es decir, aproximadamente 150–190 m³ en una jornada de producción de 10 horas (contando cambios de formato y mantenimiento). El tiempo de ciclo real depende de la densidad del bloque, la capacidad de vapor de la máquina y el método de enfriamiento (el enfriamiento por vacío reduce significativamente el tiempo de ciclo).
Criterios clave de selección: tamaño de la cavidad del molde (determina las dimensiones del bloque), diseño de la cámara de vapor (afecta a la calidad de fusión y la eficiencia energética), capacidad de enfriamiento por vacío (reduce el tiempo de ciclo un 30–50%), calidad del sistema hidráulico (afecta a la longevidad de la máquina) y sofisticación del sistema de control.
Máquina de corte
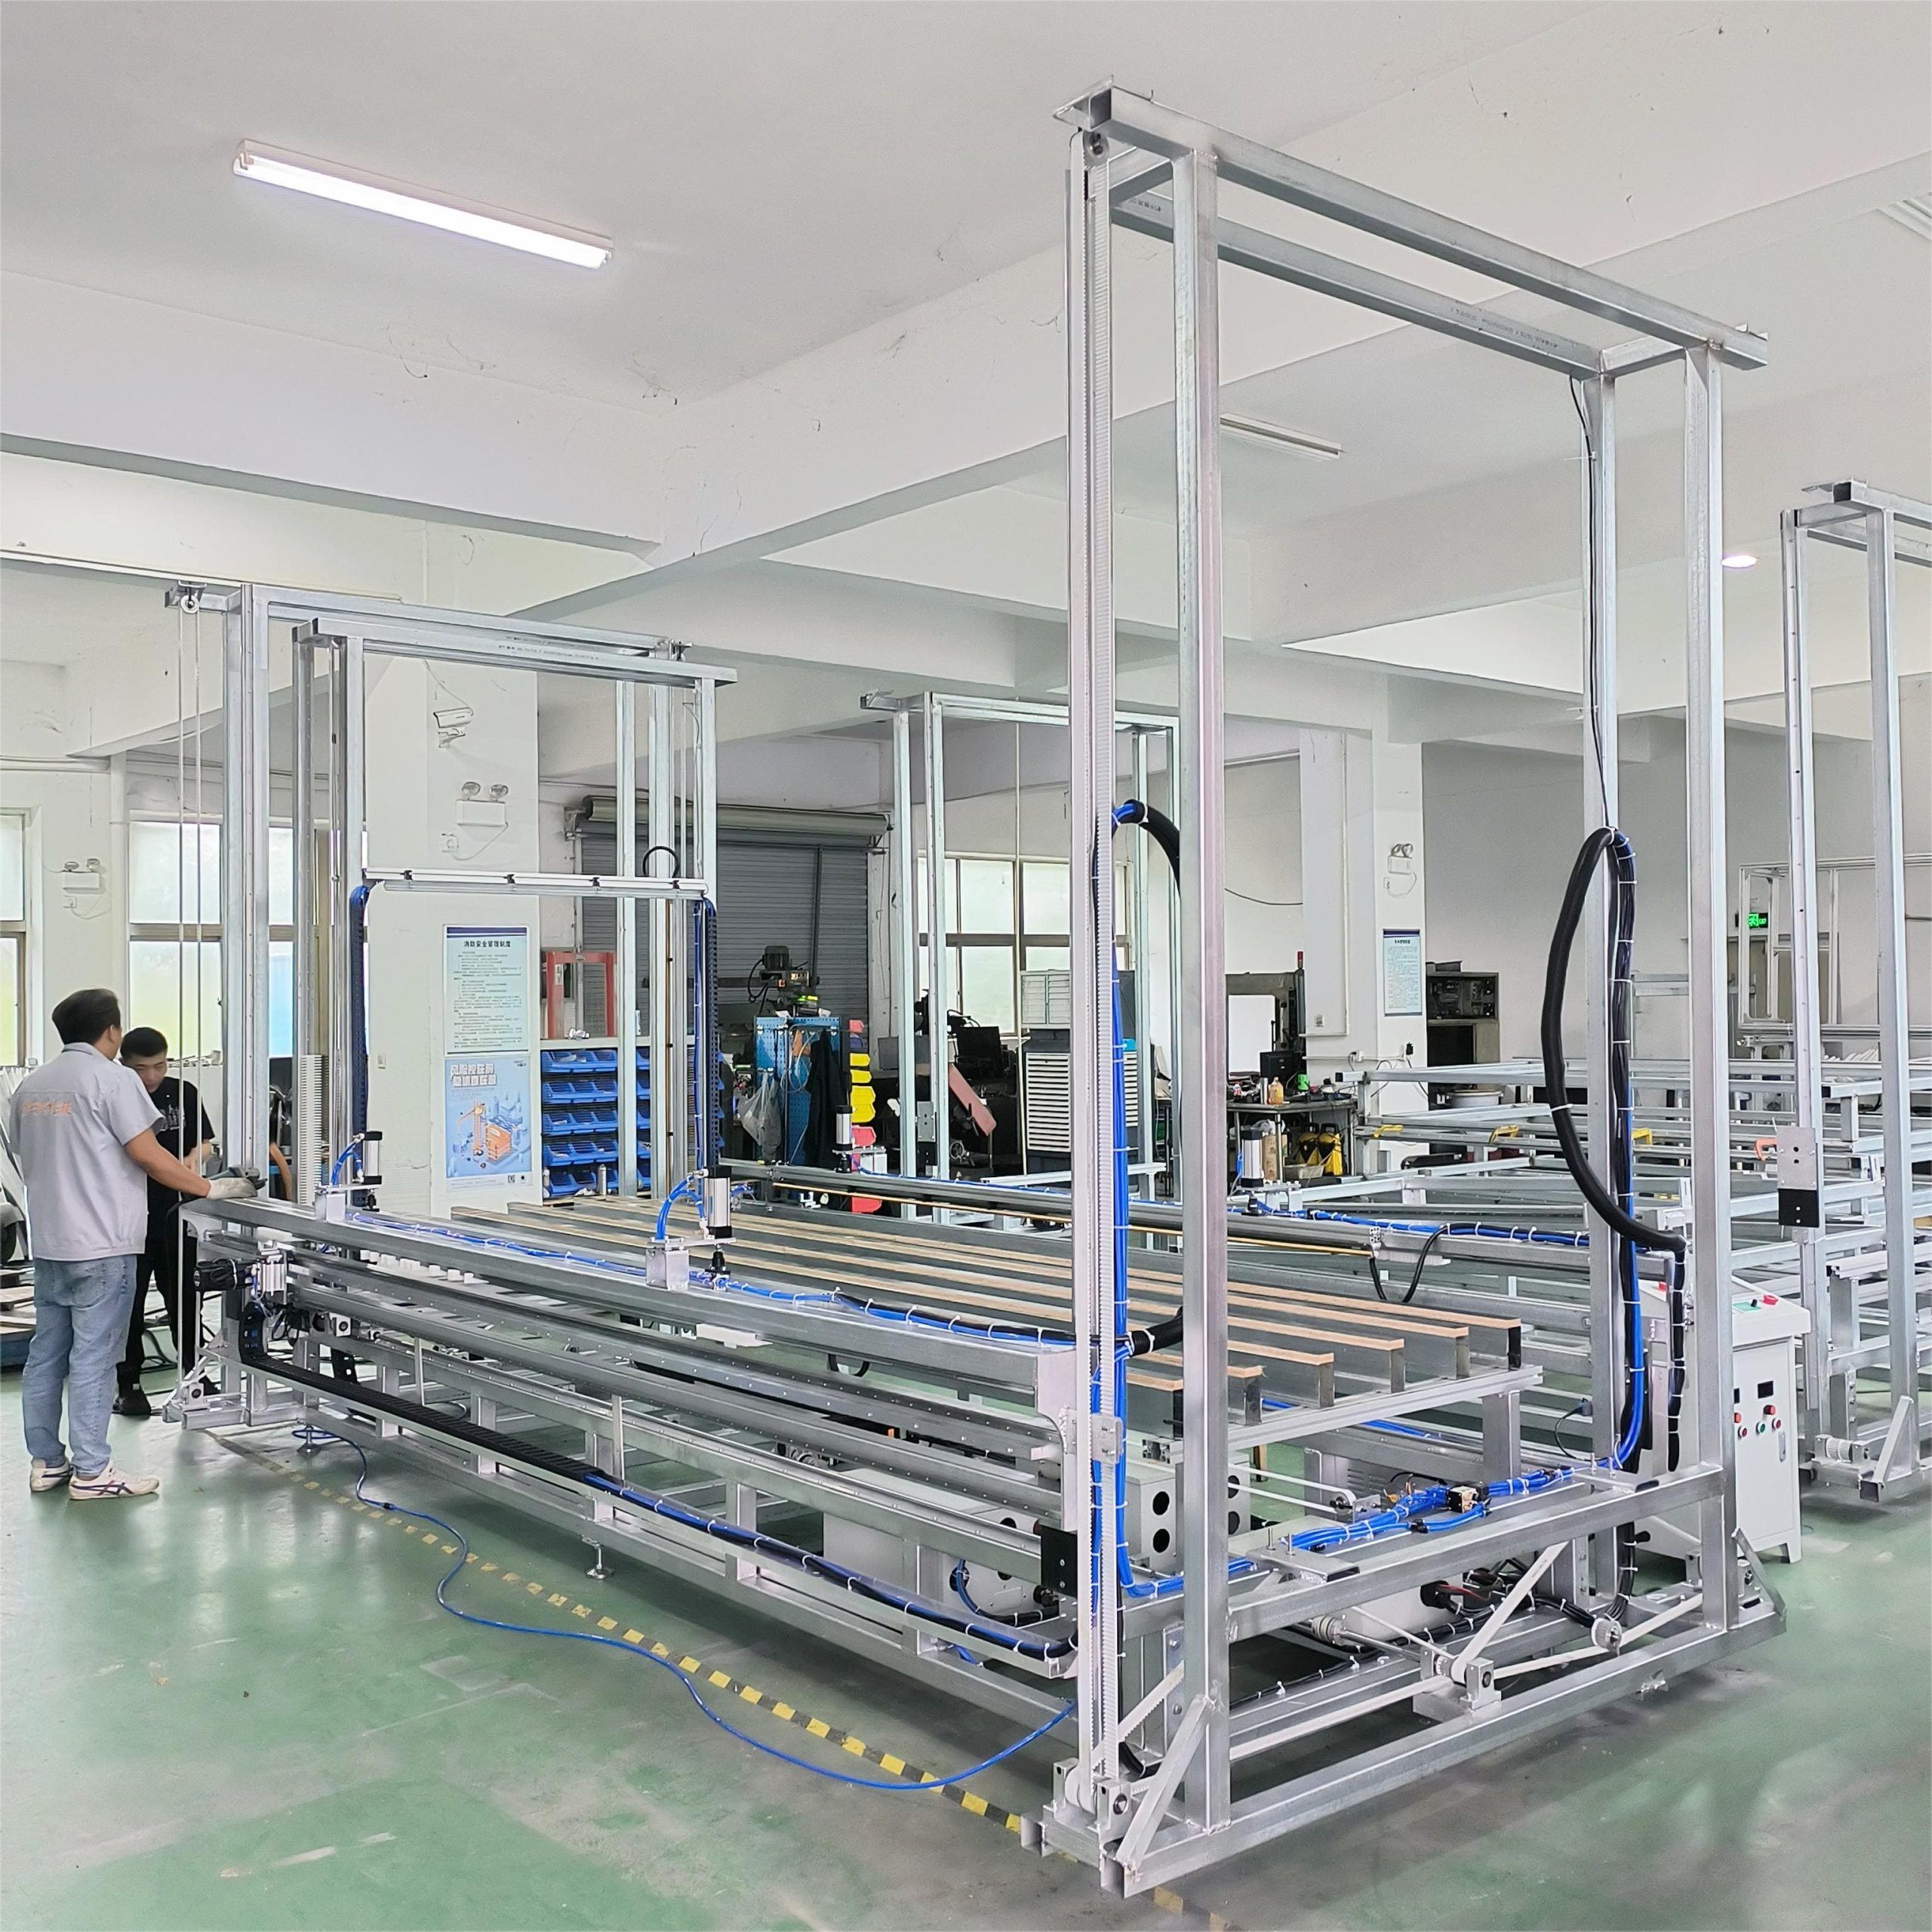
Tras el moldeo y un periodo de estabilización de 1 a 3 días, los bloques de EPS se cortan en placas o formas personalizadas con máquinas de corte por hilo caliente. Existen varios tipos:
Cortadoras horizontales: cortan bloques en placas de espesor uniforme. Son las máquinas de corte más esenciales para la producción de placas de aislamiento.
Cortadoras verticales: ajustan los bloques a las dimensiones precisas de ancho y largo.
Cortadoras CNC: para perfiles complejos, formas arquitectónicas y productos especiales. Son opcionales para la producción básica de aislamiento, pero esenciales para EPS decorativo o formas a medida.
Adecuación de capacidad: la capacidad de corte debe igualar o superar ligeramente la capacidad de moldeo. Una sola cortadora horizontal puede procesar típicamente 100–200 m³ por turno de 8 horas, según el número de cortes por bloque y el espesor de placa.
Moldeadora de piezas (si aplica)
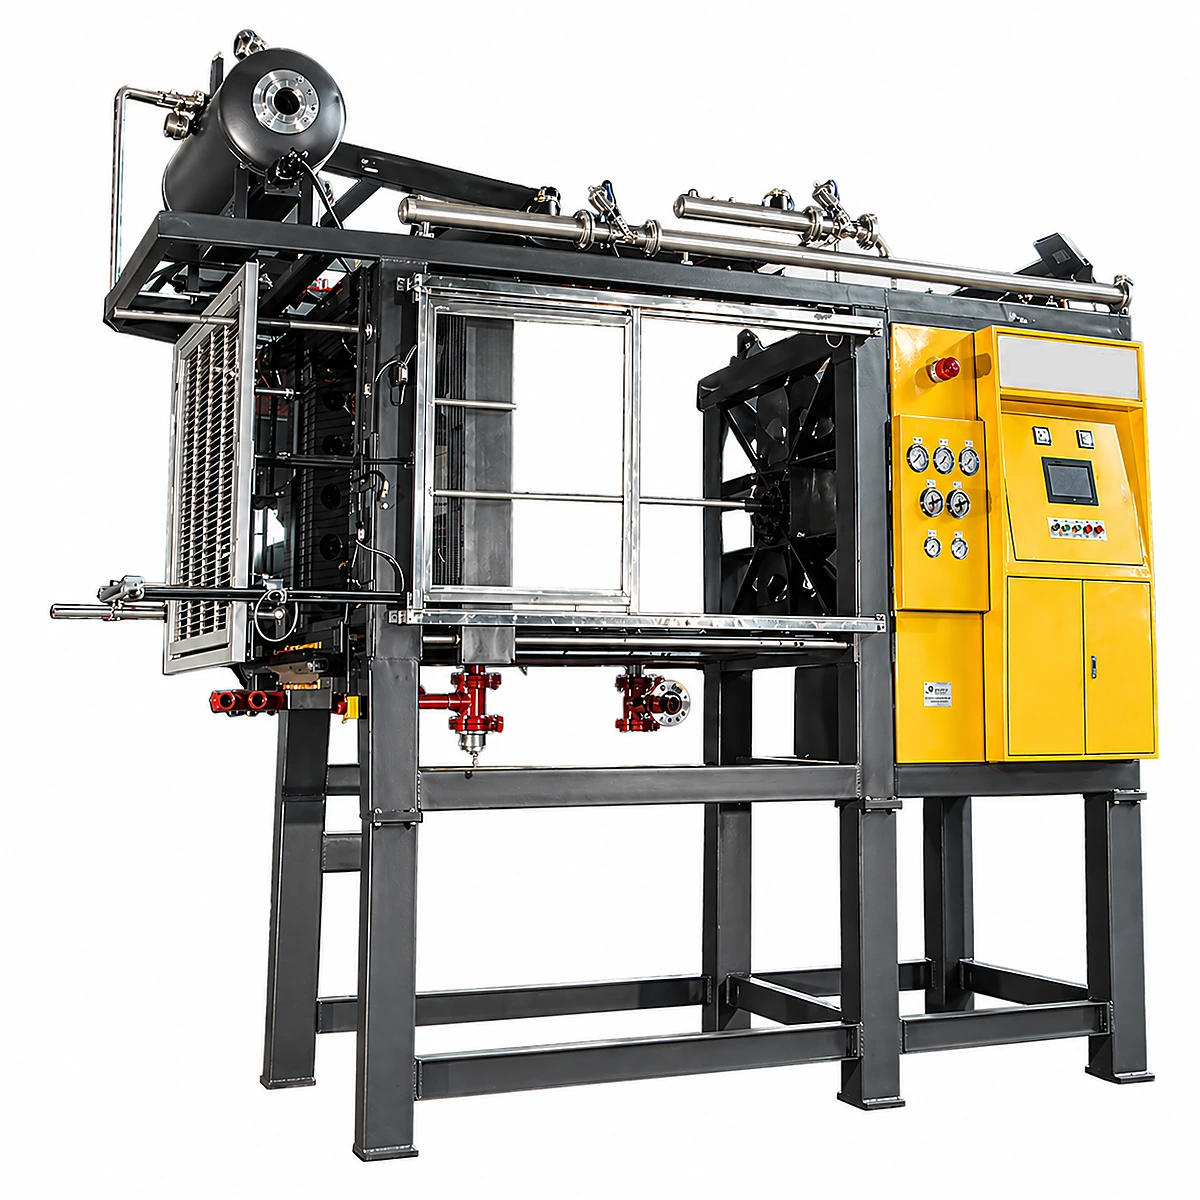
Si su plan de negocio incluye producir piezas de EPS con forma personalizada (insertos de embalaje, cajas de pescado, bloques ICF, etc.), necesitará una o más moldeadoras de piezas además de, o en lugar de, equipo de moldeo de bloques. Las moldeadoras de piezas producen piezas terminadas directamente desde molde, eliminando la etapa de corte para esos productos. Para el producto de mayor volumen moldeado por piezas a nivel mundial, nuestra página de línea de producción de cajas de pescado de EPS muestra cómo se dimensionan entre sí la preexpansora, los silos de maduración, la moldeadora y el conjunto de servicios a escala de 1, 2 y 4 máquinas; para trabajos de electrónica, electrodomésticos y automoción, la construcción equivalente de alta densidad es la línea de producción de embalaje de EPS. La selección a nivel de máquina se cubre en la guía del comprador de moldeadoras de piezas.
Sistema de reciclaje
Una línea de producción de EPS genera inevitablemente recorte — sobrantes de corte, bloques rechazados, productos dañados. Un sistema de reciclaje tritura ese recorte y lo reintroduce en el proceso de producción, mezclando típicamente un 5–15% de material reciclado con perlas preexpandidas vírgenes. Esto reduce el coste de materia prima y los gastos de gestión de residuos. La trituradora de reciclaje debe dimensionarse para gestionar la tasa de recorte esperada (típicamente 8–15% de la producción total). Al abastecerse de este equipo, nuestra guía para elegir una fábrica de máquinas de reciclaje de EPS repasa qué comprobar antes de pedir a un proveedor.
Equipo auxiliar
Más allá de las máquinas de producción principales, una fábrica de EPS completa requiere varios sistemas auxiliares:
- Sistema de vacío: las bombas de vacío se usan para el enfriamiento en las moldeadoras de bloques y de piezas. Los sistemas de vacío bien dimensionados pueden reducir los tiempos de ciclo un 30–50%.
- Sistema de distribución de vapor: colectores, válvulas, purgadores y tuberías aisladas para llevar el vapor desde la caldera a todos los puntos de consumo a presión constante.
- Sistema de transporte neumático: sopladores, tuberías y válvulas desviadoras para transportar perlas expandidas entre la preexpansora, los silos de maduración y las moldeadoras.
- Sistema de aire comprimido: compresor de aire y secador para actuadores de máquina, instrumentación y soplado.
- Tratamiento de agua y refrigeración: torre de enfriamiento o enfriadora para el agua de refrigeración de molde, más tratamiento de agua si la calidad del agua local es deficiente.
Paso 4: Requisitos de servicios (utilities)
La producción de EPS consume cantidades significativas de vapor, electricidad, aire comprimido y agua. Una planificación precisa de servicios evita tanto un dimensionamiento insuficiente costoso (que genera cuellos de botella en producción) como un sobredimensionamiento (que desperdicia capital y costes operativos).
Dimensionamiento de la caldera de vapor
El vapor es el principal insumo energético en la producción de EPS — se usa en la preexpansión, el moldeo de bloques y el moldeo de piezas. La caldera suele ser la mayor inversión individual en servicios.
Fórmula de consumo de vapor: Demanda total de vapor (kg/hora) = Consumo de vapor por m³ de EPS producido (kg/m³) × Tasa de producción horaria (m³/hora). Para la producción de bloques de EPS a densidades típicas (15–20 kg/m³), el consumo de vapor es de aproximadamente 25–40 kg de vapor por metro cúbico de EPS producido. Para el moldeo de piezas, el consumo es mayor — aproximadamente 40–60 kg por metro cúbico — debido a cavidades más pequeñas y relaciones superficie/volumen más altas.
Ejemplo de cálculo: Una fábrica mediana que produce 25 m³/hora de bloques de EPS a 30 kg de vapor/m³ requiere 750 kg/hora de vapor solo para la moldeadora de bloques. Sumando la demanda de la preexpansora (típicamente 200–400 kg/hora) y las pérdidas de distribución (10–15%), la capacidad total de la caldera debería ser de aproximadamente 1.200–1.500 kg/hora (1,2–1,5 toneladas/hora). En la práctica, se recomienda instalar entre 1,5 y 2 veces la demanda pico calculada para absorber cargas pico simultáneas y disponer de capacidad de reserva.
Opciones de combustible: el gas natural es la opción más común y limpia. Donde no hay gas natural disponible se usan calderas de GLP, diésel, carbón o biomasa. La elección de combustible afecta significativamente a los costes operativos — el gas natural y el carbón suelen ser las opciones más económicas, mientras que el diésel y el GLP son las más caras.
Energía eléctrica
Las cargas eléctricas clave incluyen la bomba de vacío (a menudo la mayor carga eléctrica individual, 30–75 kW), el motor y controles de la preexpansora (15–30 kW), los sopladores del transporte neumático (15–45 kW), los accionamientos de la máquina de corte (10–30 kW), el compresor (15–37 kW), la iluminación y ventilación, y los sistemas de control.
Capacidad eléctrica instalada total típica:
- Fábrica pequeña: 100–200 kW
- Fábrica mediana: 250–500 kW
- Fábrica grande: 500–1.200 kW
El consumo real de energía (factor de demanda) suele ser del 60–70% de la capacidad instalada, ya que no todos los equipos funcionan a plena carga simultáneamente. Asegúrese de que su instalación tiene capacidad de transformador adecuada y de que la red eléctrica local puede cubrir sus necesidades.
Aire comprimido
Una fábrica de EPS típica requiere entre 1,5 y 4,0 m³/min de aire comprimido a 6–8 bar de presión. Un compresor de tornillo en el rango de 15–37 kW con secador frigorífico es lo habitual. Instale un depósito acumulador (500–1.000 litros) para amortiguar los picos de demanda.
Suministro de agua y refrigeración
El agua se usa para el enfriamiento del molde, el sellado de las bombas de vacío y la alimentación de caldera. El consumo total de agua es típicamente de 2–5 m³/hora en una fábrica mediana. La mayor parte de esta agua se recircula a través de una torre de enfriamiento, por lo que el consumo real de agua fresca es mucho menor (0,5–1,5 m³/hora de reposición). Requisitos de calidad del agua: agua ablandada para la caldera (para evitar incrustaciones), agua limpia para las bombas de vacío, y agua industrial estándar para los circuitos de refrigeración.
Paso 5: Desglose del presupuesto de inversión
La inversión total para montar una fábrica de EPS varía significativamente según la escala de producción, el tipo de producto, el origen de los equipos, los costes locales de construcción y el nivel de automatización. La siguiente tabla ofrece rangos de presupuesto indicativos en dólares estadounidenses para las tres escalas de fábrica comentadas.
| Categoría de coste | Fábrica pequeña (USD) | Fábrica mediana (USD) | Fábrica grande (USD) |
|---|---|---|---|
| Equipo de producción principal | 150.000–300.000 | 400.000–750.000 | 800.000–1.800.000 |
| Equipo auxiliar | 30.000–60.000 | 80.000–150.000 | 200.000–400.000 |
| Sistema de caldera de vapor | 20.000–50.000 | 50.000–120.000 | 120.000–300.000 |
| Edificio / obra civil | 80.000–200.000 | 200.000–500.000 | 500.000–1.500.000 |
| Instalación y puesta en marcha | 15.000–30.000 | 30.000–80.000 | 80.000–200.000 |
| Infraestructura de servicios | 20.000–50.000 | 50.000–120.000 | 120.000–300.000 |
| Moldes (si hay moldeo de piezas) | 10.000–30.000 | 30.000–100.000 | 100.000–300.000 |
| Capital de trabajo (3 meses) | 30.000–60.000 | 80.000–200.000 | 200.000–500.000 |
| Rango de inversión total | 355.000–780.000 | 920.000–2.020.000 | 2.120.000–5.300.000 |
Notas importantes sobre presupuestación:
- Los costes de construcción varían enormemente según el país — los rangos anteriores asumen un edificio industrial de estructura metálica en un mercado en desarrollo. Los costes en Europa o Norteamérica pueden ser de 2 a 3 veces más altos.
- Los costes de equipo asumen maquinaria fabricada en China, que ofrece la mejor relación calidad-precio del mercado global. El equipo fabricado en Europa (Alemania, Italia) puede costar de 2 a 4 veces más para especificaciones similares.
- El capital de trabajo cubre compras de materia prima, nóminas y gastos operativos de los tres primeros meses antes de que los ingresos se estabilicen. En la práctica, asegúrese de contar con reservas de caja suficientes más allá de este mínimo.
- El coste de moldes solo aplica si se hace moldeo de piezas. Para producción exclusiva de bloques, esta partida se elimina.
- No olvide presupuestar el flete y los aranceles de importación de los equipos, que pueden añadir un 8–15% al coste FOB del equipo según su país.
Paso 6: Instalación y puesta en marcha
El periodo desde la entrega del equipo hasta la producción estable suele abarcar de 2 a 4 meses, dependiendo de la preparación de la fábrica, la complejidad del equipo y el soporte de puesta en marcha del fabricante.
Cronograma típico
Semanas 1–2: Recepción y posicionamiento. Descarga del equipo de los contenedores, posicionamiento de las máquinas según el layout de fábrica aprobado, nivelación y anclaje a las cimentaciones.
Semanas 2–4: Instalación mecánica. Conexión de tuberías de vapor, tuberías de agua, líneas de aire comprimido, conductos de transporte neumático y cables de alimentación eléctrica. Instalación de la caldera y el equipo auxiliar.
Semanas 4–5: Instalación eléctrica y de control. Cableado de conexiones de motor, instalación del cuadro de control principal, conexión de sensores e instrumentos, programación del sistema de control PLC.
Semanas 5–6: Puesta en marcha en frío. Prueba de todos los sistemas mecánicos y eléctricos sin vapor. Comprobación de sentidos de giro, funcionamiento de válvulas, enclavamientos de seguridad y paradas de emergencia. Prueba en vacío del sistema de transporte neumático.
Semanas 6–8: Puesta en marcha en caliente y pruebas de producción. Encendido de la caldera, funcionamiento de la preexpansora con materia prima, llenado y funcionamiento del sistema de maduración, producción de bloques de prueba y ajuste de parámetros de proceso (presión de vapor, tiempo de llenado, tiempo de enfriamiento, densidad). Pruebas iniciales de corte.
Semanas 8–12: Optimización y formación. Ajuste fino de tiempos de ciclo, consistencia de densidad, calidad superficial y consumo energético. Formación de los operarios en todos los aspectos de operación, mantenimiento y resolución de problemas de la máquina.
Qué debe aportar el fabricante
Cuando monta una fábrica de EPS con equipo de ChinaEps, nuestro paquete estándar de puesta en marcha incluye:
- Plano detallado de layout de fábrica adaptado a las dimensiones de su edificio
- Documento completo de especificación de servicios (requisitos de vapor, energía, aire, agua)
- Planos de cimentación para todo el equipo principal
- Supervisión de instalación in situ por un ingeniero experimentado (típicamente 2–4 semanas)
- Soporte de puesta en marcha y arranque de producción
- Programa de formación de operarios (teórico y práctico)
- Lista de repuestos e inventario recomendado
- Documentación técnica completa y manuales de operación
Paso 7: Personal y formación
La fabricación de EPS no es intensiva en mano de obra en comparación con muchas otras industrias, pero los operarios cualificados son esenciales para una calidad de producto consistente y un uso eficiente de la energía.
Requisitos de personal por escala de producción
| Puesto | Fábrica pequeña | Fábrica mediana | Fábrica grande |
|---|---|---|---|
| Jefe de producción | 1 | 1 | 1–2 |
| Operario de preexpansora | 1 | 1–2 | 2–3 |
| Operario de moldeadora de bloques | 1 | 1–2 | 2–4 |
| Operario de máquina de corte | 1–2 | 2–3 | 3–6 |
| Operario de moldeadora de piezas | 0–1 | 1–3 | 3–8 |
| Operario de caldera | 1 | 1 | 1–2 |
| Técnico de mantenimiento | 1 | 1–2 | 2–3 |
| Carretillero / manejo de material | 1 | 2–3 | 3–5 |
| Control de calidad | 0–1 | 1 | 1–2 |
| Administración / ventas | 1–2 | 2–4 | 4–8 |
| Plantilla total | 8–12 | 15–25 | 25–50 |
Si se trabaja en dos o tres turnos, multiplique el número de operarios de producción en consecuencia.
Requisitos de formación
Operación de máquina: cada operario requiere de 1 a 2 semanas de formación práctica en su máquina específica durante la puesta en marcha. La formación debe cubrir procedimientos de arranque y parada, parámetros de operación normales, resolución básica de problemas y protocolos de seguridad.
Comprensión del proceso: los operarios se benefician enormemente de entender el proceso de producción de EPS en su conjunto — cómo su estación afecta a la calidad aguas abajo. Por ejemplo, un operario de preexpansora que entiende cómo la variación de densidad afecta a la calidad de fusión del bloque producirá resultados más consistentes.
Formación de mantenimiento: al menos un técnico de mantenimiento debe recibir formación integral en todas las máquinas, incluidos los planes de mantenimiento preventivo, sustitución de piezas de desgaste, mantenimiento de sistemas hidráulicos y neumáticos, y resolución básica de problemas eléctricos. Esta formación se suele impartir durante la puesta en marcha.
Operación de caldera: en la mayoría de los países, los operarios de caldera deben tener certificaciones específicas. Asegúrese de que su operario de caldera cuenta con la licencia adecuada para el tipo de caldera y la clasificación de presión que instale. Es un requisito legal, no opcional.
Formación en seguridad: todo el personal que trabaje en el área de producción debe recibir formación sobre riesgos de incendio del EPS, seguridad con gas pentano, seguridad con vapor, procedimientos de bloqueo/etiquetado eléctrico y seguridad con carretillas. Debe impartirse formación de repaso anualmente.
Paso 8: Consideraciones regulatorias y ambientales
La fabricación de EPS está sujeta a normativas ambientales, de salud y seguridad que varían según el país, pero comparten temas comunes. Abordarlas de forma proactiva durante la fase de planificación evita adaptaciones costosas y disrupciones operativas más adelante.
Emisiones al aire
La materia prima de EPS contiene pentano (un compuesto orgánico volátil) como agente espumante. Durante la preexpansión y el moldeo se liberan pequeñas cantidades de pentano. En muchas jurisdicciones, las emisiones de pentano deben capturarse o mantenerse por debajo de límites especificados. Las soluciones incluyen ventilación adecuada (para mantener las concentraciones en el puesto de trabajo por debajo de los límites de exposición ocupacional) y, en algunas regiones, sistemas de adsorción por carbón activado u oxidadores térmicos para el tratamiento del aire de escape.
Requisitos de reciclaje de EPS
Cada vez más, los reguladores y los clientes exigen a los productores de EPS que demuestren capacidad de reciclaje. Como mínimo, esto significa reciclar el propio recorte de producción (lo cual también tiene sentido económico, como se comentó en la sección del sistema de reciclaje anterior). Más allá de esto, algunas jurisdicciones exigen a los productores participar en esquemas de Responsabilidad Extendida del Productor (REP) o aceptar residuos de EPS posconsumo para reciclar. Instalar un sistema de reciclaje y compactación también puede ser un servicio generador de ingresos para su comunidad.
Seguridad contra incendios
Las áreas de almacenamiento y producción de EPS presentan riesgos de incendio que deben gestionarse mediante un diseño de edificio adecuado (paredes con resistencia al fuego, sistemas de rociadores), procedimientos de manejo de material (limitando las cantidades almacenadas al aire libre), normas de instalación eléctrica (sin fuentes de ignición cerca del almacén de EPS) y planificación de respuesta ante emergencias. Las aseguradoras pueden imponer requisitos adicionales. Contacte con su aseguradora al principio del proceso de planificación para asegurarse de que el diseño de su instalación cumple sus estándares de suscripción.
Vertido de agua
El agua de refrigeración y la purga de caldera son los principales flujos de vertido de agua. Generalmente tienen baja contaminación y a menudo pueden verterse al alcantarillado municipal con un tratamiento mínimo, pero verifique los requisitos locales. El circuito de agua de refrigeración debe ser de circuito cerrado para minimizar el consumo de agua y el vertido.
Ruido
Las bombas de vacío, los compresores de aire y los sopladores de transporte neumático son las principales fuentes de ruido. Si la fábrica está cerca de zonas residenciales, pueden exigirse cerramientos o barreras acústicas para cumplir con las ordenanzas locales de ruido.
Expectativas de ROI
Una fábrica de EPS bien planificada y operada correctamente puede lograr retornos atractivos. Los márgenes brutos típicos en la fabricación de EPS oscilan entre el 25 y el 40%, dependiendo de la combinación de productos, los precios del mercado local y los costes energéticos. Los periodos de amortización de la inversión total suelen situarse entre 2 y 4 años para operaciones de escala mediana en mercados con buena demanda.
Los factores clave que impulsan el ROI en la fabricación de EPS son: el coste de la materia prima (la resina de EPS es el mayor coste individual, típicamente el 50–65% del coste total de producción), la eficiencia energética (consumo de vapor y electricidad por metro cúbico producido), el rendimiento de producción (minimizar el recorte y los productos rechazados) y la combinación de productos (los productos moldeados por piezas suelen tener márgenes más altos que las placas de aislamiento estándar).
Para una metodología detallada de cálculo del retorno de inversión aplicada a su situación específica, con ejemplos resueltos y cifras de coste reales, consulte nuestra guía completa: Guía de cálculo del ROI de máquinas de EPS.
¿Listo para montar su fábrica de EPS?
Montar una fábrica de EPS es una inversión importante, pero también es un modelo de negocio bien probado con miles de operaciones exitosas en todo el mundo. La clave del éxito está en una planificación exhaustiva — seleccionar los productos correctos para su mercado, dimensionar el equipo correctamente, diseñar un layout eficiente y presupuestar de forma realista.
ChinaEps ha ayudado a cientos de clientes en todo el mundo a planificar, equipar y poner en marcha líneas de producción de EPS, desde pequeñas operaciones de arranque hasta grandes fábricas multilínea. Nuestro equipo puede ofrecer una solución llave en mano adaptada a su mercado, productos y presupuesto específicos — desde la planificación inicial de la línea de producción y el diseño del layout de fábrica hasta el suministro de equipos, la supervisión de instalación, la puesta en marcha y la formación de operarios.
Dé el primer paso: Contacte con nuestro equipo de proyectos indicando sus productos objetivo, el volumen de producción estimado y la ubicación. Le proporcionaremos una propuesta preliminar de equipo, un concepto de layout de fábrica y una estimación de presupuesto sin coste ni compromiso.
Preguntas Frecuentes
¿Cuánto cuesta montar una fábrica pequeña de EPS?
Una fábrica pequeña de producción de bloques de EPS (capacidad de 50–100 m³/día) requiere una inversión total de aproximadamente $355.000–$780.000, incluyendo equipo, edificio, servicios, instalación y capital de trabajo inicial. La cifra exacta depende de los costes locales de construcción, la configuración del equipo y si se incluye capacidad de moldeo de piezas. El equipo por sí solo suele representar el 40–55% de la inversión total.
¿Cuánto espacio necesito para una línea de producción de EPS?
Para una fábrica pequeña necesita aproximadamente 800–1.500 m² de superficie construida más espacio de patio exterior, totalizando 2.000–3.000 m² de terreno. Una fábrica mediana requiere 2.000–4.000 m² de superficie construida y 5.000–8.000 m² de terreno. Los silos de maduración y el almacén de producto terminado son los mayores consumidores de espacio. La altura mínima de techo debe ser de 6 metros para operaciones pequeñas y de 8–10 metros para instalaciones medianas y grandes.
¿Cuánto tarda en instalarse una línea de producción de EPS?
Desde la entrega del equipo hasta la producción estable, el cronograma típico es de 2 a 4 meses. Esto incluye instalación mecánica y eléctrica (3–5 semanas), puesta en marcha en frío y en caliente (2–3 semanas), y optimización y formación de operarios (2–4 semanas). El cronograma asume que el edificio de la fábrica y los servicios (electricidad, agua, gas) están listos cuando llega el equipo. La construcción del edificio, si es necesaria, debe planificarse para estar terminada antes de la entrega del equipo.
¿Qué servicios necesita una fábrica de EPS?
Los servicios principales son vapor (de una caldera de gas, diésel, carbón o biomasa), electricidad (100–500+ kW según la escala), aire comprimido (6–8 bar) y agua (2–5 m³/hora, mayoritariamente recirculada). El vapor es el mayor coste energético, y representa el 60–70% del consumo energético total. El gas natural es el combustible de caldera más común y recomendado donde esté disponible.
¿Cuántos trabajadores se necesitan para operar una fábrica de EPS?
Una fábrica pequeña de producción de bloques de EPS a un turno requiere entre 8 y 12 trabajadores, incluidos operarios, un operario de caldera, un técnico de mantenimiento, personal de manejo de material y administrativo. Una fábrica mediana necesita 15–25 trabajadores por turno. Añadir operaciones de moldeo de piezas incrementa moderadamente la plantilla. La mayoría de los procesos de producción de EPS están semiautomatizados, por lo que la operación no es intensiva en mano de obra en relación con el valor de la producción.
¿Puedo empezar pequeño y expandirme después?
Sí, y es un enfoque habitual. Muchos fabricantes de EPS exitosos empezaron con una sola moldeadora de bloques y equipo de corte básico, y luego se expandieron añadiendo una segunda moldeadora, capacidad de moldeo de piezas o corte CNC a medida que crecía su negocio. La clave está en planificar el layout de la fábrica y la infraestructura de servicios teniendo en mente la expansión desde el principio — sobredimensionar ligeramente la nave, la caldera y el suministro eléctrico cuesta poco extra por adelantado, pero ahorra enormemente al expandirse. ChinaEps puede diseñar un plan de expansión por fases como parte de su proyecto inicial.
Lecturas relacionadas
- Sistema de reciclaje de EPS en circuito cerrado: cómo funciona la recuperación interna de recorte a perla — Lectura ampliada del mismo clúster.
- Línea de producción de cajas de pescado de EPS: guía completa 2026 (India, Indonesia, Vietnam) — Lectura ampliada del mismo clúster.